















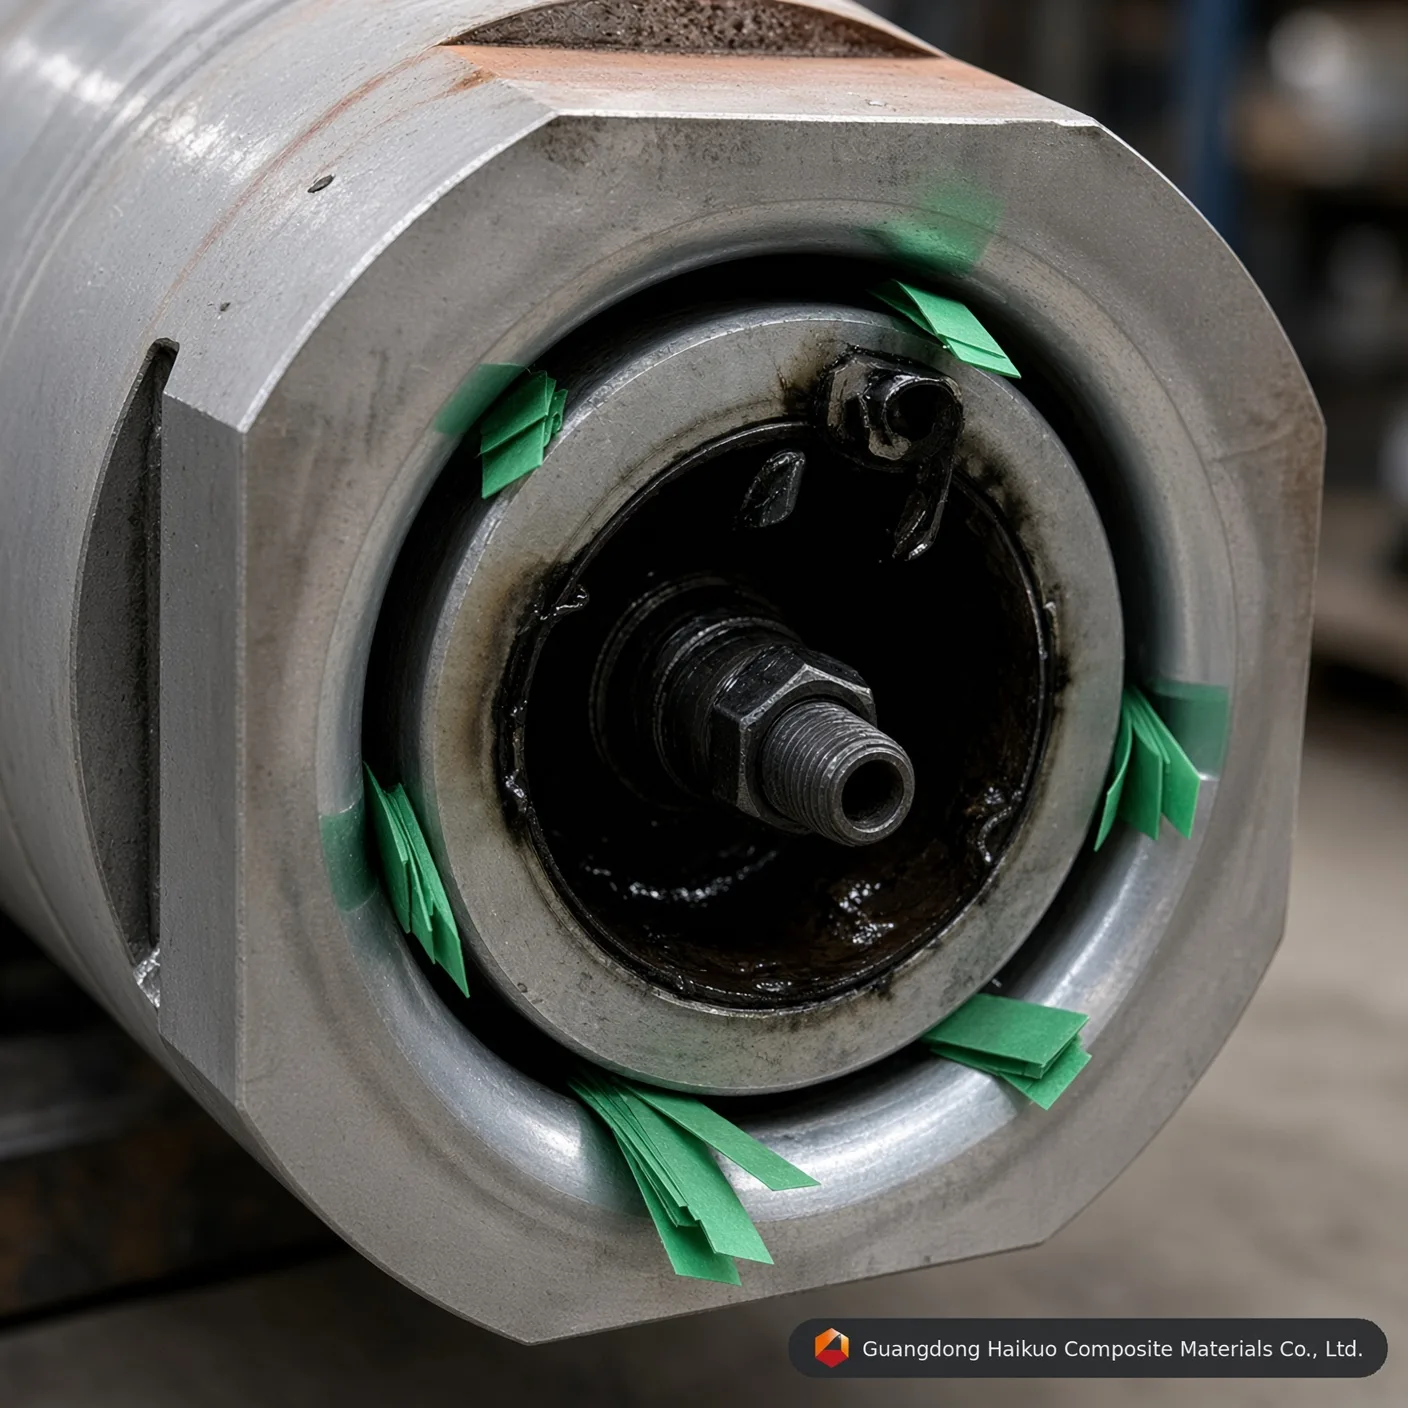
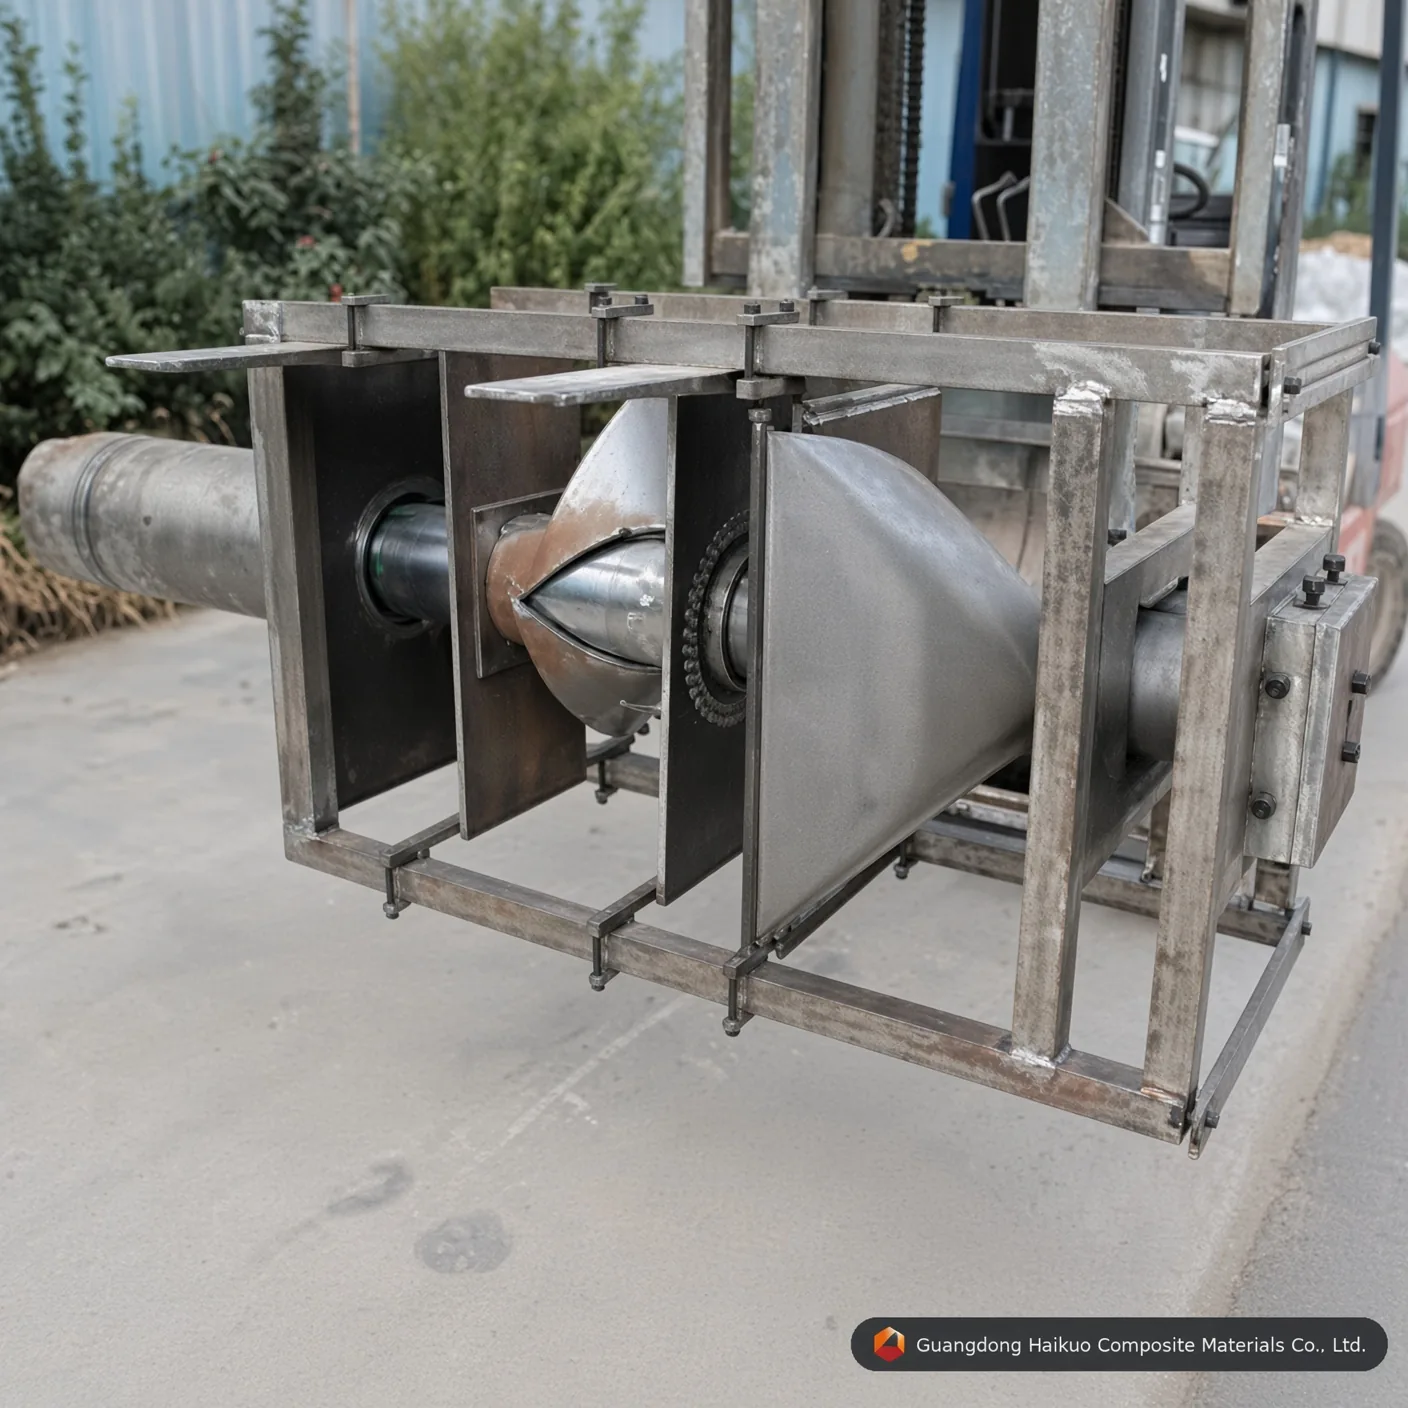
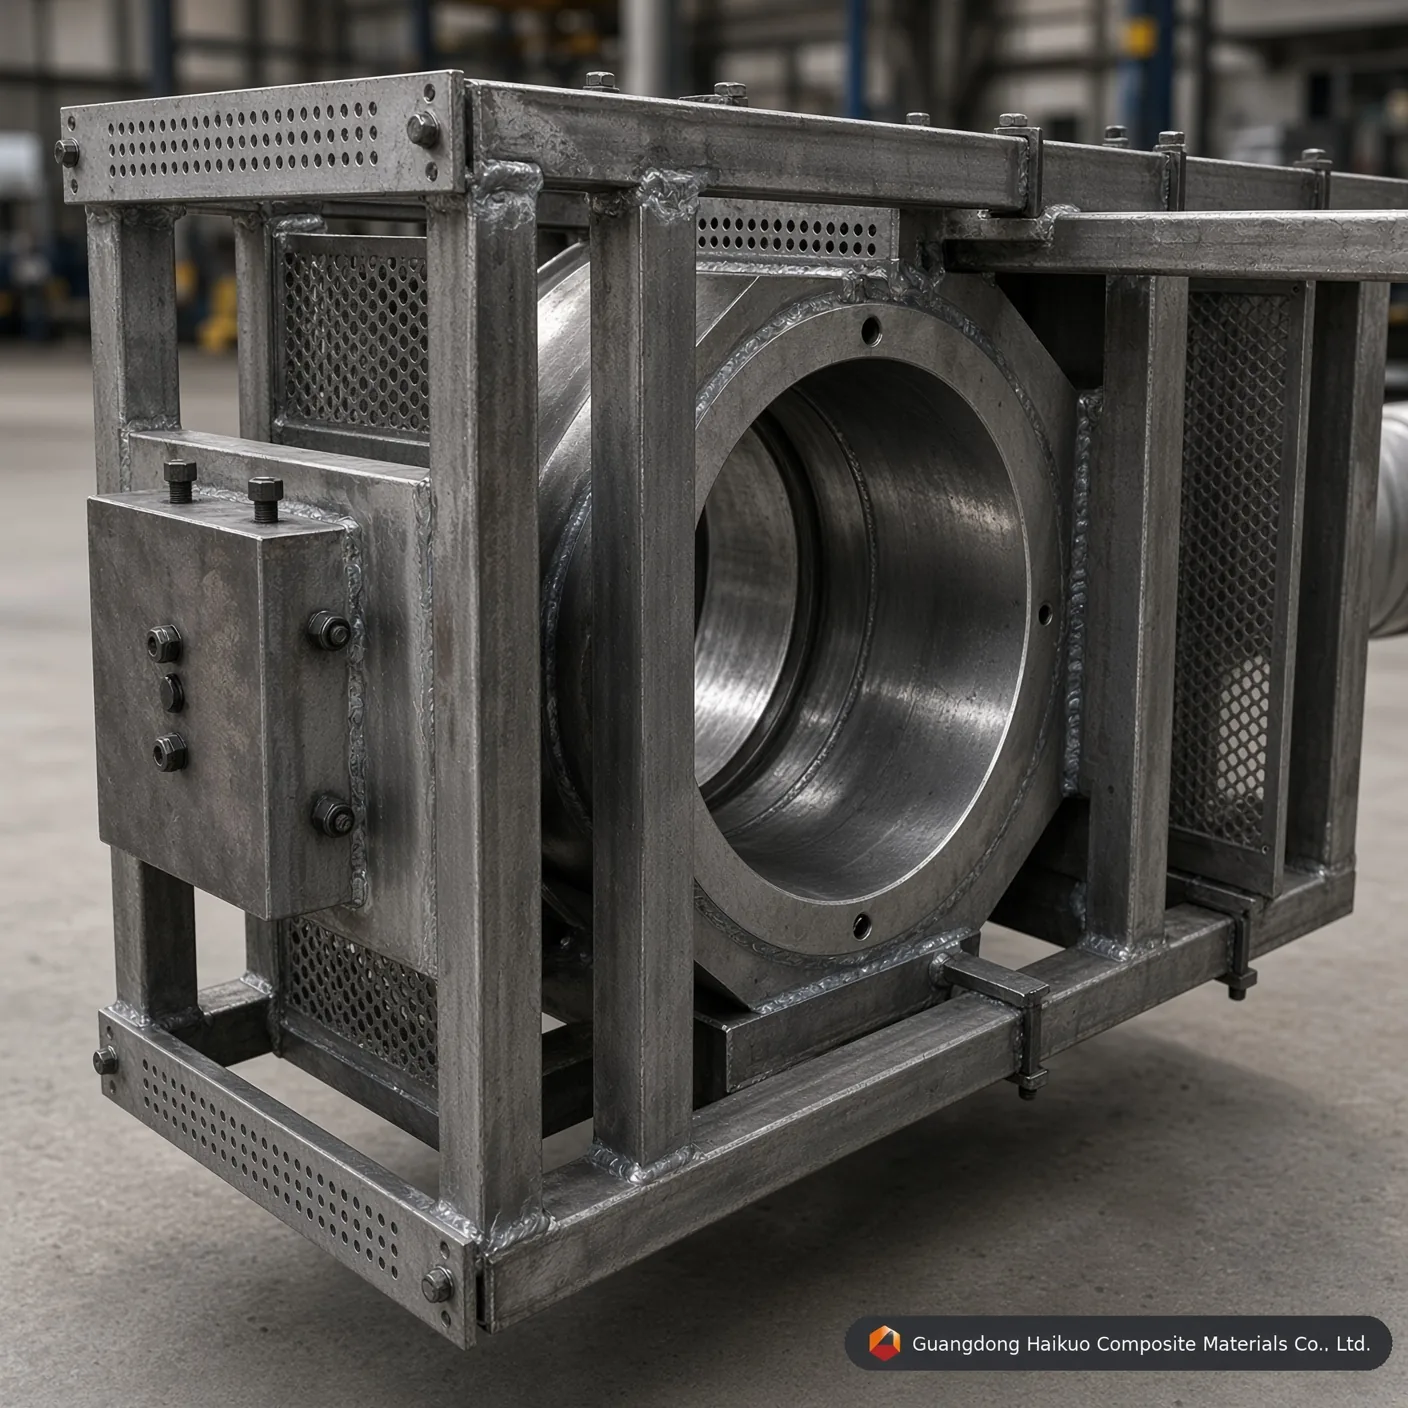
φ186*6 mm FRP cső pultrúziós szerszám: precíziós szerszám nagy átmérőjű csővezetékekhez
Támogassa a nagyléptékű kompozitgyártást ezzel a φ186*6mm FRP kerek cső pultrúziós szerszámmal, amely Cr12/H13 acélból, kemény krómozással készül, erős, korrózióálló ipari csővezetékek biztosítására.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Nagy teljesítményű szerszám ipari kompozit csövekhez
A nagy átmérőjű FRP csövek továbbra is nélkülözhetetlenek a 2026-os ipari környezetben, települési vízrendszereket, vegyi szállítóvezetékeket és szerkezeti támaszokat szolgálva. A φ186*6mm FRP kerek cső pultrúziós forma precíziós szerszám, amelyet a nagyléptékű pultrúzióval járó jelentős belső nyomások és hőterhelések kezelésére építettek. A Guangdong Haikuo esetében szorosan összehangoljuk a külső szerszámot és a belső dornt, hogy a falvastagság egyenletes maradjon, a felület pedig tükörsima a hatékony áramláshoz.
1. Hogyan működik a kerek cső forma
A 186mm átmérőjű, 6mm falvastagságú cső előállítása többet kíván egy egyszerű üreges szerszámnál — a belső és a külső felület egyidejű, pontos szabályozását igényli:
- Belső dorntámasz: A φ174mm belső dornnak középen kell ülnie a φ186mm üregben. Formáink megerősített hídkialakítása megakadályozza, hogy a dorn magas húzóterhelés alatt elhajoljon.
- Hőgradiens-szabályozás: 6mm falvastagságnál az exoterm hőcsúcsot gondosan kezelni kell, ezért négyzónás fűtést használnak, hogy a gyantát belülről kifelé egyenletesen keményítsék ki, és elkerüljék a belső mikrorepedéseket.
- Tömörítési arány: A forma bemeneténél lévő 1-2 fokos kúp fokozatosan összenyomja az átitatott szálakat, kiűzve a légbuborékokat és sűrű szerkezeti mátrixot építve.
2. Prémium anyagok & végrehajtási szabványok
A nagy átmérőjű pultrúzió jelentős terhelést ró a formaacélra, ezért a gyártási volumenhez igazított, nagy teljesítményű ötvözeti lehetőségek több választékát kínáljuk:
- Cr12 / Cr12MoV: A nagy volumenű üvegszálas gyártás szabványos választása, vákuumos edzés után HRC 58-62 értéket ér el.
- H13 (4Cr5MoSiV1): Magas hőmérsékletű gyantákhoz, például fenol- vagy epoxigyantákhoz jól alkalmas, erős hőfáradás-állósággal.
- Felületkezelés (tükörpolírozás): Az üreg belsejének Ra 0,012 értékre polírozása jelentősen csökkenti a súrlódást, és biztosítja a vegyállósághoz szükséges „A osztályú” felületet.
3. φ186*6mm forma műszaki paraméterei
| Paraméter-specifikáció | Szabványos érték | Teljesítményre gyakorolt hatás |
|---|---|---|
| Forma furatátmérője | φ186,0 mm | Biztosítja a külső átmérő pontosságát. |
| Dorn átmérője | φ174,0 mm | Meghatározza a 6mm falvastagságot. |
| Koncentricitás | ≤ 0.05 mm | Biztosítja a falvastagság egyenletességét. |
| Egyenesség | 0.02 mm / 1000 mm | Megakadályozza a hosszú csőszakaszok elhajlását. |
| Üreg keménysége | HRC 55 – 60 | Ellenáll az üvegszál okozta kopásnak. |
| Bevonatvastagság | 0.04 – 0.05 mm | Kemény krómréteg az alacsony súrlódásért. |
4. Optimalizált teljesítménytényezők
- Gyantaválasztás: Legyen szó vinilészterről vegyi üzemekhez vagy poliuretánról szerkezeti szilárdsághoz, formáink minden jelentős 2026-os gyantarendszerrel kompatibilisek.
- Szálirány: A formatervezés hosszirányú rovingok és folytonos elemi szálas matók (CFM) keverékét fogadja be, hogy szakító- és kerületi szilárdságot is biztosítson.
- Húzási sebesség: Nagy simaságú üregeink a szabványos ipari formákhoz képest 15-20 %-kal gyorsabb húzási sebességet tesznek lehetővé, maximalizálva a megtérülést.
10 szakmai GYIK: nagy átmérőjű FRP cső szerszámok
K1: „Hogyan biztosítják, hogy a 6mm falvastagság egyenletes legyen a teljes 186mm átmérő mentén?”
V: Nagy pontosságú központosító vezetőket és megerősített dorntámasz-rendszert használunk, amely minimalizálja a „dornlehajlást” a pultrúziós folyamat során.
K2: „Mi a krómozás várható élettartama egy φ186mm formán?”
V: Megfelelő karbantartással és nem koptató gyantákkal 60 000-80 000 méter termelésre számíthat az újrakrómozás előtt.
K3: „Kezeli-e ez a forma a szénszálas pultrúziót?”
V: Igen, de szénszálhoz speciális nitridálással vagy DLC bevonattal ellátott H13 acélt javasolunk a szál sajátos tulajdonságainak kezelésére.
K4: „A formát elektromosan vagy olajjal fűtik?”
V: Ez a forma mindkettővel kompatibilis. Szabványos rögzítőfuratokat biztosítunk elektromos fűtőpatronokhoz vagy belső csatornákat a hőolaj keringtetéséhez.
K5: „Miért olyan szoros az egyenességi tűrés (0,02mm)?”
V: Ipari csővezetékeknél még egy csekély görbület is szinte lehetetlenné teszi a hosszú szakaszok összekötését. Az egyenesség a szivárgásmentes kötés kulcsa.
K6: „Hogyan előzik meg, hogy a dorn beragadjon a kikeményedett csőbe?”
V: A dorn precíziós „kioldási kúppal” rendelkezik, és tükörfényűre van polírozva. Ez a kiváló minőségű belső leválasztószerekkel együtt biztosítja a sima kihúzást.
K7: „Használhatom ezt a formát poliészter és vinilészter gyantához is?”
V: Igen. A kemény króm felület vegyileg közömbös, és nagyon ellenálló a poliészterben lévő sztirollal és a vinilészterek agresszív kémiájával szemben.
K8: „Mi egy φ186mm csőforma tipikus hossza?”
V: Ekkora csőhöz a forma hosszát jellemzően 900mm és 1200mm között tervezzük, hogy nagy húzási sebességnél is teljes kikeményedést biztosítsunk.
K9: „Biztosítanak-e műszaki rajzot jóváhagyásra a gyártás előtt?”
V: Minden egyedi formaprojekt tartalmaz egy átfogó 3D CAD tervfelülvizsgálatot és egy 2D mérnöki rajzot az Ön végső aláírásához.
K10: „Hogyan tisztítsuk meg a formát egy gyártási sorozat után?”
V: A formát melegen kell tisztítani sárgaréz kaparóval és megfelelő oldószerrel, majd védő rozsdagátló olajjal kell bevonni.
Szakértői nagy átmérőjű szerszámmegoldások
Növelje kompozitgyártását a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével mérnöki csapatunk kiváló minőségű FRP kerek cső pultrúziós formák tervezésére és gyártására specializálódott.
Optimalizálja gyártósorát még ma:
- Vezető mérnöki tanácsadó: Helena Wang
- Műszaki árajánlatkérés e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő kerek cső sorozatok | Szabványos volumenű kerek cső gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok kerek cső esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a φ186*6mm kerek cső geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a kerek cső alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) φ186*6mm FRP cső pultrúziós forma: precíziós nagy átmérőjű szerszám?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






