















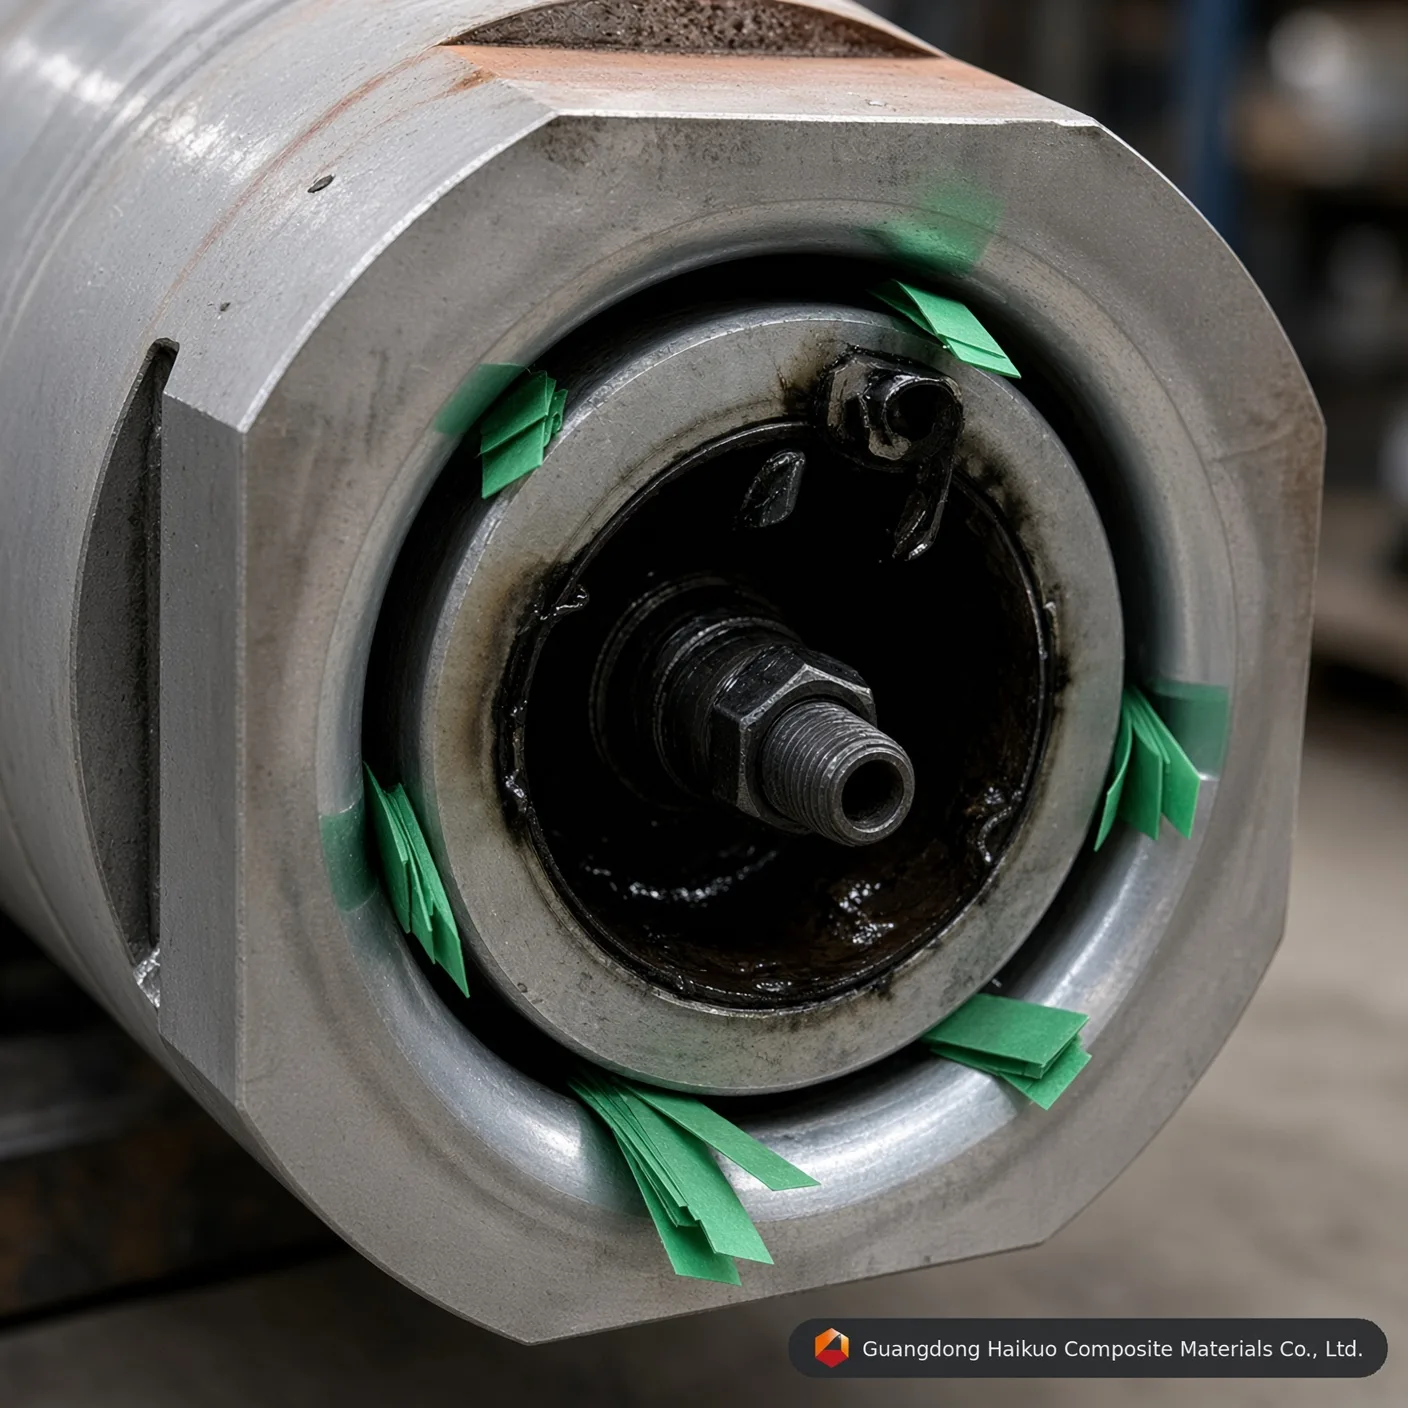
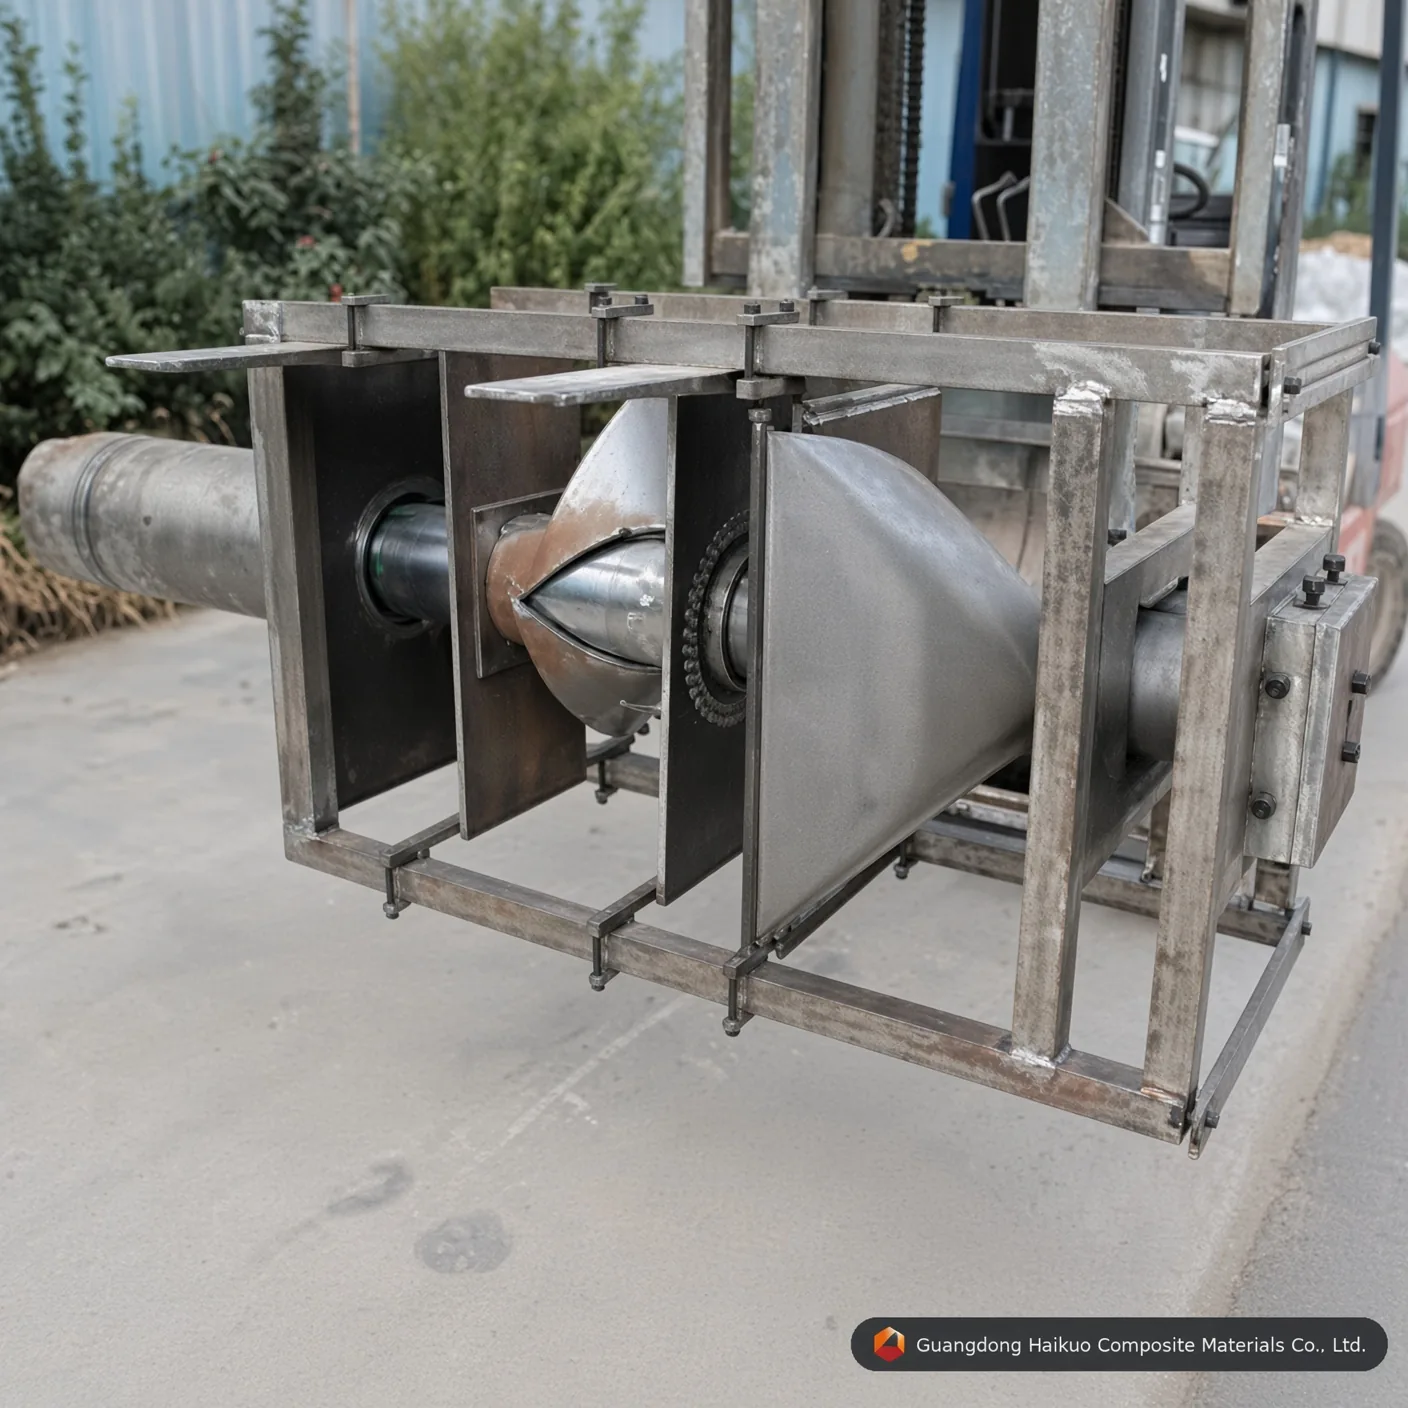
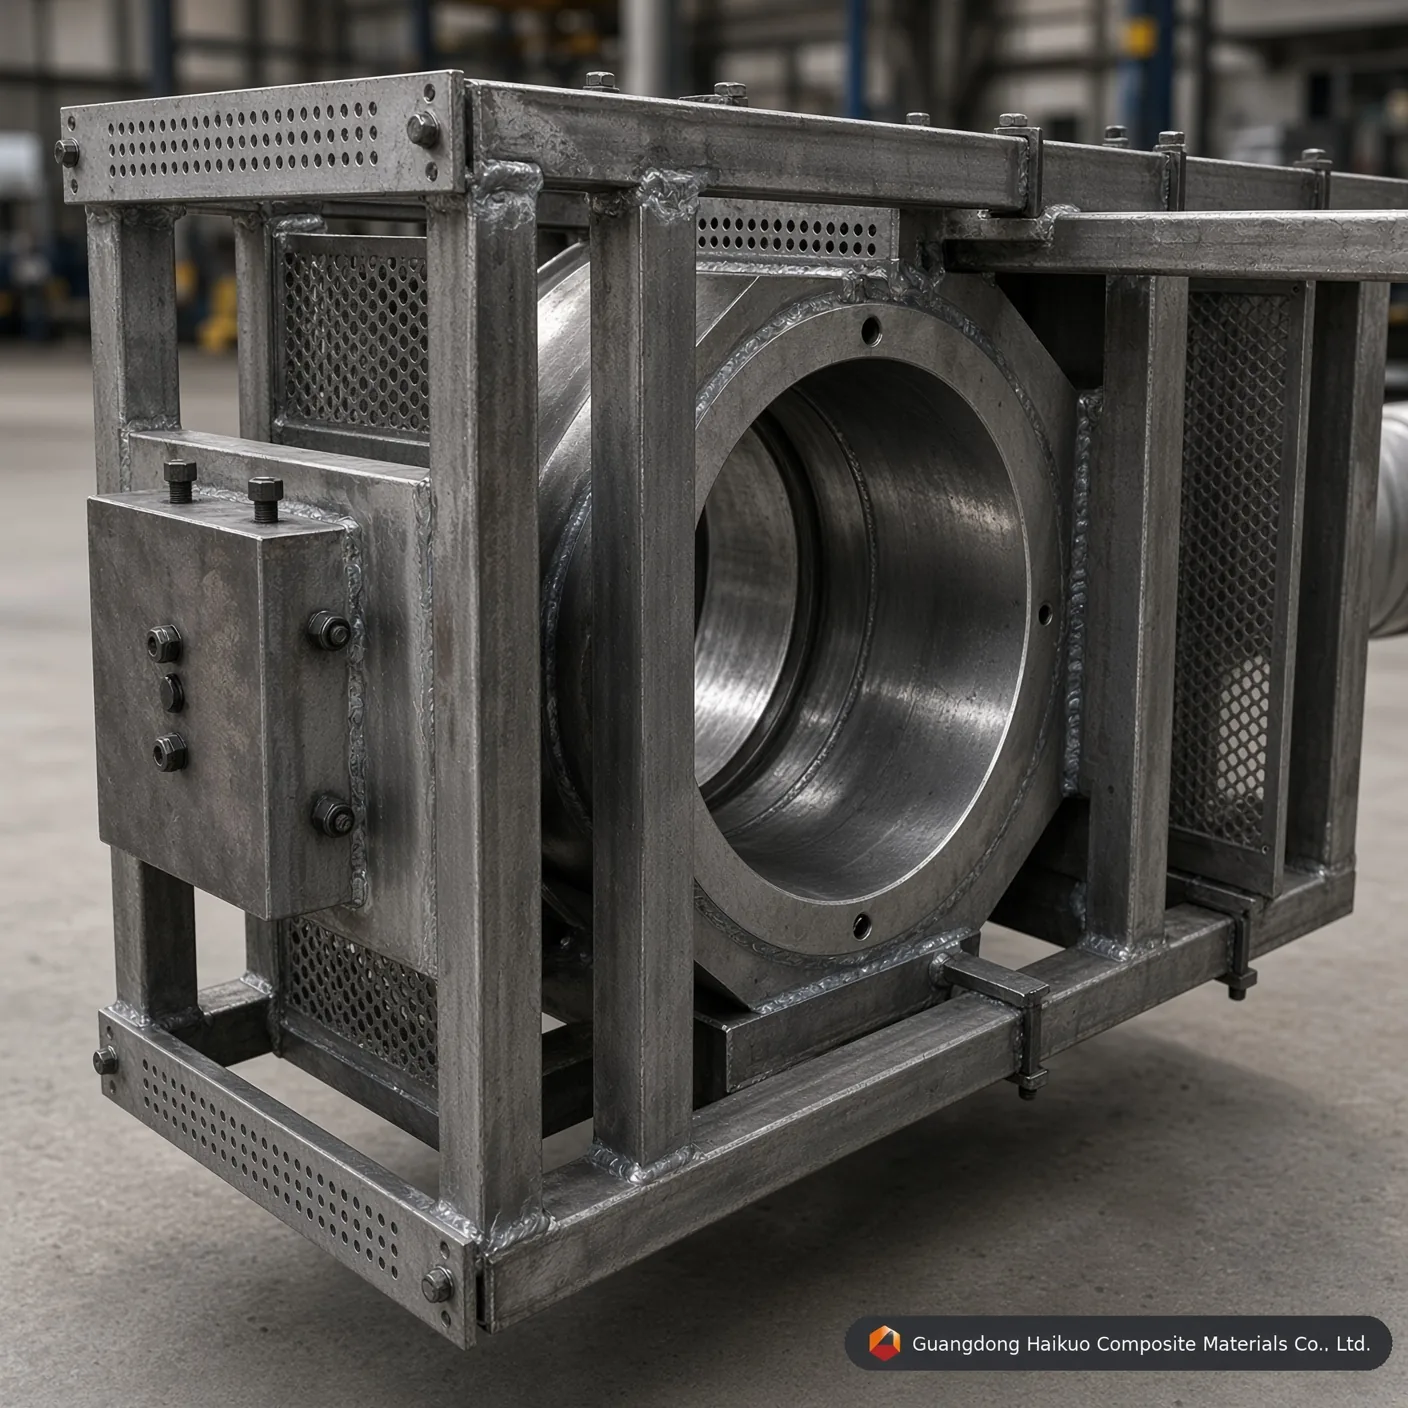
φ186*6 mm FRP-putken pultruusiosuulake: tarkkuustyökalu suurihalkaisijaisille putkille
Tue suurimittakaavaista komposiittivalmistusta tällä φ186*6 mm FRP-pyöreän putken pultruusiosuulakkeella, joka on rakennettu Cr12/H13-teräksestä kovakromipinnoituksella tuottamaan lujia, korroosionkestäviä teollisuusputkia.
Toteutusstandardi
Suoruus: 0,02 mm Sileys: Ra=0,025~0,012 Ontelon pinnan kovuus: < 0,02 mm Rajatoleranssit: ±0,3 mm Pinnoitteen paksuus: 0,04-0,05 mm Räätälöidyt palvelut saatavilla
Suorituskykyiset työkalut teollisille komposiittiputkille
Suurihalkaisijaiset FRP-putket ovat edelleen välttämättömiä vuoden 2026 teollisuusmaisemassa, ja ne palvelevat kunnallisia vesijärjestelmiä, kemikaalien siirtolinjoja ja rakenteellisia tukia. φ186*6 mm FRP-pyöreän putken pultruusiomuotti on tarkkuussuunniteltu työkalu, joka on rakennettu hallitsemaan suurimittakaavaisen pultruusion mukanaan tuomia merkittäviä sisäisiä paineita ja lämpökuormia. Yrityksessä Guangdong Haikuo koordinoimme ulkosuulaketta ja sisäistä tappia tiiviisti, jotta seinämävahvuus pysyy tasaisena ja pinta peilimäisen sileänä tehokasta virtausta varten.
1. Miten pyöreän putken muotti toimii
186 mm:n halkaisijan ja 6 mm:n seinämän putken valmistus vaatii enemmän kuin pelkän ontelon suulakkeen — se vaatii sekä sisä- että ulkopinnan samanaikaista, tarkkaa hallintaa:
- Sisäisen tapin tuki: φ174 mm:n sisätapin on oltava keskitettynä φ186 mm:n ontelon sisällä. Muottiemme vahvistettu siltarakenne estää tappia taipumasta suurissa vetokuormissa.
- Lämpögradientin hallinta: 6 mm:n seinämällä eksoterminen lämpöhuippu on hallittava huolellisesti, joten käytetään nelivyöhykelämmitystä hartsin kovettamiseksi tasaisesti sisältä ulos ja sisäisten mikrohalkeamien välttämiseksi.
- Tiivistyssuhde: Muotin sisääntulon 1-2 asteen kavennus puristaa kyllästetyt kuidut vähitellen kasaan, ajaa ilmakuplat ulos ja rakentaa tiheän rakennematriisin.
2. Ensiluokkaiset materiaalit ja toteutusstandardit
Suurihalkaisijainen pultruusio rasittaa muottiterästä merkittävästi, joten tarjoamme useita suorituskykyisiä seosvaihtoehtoja tuotantomäärän mukaan:
- Cr12 / Cr12MoV: Vakiovalinta suuren volyymin lasikuitutuotantoon, saavuttaa HRC 58-62 tyhjiökarkaisun jälkeen.
- H13 (4Cr5MoSiV1): Sopii erinomaisesti korkean lämpötilan hartseille, kuten fenoleille tai epokseille, vahvalla lämpöväsymiskestävyydellä.
- Pinnan viimeistely (peilikiillotus): Ontelon sisäpuolen kiillotus tasoon Ra 0,012 vähentää kitkaa merkittävästi ja tuottaa kemikaalinkestävyyteen tarvittavan ”Class A” -pinnan.
3. φ186*6 mm:n muotin tekniset parametrit
| Parametrimääritys | Vakioarvo | Suorituskykyvaikutus |
|---|---|---|
| Muotin reiän halkaisija | φ186,0 mm | Varmistaa ulkohalkaisijan tarkkuuden. |
| Tapin halkaisija | φ174,0 mm | Määrittää 6 mm:n seinämävahvuuden. |
| Samankeskisyys | ≤ 0.05 mm | Varmistaa seinämävahvuuden tasaisuuden. |
| Suoruus | 0.02 mm / 1000 mm | Estää taipumisen pitkissä putkiosissa. |
| Ontelon kovuus | HRC 55 – 60 | Kestää lasikuidun hankausta. |
| Pinnoitteen paksuus | 0.04 – 0.05 mm | Kovakromikerros vähäiseen kitkaan. |
4. Optimoidut suorituskykytekijät
- Hartsin valinta: Käytettiinpä vinyyliesteriä kemian laitoksille tai polyuretaania rakenteelliseen lujuuteen, muottimme ovat yhteensopivia kaikkien tärkeimpien vuoden 2026 hartsijärjestelmien kanssa.
- Kuitusuuntaus: Muotin rakenne sallii pituussuuntaisten kierteiden ja jatkuvien filamenttimattojen (CFM) yhdistelmän, joka antaa sekä veto- että kehälujuuden.
- Vetonopeus: Korkean sileyden ontelomme sallivat 15-20 % nopeammat vetonopeudet tavallisiin teollisiin muotteihin verrattuna, mikä maksimoi sijoitetun pääoman tuoton.
10 ammattimaista usein kysyttyä kysymystä: suurihalkaisijaisten FRP-putkien työkalut
K1: ”Miten varmistatte, että 6 mm:n seinämävahvuus on tasainen koko 186 mm:n halkaisijan ympäri?”
V: Käytämme erittäin tarkkoja keskitysohjaimia ja vahvistettua tappituentajärjestelmää, joka minimoi ”tapin painumisen” pultruusioprosessin aikana.
K2: ”Mikä on kromipinnoituksen odotettu käyttöikä φ186 mm:n muotille?”
V: Oikealla huollolla ja hankaamattomilla hartseilla voit odottaa 60 000-80 000 metrin tuotantoa ennen uudelleenpinnoituksen tarvetta.
K3: ”Voiko tämä muotti käsitellä hiilikuitupultruusiota?”
V: Kyllä, mutta hiilikuidulle suosittelemme H13-terästä erikoisnitrauksella tai DLC-pinnoitteella hiilikuidun erityisominaisuuksien hallitsemiseksi.
K4: ”Lämmitetäänkö muotti sähköllä vai öljyllä?”
V: Tämä muotti on yhteensopiva molempien kanssa. Toimitamme vakiokiinnitysreiät sähkölämmityssauvoille tai sisäiset kanavat lämpööljyn kierrolle.
K5: ”Miksi suoruustoleranssi on niin tiukka (0,02 mm)?”
V: Teollisuusputkistoissa pienikin kaarevuus tekee pitkien osien liittämisestä lähes mahdotonta. Suoruus on avain vuotamattomiin liitoksiin.
K6: ”Miten estätte tappia juuttumasta kovettuneen putken sisään?”
V: Tapissa on tarkka ”irrotuskartio” ja se on kiillotettu peilipinnalle. Yhdessä korkealaatuisten sisäisten irrotusaineiden kanssa tämä takaa sujuvan irrotuksen.
K7: ”Voinko käyttää tätä muottia sekä polyesteri- että vinyyliesterihartseille?”
V: Kyllä. Kovakromipinta on kemiallisesti inertti ja kestää erittäin hyvin polyesterin styreeniä ja vinyyliesterien aggressiivista kemiaa.
K8: ”Mikä on φ186 mm:n putkimuotin tyypillinen pituus?”
V: Tämän kokoiselle putkelle suunnittelemme muotin pituuden tyypillisesti 900 mm:n ja 1200 mm:n välille täyden kovettumisen varmistamiseksi suurilla vetonopeuksilla.
K9: ”Toimitatteko teknisen piirustuksen hyväksyttäväksi ennen valmistusta?”
V: Jokaiseen mittatilausmuottihankkeeseen kuuluu kattava 3D CAD -suunnittelukatselmus ja 2D-tekninen piirustus lopullista allekirjoitustasi varten.
K10: ”Miten puhdistamme muotin tuotantoajon jälkeen?”
V: Muotti tulee puhdistaa lämpimänä messinkikaapimella ja sopivalla liuottimella, minkä jälkeen levitetään suojaava ruosteenestoöljy.
Asiantuntevat suurihalkaisijaisten työkalujen ratkaisut
Laajenna komposiittituotantoasi Guangdong Haikuo Composite Materials Co., Ltd:n kanssa. Helena Wangin johtama suunnittelutiimimme on erikoistunut laadukkaiden FRP-pyöreän putken pultruusiomuottien suunnitteluun ja valmistukseen.
Optimoi tuotantolinjasi jo tänään:
- Johtava suunnittelukonsultti: Helena Wang
- Teknisen tarjouspyynnön sähköposti: [email protected]
- Maailmanlaajuinen WhatsApp: +86 189 5198 8522
Työkaluvaatimukset & insinöörin huomioita
| Muottiteräksen laatu | H13-työkaluteräs (premium) | Cr12MoV-muottiteräs (vakio) | P20-muottiteräs (edullinen) |
|---|---|---|---|
| Ytimen työkäyttöikä | Erinomainen (yli 50 000 metriä lasikuidulla) | Korkea (noin 30 000 – 40 000 metriä) | Kohtalainen (sopii lyhyisiin prototyyppiajoihin) |
| Lämpöväsymiskestävyys | Erittäin korkea (säilyttää HRC-kovuuden korkeassa lämpötilassa) | Kohtalainen (sopii polyesterimatriiseille) | Heikko (alttiina mittakulumiselle jatkuvassa PU-ajossa) |
| Sisäinen peilikiillotuskerros | Erinomainen (saavuttaa Ra 0,012 μm) | Erittäin hyvä (saavuttaa Ra 0,025 μm) | Vakio (saavuttaa Ra 0,040 μm) |
| Soveltuvat sovellusprofiilit | pyöreän putken ajot vaativat maksimaalisen työkalun käyttöiän ja mittapysyvyyden | Vakiomääräinen pyöreän putken tuotanto | Pienen volyymin prototyyppien valmistus tai pyöreän putken koeajot |
Tarkkuusmuottitekniikan kysymykset & vastaukset
K1: Miksi 0,04-0,05 mm:n kovakromipinnoituksen paksuus on kriittinen tuotteelle φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu?
Vastaus: Lasikuitukierteet ja -matot ovat erittäin hankaavia. Jatkuvassa pultruusiossa lujitettu matriisi aiheuttaa merkittävää naarmuttavaa kitkaa tuotteen φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu ontelon seinämiä vasten. Tarkka 0,04-0,05 mm:n kovakromikerros nostaa pinnan mikrokovuutta ja suojaa alla olevaa työkaluterästä, pidentäen suulakkeen käyttöikää yli 40 % säilyttäen samalla yhdenmukaisen φ186*6 mm:n pyöreän putken geometrian erästä toiseen.
K2: Miten sisäinen peilikiillotus tasoon Ra 0,012-0,025 μm vaikuttaa vetovoimaan tuotteella φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu?
Vastaus: Peilikiillotettu ontelo vähentää dramaattisesti dynaamista kitkakerrointa pyöreän putken muotoilukanavan sisällä. Pienempi kitka tarkoittaa, että pultruusiokone tarvitsee vähemmän puristus-/vetovoimaa kovettuvan komposiitin eteenpäin viemiseksi, mikä vähentää linjan tarttumista, estää pintakuitujen esiintulon ja vähentää energiankulutusta pitkissä tuotantoajoissa.
K3: Mikä teräslaatu tulisi määrittää suuren volyymin tuotantoon tuotteella φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu?
Vastaus: Suuren volyymin jatkuvaan valmistukseen suositellaan H13-työkaluterästä tai Cr12MoV-muottiterästä. H13 tarjoaa pisimmän työkäyttöiän ja parhaan lämpöväsymiskestävyyden, kun taas Cr12MoV tarjoaa vahvan suorituskyvyn alhaisemmalla hinnalla vakiovolyymin ajoissa — P20-muottiteräs on edelleen kustannustehokas vaihtoehto prototyyppien valmistukseen tai lyhyisiin koe-eriin.
K4: Voiko tuotteen φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu räätälöidä epästandardeihin mittoihin tai OEM-määrityksiin?
Vastaus: Kyllä. Kuten kaikkien pultruusiotyökalujemme kohdalla, mitat, ontelomäärä ja pinnankäsittely voidaan suunnitella täsmälleen piirustuksesi tai näytteesi mukaan — tuemme sekä vakioluettelokokoja että täysin mittatilaus-OEM-työkalupyyntöjä.
K5: Minkä hartsijärjestelmien kanssa tuote φ186*6 mm FRP-putken pultruusiomuotti: tarkka suurihalkaisijainen työkalu on yhteensopiva?
Vastaus: Suulake on yhteensopiva kaikkien FRP-pultruusiossa käytettyjen hartsijärjestelmien kanssa, mukaan lukien tyydyttymätön polyesteri-, vinyyliesteri-, epoksi- ja fenolihartsit. Kerro kohdehartsisi ja kovetusprofiilisi, niin voimme vahvistaa optimaalisen ontelon pinnan ja lämmitysvyöhykkeen asetukset.
Tuotantoprosessi

Muotin suunnittelu (insinöörityö)

Profiilimuotin säätö

Karkea aihion tasaus

Muotin CNC-työstö

Muotin lävistys

Pintahionta

Muotin ontelon sisäseinän kiillotus

Muotin kromaus
Sertifikaatti






