















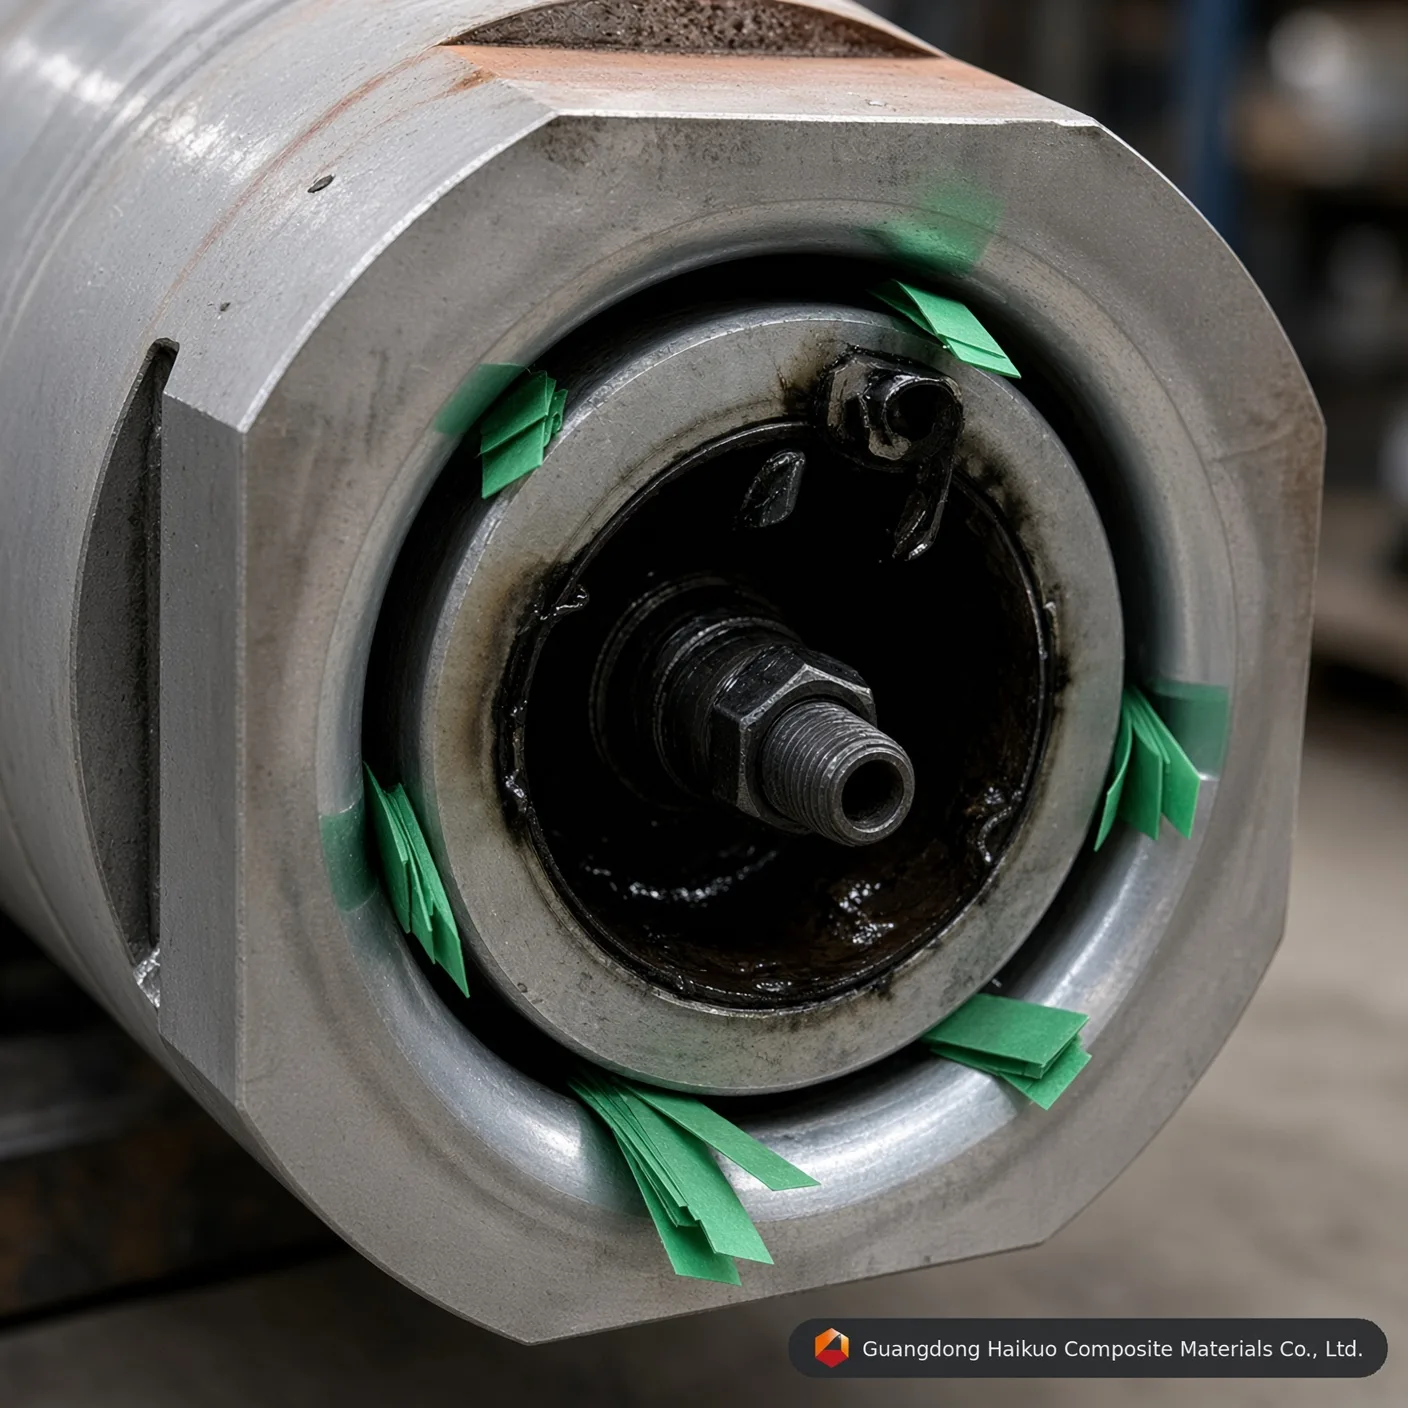
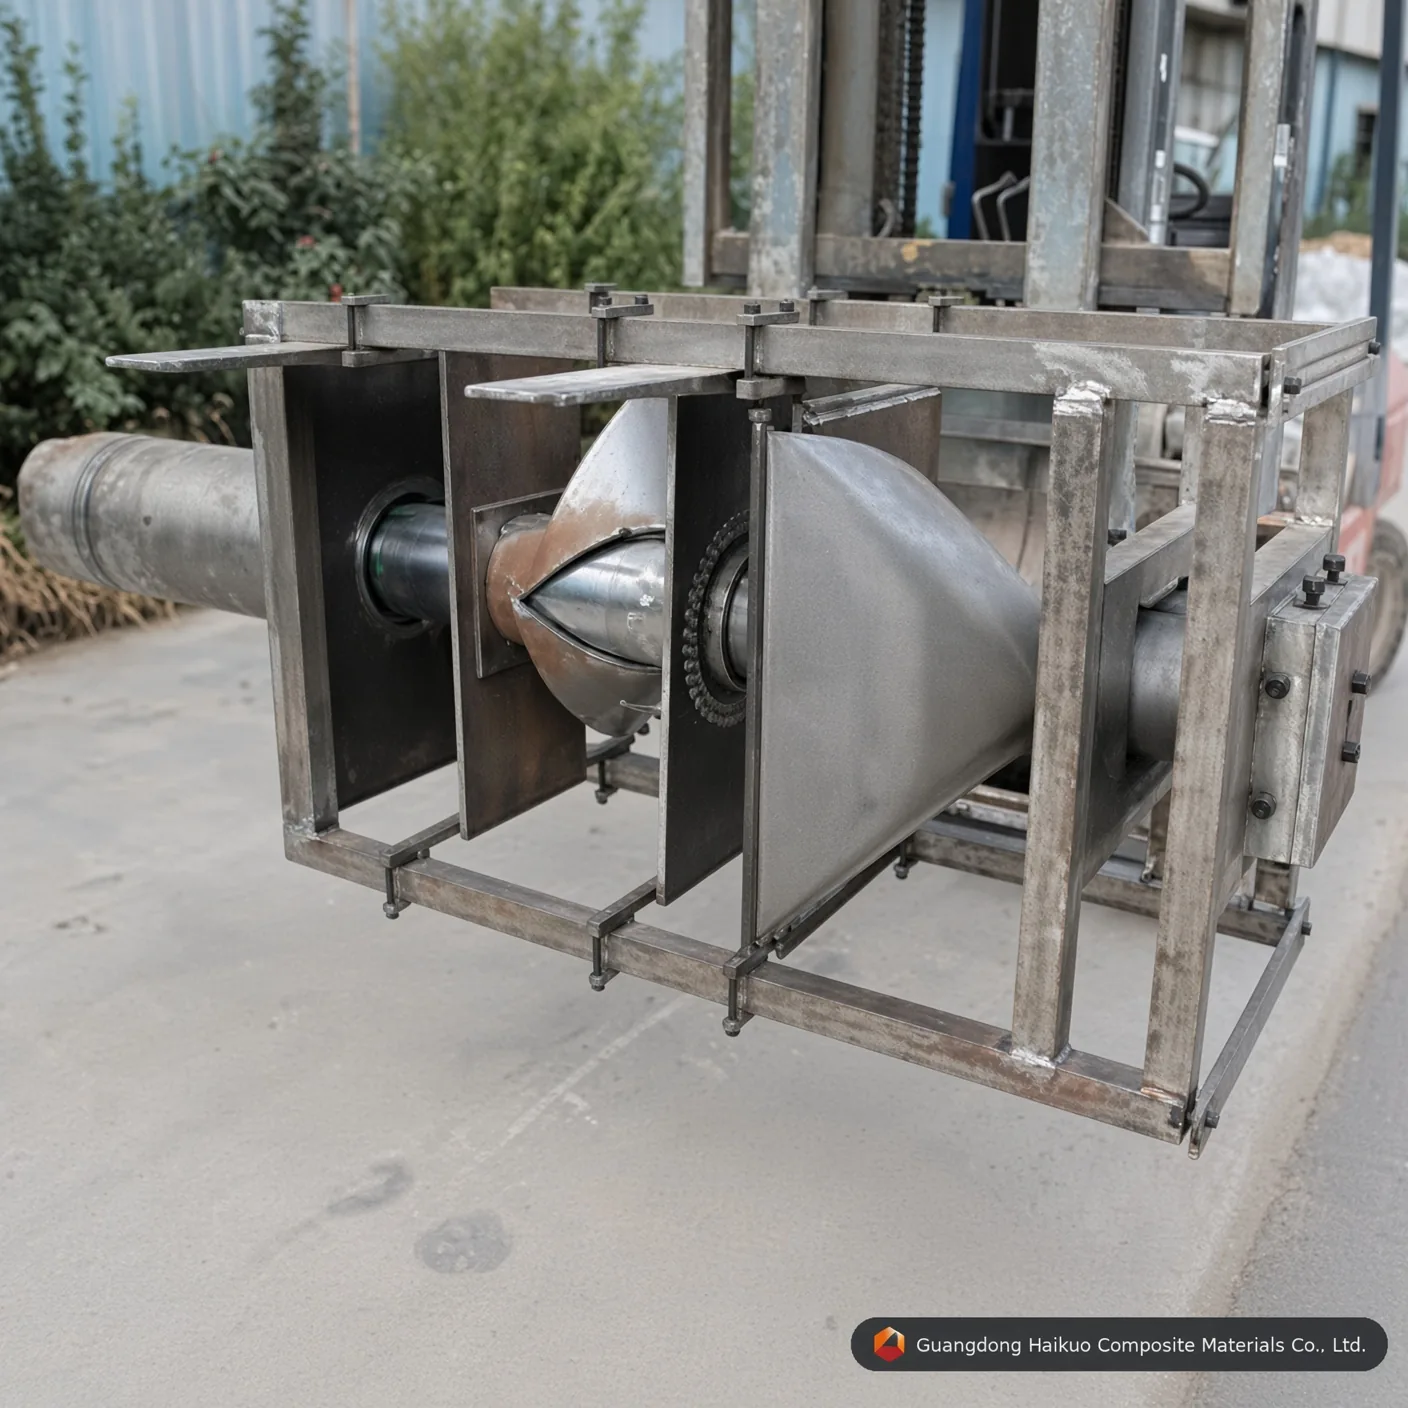
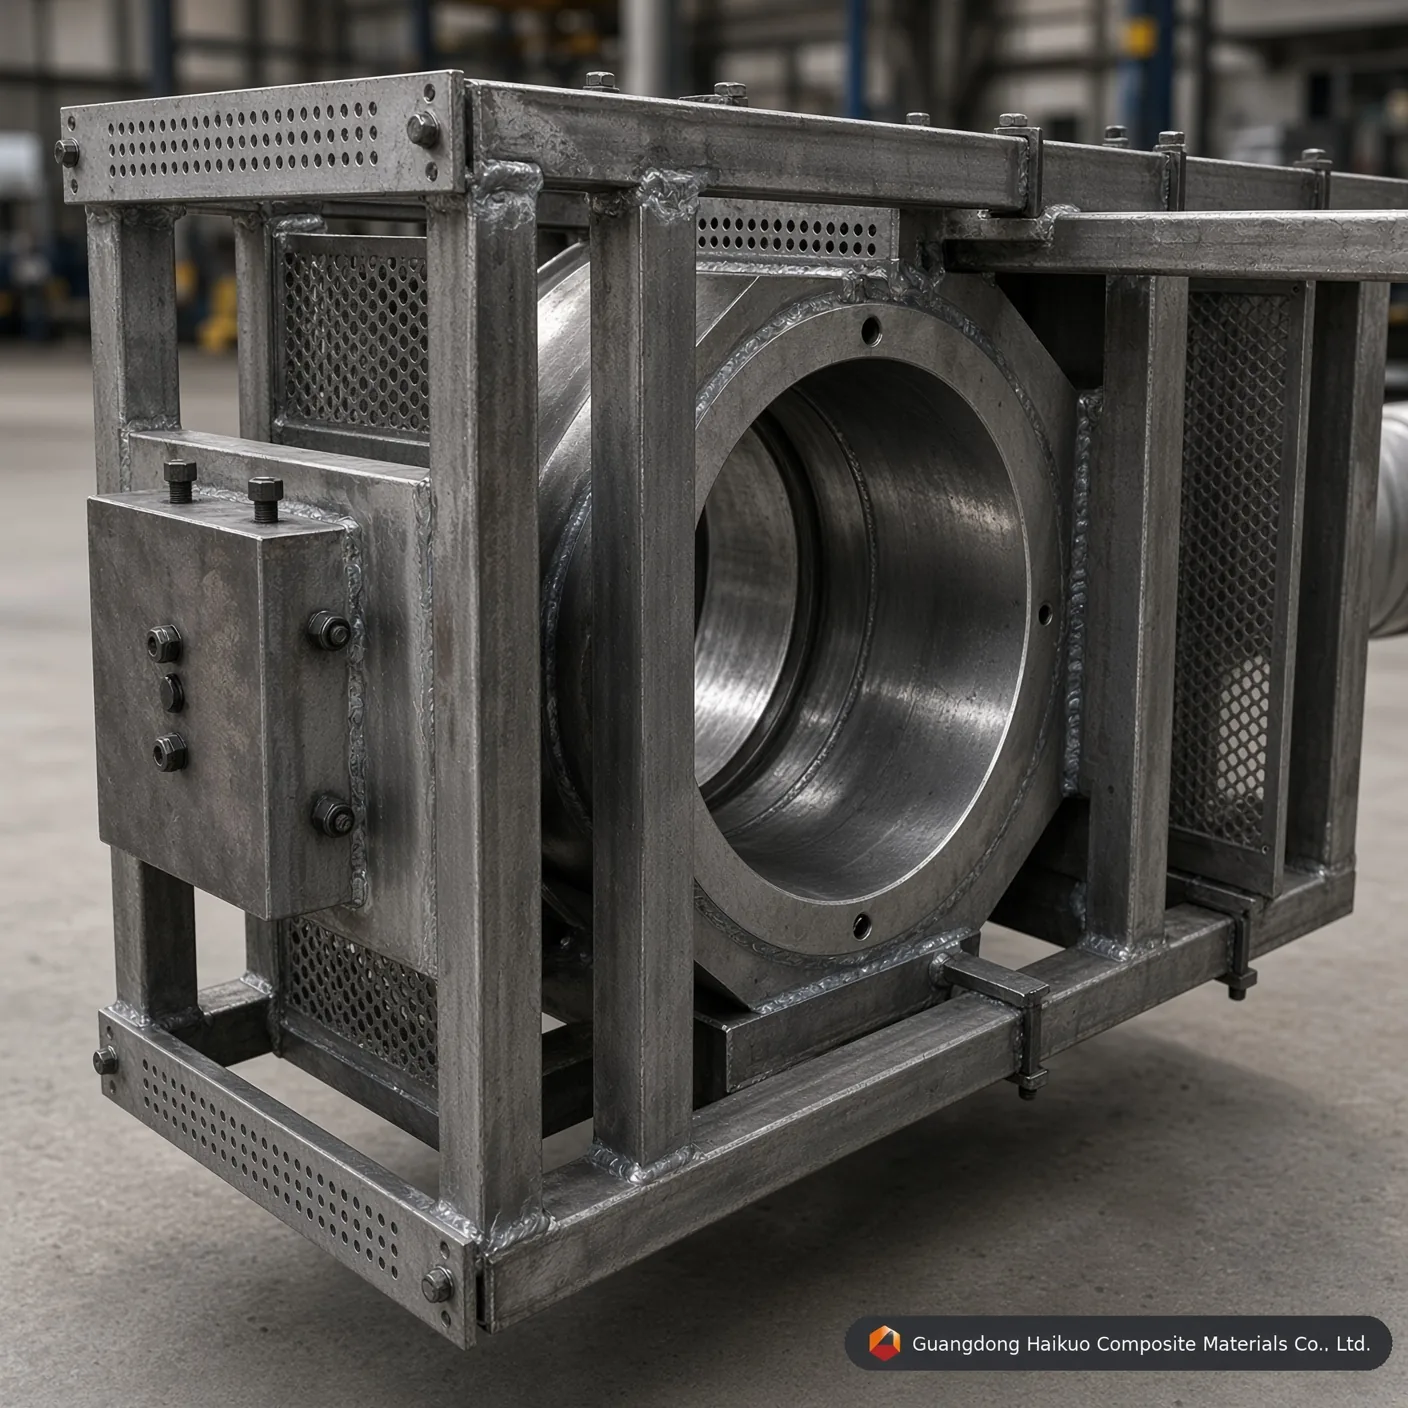
Filière de pultrusion de tube PRFV φ186*6 mm : outillage de précision pour canalisations de grand diamètre
Soutenez la fabrication de composites à grande échelle avec cette filière de pultrusion de tube rond PRFV φ186*6 mm, construite en acier Cr12/H13 avec chromage dur pour offrir des canalisations industrielles solides et résistantes à la corrosion.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Outillage hautes performances pour tuyaux composites industriels
Les tubes PRFV de grand diamètre restent essentiels dans le paysage industriel de 2026, au service des réseaux d’eau municipaux, des conduites de transport chimique et des supports structurels. Le moule de pultrusion de tube rond PRFV φ186*6 mm est un outil conçu avec précision pour gérer les fortes pressions internes et les charges thermiques liées à la pultrusion à grande échelle. Chez Guangdong Haikuo, nous coordonnons étroitement la filière extérieure et le mandrin interne afin que l’épaisseur de paroi reste uniforme et que la finition reste lisse comme un miroir pour un écoulement efficace.
1. Comment fonctionne le moule de tube rond
Produire un tube de 186 mm de diamètre avec une paroi de 6 mm demande plus qu’une simple filière creuse — cela exige un contrôle simultané et précis des surfaces interne et externe :
- Soutien du mandrin interne : le mandrin interne de φ174 mm doit rester centré à l’intérieur de l’empreinte de φ186 mm. Une conception à pont renforcé dans nos moules empêche le mandrin de fléchir sous de fortes charges de traction.
- Contrôle du gradient thermique : avec une paroi de 6 mm, le pic de chaleur exothermique doit être géré avec soin ; un chauffage à quatre zones est donc utilisé pour durcir la résine uniformément de l’intérieur vers l’extérieur et éviter les microfissures internes.
- Taux de compactage : une conicité de 1 à 2 degrés à l’entrée du moule comprime progressivement les fibres imprégnées, chassant les bulles d’air et formant une matrice structurelle dense.
2. Matériaux haut de gamme et normes d’exécution
La pultrusion de grand diamètre sollicite fortement l’acier des moules ; nous proposons donc plusieurs alliages hautes performances adaptés au volume de production :
- Cr12 / Cr12MoV : le choix standard pour la production en fibre de verre en grand volume, atteignant HRC 58-62 après trempe sous vide.
- H13 (4Cr5MoSiV1) : bien adapté aux résines haute température comme les phénoliques ou les époxy, avec une forte résistance à la fatigue thermique.
- Finition de surface (polissage miroir) : le polissage de l’empreinte interne à Ra 0,012 réduit sensiblement le frottement et donne la surface « Classe A » nécessaire à la résistance chimique.
3. Paramètres techniques du moule φ186*6 mm
| Spécification des paramètres | Valeur standard | Effet sur les performances |
|---|---|---|
| Diamètre d’alésage du moule | φ186,0 mm | Garantit la précision du diamètre extérieur. |
| Diamètre du mandrin | φ174,0 mm | Détermine l’épaisseur de paroi de 6 mm. |
| Concentricité | ≤ 0.05 mm | Garantit l’uniformité de l’épaisseur de paroi. |
| Rectitude | 0.02 mm / 1000 mm | Évite le cintrage dans les longs tronçons de tuyau. |
| Dureté de l’empreinte | HRC 55 – 60 | Résiste à l’abrasion de la fibre de verre. |
| Épaisseur de placage | 0.04 – 0.05 mm | Couche de chrome dur pour un faible frottement. |
4. Facteurs de performance optimisés
- Choix de la résine : qu’il s’agisse de vinylester pour les usines chimiques ou de polyuréthane pour la résistance structurelle, nos moules sont compatibles avec tous les grands systèmes de résine de 2026.
- Orientation des fibres : la conception du moule accepte un mélange de rovings longitudinaux et de mats à filaments continus (CFM) pour assurer à la fois la résistance à la traction et la résistance circonférentielle.
- Vitesse de traction : nos empreintes très lisses permettent des vitesses de traction supérieures de 15 à 20 % à celles des moules industriels standard, maximisant votre retour sur investissement.
10 questions professionnelles : outillage de tubes PRFV de grand diamètre
Q1 : « Comment garantissez-vous que l’épaisseur de paroi de 6 mm est régulière sur tout le diamètre de 186 mm ? »
R : Nous utilisons des guides de centrage de haute précision et un système de soutien de mandrin renforcé qui réduit au minimum l’« affaissement du mandrin » pendant la pultrusion.
Q2 : « Quelle durée de vie peut-on attendre du chromage d’un moule φ186 mm ? »
R : Avec un entretien correct et des résines non abrasives, on peut attendre 60 000 à 80 000 mètres de production avant de devoir rechromer.
Q3 : « Ce moule peut-il traiter la pultrusion de fibre de carbone ? »
R : Oui, mais pour la fibre de carbone, nous recommandons l’acier H13 avec une nitruration spécialisée ou un revêtement DLC afin de tenir compte des propriétés particulières de cette fibre.
Q4 : « Le moule est-il chauffé à l’électricité ou à l’huile ? »
R : Ce moule est compatible avec les deux. Nous fournissons des trous de montage standard pour résistances électriques ou des canaux internes pour la circulation d’huile thermique.
Q5 : « Pourquoi la tolérance de rectitude est-elle si serrée (0,02 mm) ? »
R : Dans la tuyauterie industrielle, même une légère courbure rend le raccordement de longs tronçons presque impossible. La rectitude est la clé d’un assemblage sans fuite.
Q6 : « Comment évitez-vous que le mandrin colle à l’intérieur du tube durci ? »
R : Le mandrin présente une « conicité de démoulage » précise et est poli miroir. Associé à des agents de démoulage internes de haute qualité, cela garantit une extraction en douceur.
Q7 : « Puis-je utiliser ce moule pour les résines polyester et vinylester ? »
R : Oui. La surface en chrome dur est chimiquement inerte et très résistante au styrène du polyester et à la chimie agressive des vinylesters.
Q8 : « Quelle est la longueur habituelle d’un moule de tube φ186 mm ? »
R : Pour un tube de cette taille, nous concevons généralement la longueur du moule entre 900 mm et 1200 mm afin de garantir un durcissement complet à grande vitesse de traction.
Q9 : « Fournissez-vous un plan technique pour approbation avant la fabrication ? »
R : Chaque projet de moule sur mesure comprend une revue complète de conception CAO 3D et un plan d’ingénierie 2D pour votre signature finale.
Q10 : « Comment nettoyer le moule après une série de production ? »
R : Le moule doit être nettoyé encore chaud à l’aide d’un racloir en laiton et d’un solvant adapté, puis recouvert d’une huile protectrice antirouille.
Solutions d’experts en outillage de grand diamètre
Développez votre production de composites avec Guangdong Haikuo Composite Materials Co., Ltd. Dirigée par Helena Wang, notre équipe d’ingénierie est spécialisée dans la conception et la fabrication de moules de pultrusion de tube rond PRFV de haute qualité.
Optimisez dès aujourd’hui votre ligne de production :
- Consultante principale en ingénierie : Helena Wang
- E-mail de demande de devis technique : [email protected]
- WhatsApp international : +86 189 5198 8522
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de tube rond exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de tube rond en volume standard | Prototypage en petit volume ou séries d’essai de tube rond |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte du moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de tube rond φ186*6 mm constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur le moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de tube rond. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec le moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : Le moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre peut-il être personnalisé selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine le moule de pultrusion de tube PRFV φ186*6 mm : outillage de précision de grand diamètre est-il compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






