















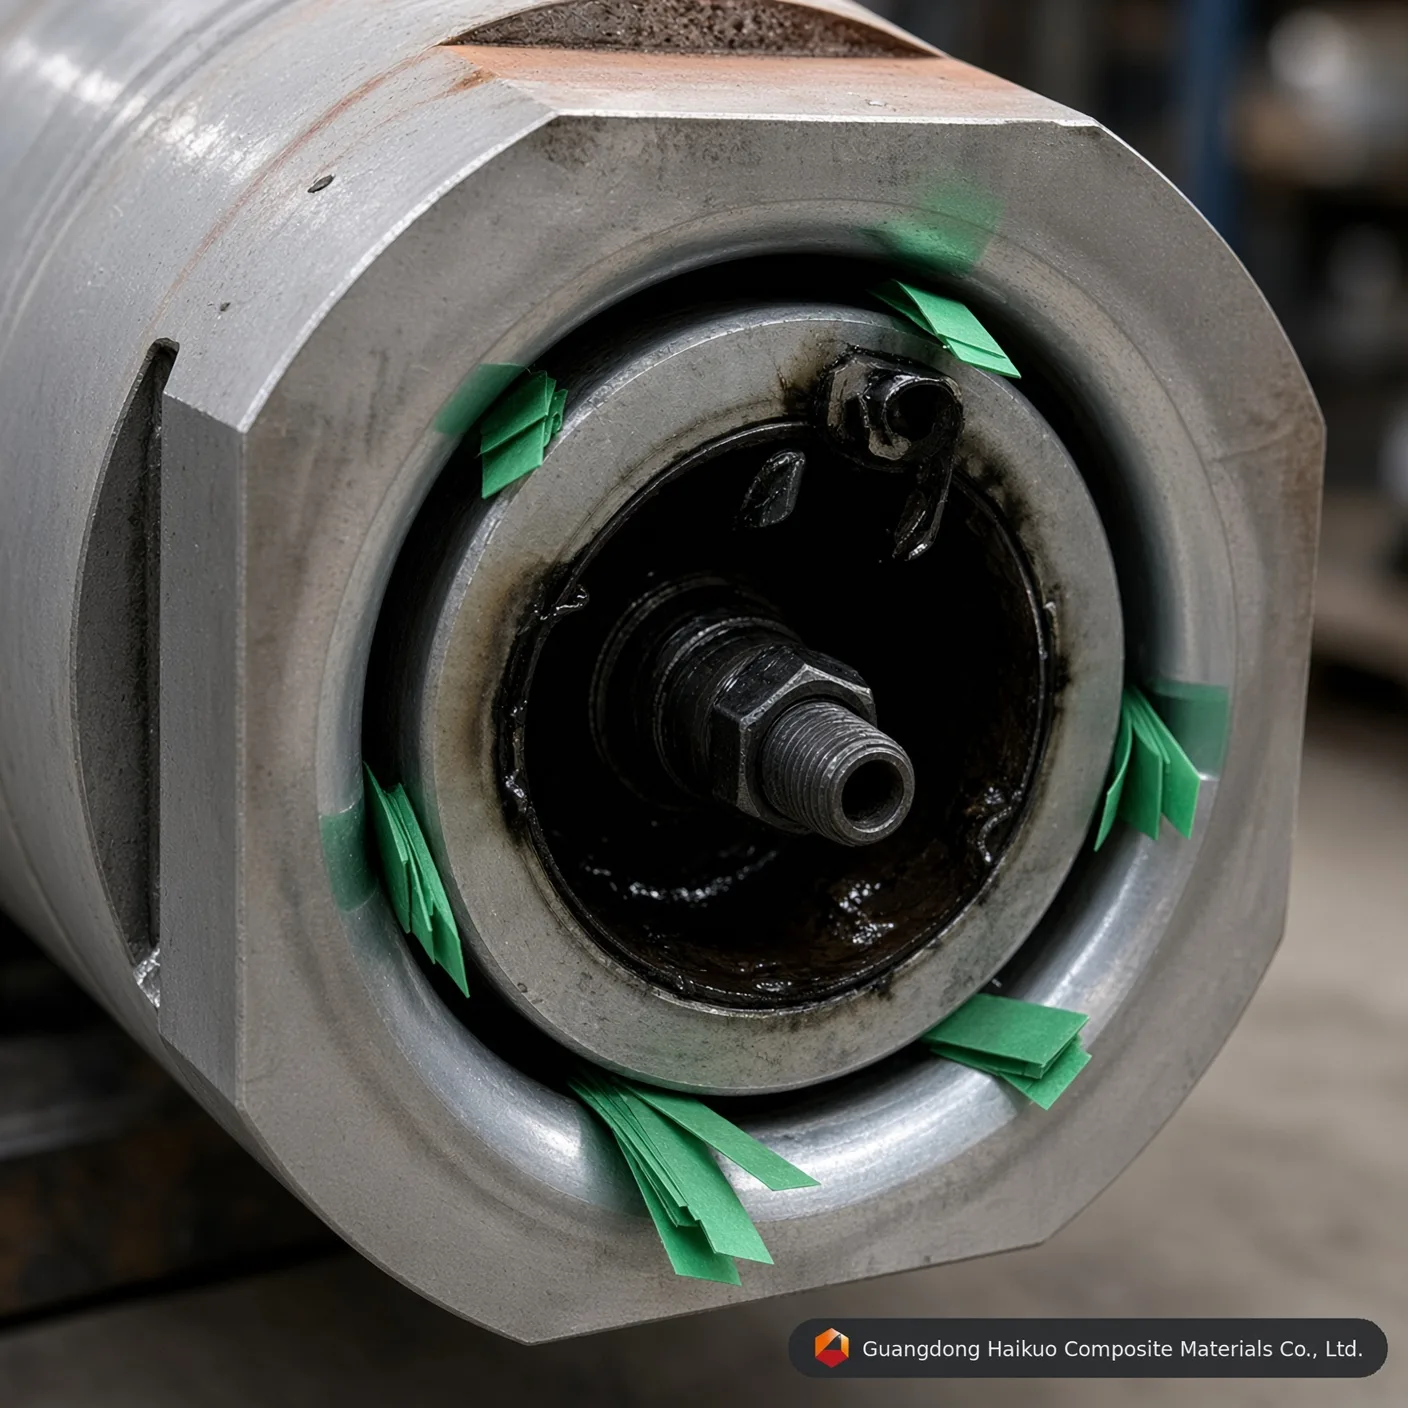
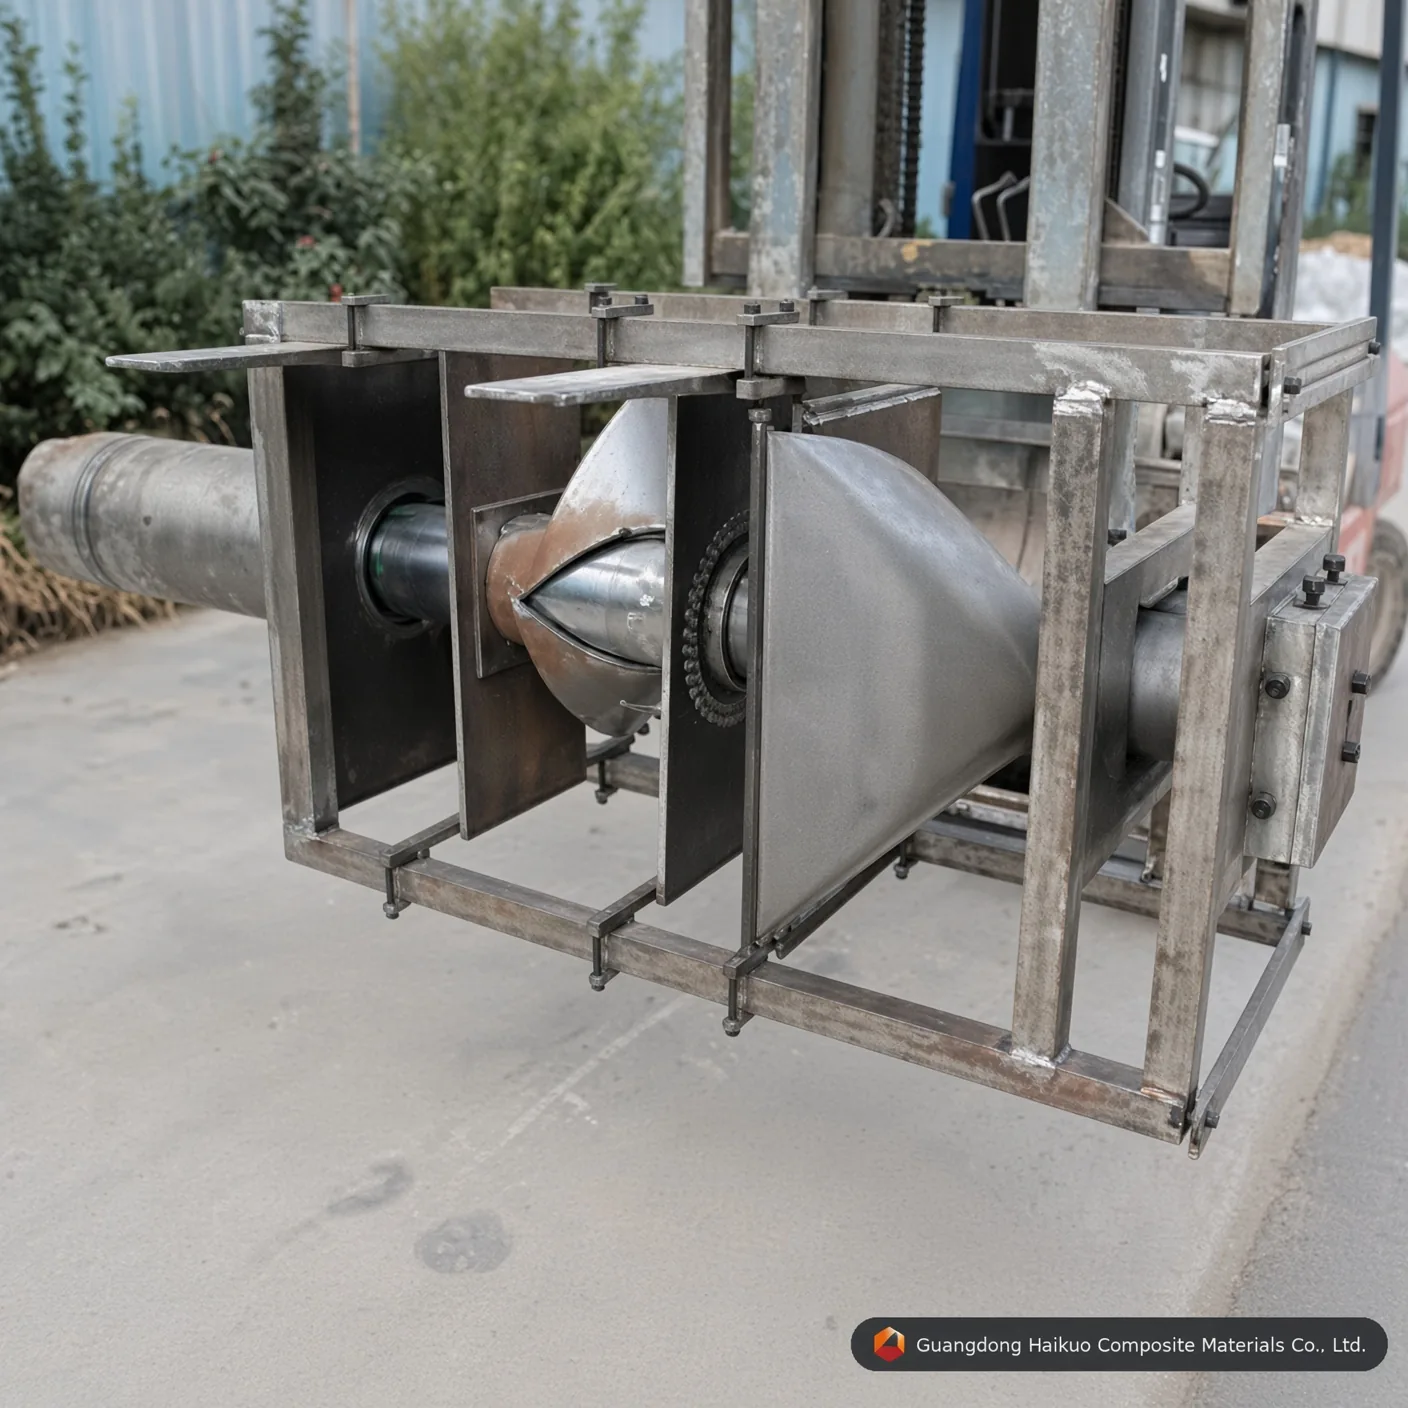
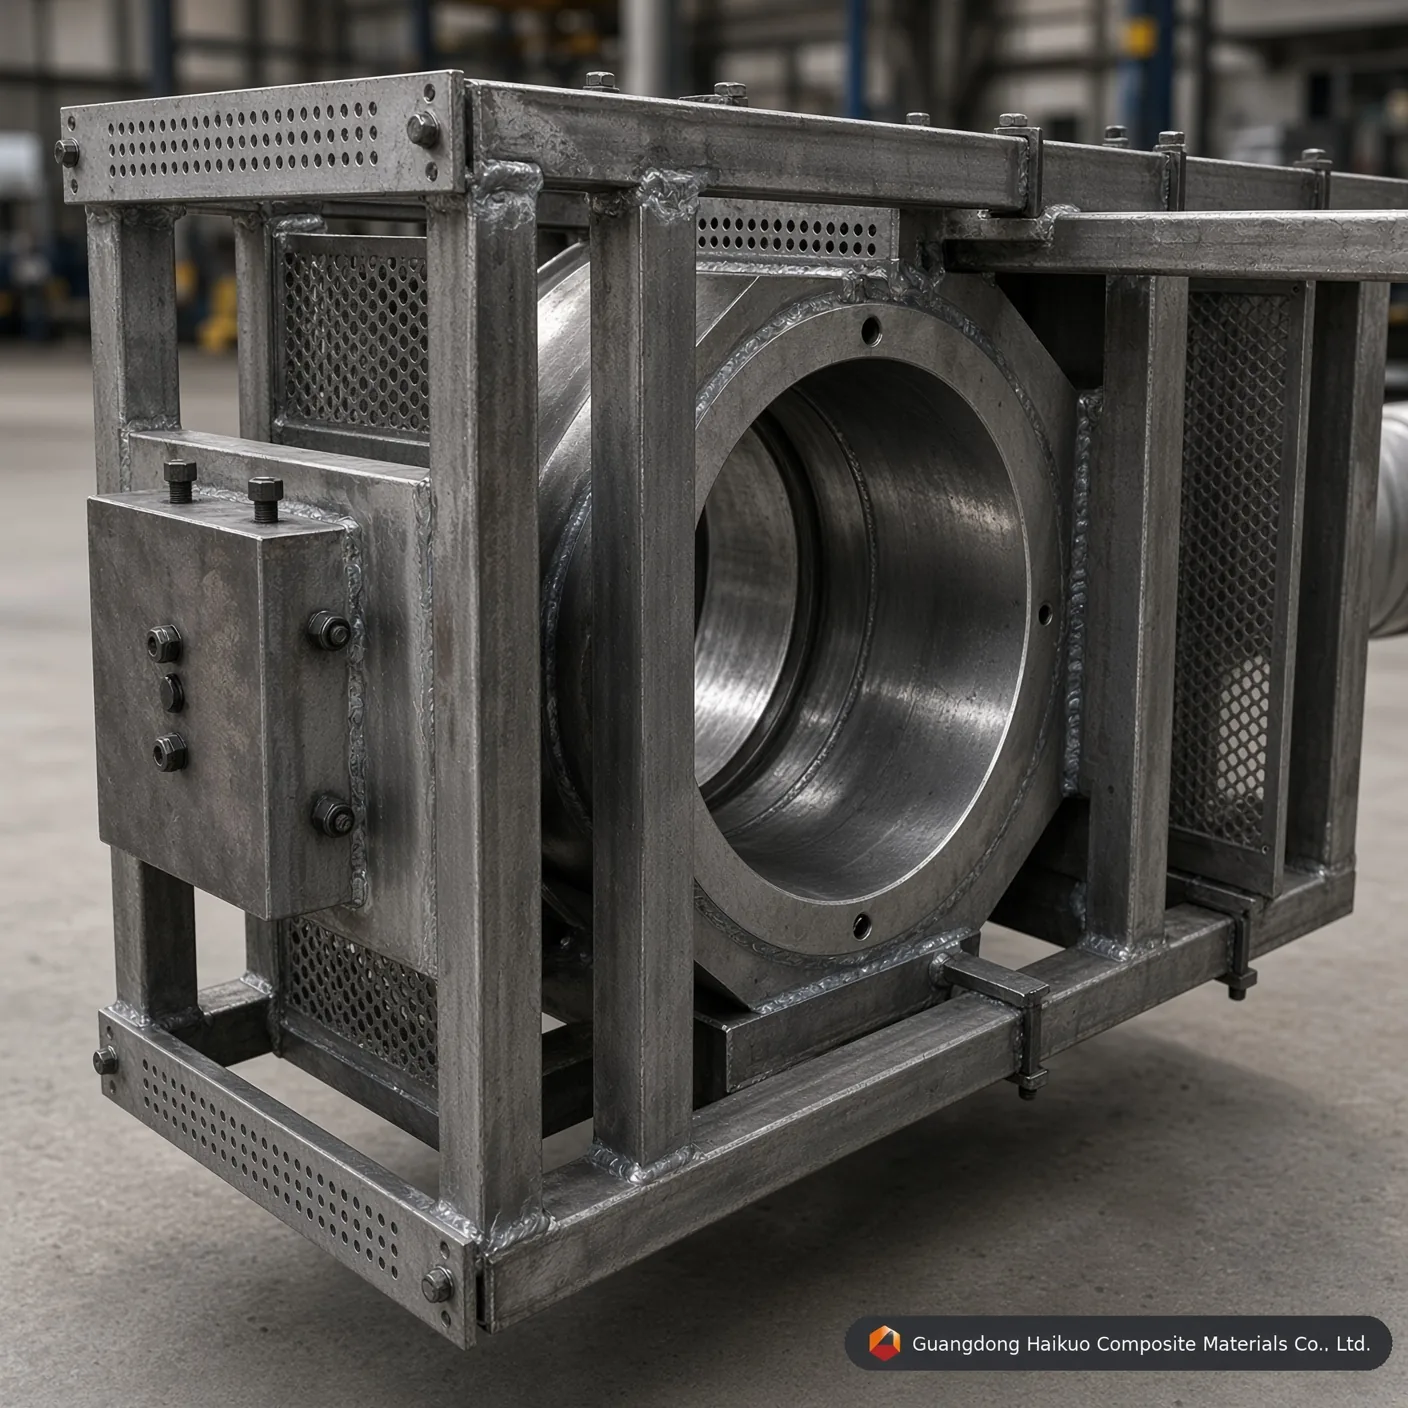
φ186*6 mm pultrusjonsverktøy for FRP-rør: presisjonsverktøy for rør med stor diameter
Støtt storskala komposittproduksjon med dette φ186*6mm pultrusjonsverktøyet for runde FRP-rør, bygget av Cr12- / H13-stål med hardkromplatering for kraftige, korrosjonsbestandige industrirør.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Høytytende verktøy for industrielle komposittrør
Store FRP-rør er fortsatt uunnværlige i industrilandskapet i 2026, og brukes i kommunale vannsystemer, ledninger for kjemikalietransport og konstruksjonsstøtter. φ186*6mm pultrusjonsform for runde FRP-rør er et presisjonsutviklet verktøy bygget for å håndtere det betydelige indre trykket og de termiske lastene som følger med storskala pultrusjon. Hos Guangdong Haikuo samordner vi ytre verktøy og indre dor nøye slik at veggtykkelsen forblir jevn og overflaten speilglatt for effektiv strømning.
1. Slik fungerer formen for runde rør
Å produsere et rør med diameter 186mm og 6mm vegg krever mer enn et enkelt hult verktøy — det krever samtidig, presis kontroll av både innsiden og utsiden:
- Støtte for indre dor: Den indre doren på φ174mm må sitte sentrert inne i φ186mm-hulrommet. En forsterket brukonstruksjon i formene våre hindrer at doren bøyer seg ut under høye trekklaster.
- Kontroll av temperaturgradient: Med 6mm vegg må den eksoterme varmetoppen håndteres nøye, så det brukes oppvarming i fire soner for å herde harpiksen jevnt innenfra og ut og unngå indre mikrosprekker.
- Komprimeringsforhold: En avsmalning på 1-2 grader ved formens innløp komprimerer de impregnerte fibrene gradvis, driver ut luftbobler og bygger en tett konstruksjonsmatrise.
2. Førsteklasses materialer og utførelsesstandarder
Pultrusjon med stor diameter utsetter formstålet for betydelig belastning, så vi tilbyr flere høytytende legeringsalternativer tilpasset produksjonsvolumet:
- Cr12 / Cr12MoV: Standardvalget for glassfiberproduksjon i store volumer, som når HRC 58-62 etter vakuumherding.
- H13 (4Cr5MoSiV1): Godt egnet for høytemperaturharpikser som fenol og epoksy, med sterk motstand mot termisk utmatting.
- Overflatebehandling (speilpolering): Polering av hulrommets innside til Ra 0.012 reduserer friksjonen betydelig og gir den «klasse A»-overflaten som trengs for kjemikaliebestandighet.
3. Tekniske parametere for φ186*6mm-formen
| Parameterspesifikasjon | Standardverdi | Innvirkning på ytelsen |
|---|---|---|
| Formens boringsdiameter | φ186.0 mm | Sikrer presisjon i ytre diameter. |
| Dordiameter | φ174.0 mm | Bestemmer veggtykkelsen på 6mm. |
| Konsentrisitet | ≤ 0.05 mm | Sikrer jevn veggtykkelse. |
| Rakhet | 0.02 mm / 1000 mm | Hindrer krumning i lange rørseksjoner. |
| Hulromshardhet | HRC 55 – 60 | Motstår slitasje fra glassfiber. |
| Plateringstykkelse | 0.04 – 0.05 mm | Hardkromsjikt for lav friksjon. |
4. Optimaliserte ytelsesfaktorer
- Valg av harpiks: Enten du bruker vinylester til kjemiske anlegg eller polyuretan for konstruksjonsstyrke, er formene våre kompatible med alle store harpikssystemer i 2026.
- Fiberorientering: Formutformingen rommer en blanding av langsgående rovinger og kontinuerlige filamentmatter (CFM) som gir både strekkfasthet og styrke i omkretsretningen.
- Trekkhastighet: Våre hulrom med høy glatthet tillater 15-20 % raskere trekkhastigheter sammenlignet med standard industriformer, noe som maksimerer avkastningen din.
10 faglige vanlige spørsmål: verktøy til FRP-rør med stor diameter
Sp1: “Hvordan sikrer dere at veggtykkelsen på 6mm er jevn rundt hele diameteren på 186mm?”
Sv: Vi bruker høypresisjons sentreringsføringer og et forsterket dorstøttesystem som minimerer «dorsig» under pultrusjonsprosessen.
Sp2: “Hva er forventet levetid for kromplateringen på en φ186mm-form?”
Sv: Med riktig vedlikehold og ikke-slipende harpikser kan du regne med 60 000 til 80 000 meter produksjon før ny plating er nødvendig.
Sp3: “Kan denne formen brukes til pultrusjon av karbonfiber?”
Sv: Ja, men til karbonfiber anbefaler vi H13-stål med spesialisert nitrering eller DLC-belegg for å håndtere fiberens spesifikke egenskaper.
Sp4: “Varmes formen opp med elektrisitet eller olje?”
Sv: Denne formen er kompatibel med begge deler. Vi leverer standard monteringshull til elektriske varmestaver eller indre kanaler for sirkulasjon av termisk olje.
Sp5: “Hvorfor er rakhetstoleransen så stram (0.02mm)?”
Sv: I industrielle rørsystemer gjør selv en liten krumning det nesten umulig å koble sammen lange seksjoner. Rakhet er nøkkelen til lekkasjefri skjøting.
Sp6: “Hvordan hindrer dere at doren setter seg fast inne i det herdede røret?”
Sv: Doren har en presis «utløsningskonus» og er polert til speilfinish. Sammen med interne slippmidler av høy kvalitet sikrer dette jevn uttrekking.
Sp7: “Kan jeg bruke denne formen til både polyester- og vinylesterharpiks?”
Sv: Ja. Hardkromoverflaten er kjemisk inert og svært motstandsdyktig mot styrenet i polyester og den aggressive kjemien i vinylestere.
Sp8: “Hva er vanlig lengde på en rørform med φ186mm?”
Sv: For et rør av denne størrelsen utformer vi vanligvis formlengden mellom 900mm og 1200mm for å sikre full herding ved høye trekkhastigheter.
Sp9: “Leverer dere en teknisk tegning til godkjenning før produksjon?”
Sv: Hvert egendefinerte formprosjekt omfatter en omfattende 3D CAD-gjennomgang og en 2D-teknisk tegning til din endelige underskrift.
Sp10: “Hvordan rengjør vi formen etter en produksjonsserie?”
Sv: Formen bør rengjøres mens den er varm, med en messingskraper og et egnet løsemiddel, etterfulgt av et lag beskyttende rusthemmende olje.
Ekspertløsninger for verktøy med stor diameter
Skaler opp komposittproduksjonen din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang spesialiserer ingeniørteamet vårt seg på utforming og produksjon av FRP-pultrusjonsformer for runde rør av høy kvalitet.
Optimaliser produksjonslinjen din i dag:
- Leder for teknisk rådgivning: Helena Wang
- E-post for tekniske tilbudsforespørsler: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | runde rør som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av runde rør i standardvolum | Prototyping eller testserier av runde rør i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for runde rør på φ186*6mm serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for det runde røret dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er φ186*6mm pultrusjonsform for FRP-rør: presisjonsverktøy for store diametere kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






