















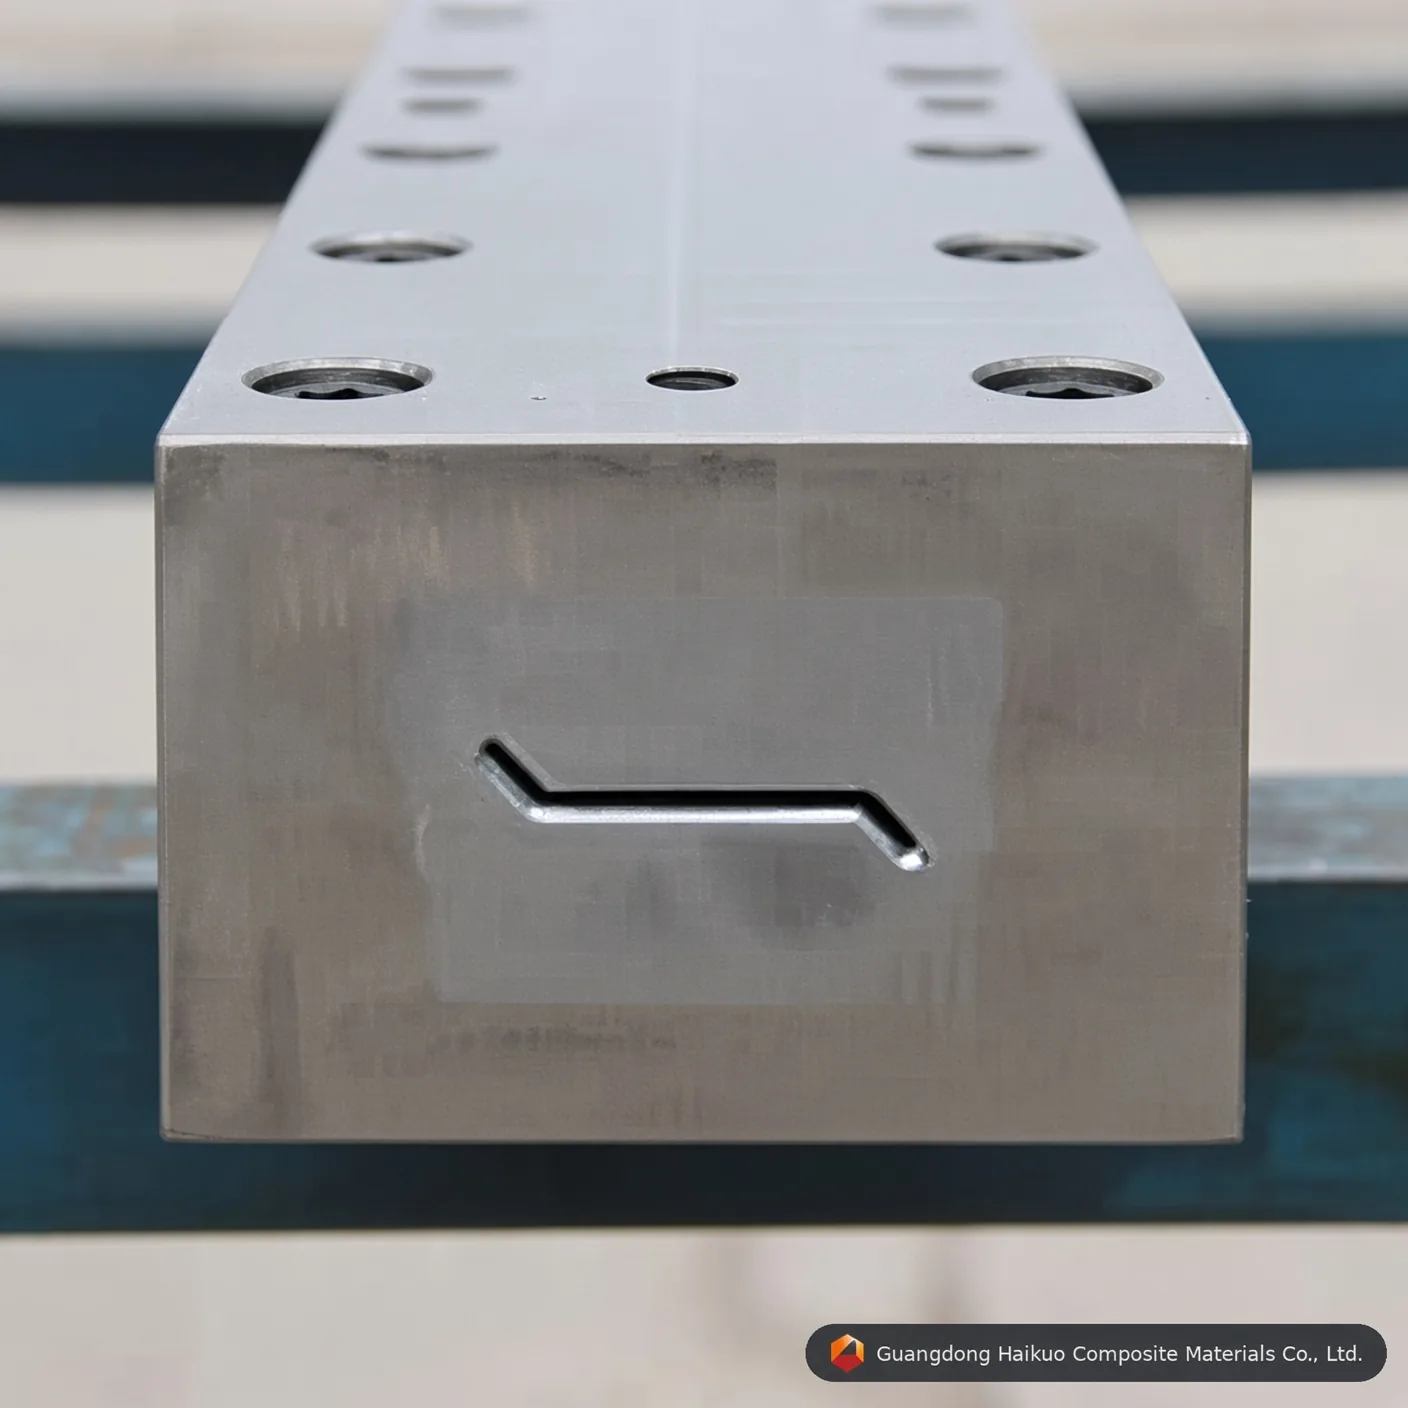
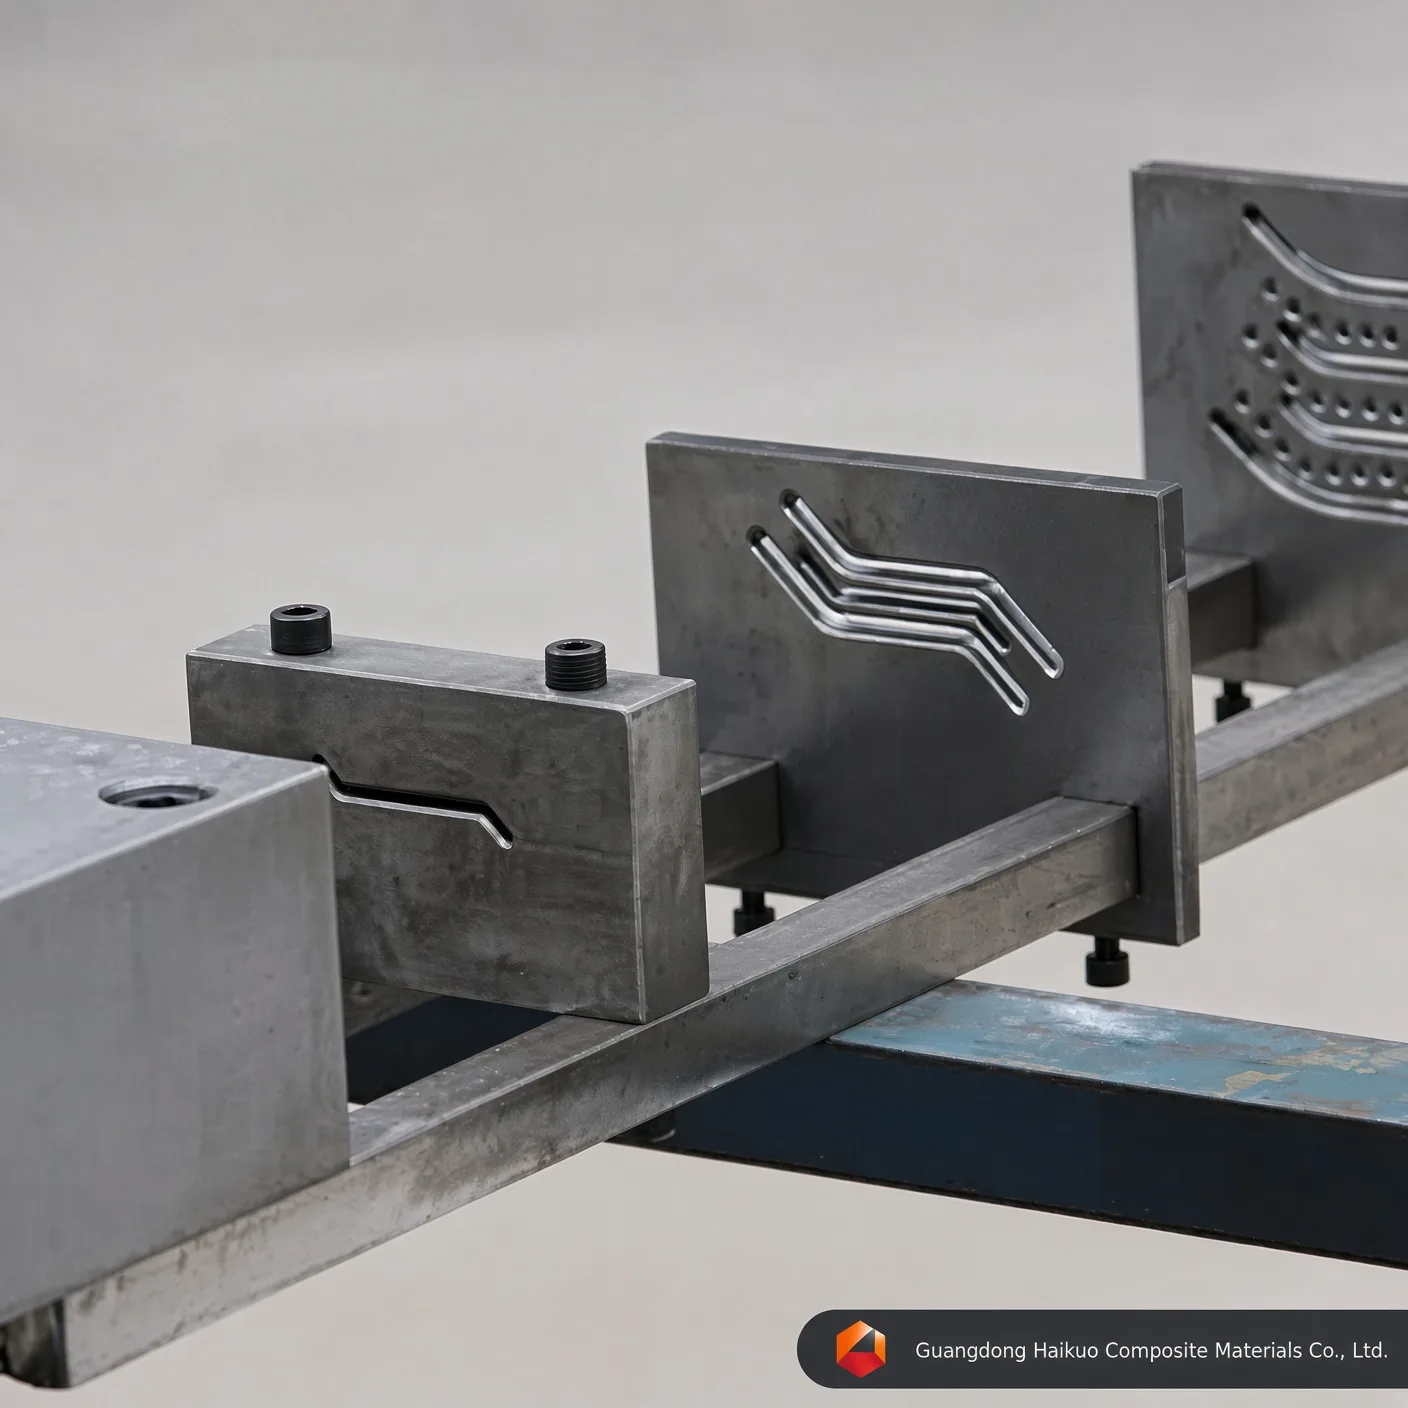
GRP kompozit zsalu pultrúziós szerszám: nagy pontosságú FRP profilszerszám
Javítsa FRP kibocsátását ezzel a nagy pontosságú GRP kompozit redőny pultrúziós szerszámmal, amely Cr12/H13 acélból, tükörfényű üreggel és kiemelkedő hőstabilitással készül bonyolult redőny- és lamellaprofilokhoz.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
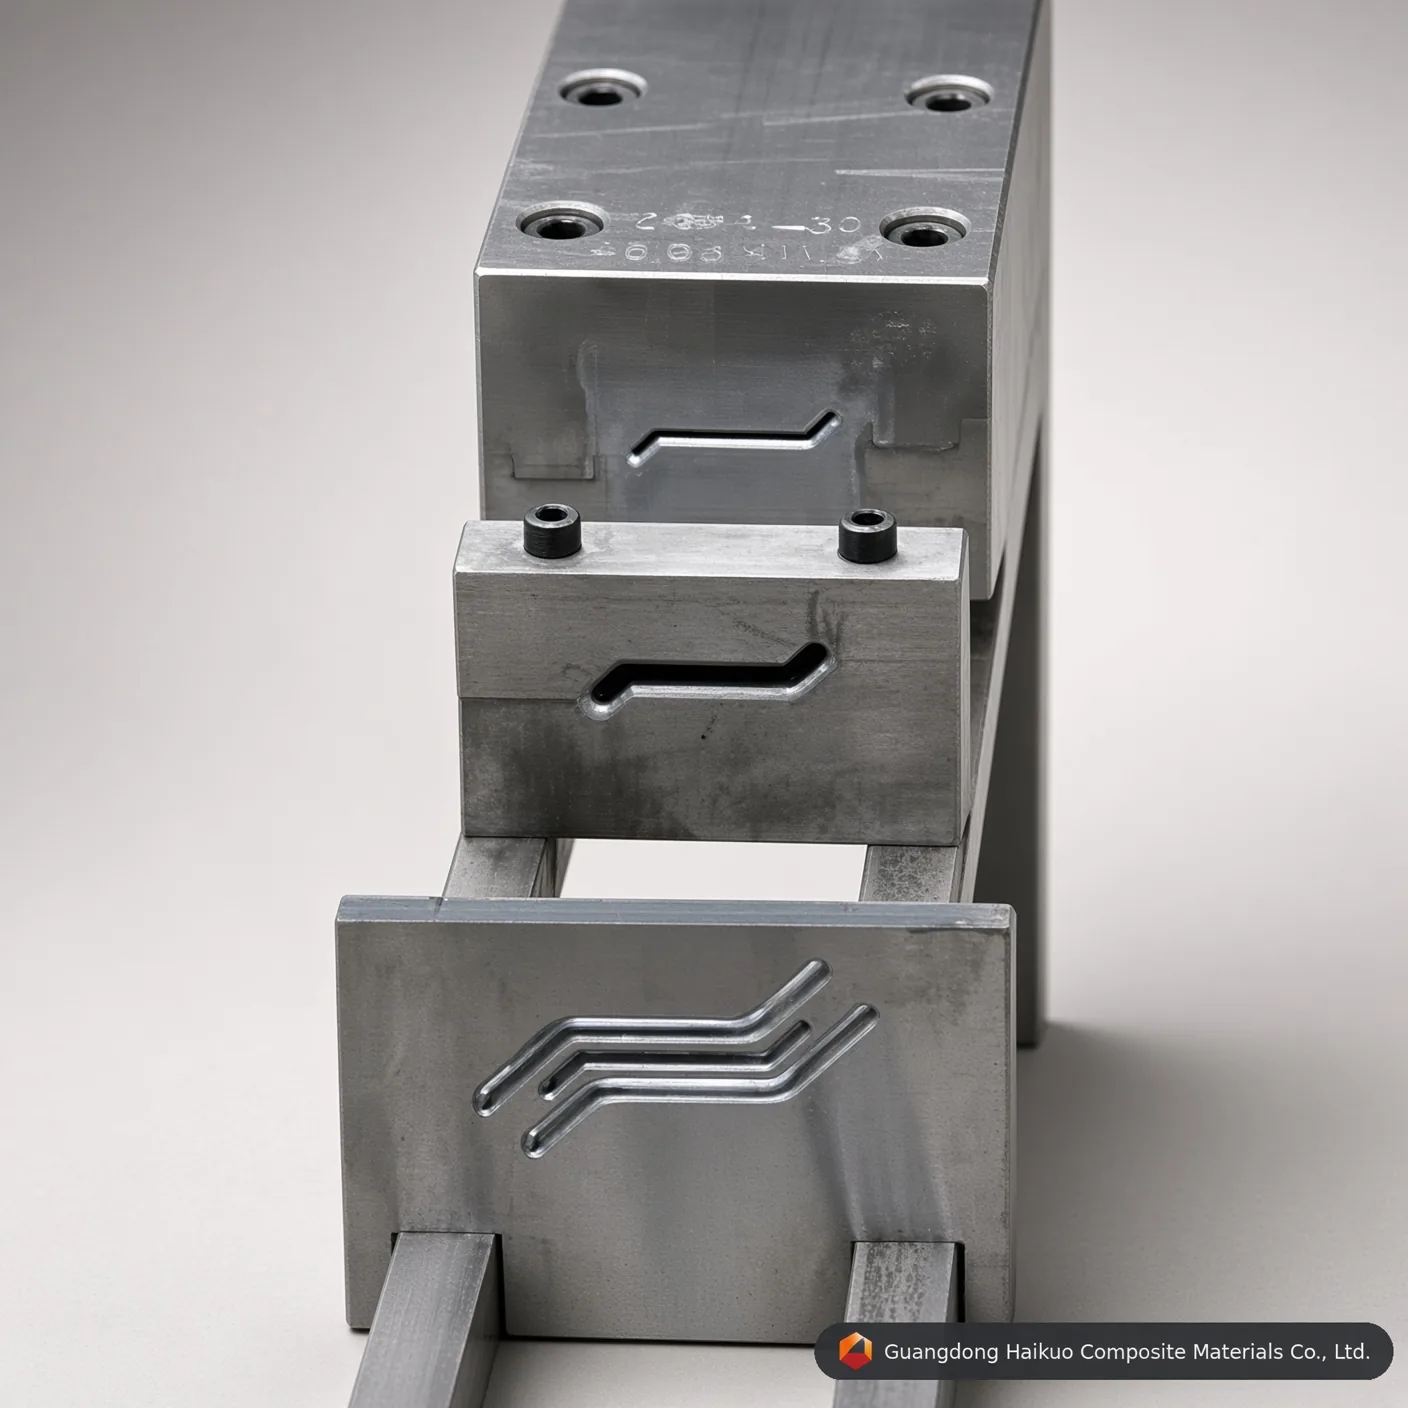
Precíziós szerszám a nagy teljesítményű kompozit redőnygyártás középpontjában.
Mérnöki kiválóság a pultrúziós szerszámtervezésben
A kompozitiparban a pultrudált profil minőségének nagyjából 90 %-a a szerszám pontosságára vezethető vissza. A GRP kompozit redőny pultrúziós forma kifinomult mérnöki szerszám, amelyet lamellák és redőnykeretek bonyolult geometriáinak kezelésére építettek. A szabványos csőformákhoz képest a redőnyformák sokkal nagyobb pontosságot igényelnek a falvastagságban és a felületkezelésben, hogy a funkcionális aerodinamikát a vizuális vonzerővel ötvözzék. A Guangdong Haikuo esetében minden formába repülőgépipari minőségű acél és többlépcsős hőkezelés kerül, így az eredmények millió méternyi gyártáson át egyenletesek maradnak.
1. Hogyan működik a pultrúziós forma
A GRP redőnyforma egyszerre működik vegyi reaktorként és alakító présként, minden szakaszban egyensúlyozva a hőmérsékletet, a nyomást és a sebességet:
- Átitatás & vezetés: Az üveg- vagy szénszálas erősítéseket gyantafürdőben telítik, majd a formába lépés előtt előformázó vezetőkön pontosan igazítják.
- Zónás fűtés: A forma három vagy több fűtési zónára van osztva — a bevezető zóna megakadályozza az idő előtti gélesedést, a középső zóna beindítja az exoterm reakciót, a kimeneti zóna pedig befejezi a szerkezeti kikeményedést.
- Fázisátalakulás: Az üregben a gyanta folyékonyból gélesedő, végül szilárd szerkezeti kompozittá alakul, miközben a forma belső kúpja összenyomja.
- Folyamatos húzás: Egy váltakozó mozgású húzó folyamatosan kihúzza a kikeményedett redőnyprofilt, amelyet aztán gyémánthegyű fűrészekkel hosszra vágnak.
2. Anyagtechnika & felületkezelés
A pultrúziós szerszám belső környezete erősen koptató, ezért az anyagválasztás kritikus a „formaszennyeződés” és a belső karcolódás megelőzéséhez:
- Cr12 / Cr12MoV: Nagy széntartalmú, nagy krómtartalmú acél, amely kivételes kopásállóságot nyújt nagy volumenű sorozatokhoz.
- H13 szerszámacél: Epoxi vagy poliuretán pultrúzióhoz választják magas hőmérsékleten mutatott kiváló szívóssága miatt.
- Kemény krómozás (0,04-0,05mm): Kulcsfontosságú a súrlódás minimalizálásához — a tükörfényű (Ra=0,012) üreg a lehető legalacsonyabban tartja a húzóerőt, és meghosszabbítja a megfogó élettartamát a gépen.
3. 2026-os műszaki paraméterek & végrehajtási szabványok
| Paraméter | Szabványos érték | Mérnöki jelentőség |
|---|---|---|
| Üreg keménysége | HRC 55-62 | Megakadályozza az üvegszálak okozta kopást. |
| Felületi simaság | Ra 0,025 ~ 0,012 | Biztosítja a profilok „A osztályú” felületét. |
| Egyenesség | < 0,02mm méterenként | Megakadályozza a végső profil vetemedését. |
| Párhuzamosság | ± 0.01mm | Biztosítja az egyenletes falvastagságot. |
| Bevonat keménysége | ≥ HV 900 | A forma élettartamát 300 %-kal meghosszabbítja. |
4. A forma teljesítményét befolyásoló tényezők
- Szál-térfogatarány: A formát az adott szál–gyanta arányhoz kell tervezni a belső nyomáscsúcsok megelőzésére.
- Zsugorodási kompenzáció: A fejlett redőnyformák kissé túlméretezettek, hogy figyelembe vegyék a gyanta vegyi zsugorodását a térhálósodás során.
- Hűtőcsatorna-kialakítás: Bár a forma fűtött, a bemeneti zónát hűteni kell a gyanta felhalmozódásának és a bemenetnél való „beakadásnak” a megelőzésére.
10 szakmai GYIK: pultrúziós forma beszerzése
K1: „Hány métert gyárthat egy krómozott Cr12 forma az újrakrómozás előtt?”
V: Jellemzően 50 000 és 100 000 méter között, a gyanta típusától és a szál koptató hatásától függően.
K2: „Melyik acél a legjobb poliuretán (PU) pultrúzióhoz?”
V: P20 vagy H13 acélt javasolunk speciális nitridáló kezeléssel, mivel a PU agresszívabb lehet a szabványos krómozással szemben.
K3: „Gyárthat-e egyetlen forma különböző redőnyvastagságokat?”
V: Általában nem. Minden szerszámot egy adott keresztmetszetre munkálnak meg precízen. A vastagságot az üreg geometriája határozza meg.
K4: „Miért olyan kritikus a forma egyenessége a redőnyöknél?”
V: Már egy 0,1mm-es eltérés is „banánszerű” görbülést vagy csavarodást okozhat a profilban, lehetetlenné téve a redőnykeretbe való összeszerelést.
K5: „Hogyan kezelik az exoterm hőcsúcsot a formában?”
V: A fűtési zónákat független PID-szabályozókkal tervezzük, hogy ellensúlyozzuk a gyanta kikeményedési reakciója által termelt hőt.
K6: „Elengedhetetlen-e a kemény krómozás minden formához?”
V: Igen. Nélküle az üvegszál és az acél közötti súrlódás gyors kopáshoz és nagy húzóerőkhöz vezetne, amelyek leállíthatják a gépet.
K7: „Tudnak-e egyedi formákat szállítani CAD rajzaink alapján?”
V: Igen. Az ügyfél STEP vagy DWG fájljai alapján végzett 1:1 precíziós gyártásra specializálódtunk, a zsugorodási arány módosításait is beleértve.
K8: „Mi a tipikus szállítási határidő egy összetett redőnyformához?”
V: Egy nagy pontosságú redőny-szerszám megmunkálása, hőkezelése és végső polírozása általában 15-25 napot vesz igénybe.
K9: „Kínálnak-e előformázó sablonokat a formával?”
V: Igen, illeszkedő rozsdamentes acél vagy nejlon előformázó vezetőket biztosítunk, hogy a szál a helyes tájolásban lépjen be a szerszámba.
K10: „Hogyan karbantartsam a formát a gyártási sorozatok között?”
V: Az üreget melegen meg kell tisztítani a gyantamaradványtól, és könnyű rozsdagátló olajjal vagy formavédő spray-vel kell bevonni.
Precíziós szerszám-konzultáció
Optimalizálja kompozitgyártását a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével kiváló minőségű FRP/GRP pultrúziós formákra specializálódtunk.
Küldje be tervét műszaki felülvizsgálatra:
- Szerszámprojekt-menedzser: Helena Wang
- Műszaki mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő redőny/lamella profil sorozatok | Szabványos volumenű redőny/lamella profil gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok redőny/lamella profil esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a redőnyprofil geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a redőny/lamella profil alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) GRP kompozit redőny pultrúziós forma: nagy pontosságú szerszám FRP profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






