















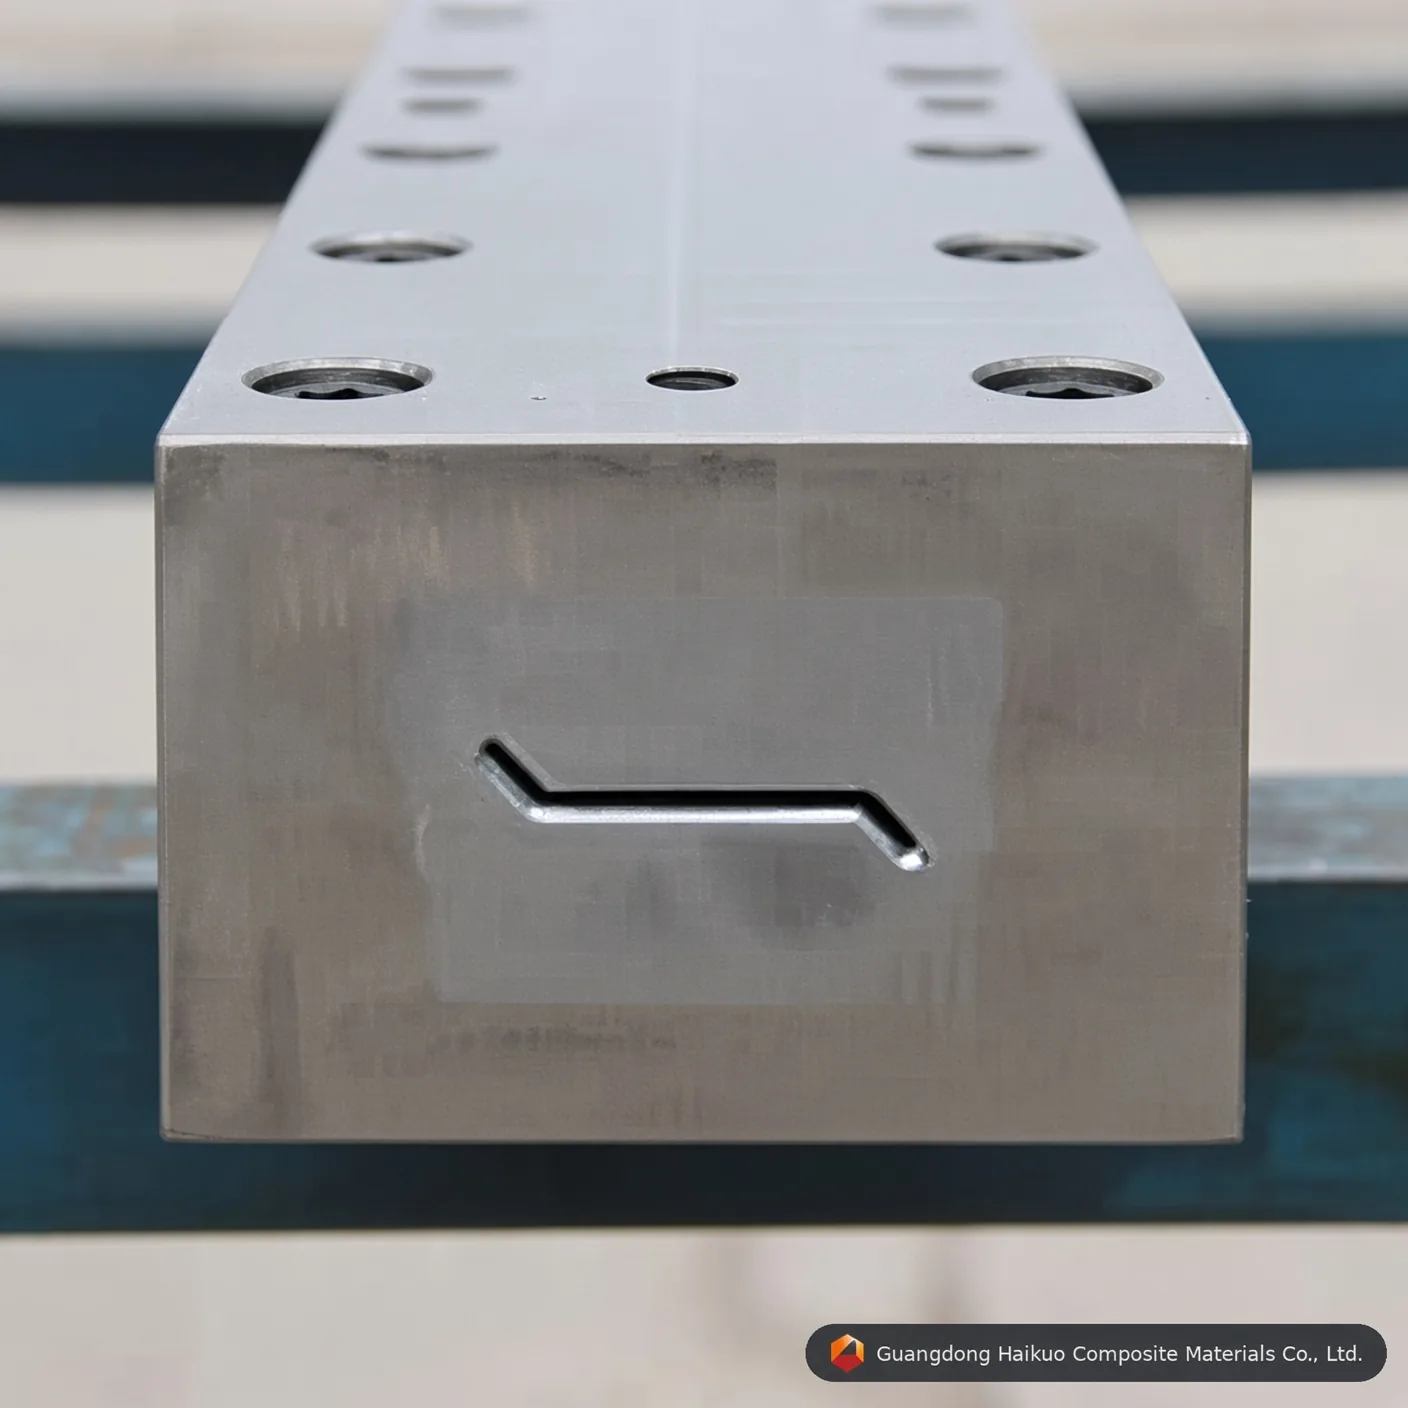
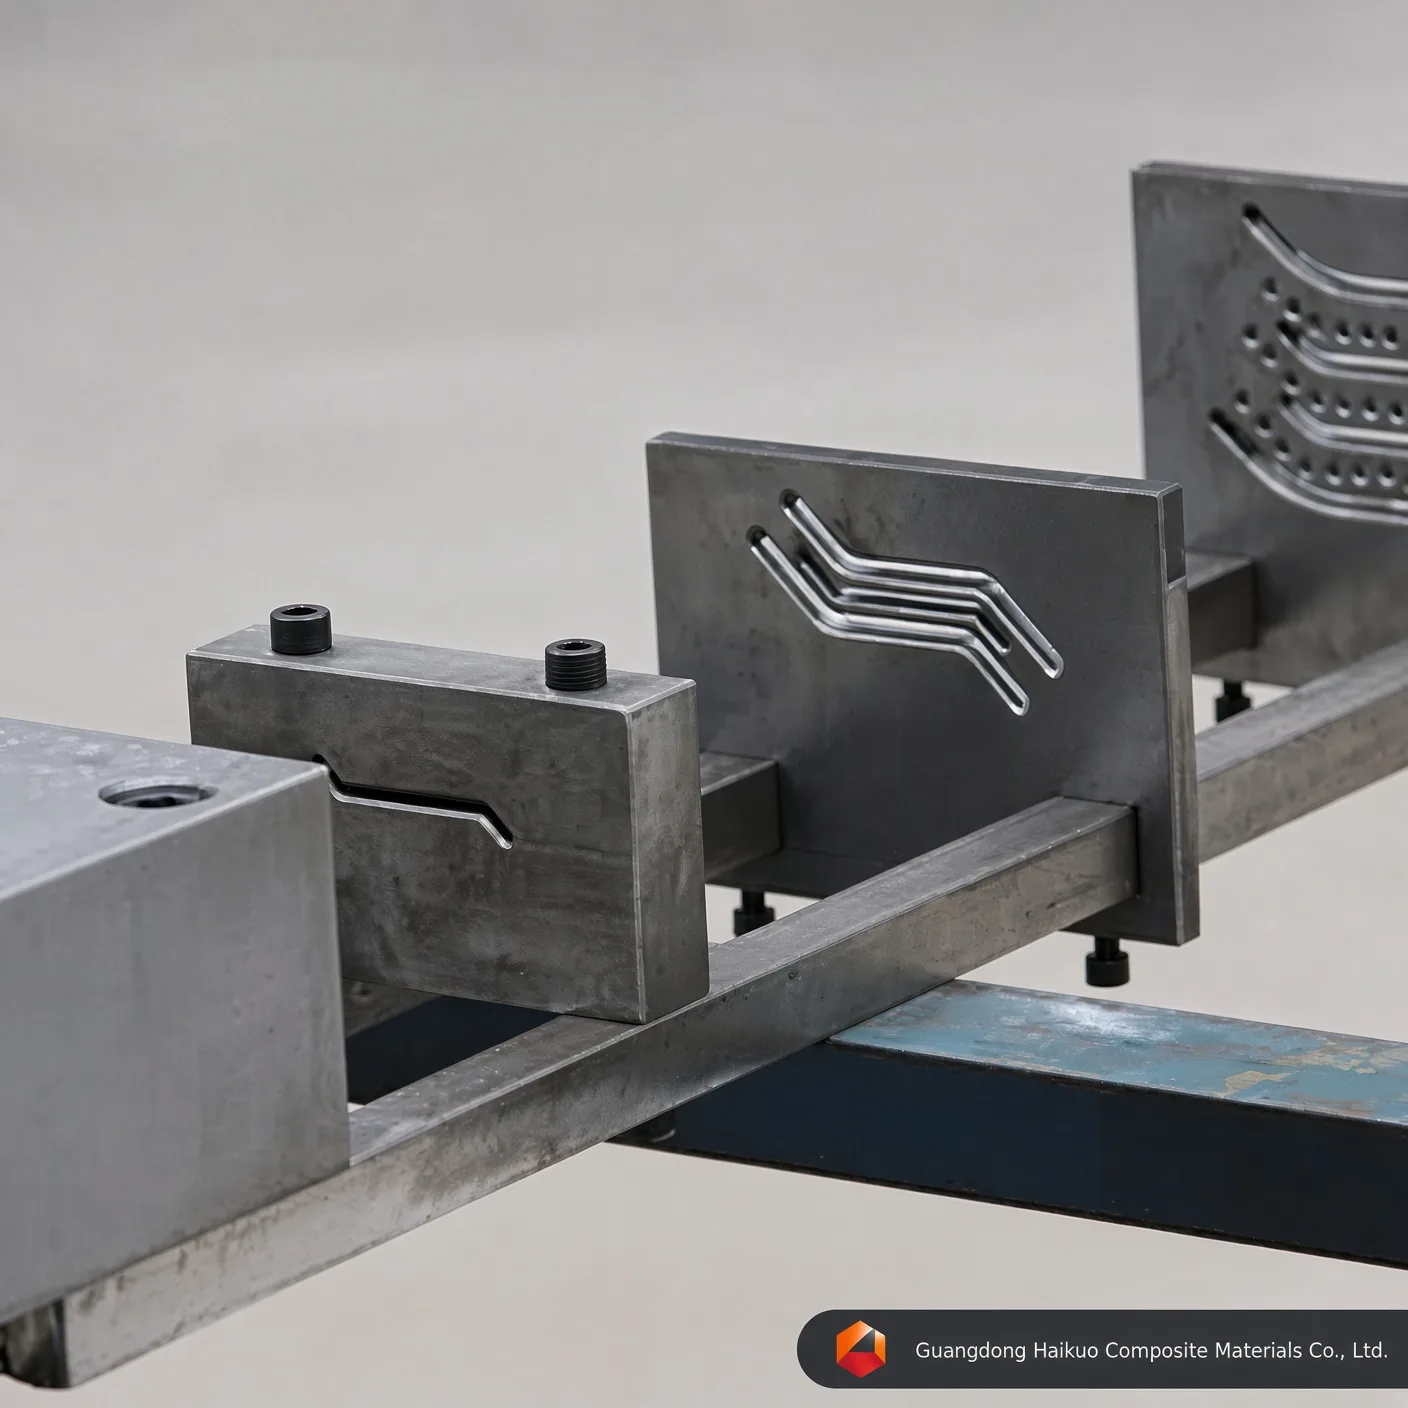
Pultruzní nástroj na kompozitní žaluzie GRP: vysoce přesné nástroje pro profily FRP
Zlepšete svou výrobu FRP tímto vysoce přesným pultruzním nástrojem na kompozitní žaluzie GRP, vyrobeným z oceli Cr12/H13 se zrcadlově lesklou dutinou a vynikající tepelnou stabilitou pro složité profily žaluzií a lamel.
Výkonná norma
Přímost: 0,02 mm Hladkost: Ra=0.025~0.012 Tvrdost povrchu dutiny: < 0.02mm Mezní tolerance: ±0.3mm Tloušťka pokovení: 0.04-0.05mm Poskytujeme zakázkové služby
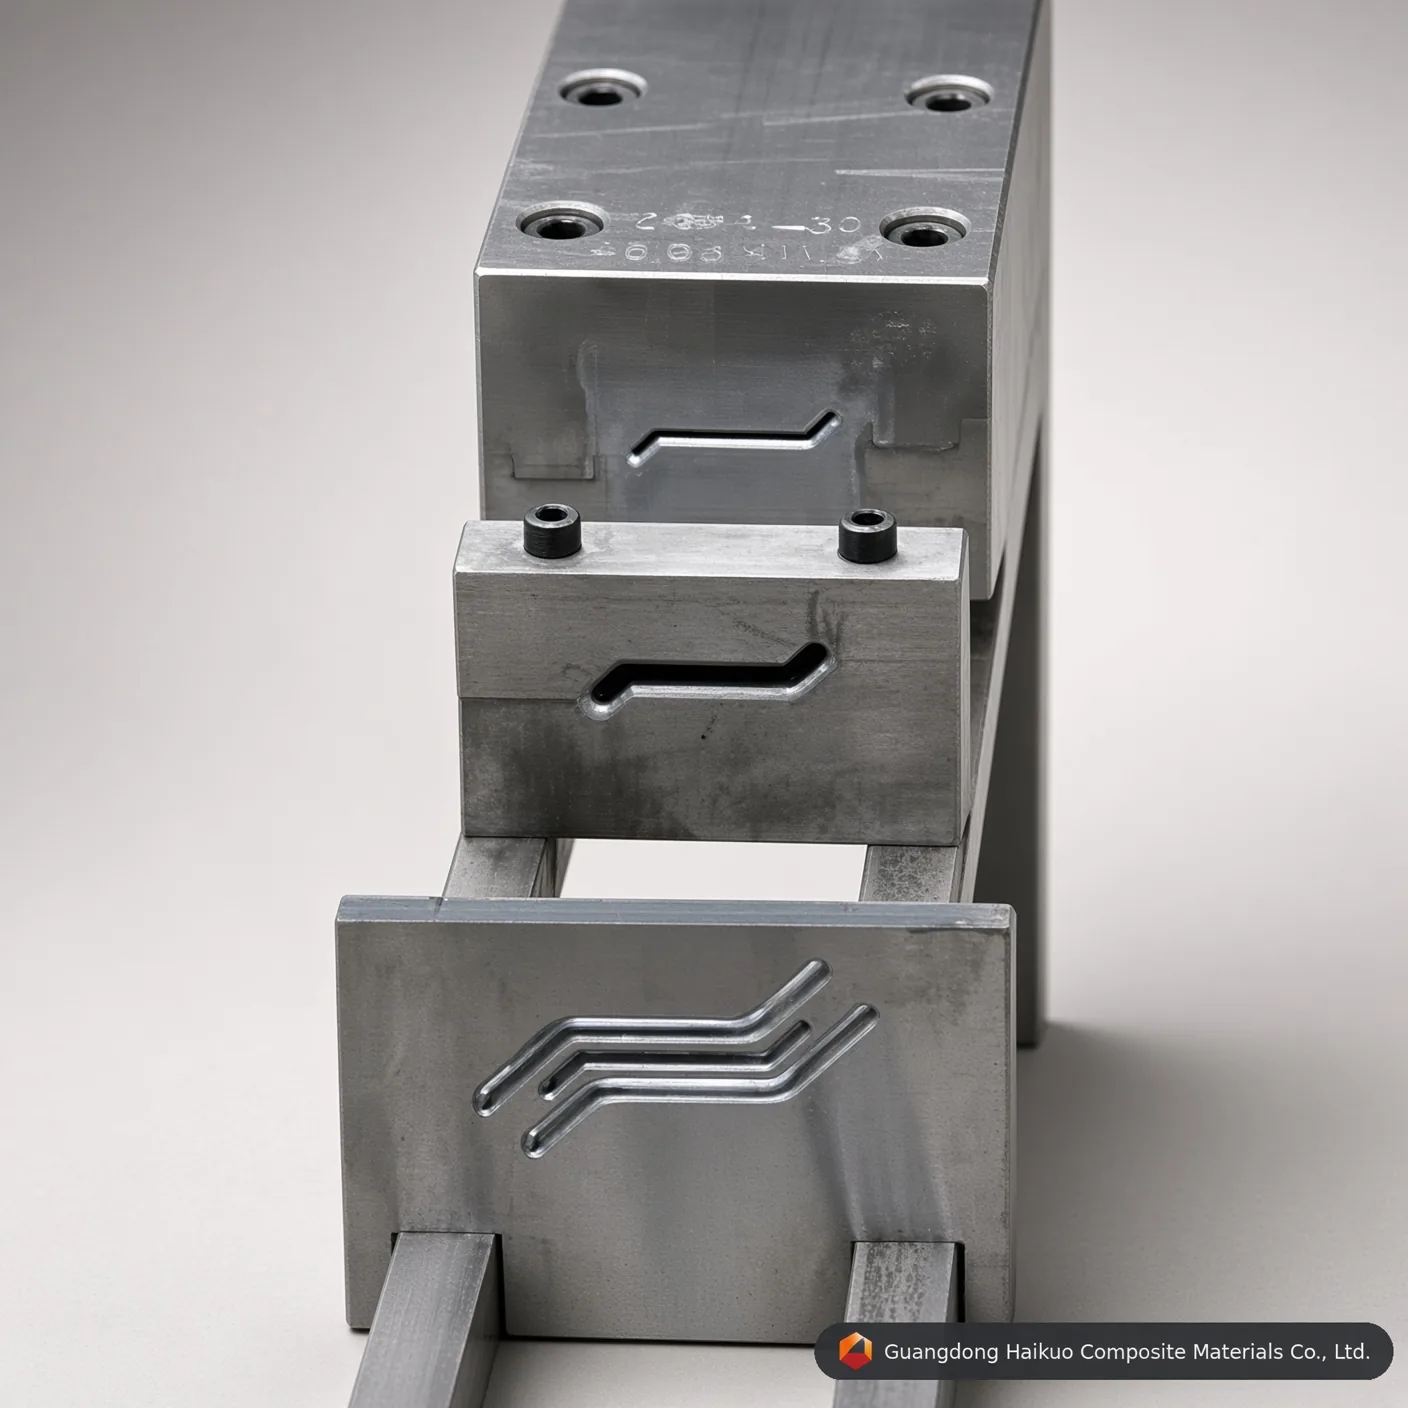
Přesné nástroje v jádru výroby vysoce výkonných kompozitních žaluzií.
Inženýrská dokonalost v návrhu pultruzních nástrojů
V kompozitním průmyslu se zhruba 90 % kvality pultruzního profilu odvíjí od přesnosti nástroje. Pultruzní forma na kompozitní žaluzie GRP je sofistikovaný inženýrský nástroj určený ke zvládnutí složitých geometrií lamel a rámů žaluzií. Ve srovnání se standardními formami na trubky vyžadují formy na žaluzie mnohem vyšší přesnost tloušťky stěny a povrchové úpravy, aby poskytly funkční aerodynamiku spolu s vizuální přitažlivostí. Ve společnosti Guangdong Haikuo jde do každé formy letecká ocel a vícestupňové tepelné zpracování, takže výsledky zůstávají stálé na milionech metrů výroby.
1. Jak funguje pultruzní forma
Forma na žaluzie GRP funguje současně jako chemický reaktor a tvářecí lis, který v každé fázi vyvažuje teplotu, tlak a rychlost:
- Impregnace & vedení: Výztuže ze skleněných nebo uhlíkových vláken se nasytí v pryskyřičné lázni a poté se přesně zarovnají předtvarovacími vodítky před vstupem do formy.
- Zónový ohřev: Forma je rozdělena do tří nebo více topných zón — vstupní zóna brání předčasnému gelovatění, střední zóna zahajuje exotermní reakci a výstupní zóna dokončuje konstrukční vytvrzení.
- Fázová přeměna: Uvnitř dutiny přechází pryskyřice z kapaliny na gel a nakonec na pevný konstrukční kompozit, jak jej vnitřní kužel formy stlačuje.
- Souvislé tažení: Vratný tažný mechanismus souvisle vytahuje vytvrzený profil žaluzie, který se poté nařeže na délku pilami s diamantovými hroty.
2. Materiálové inženýrství & povrchová úprava
Vnitřní prostředí pultruzního nástroje je vysoce abrazivní, a proto je volba materiálu zásadní pro předcházení „zanášení formy“ a vnitřnímu poškrábání:
- Cr12 / Cr12MoV: Vysokouhlíková, vysokochromová ocel poskytující výjimečnou odolnost proti opotřebení pro velkoobjemové série.
- Nástrojová ocel H13: Zvolena pro pultruzi epoxidu nebo polyuretanu díky své vynikající houževnatosti při zvýšených teplotách.
- Tvrdé chromování (0,04-0,05 mm): Klíč k minimalizaci tření — dutina se zrcadlovým povrchem (Ra=0.012) udržuje tažnou sílu co nejnižší a prodlužuje životnost čelistí na stroji.
3. Technické parametry a provozní normy 2026
| Parametr | Standardní hodnota | Inženýrský význam |
|---|---|---|
| Tvrdost dutiny | HRC 55-62 | Brání abrazi skleněnými vlákny. |
| Hladkost povrchu | Ra 0.025 ~ 0.012 | Zajišťuje povrch „třídy A“ na profilech. |
| Přímost | < 0.02 mm na metr | Brání deformaci hotového profilu. |
| Rovnoběžnost | ± 0.01mm | Zajišťuje rovnoměrnou tloušťku stěny. |
| Tvrdost pokovení | ≥ HV 900 | Prodlužuje životnost formy o 300 %. |
4. Faktory ovlivňující výkon formy
- Objemový podíl vláken: Forma musí být navržena pro konkrétní poměr vláken a pryskyřice, aby se předešlo špičkám vnitřního tlaku.
- Kompenzace smrštění: Pokročilé formy na žaluzie jsou mírně nadměrné, aby zohlednily chemické smrštění pryskyřice během zesíťování.
- Návrh chladicích kanálů: Zatímco je forma vyhřívána, vstupní zóna může vyžadovat chlazení, aby se zabránilo hromadění pryskyřice a „visení“ na vstupu.
10 odborných často kladených otázek: nákup pultruzních forem
Ot1: „Kolik metrů dokáže chromovaná forma Cr12 vyrobit před opětovným pokovením?“
Od: Typicky mezi 50 000 a 100 000 metry podle typu pryskyřice a abrazivity vláken.
Ot2: „Jaká ocel je nejlepší pro pultruzi polyuretanu (PU)?“
Od: Doporučujeme ocel P20 nebo H13 se specializovaným nitridačním ošetřením, protože PU může být vůči standardnímu chromovému pokovení agresivnější.
Ot3: „Může jedna forma vyrábět různé tloušťky žaluzií?“
Od: Obecně ne. Každý nástroj je přesně obroben pro konkrétní průřez. Tloušťka je dána geometrií dutiny.
Ot4: „Proč je přímost formy pro žaluzie tak kritická?“
Od: I odchylka 0,1 mm může způsobit „banánovité“ prohnutí nebo zkroucení profilu, takže jej nelze sestavit do rámu žaluzie.
Ot5: „Jak zvládáte exotermní teplotní špičku ve formě?“
Od: Topné zóny navrhujeme s nezávislými regulátory PID, které vyrovnávají teplo vznikající při vytvrzovací reakci pryskyřice.
Ot6: „Je tvrdé chromování nezbytné pro všechny formy?“
Od: Ano. Bez něj by tření mezi skleněným vláknem a ocelí vedlo k rychlému opotřebení a vysokým tažným silám, které by mohly stroj zastavit.
Ot7: „Můžete dodat zakázkové formy podle našich výkresů CAD?“
Od: Ano. Specializujeme se na přesnou výrobu 1:1 podle souborů STEP nebo DWG zákazníka, včetně úpravy míry smrštění.
Ot8: „Jaká je typická dodací lhůta složité formy na žaluzie?“
Od: Vysoce přesný nástroj na žaluzie obvykle zabere 15-25 dní na obrábění, tepelné zpracování a finální leštění.
Ot9: „Nabízíte spolu s formou předtvarovací šablony?“
Od: Ano, dodáváme odpovídající předtvarovací vodítka z nerezové oceli nebo nylonu, aby vlákna vstupovala do nástroje ve správné orientaci.
Ot10: „Jak mám formu udržovat mezi výrobními sériemi?“
Od: Dutina by se měla zbavit zbytků pryskyřice, dokud je teplá, a natřít lehkým protikorozním olejem nebo ochranným sprejem na formy.
Konzultace přesných nástrojů
Optimalizujte svou kompozitní výrobu se společností Guangdong Haikuo Composite Materials Co., Ltd. Pod vedením Heleny Wang se specializujeme na kvalitní pultruzní formy FRP/GRP.
Odešlete svůj návrh k technickému posouzení:
- Manažerka nástrojových projektů: Helena Wang
- Technický inženýrský e-mail: [email protected]
- Globální WhatsApp: +86 189 5198 8522
Specifikace nástrojů & inženýrské poznatky
| Materiál nástrojové oceli | Nástrojová ocel H13 (prémiová) | Nástrojová ocel Cr12MoV (standardní) | Ocel na formy P20 (ekonomická) |
|---|---|---|---|
| Hlavní provozní životnost | Výborná (přes 50 000 metrů se sklolaminátem) | Vysoká (přibližně 30 000 – 40 000 metrů) | Střední (vhodná pro výrobu prototypů v malých sériích) |
| Odolnost proti tepelné únavě | Velmi vysoká (zachovává tvrdost HRC při vysoké teplotě) | Střední (vhodná pro polyesterové matrice) | Slabá (náchylná k rozměrovému opotřebení při trvalém zpracování PU) |
| Vnitřní zrcadlové leštění | Výborná (dosahuje Ra 0,012 μm) | Velmi dobrá (dosahuje Ra 0,025 μm) | Standardní (dosahuje Ra 0,040 μm) |
| Vhodné aplikační profily | série profilů žaluzií / lamel vyžadující maximální životnost nástroje a rozměrovou stabilitu | Výroba profilů žaluzií / lamel ve standardním objemu | Prototypování nebo zkušební série profilů žaluzií / lamel v malém objemu |
Otázky a odpovědi k přesné konstrukci forem
Ot1: Proč je tloušťka tvrdého chromového pokovení 0,04-0,05 mm kritická pro pultruzní formu na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP?
Odpověď: Skleněné rovingy a rohože jsou vysoce abrazivní. Při souvislé pultruzi vytváří vyztužená matrice výrazné škrábavé tření o stěny dutiny pultruzní formy na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP. Přesná vrstva tvrdého chromu 0,04-0,05 mm zvyšuje mikrotvrdost povrchu a chrání podkladovou nástrojovou ocel, čímž prodlužuje životnost nástroje o více než 40 % a zároveň udržuje stálou geometrii profilu žaluzie série za sérií.
Ot2: Jak ovlivňuje vnitřní zrcadlové leštění na Ra 0.012-0.025 μm tažnou sílu u pultruzní formy na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP?
Odpověď: Zrcadlově leštěná dutina dramaticky snižuje dynamický součinitel tření uvnitř tvarovacího kanálu profilu žaluzie / lamely. Nižší tření znamená, že pultruzní stroj potřebuje menší upínací / tažnou sílu k posunu vytvrzujícího se kompozitu, což snižuje zadírání linky, brání vykvétání vláken na povrchu a snižuje spotřebu energie při dlouhých výrobních sériích.
Ot3: Jaká třída oceli by měla být specifikována pro velkoobjemovou výrobu s pultruzní formou na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP?
Odpověď: Pro velkoobjemovou souvislou výrobu se doporučuje nástrojová ocel H13 nebo formová ocel Cr12MoV. H13 poskytuje nejdelší provozní životnost a nejlepší odolnost proti tepelné únavě, zatímco Cr12MoV nabízí vysoký výkon za nižší cenu pro série standardního objemu — formová ocel P20 zůstává nákladově efektivní variantou pro prototypování nebo krátké zkušební šarže.
Ot4: Lze pultruzní formu na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP přizpůsobit nestandardním rozměrům nebo specifikacím OEM?
Odpověď: Ano. Jako u všech našich pultruzních nástrojů lze rozměry, počet dutin i povrchovou úpravu navrhnout podle vašeho přesného výkresu nebo vzorku — podporujeme jak standardní katalogové rozměry, tak plně zakázkové požadavky na nástroje OEM.
Ot5: S jakými pryskyřičnými systémy je pultruzní forma na kompozitní žaluzie GRP: vysoce přesné nástroje na profily FRP kompatibilní?
Odpověď: Nástroj je kompatibilní s celou škálou pryskyřičných systémů používaných při pultruzi FRP, včetně nenasyceného polyesteru, vinylesteru, epoxidových a fenolových pryskyřic. Sdělte nám cílovou pryskyřici a profil vytvrzování a potvrdíme optimální povrchovou úpravu dutiny a uspořádání topných zón.
Výrobní proces

Konstrukce formy (inženýrská práce)

Seřizování formy profilu

Hrubé vyrovnání polotovaru

CNC obrábění formy

Děrování formy

Broušení povrchu

Leštění vnitřní stěny dutiny

Chromování formy
Certifikát






