















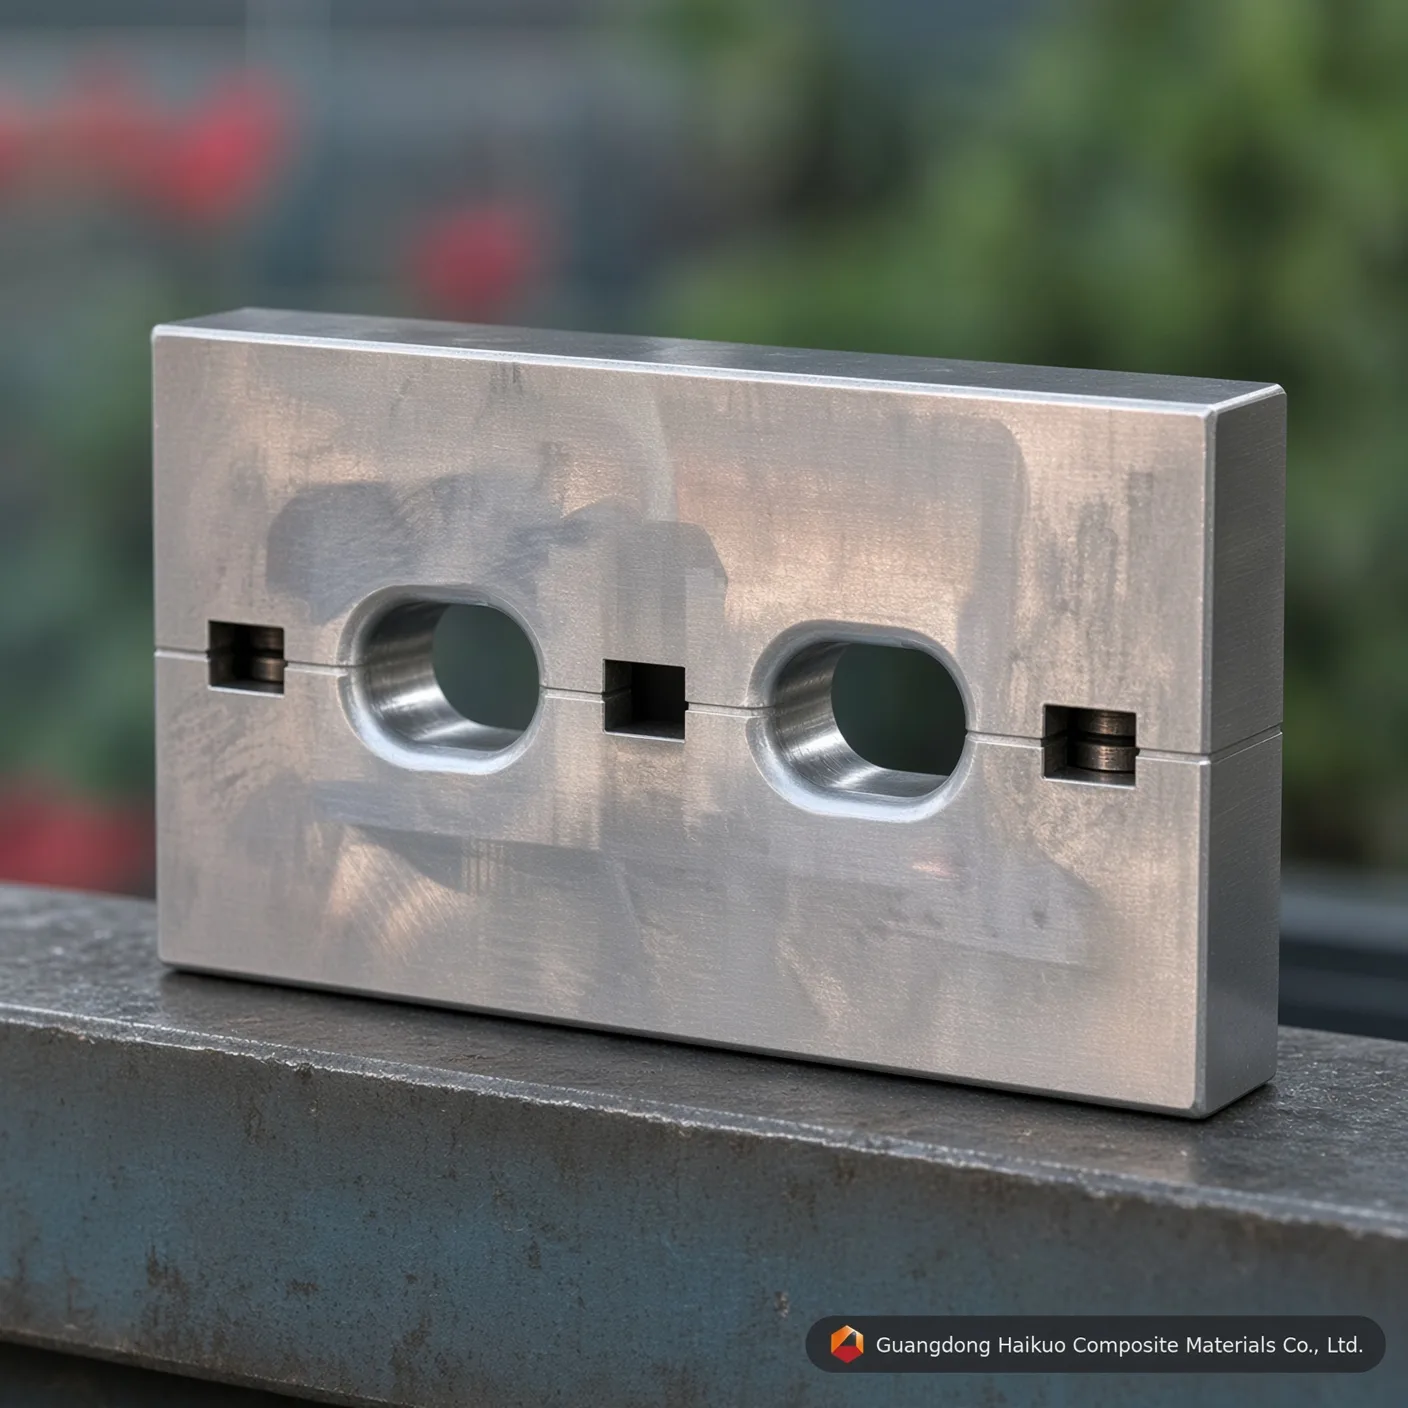
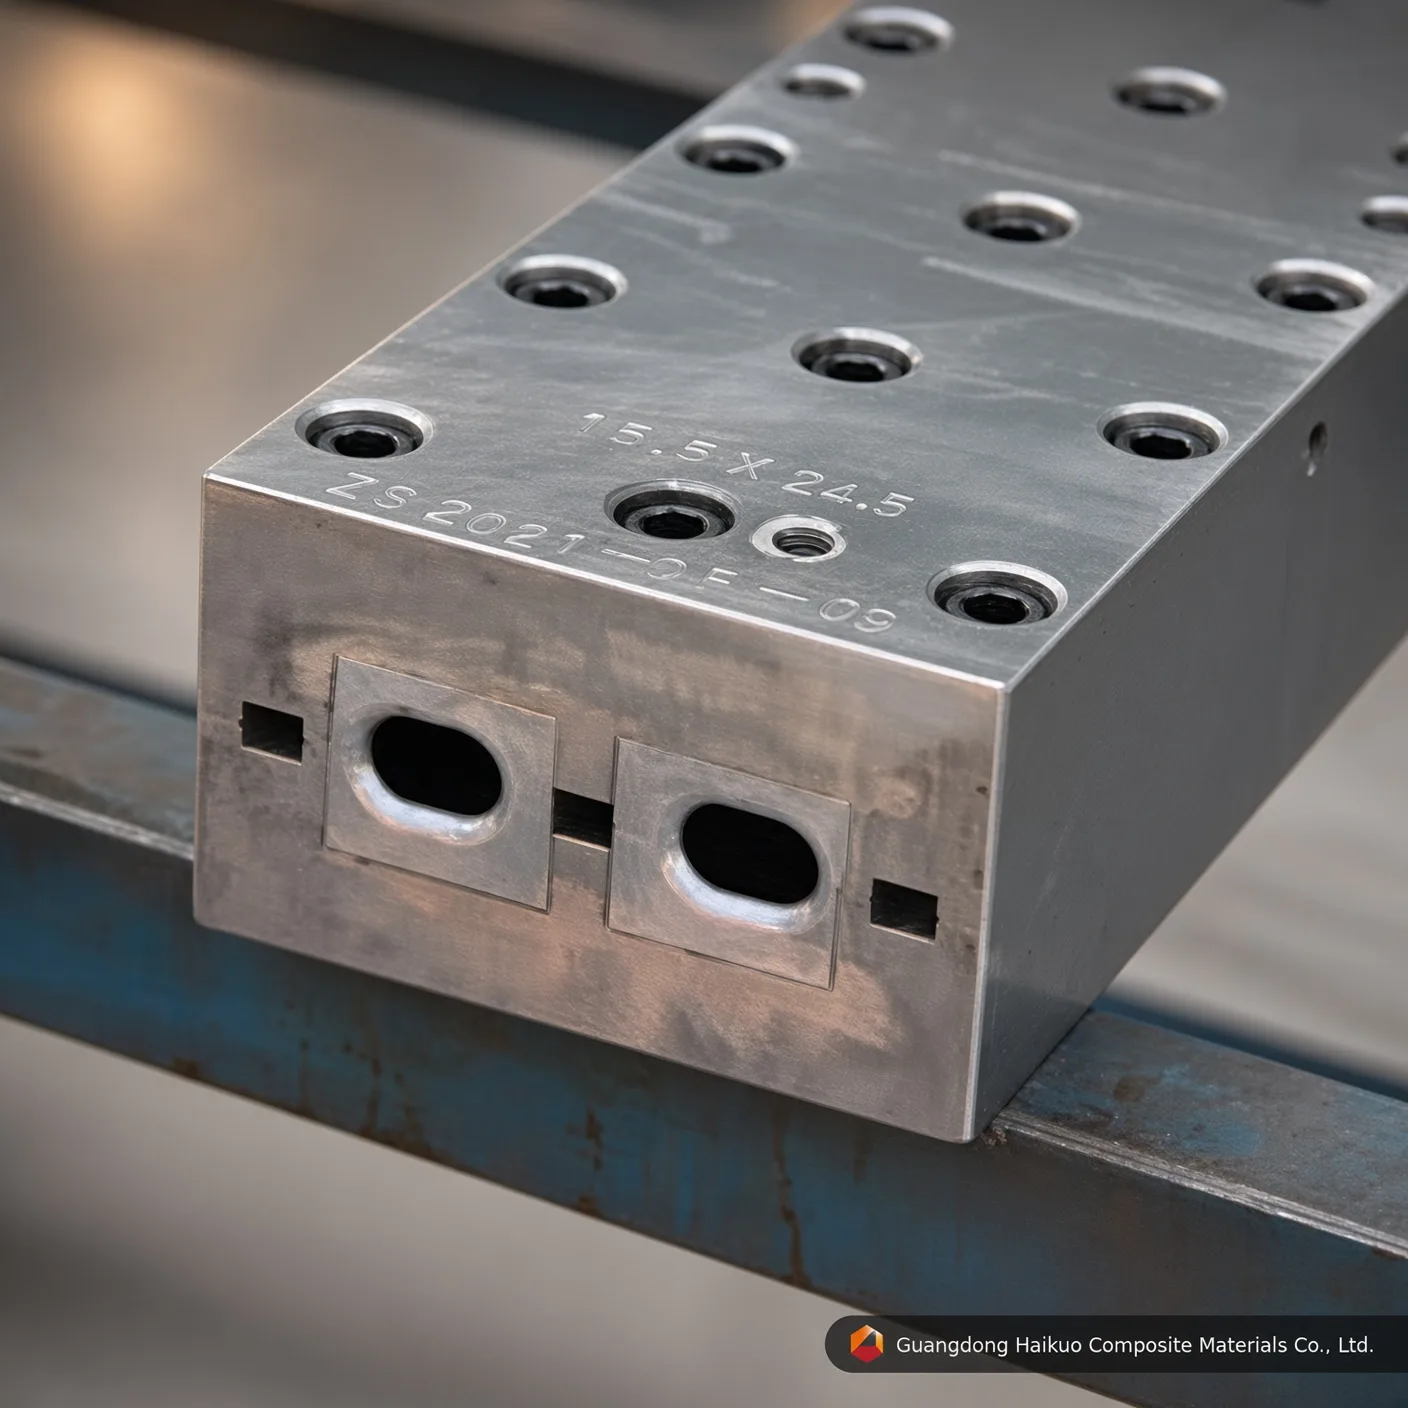
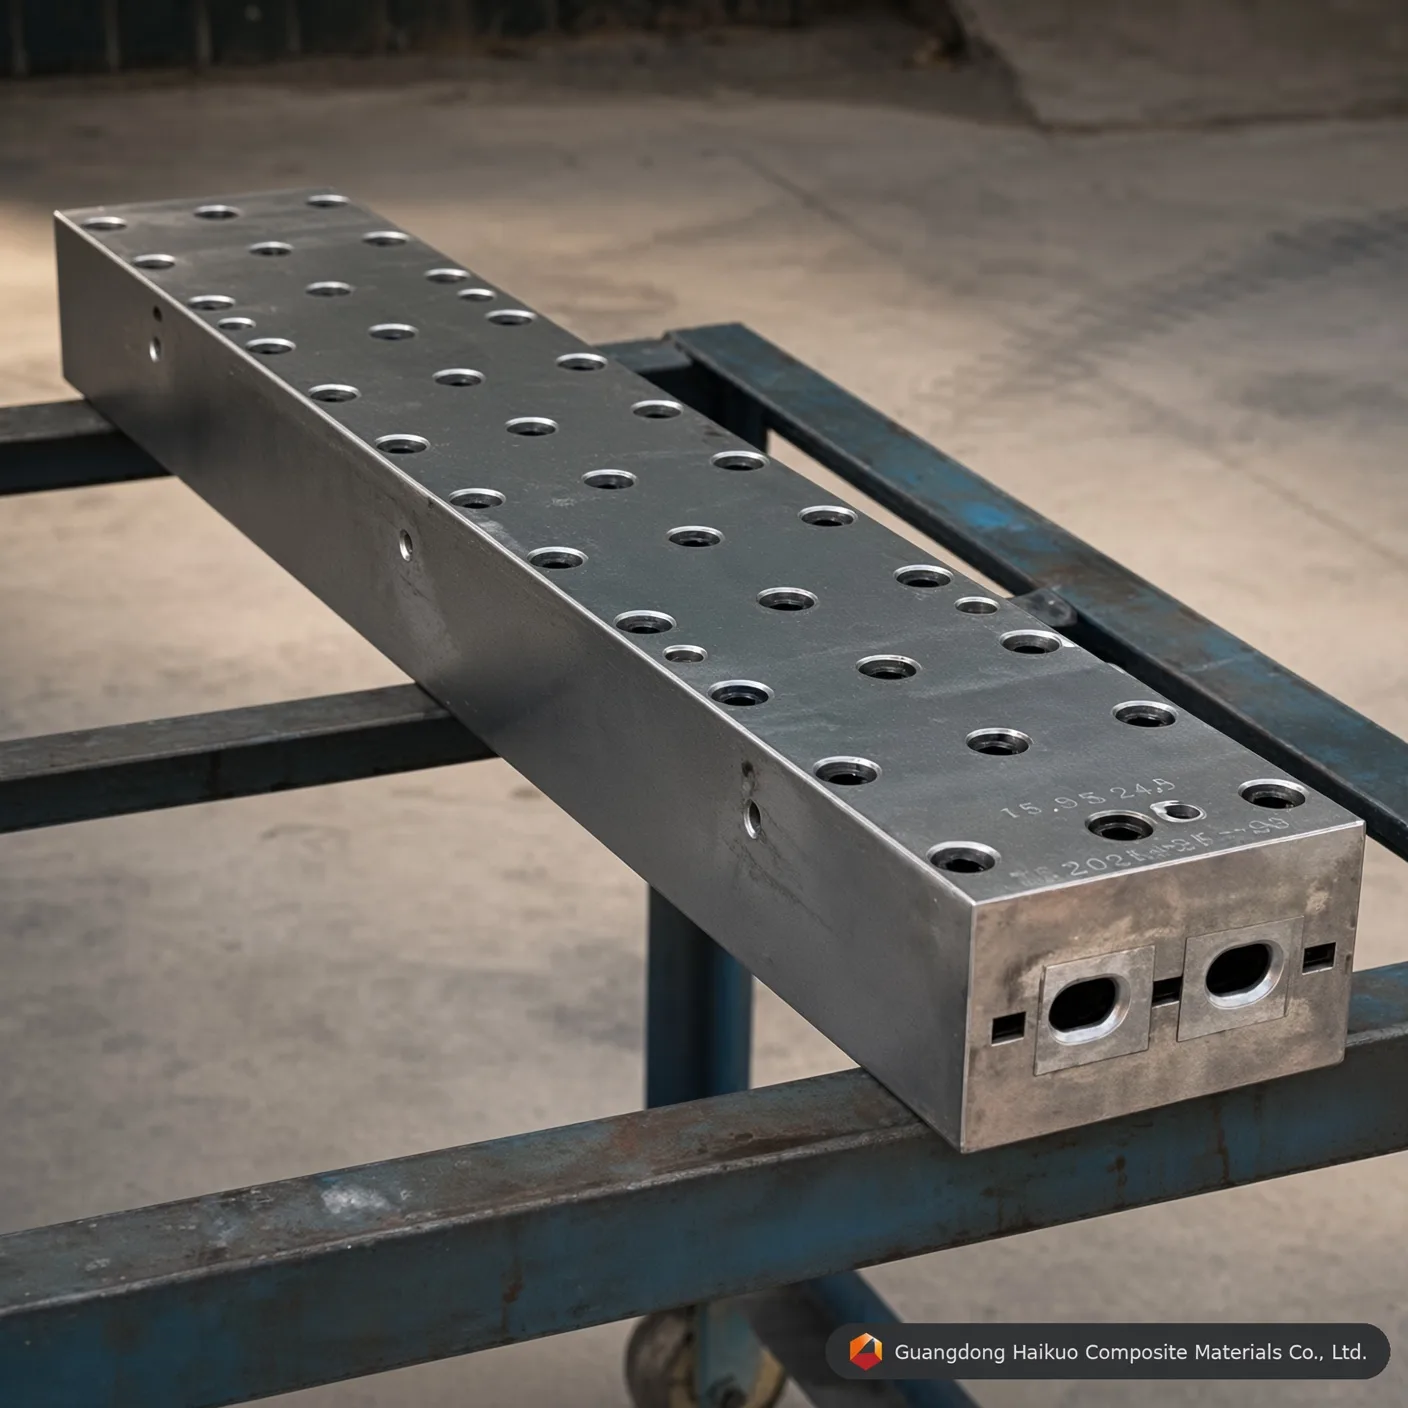
FRP ovális rúd pultrúziós forma: nagy pontosságú szerszámok nagy szilárdságú profilokhoz
Fejlessze kompozitgyártó sorát egy precízen épített FRP ovális rúd pultrúziós formával. Cr12/H13 szerszámacélból, tükörpolírozott üreggel és HRC 60 keménységgel készül, kiváló kopásállóságot nyújtva elektromos és ipari minőségű profilokhoz.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Mérnökileg tervezett szerszám ipari minőségű ovális rúdprofilokhoz
2026-tól az ovális FRP rudak iránt növekvő a kereslet speciális felhasználásokban, például nagyfeszültségű szigetelőkben, szerszámnyelekben és ergonomikus szerkezeti tartókban. Az FRP ovális rúd pultrúziós formánk nagy pontosságú szerszám, amely a nem kör keresztmetszetű tömör profilok sajátos gyantaáramlási viselkedésének kezelésére készült. A Guangdong Haikuo ovális szerszámait optimalizált belső termodinamikával tervezzük az egyenletes kikeményedéshez és az üregmentes magokhoz, kiváló hajlítószilárdságú és felületi minőségű profilokat eredményezve.
1. Hogyan működik az ovális rúd pultrúzió
Az ovális rúd előállítása többet kíván egy elliptikus üregnél — a keresztirányú feszültséget kell szabályozni, miközben a gyanta folyékonyból szilárd kompozittá alakul:
- Szálelosztási logika: Az ovális keresztmetszet eredendően egyenetlen feszültséget visz a rovingokra. Szerszámaink egyedi előformázó lemezeket használnak, amelyek egyenletesen tartják az üvegszál sűrűségét mind a fő-, mind a melléktengely mentén.
- Zónás hőmérséklet-szabályozás: Mivel az ovális rúd tömör, a kikeményedés közben felszabaduló exoterm hőt gondosan kezelni kell. Szerszámaink többlépcsős fűtési zónákat használnak a rúd közepén jelentkező „magrepedés” megelőzésére.
- Kúpos tömörítés: A szerszám bemenete CNC-megmunkált, pontos bevezető kúppal, amely fokozatosan építi fel a nyomást, kiűzve a légbuborékokat és sűrű, üregmentes mátrixot biztosítva.
2. Anyagminőségek és felületkezelés
A tömör rúdgyártás nagy volumenű és erősen koptató a szerszámokra, ezért prémium kohászatra támaszkodunk a hosszú élettartam biztosításához:
- Cr12 / Cr12MoV: Az üvegszálgyártás iparági szabványos választása, kiváló keménységet (HRC 58-62) és kopásállóságot nyújt.
- H13 szerszámacél: Nagy sebességű gyártáshoz vagy epoxi alapú gyantarendszerekhez alkalmas, ahol a hőfáradás-állóság és a szívósság a legfontosabb.
- Tükörpolírozás (Ra 0,012): Az üreg belseje tükörpolírozott és 0,05mm kemény krómmal bevont. Az így kapott ultrasima felület 25 %-kal csökkenti a húzási súrlódást, jelentősen csökkentve a felületi „bolyhosodás” kockázatát.
3. FRP ovális rúd forma — műszaki paraméterek
| Mérnöki specifikáció | Haikuo szabványos érték | Ipari jelentőség |
|---|---|---|
| Profilspecifikáció | 15,5mm ~ 24,5mm (testre szabható) | Szigeteléshez és nyelekhez optimalizálva. |
| Üreg anyaga | Cr12 / H13 / 38CrMoAI | Kivételes kopás- & hőállóság. |
| Üreg keménysége | HRC 55 – 62 | Immunis a szál okozta eróziótól. |
| Felületi simaság | Ra 0,025 ~ 0,012 | Magasfényű, alacsony súrlódású felületet biztosít. |
| Egyenesség | < 0,02 mm / méter | Kritikus precíziós mechanikai alkatrészekhez. |
| Bevonatvastagság | 0.04 – 0.06 mm | Ipari minőségű króm védőréteg. |
4. Optimalizált teljesítménytényezők
- Gyanta-egyenletesség: A telítetlen poliészter, vinilészter és poliuretán rendszerekkel kompatibilis forma a vegyi exoterm hatások széles körét kezeli.
- Nagy húzási sebesség: Krómozott üregeink rendkívül alacsony súrlódása akár 1,2 m/perc húzási sebességet tesz lehetővé, maximalizálva a napi kibocsátást.
- Szerkezeti egyensúly: Akár 80 % hosszirányú rovingtartalom befogadására tervezték, maximális szakítószilárdságot biztosítva szerkezeti alkalmazásokhoz.
10 szakmai GYIK: ovális rúdforma mérnöki alkalmazása
K1: „Testre szabható-e az ovalitási arány (fő- és melléktengely)?”
V: Igen. Az üreget bármilyen, az adott ergonómiai vagy mechanikai tervhez szükséges elliptikus arányra megmunkálhatjuk.
K2: „Mi egy Cr12 ovális rúdforma várható élettartama?”
V: Megfelelő karbantartással és tükörfényű krómozással 100 000 és 150 000 méter közötti termelésre számíthat.
K3: „Hogyan előzik meg a „magrepedést” vastag ovális rudakban?”
V: Ezt a precíziós többzónás fűtés kezeli, amely a külső felülettől a magig szabályozza a kikeményedési sebességet, megelőzve a hőfeszültség felhalmozódását.
K4: „Kompatibilis-e a szénszál ezzel a formával?”
V: Igen, de szénszálhoz speciális nitridálással vagy DLC bevonattal ellátott H13 acélt javasolunk a szál sajátos tulajdonságainak kezelésére.
K5: „Tartozik-e a formához illeszkedő előformázó lemez?”
V: Igen. Minden ovális rúdforma tartalmaz egy készlet rozsdamentes acél előformázót, hogy a szálak megfelelően igazodjanak a fűtött zónába való belépés előtt.
K6: „Miért olyan szoros az egyenességi tűrés (0,02mm)?”
V: A pontosság kulcsfontosságú az elektromos kapcsolóberendezésekben vagy automatizált gépekben használt rudaknál, ahol bármilyen elhajlás mechanikai meghibásodást okozhat.
K7: „Használhatom ugyanazt a szerszámot poliészter és vinilészter gyantához is?”
V: Igen. A kemény króm felület vegyileg közömbös, és mindkét gyantarendszerrel szemben nagyon ellenálló.
K8: „Mi a tipikus húzási sebesség egy 20mm-es ovális rúdhoz?”
V: A gyantarendszertől függően a sebességek jellemzően 0,5 és 1,0 méter/perc között vannak.
K9: „Hogyan tisztítom meg a gyantamaradványt az elliptikus üregből?”
V: A Ra 0,012 felületünk megkönnyíti a tisztítást. Sárgaréz kaparók használatát javasoljuk, amíg a forma meleg, majd enyhe oldószeres áttörlést.
K10: „Kínálnak-e műszaki konzultációt a fűtőpatronok elhelyezéséhez?”
V: Igen. A formához ajánlott fűtési konfigurációt is adunk, amely az elliptikus profilon át optimális kikeményedést biztosít.
Szakértői precíziós szerszám-konzultáció
Növelje profilgyártását a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével mérnöki csapatunk nagy pontosságú FRP pultrúziós formákat támogat.
Kérjen műszaki árajánlatot ovális szerszámához:
- Vezető mérnöki tanácsadó: Helena Wang
- Műszaki mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő ovális rúd sorozatok | Szabványos volumenű ovális rúd gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok ovális rúd esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a ovális rúd geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a ovális rúd alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) FRP ovális rúd pultrúziós forma: precíziós szerszámok nagy szilárdságú profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






