















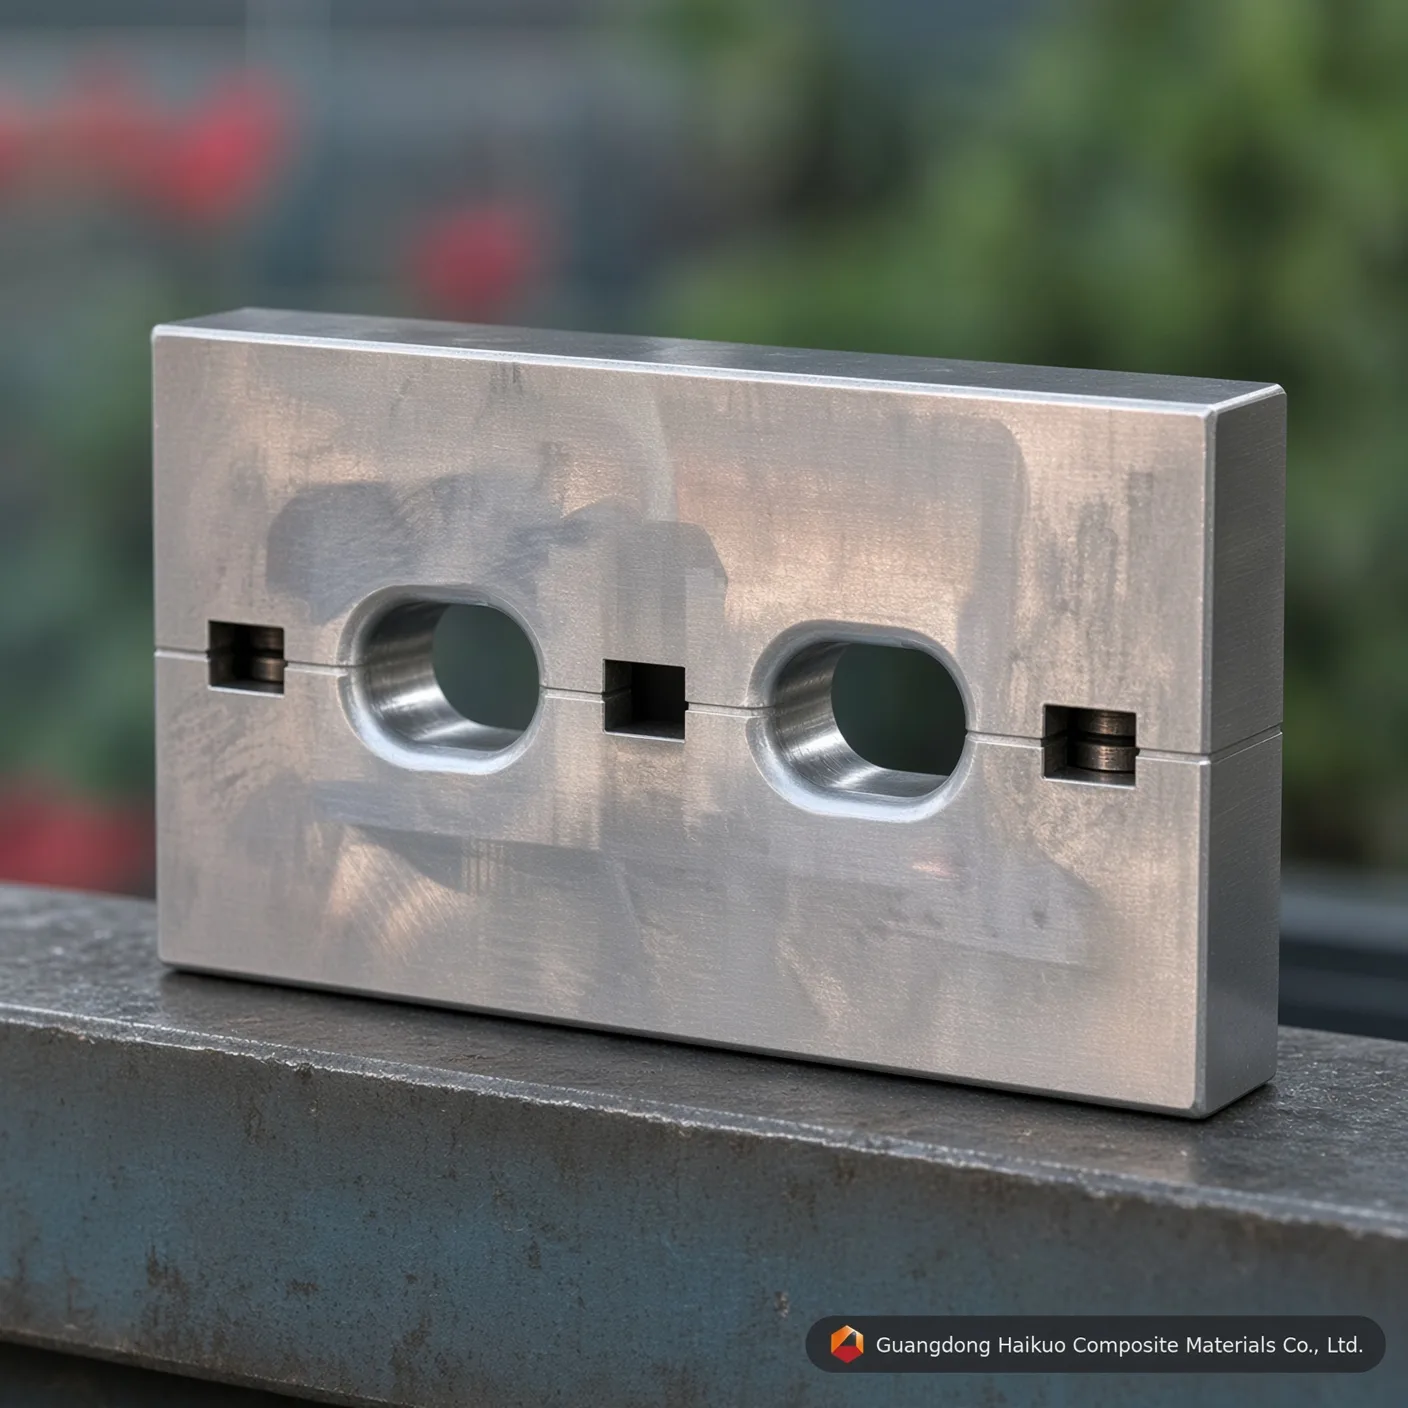
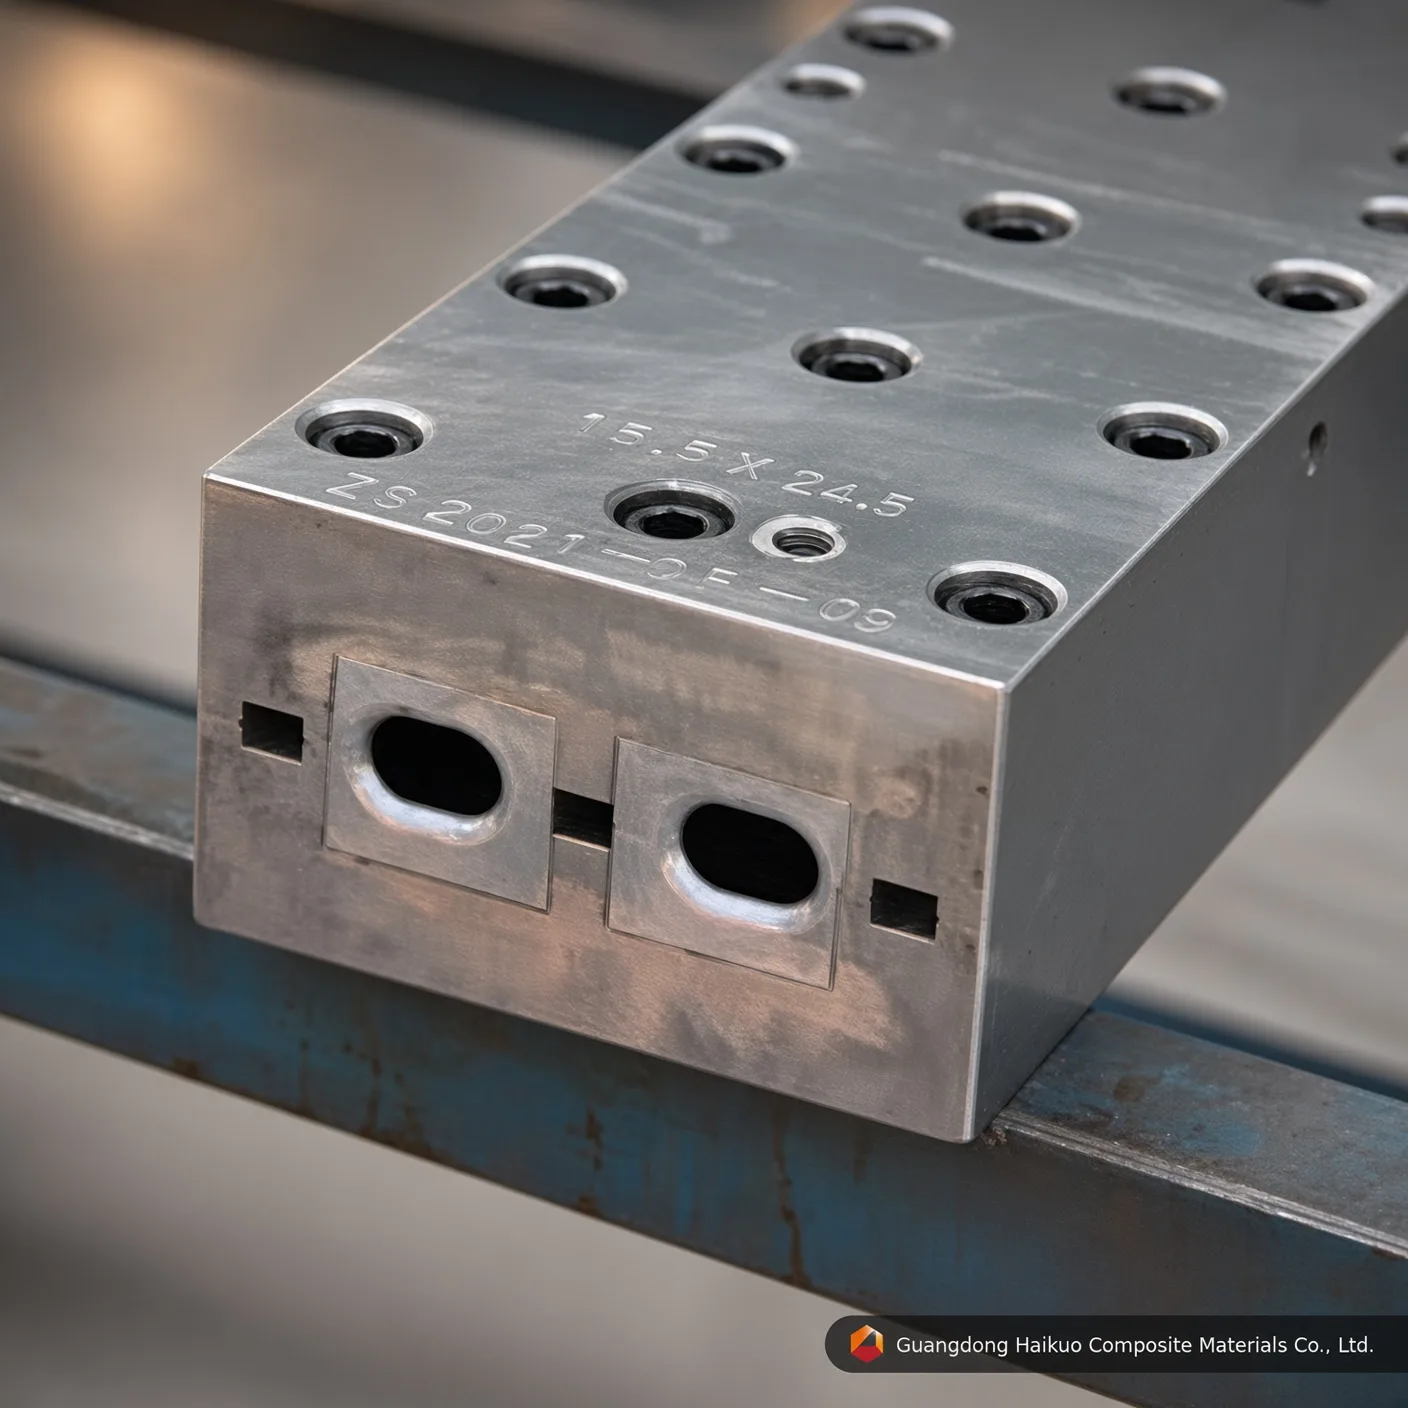
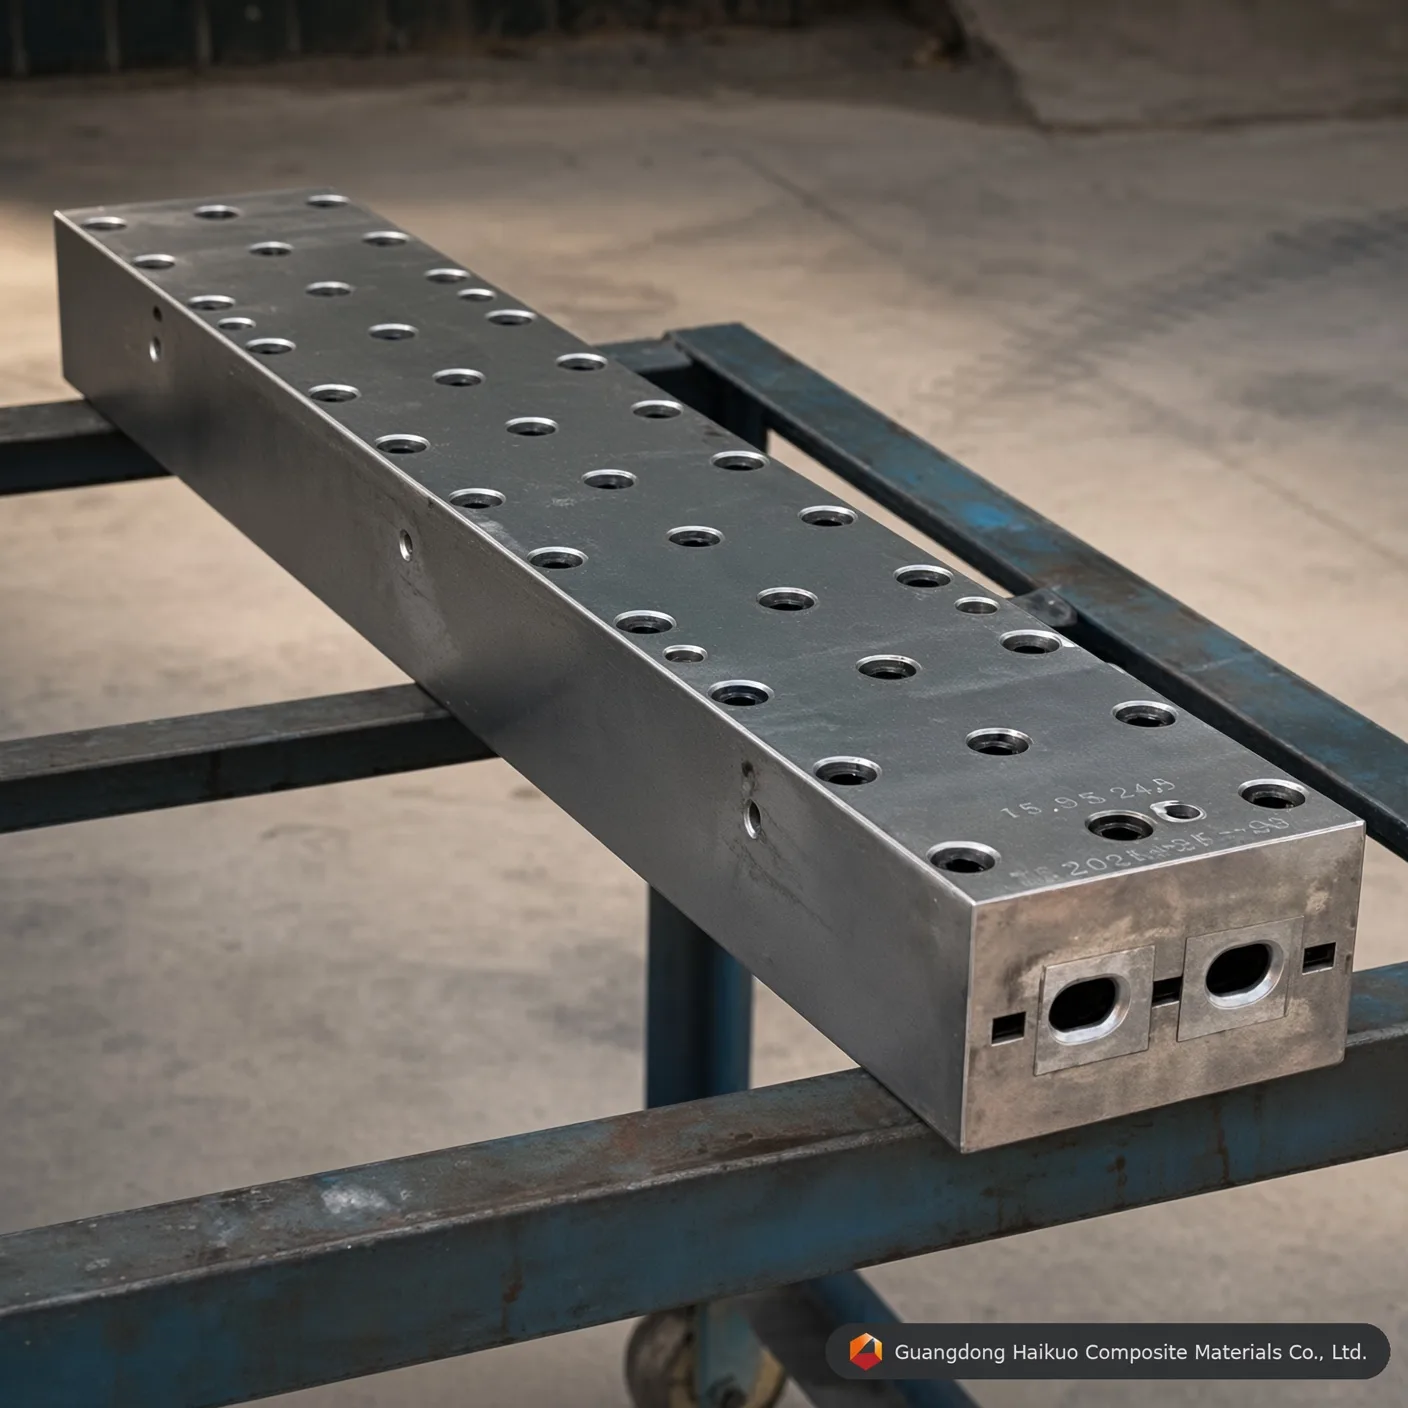
Pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler
Opgradér din kompositproduktionslinje med en præcisionsbygget pultrusionsform til oval FRP-stang. Den er bygget af Cr12/H13-værktøjsstål med et spejlpoleret hulrum og HRC 60 hårdhed og giver enestående slidstyrke til elektriske profiler og profiler i industriel kvalitet.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Konstrueret værktøj til ovale stangprofiler i industriel kvalitet
I 2026 oplever ovale FRP-stænger voksende efterspørgsel i specialiserede anvendelser som højspændingsisolatorer, værktøjsskafter og ergonomiske konstruktive understøtninger. Vores pultrusionsform til oval FRP-stang er et højpræcist værktøj, der er bygget til at håndtere harpiksstrømningens særlige adfærd i ikke-cirkulære massive profiler. Hos Guangdong Haikuo er ovale værktøjer udviklet med optimeret intern termodynamik til ensartet hærdning og hulrumsfri kerner og giver profiler med fremragende bøjningsstyrke og overfladefinish.
1. Sådan fungerer pultrusion af ovale stænger
Fremstilling af en oval stang kræver mere end blot et elliptisk hulrum — den kræver kontrol af tværgående spænding, mens harpiksen går fra væske til fast komposit:
- Logik for fiberfordeling: Et ovalt tværsnit giver iboende ujævn spænding på tværs af rovings. Vores værktøjer bruger specialfremstillede præformerplader, der holder glasfibertætheden ensartet langs både hoved- og biaksen.
- Zonevis temperaturstyring: Fordi den ovale stang er massiv, skal den eksoterme varme, der frigives under hærdningen, håndteres omhyggeligt. Vores værktøjer bruger varmezoner i flere trin for at beskytte mod “kernerevner” i stangens midte.
- Konisk komprimering: Værktøjets indløb er CNC-bearbejdet med en præcis indløbskonus, der opbygger trykket gradvist, driver luftbobler ud og sikrer en tæt, hulrumsfri matrix.
2. Materialekvaliteter og overfladebehandling
Produktion af massive stænger sker i store mængder og er meget slibende for værktøjet, så vi benytter metallurgi af førsteklasses kvalitet for at sikre en lang levetid:
- Cr12 / Cr12MoV: Et branchestandardvalg til glasfiberproduktion med fremragende hårdhed (HRC 58-62) og slidstyrke.
- H13-værktøjsstål: Velegnet til højhastighedsproduktion eller epoxybaserede harpikssystemer, hvor modstand mod termisk udmattelse og sejhed har størst betydning.
- Spejlpolering (Ra 0,012): Hulrummets indre er spejlpoleret og belagt med 0,05 mm hårdforkromning. Den resulterende ultraglatte overflade skærer trækfriktionen ned med 25 % og reducerer i høj grad risikoen for “fnugning” på overfladen.
3. Pultrusionsform til oval FRP-stang — tekniske parametre
| Teknisk specifikation | Haikuo standardværdi | Industriel betydning |
|---|---|---|
| Profilspecifikation | 15,5 mm ~ 24,5 mm (kan tilpasses) | Optimeret til isolering og skafter. |
| Hulrummets materiale | Cr12 / H13 / 38CrMoAI | Enestående slid- og varmebestandighed. |
| Hulrummets hårdhed | HRC 55 – 62 | Immun over for fiberinduceret erosion. |
| Overfladeglathed | Ra 0,025 ~ 0,012 | Sikrer en højglans finish med lav friktion. |
| Retlinethed | < 0,02 mm / meter | Afgørende for mekaniske præcisionsdele. |
| Pletteringstykkelse | 0.04 – 0.06 mm | Beskyttende kromlag af industriel kvalitet. |
4. Optimerede ydelsesfaktorer
- Harpiksensartethed: Formen er kompatibel med umættede polyester-, vinylester- og polyurethansystemer og håndterer et bredt udvalg af kemiske eksotermer.
- Høje trækhastigheder: Den ekstremt lave friktion i vores forkromede hulrum tillader trækhastigheder på op til 1,2 m/min, hvilket maksimerer den daglige produktion.
- Konstruktiv balance: Designet til at rumme op til 80 % rovingindhold i længderetningen, hvilket sikrer maksimal trækstyrke til konstruktive anvendelser.
10 professionelle FAQ: teknik for form til ovale stænger
Sp1: “Kan ovalitetsforholdet (hovedakse i forhold til biakse) specialtilpasses?”
Sv: Ja. Vi kan bearbejde hulrummet til ethvert elliptisk forhold, der kræves til dit specifikke ergonomiske eller mekaniske design.
Sp2: “Hvad er den forventede levetid for en Cr12-form til ovale stænger?”
Sv: Med korrekt vedligeholdelse og spejlpoleret hårdforkromning kan du forvente mellem 100.000 og 150.000 meters produktion.
Sp3: “Hvordan forhindrer I ‘kernerevner’ i tykke ovale stænger?”
Sv: Det styres gennem præcis opvarmning i flere zoner, der kontrollerer hærdehastigheden fra den ydre overflade til kernen og forhindrer opbygning af termisk spænding.
Sp4: “Er kulfiber kompatibel med denne form?”
Sv: Ja, men til kulfiber anbefaler vi H13-stål med specialiseret nitrering eller DLC-belægning for at håndtere fiberens særlige egenskaber.
Sp5: “Leveres formen med tilhørende præformerplader?”
Sv: Ja. Hver form til ovale stænger omfatter et sæt præformere af rustfrit stål, så fibrene er korrekt justeret, før de går ind i den opvarmede zone.
Sp6: “Hvorfor er retlinethedstolerancen så stram (0,02 mm)?”
Sv: Præcision er afgørende for stænger, der bruges i elektriske koblingsanlæg eller automatiseret maskineri, hvor enhver krumning kan forårsage mekanisk svigt.
Sp7: “Kan jeg bruge det samme værktøj til både polyester- og vinylesterharpiks?”
Sv: Ja. Den hårdforkromede overflade er kemisk inert og meget modstandsdygtig over for begge harpikssystemer.
Sp8: “Hvad er den typiske trækhastighed for en oval stang på 20 mm?”
Sv: Afhængigt af harpikssystemet ligger hastighederne typisk fra 0,5 til 1,0 meter i minuttet.
Sp9: “Hvordan rengør jeg harpiksrester fra det elliptiske hulrum?”
Sv: Vores Ra 0,012-finish gør rengøringen nem. Vi anbefaler at bruge messingskrabere, mens formen er varm, efterfulgt af en let aftørring med opløsningsmiddel.
Sp10: “Tilbyder I teknisk rådgivning om placering af varmepatroner?”
Sv: Ja. Sammen med formen leverer vi en anbefalet varmekonfiguration, der sikrer optimal hærdning på tværs af den elliptiske profil.
Ekspertrådgivning om præcisionsværktøj
Opskalér din profilproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang understøtter vores tekniske team højpræcise FRP-pultrusionsformer.
Få et teknisk tilbud på dit ovale værktøj:
- Ledende teknisk konsulent: Helena Wang
- Teknisk e-mail: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med ovale stænger, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af ovale stænger | Prototyping eller prøveserier af ovale stænger i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for ovale stænger holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til ovale stænger. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er pultrusionsform til oval FRP-stang: højpræcisionsværktøj til højstyrkeprofiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






