















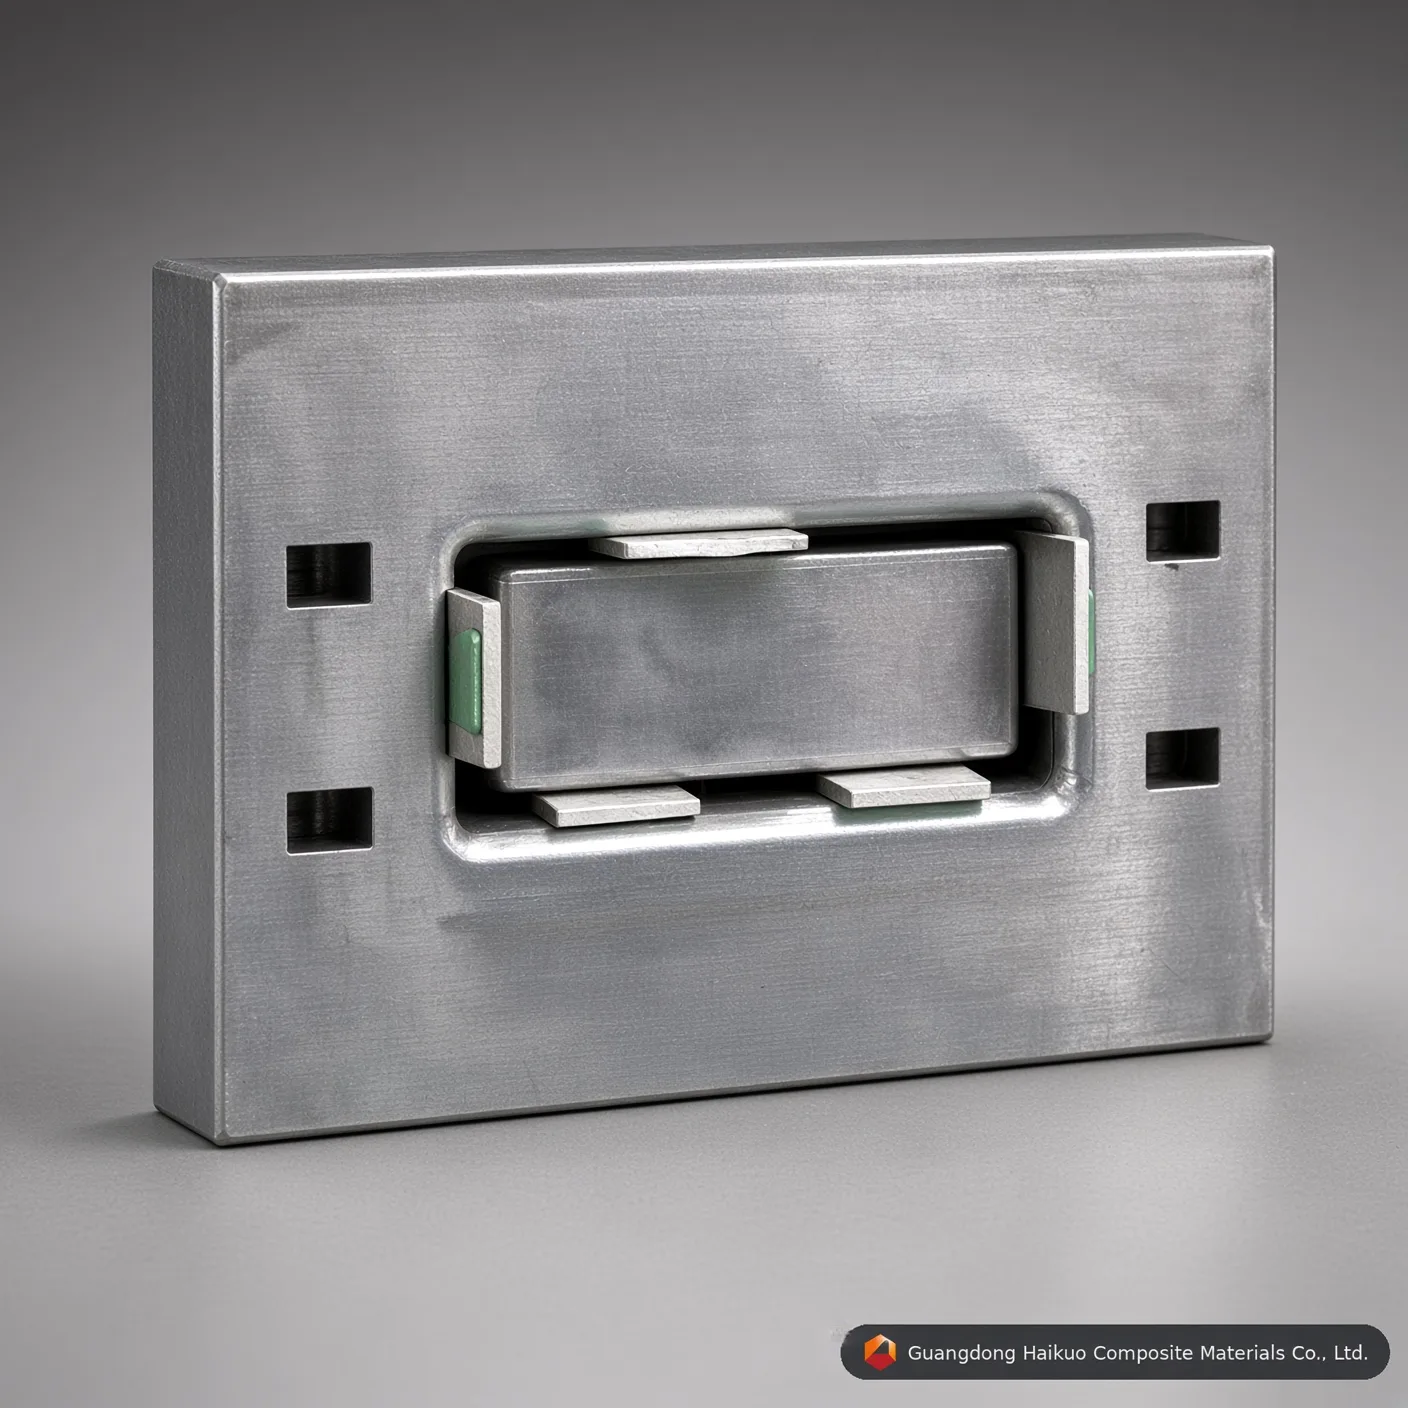
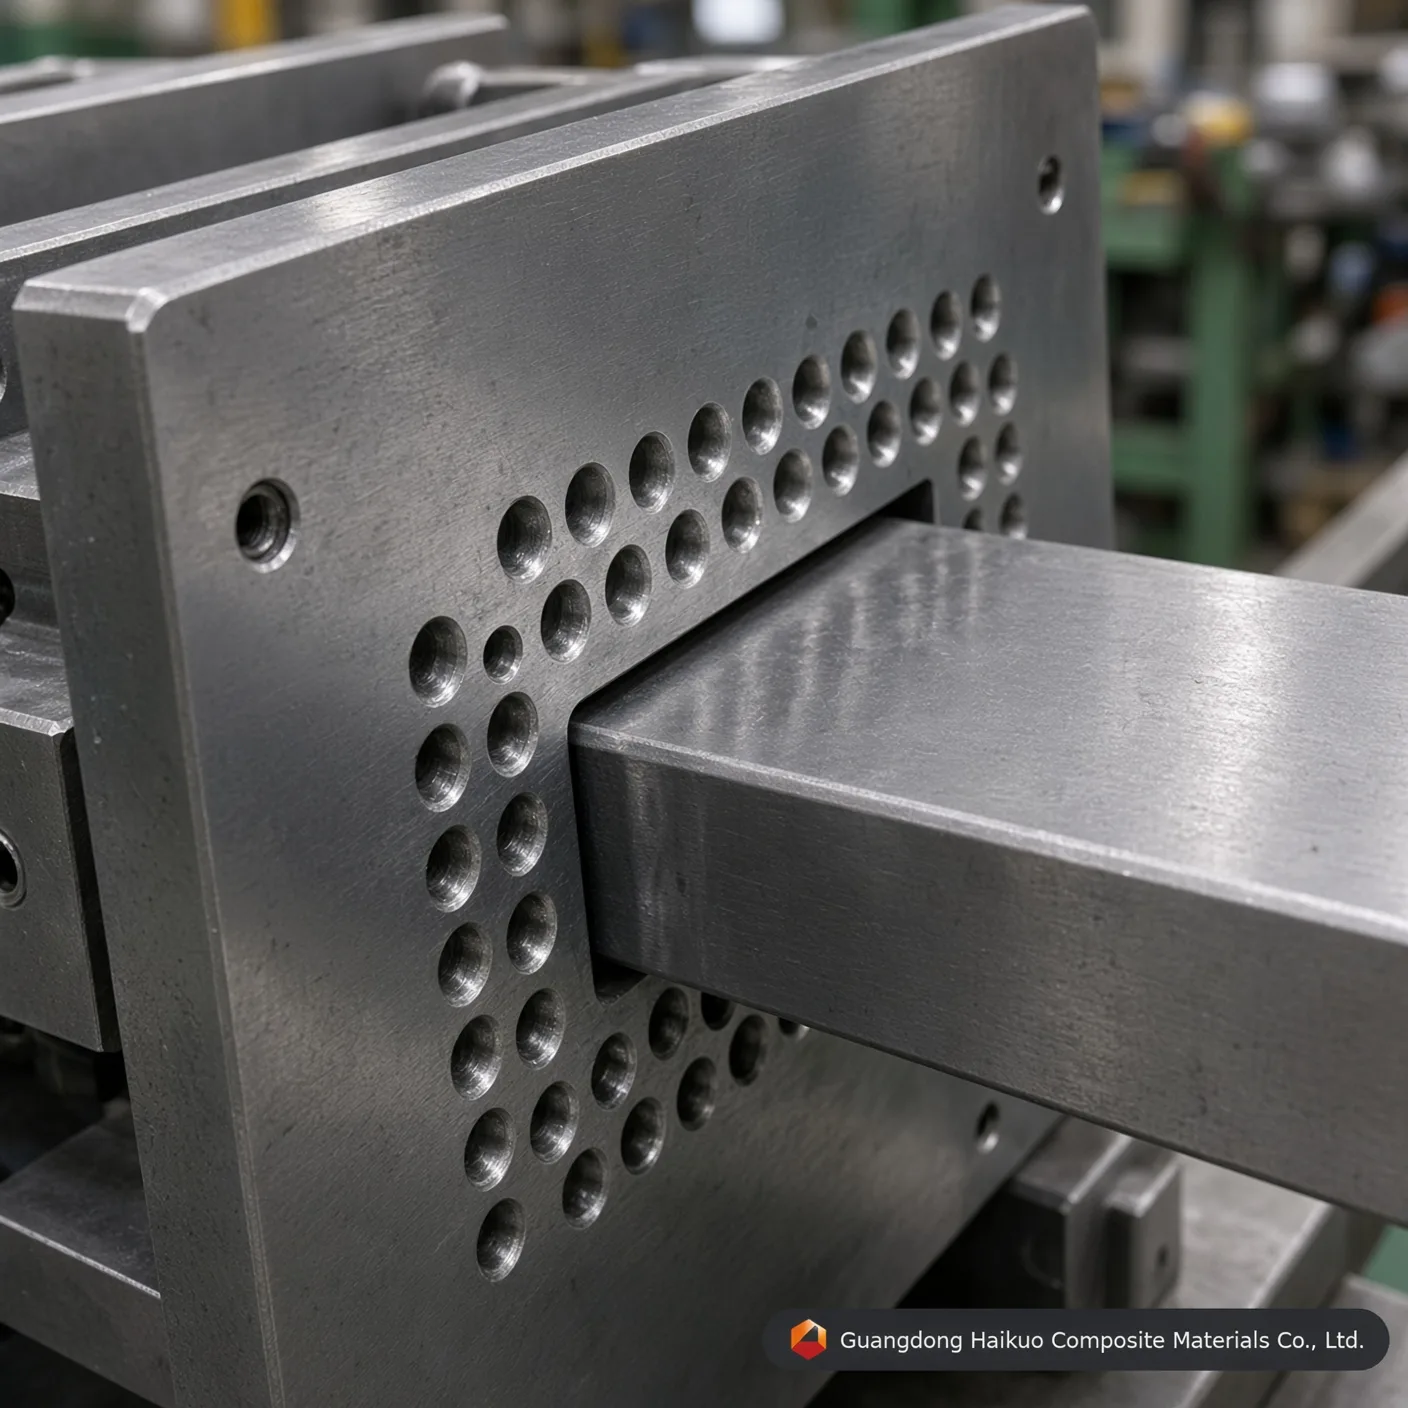
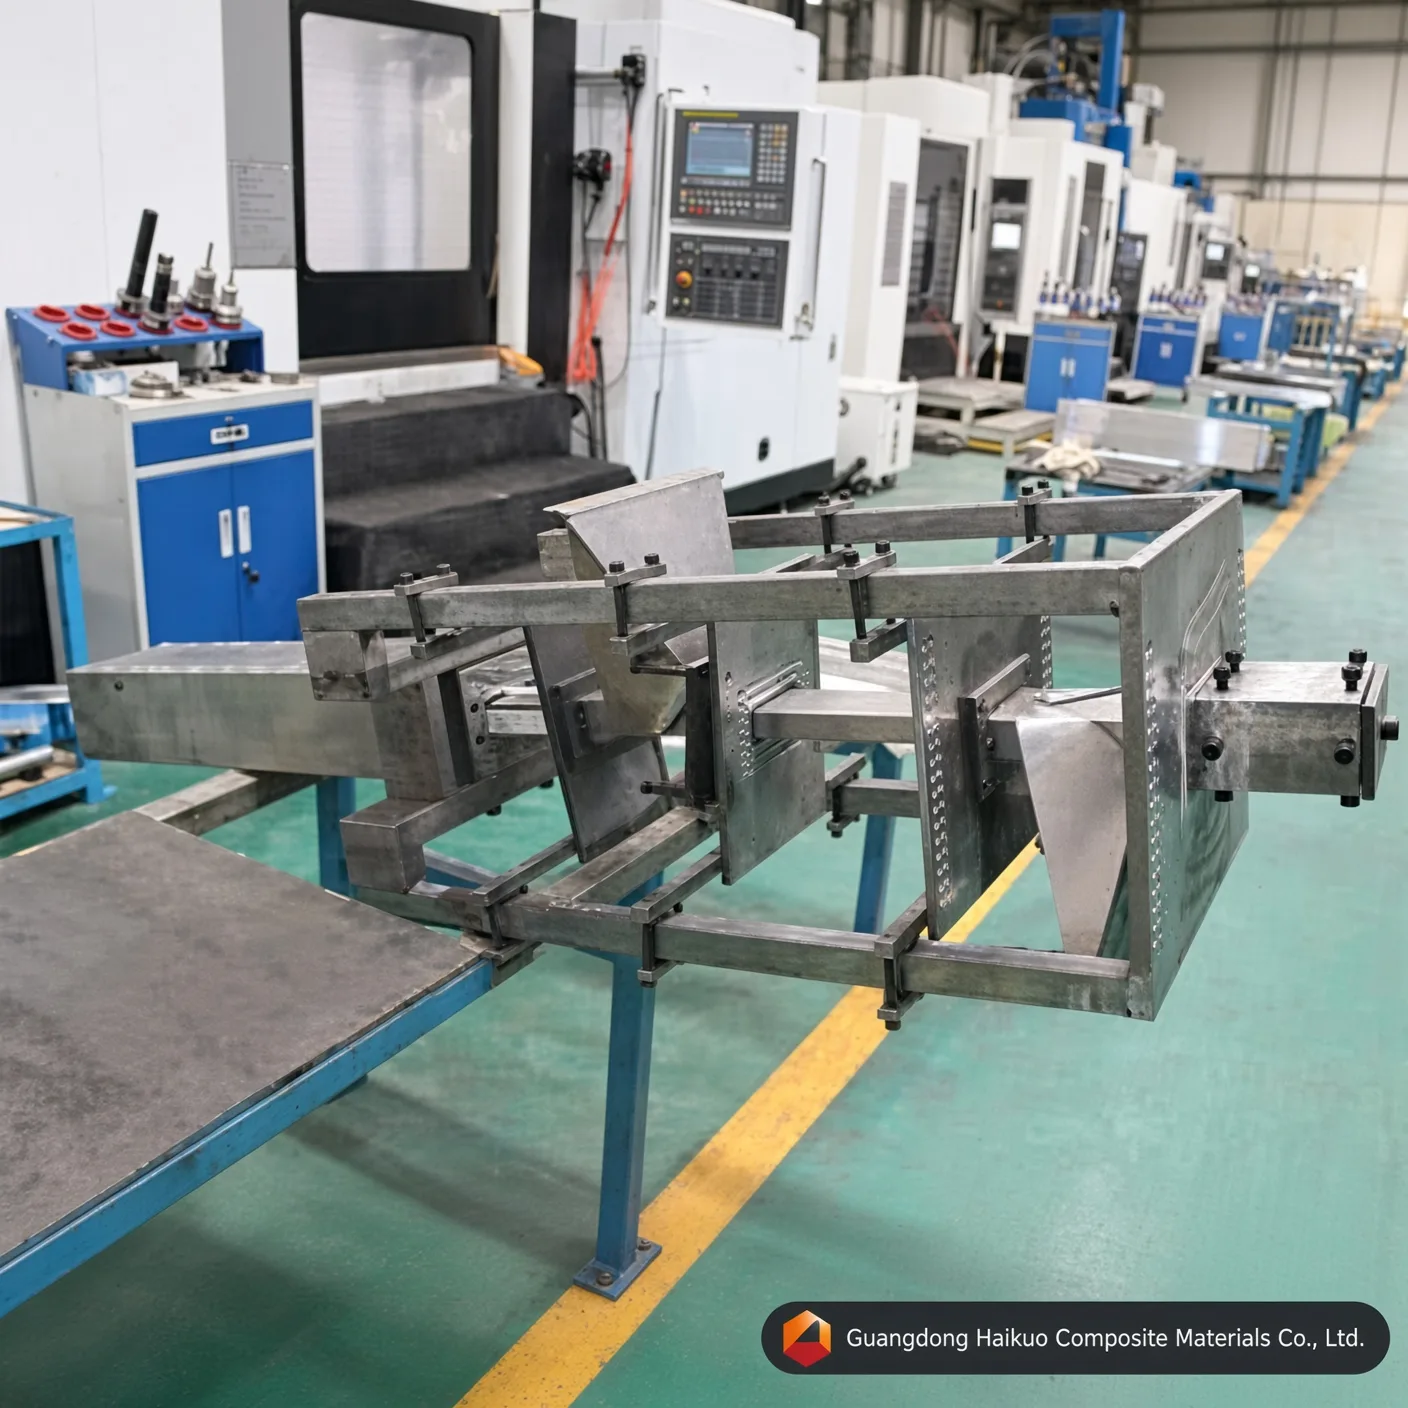
120*50 mm pultrusionsværktøj til rektangulært FRP-rør og kraftigt konstruktionsværktøj
Præcisionsbygget 120*50 mm pultrusionsform til rektangulært FRP-rør fra den certificerede producent Haikuo. Bearbejdet af H13/Cr12-værktøjsstål med 0,05 mm hårdforkromning og en Ra 0,012 spejlfinish.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Hvad 120*50 mm pultrusionsformen til rektangulært FRP-rør er
120*50 mm pultrusionsformen til rektangulært FRP-rør — også kaldet et pultrusionsværktøj eller en specialtilpasset formgivningsmatrix — er et kraftigt præcisionsværktøj bygget til kontinuerlig fremstilling af konstruktive profiler af fiberarmeret polymer. Højstyrke glas- eller kulfibre, imprægneret med hærdeplast, trækkes gennem vores præcist opvarmede værktøjsstålshulrum, og denne værktøjsopsætning giver snæver dimensionsnøjagtighed, høj konstruktiv styrke og ensartet harpiksfordeling over hele det rektangulære tværsnit.
Sådan fungerer Haikuos FRP-pultrusionsværktøj
Inde i Haikuos pultrusionsform til rektangulært FRP-rør forløber den kontinuerlige formningsproces gennem fire koordinerede tekniske trin:
- Afvikling af fiber fra kreel og imprægnering: Kontinuerlige glasfiberrovings eller kulfibermåtter afvikles fra spændingsstyrede kreeler og føres ind i et bad af umættet polyester-, vinylester- eller epoxyharpiks.
- Præcis præformning: Den harpiksvædede fibermatrix løber gennem specialfremstillede præformningsstyr, der arrangerer kompositten til den ønskede konstruktive profil på 120*50 mm.
- Kontrolleret varmehærdning: Inde i det opvarmede værktøjshulrum med flere zoner gennemgår harpiksen en jævn eksoterm tværbindingsreaktion, der omdanner den flydende polymer til et stift rektangulært rør.
- Kontinuerlig trækning og savskæring: Hydraulisk eller bæltetrukket trækudstyr trækker den hærdede rektangulære FRP-profil ud fra værktøjets udgang, hvor flyvende save automatisk skærer den til de krævede længder på byggepladsen.
Materiale- og produktionsstandarder bag værktøjet
For at forlænge levetiden og skære ned på den indre friktionsmodstand bygger og bearbejder Guangdong Haikuo sine pultrusionsværktøjer af certificeret værktøjsstål af førsteklasses kvalitet med avanceret overfladestrukturering:
| Tekniske specifikationsparametre | Testede tekniske nøgletal og overensstemmelsesstandarder |
|---|---|
| Værktøjsbetegnelse | Førsteklasses 120*50 mm pultrusionsform til rektangulært FRP-rør |
| Tværsnitsstørrelse | 120 mm bredde × 50 mm højde (godstykkelse kan tilpasses fuldt ud) |
| Kernestålmateriale | Førsteklasses 40Cr, P20, Cr12MoV, 38CrMoAl eller H13-formstål (valgfrit) |
| Overfladebehandling af hulrum | Avanceret hærdning og anløbning, induktionshærdning, gasnitrering, hårdforkromning |
| Grundhårdhed i hulrummet | HRC 55 – 60 |
| Indvendig spejlpolering | Ultraglat Ra = 0,025 ~ 0,012 μm (eliminerer mikrorevner i profilen) |
| Retlinethedstolerance | ≤ 0,02 mm over et spænd på 1000 mm |
| Geometriske grænsetolerancer | ±0,1 mm til ±0,3 mm (opfylder internationale benchmarks for luftfart/5G-radomer) |
| Tykkelse af hårdforkromning | 0,04 mm – 0,05 mm (giver ekstrem slidstyrke mod slibende glasfiber) |
| Kompatibel hærdeplast | Matricer af umættet polyester (UP), vinylester, epoxy, phenol og polyurethan (PU) |
Ydelsesfaktorer, der driver kvaliteten af konstruktivt værktøj
- Optimering af armering: Justering af fiberandele i volumen og måtteopbygninger inden for 120*50 mm-vinduet ændrer de mekaniske egenskaber (stivhed, aksial bøjningsbelastning) af det resulterende rektangulære FRP-rør.
- Kalibrering af harpiksmatrix: Valget mellem økonomisk polyester, vinylester i kemisk kvalitet eller højtemperaturepoxy afgør den endelige korrosionsbarriere og profilen for termisk udvidelse.
- Værktøjspræcision: Et ultraglat, spejlpoleret formhulrum sikrer lavere trækmodstand, hvilket reducerer energibehovet på dine pultrusionsmaskiner, øger den daglige produktionshastighed og giver profiler med en ren overfladefinish.
Hvorfor vælge Haikuos specialfremstillede pultrusionsformer?
Guangdong Haikuo hjælper med at afstemme de termiske udvidelsesvariabler for flerzoneværktøjer med specifikke harpikstværbindingsprofiler og understøtter hurtig prototyping til globale industrielle forsyningskæder.
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | Massive kompositkonstruktionsserier, polyurethanpultrusion | Standard rektangulære FRP-rør, firkantede kanaler i store mængder | Specialiserede specialtilpassede profiler i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for en pultrusionsform til rektangulært FRP-rør?
Svar: Glasfiberrovings og -måtter er meget slibende materialer. Under kontinuerlig kompositprofilering udøver den fiberarmerede matrix enorm ridsende friktion mod hulrummets vægge i pultrusionsformen til FRP-rør. Et præcist 0,04-0,05 mm hårdforkromet lag øger overfladens mikrohårdhed og afskærmer det underliggende værktøjsstål (som H13 eller Cr12). Denne slidstærke barriere forlænger pultrusionsværktøjets konstruktive levetid med over 40 % og bevarer en ensartet ydre geometri på 120*50 mm.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012 modstanden mod trækkraft på din pultrusionsmaskine?
Svar: En mikroskopisk indvendig spejlpolering med ruhed på Ra 0,012 til 0,025 μm minimerer dramatisk den dynamiske friktionskoefficient inde i den specialtilpassede 120*50 mm formgivningsmatrix. Lavere friktionsmodstand betyder, at den hydrauliske eller bæltetrukne pultrusionsmaskine kræver betydeligt mindre fastspændingstrækkraft for at føre den hærdende kompositprofil frem. Det eliminerer hæftning i linjen, forhindrer fiberudblomstring eller rynker på overfladen og skærer ned på energiforbruget i masseproduktionsvagter.
Sp3: Hvilken kernestålkvalitet bør specificeres til specialtilpasset pultrusionsværktøj til firkantede og rektangulære FRP-rør i store mængder?
Svar: Til langvarig kontinuerlig produktion i store mængder af specialtilpassede firkantede eller rektangulære FRP-rør anbefales H13-værktøjsstål eller Cr12MoV-formstål kraftigt. H13-stål giver overlegen modstand mod termisk udmattelse og bevarer sin grundhårdhed (HRC 55-60) under de højtemperatureksoterme hærdetoppe i vinylester- eller polyurethansystemer. Til kortere, omkostningsfølsomme prototypeserier kan økonomiske præhærdede formstål som P20 anvendes effektivt.
Sp4: Hvordan forhindrer Haikuo dimensionel skævvridning over en retlinethedstolerance på 1000 mm på store rektangulære profiler?
Svar: Dimensionel skævvridning elimineres ved strengt at kontrollere vores bearbejdning og justeringen af den termiske profil. Hos Haikuo bruger vores interne værktøjsværksted højpræcise CNC-slibemaskiner til at håndhæve en grænse for retlinethedstolerance på ≤0,02 mm pr. meter. Desuden optimerer vores ingeniører den lokale fordeling af elektriske varmepatroner langs 120*50 mm-formpladerne og skaber en afbalanceret termisk gradient, der ensarter harpiksens geldannelseshastighed og modvirker opbygning af kompositmaterialets indre spænding.
Sp5: Hvad er den anslåede leveringstid for fremstilling af en specialtilpasset 120*50 mm glasfiberekstruderingsform?
Svar: Standardcyklussen for specialtilpassede glasfiberekstruderingsforme ligger mellem 15 og 20 arbejdsdage. Det omfatter tegningsverifikation, indkøb af værktøjsstål af førsteklasses kvalitet, fleraksefræsning, gasnitrering, hårdforkromning og manuel spejlpolering af det indvendige hulrum, så det matcher dine ønskede specifikationer for konstruktive kompositprofiler.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






