















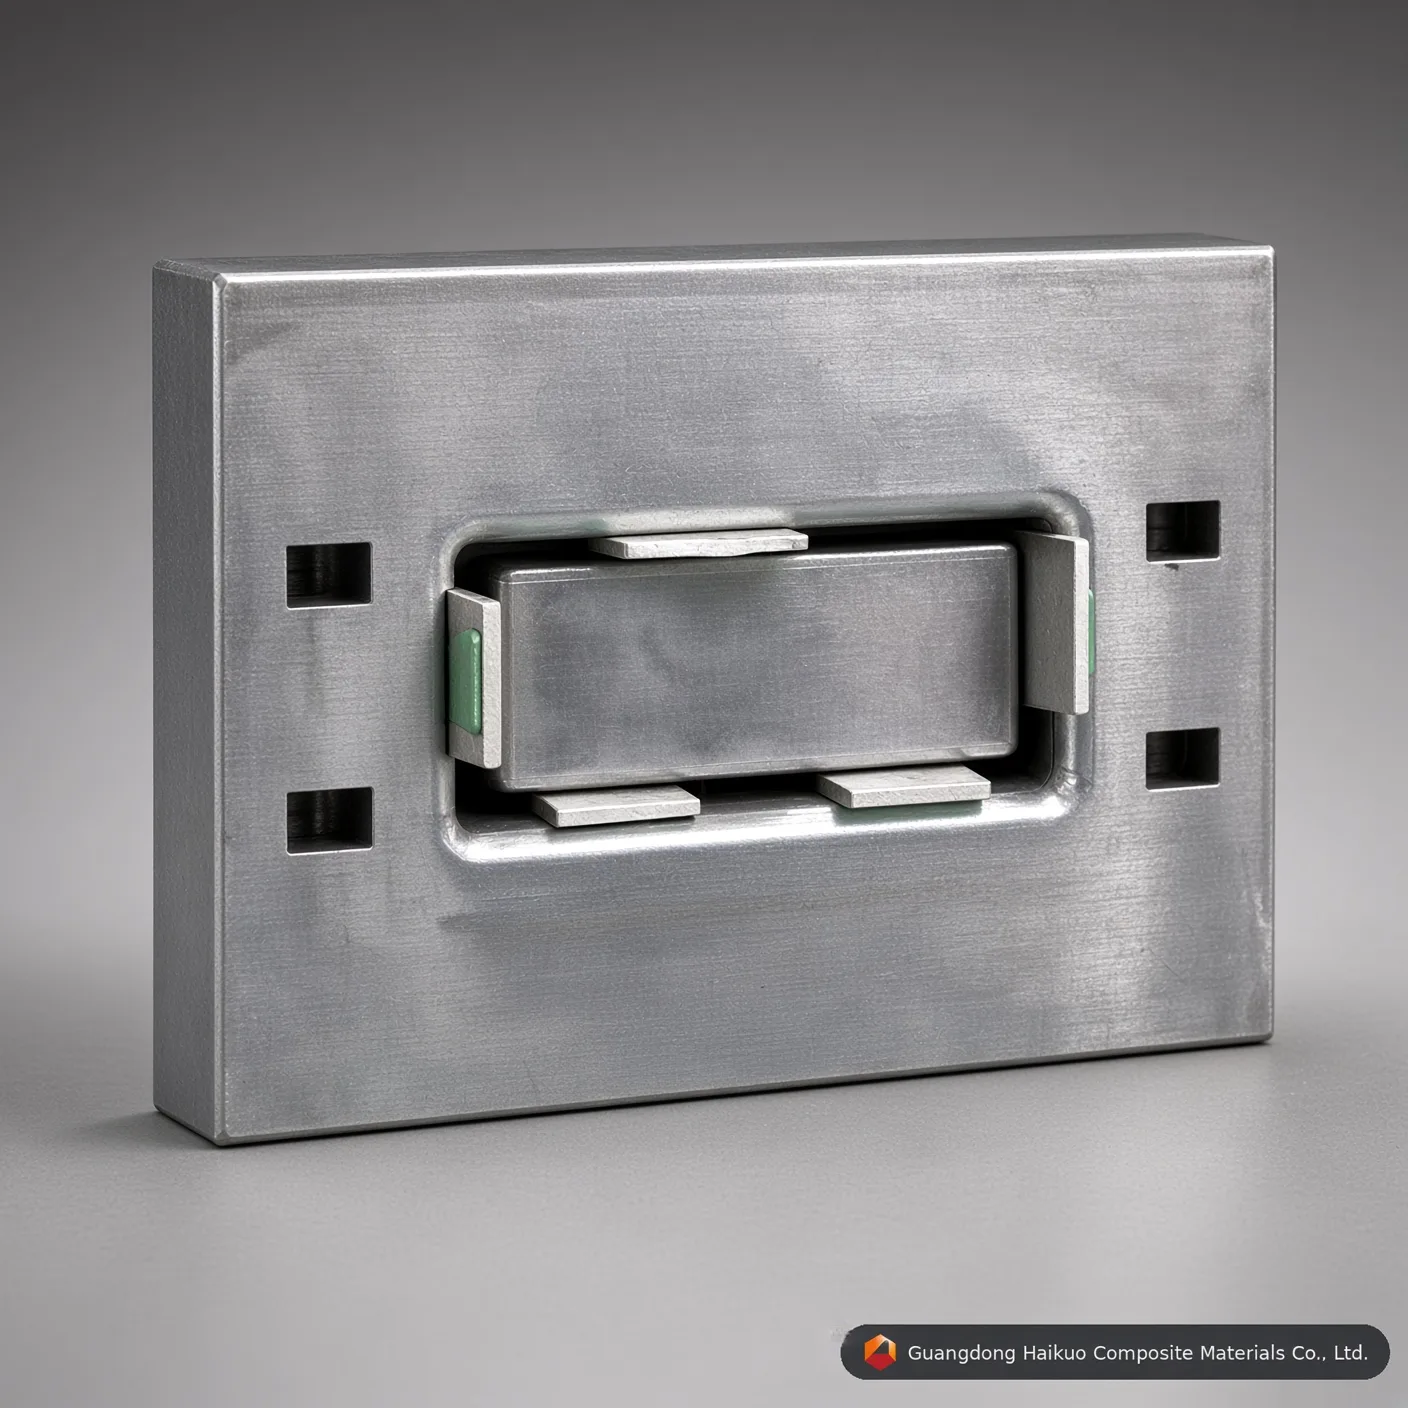
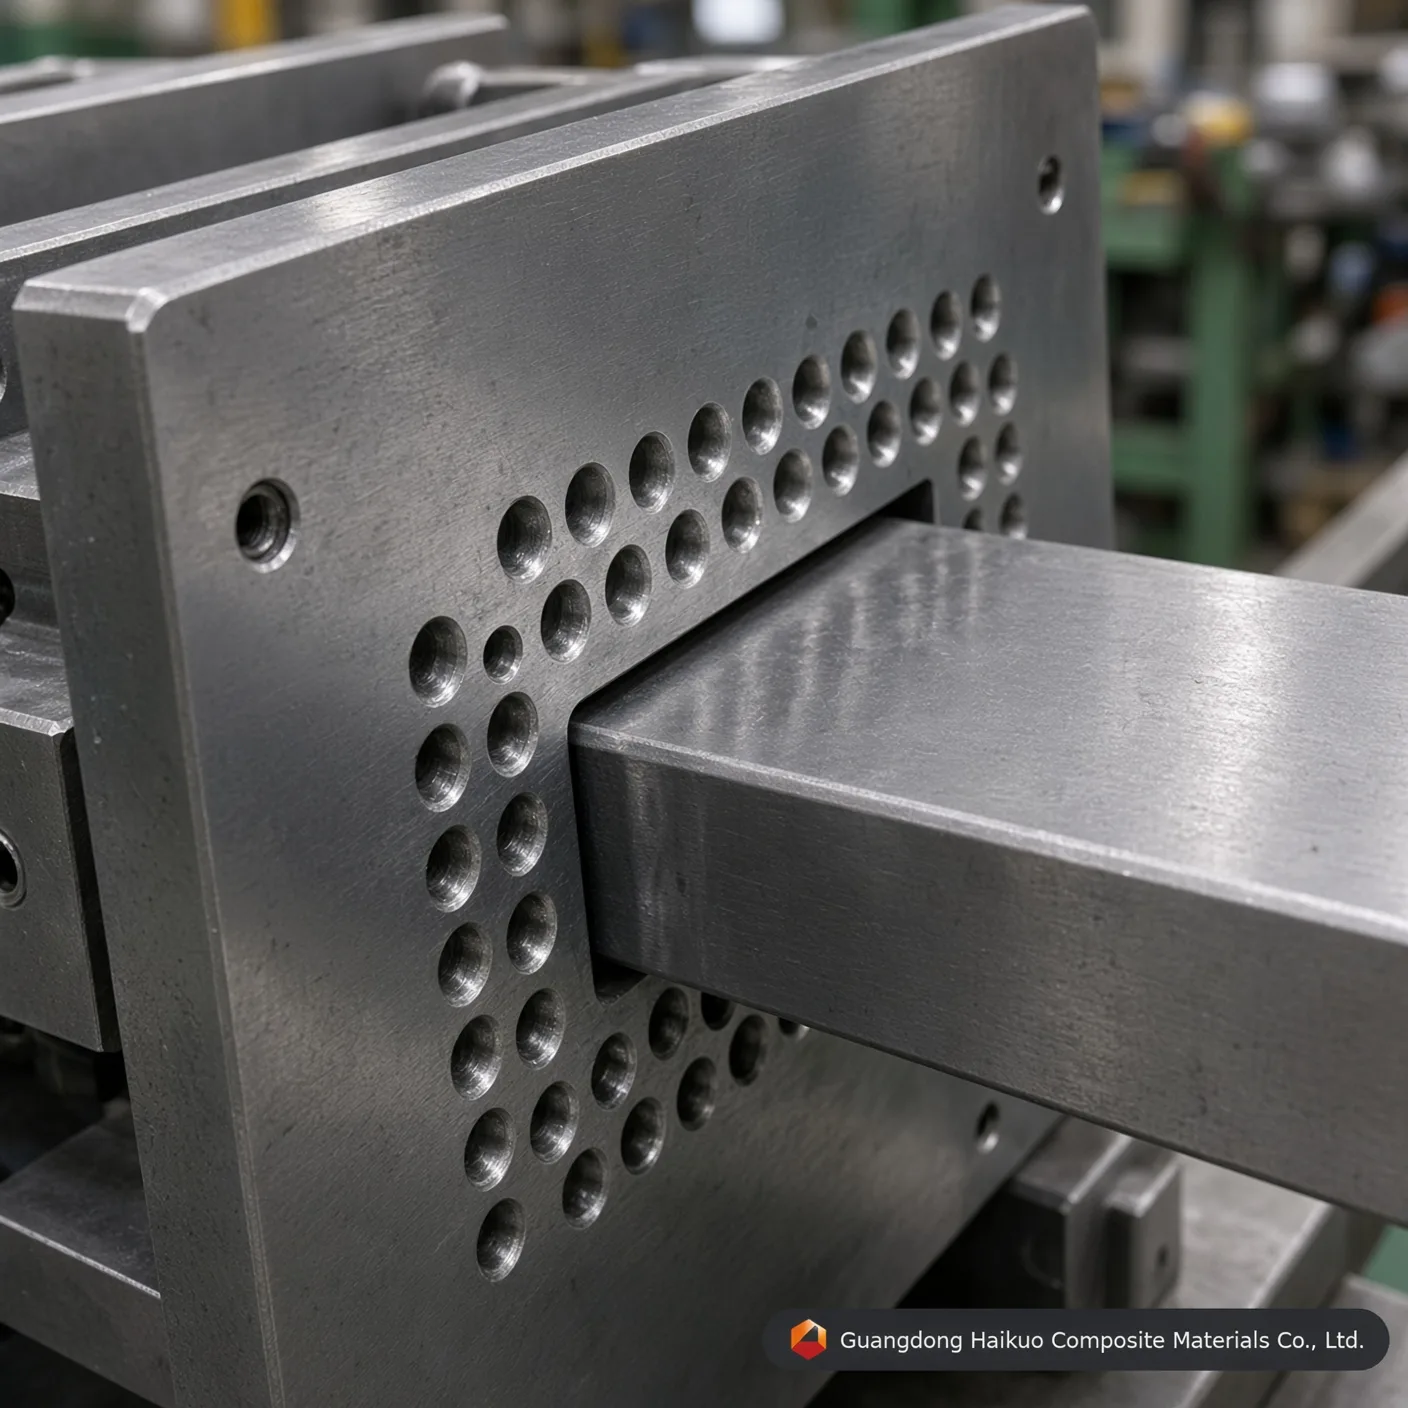
Pultrusionsverktyg för rektangulära FRP-rör 120*50 mm & kraftiga konstruktionsverktyg
Precisionstillverkat pultrusionsverktyg för rektangulära FRP-rör 120*50mm från den certifierade tillverkaren Haikuo. Bearbetat i H13/Cr12-verktygsstål med 0,05mm hårdkrompläterning och spegelfinish Ra 0,012.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Vad pultrusionsverktyget för rektangulära FRP-rör 120*50mm är
Pultrusionsverktyget för rektangulära FRP-rör 120*50mm — även kallat pultrusionsdyna eller specialanpassad formningsmatris — är ett kraftigt precisionsverktyg för kontinuerlig tillverkning av konstruktionsprofiler i fiberarmerad polymer. Höghållfasta glas- eller kolfibrer, impregnerade med härdplastharts, dras genom vår exakt uppvärmda kavitet i verktygsstål, och denna verktygsuppsättning ger snäv måttnoggrannhet, hög konstruktionsstyrka och jämn hartsfördelning över hela det rektangulära tvärsnittet.
Så fungerar Haikuos pultrusionsverktyg för FRP
Inuti Haikuos pultrusionsverktyg för rektangulära FRP-rör löper den kontinuerliga formningsprocessen genom fyra samordnade tekniska steg:
- Avrullning från fibermagasin & impregnering: Kontinuerlig glasfiberroving eller kolfibermattor rullas av från spänningsstyrda magasin och matas in i ett bad med omättad polyester, vinylester eller epoxiharts.
- Precisionsförformning: Den hartsvätta fibermatrisen löper genom skräddarsydda förformningsguider som ordnar kompositen till den önskade konstruktionsprofilen 120*50mm.
- Kontrollerad värmehärdning: I den flerzonsuppvärmda verktygskaviteten genomgår hartset en jämn exoterm tvärbindningsreaktion som omvandlar den flytande polymeren till ett styvt rektangulärt rör.
- Kontinuerlig dragning & sågning: Hydrauliska dragenheter eller dragenheter av bandtyp drar ut den härdade rektangulära FRP-profilen ur verktygets utlopp, där flygande sågar automatiskt kapar den till de längder som behövs på arbetsplatsen.
Material & tillverkningsstandarder bakom verktygen
För att förlänga livslängden och minska den inre friktionen bygger och bearbetar Guangdong Haikuo sina pultrusionsverktyg i certifierade verktygsstål av premiumkvalitet med avancerad ytstrukturering:
| Tekniska specifikationsparametrar | Testade tekniska nyckeltal & efterlevnadsstandarder |
|---|---|
| Verktygets beteckning | Pultrusionsverktyg av premiumklass för rektangulära FRP-rör 120*50mm |
| Tvärsnittsmått | Bredd 120mm × höjd 50mm (väggtjockleken kan anpassas helt fritt) |
| Kärnmaterial i stål | Verktygsstål av premiumklass 40Cr, P20, Cr12MoV, 38CrMoAl eller H13 (valfritt) |
| Ytbehandling av kaviteten | Avancerad härdning & anlöpning, induktionshärdning, gasnitrering, hårdkrompläterning |
| Kavitetens basa hårdhet | HRC 55 – 60 |
| Invändig spegelpolering | Ultraslät Ra = 0,025 ~ 0,012 μm (förhindrar mikrosprickor i profilen) |
| Rakhetstolerans | ≤ 0,02 mm över en sträcka på 1000 mm |
| Geometriska gränstoleranser | ±0,1 mm till ±0,3 mm (uppfyller internationella riktvärden för flyg- och 5G-radomer) |
| Hårdkromets tjocklek | 0,04 mm – 0,05 mm (ger extrem slitstyrka mot nötande glasfiber) |
| Kompatibelt härdplastharts | Omättad polyester (UP), vinylester, epoxi, fenol, polyuretan (PU)-matriser |
Prestandafaktorer som styr kvaliteten på konstruktionsverktyg
- Optimering av armeringen: Genom att justera fiberhalten och mattkonfigurationerna inom fönstret 120*50mm ändras de mekaniska egenskaperna (styvhet, axiell böjlast) hos de färdiga rektangulära FRP-rören.
- Kalibrering av hartsmatrisen: Valet mellan ekonomisk polyester, vinylester av kemisk kvalitet eller högtemperaturepoxi avgör den slutliga korrosionsbarriären och värmeutvidgningsprofilen.
- Verktygets precision: Ett ultraslätt, spegelpolerat verktygsinteriör ger lägre dragmotstånd, vilket minskar energibehovet på din pultrusionsutrustning, ökar den dagliga produktionshastigheten och ger profiler med ren ytfinish.
Varför välja Haikuos specialanpassade pultrusionsverktyg?
Guangdong Haikuo hjälper till att anpassa värmeutvidgningen i verktygets flera zoner till specifika tvärbindningsprofiler hos hartset och stöder snabb prototypframtagning för globala industriella leveranskedjor.
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | Stora serier av konstruktionsprofiler i komposit, pultrusion med polyuretan | Vanliga rektangulära FRP-rör, stora volymer av fyrkantiga U-profiler | Små volymer av specialanpassade, ovanliga profiler |
Frågor & svar om precisionsverktyg
F1: Varför är en hårdkrompläterning på 0,04-0,05mm avgörande för ett pultrusionsverktyg för rektangulära FRP-rör?
Svar: Glasfiberroving och -mattor är mycket nötande material. Under kontinuerlig kompositprofilering utövar den fiberarmerade matrisen en kraftig repande friktion mot kavitetsväggarna i pultrusionsverktyget för FRP-rör. En exakt hårdkrompläterning på 0,04-0,05mm höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet (som H13 eller Cr12). Denna slitstarka barriär förlänger pultrusionsverktygets livslängd med över 40% och bibehåller en jämn yttre geometri på 120*50mm.
F2: Hur påverkar invändig spegelpolering till Ra 0,012 dragmotståndet på din pultrusionsmaskin?
Svar: En mikroskopiskt slät invändig spegelpolering med en ytjämnhet på Ra 0,012 till 0,025 μm minskar den dynamiska friktionskoefficienten kraftigt inuti den specialanpassade formningsmatrisen 120*50mm. Lägre friktionsmotstånd innebär att den hydrauliska pultrusionsmaskinen, eller maskinen av bandtyp, kräver betydligt mindre klämkraft för att föra fram den härdande kompositprofilen. Det eliminerar hackande rörelser i linjen, förhindrar att ytfibrerna buktar sig eller veckar sig och minskar energiförbrukningen under hela serieproduktionen.
F3: Vilken kärnstålkvalitet bör anges för stora serier av specialanpassade pultrusionsverktyg för fyrkantiga och rektangulära FRP-rör?
Svar: För stora volymer och långvarig kontinuerlig tillverkning av specialanpassade fyrkantiga eller rektangulära FRP-rör rekommenderas starkt H13-verktygsstål eller Cr12MoV-verktygsstål. H13-stål ger överlägsen motståndskraft mot värmeutmattning och behåller sin basala hårdhet (HRC 55-60) under de höga temperaturtopparna vid exoterm härdning av vinylester- eller polyuretansystem. För kortare, kostnadskänsliga serier av prototypprofiler kan ekonomiska förhärdade verktygsstål som P20 användas med goda resultat.
F4: Hur förhindrar Haikuo dimensionsförvridning vid en rakhetstolerans på 1000mm hos stora rektangulära profiler?
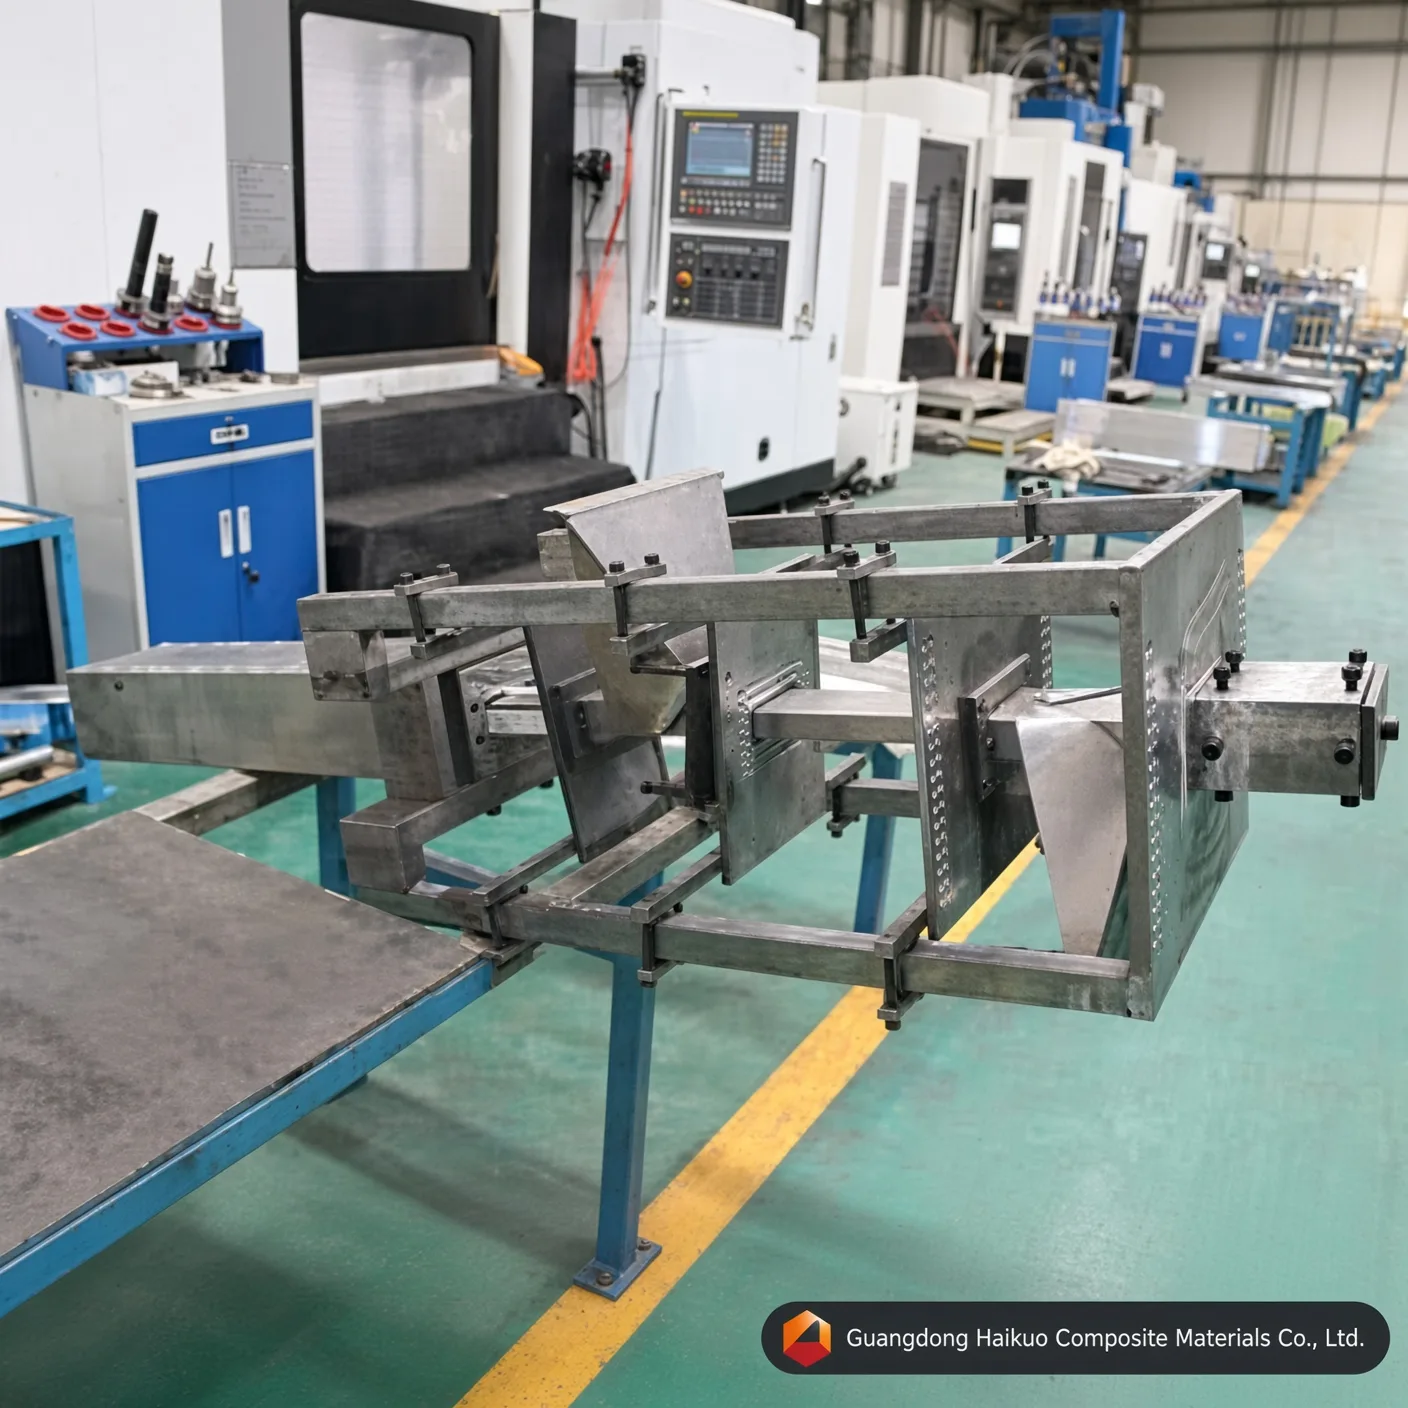
Svar: Dimensionsförvridning elimineras genom strikt kontroll av vår bearbetning och uppriktningen av värmeprofilen. På Haikuo använder vår interna verktygsverkstad högprecisa CNC-slipmaskiner för att upprätthålla en rakhetstolerans på ≤0,02mm per meter. Dessutom optimerar våra ingenjörer den lokala placeringen av elektriska värmepatroner längs verktygsplattorna 120*50mm, vilket ger en balanserad temperaturgradient som jämnar ut hartsets geleringshastighet och motverkar uppbyggnad av inre spänningar i kompositen.
F5: Vad är den beräknade ledtiden för att tillverka ett specialanpassat extruderingsverktyg 120*50mm för glasfiber?
Svar: Den normala ledtiden för specialanpassade extruderingsverktyg för glasfiber är 15 till 20 arbetsdagar. Det omfattar kontroll av ritningar, inköp av verktygsstål av premiumkvalitet, fleraxlig fräsning, gasnitrering, elektrolytisk hårdkrompläterning och handpolering av kavitetens insida till spegelfinish enligt dina önskade specifikationer för konstruktionsprofilen i komposit.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






