















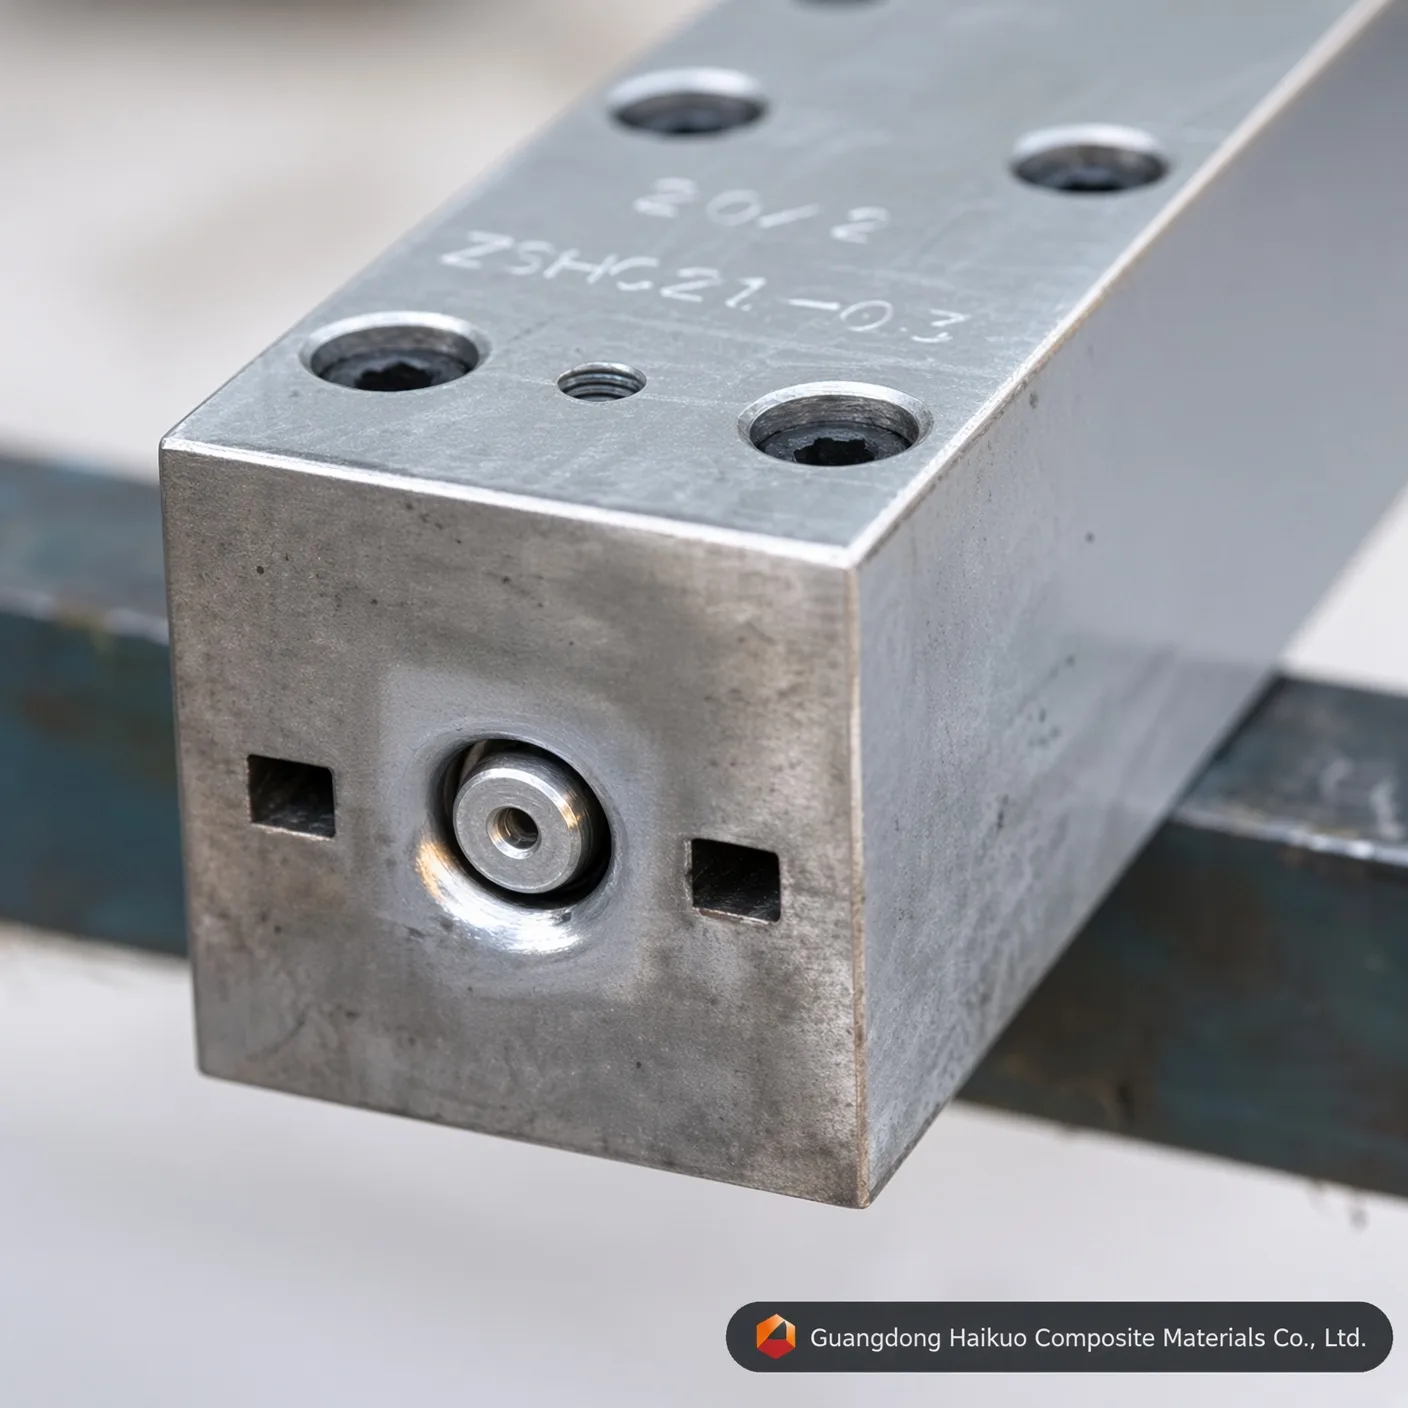
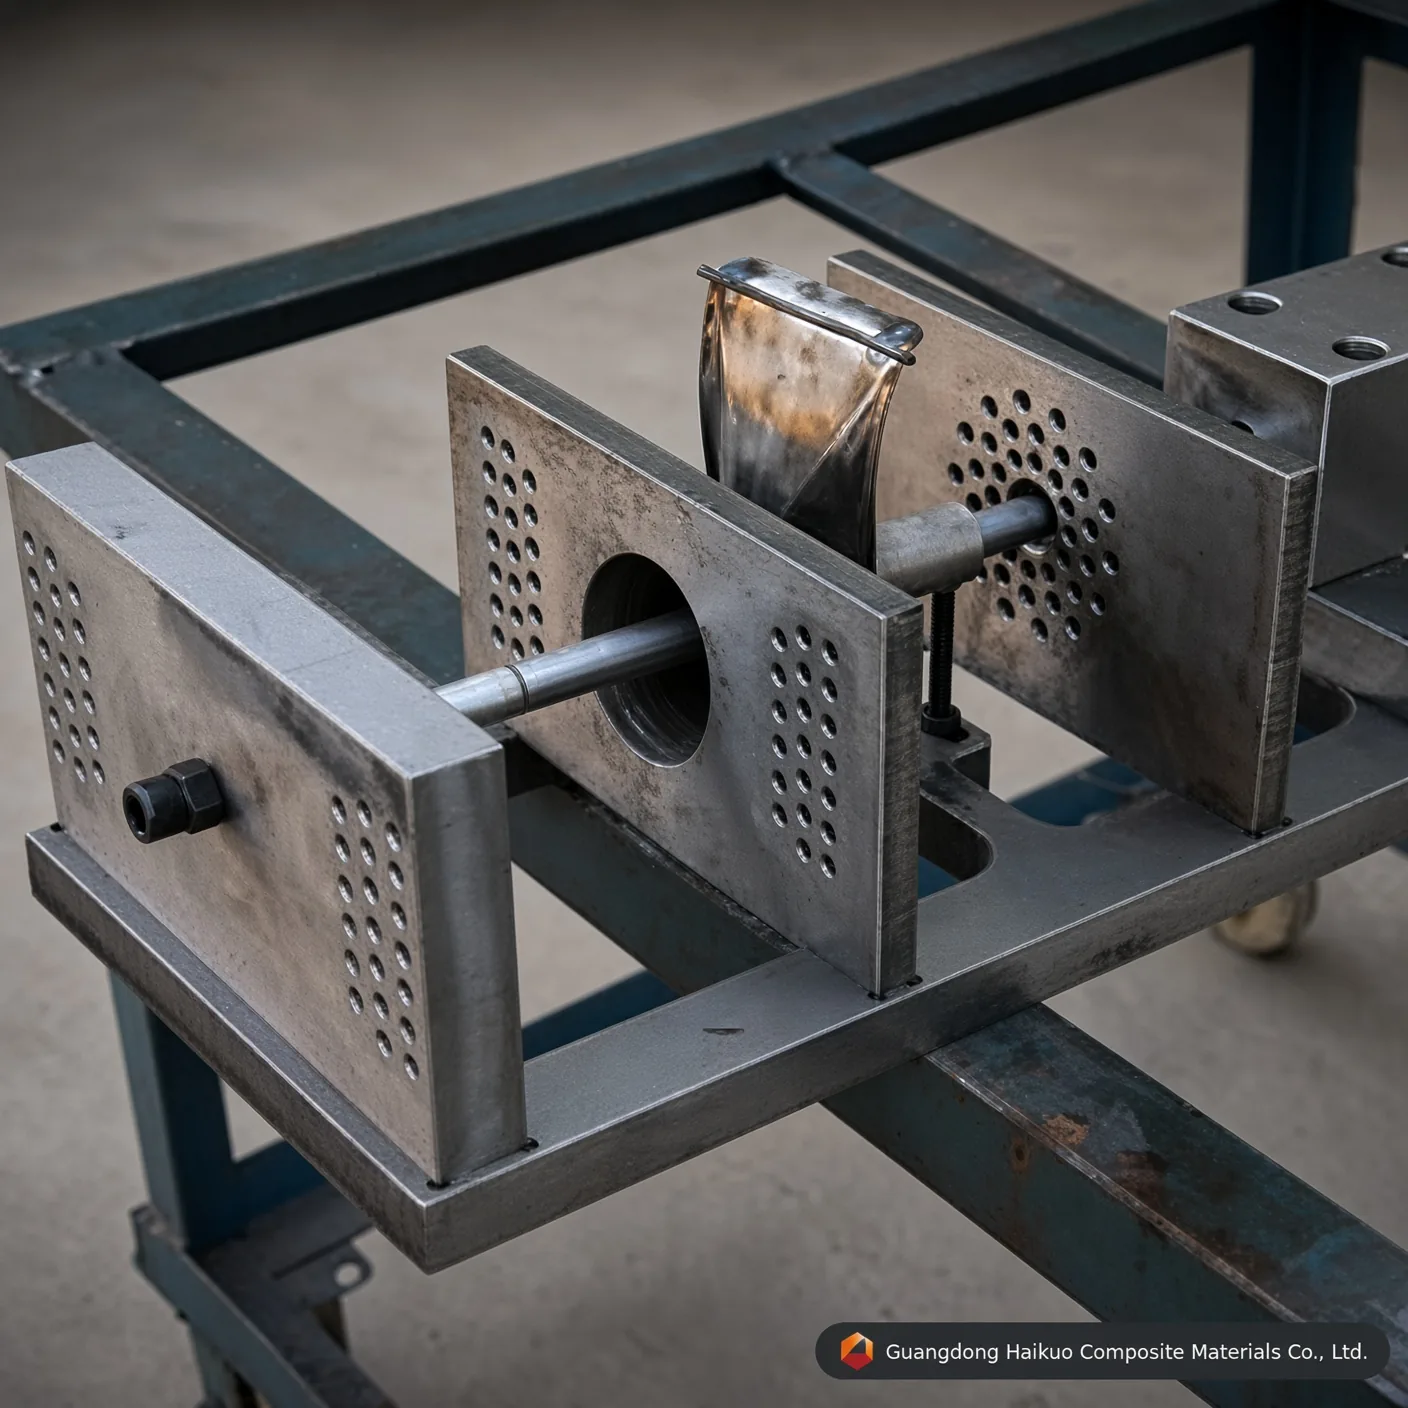
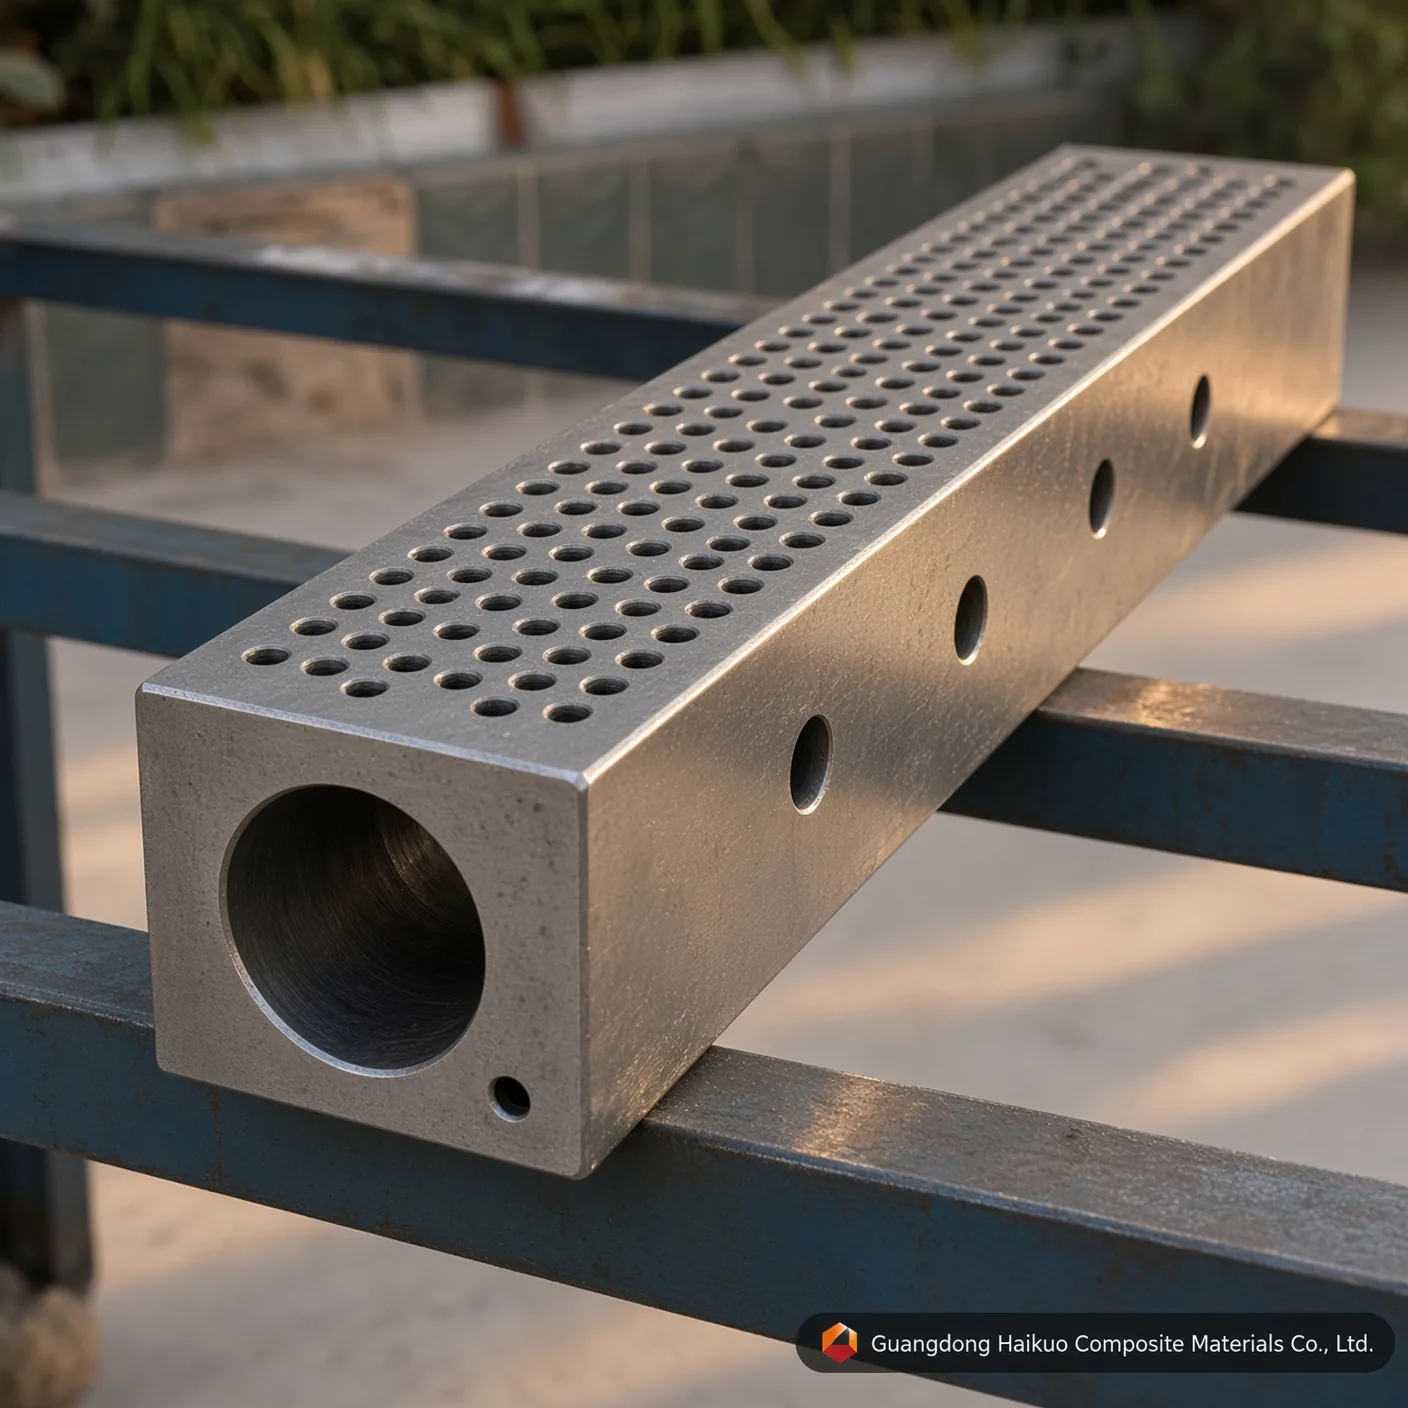
Pultrusionsverktyg för runda FRP-rör φ20*2 mm
Det här FRP-pultrusionsverktyget används för att tillverka kompositprofiler som stavar, runda rör, balkar och stommar. Monterat på pultrusionsmaskinen formar det den färdiga FRP-profilen när hartsimpregnerad roving dras kontinuerligt genom verktygets kavitet.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Pultrusionsverktyget för runda FRP-rör är ett precisionsverktyg som används för att tillverka FRP-rör (fiberarmerad plast). Genom pultrusionsprocessen dras hartsimpregnerad fiberarmering kontinuerligt genom ett uppvärmt verktyg och bildar en kontinuerlig sektion med fast tvärsnittsform och -storlek. FRP-rör erbjuder fördelar som låg vikt, hög mekanisk hållfasthet, korrosionsbeständighet, elektrisk isolering och flamtålighet, och används flitigt inom kraft-, kemisk process-, bygg- och transportindustrin.
Så fungerar pultrusionsverktyget för runda FRP-rör:
1. Armeringsfiber (som glasfiber eller kolfiber) rullas av och leds in i ett hartsbad för impregnering.
2. Den hartsmättade fibern passerar sedan en förformningsstation, där den formas efter behov innan den kommer in i verktyget.
3. Inne i verktyget omvandlar värme och tryck hartset från vätska till gel och slutligen till ett styvt fast ämne.
4. En dragenhet drar ut det härdade FRP-röret ur verktyget, och en kapsåg kapar det till önskad längd.
Viktiga faktorer som påverkar prestandan hos pultrusionsverktyget för runda FRP-rör:
Fiberarmering: den typ och mängd fiber som används påverkar mekaniska egenskaper som hållfasthet, styvhet och vikt — i allmänhet innebär högre fiberinnehåll större hållfasthet och lägre vikt. Vanliga armeringsfibrer är glasfiber, kolfiber och aramidfiber.
Hartssystem: hartstypen och formuleringen påverkar kemisk prestanda som värmebeständighet, korrosionsbeständighet och åldringsbeständighet — ett stabilare hartssystem ger normalt bättre långsiktig hållbarhet. Hartser som ofta används är polyester, vinylester och epoxi.
Verktygsdesign: verktygets form och mått avgör den färdiga profilens tvärsnitt och storlek samt formningshastighet och jämnhet — ett mer exakt tillverkat verktyg ger jämnare delar med högre effektivitet.
Specifikationer och tillämpliga standarder för pultrusionsverktyget för runda FRP-rör
| Verktygsnamn | Pultrusionsverktyg för runda FRP-rör |
| Specifikation | φ20*2mm (kan anpassas) |
| Material | 40Cr, P20, Cr12, 38CrMoAI, H13 (valfritt) |
| Ytbehandling av kaviteten | Seghärdning, härdning, hårdkromning, nitrering |
| Kavitetens hårdhet | HRC55-60 |
| Lämplig harts | Omättad polyester, vinylharts, epoxiharts, fenolharts, polyuretan |
| Rakhet | 0.02mm |
| Jämnhet | Ra=0,025~0,012 |
| Kavitetens ythårdhet | < 0.02mm |
| Gränstoleranser | ±0.3mm |
| Skikttjocklek | 0.04-0.05mm |
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av runda rör som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av runda rör | Prototypframställning eller provserier av runda rör i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för runda FRP-rör φ20*2mm?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för runda FRP-rör φ20*2mm. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för runda rör φ20*2mm serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för runda FRP-rör φ20*2mm?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för runda rör kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för runda FRP-rör φ20*2mm?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för runda FRP-rör φ20*2mm anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för runda FRP-rör φ20*2mm kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






