















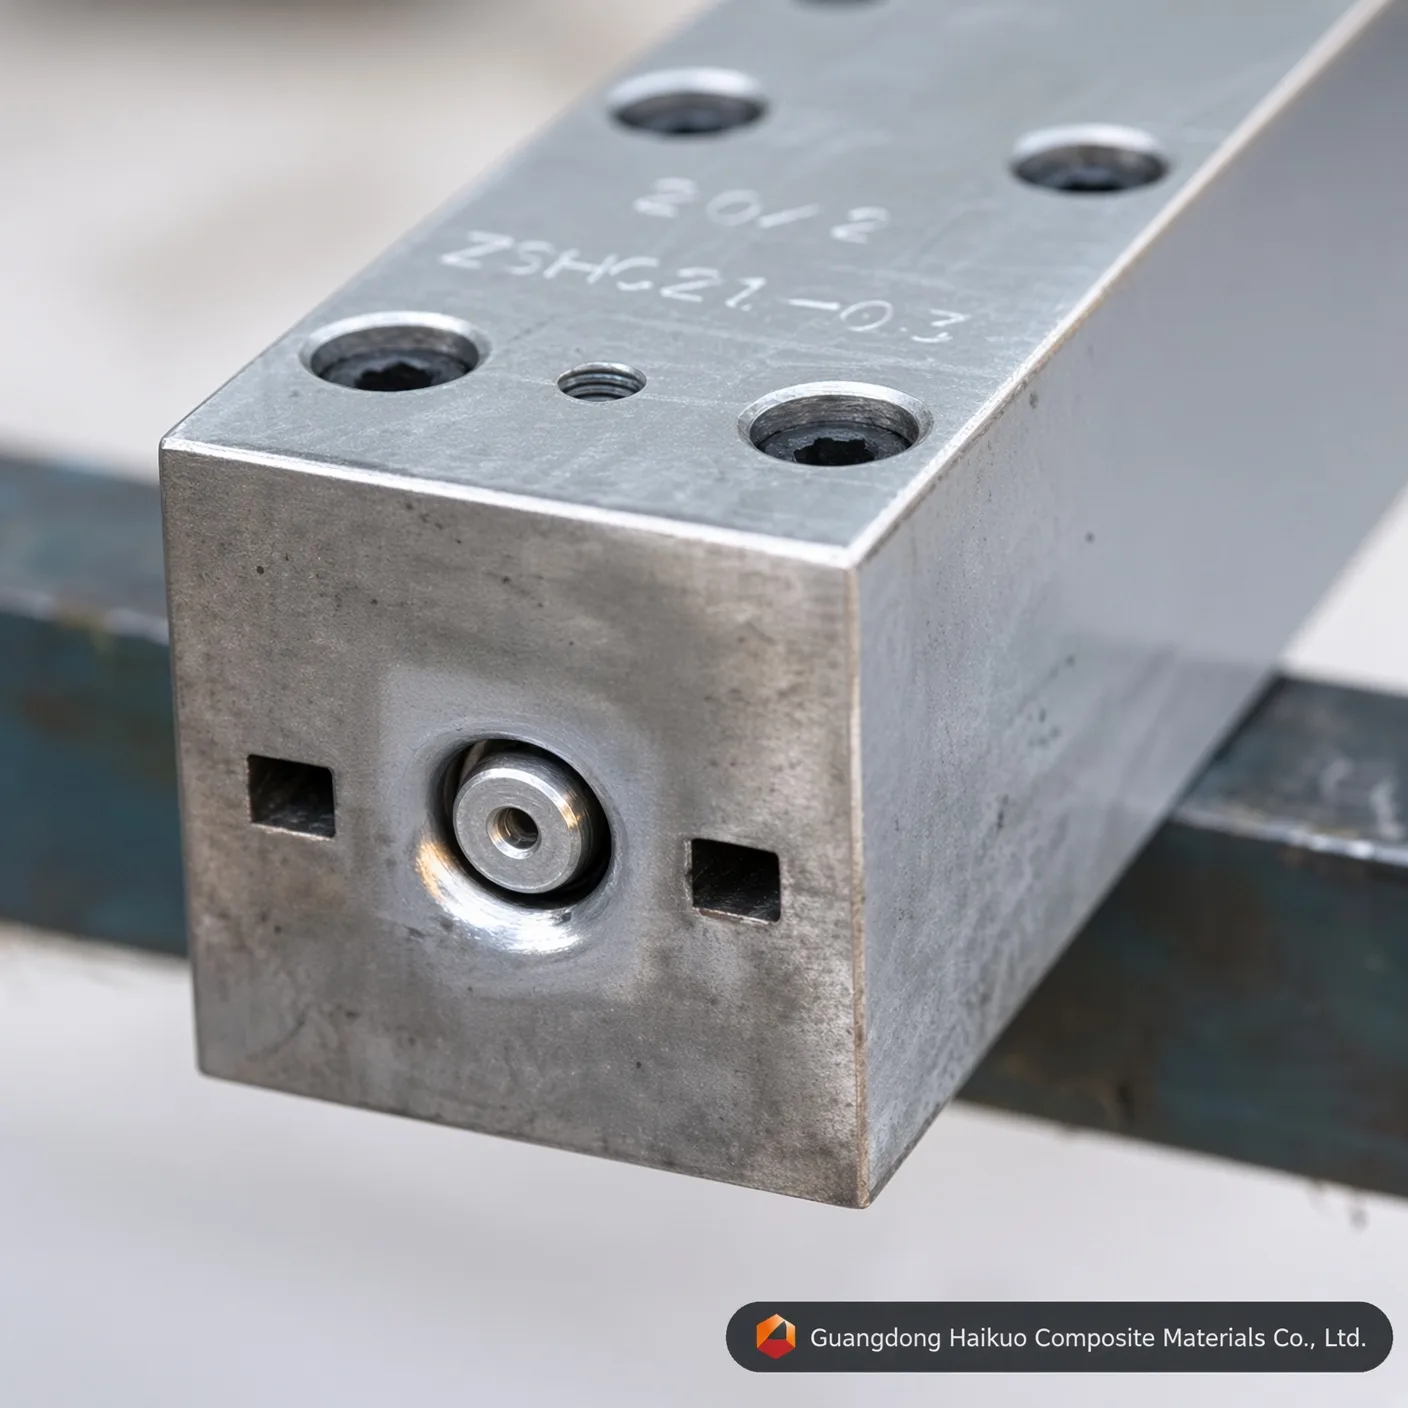
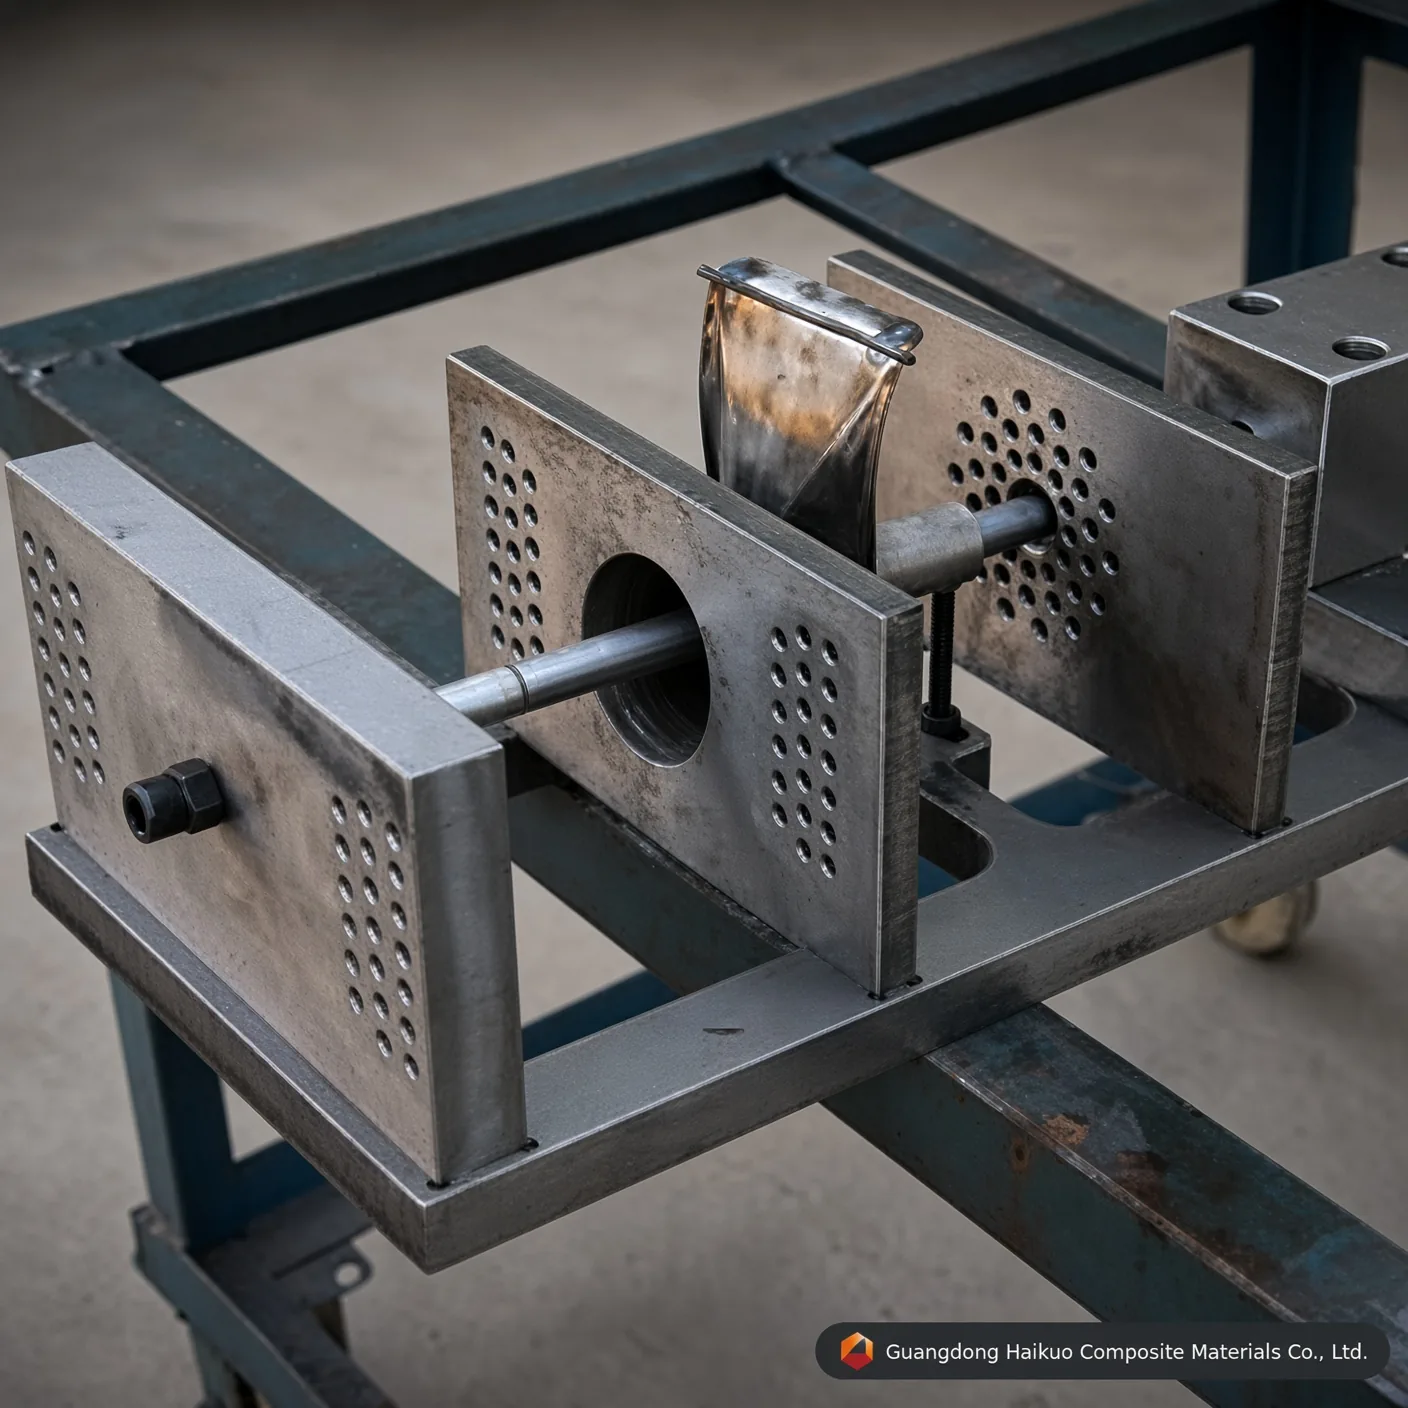
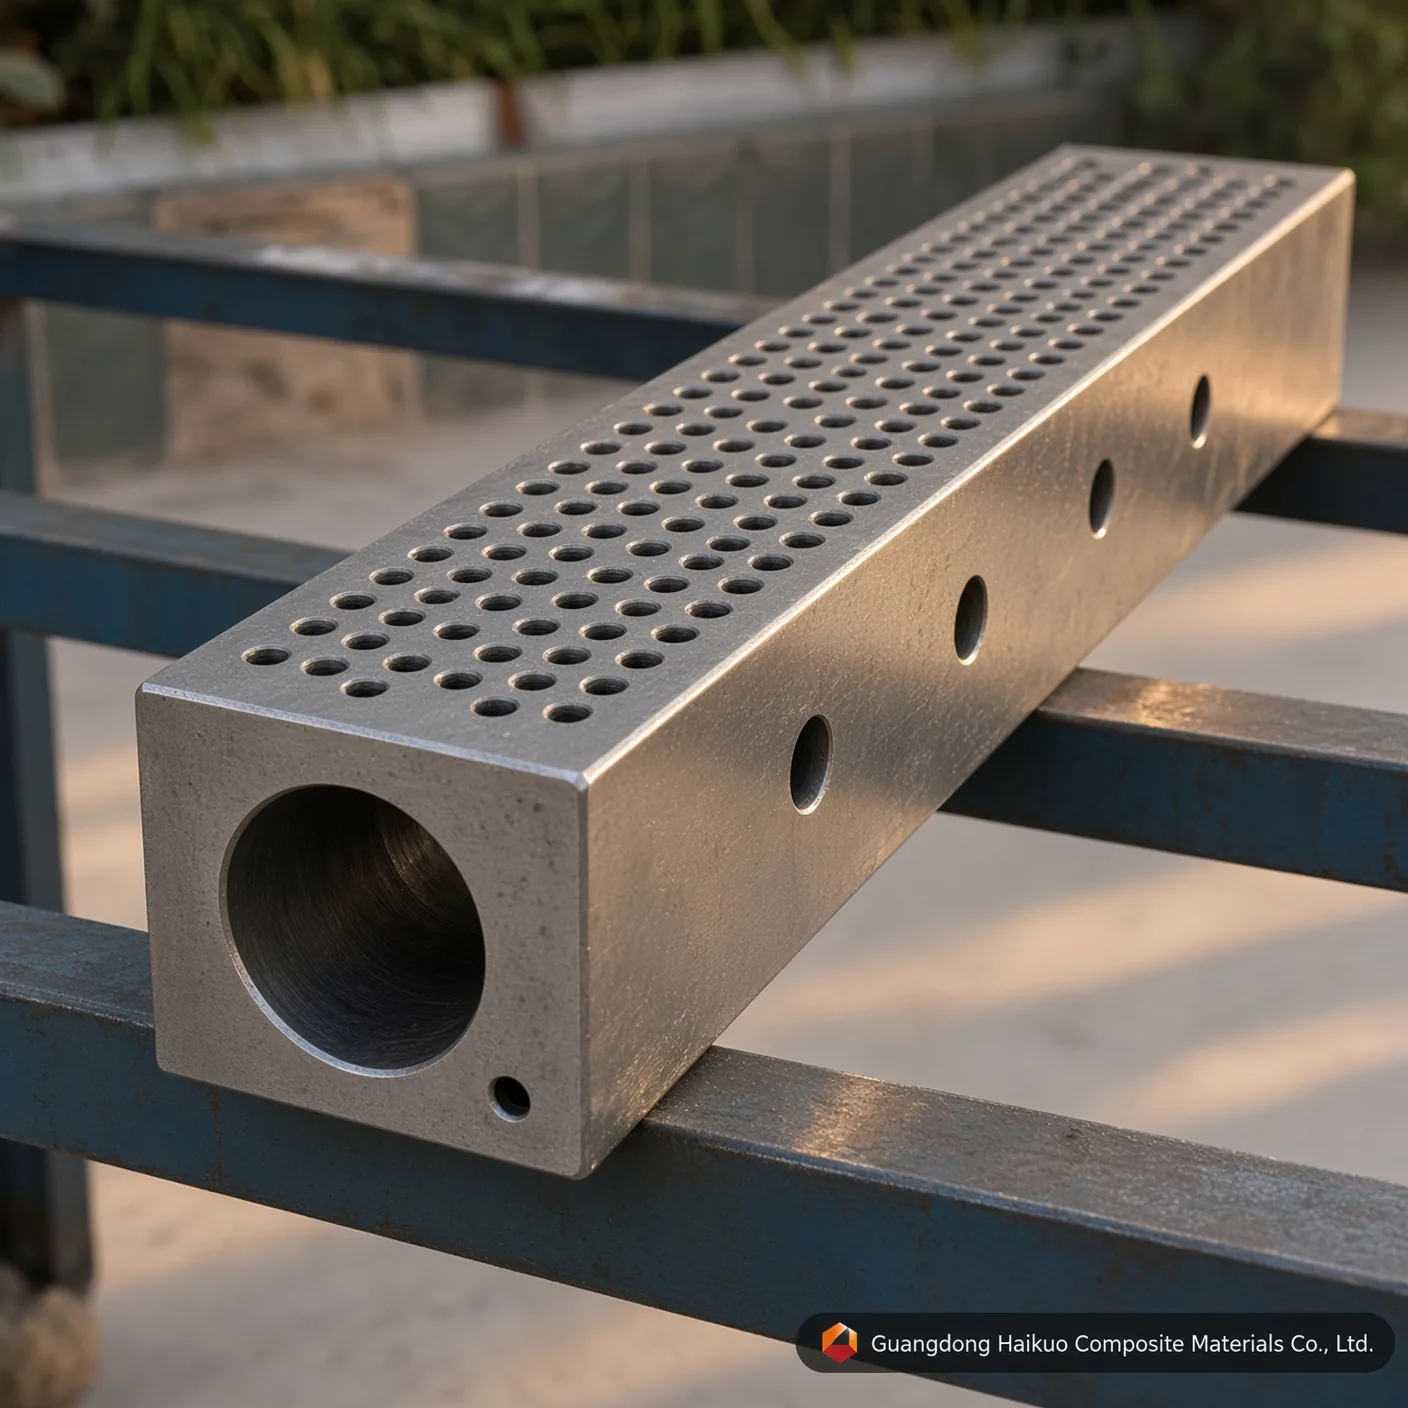
φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı
Bu FRP pultrüzyon kalıbı; çubuk, yuvarlak borular, kiriş ve çerçeve gibi kompozit profiller üretmek için kullanılır. Pultrüzyon makinesine monte edilir; reçineyle emprenye edilmiş roving kalıp boşluğundan sürekli çekilirken bitmiş FRP profili şekillendirir.
Uygulanan standart
Doğrusallık: 0,02 mm Pürüzsüzlük: Ra=0.025~0.012 Kalıp boşluğu yüzey sertliği: < 0,02 mm Sınır toleransları: ±0,3 mm Kaplama kalınlığı: 0,04-0,05 mm Özel hizmet sunulur
FRP yuvarlak boru pultrüzyon kalıbı, FRP (cam elyaf takviyeli plastik) boru üretmek için kullanılan hassas bir kalıp takımıdır. Pultrüzyon süreciyle reçineyle emprenye edilmiş elyaf takviyesi ısıtılmış bir kalıptan sürekli çekilerek sabit kesit şekline ve ölçüsüne sahip sürekli bir kesit oluşturulur. FRP borular hafiflik, yüksek mekanik dayanım, korozyon direnci, elektriksel yalıtım ve alev direnci gibi avantajlar sunar; enerji, kimyasal işleme, inşaat ve ulaşım sektörlerinde yaygın olarak benimsenmiştir.
FRP yuvarlak boru pultrüzyon kalıbı nasıl çalışır:
1. Takviye elyafı (cam elyaf veya karbon elyaf gibi) bobinden çözülür ve emprenye için reçine banyosuna yönlendirilir.
2. Reçineyle doymuş elyaf ardından, kalıba girmeden önce gerektiği gibi şekillendirildiği bir ön şekillendirme istasyonundan geçer.
3. Kalıbın içinde ısı ve basınç, reçineyi sıvıdan jele ve sonunda sert bir katıya dönüştürür.
4. Bir çekme ünitesi kürlenmiş FRP boruyu kalıptan çeker ve bir kesme testeresi onu gereken uzunluğa kırpar.
FRP yuvarlak boru pultrüzyon kalıbı performansını etkileyen başlıca faktörler:
Elyaf takviyesi: kullanılan elyafın türü ve oranı dayanım, rijitlik ve ağırlık gibi mekanik özellikleri etkiler — genel olarak daha yüksek elyaf oranı daha büyük dayanım ve daha az ağırlık demektir. Yaygın takviye elyafları arasında cam elyaf, karbon elyaf ve aramid elyaf bulunur.
Reçine sistemi: reçine türü ve formülasyonu ısı direnci, korozyon direnci ve yaşlanma direnci gibi kimyasal performansı etkiler — daha kararlı bir reçine sistemi genellikle daha iyi uzun vadeli dayanıklılık sağlar. Sık kullanılan reçineler arasında polyester, vinil ester ve epoksi bulunur.
Kalıp tasarımı: kalıbın şekli ve ölçüleri bitmiş profilin kesitini ve boyutunu, ayrıca şekillendirme hızını ve tutarlılığını belirler — daha hassas üretilmiş bir kalıp daha homojen parçaları daha yüksek verimle sağlar.
FRP yuvarlak boru pultrüzyon kalıbı teknik özellikleri ve geçerli standartlar
| Kalıp adı | FRP yuvarlak boru pultrüzyon kalıbı |
| Teknik özellik | φ20*2 mm (özelleştirilebilir) |
| Malzeme | 40Cr, P20, Cr12, 38CrMoAI, H13 (isteğe bağlı) |
| Kalıp boşluğu yüzey işlemi | Islah, su verme, sert krom kaplama, nitrürleme |
| Kalıp boşluğu sertliği | HRC55-60 |
| Uygun reçine | Doymamış polyester, vinil reçine, epoksi reçine, fenolik reçine, poliüretan |
| Doğrusallık | 0.02mm |
| Pürüzsüzlük | Ra=0.025~0.012 |
| Kalıp boşluğu yüzey sertliği | < 0.02mm |
| Sınır toleransları | ±0.3mm |
| Kaplama kalınlığı | 0.04-0.05mm |
Kalıp özellikleri & mühendislik notları
| Kalıp çeliği sınıfı malzemesi | H13 takım çeliği (birinci sınıf) | Cr12MoV kalıp çeliği (standart) | P20 kalıp çeliği (ekonomik) |
|---|---|---|---|
| Temel çalışma ömrü | Mükemmel (cam elyafla 50.000+ metreyi aşar) | Yüksek (yaklaşık 30.000 – 40.000 metre) | Orta (kısa seri prototiplemeye uygun) |
| Isıl yorulma direnci | Ultra yüksek (yüksek sıcaklıkta HRC sertliğini korur) | Orta (polyester matrisler için iyi) | Zayıf (sürekli PU altında boyutsal aşınmaya yatkın) |
| İç ayna cilası sınırı | Mükemmel (Ra 0,012 μm’ye ulaşır) | Çok iyi (Ra 0,025 μm’ye ulaşır) | Standart (Ra 0,040 μm’ye ulaşır) |
| Uygun uygulama profilleri | azami kalıp ömrü ve boyutsal kararlılık gerektiren yuvarlak boru üretimleri | Standart hacimli yuvarlak boru üretimi | Düşük hacimli prototipleme veya yuvarlak boru deneme üretimleri |
Hassas kalıp mühendisliği SSS
S1: 0,04-0,05 mm sert krom kaplama kalınlığı φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı için neden kritiktir?
Cevap: Cam elyaf roving’leri ve keçeleri son derece aşındırıcıdır. φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı için, sürekli pultrüzyon sırasında takviyeli matris kalıp boşluğu duvarlarına karşı önemli bir çizilme sürtünmesi oluşturur. Hassas bir 0,04-0,05 mm sert krom tabakası yüzey mikro sertliğini artırır ve alttaki takım çeliğini korur; kalıp ömrünü %40’tan fazla uzatırken φ20*2 mm yuvarlak boru geometrisini üretimden üretime tutarlı tutar.
S2: Ra 0,012-0,025 μm’ye kadar iç ayna cilası, φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı için çekme kuvvetini nasıl etkiler?
Cevap: Ayna cilalı bir kalıp boşluğu, yuvarlak boru şekillendirme kanalının içindeki dinamik sürtünme katsayısını çarpıcı biçimde azaltır. Daha düşük sürtünme, pultrüzyon makinesinin kürlenen kompoziti ilerletmek için daha az kavrama/çekme kuvvetine ihtiyaç duyması anlamına gelir; bu da hat yapışmasını azaltır, yüzeyde elyaf çiçeklenmesini önler ve uzun üretim serilerinde enerji tüketimini düşürür.
S3: φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı ile yüksek hacimli üretim için hangi çelik sınıfı belirtilmelidir?
Cevap: Yüksek hacimli, sürekli imalat için H13 takım çeliği veya Cr12MoV kalıp çeliği önerilir. H13 en uzun çalışma ömrünü ve en iyi ısıl yorulma direncini sunarken Cr12MoV standart hacimli seriler için daha düşük maliyetle güçlü performans sunar — P20 kalıp çeliği prototipleme veya kısa deneme partileri için uygun maliyetli bir seçenek olmaya devam eder.
S4: φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı standart dışı ölçülere veya OEM şartnamelerine göre özelleştirilebilir mi?
Cevap: Evet. Tüm pultrüzyon kalıp takımlarımızda olduğu gibi ölçüler, kalıp gözü sayısı ve yüzey işlemi tam çiziminize veya numunenize göre tasarlanabilir — hem standart katalog ölçülerini hem de tamamen özel OEM kalıp takımı taleplerini destekliyoruz.
S5: φ20*2 mm FRP yuvarlak boru pultrüzyon kalıbı hangi reçine sistemleriyle uyumludur?
Cevap: Kalıp, doymamış polyester, vinil ester, epoksi ve fenolik reçineler dahil FRP pultrüzyonda kullanılan tüm reçine sistemleriyle uyumludur. Hedef reçinenizi ve kürleme profilinizi bize bildirin, en uygun kalıp boşluğu yüzey işlemini ve ısıtma bölgesi kurulumunu teyit edelim.
Üretim süreci

Mühendis kalıp tasarımı

Profil kalıbı devreye alma

Kaba ham parça düzleştirme

Kalıp CNC işleme

Kalıp zımbalama

Yüzey taşlama

Kalıp boşluğu iç cidar cilalama

Kalıp krom kaplama
Belge






