















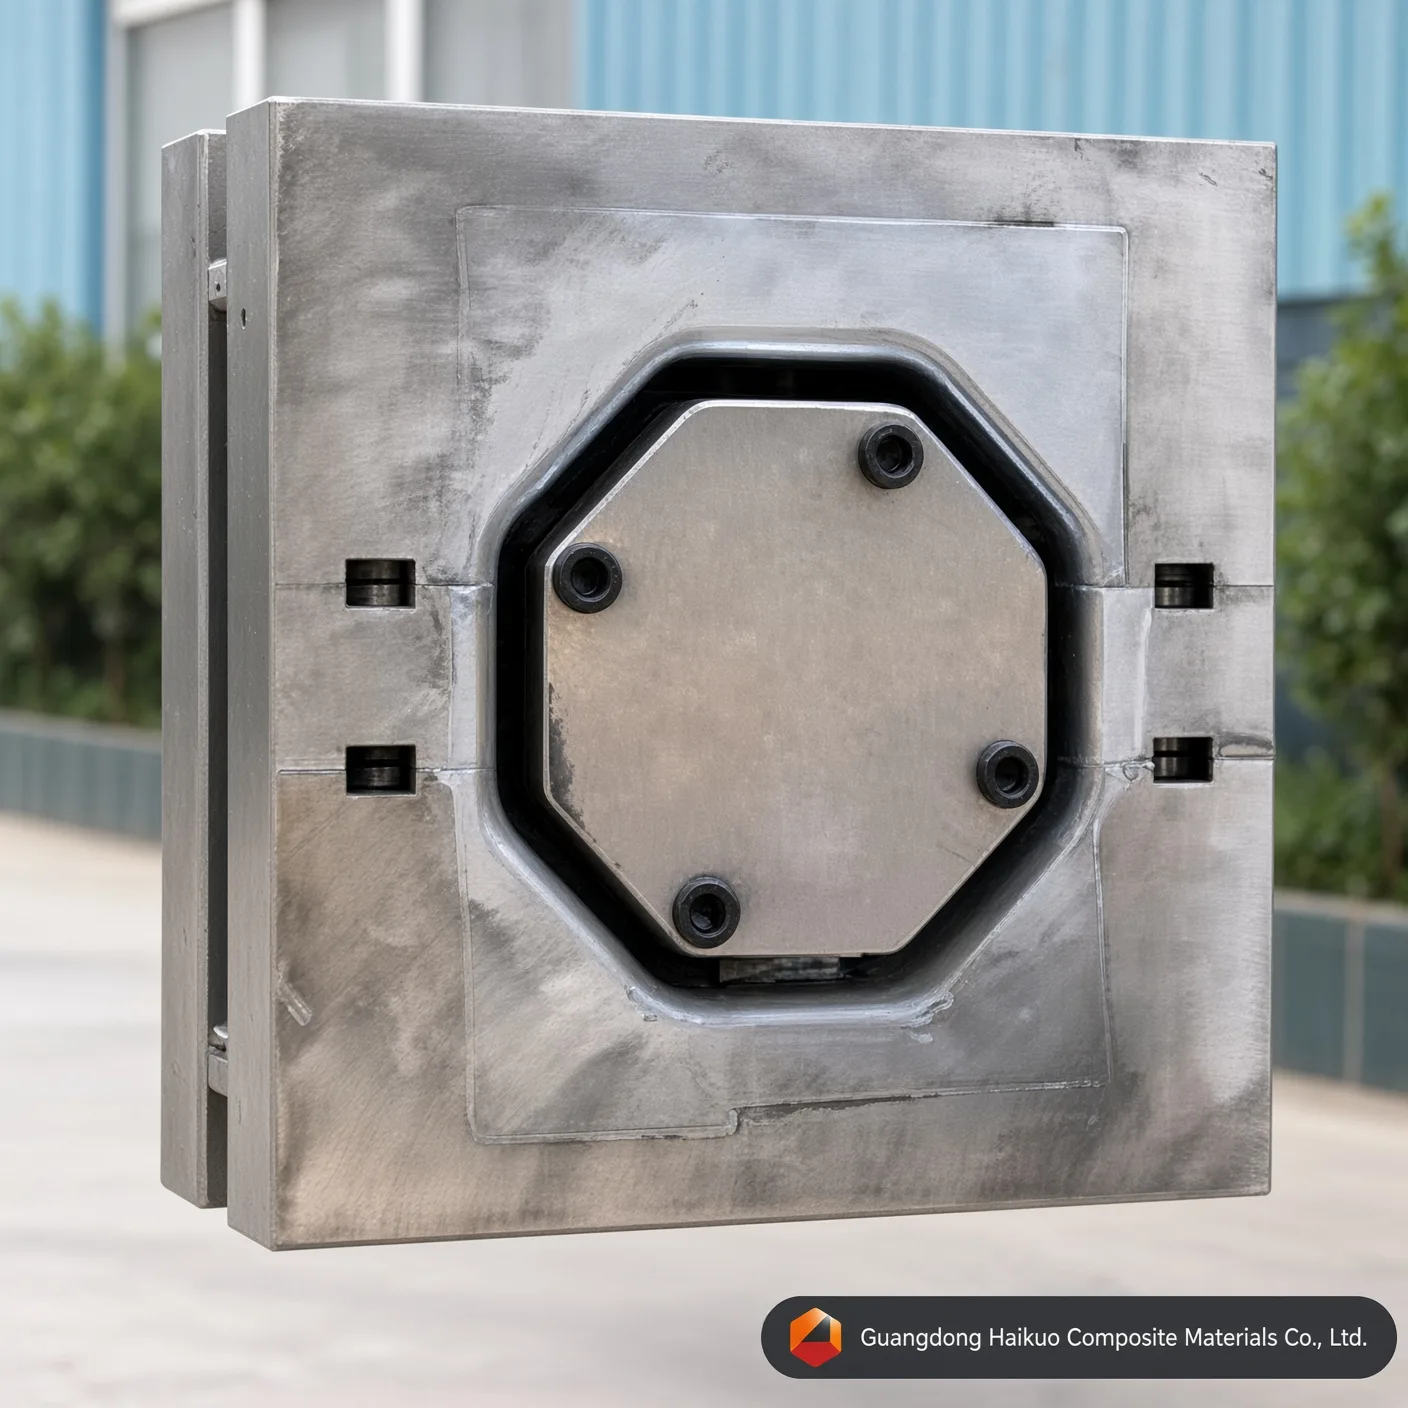
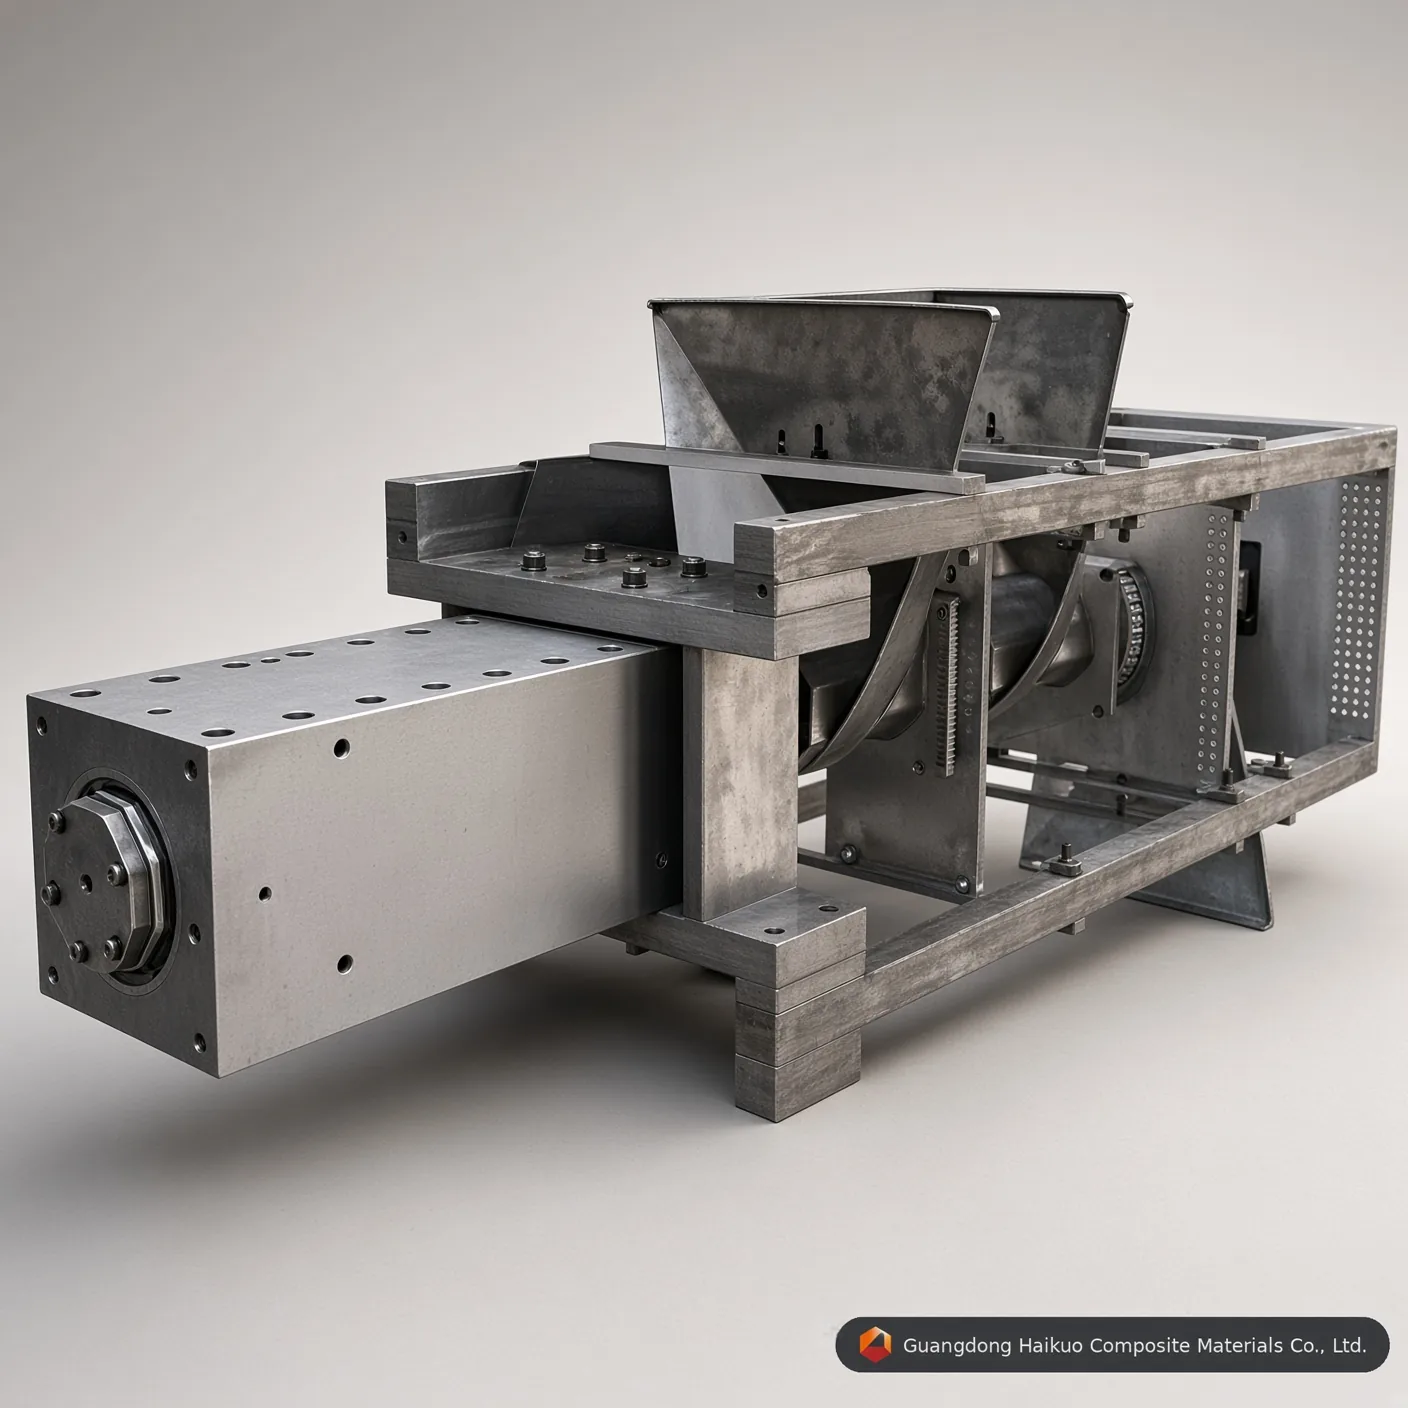
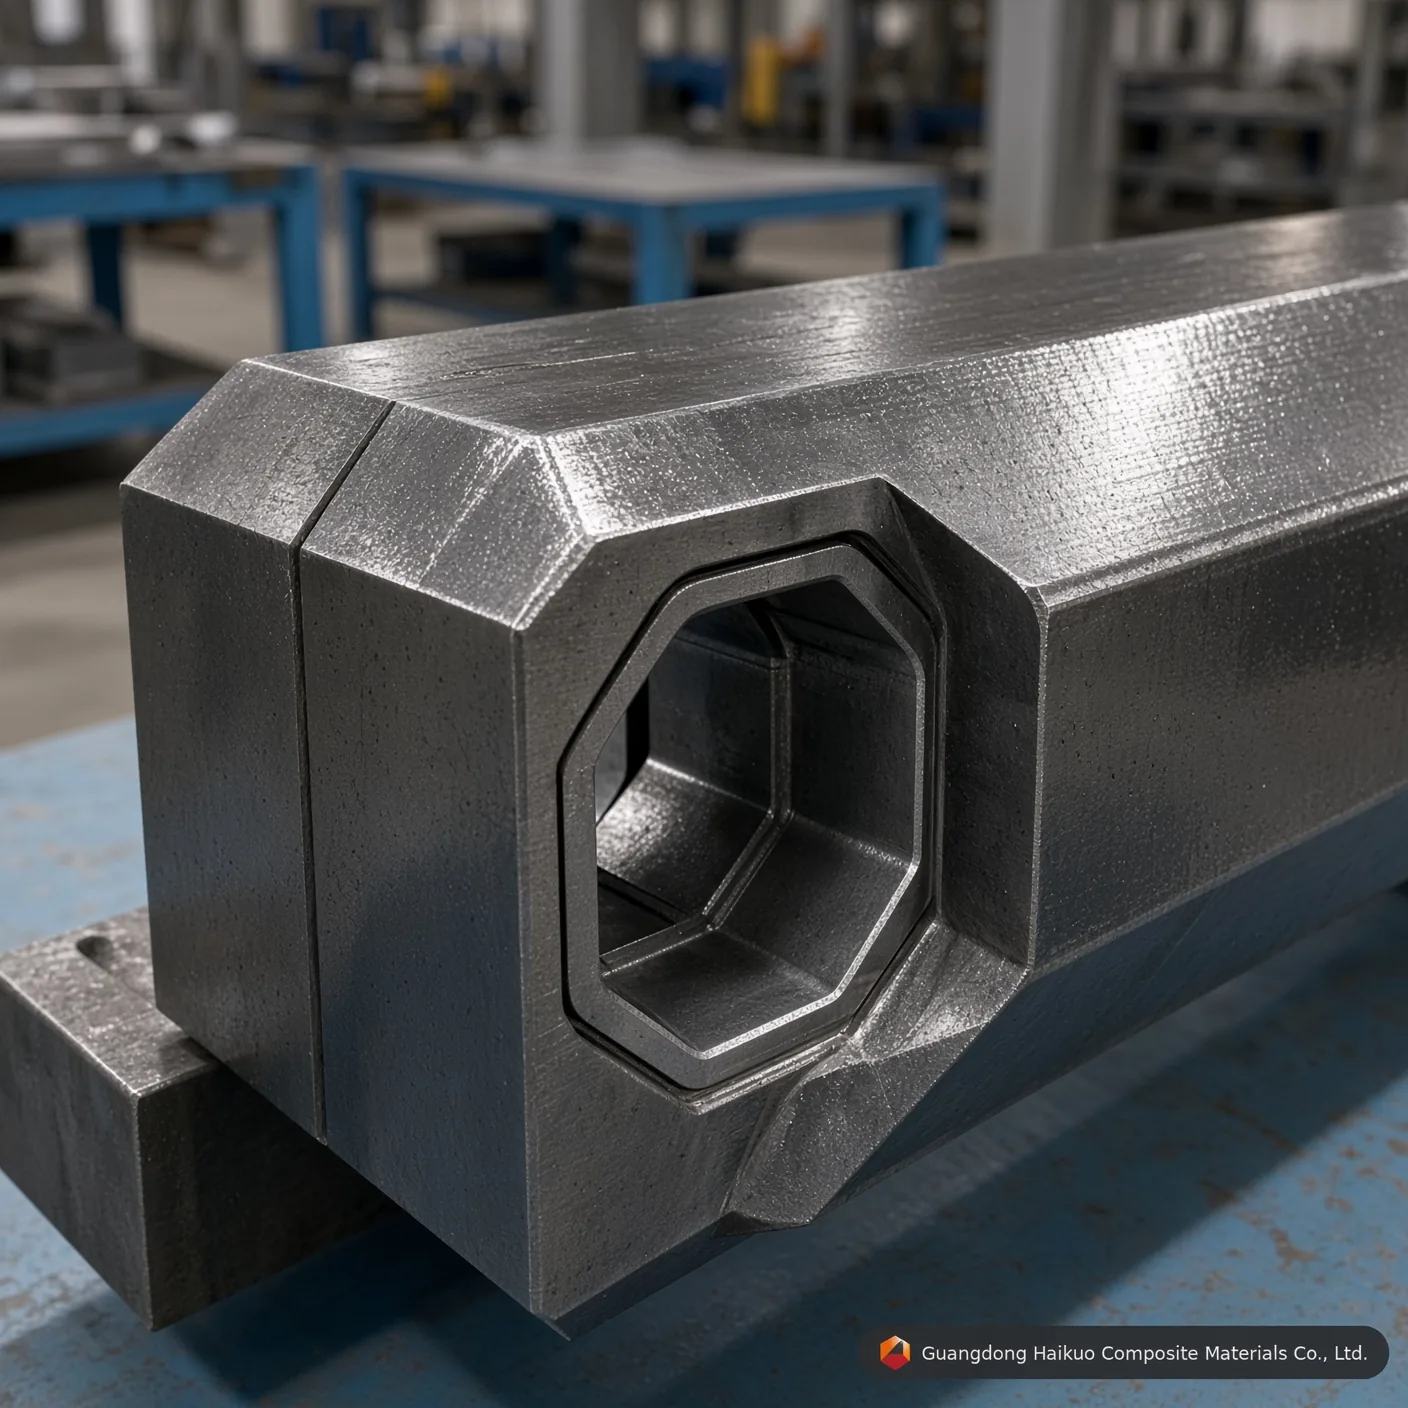
φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न डाई
यह FRP पल्ट्रूज़न साँचा रॉड, अष्टकोणीय ट्यूब, ट्यूब, बीम और फ़्रेम जैसी कंपोज़िट प्रोफ़ाइल बनाने के लिए उपयोग होता है। पल्ट्रूज़न मशीन पर लगा यह तैयार FRP प्रोफ़ाइल को आकार देता है, जब रेज़िन-संतृप्त रोविंग को डाई कैविटी से लगातार खींचा जाता है।
निष्पादन मानक
सीधापन: 0.02mm चिकनाई: Ra=0.025~0.012 कैविटी सतह कठोरता: < 0.02mm सीमा सहनशीलता: ±0.3mm प्लेटिंग मोटाई: 0.04-0.05mm अनुकूलित सेवाएँ उपलब्ध
FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचा FRP (फाइबर-रीइन्फोर्स्ड प्लास्टिक) ट्यूब बनाने के लिए उपयोग होने वाली सटीक टूलिंग है। पल्ट्रूज़न प्रक्रिया से रेज़िन-संतृप्त फाइबर रीइन्फोर्समेंट को गर्म डाई से लगातार खींचा जाता है, जिससे निश्चित अनुप्रस्थ काट आकृति और आकार का सतत सेक्शन बनता है। FRP ट्यूब हल्के वज़न, उच्च यांत्रिक शक्ति, संक्षारण प्रतिरोध, विद्युत रोधन और ज्वाला प्रतिरोध जैसे लाभ देती हैं, और बिजली, रासायनिक प्रसंस्करण, निर्माण और परिवहन उद्योगों में व्यापक रूप से अपनाई जाती हैं।
FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचा कैसे काम करता है:
1. रीइन्फोर्समेंट फाइबर (जैसे काँच फाइबर या कार्बन फाइबर) खुलता है और संतृप्ति के लिए रेज़िन बाथ में निर्देशित होता है।
2. रेज़िन-संतृप्त फाइबर फिर प्रीफ़ॉर्मिंग स्टेशन से गुज़रता है, जहाँ डाई में प्रवेश से पहले उसे आवश्यकतानुसार आकार दिया जाता है।
3. डाई के अंदर ऊष्मा और दबाव रेज़िन को तरल से जेल और अंत में कठोर ठोस में बदल देते हैं।
4. खींचने वाली इकाई क्योर हुई FRP ट्यूब को डाई से बाहर खींचती है, और कटिंग आरी उसे आवश्यक लंबाई में काट देती है।
FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे के प्रदर्शन को प्रभावित करने वाले मुख्य कारक:
फाइबर रीइन्फोर्समेंट: प्रयुक्त फाइबर का प्रकार और मात्रा शक्ति, कठोरता और वज़न जैसे यांत्रिक गुणों को प्रभावित करती है — आम तौर पर अधिक फाइबर मात्रा का मतलब अधिक शक्ति और कम वज़न है। सामान्य रीइन्फोर्समेंट फाइबर में काँच फाइबर, कार्बन फाइबर और अरामिड फाइबर शामिल हैं।
रेज़िन प्रणाली: रेज़िन का प्रकार और फ़ॉर्मूलेशन ऊष्मा प्रतिरोध, संक्षारण प्रतिरोध और बुढ़ापे के प्रतिरोध जैसे रासायनिक प्रदर्शन को प्रभावित करते हैं — अधिक स्थिर रेज़िन प्रणाली आम तौर पर बेहतर दीर्घकालिक टिकाऊपन देती है। बार-बार उपयोग होने वाले रेज़िन में पॉलिएस्टर, विनाइल एस्टर और एपॉक्सी शामिल हैं।
डाई डिज़ाइन: डाई का आकार और माप तैयार प्रोफ़ाइल का अनुप्रस्थ काट और आकार तथा फ़ॉर्मिंग गति और एकरूपता तय करते हैं — अधिक सटीकता से बनी डाई उच्च दक्षता पर अधिक एकसमान पुर्ज़े देती है।
FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे के विनिर्देश और लागू मानक
| साँचे का नाम | FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचा |
| विनिर्देश | φ153*10mm (अनुकूलित किया जा सकता है) |
| सामग्री | 40Cr, P20, Cr12, 38CrMoAI, H13 (वैकल्पिक) |
| कैविटी सतह उपचार | क्वेंचिंग और टेम्परिंग, क्वेंचिंग, हार्ड क्रोम प्लेटिंग, नाइट्राइडिंग |
| कैविटी कठोरता | HRC55-60 |
| उपयुक्त रेज़िन | असंतृप्त पॉलिएस्टर, विनाइल रेज़िन, एपॉक्सी रेज़िन, फ़ेनोलिक रेज़िन, पॉलीयूरेथेन |
| सीधापन | 0.02mm |
| चिकनाई | Ra=0.025~0.012 |
| कैविटी सतह कठोरता | < 0.02mm |
| सीमा सहनशीलता | ±0.3mm |
| प्लेटिंग मोटाई | 0.04-0.05mm |
टूलिंग विनिर्देश & इंजीनियरिंग अंतर्दृष्टि
| डाई स्टील ग्रेड सामग्री | H13 टूल स्टील (प्रीमियम) | Cr12MoV डाई स्टील (मानक) | P20 साँचा स्टील (किफ़ायती) |
|---|---|---|---|
| मुख्य कार्य आयु | उत्कृष्ट (फाइबरग्लास के साथ 50,000+ मीटर से अधिक) | उच्च (लगभग 30,000 – 40,000 मीटर) | मध्यम (छोटे-रन प्रोटोटाइपिंग के लिए उपयुक्त) |
| तापीय थकान प्रतिरोध | अति-उच्च (उच्च तापमान पर HRC कठोरता बनाए रखता है) | मध्यम (पॉलिएस्टर मैट्रिक्स के लिए अच्छा) | खराब (सतत PU में आयामी घिसाव की संभावना) |
| आंतरिक दर्पण पॉलिश सीमा | उत्कृष्ट (Ra 0.012 μm हासिल करता है) | बहुत अच्छा (Ra 0.025 μm हासिल करता है) | मानक (Ra 0.040 μm हासिल करता है) |
| उपयुक्त अनुप्रयोग प्रोफ़ाइल | अष्टकोणीय ट्यूब रन जिन्हें अधिकतम औज़ार आयु और आयामी स्थिरता चाहिए | मानक-मात्रा अष्टकोणीय ट्यूब उत्पादन | अष्टकोणीय ट्यूब का कम-मात्रा प्रोटोटाइपिंग या ट्रायल रन |
सटीक साँचा इंजीनियरिंग Q&A
Q1: φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे के लिए 0.04-0.05mm हार्ड क्रोम प्लेटिंग मोटाई महत्वपूर्ण क्यों है?
उत्तर: काँच फाइबर रोविंग और मैट अत्यधिक घिसने वाली होती हैं। सतत पल्ट्रूज़न के दौरान रीइन्फोर्स्ड मैट्रिक्स φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे की कैविटी दीवारों के विरुद्ध काफ़ी खरोंचने वाला घर्षण पैदा करता है। सटीक 0.04-0.05mm हार्ड क्रोम परत सतह सूक्ष्म-कठोरता बढ़ाती है और नीचे के टूल स्टील की रक्षा करती है, डाई की आयु 40% से अधिक बढ़ाती है और रन-दर-रन एकसमान φ153*10mm अष्टकोणीय ट्यूब ज्यामिति बनाए रखती है।
Q2: Ra 0.012-0.025 μm तक आंतरिक दर्पण पॉलिशिंग φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे पर खिंचाव बल को कैसे प्रभावित करती है?
उत्तर: दर्पण-पॉलिश की गई कैविटी अष्टकोणीय ट्यूब आकार देने वाले चैनल के भीतर गतिशील घर्षण गुणांक को नाटकीय रूप से घटाती है। कम घर्षण का मतलब है कि पल्ट्रूज़न मशीन को क्योर होते कंपोज़िट को आगे बढ़ाने के लिए कम क्लैम्पिंग/कर्षण बल चाहिए, जो लाइन की जकड़न घटाता है, सतह पर फाइबर उभरने से रोकता है और लंबे उत्पादन रन में ऊर्जा खपत घटाता है।
Q3: φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे के साथ उच्च-मात्रा उत्पादन के लिए कौन-सा स्टील ग्रेड निर्दिष्ट किया जाना चाहिए?
उत्तर: उच्च-मात्रा, सतत निर्माण के लिए H13 टूल स्टील या Cr12MoV डाई स्टील की सलाह दी जाती है। H13 सबसे लंबी कार्य आयु और सर्वश्रेष्ठ तापीय थकान प्रतिरोध देता है, जबकि Cr12MoV मानक-मात्रा रन के लिए कम लागत पर मज़बूत प्रदर्शन देता है — P20 साँचा स्टील प्रोटोटाइपिंग या छोटे ट्रायल बैच के लिए किफ़ायती विकल्प बना रहता है।
Q4: क्या φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचे को ग़ैर-मानक आयामों या OEM विनिर्देशों के अनुसार अनुकूलित किया जा सकता है?
उत्तर: हाँ। हमारी सभी पल्ट्रूज़न टूलिंग की तरह आयाम, कैविटी संख्या और सतह उपचार आपकी सटीक ड्रॉइंग या नमूने के अनुसार इंजीनियर किए जा सकते हैं — हम मानक कैटलॉग आकारों और पूरी तरह कस्टम OEM टूलिंग अनुरोधों, दोनों का समर्थन करते हैं।
Q5: φ153*10mm FRP अष्टकोणीय ट्यूब पल्ट्रूज़न साँचा किन रेज़िन प्रणालियों के साथ अनुकूल है?
उत्तर: डाई FRP पल्ट्रूज़न में उपयोग होने वाली रेज़िन प्रणालियों की पूरी शृंखला के साथ अनुकूल है, जिनमें असंतृप्त पॉलिएस्टर, विनाइल एस्टर, एपॉक्सी और फ़ेनोलिक रेज़िन शामिल हैं। हमें अपना लक्षित रेज़िन और क्योर प्रोफ़ाइल बताएँ और हम इष्टतम कैविटी फ़िनिश और हीटिंग ज़ोन सेटअप की पुष्टि कर सकते हैं।
उत्पादन प्रक्रिया

इंजीनियर साँचा डिज़ाइन

प्रोफ़ाइल साँचा डिबगिंग

रफ़ भ्रूण समतलीकरण

साँचा CNC मशीनिंग

साँचा पंचिंग

सतह ग्राइंडिंग

कैविटी आंतरिक दीवार पॉलिशिंग

साँचा क्रोम
प्रमाणपत्र






