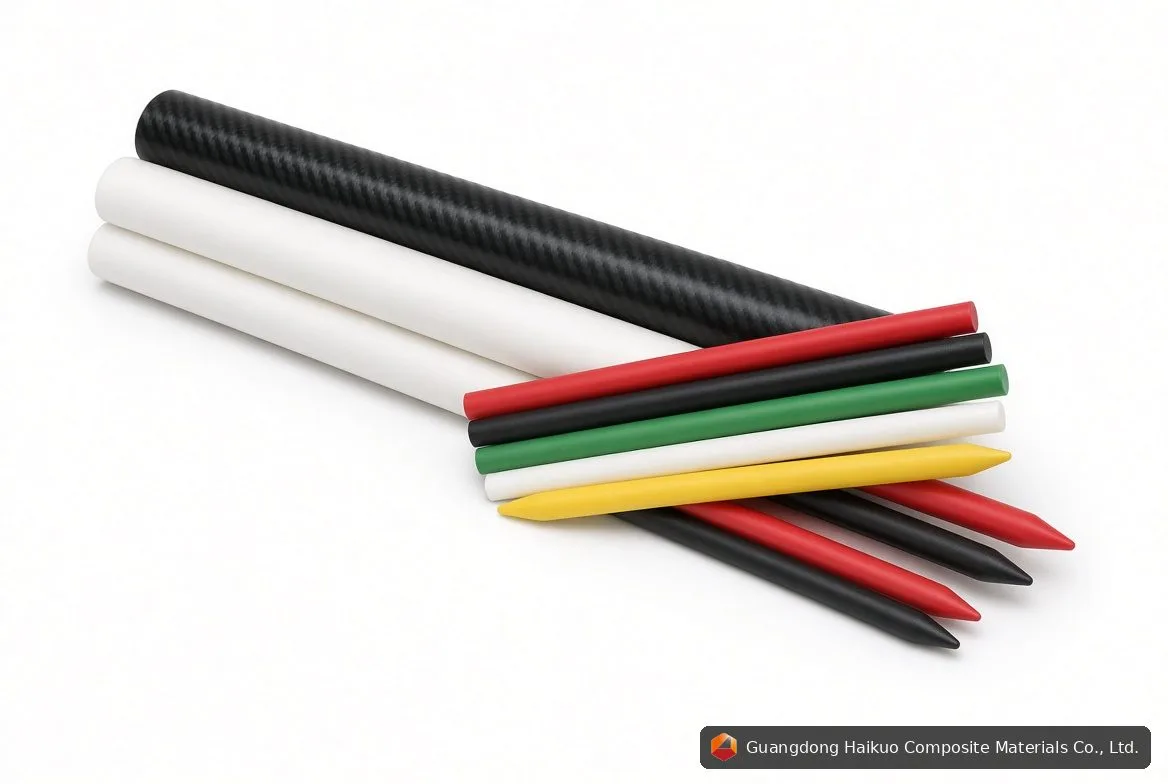
ligne de production moderne d’armature PRFV avec système de pultrusion multi-lignes pour la fabrication en grand volume
Comment l’armature PRFV est fabriquée : des matières premières à une production de qualité
Comprendre comment l’armature PRFV (polymère renforcé de fibres) est fabriquée compte pour les ingénieurs, chefs de projet et spécialistes des achats qui évaluent cette technologie de renfort, car le procédé de fabrication détermine directement les propriétés mécaniques, la durabilité et la régularité du produit final. Ce guide couvre la production de l’armature PRFV, le contrôle qualité et les points à rechercher lors d’un approvisionnement auprès d’un fabricant.
Chez Guangdong Haikuo Composite Material Co., Ltd, nous exploitons des systèmes de pultrusion multi-lignes avancés, capables de produire plus de 3 000 tonnes d’armature PRFV par an pour des projets du monde entier.
1. Matières premières : le socle de la qualité
La qualité de l’armature PRFV commence par le choix des matières premières. Les trois composants principaux :
1.1 Renfort en fibre de verre
- Verre E (E-CR) : le plus courant, aux bonnes propriétés mécaniques pour un coût raisonnable
- Verre E-CR : une variante résistante à la corrosion, de durabilité supérieure en milieu alcalin
- Verre S : résistance supérieure (20-30 % de plus que le verre E), utilisé pour les applications hautes performances
- Stratifil : fils continus, le principal renfort porteur
- Mat / voile de surface : renfort de surface qui améliore la durabilité et l’état de surface
| Type de fibre | Résistance à la traction (MPa) | Module (GPa) | Allongement (%) | Indice de coût |
|---|---|---|---|---|
| Verre E | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (référence) |
| Verre E-CR | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| Verre S | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Matrice de résine
- Vinylester : excellente résistance à la corrosion, recommandé pour le renfort du béton
- Polyester : économique, adapté aux environnements non corrosifs
- Époxy : excellentes propriétés mécaniques, au coût le plus élevé
1.3 Additifs et charges
- Charges : carbonate de calcium, farine de silice (réduit le coût, améliore la mise en œuvre)
- Stabilisants UV : protègent de la dégradation ultraviolette
- Retardateurs de feu : pour les applications classées au feu
- Pigments : couleur d’identification (gris, noir, rouge)
2. Le procédé de pultrusion, étape par étape
La pultrusion est la principale méthode de fabrication de l’armature PRFV, qui sort en continu des profilés à section constante d’une vraie régularité.
2.1 Vue d’ensemble du procédé
- Cantre à stratifils : plusieurs bobines de stratifil montées sur le cadre du cantre
- Imprégnation de résine : les fibres passent dans un bac de résine pour un mouillage complet
- Préformeur : guide et façonne le faisceau de fibres humides
- Filière chauffée : polymérise la résine (120-150°C pour le vinylester)
- Système de traction : tire en continu à travers la filière (0,5-2,0 m/min)
- Scie de tronçonnage : découpe aux longueurs requises
2.2 Principaux paramètres de procédé
| Paramètre | Plage type | Impact |
|---|---|---|
| Température de la filière | 120-150°C | Qualité de polymérisation, état de surface |
| Vitesse de traction | 0.5-2.0 m/min | Cadence de production, polymérisation complète |
| Température de la résine | 20-25°C | Viscosité, mouillage des fibres |
| Teneur en fibres | 60-75 % en poids | Propriétés mécaniques |
| Pression dans la filière | 2-5 bar | Compactage, taux de vides |
3. Tailles et spécifications de l’armature PRFV
Diamètres standard de l’armature PRFV et leurs spécifications :
| Diam. nominal (mm) | Diam. réel (mm) | Section (mm²) | Charge de traction (kN) | Résistance à la traction (MPa) | Poids (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Contrôle qualité : ce que font les fabricants réputés
Une armature PRFV de qualité exige des essais rigoureux à chaque étape de la production :
4.1 Contrôle des matières premières
- Certificat d’analyse (CoA) des fournisseurs de fibres
- Essais de viscosité et de temps de gel de la résine
- Essai de traction des fibres (échantillonnage par lot)
4.2 Contrôles qualité en cours de fabrication
- Surveillance de la température du bac de résine
- Vérification du profil de température de la filière
- Surveillance de la force de traction (détecte les variations du procédé)
- Contrôle visuel des défauts de surface
4.3 Essais du produit final
| Essai | Méthode | Fréquence | Critères d’acceptation |
|---|---|---|---|
| Résistance à la traction | ASTM D7205 | Chaque lot | ≥ 600 MPa |
| Module de traction | ASTM D7205 | Chaque lot | 40-55 GPa |
| Teneur en fibres | ASTM D2584 | Quotidien | 65-75% |
| Taux de vides | ASTM D2734 | Hebdomadaire | < 2% |
| Contrôle dimensionnel | Pieds à coulisse | En continu | ± 0.2mm |
| Qualité de surface | Visuel | 100% | Aucun vide, aucune fissure |
5. Traitements de surface : sablage et enroulement hélicoïdal
L’armature PRFV exige un traitement de surface pour bien adhérer au béton :
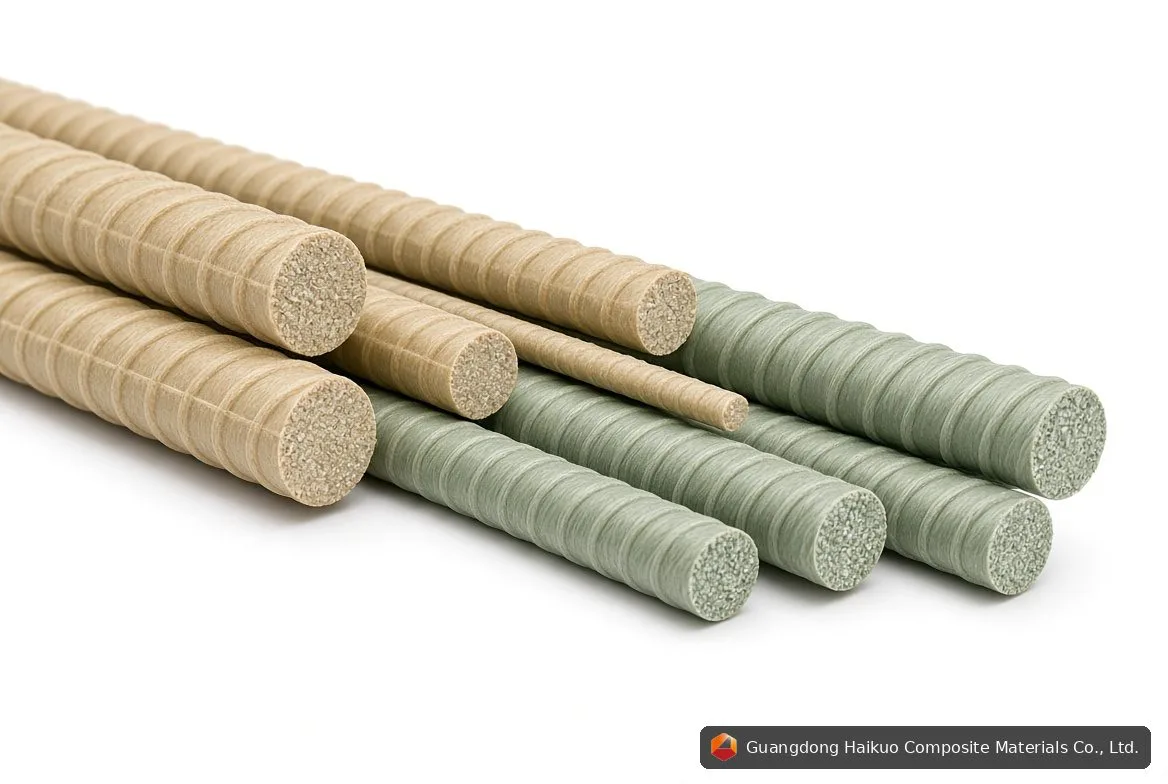
5.1 Sablage (gaufré)
- Du sable de silice fin collé à la surface pendant la pultrusion
- Crée un ancrage mécanique avec le béton
- Le choix standard pour la plupart des applications
5.2 Enroulement hélicoïdal
- Fil de fibre de verre ou de sable enroulé en spirale
- Adhérence supérieure à celle du sablage
- Recommandé pour les applications à fortes contraintes
6. Capacité de fabrication et délais
| Type de ligne de production | Capacité annuelle | Plage de diamètres | Délai type |
|---|---|---|---|
| Ligne unique | 300-500 tonnes | 6-16 mm | 2-4 semaines |
| Multi-lignes (3 lignes) | 800-1 200 tonnes | 6-25 mm | 3-6 semaines |
| Multi-lignes (5 lignes) | 1 500-3 000 tonnes | 6-32 mm | 4-8 semaines |
7. Certifications et normes
Assurez-vous que votre fournisseur d’armature PRFV respecte les normes pertinentes :
- ACI 440.6 : spécification pour l’armature PRFV
- ASTM D7205 : méthode d’essai des propriétés en traction des armatures PRFV
- ASTM D7959 : spécification pour les barres PRFV de renfort du béton
- CSA S807 : norme canadienne pour l’armature PRFV
- ISO 9001 : certification du système de management de la qualité
Ce qu’il faut demander à votre fournisseur
- Pouvez-vous fournir des certificats d’essai pour chaque lot ?
- Quelles sont vos teneurs en fibres et en vides ?
- Quel système de résine utilisez-vous ?
- Faites-vous un essai de traction sur chaque lot ?
- Quel traitement de surface proposez-vous ?
8. Pourquoi la qualité de fabrication compte
La performance de l’armature PRFV dépend entièrement de la qualité de fabrication. Une armature de mauvaise qualité peut présenter :
- Une faible teneur en fibres : réduit la résistance à la traction
- Un taux de vides élevé : compromet la durabilité
- Des dimensions irrégulières : affectent l’enrobage du béton et l’adhérence
- Un mauvais traitement de surface : réduit l’adhérence au béton
- Une polymérisation insuffisante : entraîne une défaillance prématurée
« L’armature PRFV est un matériau hautes performances, mais seulement lorsqu’elle est fabriquée selon des normes exigeantes. L’écart entre une armature PRFV de qualité et un produit inférieur n’est peut-être pas visible à l’œil nu — mais il apparaîtra sur les plus de 75 ans de durée de vie de conception de l’ouvrage. »
Besoin d’une armature PRFV de qualité ?
Guangdong Haikuo fabrique l’armature PRFV selon des normes de qualité strictes :
- Capacité annuelle : plus de 3 000 tonnes
- Diamètres : de 6 mm à 32 mm et plus
- Résine vinylester pour une excellente durabilité
- Essais par lot avec certificats
- Options sablée et à enroulement hélicoïdal
Voir les produits : Armature PRFV | Tous les profilés PRFV
À lire aussi : Filières de pultrusion
Foire aux questions (FAQ)
Q : Quel est le délai habituel pour les commandes d’armature PRFV ?
R : Tailles standard : 2-4 semaines pour les commandes jusqu’à 50 tonnes. Commandes plus importantes ou tailles sur mesure : 4-8 semaines. La haute saison (printemps) peut demander un délai supplémentaire.
Q : Quelle est la quantité minimale de commande ?
R : Nous acceptons les commandes à partir de 1 tonne pour les tailles standard. Pour les diamètres sur mesure ou les grands projets, nous proposons des tarifs de volume.
Q : Comment l’armature PRFV est-elle emballée pour l’expédition ?
R : Emballage standard : bottes de 100 à 200 barres, sanglées sur palettes. Un emballage sur mesure (tailles de bottes spécifiques, étiquettes personnalisées) est aussi possible.
Q : Pouvez-vous fournir des certificats d’essai ?
R : Oui, chaque lot est expédié avec des certificats d’essai complets couvrant la résistance à la traction, le module, la teneur en fibres et la vérification dimensionnelle.
Q : Quel traitement de surface recommandez-vous ?
R : Le sablage convient à la plupart des applications. Pour les applications à fortes contraintes, ou lorsque l’adhérence maximale est critique, l’enroulement hélicoïdal est le meilleur choix.