Moderne produktionslinje til FRP-armering med pultrusionssystem med flere linjer til produktion i store mængder
Sådan fremstilles FRP-armering: fra råmaterialer til kvalitetsproduktion
At forstå, hvordan FRP-armering (fiberarmeret polymer) fremstilles, har betydning for ingeniører, projektledere og indkøbsspecialister, der vurderer denne armeringsteknologi, da produktionsprocessen direkte former det færdige produkts mekaniske egenskaber, holdbarhed og ensartethed. Denne vejledning dækker produktion af FRP-armering, kvalitetskontrol og hvad du bør kigge efter, når du indkøber fra en producent.
Hos Guangdong Haikuo Composite Material Co., Ltd kører vi avancerede pultrusionssystemer med flere linjer, der kan producere over 3.000 tons FRP-armering årligt til projekter verden over.
1. Råmaterialer: kvalitetens fundament
Kvaliteten af FRP-armering starter med valget af råmaterialer. De tre primære komponenter:
1.1 Glasfiberarmering
- E-glas (E-CR-glas): det mest almindelige, med gode mekaniske egenskaber til en rimelig pris
- E-CR-glas: en korrosionsbestandig variant med overlegen holdbarhed i basiske miljøer
- S-glas: højere styrke (20–30 % mere end E-glas), bruges til højtydende anvendelser
- Roving: kontinuerlige strenge, den primære bærende armering
- Måtte/overfladeslør: overfladearmering, der forbedrer holdbarhed og overfladefinish
| Fibertype | Trækstyrke (MPa) | Modul (GPa) | Forlængelse (%) | Prisindeks |
|---|---|---|---|---|
| E-glas | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (basislinje) |
| E-CR-glas | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-glas | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Harpiksmatrix
- Vinylester: fremragende korrosionsbestandighed, anbefales til betonarmering
- Polyester: rentabel, egnet til ikke-korrosive miljøer
- Epoxy: fremragende mekaniske egenskaber til den højeste pris
1.3 Tilsætningsstoffer og fyldstoffer
- Fyldstoffer: calciumcarbonat, kvartsmel (sænker prisen, forbedrer bearbejdningen)
- UV-stabilisatorer: beskytter mod ultraviolet nedbrydning
- Flammehæmmere: til brandklassificerede anvendelser
- Pigmenter: farve til identifikation (grå, sort, rød)
2. Pultrusionsprocessen trin for trin
Pultrusion er den primære produktionsmetode for FRP-armering og fremstiller kontinuerlige profiler med konstant tværsnit og reel ensartethed.
2.1 Procesoversigt
- Fiberstativ til roving: flere rovingpakker monteret på stativrammen
- Harpiksimprægnering: fibrene passerer gennem et harpiksbad for grundig befugtning
- Forformer: styrer og former det fugtede fiberbundt
- Opvarmet værktøj: hærder harpiksen (120–150 °C for vinylester)
- Trækkesystem: trækker kontinuerligt gennem værktøjet (0,5–2,0 m/min)
- Afkortningssav: skærer til de nødvendige længder
2.2 Vigtige procesparametre
| Parameter | Typisk interval | Betydning |
|---|---|---|
| Værktøjstemperatur | 120-150°C | Hærdekvalitet, overfladefinish |
| Trækhastighed | 0.5-2.0 m/min | Produktionshastighed, hærdningens fuldstændighed |
| Harpikstemperatur | 20-25°C | Viskositet, fiberbefugtning |
| Fiberindhold | 60–75 % efter vægt | Mekaniske egenskaber |
| Værktøjstryk | 2–5 bar | Komprimering, hulrumsindhold |
3. Størrelser og specifikationer for FRP-armering
Standarddiametre for FRP-armering og deres specifikationer:
| Nominel diameter (mm) | Faktisk diameter (mm) | Tværsnit (mm²) | Trækbelastning (kN) | Trækstyrke (MPa) | Vægt (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Kvalitetskontrol: hvad velrenommerede producenter gør
FRP-armering af høj kvalitet kræver streng prøvning på hvert trin af produktionen:
4.1 Kontrol af råmaterialer
- Analysecertifikat (CoA) fra fiberleverandører
- Prøvning af harpiksens viskositet og geleringstid
- Trækprøvning af fibre (stikprøver pr. batch)
4.2 Kvalitetskontrol under processen
- Overvågning af temperaturen i harpiksbadet
- Verifikation af værktøjets temperaturprofil
- Overvågning af trækkraft (opdager procesvariationer)
- Visuel inspektion for overfladefejl
4.3 Prøvning af det færdige produkt
| Prøve | Metode | Hyppighed | Acceptkriterier |
|---|---|---|---|
| Trækstyrke | ASTM D7205 | Hver batch | ≥ 600 MPa |
| Trækmodul | ASTM D7205 | Hver batch | 40-55 GPa |
| Fiberindhold | ASTM D2584 | Dagligt | 65-75% |
| Hulrumsindhold | ASTM D2734 | Ugentligt | < 2% |
| Dimensionskontrol | Skydelære | Kontinuerligt | ± 0.2mm |
| Overfladekvalitet | Visuelt | 100% | Ingen hulrum eller revner |
5. Overfladebehandlinger: sandbelægning og spiralviklet
FRP-armering kræver overfladebehandling for at binde ordentligt til beton:
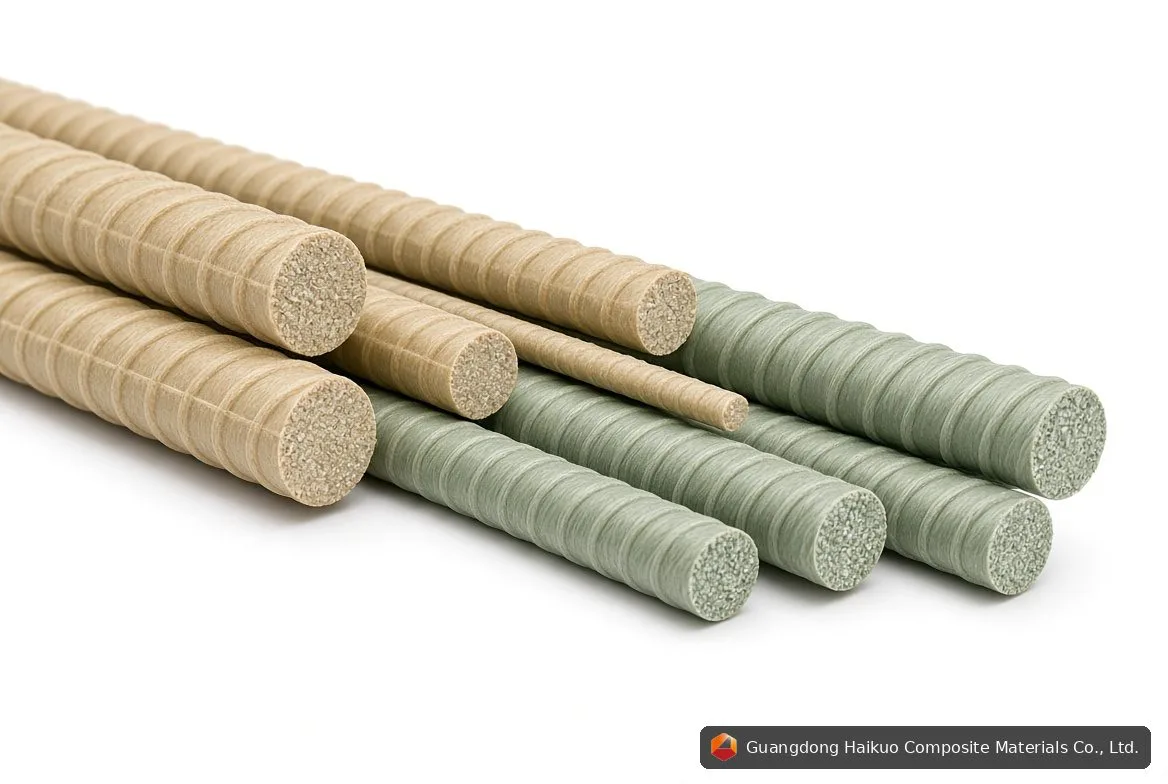
5.1 Sandbelægning (præget)
- Fint kvartssand bundet til overfladen under pultrusionen
- Skaber mekanisk sammenlåsning med beton
- Standardvalget til de fleste anvendelser
5.2 Spiralviklet
- Spiralviklet glasfiber eller sandstreng
- Højere vedhæftningsstyrke end sandbelægning
- Anbefales til anvendelser med høj belastning
6. Produktionskapacitet og leveringstider
| Type produktionslinje | Årlig kapacitet | Diameterområde | Typisk leveringstid |
|---|---|---|---|
| Enkelt linje | 300–500 tons | 6-16 mm | 2–4 uger |
| Flere linjer (3 linjer) | 800–1.200 tons | 6-25 mm | 3–6 uger |
| Flere linjer (5 linjer) | 1.500–3.000 tons | 6-32 mm | 4–8 uger |
7. Certificeringer og standarder
Sørg for, at din leverandør af FRP-armering overholder de relevante standarder:
- ACI 440.6: specifikation for armering med FRP-armering
- ASTM D7205: prøvemetode for trækegenskaber for FRP-armeringsstænger
- ASTM D7959: specifikation for FRP-stænger til betonarmering
- CSA S807: canadisk standard for FRP-armering
- ISO 9001: certificering af kvalitetsstyringssystem
Hvad du bør spørge din leverandør om
- Kan I levere prøvecertifikater for hver batch?
- Hvad er jeres fiberindhold og hulrumsindhold?
- Hvilket harpikssystem bruger I?
- Udfører I trækprøvning på hver batch?
- Hvilken overfladebehandling leverer I?
8. Hvorfor produktionskvalitet har betydning
FRP-armerings ydeevne afhænger helt af produktionskvaliteten. Armering af dårlig kvalitet kan vise:
- Lavt fiberindhold: nedsætter trækstyrken
- Højt hulrumsindhold: kompromitterer holdbarheden
- Uensartede dimensioner: påvirker betondæklag og vedhæftning
- Dårlig overfladebehandling: nedsætter vedhæftningsstyrken til beton
- Utilstrækkelig hærdning: fører til for tidligt svigt
“FRP-armering er et højtydende materiale, men kun når det fremstilles efter nøjeregnende standarder. Forskellen mellem FRP-armering af høj kvalitet og et ringere produkt er måske ikke synlig for det blotte øje — men den vil vise sig over konstruktionens designlevetid på 75+ år.”
Har du brug for FRP-armering af høj kvalitet?
Guangdong Haikuo fremstiller FRP-armering efter strenge kvalitetsstandarder:
- Årlig kapacitet: 3.000+ tons
- Diametre: 6 mm til 32 mm+
- Vinylesterharpiks for fremragende holdbarhed
- Batchprøvning med certifikater
- Muligheder med sandbelægning og spiralvikling
Se produkter: FRP-armering | Alle FRP-profiler
Relateret: Pultrusionsværktøjer
Ofte stillede spørgsmål (FAQ)
Sp: Hvad er den typiske leveringstid for ordrer på FRP-armering?
Sv: Standardstørrelser: 2–4 uger for ordrer op til 50 tons. Større ordrer eller specialstørrelser: 4–8 uger. Højsæsonen (forår) kan kræve ekstra leveringstid.
Sp: Hvad er minimumsordremængden?
Sv: Vi modtager ordrer fra 1 ton for standardstørrelser. Til specialdiametre eller store projekter tilbyder vi mængdepriser.
Sp: Hvordan pakkes FRP-armering til forsendelse?
Sv: Standardemballage: bundter på 100–200 stænger, strappet til paller. Specialemballage (bestemte bundtstørrelser, mærkede etiketter) fås også.
Sp: Kan I levere prøvecertifikater?
Sv: Ja, hver batch leveres med fulde prøvecertifikater, der dækker trækstyrke, modul, fiberindhold og dimensionskontrol.
Sp: Hvilken overfladebehandling anbefaler I?
Sv: Sandbelægning egner sig til de fleste anvendelser. Til anvendelser med høj belastning eller hvor maksimal vedhæftningsstyrke er afgørende, er spiralviklet det bedste valg.