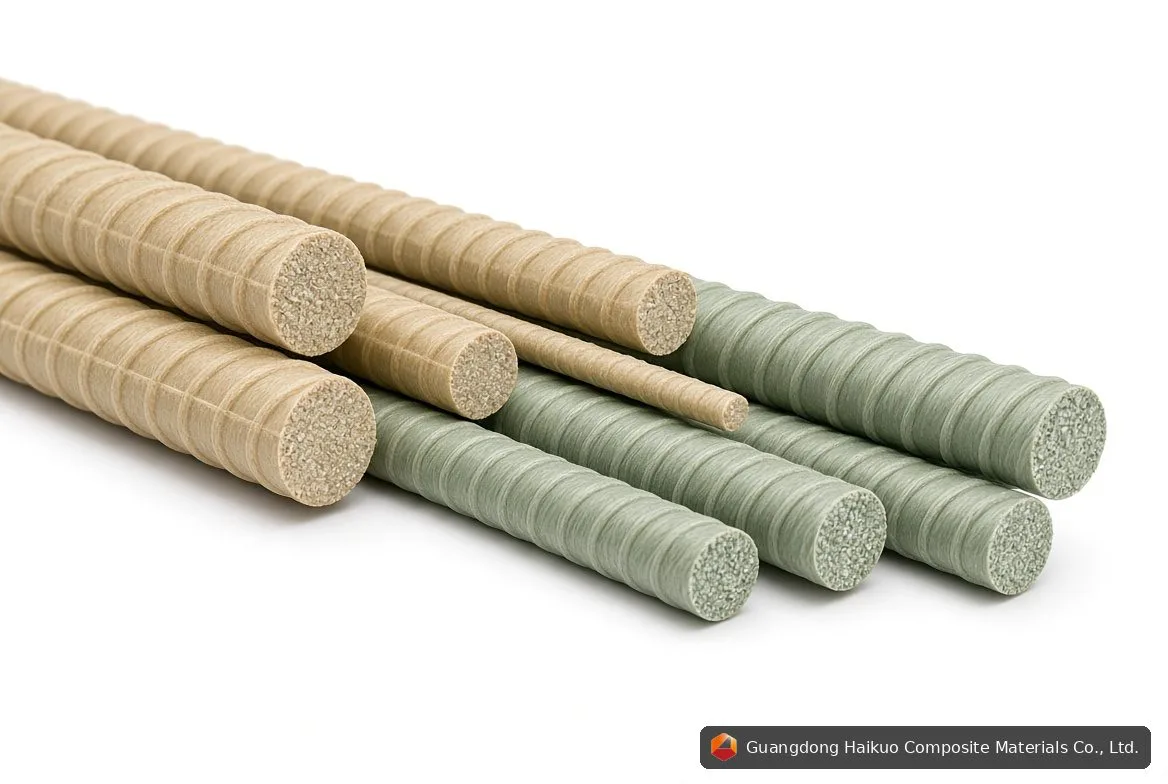
Modern produktionslinje för FRP-armering med pultrusionssystem med flera linjer för tillverkning i stora volymer
Så tillverkas FRP-armering: från råmaterial till kvalitetsproduktion
Att förstå hur armering av FRP (fiberarmerad polymer) tillverkas är viktigt för ingenjörer, projektledare och inköpsspecialister som utvärderar denna armeringsteknik, eftersom tillverkningsprocessen direkt formar den färdiga produktens mekaniska egenskaper, hållbarhet och jämnhet. Den här guiden går igenom tillverkningen av FRP-armering, kvalitetskontroll och vad du bör titta efter när du köper från en tillverkare.
Hos Guangdong Haikuo Composite Material Co., Ltd driver vi avancerade pultrusionssystem med flera linjer som kan producera över 3,000 ton FRP-armering per år för projekt över hela världen.
1. Råmaterial: kvalitetens grund
Kvaliteten på FRP-armering börjar med valet av råmaterial. De tre huvudkomponenterna:
1.1 Glasfiberarmering
- E-glas (E-CR-glas): det vanligaste, med goda mekaniska egenskaper till rimlig kostnad
- E-CR-glas: en korrosionsbeständig variant, med överlägsen hållbarhet i alkaliska miljöer
- S-glas: högre hållfasthet (20-30% mer än E-glas), används i högpresterande tillämpningar
- Roving: kontinuerliga trådar, den primära bärande armeringen
- Matta/ytslöja: ytarmering som förbättrar hållbarheten och ytfinishen
| Fibertyp | Draghållfasthet (MPa) | Modul (GPa) | Töjning (%) | Kostnadsindex |
|---|---|---|---|---|
| E-glas | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (referens) |
| E-CR-glas | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-glas | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Hartsmatris
- Vinylester: utmärkt korrosionsbeständighet, rekommenderas för betongarmering
- Polyester: kostnadseffektivt, lämpligt för icke-korrosiva miljöer
- Epoxi: utmärkta mekaniska egenskaper, till högsta kostnad
1.3 Tillsatser och fyllmedel
- Fyllmedel: kalciumkarbonat, kiselmjöl (sänker kostnaden, förbättrar bearbetningen)
- UV-stabilisatorer: skyddar mot ultraviolett nedbrytning
- Flamskyddsmedel: för brandklassade tillämpningar
- Pigment: färg för identifiering (grått, svart, rött)
2. Pultrusionsprocessen steg för steg
Pultrusion är den huvudsakliga tillverkningsmetoden för FRP-armering och ger kontinuerliga profiler med konstant tvärsnitt och verklig jämnhet.
2.1 Processöversikt
- Fibermagasin för roving: flera rovingspolar monterade på magasinets ram
- Hartsimpregnering: fibrerna passerar ett hartsbad för noggrann vätning
- Förformare: styr och formar den vätta fiberknippan
- Uppvärmt verktyg: härdar hartset (120-150°C för vinylester)
- Dragsystem: drar kontinuerligt genom verktyget (0,5-2,0 m/min)
- Kapsåg: kapar till önskade längder
2.2 Viktiga processparametrar
| Parameter | Typiskt intervall | Påverkan |
|---|---|---|
| Verktygstemperatur | 120-150°C | Härdningskvalitet, ytfinish |
| Draghastighet | 0.5-2.0 m/min | Produktionstakt, fullständig härdning |
| Hartstemperatur | 20-25°C | Viskositet, fibervätning |
| Fiberhalt | 60-75% av vikten | Mekaniska egenskaper |
| Verktygstryck | 2-5 bar | Packning, hålrumshalt |
3. Storlekar och specifikationer för FRP-armering
Standarddiametrar för FRP-armering och deras specifikationer:
| Nominell diameter (mm) | Faktisk diameter (mm) | Tvärsnitt (mm²) | Dragkraft (kN) | Draghållfasthet (MPa) | Vikt (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Kvalitetskontroll: vad seriösa tillverkare gör
FRP-armering av hög kvalitet kräver rigorös provning i varje produktionssteg:
4.1 Kontroll av råmaterial
- Analyscertifikat (CoA) från fiberleverantörer
- Provning av hartsets viskositet och geltid
- Dragprovning av fibrer (stickprov per sats)
4.2 Kvalitetskontroller under processen
- Övervakning av hartsbadets temperatur
- Verifiering av verktygets temperaturprofil
- Övervakning av dragkraften (upptäcker processvariationer)
- Visuell kontroll av ytdefekter
4.3 Provning av den färdiga produkten
| Prov | Metod | Frekvens | Acceptanskriterier |
|---|---|---|---|
| Draghållfasthet | ASTM D7205 | Varje sats | ≥ 600 MPa |
| Dragmodul | ASTM D7205 | Varje sats | 40-55 GPa |
| Fiberhalt | ASTM D2584 | Dagligen | 65-75% |
| Hålrumshalt | ASTM D2734 | Varje vecka | < 2% |
| Måttkontroll | Skjutmått | Kontinuerligt | ± 0.2mm |
| Ytkvalitet | Visuellt | 100% | Inga hålrum, inga sprickor |
5. Ytbehandlingar: sandbeläggning och spirallindning
FRP-armering behöver ytbehandling för att fästa ordentligt i betong:
5.1 Sandbeläggning (präglad)
- Fin kvartssand binds till ytan under pultrusionen
- Skapar mekanisk förankring i betongen
- Standardvalet för de flesta tillämpningar
5.2 Spirallindad
- Spirallindad glasfiber eller sandtråd
- Högre vidhäftning än sandbeläggning
- Rekommenderas för tillämpningar med hög påfrestning
6. Tillverkningskapacitet och ledtider
| Typ av produktionslinje | Årlig kapacitet | Diameterintervall | Normal ledtid |
|---|---|---|---|
| Enkel linje | 300-500 ton | 6-16 mm | 2-4 veckor |
| Flera linjer (3 linjer) | 800-1,200 ton | 6-25 mm | 3-6 veckor |
| Flera linjer (5 linjer) | 1,500-3,000 ton | 6-32 mm | 4-8 veckor |
7. Certifieringar och standarder
Se till att din leverantör av FRP-armering följer relevanta standarder:
- ACI 440.6: specifikation för armering av FRP
- ASTM D7205: provningsmetod för dragegenskaper hos FRP-armering
- ASTM D7959: specifikation för FRP-stänger för betongarmering
- CSA S807: kanadensisk standard för FRP-armering
- ISO 9001: certifiering av kvalitetsledningssystem
Vad du bör fråga din leverantör
- Kan ni tillhandahålla provningsintyg för varje sats?
- Vilken är er fiberhalt och hålrumshalt?
- Vilket hartssystem använder ni?
- Genomför ni dragprovning på varje sats?
- Vilken ytbehandling erbjuder ni?
8. Därför spelar tillverkningskvaliteten roll
FRP-armeringens prestanda beror helt på tillverkningskvaliteten. Armering av dålig kvalitet kan visa:
- Låg fiberhalt: minskar draghållfastheten
- Hög hålrumshalt: försämrar hållbarheten
- Ojämna mått: påverkar betongtäckning och vidhäftning
- Dålig ytbehandling: minskar vidhäftningen mot betong
- Otillräcklig härdning: leder till förtida haveri
“FRP-armering är ett högpresterande material, men bara när det tillverkas enligt exakta standarder. Skillnaden mellan FRP-armering av hög kvalitet och en sämre produkt syns kanske inte för blotta ögat — men den kommer att synas under konstruktionens livslängd på 75+ år.”
Behöver du FRP-armering av hög kvalitet?
Guangdong Haikuo tillverkar FRP-armering enligt stränga kvalitetsstandarder:
- Årlig kapacitet: 3,000+ ton
- Diametrar: 6mm till 32mm+
- Vinylesterharts för utmärkt hållbarhet
- Satsprovning med intyg
- Alternativ med sandbeläggning och spirallindning
Bläddra bland produkter: FRP-armering | Alla FRP-profiler
Relaterat: Pultrusionsverktyg
Vanliga frågor (FAQ)
F: Vilken är den normala ledtiden för beställningar av FRP-armering?
S: Standardstorlekar: 2-4 veckor för beställningar upp till 50 ton. Större beställningar eller specialmått: 4-8 veckor. Under högsäsong (våren) kan extra ledtid behövas.
F: Vilken är den minsta beställningskvantiteten?
S: Vi tar emot beställningar från 1 ton för standardstorlekar. För specialdiametrar eller stora projekt erbjuder vi volympriser.
F: Hur förpackas FRP-armering för frakt?
S: Standardförpackning: buntar om 100-200 stänger, surrade på pallar. Specialförpackning (särskilda buntstorlekar, märkta etiketter) finns också.
F: Kan ni tillhandahålla provningsintyg?
S: Ja, varje sats levereras med fullständiga provningsintyg som omfattar draghållfasthet, modul, fiberhalt och måttverifiering.
F: Vilken ytbehandling rekommenderar ni?
S: Sandbeläggning passar de flesta tillämpningar. För tillämpningar med hög påfrestning, eller där maximal vidhäftning är avgörande, är spirallindad armering det bättre valet.