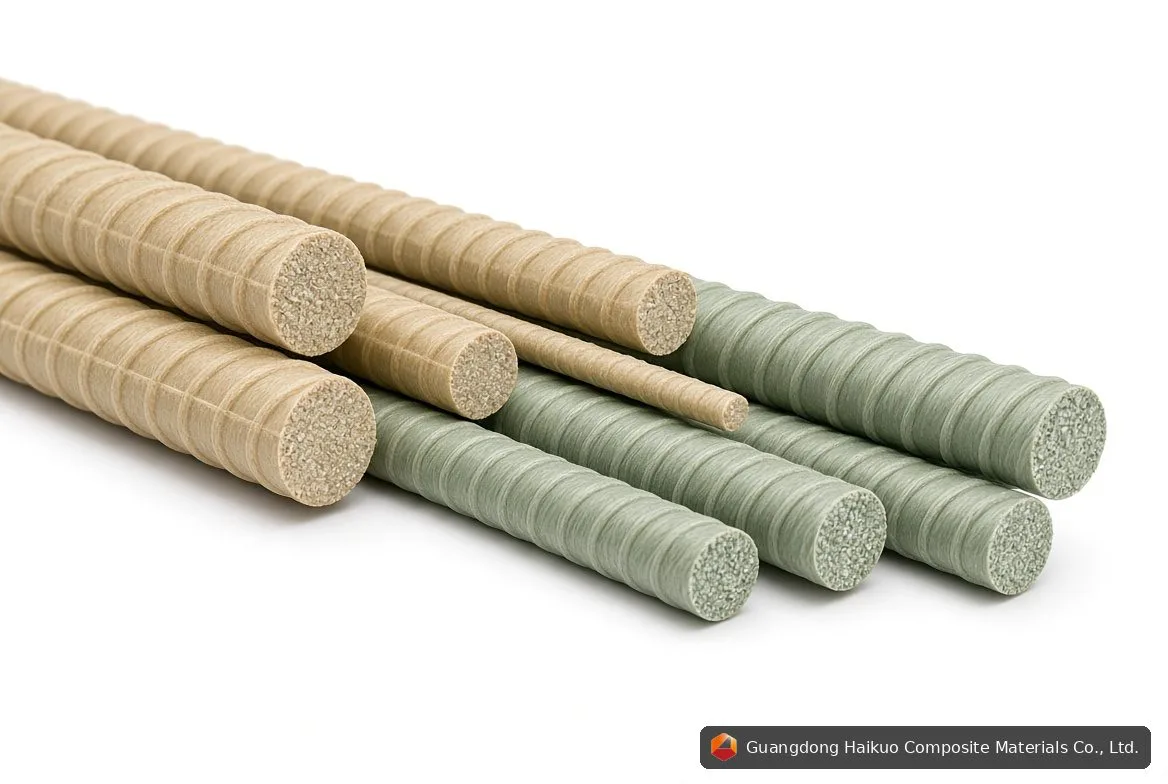
Moderní výrobní linka výztuže FRP s vícelinkovým pultruzním systémem pro velkoobjemovou výrobu
Jak se vyrábí výztuž FRP: od surovin po kvalitní výrobu
Pochopení toho, jak se vyrábí výztuž FRP (z polymeru vyztuženého vlákny), je důležité pro inženýry, projektové manažery i nákupní specialisty hodnotící tuto vyztužovací technologii, protože výrobní proces přímo utváří mechanické vlastnosti, trvanlivost a stálost hotového výrobku. Tento průvodce zahrnuje výrobu výztuže FRP, kontrolu kvality a na co se zaměřit při nákupu od výrobce.
Ve společnosti Guangdong Haikuo Composite Material Co., Ltd provozujeme pokročilé vícelinkové pultruzní systémy schopné vyrobit ročně přes 3 000 tun výztuže FRP pro projekty po celém světě.
1. Suroviny: základ kvality
Kvalita výztuže FRP začíná výběrem surovin. Tři hlavní složky:
1.1 Sklolaminátová výztuž
- E-sklo (E-CR sklo): nejběžnější, s dobrými mechanickými vlastnostmi za přiměřenou cenu
- E-CR sklo: varianta odolná proti korozi, s vynikající trvanlivostí v zásaditém prostředí
- S-sklo: vyšší pevnost (o 20-30 % více než E-sklo), používané pro vysoce výkonné aplikace
- Roving: souvislé prameny, hlavní nosná výztuž
- Rohož / povrchové rouno: povrchová výztuž, která zlepšuje trvanlivost a povrchovou úpravu
| Typ vlákna | Pevnost v tahu (MPa) | Modul (GPa) | Tažnost (%) | Cenový index |
|---|---|---|---|---|
| E-sklo | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (základ) |
| E-CR sklo | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-sklo | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Pryskyřičná matrice
- Vinylester: vynikající odolnost proti korozi, doporučený pro vyztužování betonu
- Polyester: nákladově efektivní, vhodný pro nekorozivní prostředí
- Epoxid: vynikající mechanické vlastnosti, za nejvyšší cenu
1.3 Přísady a plniva
- Plniva: uhličitan vápenatý, křemenná moučka (snižují cenu, zlepšují zpracování)
- UV stabilizátory: chrání před degradací ultrafialovým zářením
- Zpomalovače hoření: pro požárně klasifikované aplikace
- Pigmenty: barva pro identifikaci (šedá, černá, červená)
2. Pultruzní proces krok za krokem
Pultruze je hlavní výrobní metodou výztuže FRP, která vyrábí souvislé profily s konstantním průřezem se skutečnou stálostí.
2.1 Přehled procesu
- Cívkový stojan s rovingy: více cívek rovingu namontovaných na rámu stojanu
- Impregnace pryskyřicí: vlákna procházejí pryskyřičnou lázní pro důkladné smočení
- Předtvarovač: vede a tvaruje smočený svazek vláken
- Vyhřívaná forma: vytvrzuje pryskyřici (120-150 °C u vinylesteru)
- Tažný systém: souvisle táhne formou (0,5-2,0 m/min)
- Řezací pila: nařeže na požadované délky
2.2 Klíčové procesní parametry
| Parametr | Typický rozsah | Dopad |
|---|---|---|
| Teplota formy | 120-150°C | Kvalita vytvrzení, povrchová úprava |
| Rychlost tahu | 0.5-2.0 m/min | Rychlost výroby, úplnost vytvrzení |
| Teplota pryskyřice | 20-25°C | Viskozita, smočení vláken |
| Obsah vláken | 60-75 % hmotnostních | Mechanické vlastnosti |
| Tlak ve formě | 2-5 bar | Zhutnění, obsah dutin |
3. Rozměry a specifikace výztuže FRP
Standardní průměry výztuže FRP a jejich specifikace:
| Jmenovitý průměr (mm) | Skutečný průměr (mm) | Průřez (mm²) | Tahové zatížení (kN) | Pevnost v tahu (MPa) | Hmotnost (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Kontrola kvality: co dělají renomovaní výrobci
Kvalitní výztuž FRP vyžaduje důsledné zkoušení v každé fázi výroby:
4.1 Kontrola surovin
- Analytický certifikát (CoA) od dodavatelů vláken
- Zkoušení viskozity pryskyřice a doby gelovatění
- Zkoušení vláken v tahu (výběrové po šaržích)
4.2 Kontroly kvality během procesu
- Sledování teploty pryskyřičné lázně
- Ověření teplotního profilu formy
- Sledování tažné síly (odhaluje odchylky procesu)
- Vizuální kontrola povrchových vad
4.3 Zkoušky hotového výrobku
| Zkouška | Způsob | Četnost | Kritéria přijetí |
|---|---|---|---|
| Pevnost v tahu | ASTM D7205 | Každá šarže | ≥ 600 MPa |
| Modul pružnosti v tahu | ASTM D7205 | Každá šarže | 40-55 GPa |
| Obsah vláken | ASTM D2584 | Denně | 65-75% |
| Obsah dutin | ASTM D2734 | Týdně | < 2% |
| Kontrola rozměrů | Posuvná měřidla | Průběžně | ± 0.2mm |
| Kvalita povrchu | Vizuální | 100% | Žádné dutiny, trhliny |
5. Povrchové úpravy: pískový posyp a šroubovicové ovinutí
Výztuž FRP vyžaduje povrchovou úpravu pro správnou soudržnost s betonem:
5.1 Pískový posyp (ražený)
- Jemný křemičitý písek vázaný na povrch během pultruze
- Vytváří mechanické zapadnutí do betonu
- Standardní volba pro většinu aplikací
5.2 Šroubovicové ovinutí
- Spirálově navinuté skleněné vlákno nebo pískový pramen
- Vyšší soudržnost než u pískového posypu
- Doporučeno pro aplikace s vysokým namáháním
6. Výrobní kapacita a dodací lhůty
| Typ výrobní linky | Roční kapacita | Rozsah průměrů | Typická dodací lhůta |
|---|---|---|---|
| Jedna linka | 300-500 tun | 6-16 mm | 2-4 týdny |
| Více linek (3 linky) | 800-1 200 tun | 6-25 mm | 3-6 týdnů |
| Více linek (5 linek) | 1 500-3 000 tun | 6-32 mm | 4-8 týdnů |
7. Certifikace a normy
Ujistěte se, že váš dodavatel výztuže FRP splňuje příslušné normy:
- ACI 440.6: specifikace pro výztuž z FRP
- ASTM D7205: zkušební metoda pro vlastnosti výztuže FRP v tahu
- ASTM D7959: specifikace tyčí FRP pro vyztužování betonu
- CSA S807: kanadská norma pro výztuž FRP
- ISO 9001: certifikace systému managementu kvality
Na co se zeptat dodavatele
- Můžete poskytnout zkušební certifikáty pro každou šarži?
- Jaký je váš obsah vláken a obsah dutin?
- Jaký pryskyřičný systém používáte?
- Provádíte zkoušky v tahu u každé šarže?
- Jakou povrchovou úpravu poskytujete?
8. Proč záleží na kvalitě výroby
Výkon výztuže FRP závisí zcela na kvalitě výroby. Nekvalitní výztuž může vykazovat:
- Nízký obsah vláken: snižuje pevnost v tahu
- Vysoký obsah dutin: narušuje trvanlivost
- Nestálé rozměry: ovlivňují krytí betonem a soudržnost
- Špatná povrchová úprava: snižuje soudržnost s betonem
- Nedostatečné vytvrzení: vede k předčasnému selhání
„Výztuž FRP je vysoce výkonný materiál, ale jen tehdy, když je vyrobena podle přísných norem. Rozdíl mezi kvalitní výztuží FRP a nekvalitním výrobkem nemusí být pouhým okem viditelný — ale projeví se během více než 75leté návrhové životnosti konstrukce.“
Potřebujete kvalitní výztuž FRP?
Guangdong Haikuo vyrábí výztuž FRP podle přísných norem kvality:
- Roční kapacita: 3 000+ tun
- Průměry: 6 mm až 32 mm+
- Vinylesterová pryskyřice pro vynikající trvanlivost
- Zkoušky šarží s certifikáty
- Varianty s pískovým posypem a šroubovicovým ovinutím
Procházet výrobky: Výztuž FRP | Všechny profily FRP
Související: Pultruzní formy
Často kladené otázky (FAQ)
Ot: Jaká je typická dodací lhůta objednávek výztuže FRP?
Od: Standardní rozměry: 2-4 týdny u objednávek do 50 tun. Větší objednávky nebo zakázkové rozměry: 4-8 týdnů. Špičková sezóna (jaro) může vyžadovat delší dodací lhůtu.
Ot: Jaké je minimální objednací množství?
Od: Přijímáme objednávky od 1 tuny u standardních rozměrů. Pro zakázkové průměry nebo velké projekty nabízíme objemové ceny.
Ot: Jak se výztuž FRP balí k expedici?
Od: Standardní balení: svazky po 100-200 tyčích, upevněné na paletách. K dispozici je i zakázkové balení (konkrétní velikosti svazků, štítky se značkou).
Ot: Můžete poskytnout zkušební certifikáty?
Od: Ano, každá šarže se odesílá s úplnými zkušebními certifikáty zahrnujícími pevnost v tahu, modul, obsah vláken a ověření rozměrů.
Ot: Jakou povrchovou úpravu doporučujete?
Od: Pískový posyp vyhovuje většině aplikací. Pro aplikace s vysokým namáháním nebo tam, kde je kritická maximální soudržnost, je lepší volbou šroubovicové ovinutí.