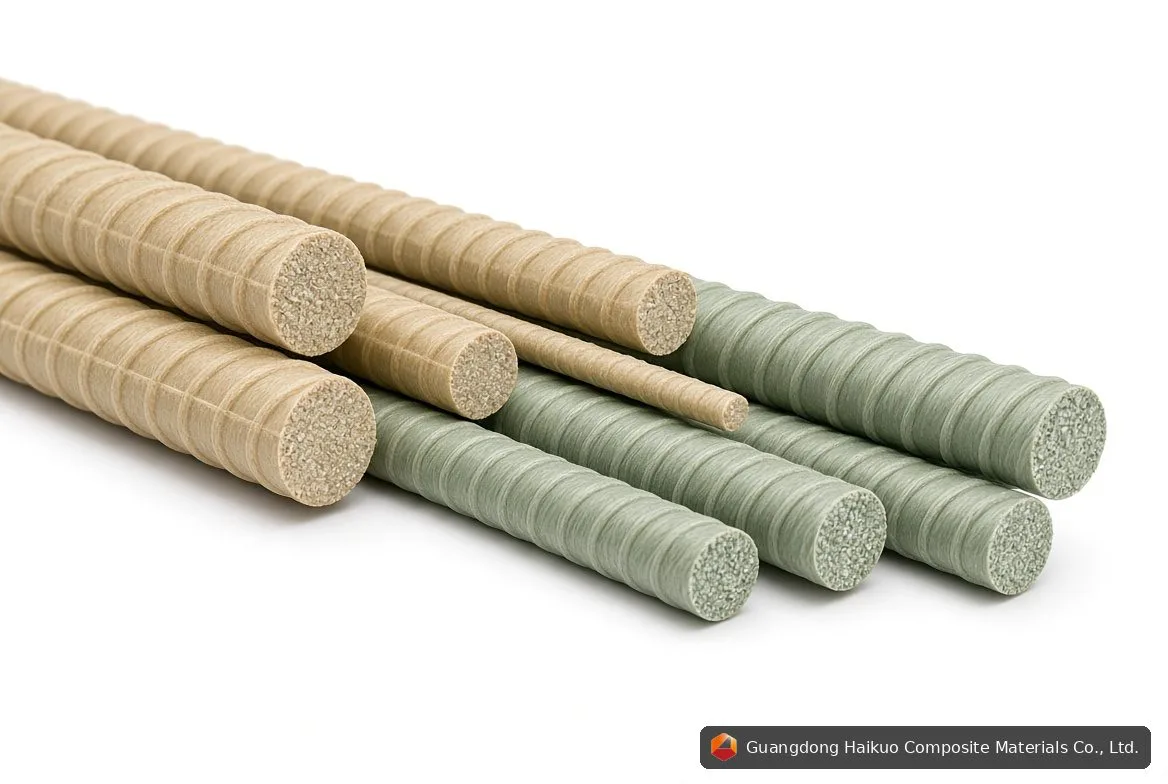
Moderne produksjonslinje for FRP-armering med flerlinjers pultrusjonssystem for produksjon i store volumer
Slik lages FRP-armering: fra råmaterialer til kvalitetsproduksjon
Å forstå hvordan FRP-armering (fiberarmert polymer) produseres er viktig for ingeniører, prosjektledere og innkjøpsspesialister som vurderer denne armeringsteknologien, siden produksjonsprosessen direkte former det ferdige produktets mekaniske egenskaper, holdbarhet og jevnhet. Denne veiledningen dekker produksjon av FRP-armering, kvalitetskontroll og hva du bør se etter når du kjøper fra en produsent.
Hos Guangdong Haikuo Composite Material Co., Ltd driver vi avanserte flerlinjers pultrusjonssystemer som kan produsere over 3 000 tonn FRP-armering årlig til prosjekter over hele verden.
1. Råmaterialer: grunnlaget for kvalitet
Kvaliteten på FRP-armering starter med valg av råmaterialer. De tre hovedkomponentene:
1.1 Glassfiberforsterkning
- E-glass (E-CR-glass): det vanligste, med gode mekaniske egenskaper til en rimelig kostnad
- E-CR-glass: en korrosjonsbestandig variant, med overlegen holdbarhet i alkaliske miljøer
- S-glass: høyere styrke (20–30 % mer enn E-glass), brukt i bruksområder med høy ytelse
- Roving: kontinuerlige tråder, den primære bærende forsterkningen
- Matte/overflateslør: overflateforsterkning som bedrer holdbarheten og overflatefinishen
| Fibertype | Strekkfasthet (MPa) | Modul (GPa) | Forlengelse (%) | Kostnadsindeks |
|---|---|---|---|---|
| E-glass | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (basis) |
| E-CR-glass | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-glass | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Harpiksmatrise
- Vinylester: utmerket korrosjonsmotstand, anbefalt til betongarmering
- Polyester: kostnadseffektiv, egnet for ikke-korrosive miljøer
- Epoksy: utmerkede mekaniske egenskaper, til høyest kostnad
1.3 Tilsetningsstoffer og fyllstoffer
- Fyllstoffer: kalsiumkarbonat, kvartsmel (reduserer kostnaden, bedrer bearbeidingen)
- UV-stabilisatorer: beskytter mot ultrafiolett nedbrytning
- Brannhemmere: for brannklassifiserte bruksområder
- Pigmenter: farge for identifikasjon (grå, svart, rød)
2. Pultrusjonsprosessen: trinn for trinn
Pultrusjon er hovedmetoden for produksjon av FRP-armering og leverer kontinuerlige profiler med konstant tverrsnitt og reell jevnhet.
2.1 Prosessoversikt
- Garnstativ for fiberroving: flere rovingpakker montert på stativrammen
- Impregnering med harpiks: fibrene går gjennom et harpiksbad for grundig fukting
- Forformer: fører og former den våte fiberbunten
- Oppvarmet verktøy: herder harpiksen (120–150 °C for vinylester)
- Trekksystem: trekker kontinuerlig gjennom verktøyet (0,5–2,0 m/min)
- Kuttesag: kutter til ønsket lengde
2.2 Viktige prosessparametere
| Parameter | Typisk område | Innvirkning |
|---|---|---|
| Verktøytemperatur | 120-150°C | Herdekvalitet, overflatefinish |
| Trekkhastighet | 0.5-2.0 m/min | Produksjonshastighet, fullstendig herding |
| Harpikstemperatur | 20-25°C | Viskositet, fiberfukting |
| Fiberinnhold | 60–75 % av vekten | Mekaniske egenskaper |
| Verktøytrykk | 2–5 bar | Komprimering, hulrominnhold |
3. Størrelser og spesifikasjoner for FRP-armering
Standarddiametere for FRP-armering og spesifikasjonene deres:
| Nominell diam. (mm) | Faktisk diam. (mm) | Tverrsnitt (mm²) | Strekklast (kN) | Strekkfasthet (MPa) | Vekt (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Kvalitetskontroll: hva seriøse produsenter gjør
FRP-armering av god kvalitet krever grundig testing på hvert trinn av produksjonen:
4.1 Kontroll av råmaterialer
- Analysesertifikat (CoA) fra fiberleverandører
- Testing av harpiksens viskositet og geltid
- Strekktesting av fiber (stikkprøver per batch)
4.2 Kvalitetskontroller under produksjon
- Overvåking av temperaturen i harpiksbadet
- Verifisering av verktøyets temperaturprofil
- Overvåking av trekkraft (oppdager prosessvariasjoner)
- Visuell kontroll av overflatefeil
4.3 Testing av ferdig produkt
| Test | Metode | Hyppighet | Akseptkriterier |
|---|---|---|---|
| Strekkfasthet | ASTM D7205 | Hver batch | ≥ 600 MPa |
| Strekkmodul | ASTM D7205 | Hver batch | 40-55 GPa |
| Fiberinnhold | ASTM D2584 | Daglig | 65-75% |
| Hulrominnhold | ASTM D2734 | Ukentlig | < 2% |
| Dimensjonskontroll | Skyvelære | Kontinuerlig | ± 0.2mm |
| Overflatekvalitet | Visuell | 100% | Ingen hulrom, sprekker |
5. Overflatebehandlinger: sandbelegg og spiralomvikling
FRP-armering trenger overflatebehandling for å binde godt til betong:
5.1 Sandbelegg (preget)
- Fin kvartssand bundet til overflaten under pultrusjonen
- Skaper mekanisk forankring i betongen
- Standardvalget for de fleste bruksområder
5.2 Spiralomviklet
- Spiralviklet glassfiber- eller sandtråd
- Høyere heftfasthet enn sandbelegg
- Anbefalt for bruksområder med høy belastning
6. Produksjonskapasitet og leveringstider
| Type produksjonslinje | Årlig kapasitet | Diameterområde | Typisk leveringstid |
|---|---|---|---|
| Enkeltlinje | 300–500 tonn | 6-16 mm | 2–4 uker |
| Flerlinje (3 linjer) | 800–1 200 tonn | 6-25 mm | 3–6 uker |
| Flerlinje (5 linjer) | 1 500–3 000 tonn | 6-32 mm | 4–8 uker |
7. Sertifiseringer og standarder
Sørg for at leverandøren av FRP-armering følger de relevante standardene:
- ACI 440.6: spesifikasjon for FRP-armering
- ASTM D7205: testmetode for strekkegenskaper til FRP-armering
- ASTM D7959: spesifikasjon for FRP-stenger til betongarmering
- CSA S807: kanadisk standard for FRP-armering
- ISO 9001: sertifisering av kvalitetsstyringssystem
Hva du bør spørre leverandøren om
- Kan dere levere testsertifikater for hver batch?
- Hva er fiberinnholdet og hulrominnholdet deres?
- Hvilket harpikssystem bruker dere?
- Utfører dere strekktesting på hver batch?
- Hvilken overflatebehandling leverer dere?
8. Hvorfor produksjonskvalitet betyr noe
FRP-armeringens ytelse avhenger helt av produksjonskvaliteten. Armering av dårlig kvalitet kan vise:
- Lavt fiberinnhold: reduserer strekkfastheten
- Høyt hulrominnhold: svekker holdbarheten
- Ujevne dimensjoner: påvirker betongoverdekning og heft
- Dårlig overflatebehandling: reduserer heftfastheten til betongen
- Utilstrekkelig herding: fører til tidlig svikt
«FRP-armering er et materiale med høy ytelse, men bare når det er produsert etter krevende standarder. Forskjellen mellom FRP-armering av god kvalitet og et dårligere produkt er kanskje ikke synlig for det blotte øye — men den vil vise seg i løpet av konstruksjonens dimensjonerende levetid på over 75 år.»
Trenger du FRP-armering av god kvalitet?
Guangdong Haikuo produserer FRP-armering etter strenge kvalitetsstandarder:
- Årlig kapasitet: over 3 000 tonn
- Diametere: 6mm til 32mm+
- Vinylesterharpiks for utmerket holdbarhet
- Batchtesting med sertifikater
- Alternativer med sandbelegg og spiralomvikling
Se produkter: FRP-armering | Alle FRP-profiler
Relatert: Pultrusjonsverktøy
Ofte stilte spørsmål (FAQ)
Sp: Hva er vanlig leveringstid for ordrer på FRP-armering?
Sv: Standardstørrelser: 2–4 uker for ordrer på opptil 50 tonn. Større ordrer eller egne størrelser: 4–8 uker. Høysesong (våren) kan kreve ekstra leveringstid.
Sp: Hva er minste bestillingsmengde?
Sv: Vi tar imot ordrer fra 1 tonn for standardstørrelser. For egne diametere eller store prosjekter tilbyr vi volumpriser.
Sp: Hvordan pakkes FRP-armering for frakt?
Sv: Standardemballasje: bunter på 100–200 stenger, stroppet til paller. Egen emballasje (bestemte buntstørrelser, merkede etiketter) er også tilgjengelig.
Sp: Kan dere levere testsertifikater?
Sv: Ja, hver batch sendes med fullstendige testsertifikater som dekker strekkfasthet, modul, fiberinnhold og dimensjonsverifisering.
Sp: Hvilken overflatebehandling anbefaler dere?
Sv: Sandbelegg passer til de fleste bruksområder. For bruksområder med høy belastning, eller der maksimal heftfasthet er avgjørende, er spiralomvikling det bedre valget.