















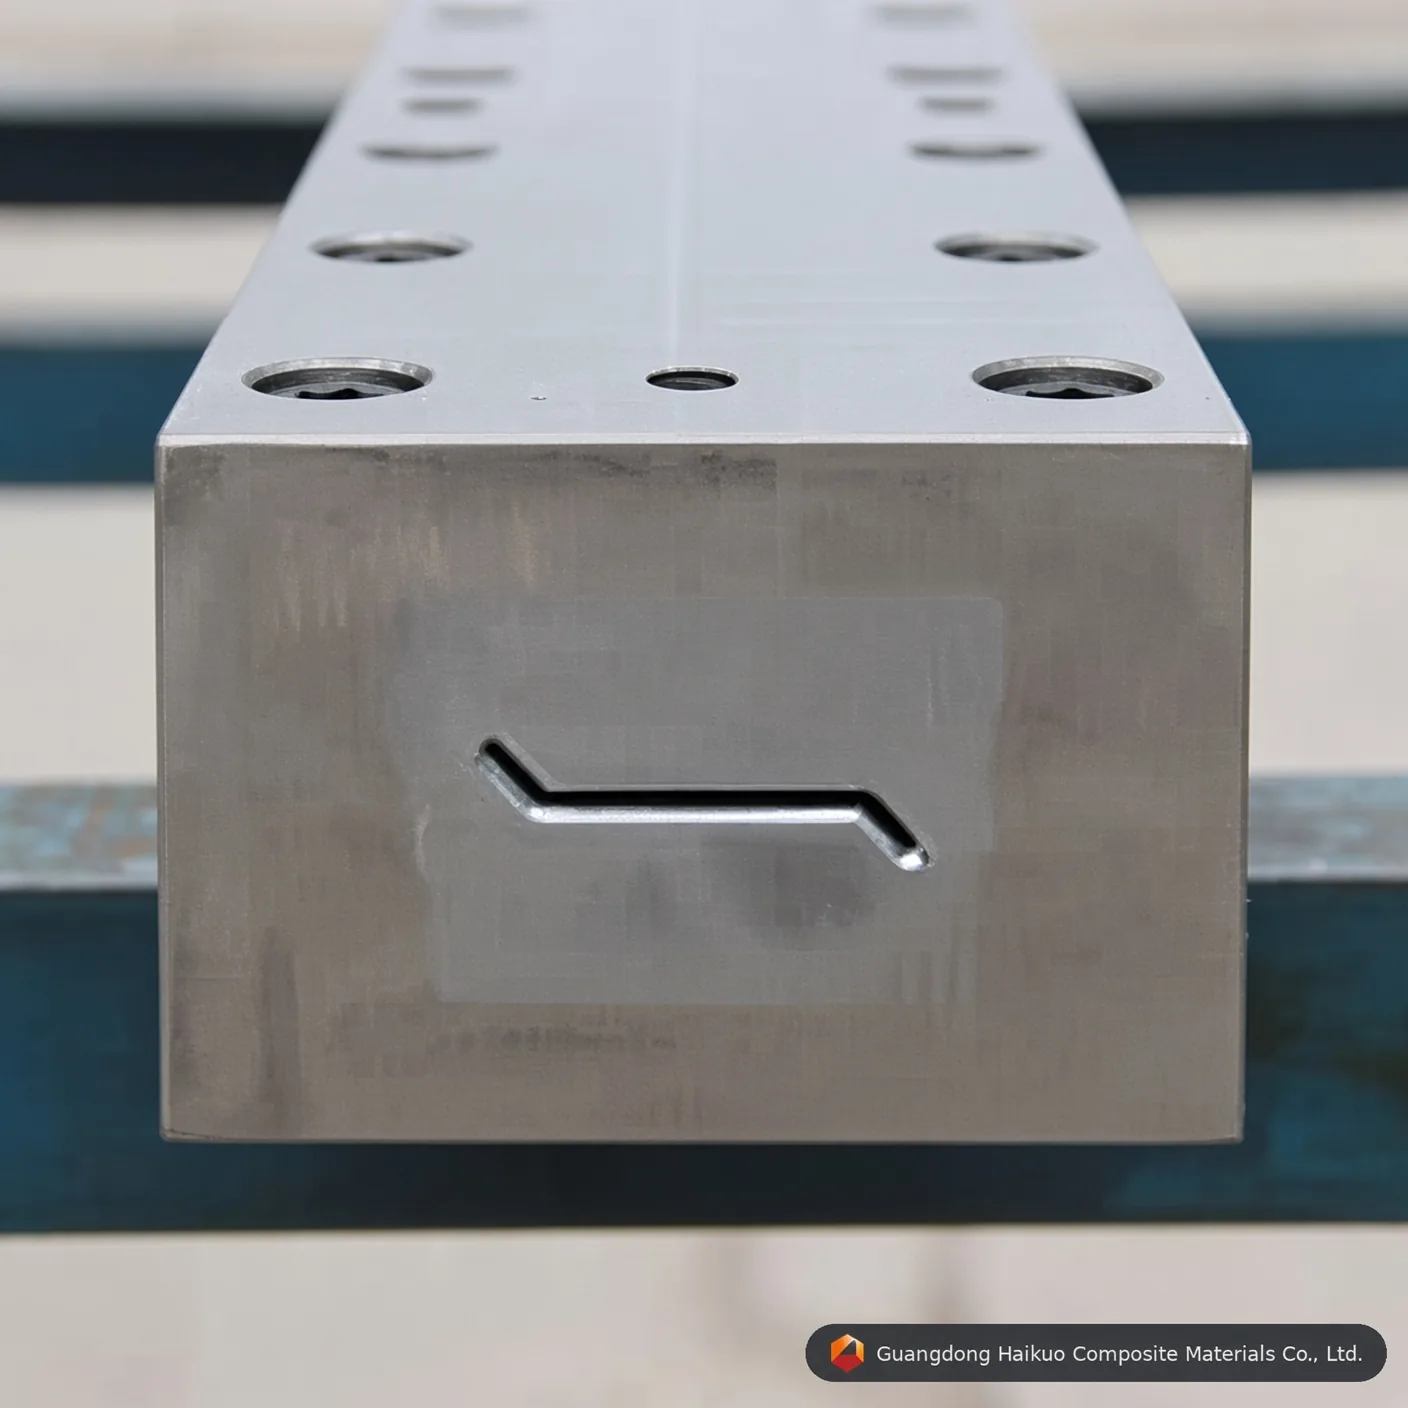
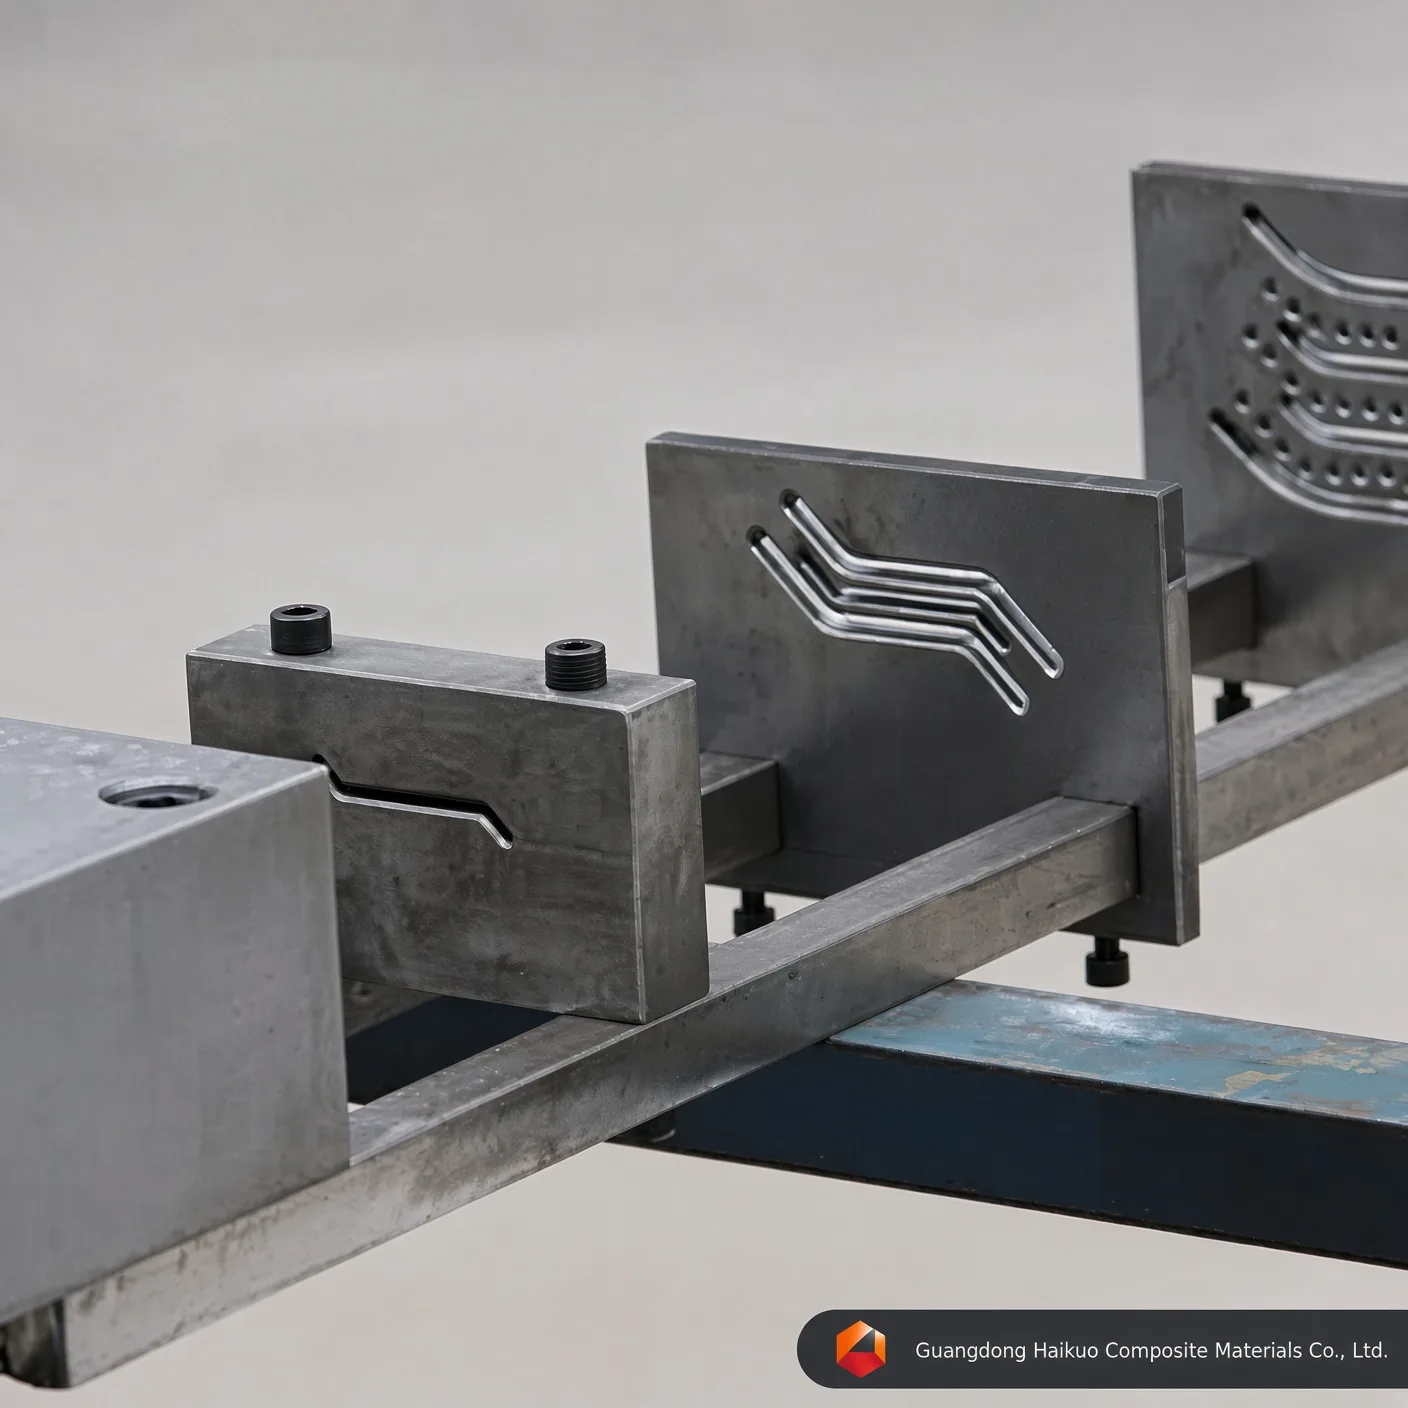
Пултрузионна матрица за GRP композитни щори: високопрецизен инструмент за FRP профили
Подобрете FRP производството си с тази високопрецизна пултрузионна матрица за GRP композитни щори, изработена от стомана Cr12/H13 с кухина с огледално покритие и изключителна термична стабилност за сложни профили на щори и жалузи.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
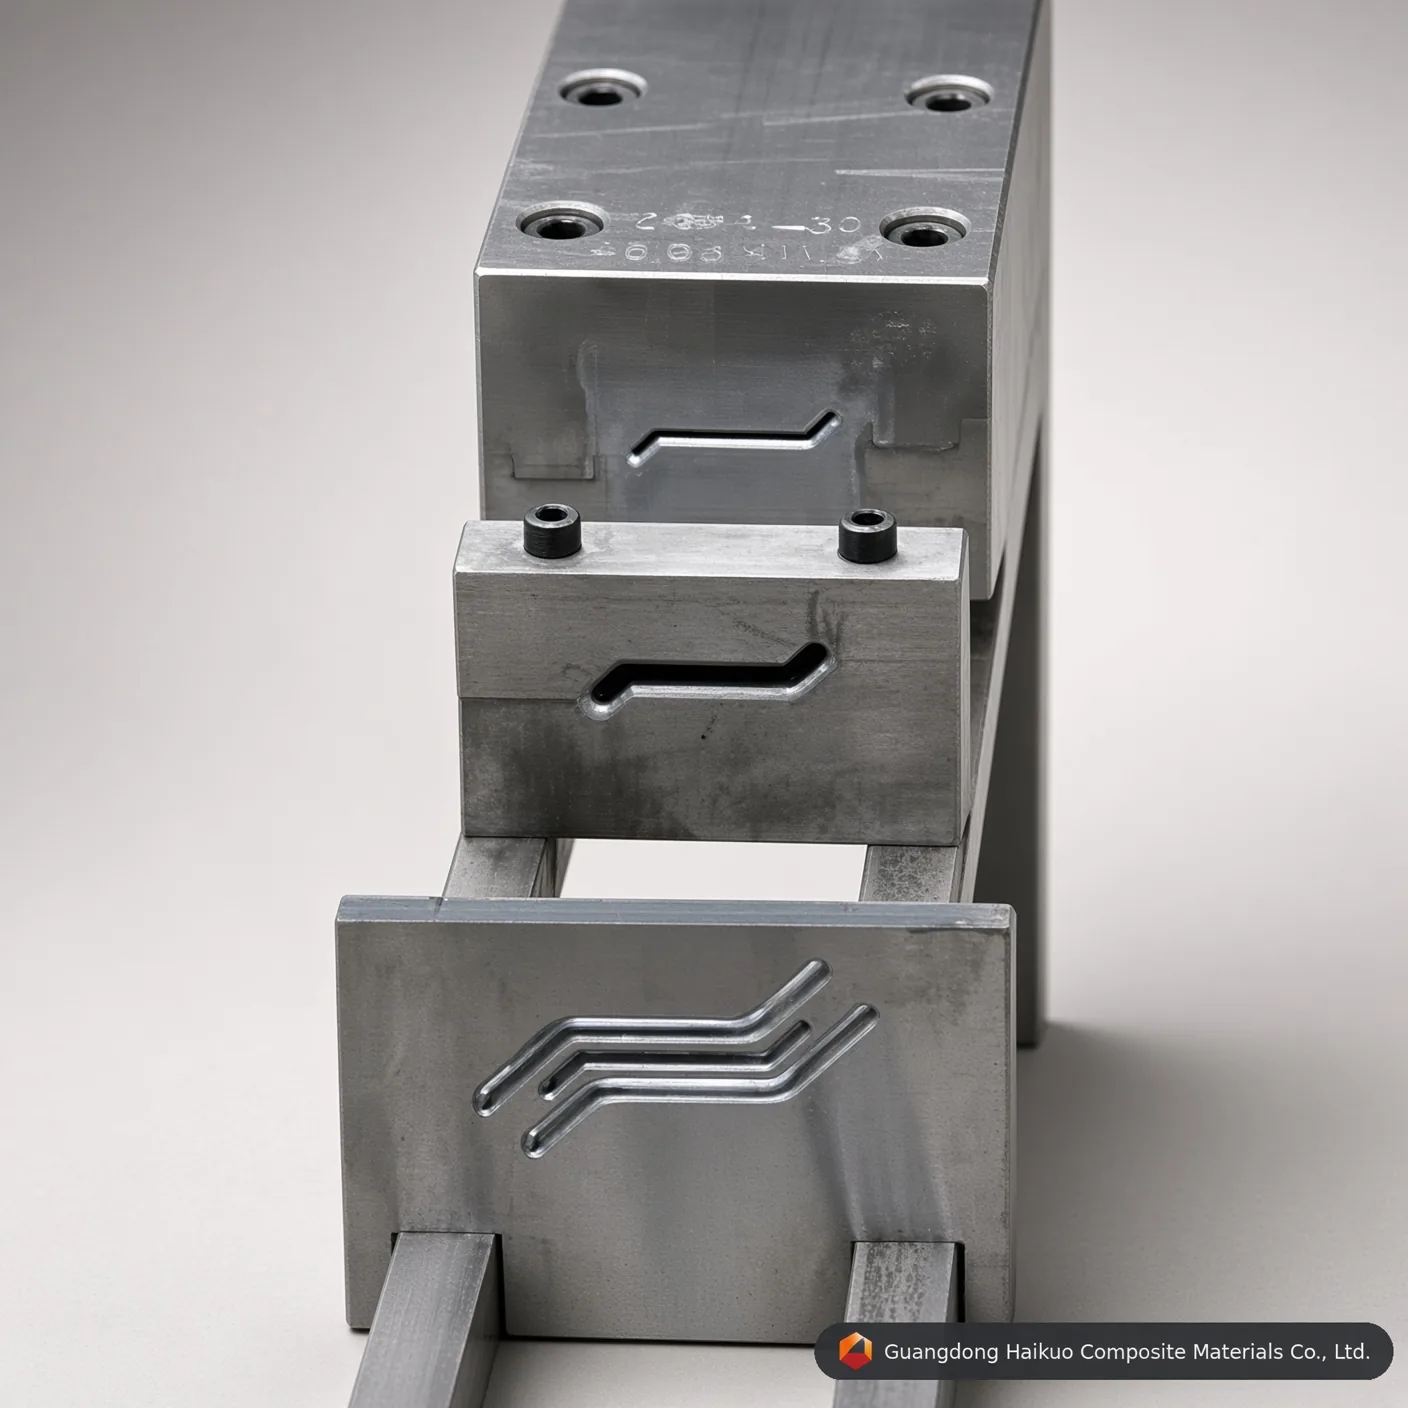
Прецизен инструмент в сърцето на високоефективното производство на композитни щори.
Инженерно съвършенство в проектирането на пултрузионни матрици
В композитната индустрия около 90 % от качеството на пултрузирания профил се дължи на прецизността на матрицата. Пултрузионната форма за GRP композитни щори е сложен инженерен инструмент, създаден да управлява сложните геометрии на жалузи и рамки на щори. В сравнение със стандартните форми за тръби, формите за щори изискват много по-голяма прецизност на дебелината на стената и повърхностното покритие, за да осигурят функционална аеродинамика заедно с визуална привлекателност. В Guangdong Haikuo във всяка форма се влагат аерокосмическа стомана и многостепенна термообработка, така че резултатите да остават постоянни при милиони метри производство.
1. Как работи пултрузионната форма
Формата за GRP щори функционира едновременно като химически реактор и формовъчна преса, като балансира температурата, налягането и скоростта на всеки етап:
- Импрегниране & насочване: Армировката от стъклени или въглеродни влакна се насища във вана със смола и след това се подравнява прецизно през предформовъчни водачи преди влизането във формата.
- Зонално нагряване: Формата е разделена на три или повече нагревателни зони — входната зона спира преждевременното гелиране, средната зона стартира екзотермичната реакция, а изходната зона завършва конструктивното втвърдяване.
- Фазова трансформация: В кухината смолата преминава от течност в гел и накрая в твърд конструктивен композит, докато вътрешният конус на формата я уплътнява.
- Непрекъснато изтегляне: Възвратно-постъпателно изтеглящо устройство непрекъснато изважда втвърдения профил на щори, който след това се реже на дължина с триони с диамантени накрайници.
2. Инженерство на материалите & повърхностна обработка
Вътрешната среда на пултрузионната матрица е силно абразивна, затова изборът на материал е критичен, за да се предотвратят „замърсяване на формата“ и вътрешни драскотини:
- Cr12 / Cr12MoV: Високовъглеродна, високохромна стомана с изключителна износоустойчивост за серии с голям обем.
- Инструментална стомана H13: Избрана за епоксидна или полиуретанова пултрузия заради превъзходната си жилавост при повишени температури.
- Твърдо хромиране (0,04-0,05 mm): Ключово за минимизиране на триенето — кухина с огледално покритие (Ra=0,012) поддържа силата на изтегляне възможно най-ниска и удължава живота на захващащите елементи на машината.
3. Технически параметри за 2026 г. & изпълнителни стандарти
| Параметър | Стандартна стойност | Инженерно значение |
|---|---|---|
| Твърдост на кухината | HRC 55-62 | Предотвратява абразията от стъклените влакна. |
| Гладкост на повърхността | Ra 0,025 ~ 0,012 | Осигурява покритие „клас A“ на профилите. |
| Праволинейност | < 0,02 mm на метър | Предотвратява изкривяването на крайния профил. |
| Успоредност | ± 0.01mm | Осигурява равномерна дебелина на стената. |
| Твърдост на покритието | ≥ HV 900 | Удължава живота на формата с 300 %. |
4. Фактори, влияещи върху характеристиките на формата
- Обемен дял на влакната: Формата трябва да бъде проектирана да побира конкретното съотношение влакно към смола, за да се предотвратят пикове на вътрешното налягане.
- Компенсиране на свиването: Модерните форми за щори са леко надвеличени, за да отчетат химическото свиване на смолата по време на омрежването.
- Конструкция на охлаждащите канали: Докато формата се нагрява, входната зона може да изисква охлаждане, за да се предотврати натрупване на смола и „провисване“ на входа.
10 професионални ЧЗВ: покупка на пултрузионни форми
В1: „Колко метра може да произведе хромирана форма от Cr12 преди повторно хромиране?“
О: Обикновено между 50 000 и 100 000 метра в зависимост от вида смола и абразивността на влакната.
В2: „Коя стомана е най-подходяща за полиуретанова (PU) пултрузия?“
О: Препоръчваме стомана P20 или H13 със специализирано азотиране, тъй като PU може да бъде по-агресивен към стандартното хромиране.
В3: „Може ли една форма да произвежда различни дебелини на щорите?“
О: По принцип не. Всяка матрица е прецизно обработена за конкретно напречно сечение. Дебелината се определя от геометрията на кухината.
В4: „Защо праволинейността на формата е толкова критична за щорите?“
О: Дори отклонение от 0,1 mm може да накара профила да се извие като „банан“ или да се усуче, което прави невъзможно сглобяването му в рамка на щора.
В5: „Как се справяте с екзотермичния пик на топлината във формата?“
О: Проектираме нагревателните зони с независими PID регулатори, за да компенсираме топлината, генерирана от реакцията на втвърдяване на смолата.
В6: „Задължително ли е твърдото хромиране за всички форми?“
О: Да. Без него триенето между стъклените влакна и стоманата би довело до бързо износване и високи сили на изтегляне, които биха могли да спрат машината.
В7: „Можете ли да доставите форми по поръчка по нашите CAD чертежи?“
О: Да. Специализирани сме в прецизно производство 1:1 по файлове STEP или DWG на клиента, включително корекции на степента на свиване.
В8: „Какъв е типичният срок за изпълнение на сложна форма за щори?“
О: Високопрецизната матрица за щори обикновено отнема 15-25 дни за обработка, термообработка и окончателно полиране.
В9: „Предлагате ли предформовъчни шаблони заедно с формата?“
О: Да, предоставяме съответстващи предформовъчни водачи от неръждаема стомана или найлон, за да гарантираме, че влакното влиза в матрицата в правилната ориентация.
В10: „Как да поддържам формата между производствените серии?“
О: Кухината трябва да се почисти от остатъци от смола, докато е топла, и да се покрие с лек антикорозионен спрей или защитен спрей за форми.
Консултация по прецизен инструмент
Оптимизирайте производството си на композити с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг сме специализирани във висококачествени FRP/GRP пултрузионни форми.
Изпратете дизайна си за технически преглед:
- Ръководител на инструментални проекти: Хелена Уанг
- Технически инженерен имейл: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии профили за щори/жалузи, изискващи максимален живот на инструмента и размерна стабилност | Производство на профили за щори/жалузи със стандартен обем | Прототипиране или пробни серии на профили за щори/жалузи с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на профила за щори при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на профили за щори/жалузи. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за GRP композитни щори: високопрецизен инструмент за FRP профили?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






