















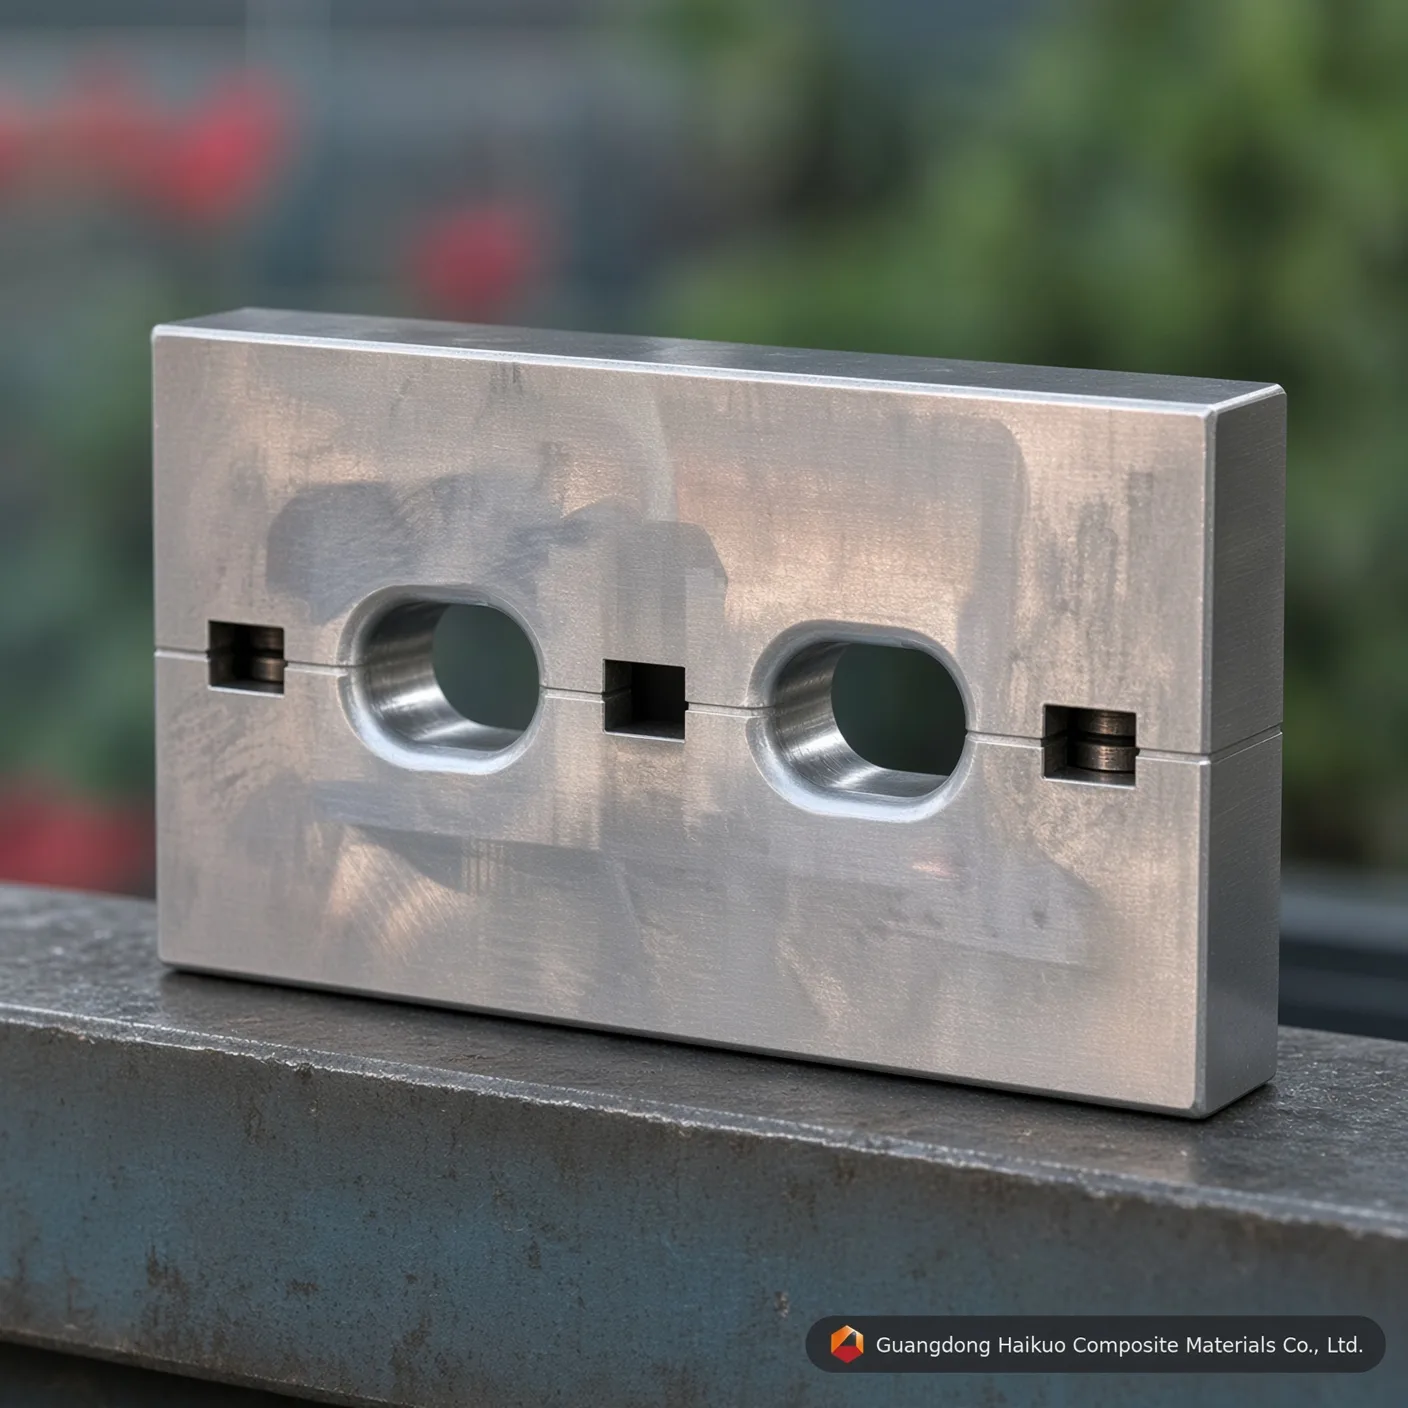
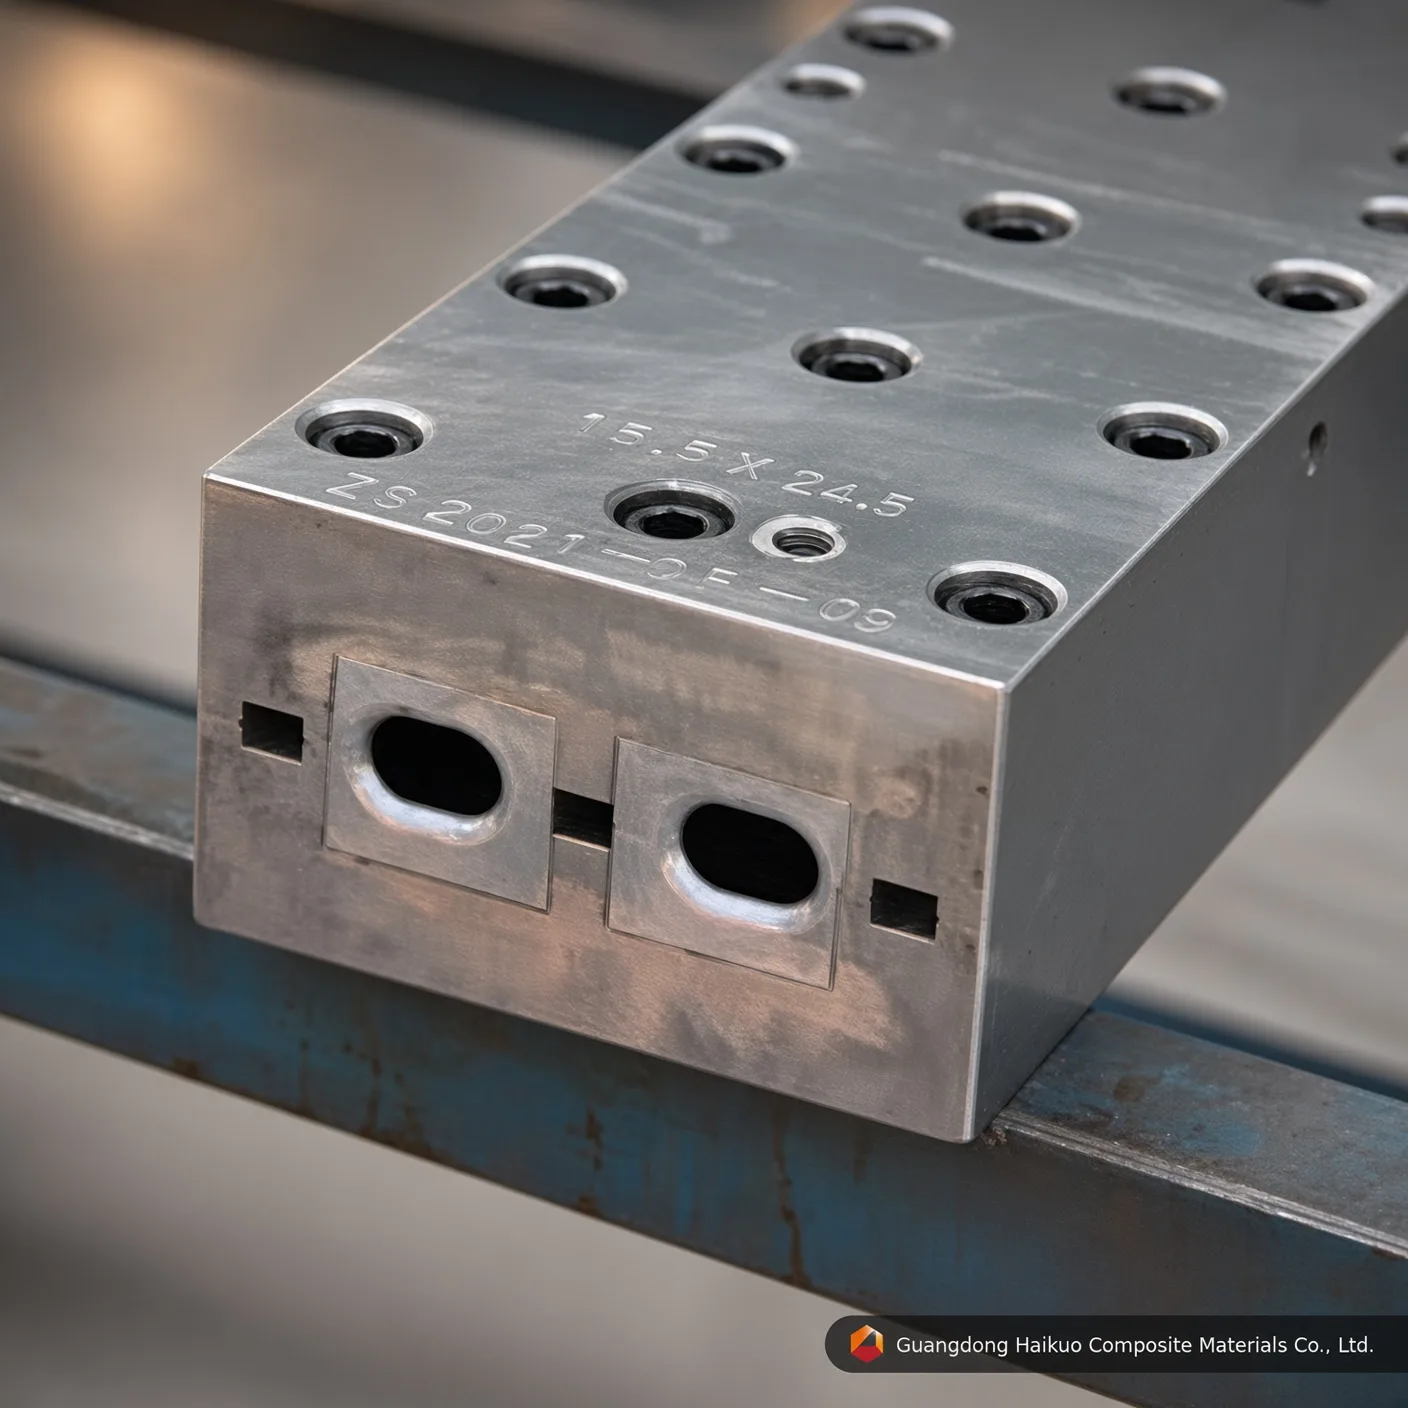
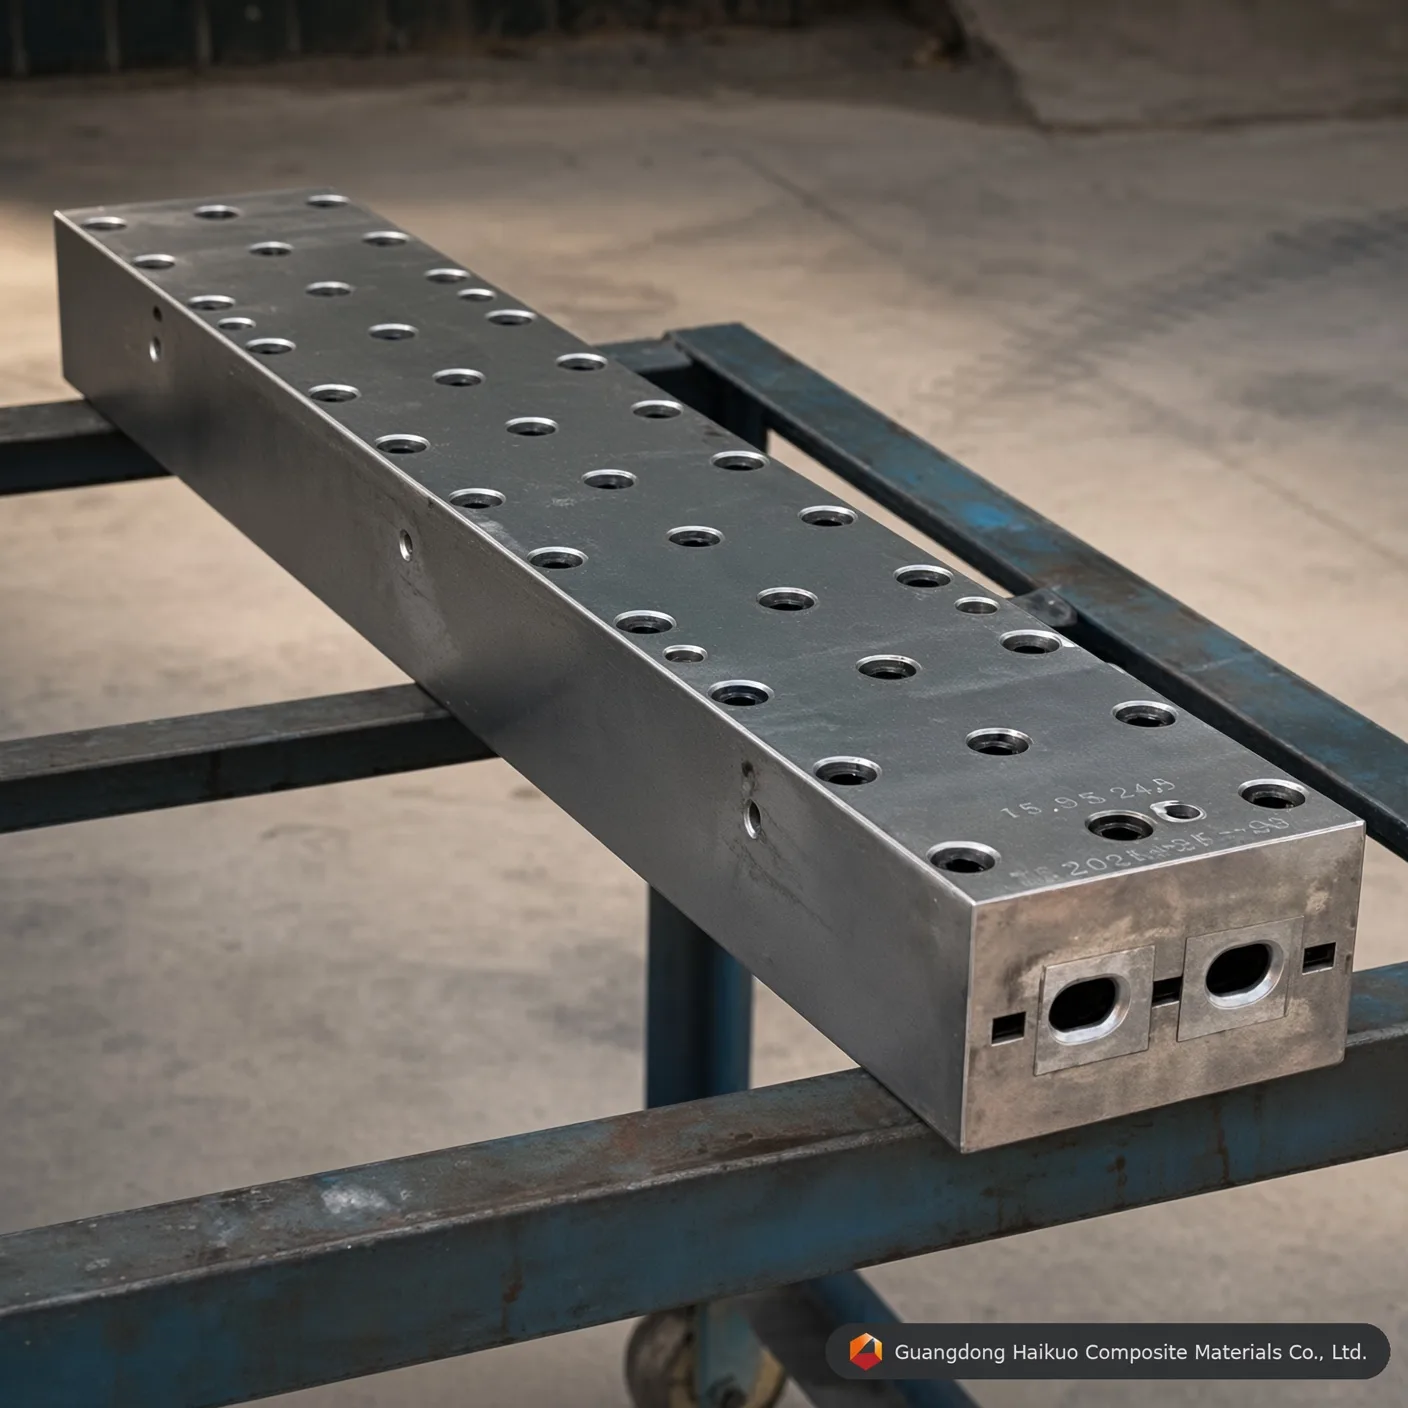
Pultrusionsverktyg för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler
Uppgradera din kompositproduktionslinje med ett precisionsbyggt pultrusionsverktyg för ovala FRP-stavar. Det är byggt av Cr12/H13-verktygsstål med spegelpolerad kavitet och hårdhet HRC 60 och ger enastående slitstyrka för elektriska och industriella profiler.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Konstruerade verktyg för ovala stavprofiler i industriklass
Från och med 2026 ser vi en växande efterfrågan på ovala FRP-stavar inom specialiserade användningar som högspänningsisolatorer, verktygsskaft och ergonomiska konstruktionsstöd. Vårt pultrusionsverktyg för ovala FRP-stavar är ett högprecist verktyg byggt för att hantera det särskilda hartsflödesbeteendet hos massiva icke-cirkulära profiler. Hos Guangdong Haikuo konstrueras ovala verktyg med optimerad intern termodynamik för jämn härdning och kärnor utan hålrum, vilket ger profiler med utmärkt böjhållfasthet och ytfinish.
1. Hur pultrusion av ovala stavar fungerar
Att tillverka en oval stav kräver mer än bara en elliptisk kavitet — det kräver kontroll av tvärgående spänning när hartset övergår från vätska till fast komposit:
- Logik för fiberfördelning: Ett ovalt tvärsnitt ger i sig ojämn spänning över rovingarna. Våra verktyg använder kundanpassade förformarplattor som håller glasfibertätheten jämn längs både huvud- och sidoaxeln.
- Zonindelad temperaturstyrning: Eftersom den ovala staven är massiv måste den exoterma värme som frigörs vid härdningen hanteras noggrant. Våra verktyg använder värmezoner i flera steg för att skydda mot “kärnsprickor” i stavens mitt.
- Avsmalnande komprimering: Verktygets inlopp är CNC-bearbetat med en exakt avsmalnande ingångskona som bygger upp trycket gradvis, driver ut luftbubblor och säkerställer en tät matris utan hålrum.
2. Materialkvaliteter och ytbehandling
Tillverkning av massiva stavar sker i stora volymer och slits hårt på verktygen, så vi förlitar oss på förstklassig metallurgi för att säkerställa lång livslängd:
- Cr12 / Cr12MoV: Ett branschstandardval för glasfiberproduktion med utmärkt hårdhet (HRC 58-62) och nötningsbeständighet.
- H13-verktygsstål: Lämpligt för höghastighetsproduktion eller epoxibaserade hartssystem där motstånd mot värmeutmattning och seghet är viktigast.
- Spegelpolering (Ra 0,012): Kavitetens insida är spegelpolerad och pläterad med 0,05mm hårdkrom. Den resulterande ultraslätta ytan minskar dragfriktionen med 25 %, vilket kraftigt minskar risken för “luddbildning” på ytan.
3. Pultrusionsverktyg för ovala FRP-stavar — tekniska parametrar
| Teknisk specifikation | Haikuo standardvärde | Industriell betydelse |
|---|---|---|
| Profilspecifikation | 15,5mm ~ 24,5mm (kan anpassas) | Optimerat för isolering och skaft. |
| Kavitetsmaterial | Cr12 / H13 / 38CrMoAI | Exceptionell slitstyrka & värmetålighet. |
| Kavitetshårdhet | HRC 55 – 62 | Immun mot fiberorsakad erosion. |
| Ytjämnhet | Ra 0,025 ~ 0,012 | Säkerställer en högglansig finish med låg friktion. |
| Rakhet | < 0,02 mm / meter | Avgörande för mekaniska precisionsdelar. |
| Skikttjocklek | 0.04 – 0.06 mm | Skyddsskikt av krom i industriklass. |
4. Optimerade prestandafaktorer
- Hartskonsistens: Kompatibelt med system av omättad polyester, vinylester och polyuretan, och verktyget hanterar ett brett spektrum av kemiska exotermer.
- Höga draghastigheter: Den ultralåga friktionen i våra kromplätterade kaviteter möjliggör draghastigheter upp till 1,2 m/min, vilket maximerar den dagliga produktionen.
- Konstruktionsmässig balans: Utformat för att rymma upp till 80 % längsgående rovinginnehåll, vilket säkerställer maximal draghållfasthet för konstruktionstillämpningar.
10 professionella vanliga frågor: konstruktion av verktyg för ovala stavar
F1: “Kan ovalitetsförhållandet (huvudaxel jämfört med sidoaxel) anpassas?”
S: Ja. Vi kan bearbeta kaviteten till valfritt elliptiskt förhållande som krävs för din specifika ergonomiska eller mekaniska konstruktion.
F2: “Vilken förväntad livslängd har ett verktyg för ovala stavar av Cr12?”
S: Med rätt underhåll och en spegelpolerad kromplätering kan du förvänta dig mellan 100 000 och 150 000 meter produktion.
F3: “Hur förhindrar man ‘kärnsprickor’ i tjocka ovala stavar?”
S: Det hanteras genom precisionsuppvärmning i flera zoner som styr härdningshastigheten från ytan till kärnan och förhindrar att värmespänningar byggs upp.
F4: “Är kolfiber kompatibelt med det här verktyget?”
S: Ja, men för kolfiber rekommenderar vi H13-stål med särskild nitrering eller DLC-beläggning för att hantera fiberns särskilda egenskaper.
F5: “Levereras verktyget med matchande förformarplattor?”
S: Ja. Varje verktyg för ovala stavar levereras med en uppsättning förformare av rostfritt stål så att fibrerna är rätt inriktade innan de kommer in i den uppvärmda zonen.
F6: “Varför är rakhetstoleransen så snäv (0,02mm)?”
S: Precision är avgörande för stavar som används i elektriska ställverk eller automatiserade maskiner där all böjning kan orsaka mekaniskt haveri.
F7: “Kan jag använda samma verktyg för både polyester- och vinylesterharts?”
S: Ja. Hårdkromytan är kemiskt inert och mycket motståndskraftig mot båda hartssystemen.
F8: “Vilken är den normala draghastigheten för en oval stav på 20mm?”
S: Beroende på hartssystem varierar hastigheterna normalt från 0,5 till 1,0 meter per minut.
F9: “Hur rengör jag hartsrester från den elliptiska kaviteten?”
S: Vår ytfinish Ra 0,012 gör rengöringen enkel. Vi rekommenderar mässingsskrapor medan verktyget är varmt, följt av en lätt avtorkning med lösningsmedel.
F10: “Erbjuder ni teknisk rådgivning om placering av värmestavar?”
S: Ja. Tillsammans med verktyget ger vi en rekommenderad uppvärmningskonfiguration för optimal härdning över den elliptiska profilen.
Expertrådgivning om precisionsverktyg
Skala upp din profilproduktion med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang stöder vårt konstruktionsteam högprecisa FRP-pultrusionsverktyg.
Få en teknisk offert för ditt ovala verktyg:
- Ledande teknisk konsult: Helena Wang
- Teknisk e-post: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av ovala stavar som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av ovala stavar | Prototypframställning eller provserier av ovala stavar i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för ovala stavar serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för ovala stavar kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för ovala FRP-stavar: högprecisionsverktyg för högpresterande profiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






