















Filiera di pultrusione per tubo rettangolare in PRFV 120*50mm & attrezzature strutturali per impieghi gravosi
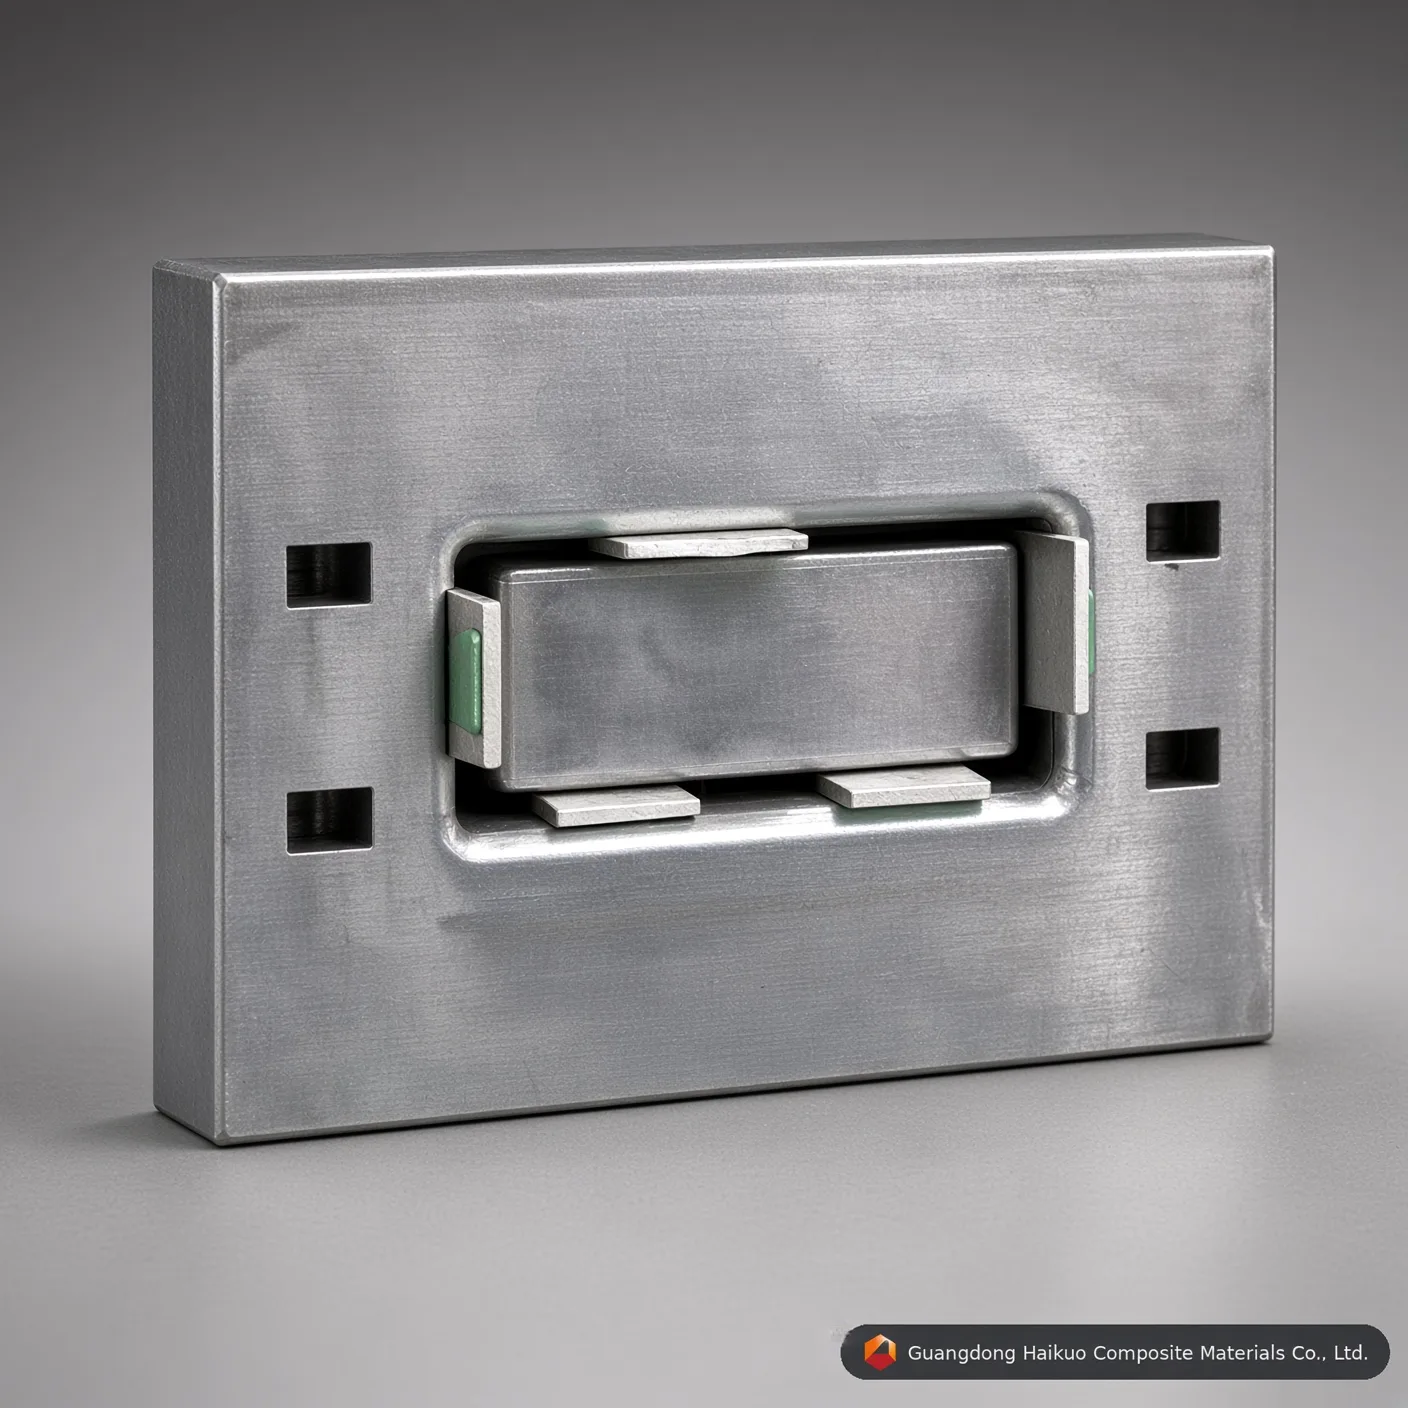
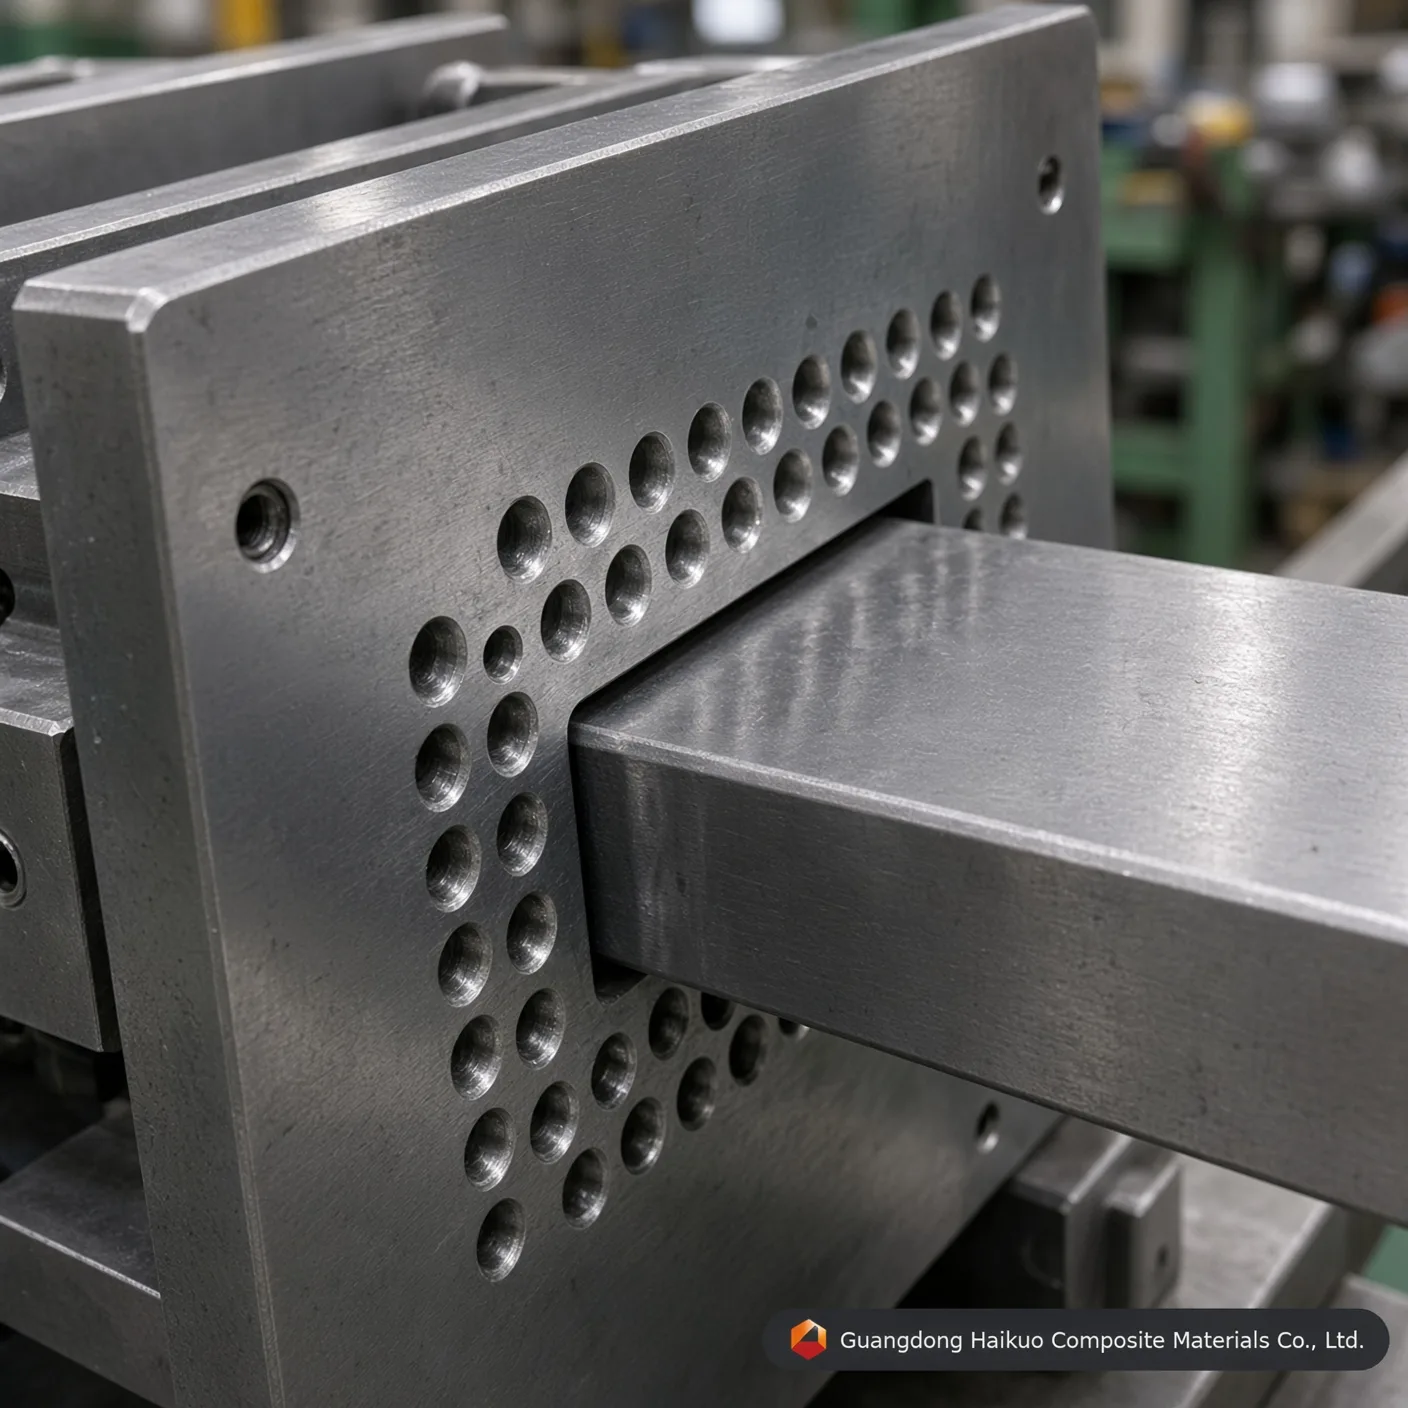
Stampo di precisione per la pultrusione di tubo rettangolare in PRFV 120*50mm del produttore certificato Haikuo. Lavorato in acciaio da utensili H13/Cr12 con cromatura dura da 0,05mm e finitura a specchio Ra 0,012.
Standard di esecuzione
Rettilineità: 0,02mm Levigatezza: Ra=0,025~0,012 Durezza superficiale della cavità: < 0,02mm Tolleranze di contorno: ±0,3mm Spessore della placcatura: 0,04-0,05mm Servizi personalizzati disponibili
Cos’è lo stampo di pultrusione per tubo rettangolare in PRFV 120*50mm
Lo stampo di pultrusione per tubo rettangolare in PRFV 120*50mm — detto anche filiera di pultrusione o matrice di sagomatura su misura — è un’attrezzatura di precisione per impieghi gravosi progettata per la produzione continua di profili strutturali in polimero rinforzato con fibre. Fibre di vetro o di carbonio ad alta resistenza, impregnate di resina termoindurente, vengono trafilate attraverso la nostra cavità in acciaio da utensili riscaldata con precisione, e questa configurazione offre una stretta accuratezza dimensionale, un’alta resistenza strutturale e una distribuzione uniforme della resina sull’intera sezione rettangolare.
Come funzionano le attrezzature di pultrusione in PRFV di Haikuo
All’interno dello stampo di pultrusione per tubo rettangolare in PRFV di Haikuo, il processo di formatura continuo si svolge in quattro fasi tecniche coordinate:
- Svolgimento dalla cantra & impregnazione: roving continui di fibra di vetro o mat di fibra di carbonio si svolgono da cantre a tensione controllata e passano in un bagno di resina poliestere insatura, vinilestere o epossidica.
- Preformatura di precisione: la matrice di fibre bagnata di resina passa attraverso guide di preformatura su misura che dispongono il composito nel profilo strutturale di destinazione 120*50mm.
- Polimerizzazione termica controllata: all’interno della cavità della filiera riscaldata a più zone, la resina subisce una costante reazione esotermica di reticolazione, trasformando il polimero liquido in un rigido tubo rettangolare.
- Traino continuo & taglio con sega: un’attrezzatura di traino idraulica o a cingoli estrae dall’uscita della filiera il profilo rettangolare in PRFV polimerizzato, dove seghe volanti lo tagliano automaticamente alle lunghezze richieste in cantiere.
Materiali & standard di produzione alla base delle attrezzature
Per prolungare la vita utile e ridurre l’attrito interno di resistenza, Guangdong Haikuo realizza e lavora le proprie filiere di pultrusione con acciai da utensili certificati di prima qualità con avanzata texturizzazione superficiale:
| Parametri della specifica tecnica | Parametri tecnici testati & standard di conformità |
|---|---|
| Denominazione dell’attrezzatura | Stampo di pultrusione per tubo rettangolare in PRFV 120*50mm di prima qualità |
| Dimensione della sezione | Larghezza 120mm × altezza 50mm (spessore di parete completamente personalizzabile) |
| Acciaio del nucleo | Acciaio per filiere di prima qualità 40Cr, P20, Cr12MoV, 38CrMoAl o H13 (opzionale) |
| Trattamento superficiale della cavità | Bonifica & tempra avanzate, tempra a induzione, nitrurazione in gas, cromatura dura |
| Durezza di base della cavità | HRC 55 – 60 |
| Lucidatura interna a specchio | Ultra liscia Ra = 0,025 ~ 0,012 μm (elimina le microfessurazioni del profilo) |
| Tolleranza di rettilineità | ≤ 0,02 mm su una luce di 1000 mm |
| Tolleranze geometriche di contorno | ±0,1 mm a ±0,3 mm (rispetta i riferimenti internazionali aerospaziali/per radome 5G) |
| Spessore della cromatura dura | 0,04 mm – 0,05 mm (garantisce un’estrema resistenza all’usura contro la fibra di vetro abrasiva) |
| Resina termoindurente compatibile | Matrici di poliestere insaturo (UP), vinilestere, epossidica, fenolica, poliuretano (PU) |
Fattori prestazionali che determinano la qualità delle attrezzature strutturali
- Ottimizzazione del rinforzo: regolare le frazioni volumetriche di fibra e le configurazioni dei mat all’interno della finestra 120*50mm modifica le proprietà meccaniche (rigidità, carico assiale a flessione) del tubolare rettangolare in PRFV risultante.
- Calibrazione della matrice di resina: la scelta tra poliestere economico, vinilestere di grado chimico o epossidica ad alta temperatura determina la barriera finale contro la corrosione e il profilo di dilatazione termica.
- Precisione delle attrezzature: un interno dello stampo ultra liscio e lucidato a specchio garantisce una minore resistenza al traino, il che riduce il fabbisogno energetico delle tue macchine di pultrusione, aumenta la velocità di produzione giornaliera e produce profili con una finitura superficiale pulita.
Perché scegliere gli stampi di pultrusione personalizzati Haikuo?
Guangdong Haikuo aiuta ad abbinare le variabili di dilatazione termica della filiera a più zone a specifici profili di reticolazione della resina e supporta la prototipazione rapida per le catene di fornitura industriali globali.
Specifiche delle attrezzature & approfondimenti tecnici
| Materiale dell’acciaio per filiere | Acciaio da utensili H13 (premium) | Acciaio per stampi Cr12MoV (standard) | Acciaio per stampi P20 (economico) |
|---|---|---|---|
| Vita operativa principale | Eccellente (oltre 50.000 metri con fibra di vetro) | Alta (circa 30.000 – 40.000 metri) | Moderata (adatta a prototipazione di piccole serie) |
| Resistenza alla fatica termica | Ultra alta (mantiene la durezza HRC ad alta temperatura) | Moderata (adatta a matrici in poliestere) | Scarsa (soggetta a usura dimensionale con PU continuo) |
| Limite di lucidatura interna a specchio | Eccellente (raggiunge Ra 0,012 μm) | Molto buono (raggiunge Ra 0,025 μm) | Standard (raggiunge Ra 0,040 μm) |
| Profili applicativi adatti | Grandi produzioni di sezioni strutturali composite, pultrusione di poliuretano | Tubi rettangolari standard in PRFV, canali quadri ad alto volume | Profili speciali su misura in piccole serie |
D&R sull’ingegneria degli stampi di precisione
D1: Perché uno spessore di cromatura dura di 0,04-0,05mm è fondamentale per uno stampo di pultrusione per tubo rettangolare in PRFV?
Risposta: I roving e i mat di fibra di vetro sono materiali molto abrasivi. Durante la profilatura continua del composito, la matrice rinforzata con fibre esercita un enorme attrito di graffiatura contro le pareti della cavità dello stampo di pultrusione per tubi in PRFV. L’applicazione di uno strato preciso di cromatura dura da 0,04-0,05mm aumenta la microdurezza superficiale e protegge l’acciaio da utensili sottostante (come H13 o Cr12). Questa barriera resistente all’usura prolunga la vita strutturale della filiera di pultrusione di oltre il 40% e mantiene una geometria esterna costante di 120*50mm.
D2: In che modo la lucidatura interna a specchio fino a Ra 0,012 influisce sulla resistenza della forza di traino sulla tua macchina di pultrusione?
Risposta: Ottenere una rugosità di lucidatura interna a specchio microscopica da Ra 0,012 a 0,025 μm riduce drasticamente il coefficiente di attrito dinamico all’interno della matrice di formatura personalizzata 120*50mm. Una minore resistenza d’attrito significa che la macchina di pultrusione idraulica o a cingoli richiede una forza di serraggio e di traino molto inferiore per far avanzare il profilo composito in polimerizzazione. Questo elimina l’attrito di primo distacco sulla linea, previene l’affioramento o le grinze delle fibre in superficie e riduce il consumo di energia nei turni di produzione in serie.
D3: Quale grado di acciaio del nucleo va specificato per attrezzature di pultrusione per tubi quadri e rettangolari in PRFV su misura ad alto volume?
Risposta: Per la produzione continua a lungo termine ad alto volume di tubi quadri o rettangolari in PRFV su misura si consigliano vivamente l’acciaio da utensili H13 o l’acciaio per filiere Cr12MoV. L’acciaio H13 offre una resistenza superiore alla fatica termica e conserva la durezza di base (HRC 55-60) durante i picchi di polimerizzazione esotermica ad alta temperatura dei sistemi vinilestere o poliuretanici. Per produzioni più brevi e attente ai costi di profili in fase di prototipazione, si possono impiegare con efficacia acciai economici pretemprati per stampi come il P20.
D4: Come evita Haikuo le deformazioni dimensionali su una tolleranza di rettilineità di 1000mm su grandi profili rettangolari?
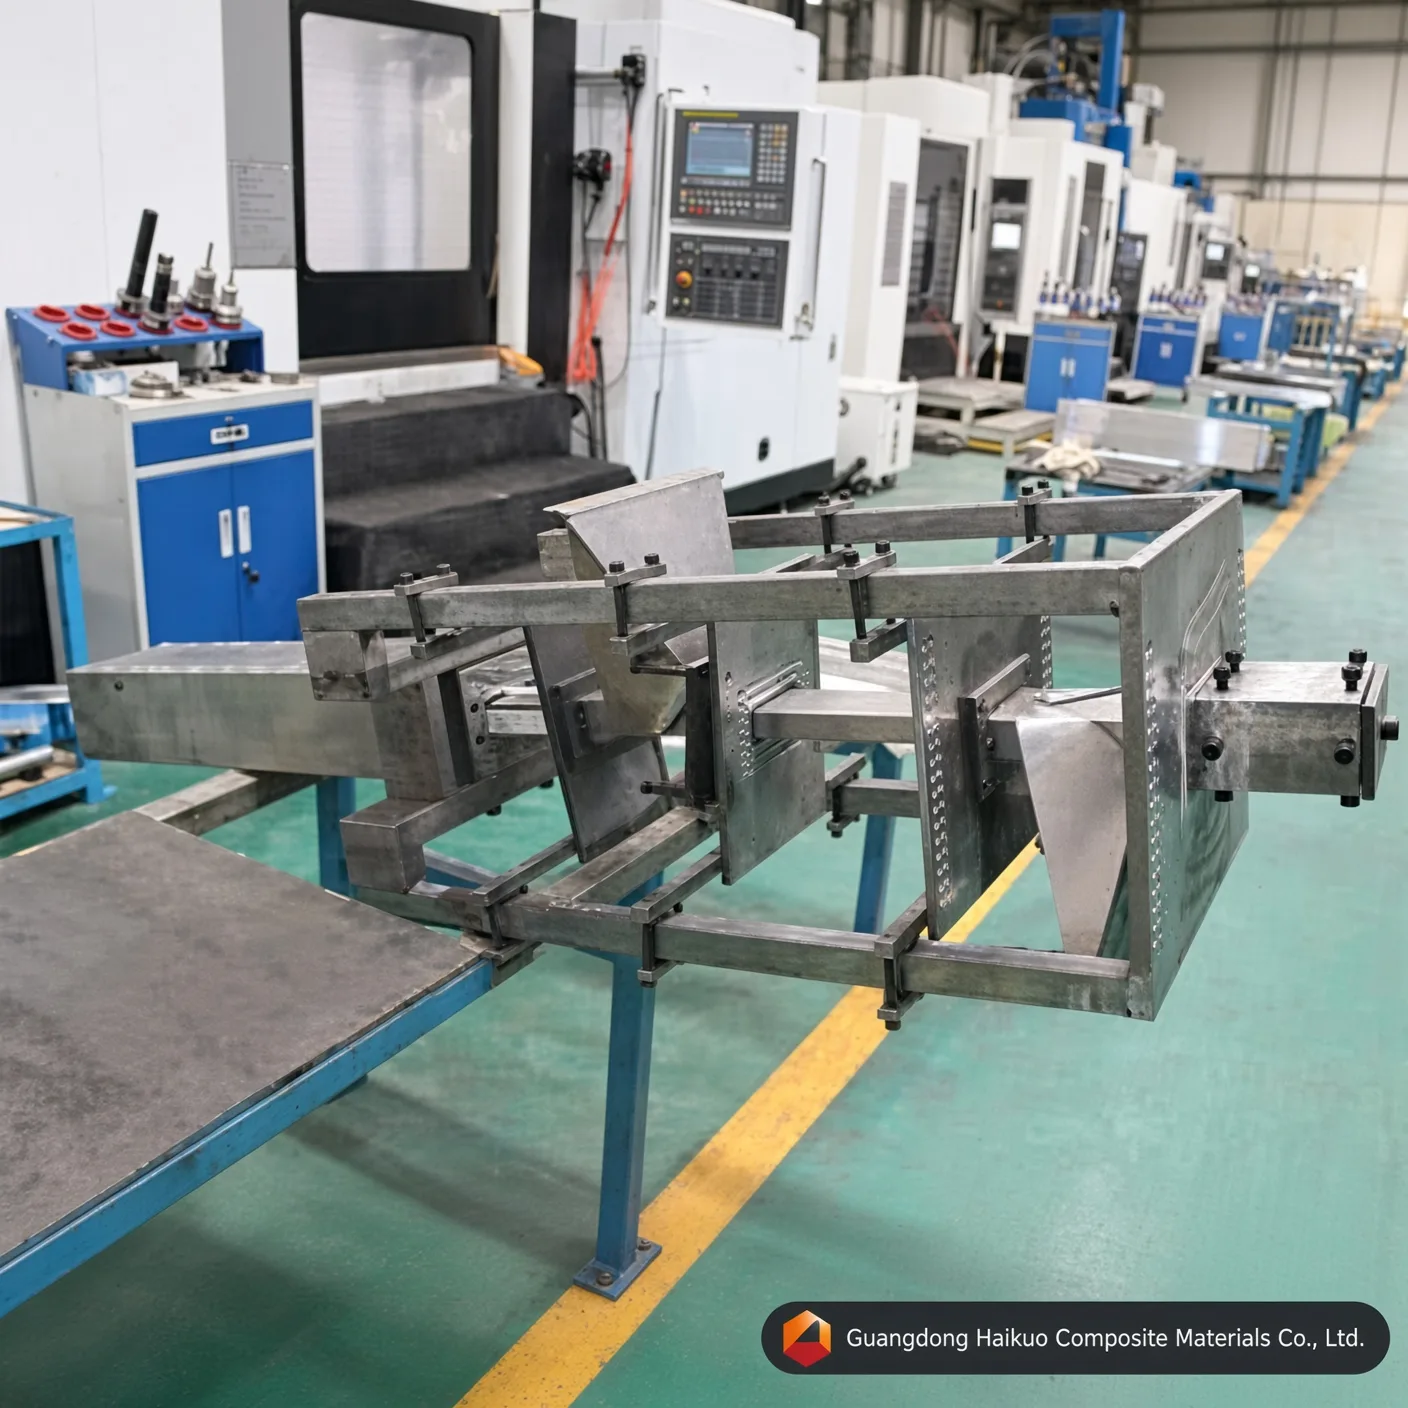
Risposta: Le deformazioni dimensionali si eliminano controllando rigorosamente l’allineamento di lavorazione e di profilatura termica. Da Haikuo, la nostra officina interna di attrezzature utilizza rettificatrici CNC di alta precisione per imporre una soglia di tolleranza di rettilineità ≤0,02mm per metro. Inoltre i nostri tecnici ottimizzano la distribuzione localizzata delle resistenze elettriche lungo le piastre dello stampo 120*50mm, creando un gradiente termico equilibrato che uniforma le velocità di gelificazione della resina e compensa l’accumulo di tensioni interne nel composito.
D5: Qual è il tempo di consegna stimato per realizzare uno stampo di estrusione in fibra di vetro 120*50mm su misura?
Risposta: Il ciclo standard di realizzazione degli stampi di estrusione in fibra di vetro su misura va da 15 a 20 giorni lavorativi. Comprende verifica del disegno, approvvigionamento di acciaio da utensili di prima qualità, fresatura multiasse, nitrurazione in gas, cromatura galvanica dura e lucidatura manuale a specchio della cavità interna per rispondere alle specifiche della sezione composita strutturale di destinazione.
Processo produttivo

Progettazione dello stampo

Messa a punto dello stampo del profilo

Livellamento del grezzo

Lavorazione CNC dello stampo

Punzonatura dello stampo

Rettifica delle superfici

Lucidatura della parete interna della cavità

Cromatura dello stampo
Certificato






