















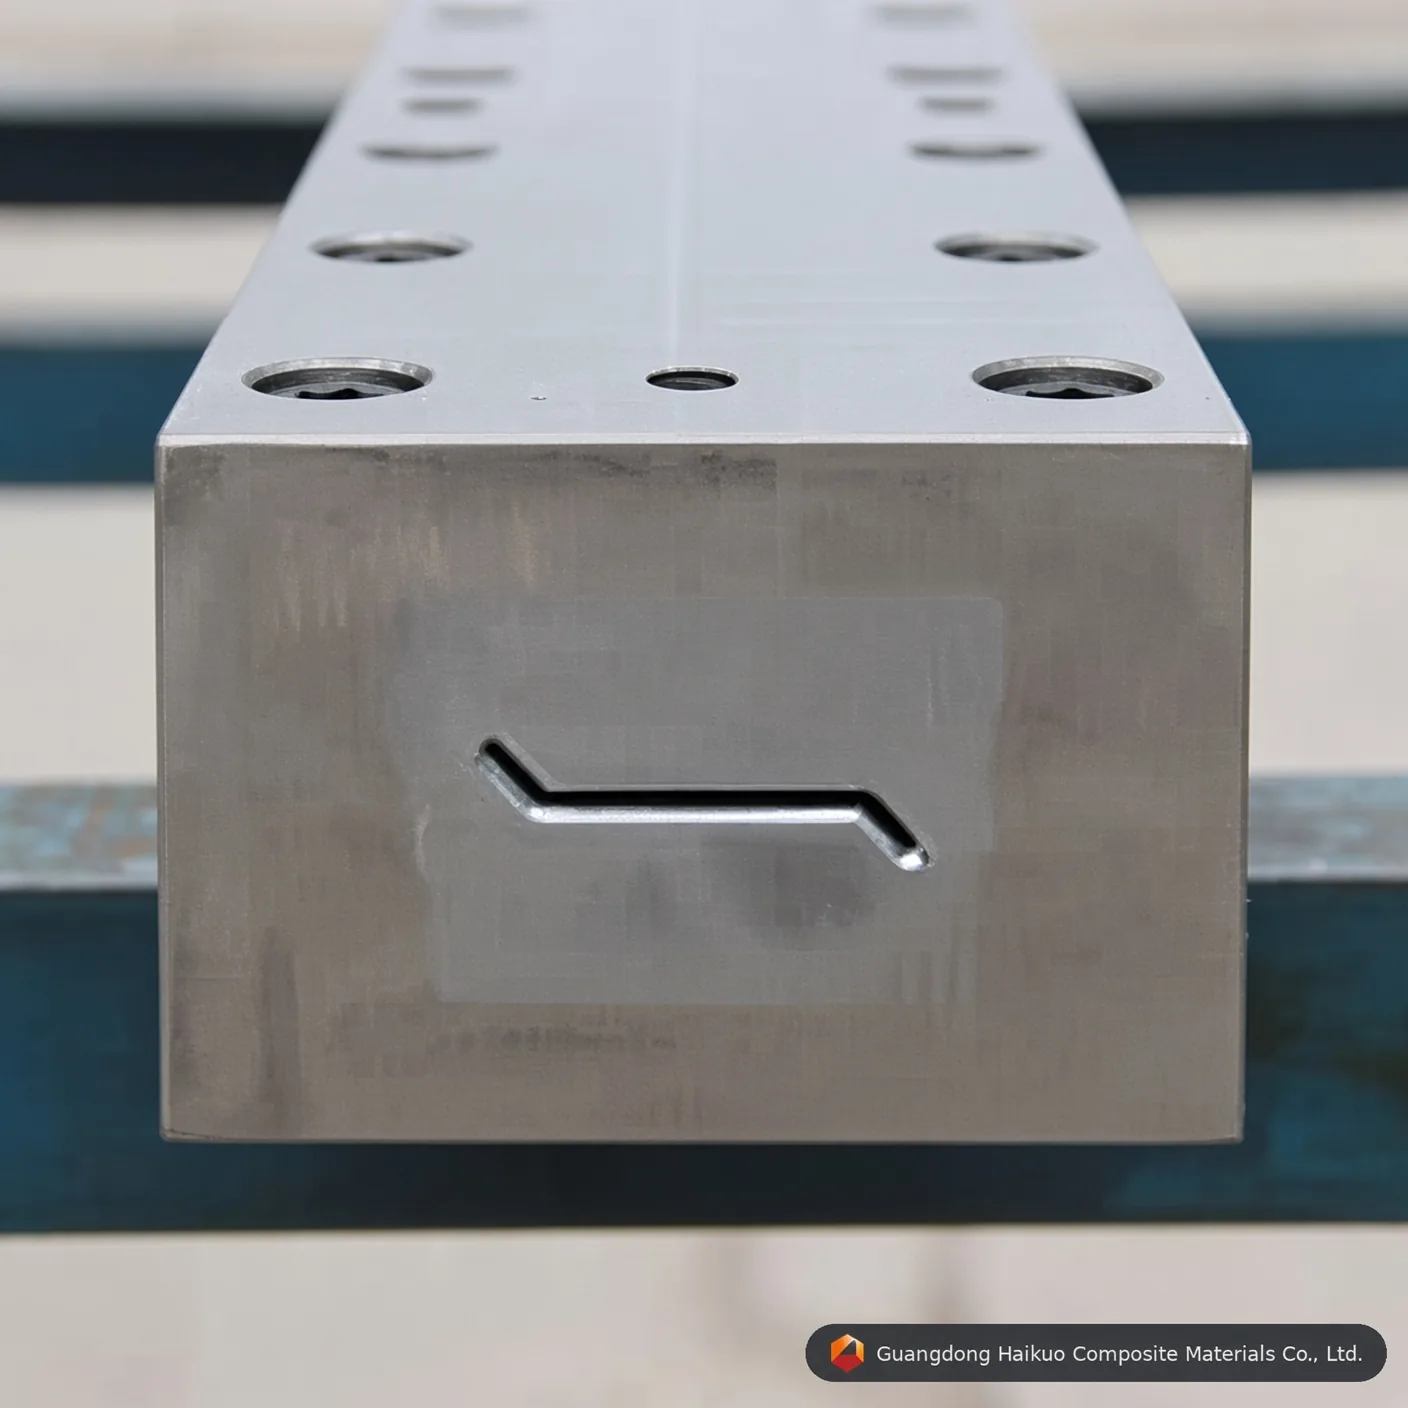
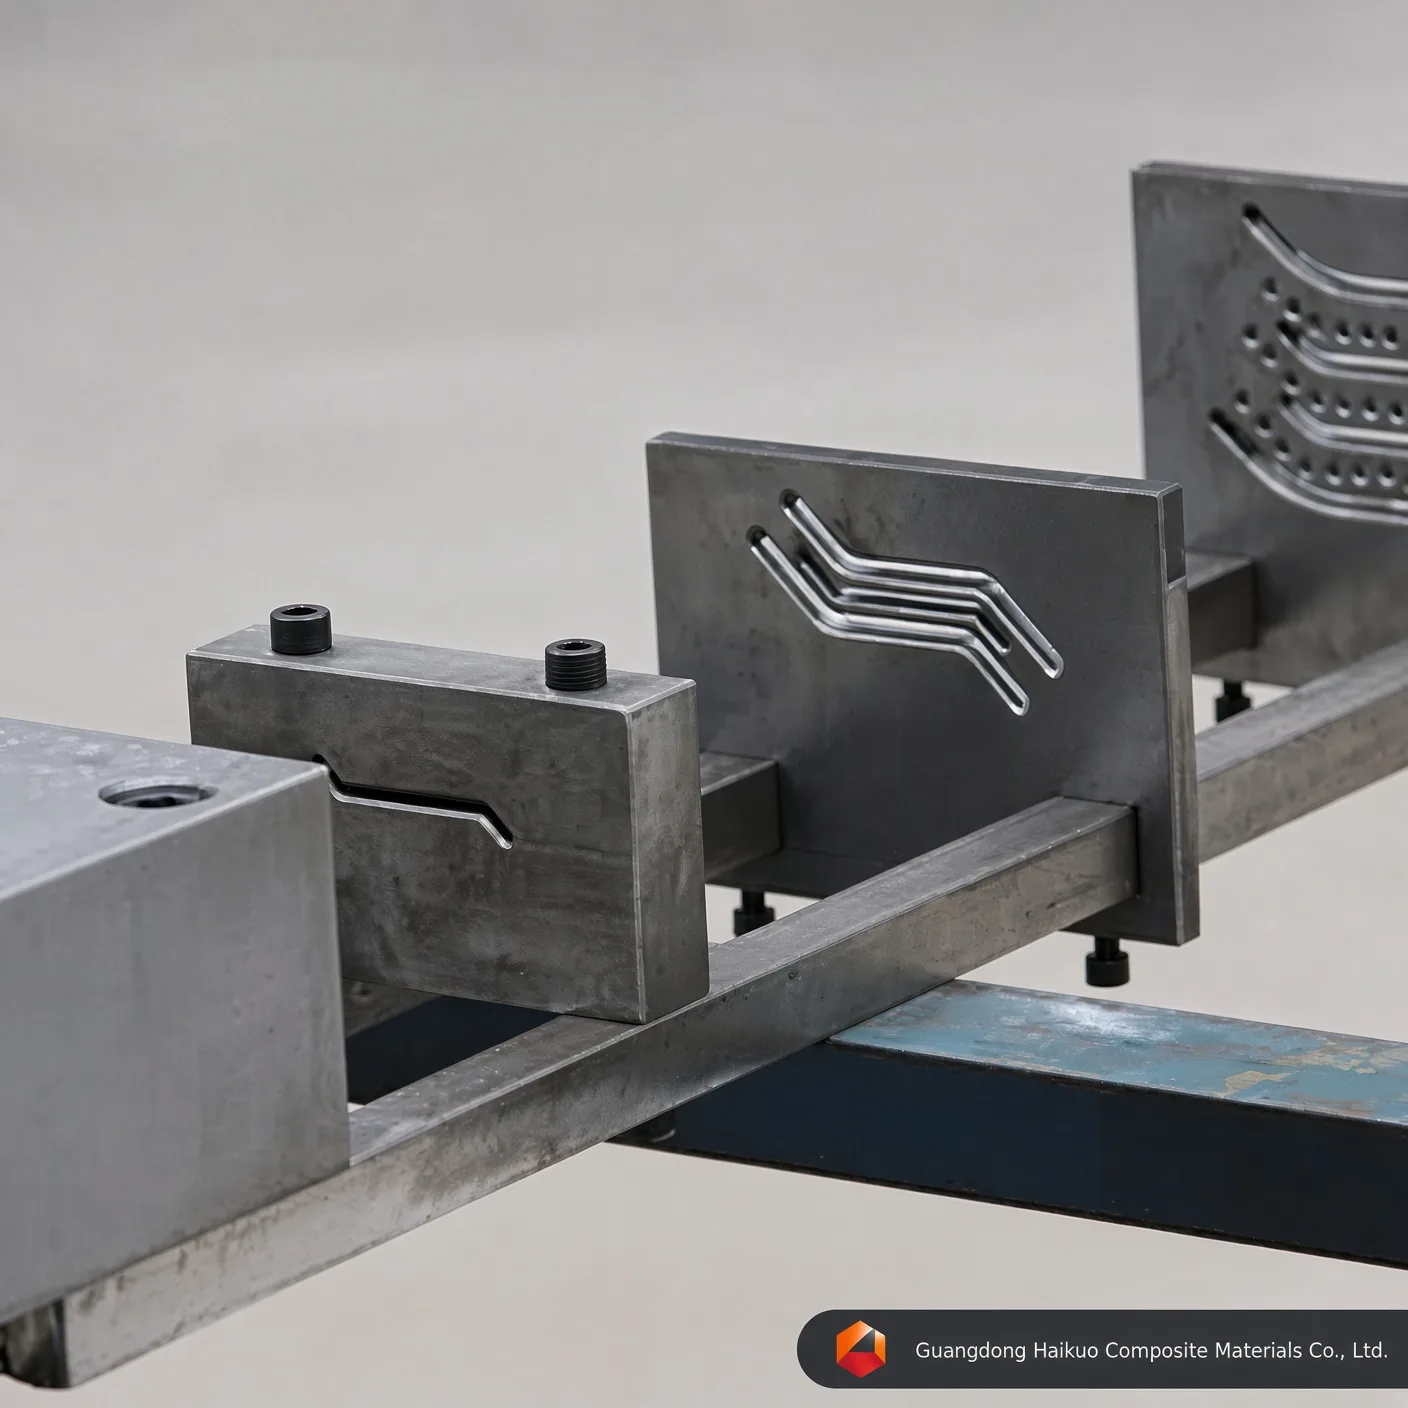
Pultrusionswerkzeug für GFK-Verbundläden: Hochpräzisionswerkzeug für GFK-Profile
Steigern Sie Ihre GFK-Fertigung mit diesem hochpräzisen Pultrusionswerkzeug für GFK-Verbund-Fensterläden aus Cr12/H13-Stahl mit spiegelglatter Kavität und hervorragender thermischer Stabilität für komplexe Fensterladen- und Lamellenprofile.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
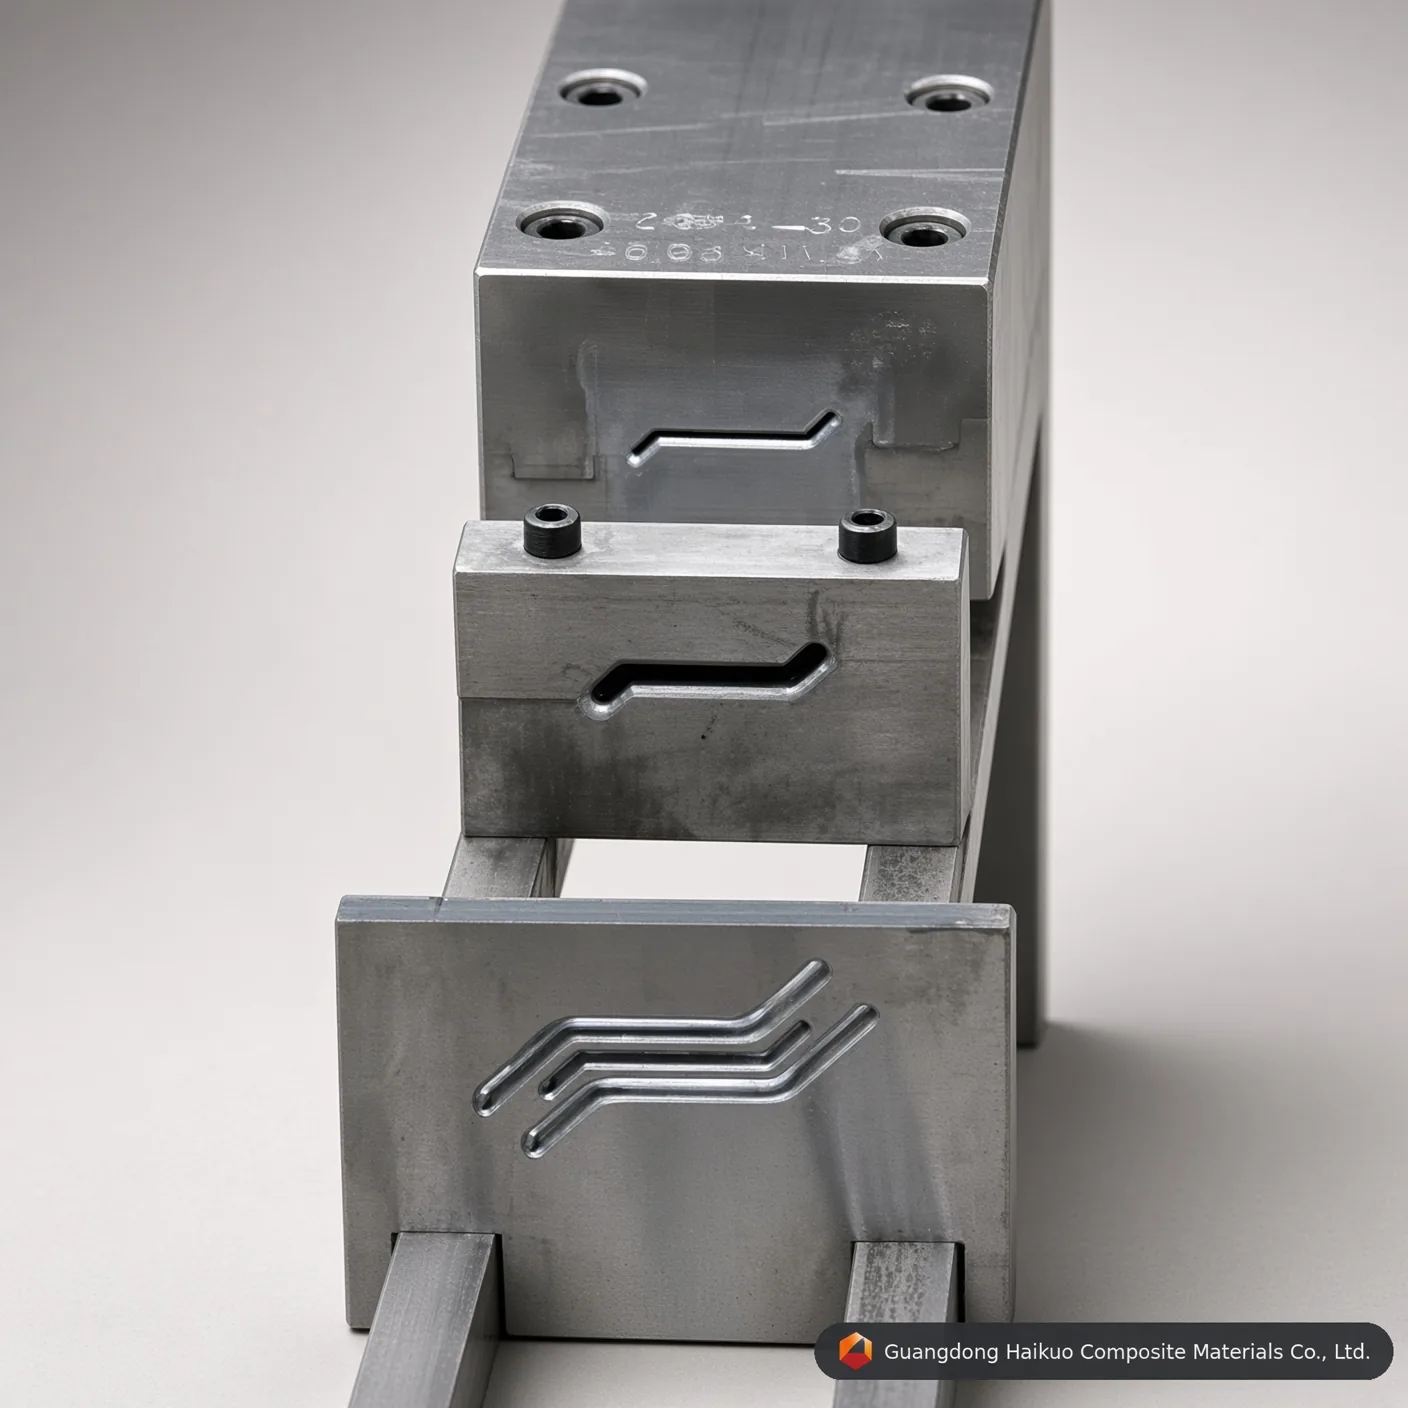
Präzisionswerkzeuge im Zentrum der Fertigung von Hochleistungs-Verbund-Fensterläden.
Technische Exzellenz im Design von Pultrusionswerkzeugen
In der Verbundwerkstoffbranche lassen sich rund 90 % der Qualität eines pultrudierten Profils auf die Präzision des Werkzeugs zurückführen. Das Pultrusionswerkzeug für GFK-Verbund-Fensterläden ist ein anspruchsvolles technisches Werkzeug, das die komplexen Geometrien von Lamellen und Fensterladenrahmen beherrscht. Gegenüber Standard-Rohrwerkzeugen verlangen Fensterladenwerkzeuge eine weit höhere Präzision bei Wandstärke und Oberflächengüte, um funktionale Aerodynamik mit optischer Anmutung zu verbinden. Bei Guangdong Haikuo fließen in jedes Werkzeug Stahl in Luftfahrtqualität und eine mehrstufige Wärmebehandlung ein, damit die Ergebnisse über Millionen Meter Produktion konstant bleiben.
1. So funktioniert das Pultrusionswerkzeug
Ein GFK-Fensterladenwerkzeug arbeitet gleichzeitig als chemischer Reaktor und als Formpresse und balanciert in jeder Stufe Temperatur, Druck und Geschwindigkeit:
- Imprägnierung & Führung: Glas- oder Kohlenstofffaserverstärkungen werden in einem Harzbad getränkt und vor dem Eintritt in das Werkzeug über Vorformführungen präzise ausgerichtet.
- Zonale Beheizung: Das Werkzeug ist in drei oder mehr Heizzonen unterteilt — die Einlaufzone verhindert vorzeitiges Gelieren, die mittlere Zone löst die exotherme Reaktion aus, und die Auslaufzone schließt die strukturelle Aushärtung ab.
- Phasenumwandlung: In der Kavität geht das Harz von flüssig über gelförmig in einen festen Strukturverbund über, während die innere Verjüngung des Werkzeugs es verdichtet.
- Kontinuierlicher Abzug: Ein hin- und hergehender Abzug zieht das ausgehärtete Fensterladenprofil fortlaufend heraus, das anschließend mit diamantbestückten Sägen auf Länge geschnitten wird.
2. Werkstofftechnik & Oberflächenbehandlung
Die Innenumgebung eines Pultrusionswerkzeugs ist stark abrasiv, daher ist die Werkstoffwahl entscheidend, um „Werkzeugverschmutzung“ und innere Kratzer zu verhindern:
- Cr12 / Cr12MoV: Ein hochgekohlter, hochchromhaltiger Stahl mit außergewöhnlicher Verschleißfestigkeit für Serienläufe.
- H13-Werkzeugstahl: Für die Epoxid- oder Polyurethan-Pultrusion gewählt wegen seiner überlegenen Zähigkeit bei erhöhten Temperaturen.
- Hartverchromung (0,04-0,05 mm): Schlüssel zur Reibungsminimierung — eine spiegelglatte Kavität (Ra=0,012) hält die Abzugskraft so niedrig wie möglich und verlängert die Lebensdauer der Greifer an der Maschine.
3. Technische Parameter 2026 & Ausführungsstandards
| Parameter | Standardwert | Technische Bedeutung |
|---|---|---|
| Kavitätenhärte | HRC 55-62 | Verhindert Abrieb durch Glasfasern. |
| Oberflächenglätte | Ra 0,025 ~ 0,012 | Sichert eine „Class-A“-Oberfläche der Profile. |
| Geradheit | < 0,02 mm pro Meter | Verhindert Verzug des fertigen Profils. |
| Parallelität | ± 0.01mm | Sichert eine gleichmäßige Wandstärke. |
| Schichthärte | ≥ HV 900 | Verlängert die Werkzeugstandzeit um 300 %. |
4. Einflussfaktoren auf die Werkzeugleistung
- Faservolumenanteil: Das Werkzeug muss auf das konkrete Faser-Harz-Verhältnis ausgelegt sein, um Innendruckspitzen zu vermeiden.
- Schwindungsausgleich: Moderne Fensterladenwerkzeuge sind leicht übermaßig gefertigt, um die chemische Schwindung des Harzes bei der Vernetzung auszugleichen.
- Gestaltung der Kühlkanäle: Obwohl das Werkzeug beheizt wird, kann die Einlaufzone eine Kühlung benötigen, um Harzansammlungen und „Hängenbleiben“ am Einlauf zu verhindern.
10 Experten-FAQs: Beschaffung von Pultrusionswerkzeugen
F1: „Wie viele Meter kann ein verchromtes Cr12-Werkzeug fertigen, bevor es neu verchromt werden muss?“
A: Je nach Harztyp und Faserabrasivität in der Regel zwischen 50.000 und 100.000 Metern.
F2: „Welcher Stahl ist für die Polyurethan-(PU-)Pultrusion am besten geeignet?“
A: Wir empfehlen P20- oder H13-Stahl mit einer speziellen Nitrierbehandlung, da PU gegenüber einer Standardverchromung aggressiver sein kann.
F3: „Kann ein Werkzeug unterschiedliche Ladenstärken herstellen?“
A: In der Regel nein. Jedes Werkzeug wird präzise für einen bestimmten Querschnitt gefertigt. Die Stärke wird durch die Kavitätengeometrie bestimmt.
F4: „Warum ist die Geradheit des Werkzeugs bei Läden so entscheidend?“
A: Schon eine Abweichung von 0,1 mm kann dazu führen, dass sich das Profil ‚wie eine Banane‘ krümmt oder verdreht, sodass es sich nicht mehr zu einem Laden-Rahmen montieren lässt.
F5: „Wie gehen Sie mit der exothermen Wärmespitze im Werkzeug um?“
A: Wir legen die Heizzonen mit unabhängigen PID-Reglern aus, um die bei der Aushärtungsreaktion des Harzes entstehende Wärme auszugleichen.
F6: „Ist eine Hartverchromung bei allen Werkzeugen unverzichtbar?“
A: Ja. Ohne sie würde die Reibung zwischen Glasfaser und Stahl zu raschem Verschleiß und hohen Abzugskräften führen, die die Maschine zum Stillstand bringen könnten.
F7: „Können Sie individuelle Werkzeuge nach unseren CAD-Zeichnungen liefern?“
A: Ja. Wir sind auf die 1:1-Präzisionsfertigung nach STEP- oder DWG-Dateien des Kunden spezialisiert, einschließlich Anpassungen der Schwindungsrate.
F8: „Wie lang ist die typische Lieferzeit für ein komplexes Ladenwerkzeug?“
A: Ein hochpräzises Ladenwerkzeug benötigt für Bearbeitung, Wärmebehandlung und abschließendes Polieren in der Regel 15-25 Tage.
F9: „Bieten Sie zum Werkzeug passende Vorformschablonen an?“
A: Ja, wir liefern passende Vorformführungen aus Edelstahl oder Nylon, damit die Faser in der richtigen Ausrichtung in das Werkzeug eintritt.
F10: „Wie pflege ich das Werkzeug zwischen den Produktionsläufen?“
A: Die Kavität sollte im warmen Zustand von Harzrückständen gereinigt und mit einem leichten Rostschutzöl oder Werkzeugschutzspray beschichtet werden.
Beratung zu Präzisionswerkzeugen
Optimieren Sie Ihre Verbundproduktion mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang sind wir auf hochwertige GFK-Pultrusionswerkzeuge spezialisiert.
Reichen Sie Ihre Konstruktion zur technischen Prüfung ein:
- Leiterin Werkzeugprojekte: Helena Wang
- E-Mail der technischen Konstruktion: [email protected]
- WhatsApp weltweit: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Laden-/Lamellenprofil-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Laden-/Lamellenprofil-Produktion in Standardmengen | Prototyping oder Probeläufe von Laden-/Lamellenprofilen in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das Pultrusionswerkzeug für GFK-Verbundläden entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des Pultrusionswerkzeugs für GFK-Verbundläden. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende Ladenprofil-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim Pultrusionswerkzeug für GFK-Verbundläden aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Laden-/Lamellenprofil drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem Pultrusionswerkzeug für GFK-Verbundläden spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das Pultrusionswerkzeug für GFK-Verbundläden auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das Pultrusionswerkzeug für GFK-Verbundläden kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






