















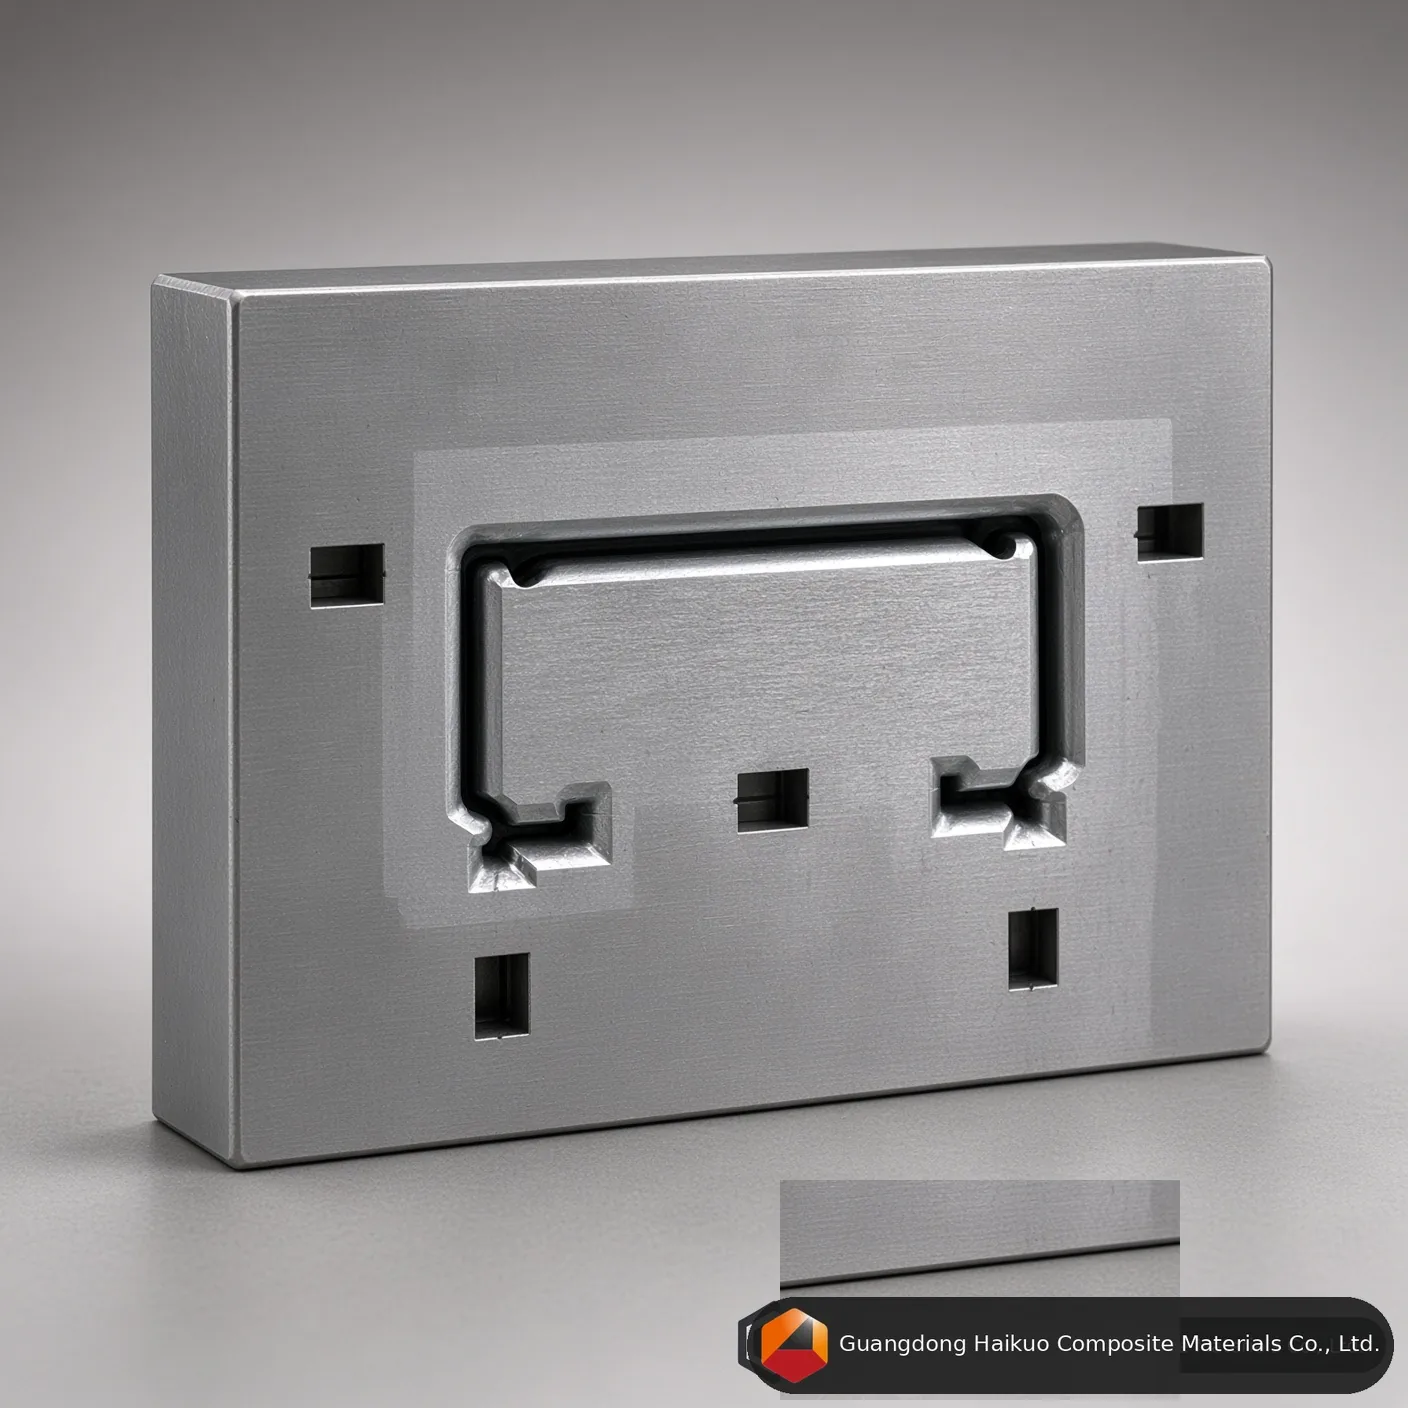
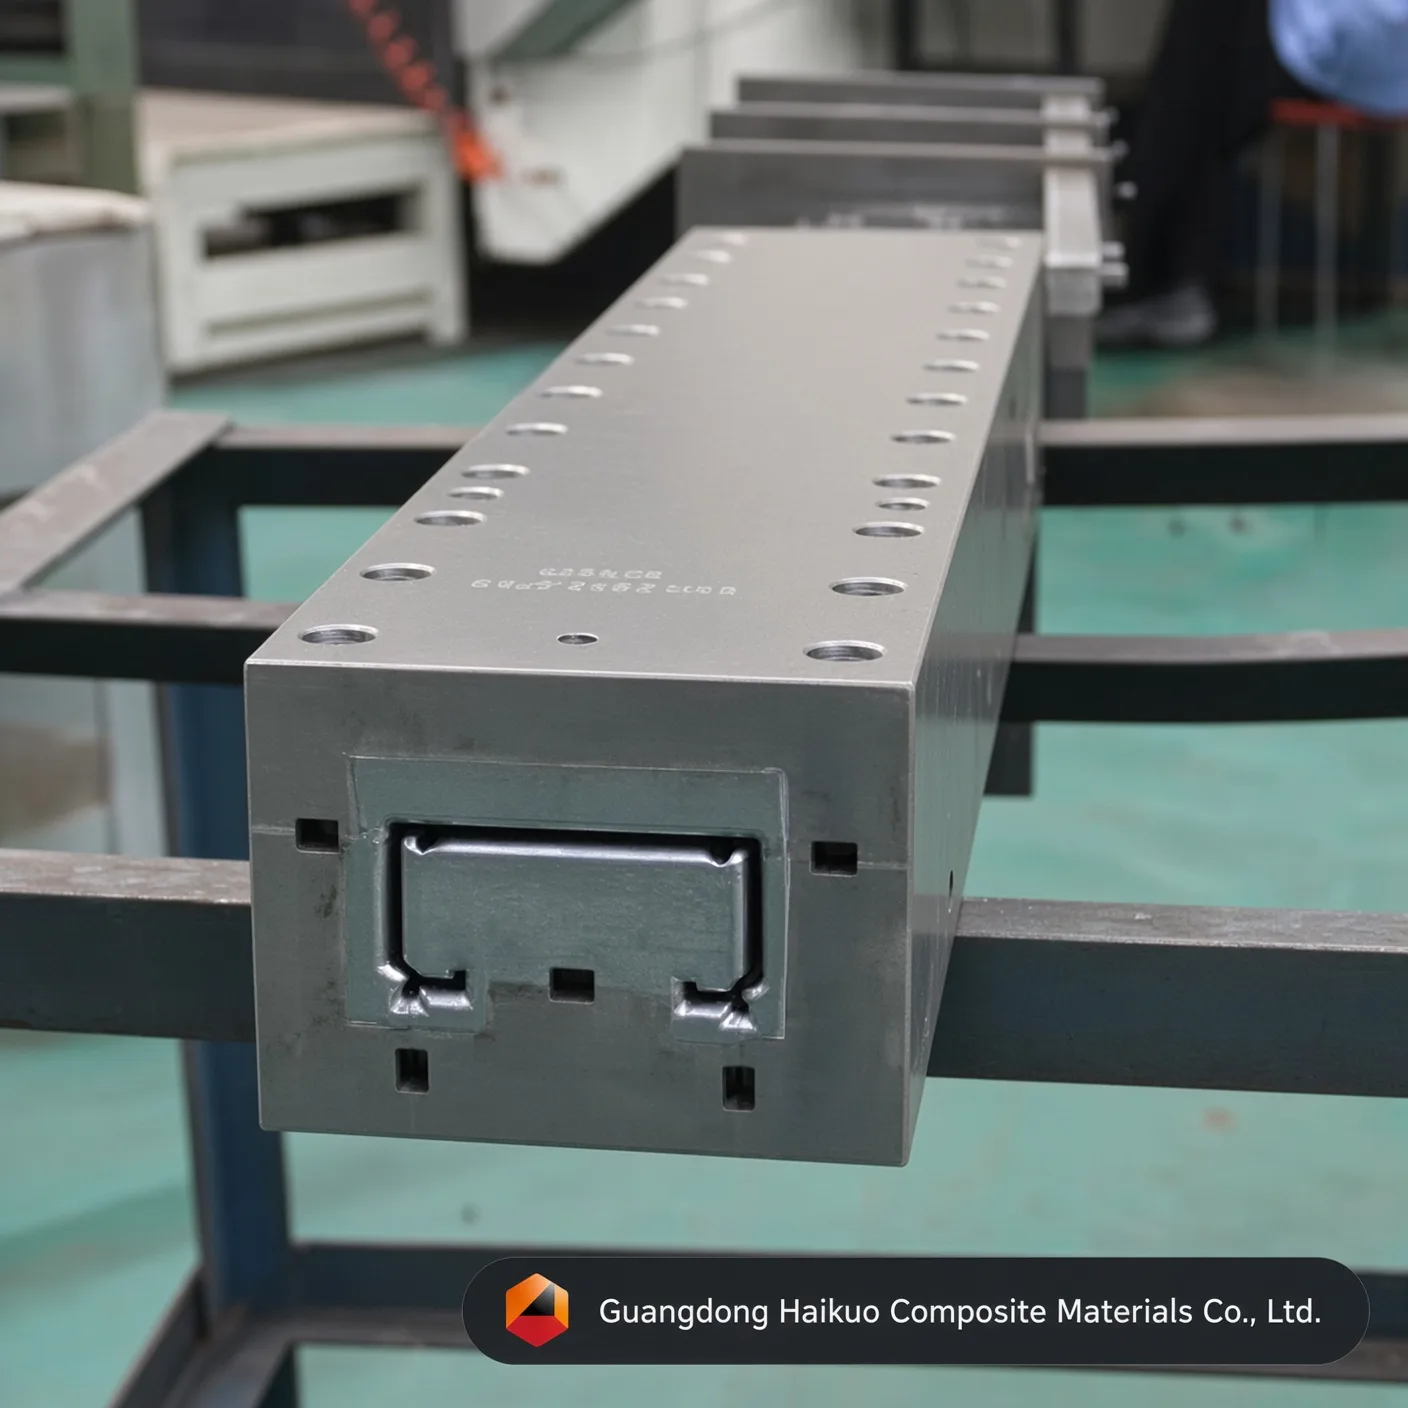
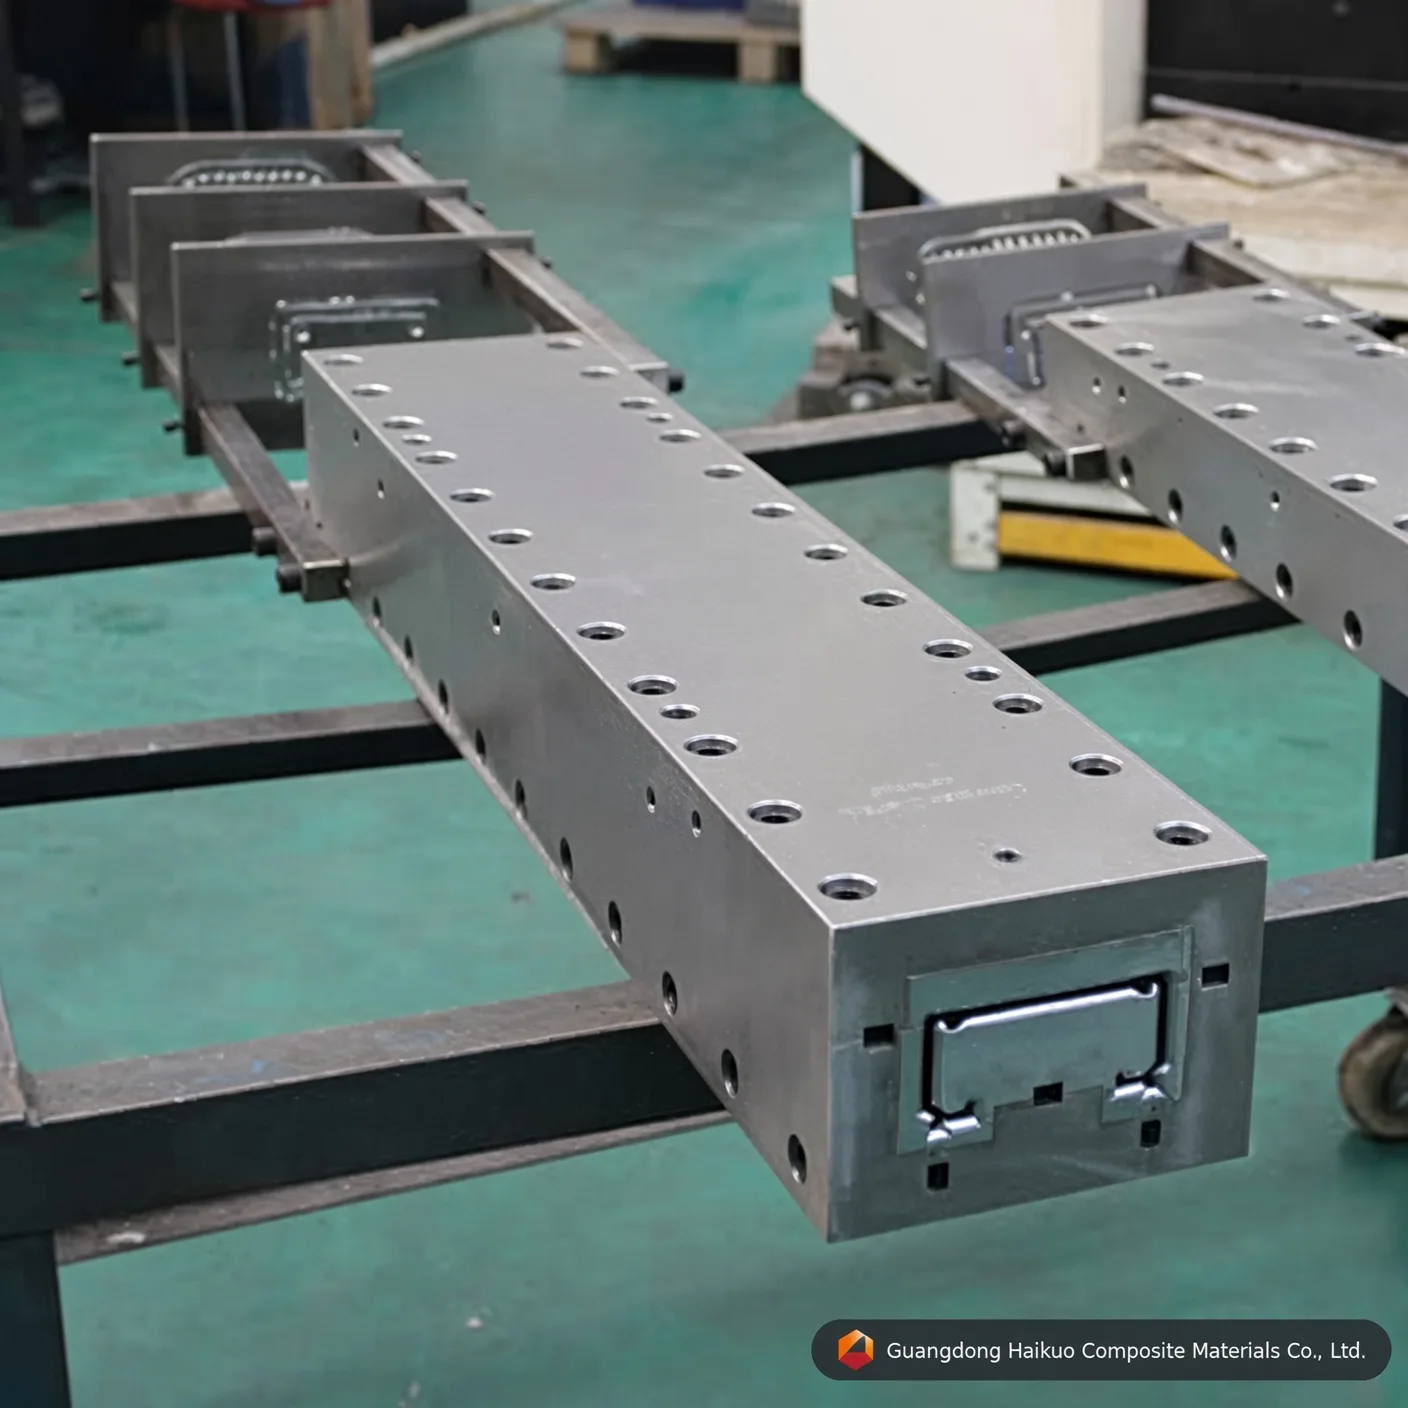
Filière de pultrusion de profilé en U en fibre de verre : outillage de précision pour sections en C
Notre filière de pultrusion de profilés en U en fibre de verre de précision 100*47 mm est conçue pour relever le niveau de la production PRFV structurelle. Elle est usinée dans de l’acier Cr12/H13 de qualité aérospatiale, finie par un chromage poli miroir et durcie à HRC 60 pour une excellente résistance à l’usure.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Pourquoi les filières de profilés en C sont au cœur des composites structurels
Les projets de l’industrie lourde et de la construction se tournent de plus en plus en 2026 vers les profilés en C en fibre de verre comme substitut non corrosif aux poutres en acier. La performance de ces profilés — leur stabilité dimensionnelle, leur capacité de charge et leur finition — dépend presque entièrement de la précision intégrée à la filière de pultrusion qui les forme. Une filière de profilé de 100*47 mm doit gérer une transition de fibres délicate aux angles où l’âme rencontre l’aile. Guangdong Haikuo conçoit ses filières spécifiquement pour éviter les « zones sèches » et maintenir une épaisseur de paroi constante, de sorte que les profilés structurels obtenus satisfont largement aux codes de sécurité internationaux.
1. Comment fonctionne la pultrusion de profilés
Produire un profilé pultrudé exige un équilibre soigné entre maîtrise thermique et alignement mécanique. Nos filières de 100*47 mm reposent sur trois principes fondamentaux :
- Logique de renfort d’angle : une entrée de filière conique comprime les mats de tissu spécifiquement dans les angles à 90 degrés du profilé en C, évitant toute faiblesse structurelle dans ces zones très sollicitées.
- Zones de chauffe différenciées : comme les ailes de 47 mm et l’âme de 100 mm peuvent durcir à des vitesses différentes selon leur orientation, les filières comportent des commandes de chauffe localisées qui empêchent le profilé de se gauchir ou de se vriller.
- Étanchéité hydraulique : la rectification de précision permet au moule de supporter la forte pression de dilatation interne générée lorsque la résine passe de l’état liquide à l’état solide, gardant le composite dense et sans vide.
2. Choix des matériaux et ingénierie de surface
Les séries continues de profilé PRFV structurel sont très abrasives pour l’outillage. Pour atteindre plus de 50 000 mètres de durée de vie, nous recourons à une métallurgie haut de gamme :
- Cr12 / Cr12MoV : un acier à forte teneur en carbone qui, après traitement thermique sous vide, offre le bon équilibre entre ténacité et dureté de surface (HRC 58-62).
- Acier à outils H13 : la référence pour la pultrusion hautes performances, en particulier lorsque des résines vinylester ou polyuréthane sont en jeu.
- Polissage miroir (Ra 0,012) : une empreinte interne à finition miroir réduit le frottement de traction, évite l’encrassement du moule et laisse au profilé la finition très brillante qu’exigent les applications architecturales.
3. Paramètres techniques et normes d’exécution
| Spécification des paramètres | Valeur standard Haikuo | Portée industrielle |
|---|---|---|
| Dimensions du profilé | 100 mm x 47 mm | Dimensionnement standard de profilé en C structurel. |
| Matériau du moule | Cr12 / H13 / 38CrMoAI | Optimisé pour l’abrasion et la chaleur. |
| Dureté de l’empreinte | HRC 55 – 62 | Insensible à l’abrasion par la fibre de verre. |
| Lissé de surface | Ra 0,025 ~ 0,012 | Garantit un faible effort de traction (réduction du frottement). |
| Rectitude | ≤ 0,02 mm / mètre | Essentielle pour l’alignement structurel sur de longues portées. |
| Épaisseur de placage | 0.04 – 0.05 mm | Couche de chrome dur pour la résistance chimique. |
4. Facteurs de performance optimisés
- Gestion de la teneur en fibres : conçue pour accepter jusqu’à 70 % de verre afin d’obtenir une résistance à la traction maximale dans les poutres structurelles.
- Compatibilité des résines : entièrement compatible avec les systèmes polyester, vinylester, époxy et phénolique, y compris avec additifs ignifuges.
- Optimisation de la vitesse : l’empreinte ultra-lisse permet des vitesses de pultrusion de 0,5 – 1,2 m/min sans sacrifier la qualité de surface.
10 questions professionnelles : ingénierie des filières de profilés en fibre de verre
Q1 : « Cette filière peut-elle être personnalisée pour un angle d’aile précis ? »
R : Oui. Bien que 90 degrés soit le standard, nous pouvons personnaliser la filière pour produire des ailes coniques ou inclinées pour des assemblages structurels spécialisés.
Q2 : « Quel est l’avantage de l’acier H13 par rapport au 40Cr pour une filière de profilé ? »
R : Le H13 offre une bien meilleure dureté à chaud et une meilleure résistance à la fatigue thermique, ce qui le rend indispensable pour les séries à grande vitesse et les résines à pics exothermiques élevés.
Q3 : « Comment évitez-vous l’« accumulation de résine » dans les angles de la filière de profilé ? »
R : Par un polissage miroir et en veillant à ce que le chromage dur soit uniforme dans les angles, ce qui empêche la résine de s’« ancrer » dans le métal.
Q4 : « La filière comprend-elle des plaques de préformage ? »
R : Oui. Chaque filière structurelle que nous expédions est livrée avec un jeu de plaques de préformage conçues sur mesure pour guider les mats vers la forme en C avant leur entrée dans la filière.
Q5 : « Puis-je utiliser la même filière pour différentes épaisseurs de paroi ? »
R : Pour les profilés, l’épaisseur de paroi est fixée par l’empreinte. Pour changer l’épaisseur, une nouvelle filière ou une empreinte modifiée est nécessaire afin de garantir l’intégrité structurelle.
Q6 : « Comment maintenez-vous la rectitude sur un profilé de 100 mm de large ? »
R : Nous utilisons des rails de guidage rectifiés avec précision et un chauffage à 4 zones pour garantir un durcissement équilibré, ce qui élimine les contraintes internes à l’origine du vrillage.
Q7 : « Le chromage résiste-t-il aux résines acides ? »
R : Oui. Notre chrome dur industriel est chimiquement inerte et protège l’acier à outils des composants corrosifs des résines vinylester et phénoliques.
Q8 : « Quel est le délai habituel pour une filière de profilé 100*47 mm ? »
R : La fabrication demande généralement 18 à 22 jours, usinage CNC, traitement thermique sous vide et polissage miroir compris.
Q9 : « Proposez-vous des services de rechromage pour les filières usées ? »
R : Oui. Nous pouvons décaper, repolir et rechromer vos filières existantes pour prolonger leur durée de service de 50 000 mètres supplémentaires.
Q10 : « Comment calculer le retrait de la résine pour un nouveau profilé ? »
R : Notre équipe d’ingénierie utilise un logiciel de simulation pour tenir compte du retrait de 1 à 3 % typique des résines composites, en ajustant en conséquence les dimensions de l’empreinte de la filière.
Consultation en outillage structurel
Donnez de l’élan à vos projets d’infrastructure avec Guangdong Haikuo Composite Materials Co., Ltd. Dirigée par Helena Wang, nous sommes un fournisseur professionnel de filières de pultrusion PRFV de haute précision.
Obtenez un devis technique pour votre filière structurelle :
- Spécialiste outillage : Helena Wang
- E-mail direct d’ingénierie : [email protected]
- WhatsApp international : +86 189 5198 8522
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de profilé en C exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de profilé en C en volume standard | Prototypage en petit volume ou séries d’essai de profilé en C |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour la filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte de la filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de profilé en U 100*47 mm constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur la filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de profilé en C. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec la filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : La filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C peut-elle être personnalisée selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine la filière de pultrusion de profilé en U en fibre de verre : outillage de haute précision pour profilés en C est-elle compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






