















Réponse courte. L’armature PRFV est fabriquée sur une ligne de pultrusion continue : des stratifils de verre traversent un bain de résine, une filière de formage et une zone de cuisson, reçoivent un traitement de surface pour l’adhérence, puis sont tirés et coupés. La qualité est contrôlée par des essais sur la teneur en verre, la cuisson et les propriétés en traction.
| Étape | Ce qui se passe | Ce qui peut mal tourner |
|---|---|---|
| 1. Stratifils | Des stratifils de verre continus sont fournis par un cantre, en nombre voulu pour le diamètre de la barre | Un mauvais nombre de fibres change la résistance et le diamètre |
| 2. Résine | Les stratifils sont imprégnés dans un bain de résine ou une boîte d’injection (le vinylester est courant pour l’armature) | Fibre sèche ou vides dus à une mauvaise imprégnation |
| 3. Formage | Une filière fixe le diamètre et chasse l’excès de résine | Erreurs de diamètre et de tolérance |
| 4. Surface d’adhérence | Un fil hélicoïdal et/ou un revêtement de sable donne une surface rugueuse qui adhère au béton | Mauvaise adhérence si le fil ou le revêtement est irrégulier |
| 5. Cuisson | La chaleur durcit la résine pendant que la barre avance ; vitesse et température sont équilibrées | Une sous-cuisson réduit la résistance et la durabilité |
| 6. Traction et coupe | Une tireuse fait avancer la barre ; une scie coupe à longueur ou la barre est enroulée | Dommages à la tireuse ; longueurs erronées |
Contrôles de qualité (essais courants)
- Résistance et module en traction de la barre (par exemple ASTM D7205) ;
- Teneur en verre par calcination et degré de cuisson par analyse thermique ;
- Résistance d’adhérence au béton et cisaillement transversal ;
- Dimensions (diamètre nominal et mesuré) par rapport à la spécification du produit, telle que l’ASTM D7957 ;
- Traçabilité par lot, afin qu’un lot puisse être remonté jusqu’à ses matières premières.
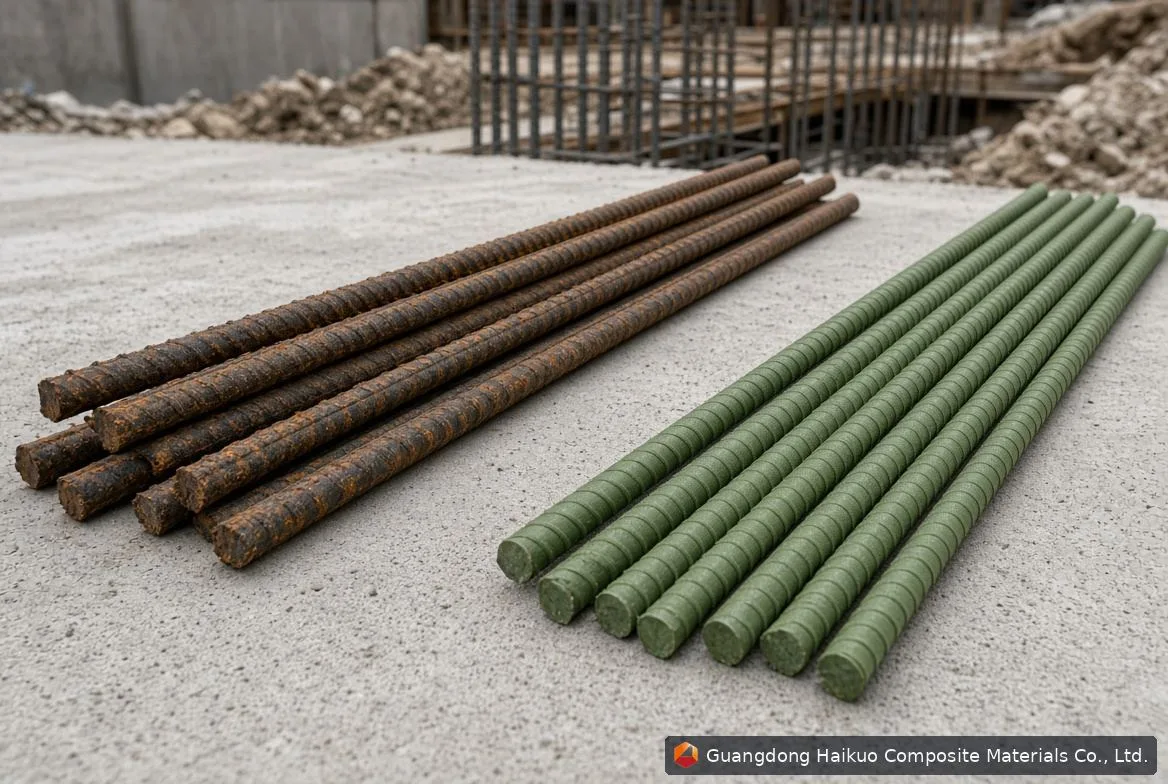
Demandez à votre fournisseur le rapport d’essai du lot que vous achetez et comparez-le à la norme citée dans le projet. Comparaison du PRFV et de l’acier : armature PRFV et armature en acier. Le procédé général est expliqué dans le procédé de pultrusion, et les couches de renfort dans stratifils, mats et voiles.
Pourquoi le procédé importe à l’acheteur
- Une vitesse de ligne et une cuisson constantes maintiennent la résistance et le diamètre dans la spécification du premier au dernier mètre.
- Le traitement de surface (fil hélicoïdal ou revêtement de sable) décide de l’adhérence au béton ; un essai d’adhérence est donc aussi important qu’un essai de traction.
- Les enregistrements par lot permettent de remonter une barre jusqu’à ses matières premières si un problème apparaît sur chantier.
Envoyez-nous votre besoin
Guangdong Haikuo Composite Materials Co., Ltd. (Huizhou, Guangdong) conçoit en interne ses moules de pultrusion et fabrique des profilés en PRFV sur mesure. Envoyez un plan, un échantillon, ou simplement l’application et l’environnement, et nous vous dirons ce qui est faisable.
E-mail : [email protected] | WhatsApp : +86 189 5198 8522