















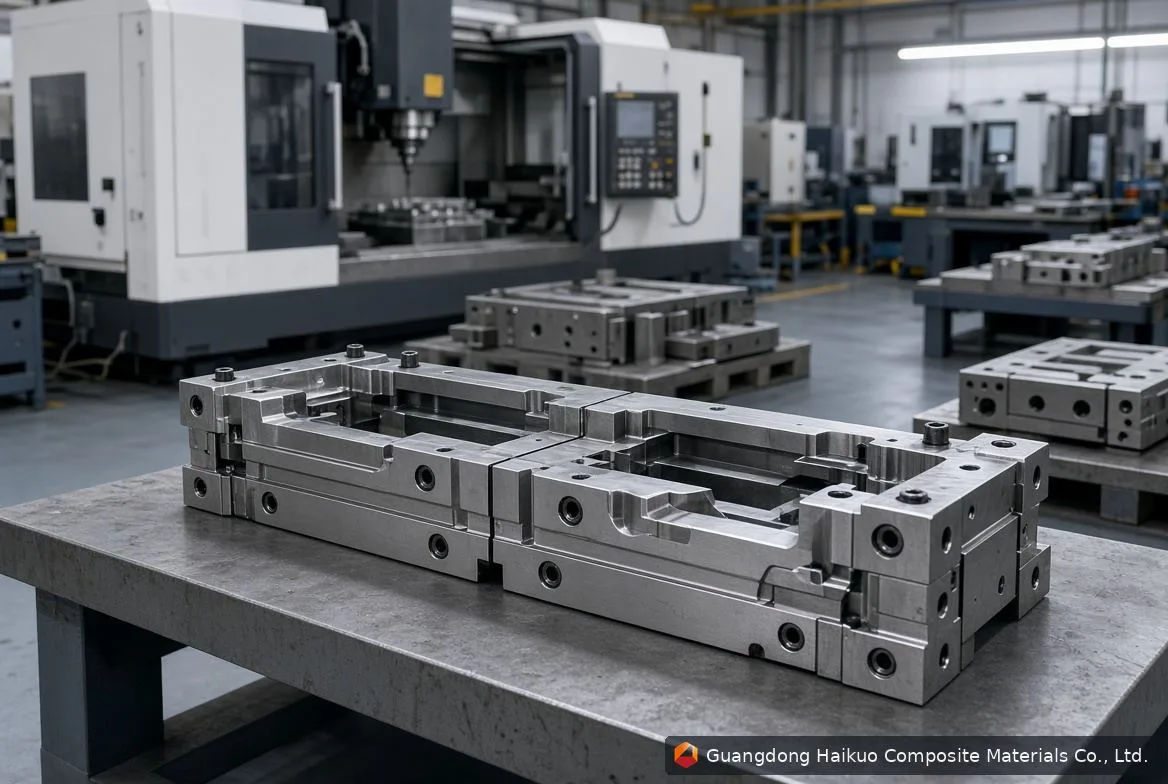
Procédé de pultrusion de profilés PRFV
Les colmatages de moule font partie des problèmes les plus perturbateurs de la pultrusion de fibre de verre — ils arrêtent la production, causent des défauts de produit et font grimper les coûts. Comprendre ce qui les provoque est la première étape pour les prévenir et garder la production fluide.
Ce qui provoque le colmatage du moule
1. Gélification de la résine
La gélification de la résine se produit lorsque la résine durcit prématurément à l’intérieur du moule et se solidifie contre les surfaces du moule. Les déclencheurs courants :
- Température élevée de la résine : des températures élevées accélèrent le durcissement et augmentent le risque de gélification dans le moule.
- Viscosité de résine irrégulière : une viscosité inégale entraîne des vitesses de durcissement inégales, ce qui peut déclencher la gélification à certains endroits.
- Vitesse de pultrusion trop lente : si elle est trop lente, la résine a plus de temps qu’il ne faut pour durcir dans le moule.
2. Accumulation de débris de fibres
Les débris de fibres générés pendant la pultrusion peuvent s’accumuler dans le moule et restreindre peu à peu l’écoulement de la résine. Ils proviennent généralement de :
- Préparation inadéquate des fibres : un nettoyage insuffisant ou des contaminants qui introduisent des débris dans le procédé.
- Conception de moule peu efficace : des angles vifs ou de mauvais canaux d’évacuation qui piègent les débris avec le temps.
- Composants de moule usés : des guides et des galets qui s’usent et libèrent des débris en vieillissant.
3. Contamination par des corps étrangers
Poussière, saleté ou autres contaminants en suspension qui entrent dans le procédé peuvent aussi provoquer des colmatages, souvent à cause de :
- Un environnement de travail malpropre : une zone poussiéreuse qui introduit des contaminants dans le procédé.
- Une manipulation négligente des matériaux : un stratifil ou une résine mal manipulés qui introduisent des contaminants.
- Un nettoyage insuffisant du moule : un nettoyage peu fréquent qui laisse les contaminants s’accumuler avec le temps.
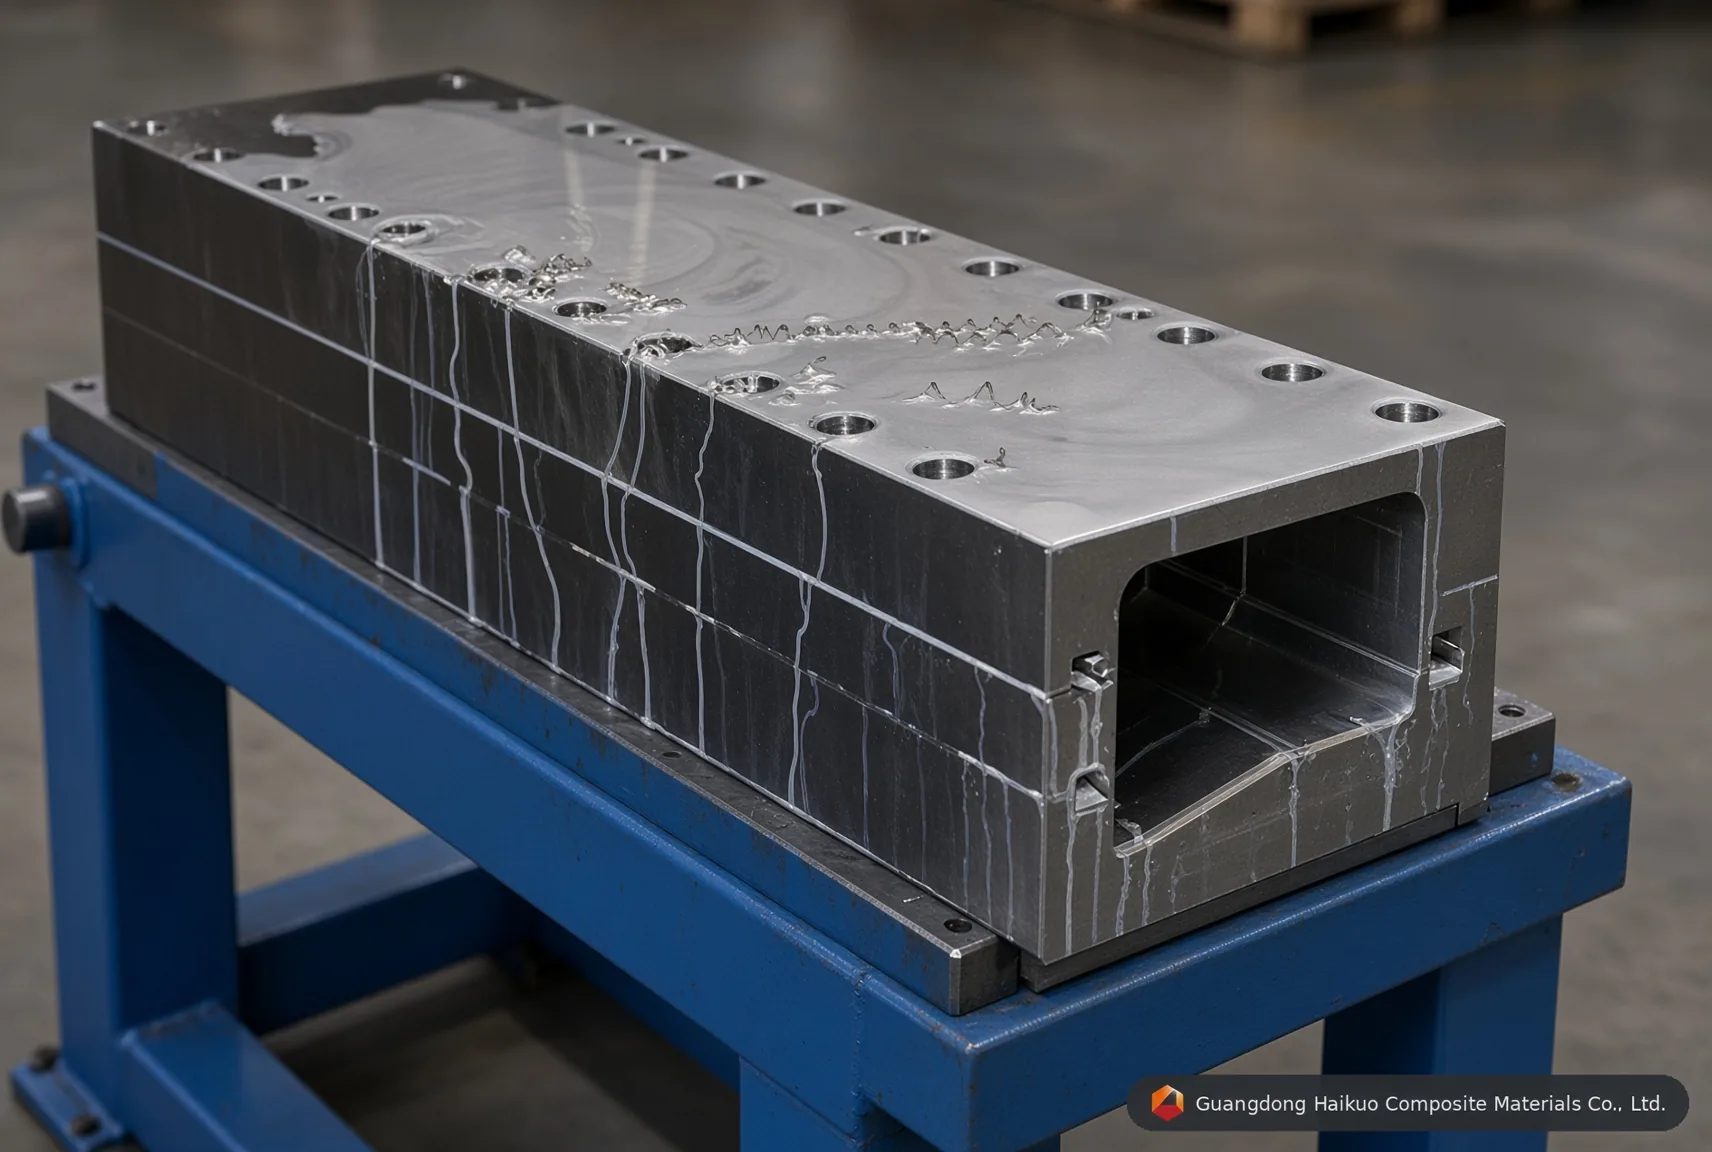
Procédé de fabrication d’un moule de pultrusion PRFV
Ce que vous coûtent les colmatages
Perturbations de production : un colmatage peut paralyser toute la ligne de pultrusion, avec retards, échéances manquées et clients mécontents.
Défauts de produit : un colmatage en cours de série peut créer des vides, des surfaces irrégulières ou des propriétés de matériau inconstantes — parfois au point de rendre le produit inutilisable.
Coûts accrus : au-delà de la perturbation elle-même, les colmatages ajoutent de la main-d’œuvre de nettoyage et de réparation, du matériau gaspillé ou des composants remplacés, et des revenus perdus à cause de l’arrêt — parfois avec en plus des pénalités pour engagements de livraison manqués.
Comment prévenir le colmatage du moule
- Maîtriser la température de la résine : la garder dans la plage recommandée grâce à des systèmes de suivi et de régulation.
- Maîtriser la viscosité de la résine : tester régulièrement et ajuster la formulation pour garder un débit constant.
- Optimiser la vitesse de pultrusion : adapter la vitesse au type de résine, aux caractéristiques des fibres et à la conception du moule pour que la résine s’écoule correctement.
- Préparer et manipuler les fibres avec soin : suivre des procédures de préparation strictes et un stockage correct des matériaux pour éviter d’introduire des débris.
- Bien concevoir les moules : des surfaces lisses, un drainage adéquat et un minimum de zones mortes limitent l’accumulation de débris.
- Nettoyer les moules selon un calendrier : retirer régulièrement débris, contaminants et résidus de résine durcie, avec des méthodes de nettoyage adaptées au matériau du moule.
- Garder la zone de travail propre : limiter la poussière et les contaminants en suspension par un bon entretien des lieux et une bonne manipulation des matériaux.
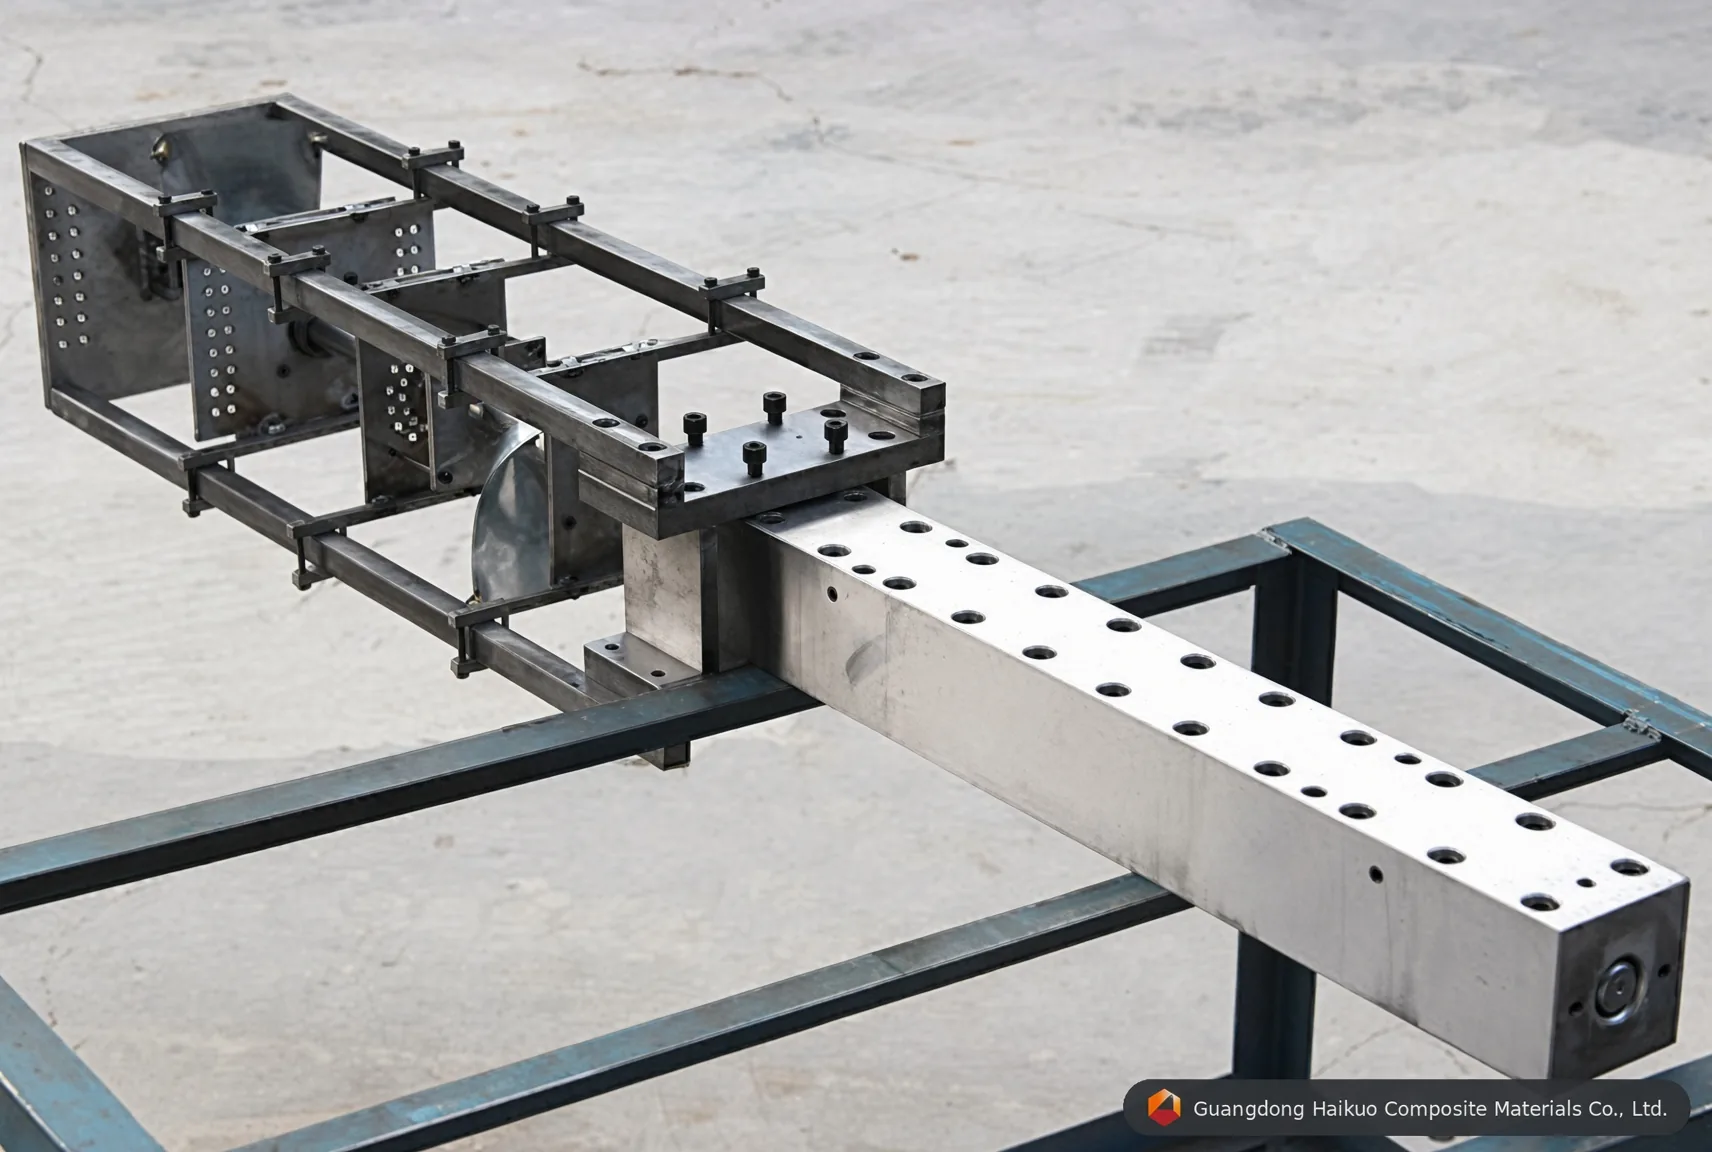
Quelques habitudes de plus à prendre
Inspection régulière du moule : vérifier l’usure, les dommages ou l’accumulation de débris, et traiter les problèmes avant qu’ils ne causent un colmatage.
Maintenance préventive : un programme d’entretien planifié des moules, guides, galets et systèmes de distribution de résine détecte les problèmes tôt.
Formation des opérateurs : veiller à ce que les opérateurs comprennent la propreté du moule, la préparation des fibres et la bonne technique de pultrusion.
Amélioration continue : suivre le procédé, guetter les premiers signes de colmatage et utiliser les données pour affiner votre approche dans le temps.
Conclusion
Les colmatages de moule ont des coûts réels — pour la production, la qualité du produit et les résultats financiers. Comprendre ce qui les provoque et adopter les habitudes préventives ci-dessus contribue beaucoup à garder une exploitation de pultrusion de fibre de verre fluide et rentable à long terme.