


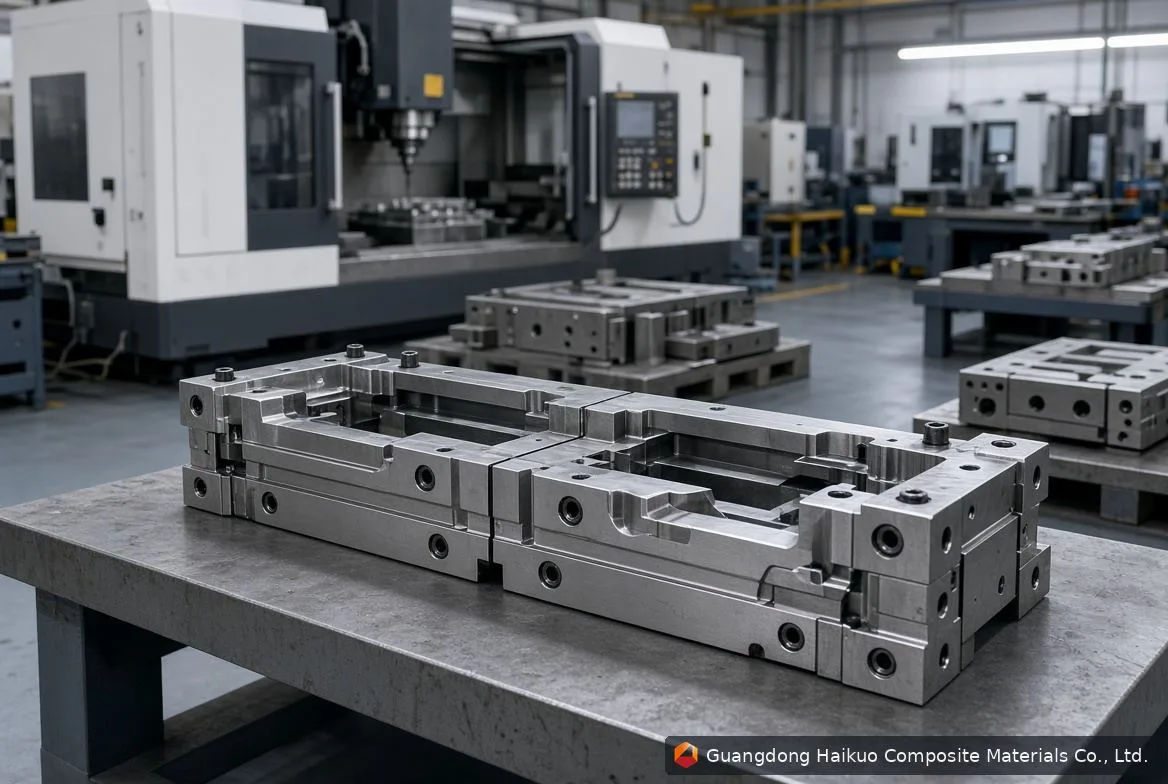
Процесс пултрузии профилей FRP
Засорение пресс-формы — одна из самых серьёзных проблем в пултрузии стеклопластика: оно останавливает производство, вызывает дефекты продукции и увеличивает затраты. Понимание причин — первый шаг к их предотвращению и бесперебойной работе производства.
Что вызывает засорение пресс-формы
1. Гелеобразование смолы
Гелеобразование смолы происходит, когда смола преждевременно отверждается внутри пресс-формы и затвердевает на её поверхностях. К типичным причинам относятся:
- Высокая температура смолы: повышенные температуры ускоряют отверждение, повышая вероятность гелеобразования внутри пресс-формы.
- Нестабильная вязкость смолы: неравномерная вязкость ведёт к неравномерной скорости отверждения, что может вызвать гелеобразование в отдельных местах.
- Низкая скорость пултрузии: при слишком медленном вытягивании у смолы больше времени на отверждение внутри пресс-формы, чем следует.
2. Накопление волоконных остатков
Волоконные остатки, образующиеся при пултрузии, могут накапливаться внутри пресс-формы и постепенно ограничивать течение смолы. Обычно они возникают из-за:
- Неправильной подготовки волокна: недостаточная очистка или загрязнения вносят остатки в процесс.
- Неэффективной конструкции пресс-формы: острые углы или плохие дренажные каналы, со временем задерживающие остатки.
- Изношенных компонентов пресс-формы: направляющие и ролики, изнашивающиеся по мере старения и выделяющие остатки.
3. Загрязнение посторонними веществами
Пыль, грязь и другие загрязнения из воздуха, попадающие в процесс, также могут вызывать засорение, чаще всего из-за:
- Неопрятной рабочей среды: запылённое помещение вносит загрязнения в процесс.
- Небрежного обращения с материалами: неправильное обращение с ровингом или смолой вносит загрязнения.
- Недостаточной очистки пресс-формы: редкая очистка позволяет загрязнениям накапливаться со временем.
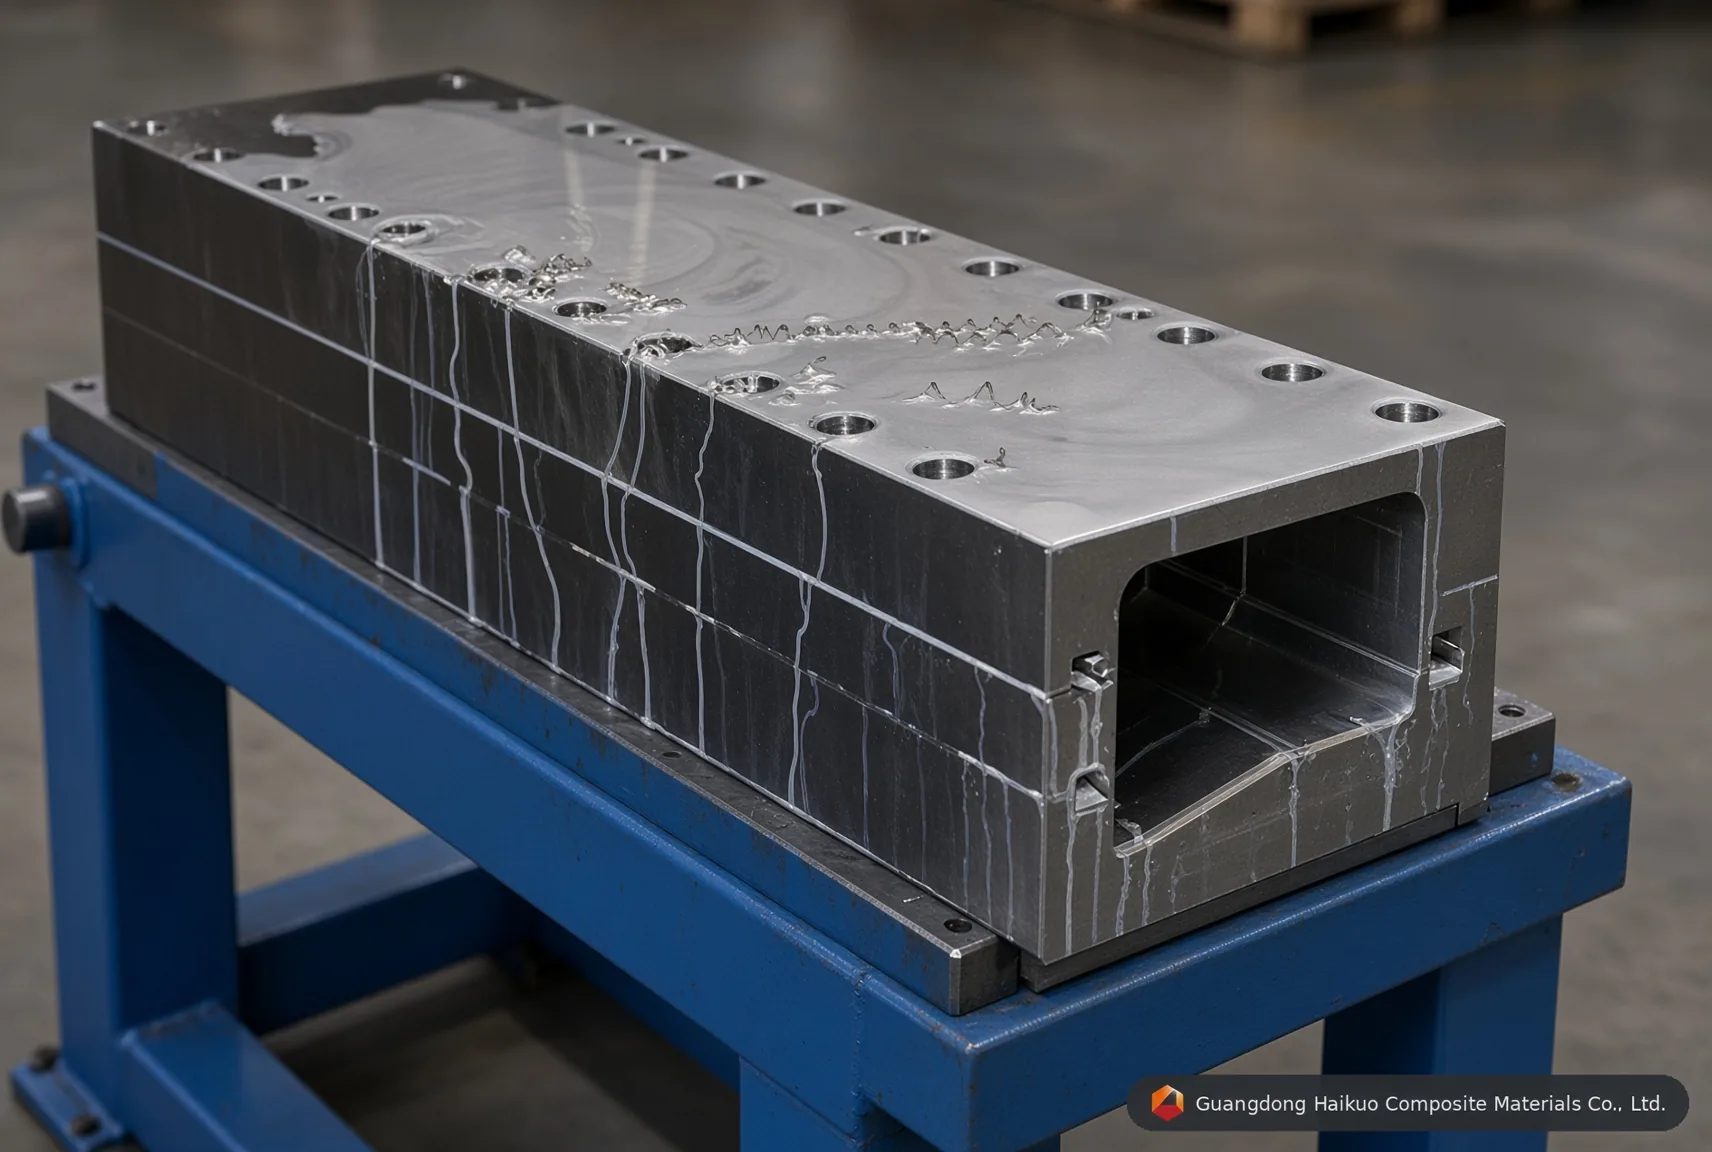
Процесс изготовления пултрузионной пресс-формы FRP
Во что обходятся засорения
Сбои производства: засорение может остановить всю пултрузионную линию, вызывая задержки, срыв сроков и недовольных клиентов.
Дефекты продукции: засорение в середине серии может создавать пустоты, неровные поверхности или неоднородные свойства материала, иногда делая изделие непригодным.
Рост затрат: помимо самого сбоя, засорения добавляют трудозатраты на очистку и ремонт, потери материала или замену компонентов и упущенную выручку от простоя — иногда вдобавок со штрафами за срыв сроков поставки.
Как предотвратить засорение пресс-формы
- Контролируйте температуру смолы: удерживайте её в рекомендуемом диапазоне с помощью систем мониторинга и управления.
- Управляйте вязкостью смолы: регулярно проверяйте и корректируйте состав для стабильного расхода.
- Оптимизируйте скорость пултрузии: согласуйте скорость с типом смолы, свойствами волокна и конструкцией пресс-формы, чтобы смола текла правильно.
- Тщательно готовьте волокно и обращайтесь с ним: соблюдайте строгие процедуры подготовки и правильное хранение материалов, чтобы не вносить остатки.
- Правильно проектируйте пресс-формы: гладкие поверхности, достаточный дренаж и минимум мёртвых зон сокращают накопление остатков.
- Чистите пресс-формы по графику: регулярно удаляйте остатки, загрязнения и остатки отверждённой смолы методами очистки, подходящими для материала пресс-формы.
- Поддерживайте чистоту рабочей зоны: сводите к минимуму пыль и загрязнения в воздухе за счёт порядка и правильного обращения с материалами.
Ещё несколько полезных привычек
Регулярный осмотр пресс-формы: проверяйте износ, повреждения и накопление остатков и устраняйте проблемы до засорения.
Профилактическое обслуживание: плановая программа обслуживания пресс-форм, направляющих, роликов и систем дозирования смолы выявляет проблемы заранее.
Обучение операторов: убедитесь, что операторы понимают требования к чистоте пресс-формы, подготовке волокна и правильной технике пултрузии.
Постоянное улучшение: отслеживайте процесс, следите за ранними признаками засорения и используйте данные для совершенствования подхода со временем.
Заключение
Засорения пресс-форм несут реальные затраты — для производства, качества продукции и итогового результата. Понимание причин и внедрение описанных выше профилактических привычек во многом помогают обеспечить бесперебойную и экономичную долгосрочную работу пултрузионного производства стеклопластика.