


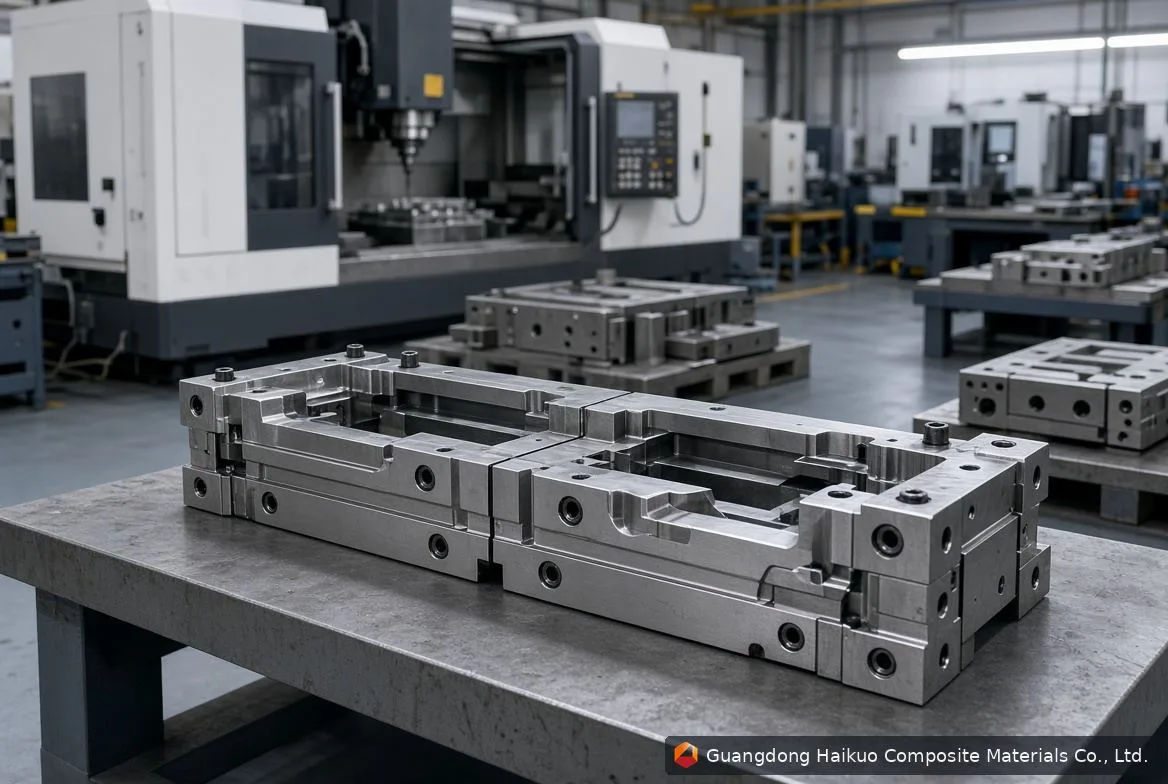
Zatory w formie to jeden z bardziej uciążliwych problemów w pultruzji włókna szklanego — zatrzymują produkcję, powodują wady wyrobów i podnoszą koszty. Zrozumienie ich przyczyn to pierwszy krok do zapobiegania im i utrzymania płynnej produkcji.
Co powoduje zator w formie
1. Żelowanie żywicy
Żelowanie żywicy następuje, gdy żywica utwardza się przedwcześnie wewnątrz formy i zastyga na jej powierzchniach. Typowe czynniki to:
- Wysoka temperatura żywicy: podwyższone temperatury przyspieszają utwardzanie, zwiększając szansę na żelowanie wewnątrz formy.
- Niestabilna lepkość żywicy: nierówna lepkość prowadzi do nierównych szybkości utwardzania, co może wywołać żelowanie w określonych miejscach.
- Zbyt mała prędkość pultruzji: jeśli jest zbyt mała, żywica ma więcej czasu, niż powinna, na utwardzenie wewnątrz formy.
2. Narastanie pozostałości włókien
Pozostałości włókien powstające podczas pultruzji mogą gromadzić się wewnątrz formy i stopniowo ograniczać przepływ żywicy. Zazwyczaj pochodzą z:
- Niewłaściwego przygotowania włókien: niewystarczające czyszczenie lub zanieczyszczenia wprowadzające pozostałości do procesu.
- Nieefektywnej konstrukcji formy: ostre narożniki lub słabe kanały odwadniające, w których z czasem zatrzymują się pozostałości.
- Zużytych elementów formy: prowadnice i rolki, które z wiekiem się zużywają i uwalniają pozostałości.
3. Zanieczyszczenie ciałami obcymi
Pył, brud lub inne zanieczyszczenia powietrzne wnikające do procesu również mogą powodować zatory, często z powodu:
- Niezadbanego środowiska pracy: zapylone miejsce wprowadzające zanieczyszczenia do procesu.
- Nieostrożnej obsługi materiałów: źle obsługiwany roving lub żywica wprowadzające zanieczyszczenia.
- Niewystarczającego czyszczenia formy: rzadkie czyszczenie pozwalające zanieczyszczeniom narastać z czasem.
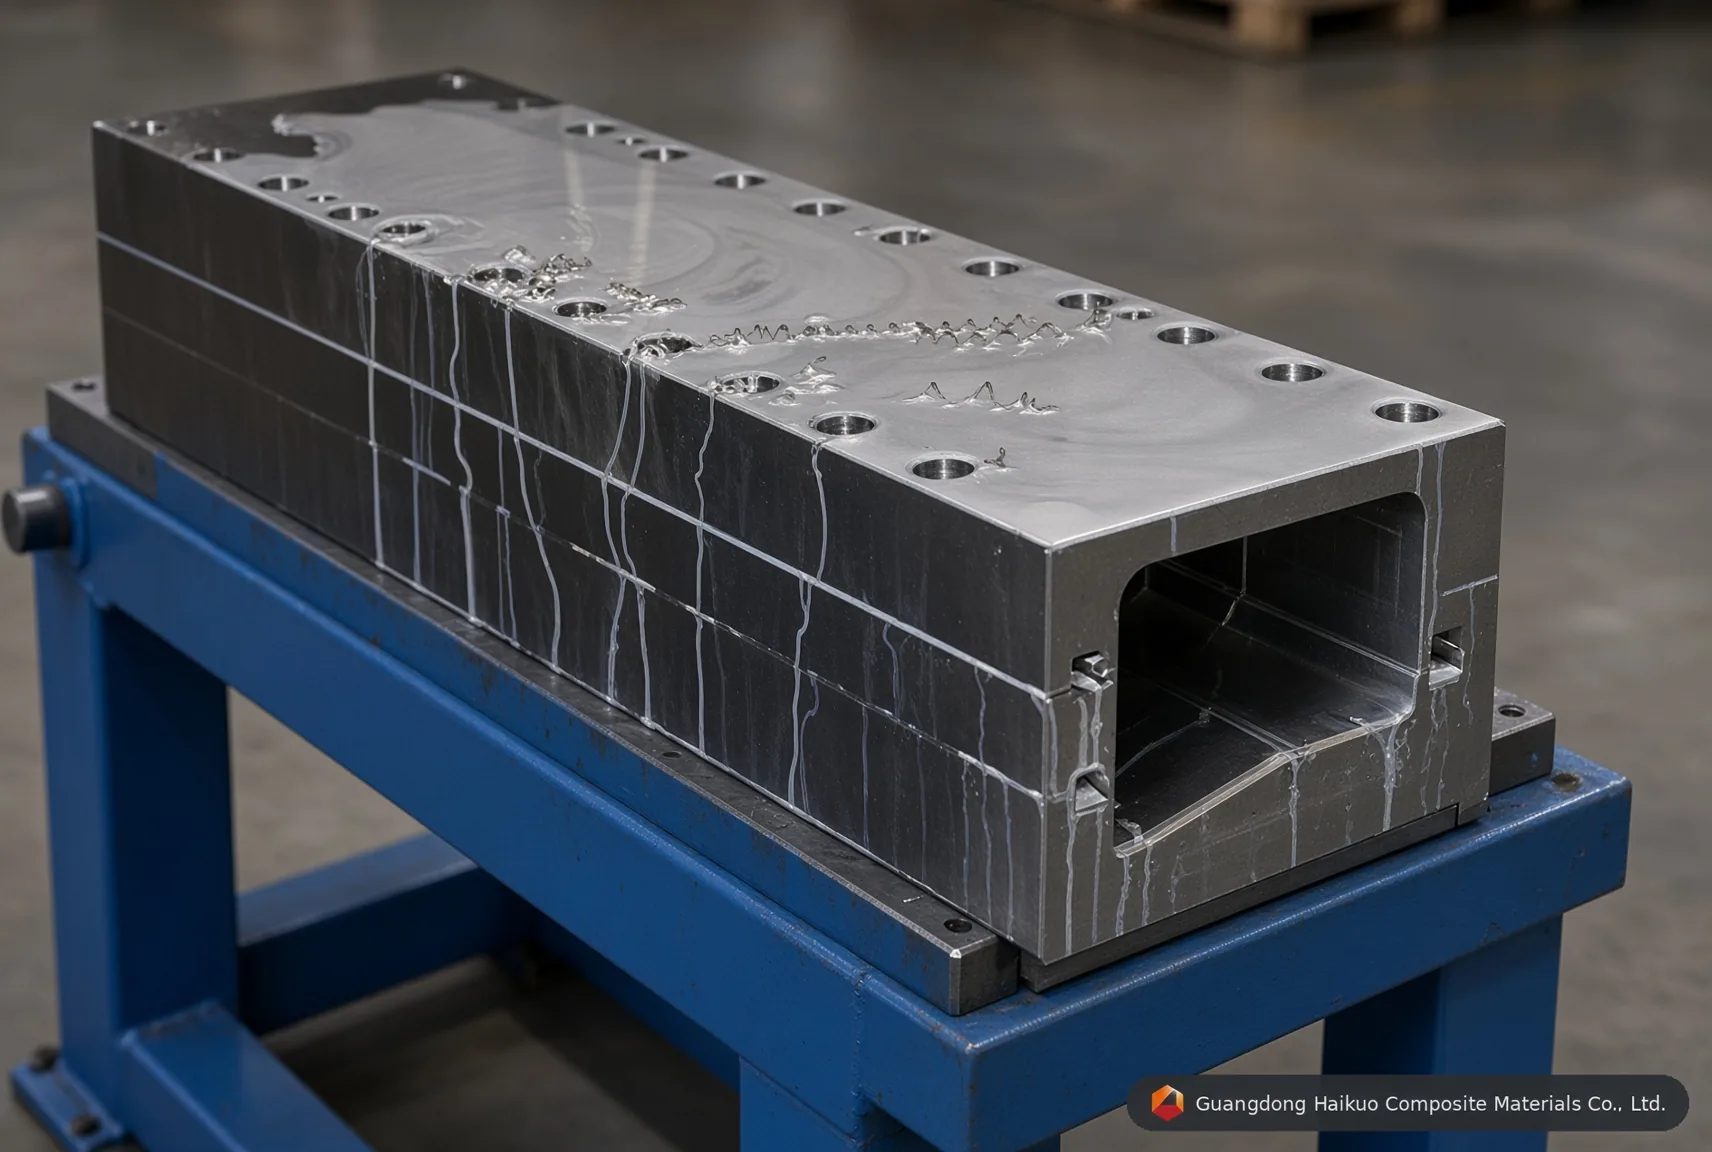
Proces wytwarzania formy do pultruzji FRP
Ile kosztują zatory
Zakłócenia produkcji: zator może zatrzymać całą linię pultruzyjną, powodując opóźnienia, niedotrzymane terminy i niezadowolonych klientów.
Wady wyrobów: zator w trakcie serii może powodować pustki, nierówne powierzchnie lub niespójne właściwości materiału — czasem czyniąc wyrób bezużytecznym.
Wyższe koszty: poza samym zakłóceniem zatory generują dodatkową pracę przy czyszczeniu i naprawach, zmarnowany materiał lub wymienione elementy oraz utracone przychody z przestojów — czasem z dodatkowymi karami za niedotrzymanie zobowiązań dostawczych.
Jak zapobiegać zatorom w formie
- Kontrola temperatury żywicy: utrzymywać ją w zalecanym zakresie za pomocą systemów monitorowania i regulacji.
- Zarządzanie lepkością żywicy: regularnie badać i korygować recepturę, aby utrzymać stały przepływ.
- Optymalizacja prędkości pultruzji: dopasować prędkość do rodzaju żywicy, właściwości włókien i konstrukcji formy, aby żywica płynęła prawidłowo.
- Staranne przygotowanie i obsługa włókien: przestrzegać rygorystycznych procedur przygotowania i prawidłowego składowania materiałów, aby uniknąć wprowadzania pozostałości.
- Dobre projektowanie form: gładkie powierzchnie, odpowiednie odwodnienie i minimalna liczba martwych stref ograniczają gromadzenie się pozostałości.
- Czyszczenie form według harmonogramu: regularnie usuwać pozostałości, zanieczyszczenia i osady utwardzonej żywicy, stosując metody czyszczenia odpowiednie do materiału formy.
- Utrzymanie czystości miejsca pracy: ograniczać pył i zanieczyszczenia powietrzne dzięki dobrej organizacji pracy i obsłudze materiałów.
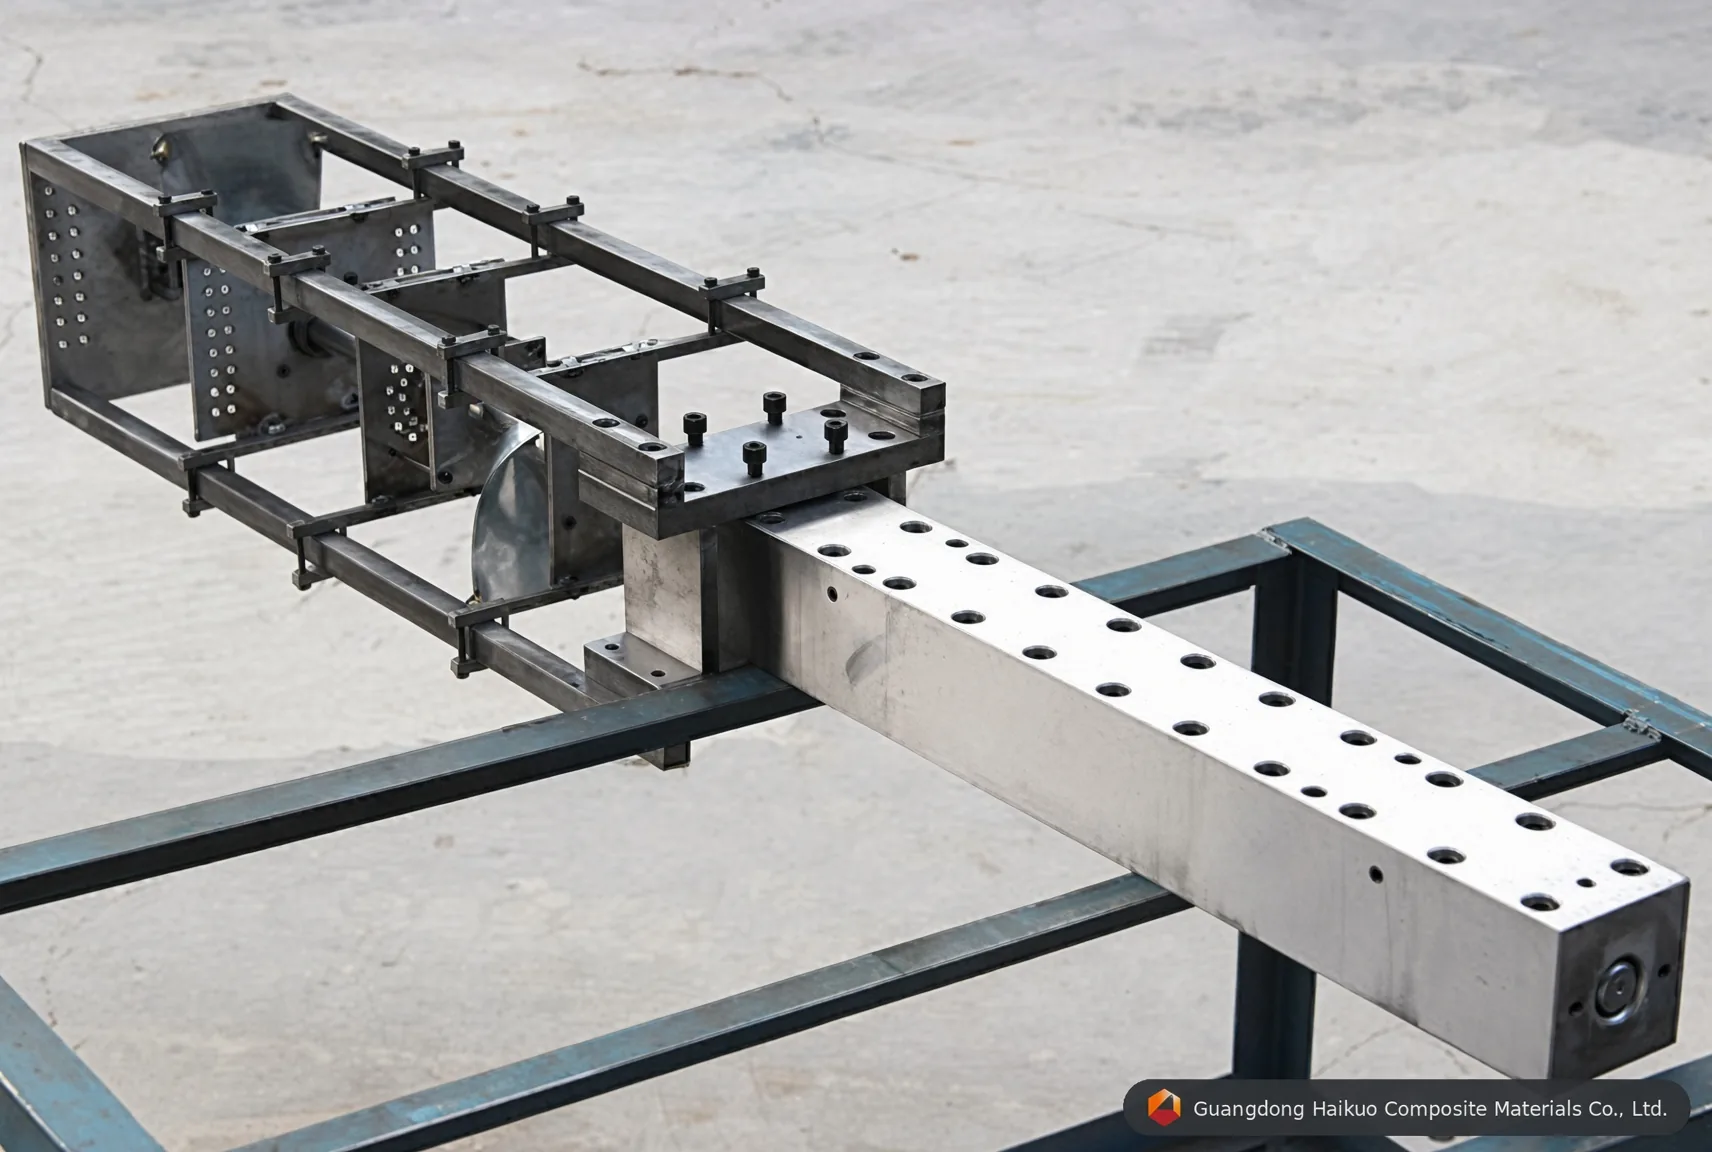
Jeszcze kilka warto wypracować nawyków
Regularna kontrola formy: sprawdzać zużycie, uszkodzenia lub gromadzenie się pozostałości i usuwać problemy, zanim spowodują zator.
Konserwacja zapobiegawcza: harmonogram konserwacji form, prowadnic, rolek i systemów dozowania żywicy pozwala wcześnie wychwytywać problemy.
Szkolenie operatorów: zadbać, aby operatorzy rozumieli czystość formy, przygotowanie włókien i dobrą technikę pultruzji.
Ciągłe doskonalenie: śledzić proces, obserwować wczesne oznaki zatoru i wykorzystywać dane do doskonalenia podejścia z czasem.
Podsumowanie
Zatory w formach niosą realne koszty — dla produkcji, jakości wyrobów i wyniku finansowego. Zrozumienie ich przyczyn i wypracowanie powyższych nawyków zapobiegawczych bardzo pomaga w utrzymaniu płynnej i opłacalnej pracy zakładu pultruzji włókna szklanego w dłuższej perspektywie.