















Пултрузионна матрица за FRP тръба φ186*6 mm: прецизен инструмент за тръбопроводи с голям диаметър
Подпомогнете мащабното производство на композити с тази пултрузионна матрица за кръгла FRP тръба φ186*6 mm, изработена от стомана Cr12/H13 с твърдо хромиране, за здрави, корозионноустойчиви промишлени тръбопроводи.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Високоефективен инструмент за промишлени композитни тръби
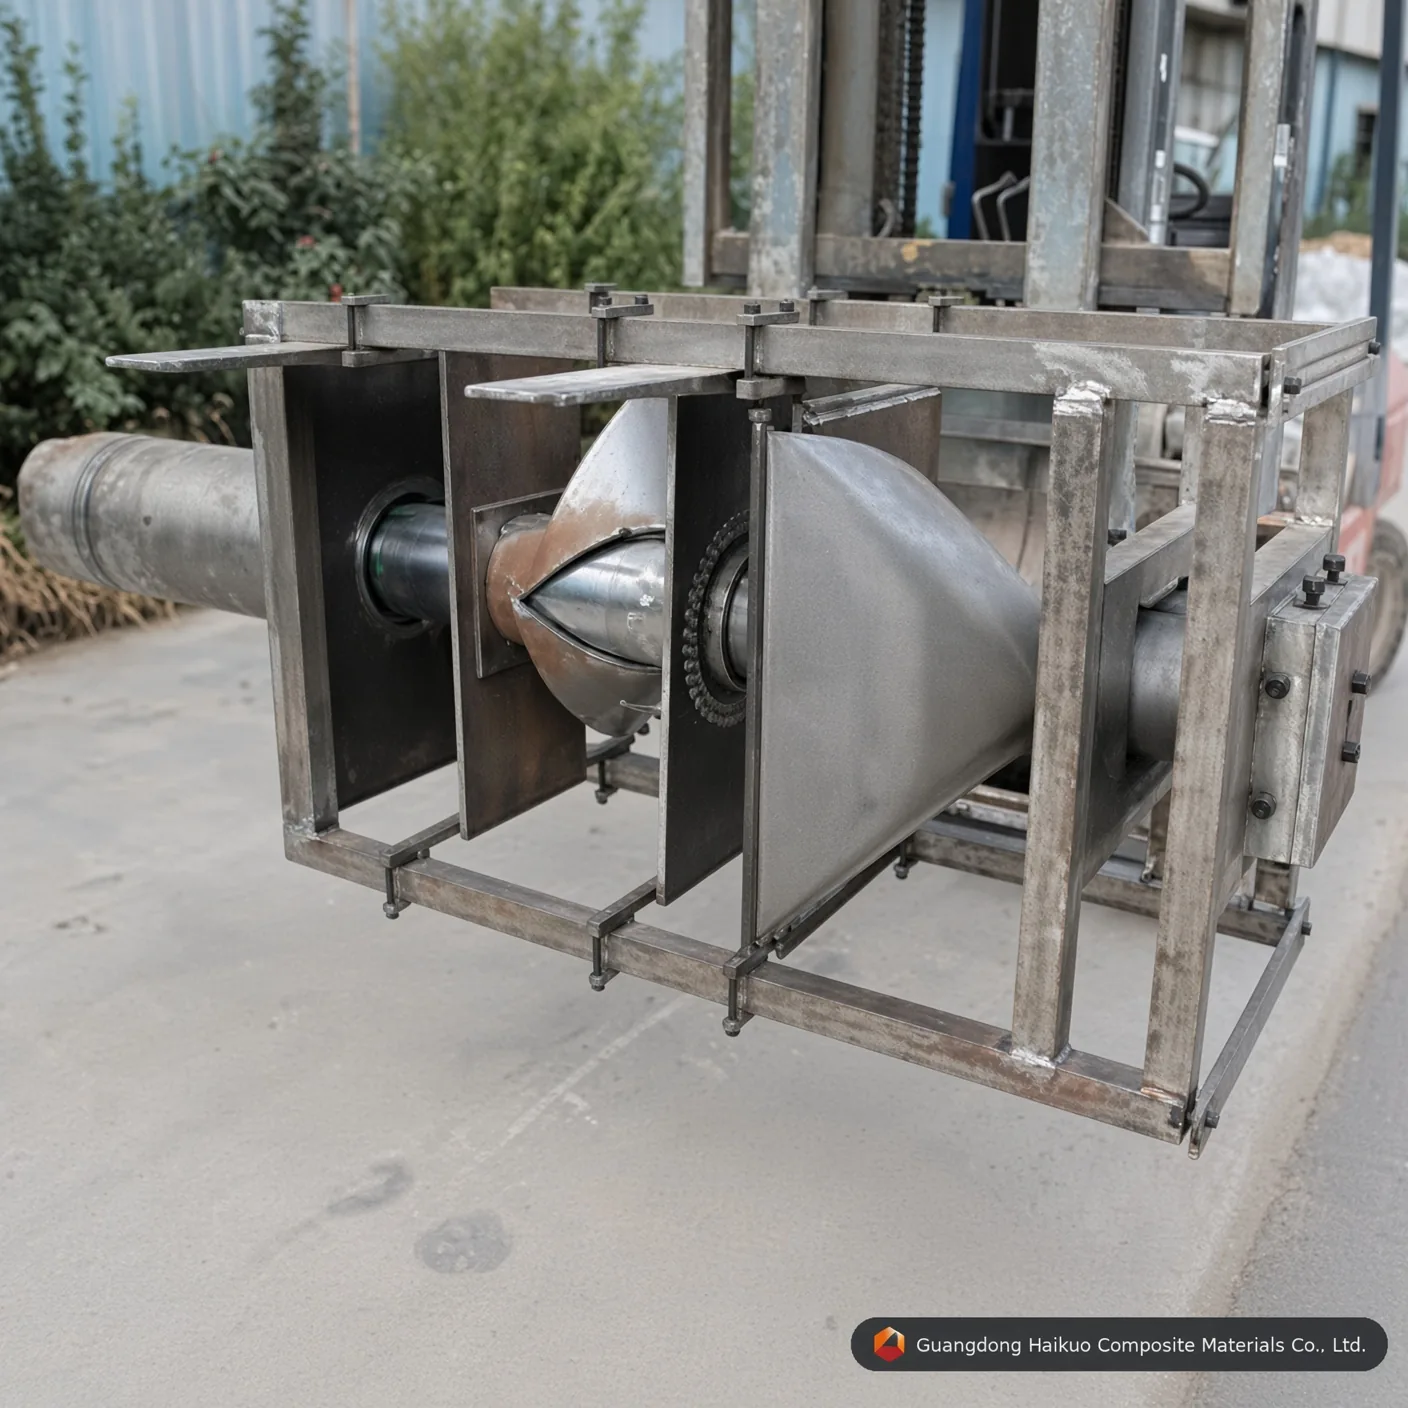
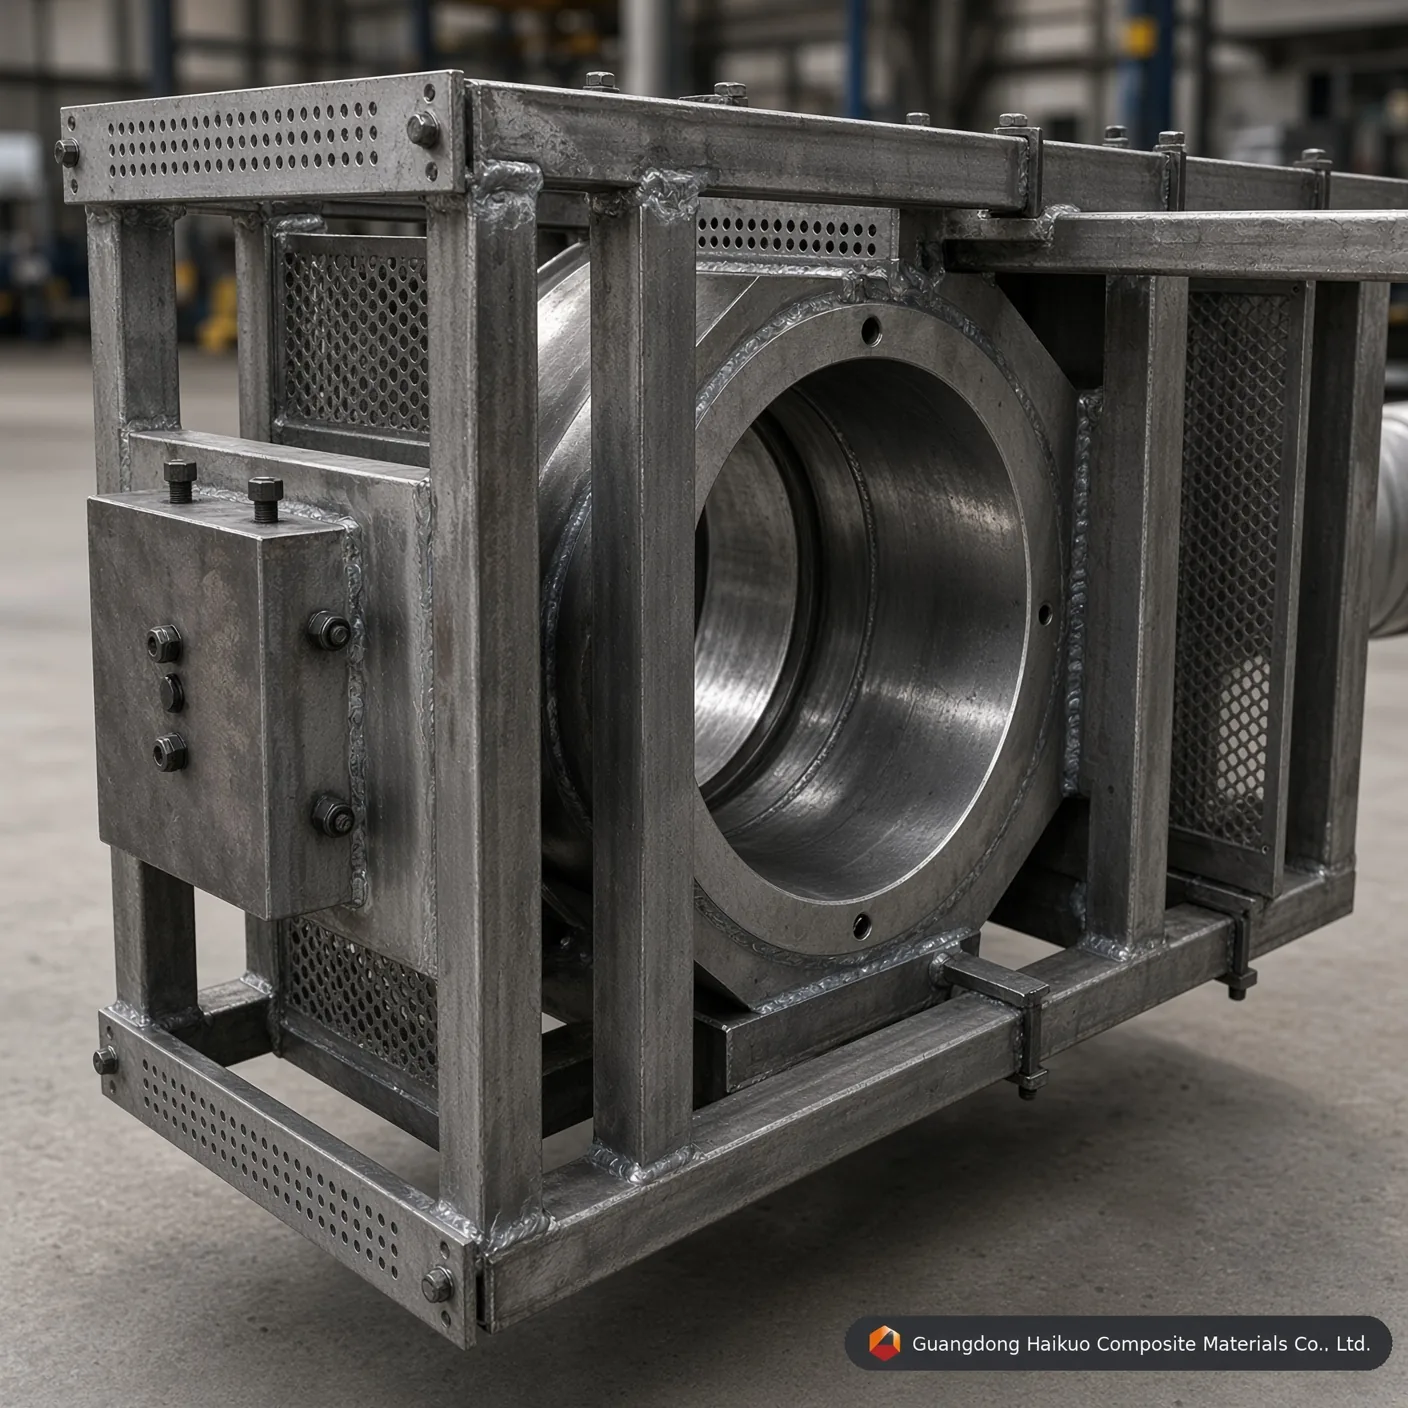
Тръбите от FRP с голям диаметър остават от съществено значение за промишления пейзаж през 2026 г. и обслужват общинските водни системи, химическите транспортни линии и конструктивните опори. Пултрузионната форма за кръгла FRP тръба φ186*6 mm е прецизно проектиран инструмент, създаден да поема значителните вътрешни налягания и топлинни натоварвания при мащабна пултрузия. В Guangdong Haikuo координираме внимателно външната матрица и вътрешния дорник, така че дебелината на стената да остава равномерна, а покритието — огледално гладко за ефективен поток.
1. Как работи формата за кръгли тръби
Производството на тръба с диаметър 186 mm и стена 6 mm изисква повече от проста куха матрица — налага се едновременен, прецизен контрол на вътрешната и външната повърхност:
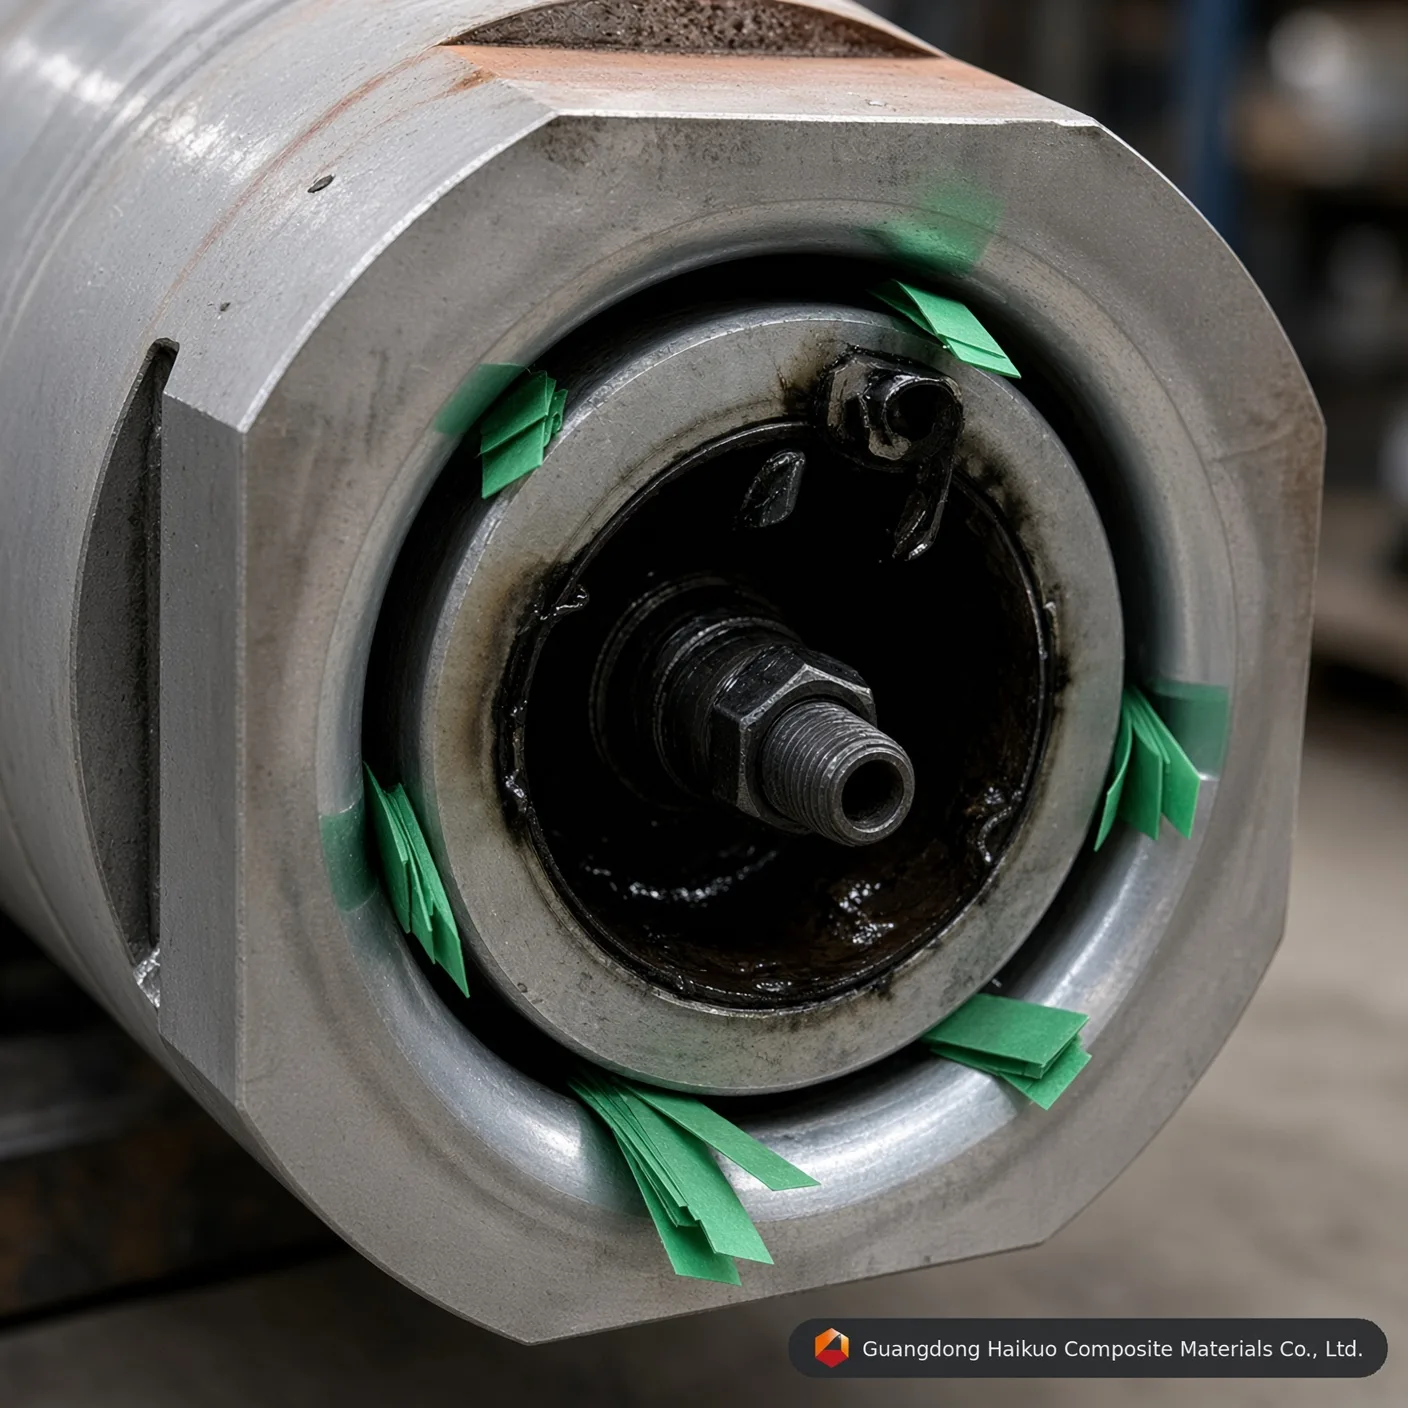
- Опора на вътрешния дорник: Вътрешният дорник φ174 mm трябва да стои центриран в кухината φ186 mm. Подсилената мостова конструкция на нашите форми не позволява на дорника да се огъва при големи натоварвания при изтегляне.
- Контрол на термичния градиент: При стена 6 mm екзотермичният пик на топлината трябва да се управлява внимателно, затова се използва четиризонално нагряване, което втвърдява смолата равномерно отвътре навън и избягва вътрешни микропукнатини.
- Степен на уплътняване: Конус от 1-2 градуса на входа на формата постепенно сгъстява импрегнираните влакна, изтласква въздушните мехурчета и изгражда плътна конструктивна матрица.
2. Първокласни материали & изпълнителни стандарти
Пултрузията с голям диаметър поставя значително натоварване върху стоманата на формата, затова предлагаме няколко високоефективни сплавни варианта, съобразени с обема на производство:
- Cr12 / Cr12MoV: Стандартният избор за производство със стъклени влакна с голям обем, достигащ HRC 58-62 след вакуумно закаляване.
- H13 (4Cr5MoSiV1): Много подходяща за високотемпературни смоли като фенолни или епоксидни, с висока устойчивост на термична умора.
- Повърхностно покритие (огледално полиране): Полирането на вътрешната кухина до Ra 0,012 значително намалява триенето и осигурява повърхността „клас A“, необходима за химическа устойчивост.
3. Технически параметри на формата φ186*6 mm
| Спецификация на параметрите | Стандартна стойност | Влияние върху характеристиките |
|---|---|---|
| Диаметър на отвора на формата | φ186,0 mm | Осигурява точност на външния диаметър. |
| Диаметър на дорника | φ174,0 mm | Определя дебелината на стената от 6 mm. |
| Концентричност | ≤ 0.05 mm | Осигурява равномерна дебелина на стената. |
| Праволинейност | 0.02 mm / 1000 mm | Предотвратява огъване на дълги тръбни секции. |
| Твърдост на кухината | HRC 55 – 60 | Устоява на абразията от стъклените влакна. |
| Дебелина на покритието | 0.04 – 0.05 mm | Слой твърд хром за ниско триене. |
4. Оптимизирани фактори на производителността
- Избор на смола: Независимо дали се използва винилестер за химически заводи или полиуретан за конструктивна здравина, нашите форми са съвместими с всички основни смолисти системи за 2026 г.
- Ориентация на влакната: Конструкцията на формата побира смес от надлъжни ровинги и постелки от непрекъснати нишки (CFM), за да осигури както здравина на опън, така и обръчна здравина.
- Скорост на изтегляне: Нашите кухини с висока гладкост позволяват с 15-20 % по-високи скорости на изтегляне в сравнение със стандартните промишлени форми, като максимизират възвръщаемостта на инвестицията (ROI).
10 професионални ЧЗВ: инструмент за FRP тръби с голям диаметър
В1: „Как гарантирате, че дебелината на стената от 6 mm е постоянна по целия диаметър от 186 mm?“
О: Използваме високопрецизни центриращи водачи и подсилена система за опора на дорника, която свежда до минимум „провисването на дорника“ по време на пултрузионния процес.
В2: „Какъв е очакваният живот на хромовото покритие за форма φ186 mm?“
О: При правилна поддръжка и неабразивни смоли можете да очаквате 60 000 до 80 000 метра производство, преди да е нужно повторно хромиране.
В3: „Може ли тази форма да се използва за пултрузия на въглеродни влакна?“
О: Да, но за въглеродни влакна препоръчваме стомана H13 със специализирано азотиране или DLC покритие, за да се справи със специфичните свойства на влакното.
В4: „Формата нагрява ли се с електричество или с масло?“
О: Тази форма е съвместима и с двете. Предоставяме стандартни монтажни отвори за електрически нагревателни пръти или вътрешни канали за циркулация на термално масло.
В5: „Защо допускът за праволинейност е толкова строг (0,02 mm)?“
О: При промишлените тръбопроводи дори леко извиване прави свързването на дълги секции почти невъзможно. Праволинейността е ключът към херметични съединения.
В6: „Как предотвратявате залепването на дорника във втвърдената тръба?“
О: Дорникът има прецизен „освобождаващ конус“ и е полиран до огледално покритие. Това, в съчетание с висококачествени вътрешни освобождаващи агенти, осигурява гладко изваждане.
В7: „Мога ли да използвам тази форма както за полиестерни, така и за винилестерни смоли?“
О: Да. Повърхността от твърд хром е химически инертна и силно устойчива на стирена в полиестера и на агресивната химия на винилестерите.
В8: „Каква е типичната дължина на форма за тръба φ186 mm?“
О: За тръба с такъв размер обикновено проектираме дължина на формата между 900 mm и 1200 mm, за да осигурим пълно втвърдяване при високи скорости на изтегляне.
В9: „Предоставяте ли технически чертеж за одобрение преди производство?“
О: Всеки проект за форма по поръчка включва цялостен преглед на 3D CAD дизайна и 2D инженерен чертеж за вашия окончателен подпис.
В10: „Как почистваме формата след производствена серия?“
О: Формата трябва да се почиства, докато е топла, с месингова стъргалка и подходящ разтворител, последвано от нанасяне на защитно антикорозионно масло.
Експертни решения за инструмент с голям диаметър
Разширете производството на композити с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг нашият инженерен екип е специализиран в проектирането и изработването на висококачествени FRP пултрузионни форми за кръгли тръби.
Оптимизирайте производствената си линия още днес:
- Водещ инженерен консултант: Хелена Уанг
- Имейл за технически запитвания: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии кръгли тръби, изискващи максимален живот на инструмента и размерна стабилност | Производство на кръгли тръби със стандартен обем | Прототипиране или пробни серии на кръгли тръби с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на кръгла тръба φ186*6 mm при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на кръгли тръби. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за FRP тръба φ186*6 mm: прецизен инструмент за големи диаметри?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






