















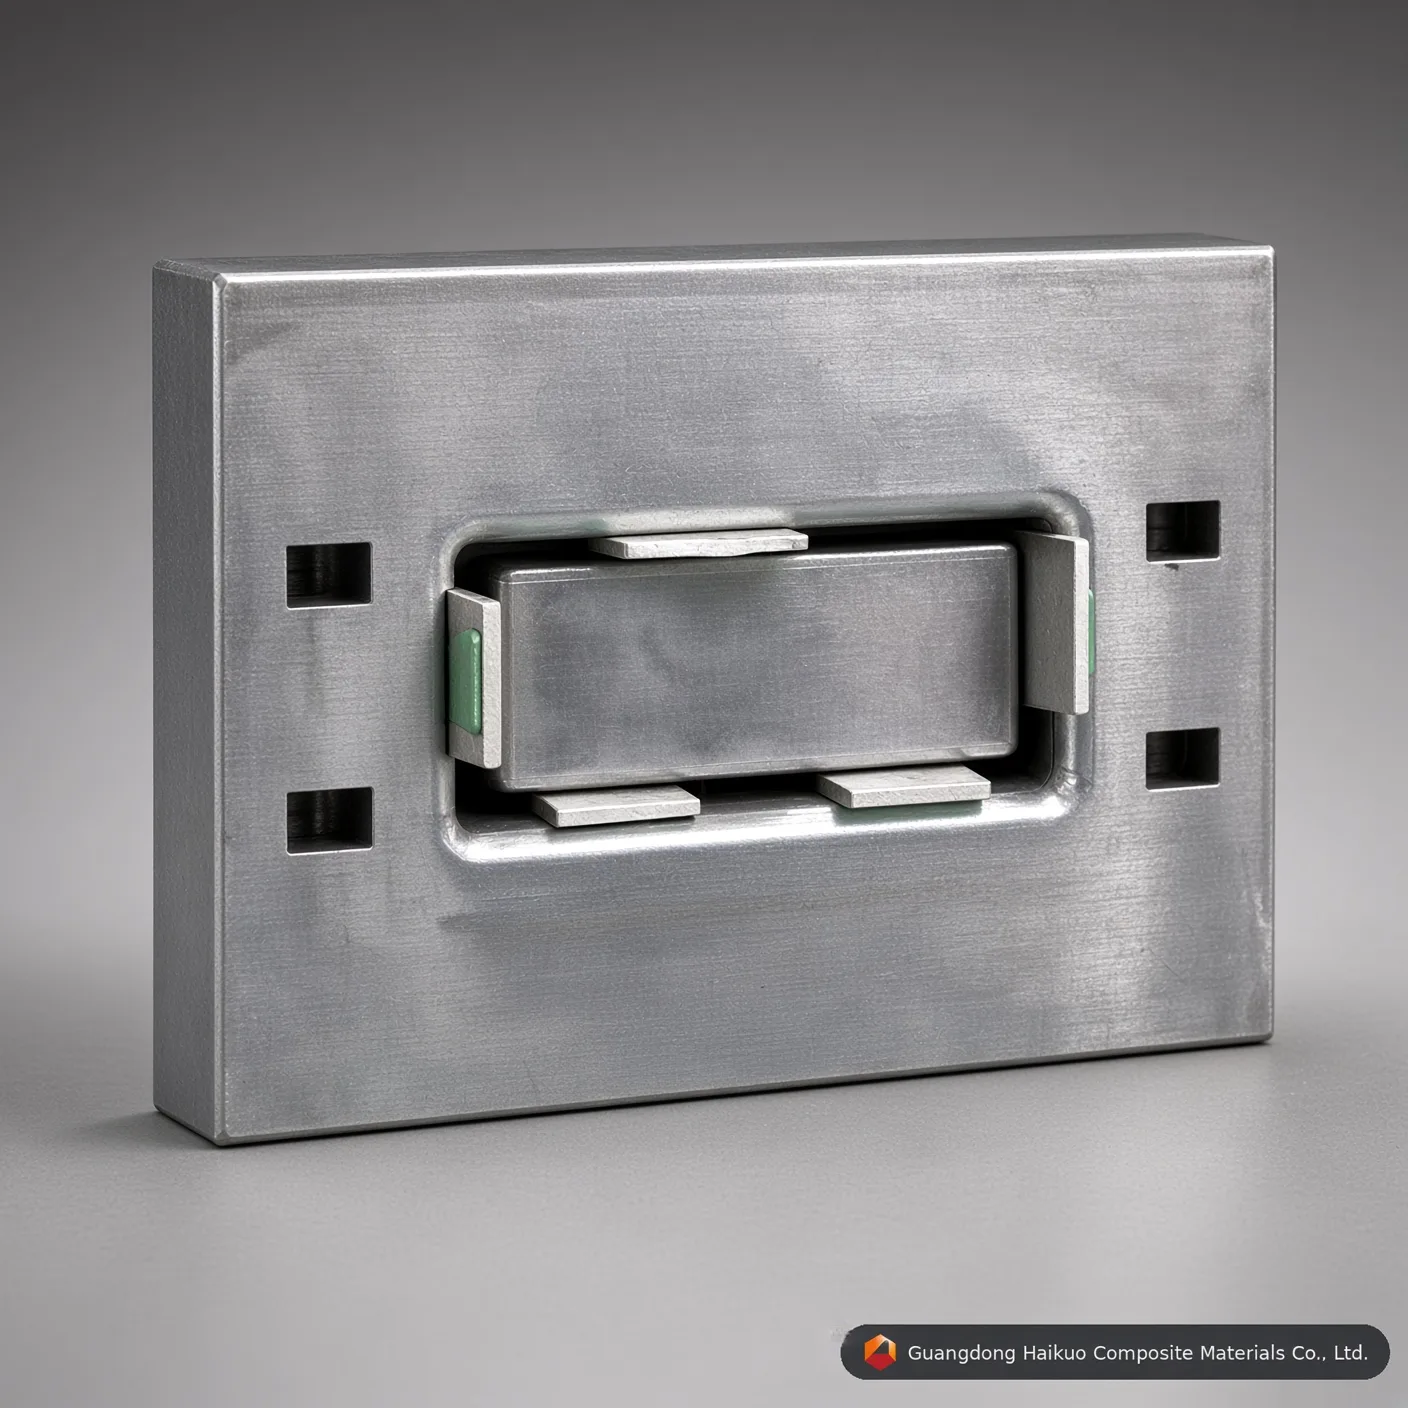
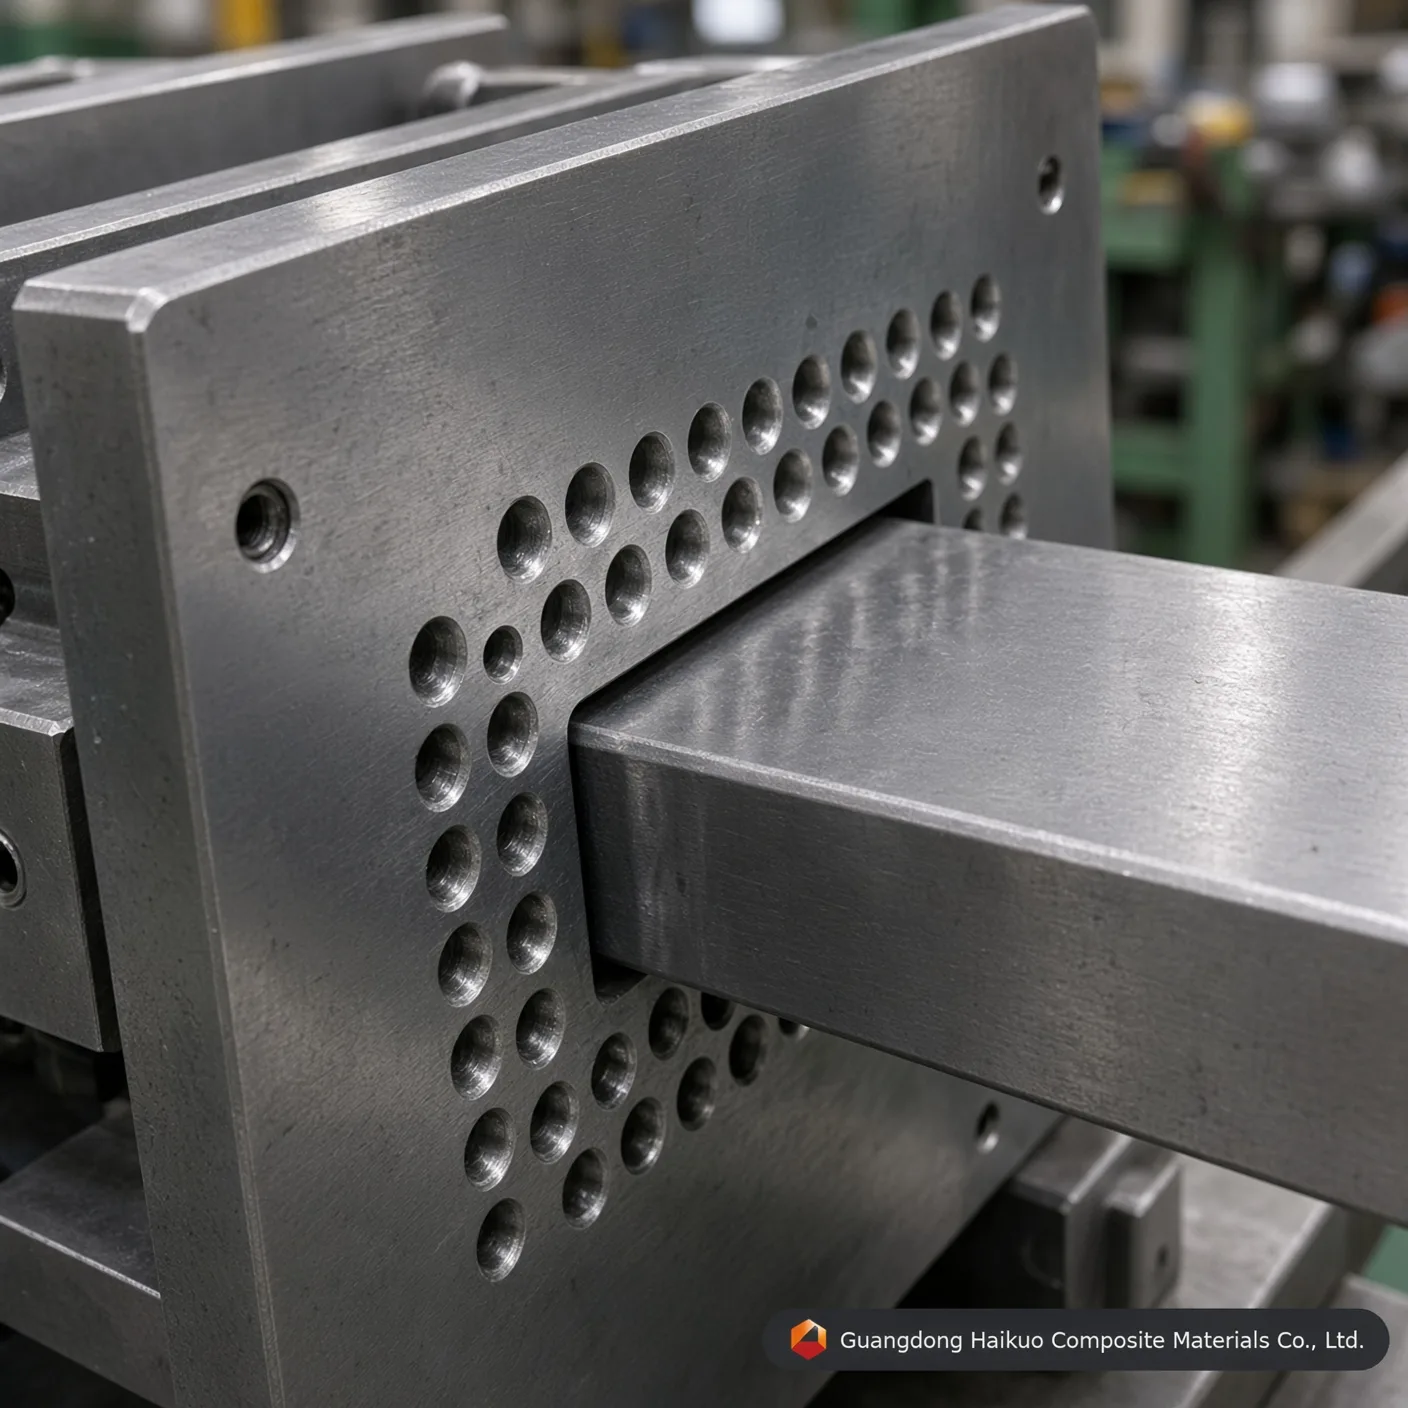
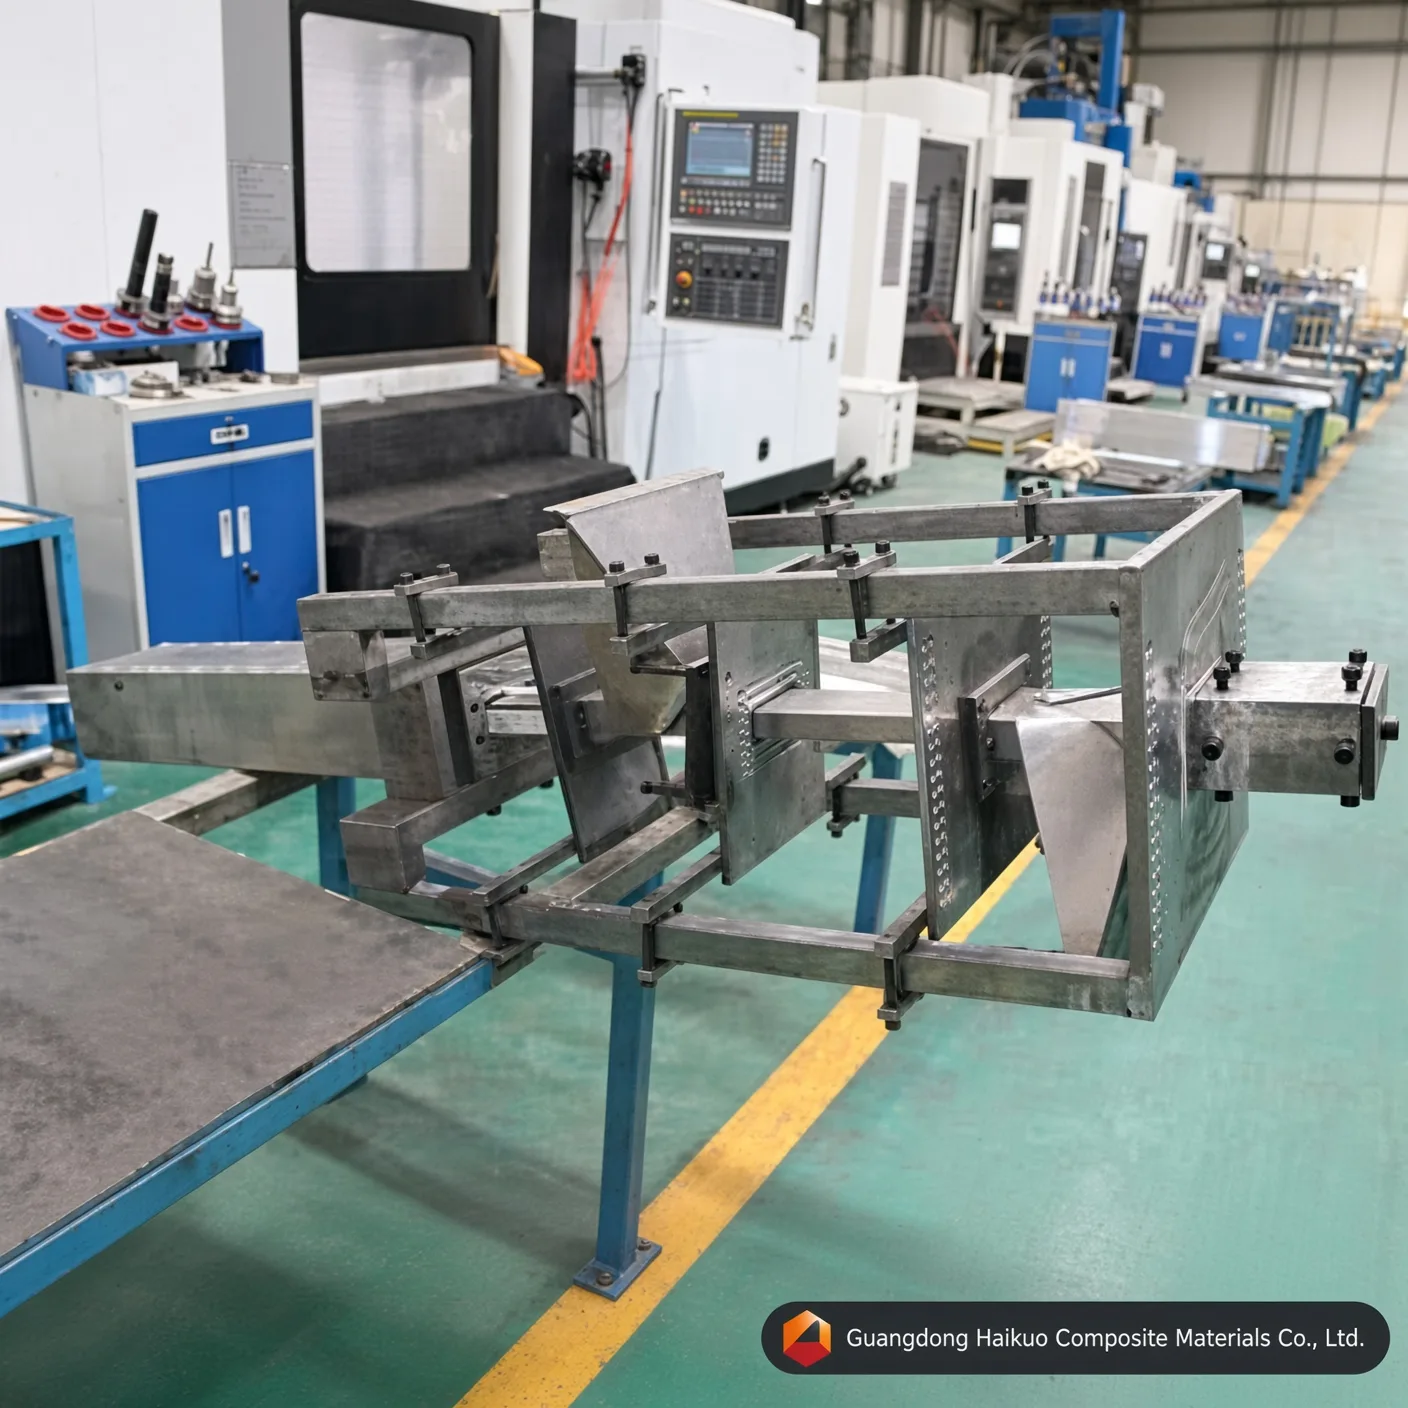
120*50 mm FRP téglalap cső pultrúziós szerszám & nagy teherbírású szerkezeti szerszámok
Precízen épített 120*50mm FRP négyszögcső pultrúziós forma a tanúsított Haikuo gyártótól. H13/Cr12 szerszámacélból megmunkálva, 0,05mm kemény krómozással és Ra 0,012 tükörfényű felülettel.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Mi a 120*50mm FRP négyszögcső pultrúziós forma
A 120*50mm FRP négyszögcső pultrúziós forma — pultrúziós szerszámnak vagy egyedi alakító mátrixnak is nevezik — nagy igénybevételű precíziós szerszám szálerősítésű polimer szerkezeti profilok folyamatos gyártásához. A hőre keményedő gyantával átitatott nagy szakítószilárdságú üveg- vagy szénszálakat precízen fűtött szerszámacél üregen húzzák át, és ez a szerszámbeállítás szoros mérethelyességet, nagy szerkezeti szilárdságot és egyenletes gyantaelosztást nyújt a teljes négyszög keresztmetszeten.
Hogyan működik a Haikuo FRP pultrúziós szerszáma
A Haikuo FRP négyszögcső pultrúziós formában a folyamatos alakítási folyamat négy összehangolt műszaki szakaszon fut át:
- Szálállvány letekerése & átitatás: A folytonos üvegszál rovingok vagy szénszál matók feszítésszabályozott szálállványokról tekerednek le, és telítetlen poliészter-, vinilészter- vagy epoxigyanta fürdőbe jutnak.
- Precíziós előformázás: A gyantával átitatott szálmátrix egyedi előformázó vezetőkön fut át, amelyek a kompozitot a célzott 120*50mm szerkezeti profilra rendezik.
- Szabályozott hőkeményítés: A többzónás fűtött szerszámüregben a gyanta egyenletes exoterm térhálósodási reakción megy át, a folyékony polimert merev négyszögcsővé alakítva.
- Folyamatos húzás & fűrészes vágás: A hidraulikus vagy sínes húzóberendezés kihúzza a kikeményedett FRP négyszög profilt a szerszám kimeneténél, ahol repülő fűrészek automatikusan a szükséges építési hosszra vágják.
A szerszám mögötti anyag- & gyártási szabványok
Az élettartam meghosszabbítása és a belső súrlódási ellenállás csökkentése érdekében a Guangdong Haikuo pultrúziós szerszámait prémium, tanúsított szerszámacélokból építi és munkálja meg fejlett felületi textúrával:
| Műszaki specifikációs paraméterek | Vizsgált műszaki mutatók & megfelelőségi szabványok |
|---|---|
| Szerszám megnevezése | Prémium 120*50mm FRP négyszögcső pultrúziós forma |
| Keresztmetszeti méret | 120mm szélesség × 50mm magasság (a falvastagság teljes mértékben testre szabható) |
| Fő acél anyag | Prémium minőségű 40Cr, P20, Cr12MoV, 38CrMoAl vagy H13 szerszámacél (opcionális) |
| Üregfelület-kezelés | Fejlett edzés & megeresztés, indukciós edzés, gáznitridálás, kemény krómozás |
| Alap üregkeménység | HRC 55 – 60 |
| Belső tükörpolírozás | Ultrasima Ra = 0,025 ~ 0,012 μm (kiküszöböli a profil mikrorepedezését) |
| Egyenességi tűrés | ≤ 0,02 mm 1000 mm fesztávon |
| Határ-geometriai tűrések | ±0,1 mm – ±0,3 mm (megfelel a nemzetközi repülőgépipari/5G radom referenciaértékeknek) |
| Kemény krómozás vastagsága | 0,04 mm – 0,05 mm (extrém kopásállóságot nyújt a koptató üvegszállal szemben) |
| Kompatibilis hőre keményedő gyanta | Telítetlen poliészter (UP), vinilészter, epoxi, fenol, poliuretán (PU) mátrixok |
A szerkezeti szerszám minőségét meghatározó teljesítménytényezők
- Erősítés optimalizálása: A szál-térfogatarányok és matókonfigurációk módosítása a 120*50mm ablakon belül megváltoztatja a kapott FRP négyszögcső mechanikai tulajdonságait (merevség, tengelyirányú hajlítóterhelés).
- Gyantamátrix kalibrálása: A gazdaságos poliészter, a vegyi minőségű vinilészter vagy a magas hőmérsékletű epoxi közötti választás határozza meg a végső korróziós gátat és a hőtágulási profilt.
- Szerszámpontosság: Az ultrasima, tükörpolírozott formabelső alacsonyabb húzási ellenállást biztosít, ami csökkenti a pultrúziós gépek energiaigényét, növeli a napi kibocsátási sebességet, és tiszta felületű profilokat eredményez.
Miért válassza a Haikuo egyedi pultrúziós formákat?
A Guangdong Haikuo segít a többzónás szerszám hőtágulási változóinak összehangolásában az adott gyanta térhálósodási profiljaival, és támogatja a gyors prototípusgyártást a globális ipari ellátási láncok számára.
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Szabványos (Ra 0,040 μm-t ér el) |
| Megfelelő alkalmazási profilok | Nagy kompozit szerkezeti szelvény sorozatok, poliuretán pultrúzió | Szabványos FRP négyszögcsövek, nagy volumenű négyzet U-szelvények | Kis volumenű speciális, egyedi különleges profilok |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság egy FRP négyszögcső pultrúziós formánál?
Válasz: Az üvegszál rovingok és matók erősen koptató anyagok. A folyamatos kompozit profilozás során a szálerősítésű mátrix óriási karcoló súrlódást fejt ki az FRP cső pultrúziós forma üregfalain. A pontos 0,04-0,05mm kemény krómréteg felvitele növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt (például H13 vagy Cr12). Ez a kopásálló gát a pultrúziós szerszám szerkezeti élettartamát több mint 40 %-kal meghosszabbítja, és egyenletesen tartja a 120*50mm külső geometriát.
K2: Hogyan befolyásolja a Ra 0,012 belső tükörpolírozás a húzóerő-ellenállást a pultrúziós gépen?
Válasz: A Ra 0,012–0,025 μm mikroszkopikus belső tükörpolírozott érdesség drámaian minimalizálja a dinamikus súrlódási együtthatót a 120*50mm egyedi alakító mátrixban. Az alacsonyabb súrlódási ellenállás azt jelenti, hogy a hidraulikus vagy sínes pultrúziós gépnek lényegesen kisebb szorító húzóerőre van szüksége a kikeményedő kompozit profil előretolásához. Ez kiküszöböli a soron belüli tapadást, megakadályozza a felületi szálkivirágzást vagy ráncolódást, és csökkenti az energiafogyasztást a tömeggyártási műszakok során.
K3: Melyik fő acélminőséget kell előírni nagy volumenű egyedi FRP négyzet- és négyszögcső pultrúziós szerszámokhoz?
Válasz: Egyedi FRP négyzet- vagy négyszögcsövek nagy volumenű, hosszú távú folytonos gyártásához a H13 szerszámacél vagy a Cr12MoV szerszámacél erősen ajánlott. A H13 acél kiváló hőfáradás-állóságot nyújt, és megőrzi alapkeménységét (HRC 55-60) a vinilészter vagy poliuretán rendszerek magas hőmérsékletű exoterm kikeményedési csúcsai alatt. Rövidebb, költségérzékeny prototípus-profilgyártáshoz gazdaságos, előedzett formaacélok, például P20 alkalmazhatók hatékonyan.
K4: Hogyan előzi meg a Haikuo a méretvetemedést 1000mm egyenességi tűrésen nagy négyszög profilokon?
Válasz: A méretvetemedést megmunkálásunk és hőprofilozási igazításunk szigorú szabályozásával küszöböljük ki. A Haikuo esetében belső szerszámműhelyünk nagy pontosságú CNC köszörűgépeket használ a méterenkénti ≤0,02mm egyenességi tűréshatár betartatására. Emellett mérnökeink optimalizálják az elektromos fűtőpatronok helyi eloszlását a 120*50mm formalemezek mentén, kiegyensúlyozott hőgradienst hozva létre, amely egységesíti a gyanta gélesedési sebességét, és ellensúlyozza a kompozit belső feszültségének felhalmozódását.
K5: Mi a becsült szállítási határidő egy egyedi 120*50mm üvegszálas extrudáló forma gyártásához?
Válasz: Az egyedi üvegszálas extrudáló formák szokásos átfutási ciklusa 15–20 munkanap között van. Ez magában foglalja a rajz ellenőrzését, a prémium szerszámacél beszerzését, a többtengelyes marást, a gáznitridálást, a kemény króm galvanizálást és az üreg belsejének tükörszerű kézi polírozását, hogy megfeleljen a célzott szerkezeti kompozit szelvény specifikációinak.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






