















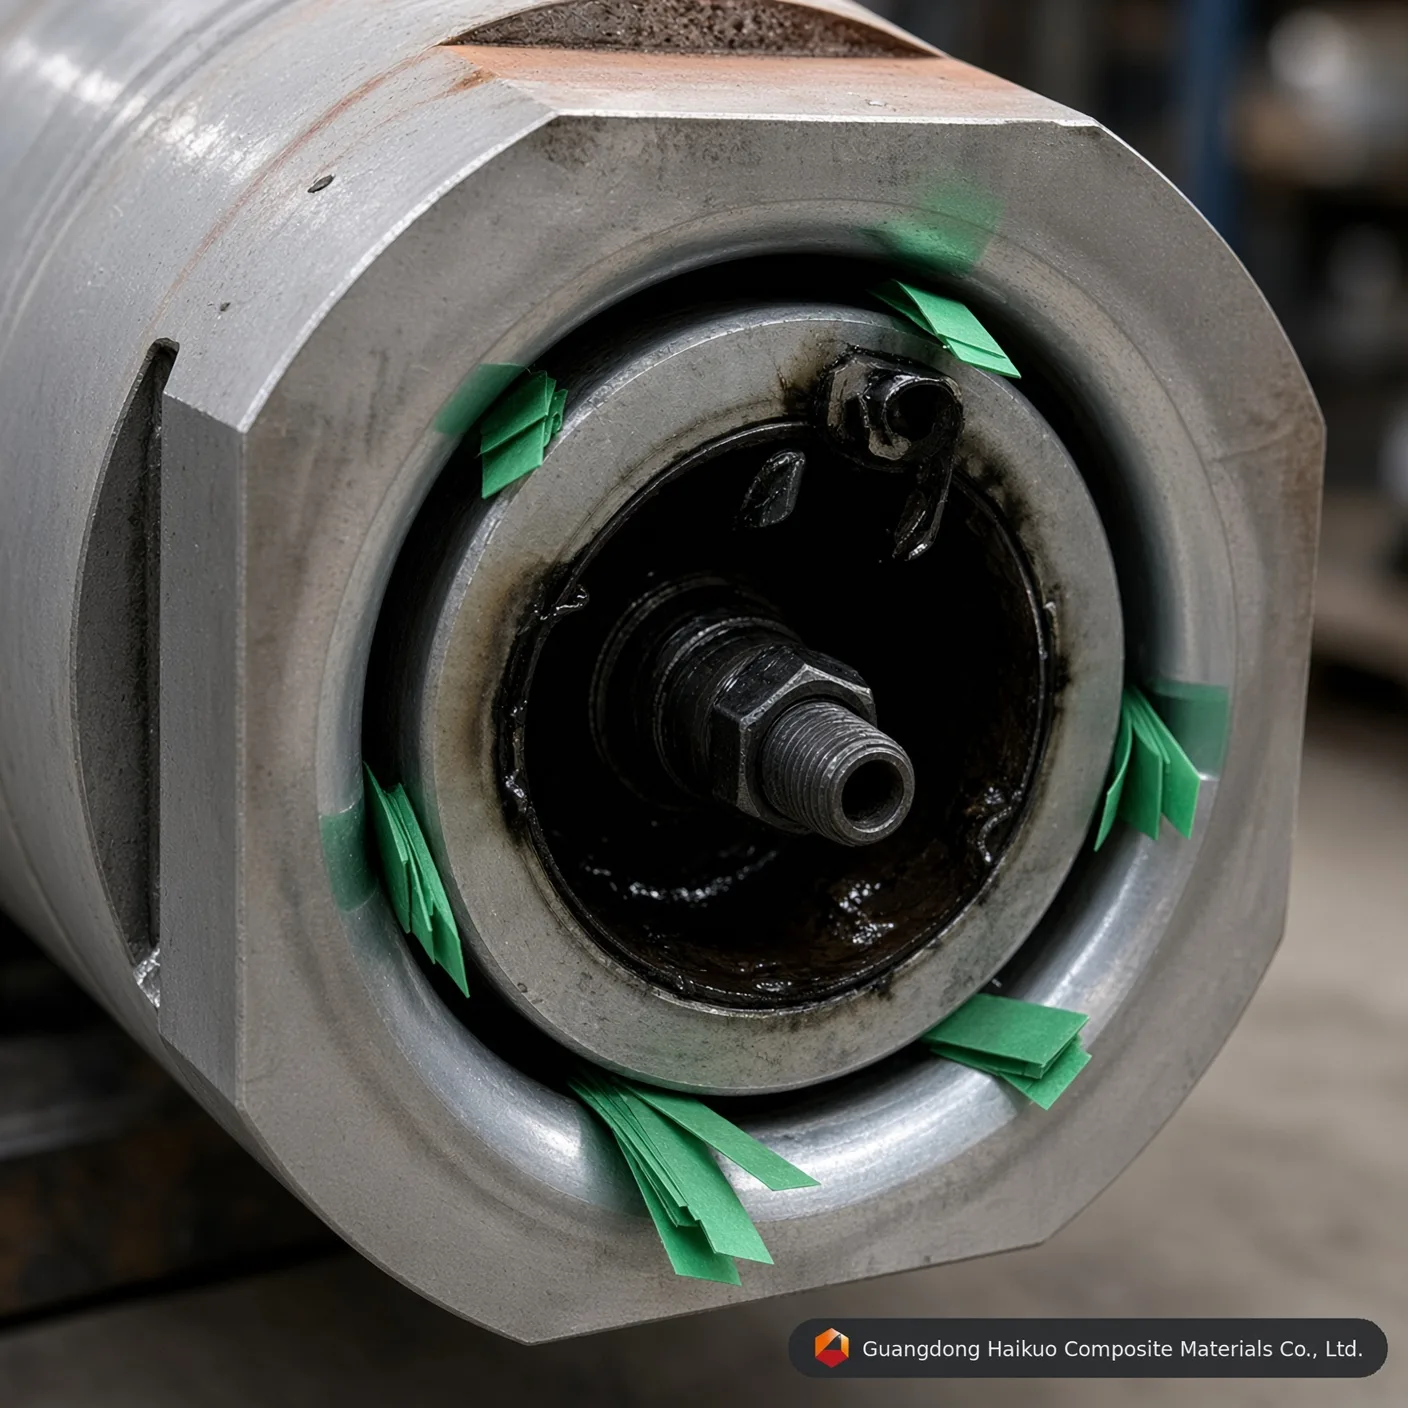
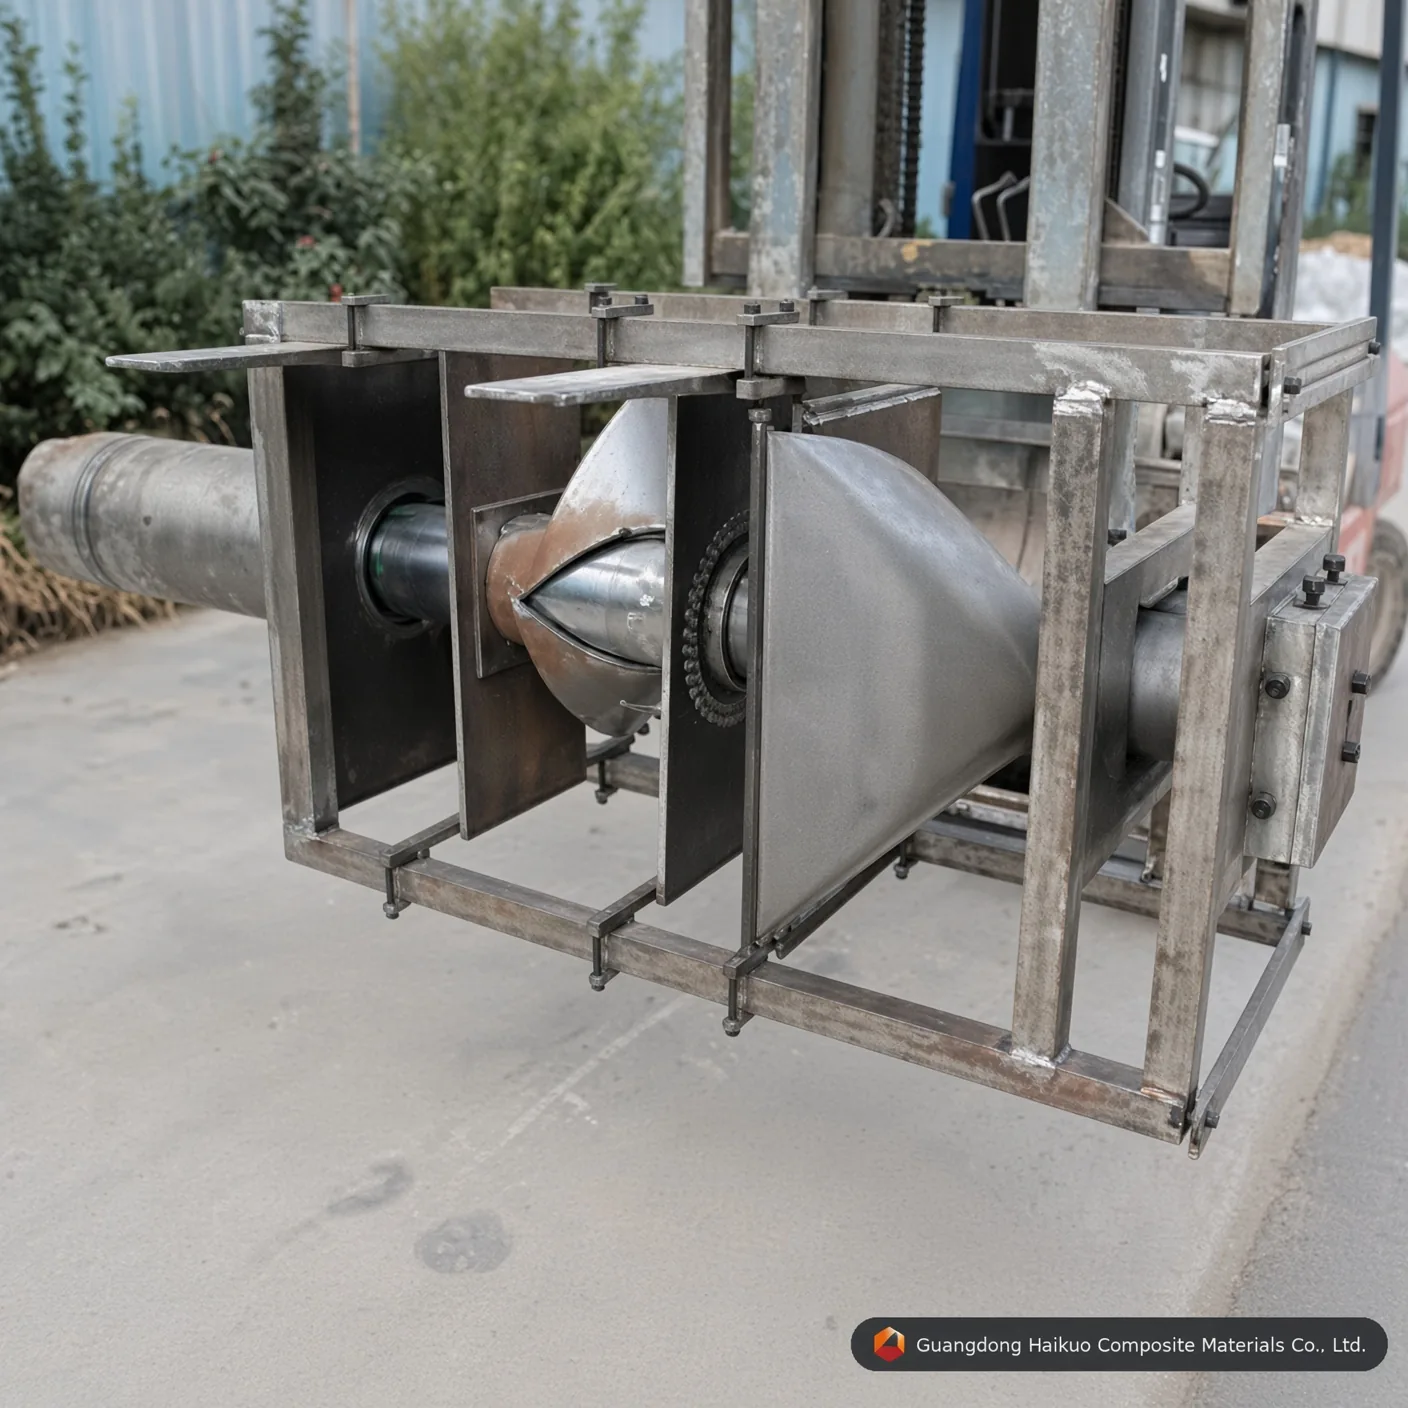
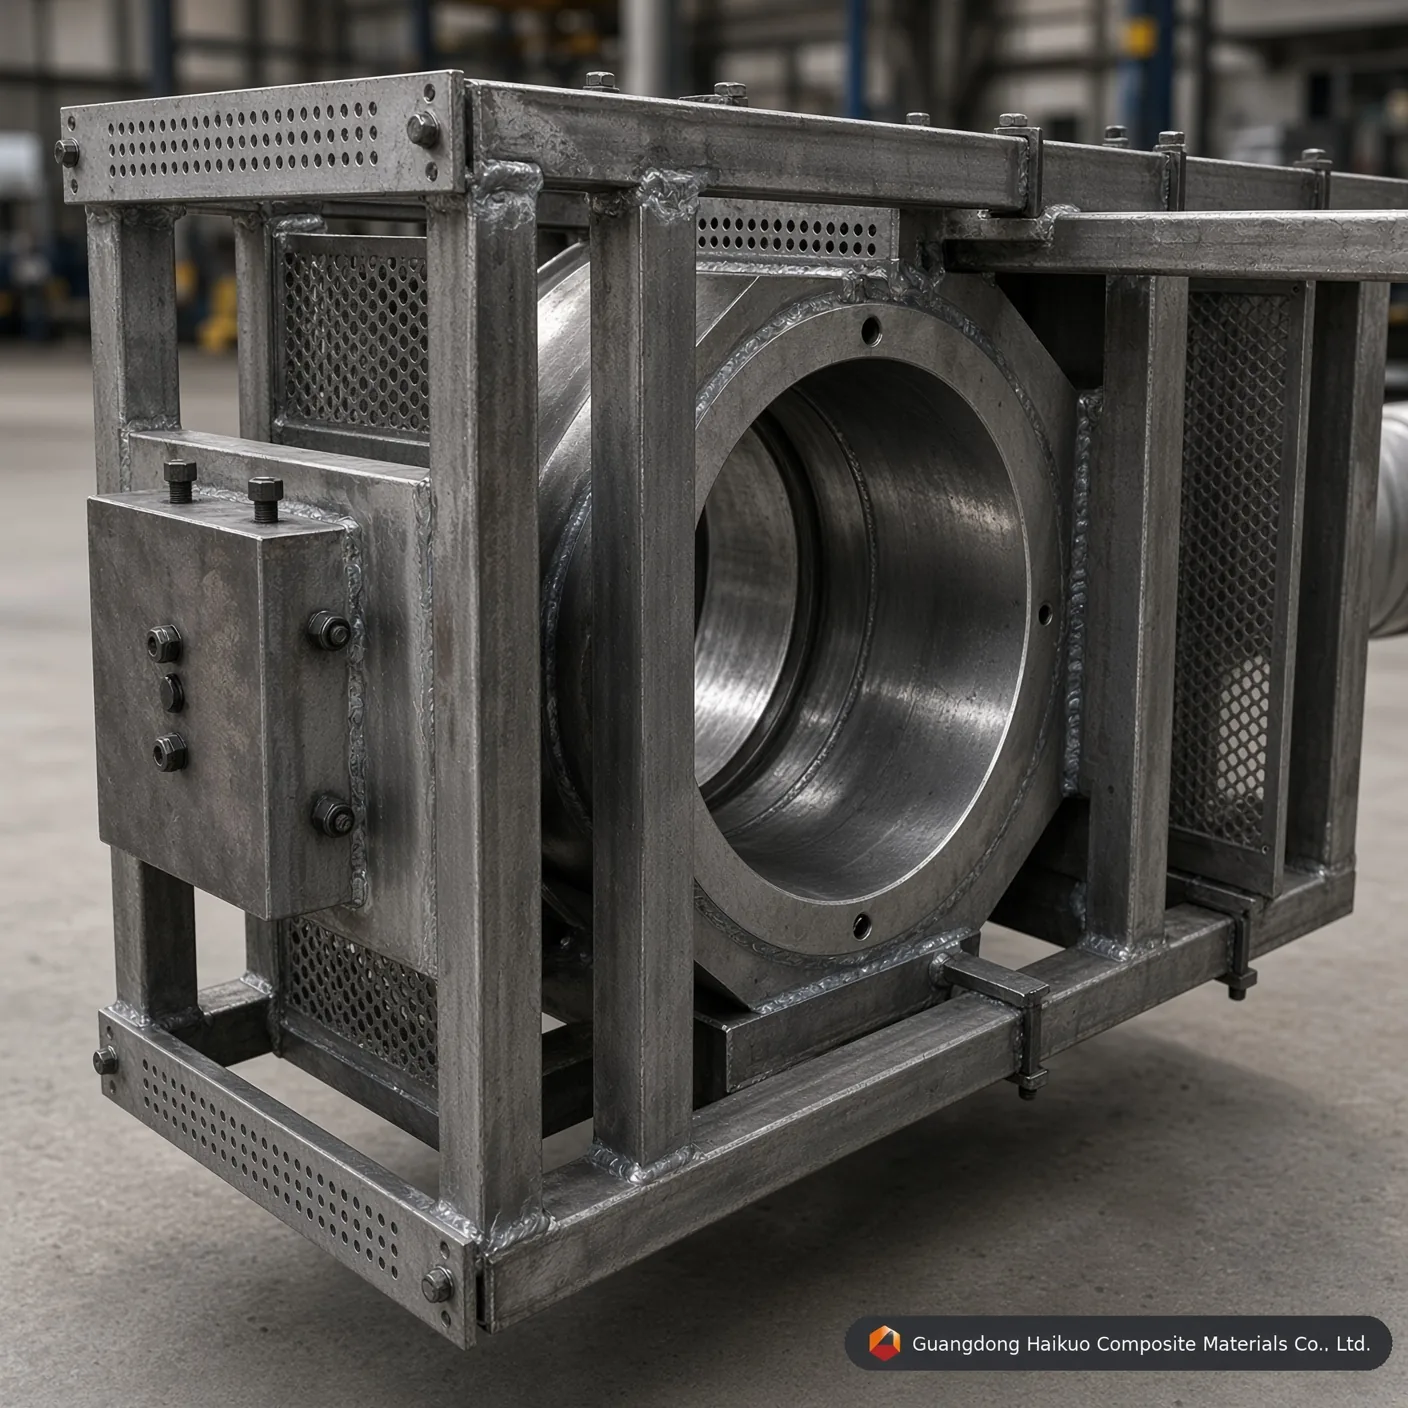
GFK-Rohr-Pultrusionswerkzeug φ186*6 mm: Präzisionswerkzeug für Rohre mit großem Durchmesser
Unterstützen Sie die großformatige Verbundfertigung mit diesem Pultrusionswerkzeug für GFK-Rundrohre φ186*6 mm aus Cr12/H13-Stahl mit Hartverchromung für belastbare, korrosionsbeständige Industrierohrleitungen.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Hochleistungswerkzeuge für industrielle Verbundrohre
Großrohr-GFK-Rohre bleiben in der Industrielandschaft des Jahres 2026 unverzichtbar, etwa in kommunalen Wassersystemen, chemischen Transportleitungen und Tragkonstruktionen. Das Pultrusionswerkzeug für GFK-Rundrohre φ186*6 mm ist ein präzise konstruiertes Werkzeug, das den erheblichen Innendrücken und thermischen Lasten der großformatigen Pultrusion gewachsen ist. Bei Guangdong Haikuo stimmen wir Außenwerkzeug und innere Dornen eng aufeinander ab, damit die Wandstärke gleichmäßig bleibt und die Oberfläche für einen effizienten Fluss spiegelglatt ist.
1. So funktioniert das Rundrohrwerkzeug
Ein Rohr mit 186 mm Durchmesser und 6 mm Wandstärke zu fertigen, erfordert mehr als ein einfaches Hohlwerkzeug — es verlangt die gleichzeitige, genaue Kontrolle von Innen- und Außenfläche:
- Unterstützung des Innendorns: Der Innendorn mit φ174 mm muss mittig in der Kavität mit φ186 mm sitzen. Eine verstärkte Brückenkonstruktion in unseren Werkzeugen verhindert, dass sich der Dorn unter hohen Abzugslasten durchbiegt.
- Steuerung des Temperaturgradienten: Bei einer Wandstärke von 6 mm muss die exotherme Wärmespitze sorgfältig beherrscht werden; daher härtet eine Vierzonenheizung das Harz gleichmäßig von innen nach außen aus und vermeidet innere Mikrorisse.
- Verdichtungsverhältnis: Eine Verjüngung von 1-2 Grad am Werkzeugeinlauf verdichtet die imprägnierten Fasern allmählich, treibt Luftblasen aus und baut eine dichte strukturelle Matrix auf.
2. Hochwertige Werkstoffe & Ausführungsstandards
Die großformatige Pultrusion belastet den Werkzeugstahl erheblich, deshalb bieten wir mehrere Hochleistungslegierungen an, abgestimmt auf das Produktionsvolumen:
- Cr12 / Cr12MoV: Die Standardwahl für die Serienfertigung mit Glasfaser, die nach dem Vakuumhärten HRC 58-62 erreicht.
- H13 (4Cr5MoSiV1): Gut geeignet für Hochtemperaturharze wie Phenol- oder Epoxidharze, mit starker Beständigkeit gegen thermische Ermüdung.
- Oberflächengüte (Spiegelpolitur): Das Polieren der Innenkavität auf Ra 0,012 senkt die Reibung erheblich und liefert die „Class-A“-Oberfläche, die für chemische Beständigkeit nötig ist.
3. Technische Parameter des Werkzeugs φ186*6 mm
| Parameter und Spezifikation | Standardwert | Einfluss auf die Leistung |
|---|---|---|
| Bohrungsdurchmesser des Werkzeugs | φ186,0 mm | Sichert die Präzision des Außendurchmessers. |
| Dorndurchmesser | φ174,0 mm | Bestimmt die Wandstärke von 6 mm. |
| Konzentrizität | ≤ 0.05 mm | Sichert die Gleichmäßigkeit der Wandstärke. |
| Geradheit | 0.02 mm / 1000 mm | Verhindert Durchbiegen bei langen Rohrabschnitten. |
| Kavitätenhärte | HRC 55 – 60 | Widersteht dem Abrieb der Glasfasern. |
| Schichtdicke | 0.04 – 0.05 mm | Hartchromschicht für geringe Reibung. |
4. Optimierte Leistungsfaktoren
- Harzauswahl: Ob Vinylester für Chemieanlagen oder Polyurethan für Strukturfestigkeit — unsere Werkzeuge sind mit allen gängigen Harzsystemen des Jahres 2026 kompatibel.
- Faserorientierung: Das Werkzeugdesign berücksichtigt eine Kombination aus Längsrovings und Endlosfasermatten (CFM), um sowohl Zug- als auch Umfangsfestigkeit zu liefern.
- Abzugsgeschwindigkeit: Unsere extrem glatten Kavitäten ermöglichen 15-20 % höhere Abzugsgeschwindigkeiten als Standard-Industriewerkzeuge und maximieren Ihren ROI.
10 Experten-FAQs: Werkzeuge für großformatige GFK-Rohre
F1: „Wie stellen Sie sicher, dass die Wandstärke von 6 mm über den gesamten Durchmesser von 186 mm konstant ist?“
A: Wir verwenden hochpräzise Zentrierführungen und ein verstärktes Dornlagersystem, das das „Durchhängen des Dorns“ während des Pultrusionsprozesses minimiert.
F2: „Wie lange hält die Verchromung eines Werkzeugs mit φ186 mm voraussichtlich?“
A: Bei richtiger Wartung und nicht abrasiven Harzen können Sie mit 60.000 bis 80.000 Metern Produktion rechnen, bevor eine Neuverchromung nötig wird.
F3: „Kann dieses Werkzeug die Kohlenstofffaser-Pultrusion bewältigen?“
A: Ja, doch für Kohlenstofffaser empfehlen wir H13-Stahl mit spezieller Nitrierung oder DLC-Beschichtung, um den besonderen Fasereigenschaften gerecht zu werden.
F4: „Wird das Werkzeug elektrisch oder mit Öl beheizt?“
A: Dieses Werkzeug ist mit beidem kompatibel. Wir liefern Standard-Befestigungsbohrungen für elektrische Heizstäbe oder innere Kanäle für den Thermoölkreislauf.
F5: „Warum ist die Geradheitstoleranz so eng (0,02 mm)?“
A: Bei Industrierohrleitungen macht schon eine leichte Krümmung das Verbinden langer Abschnitte nahezu unmöglich. Die Geradheit ist der Schlüssel zu dichten Verbindungen.
F6: „Wie verhindern Sie, dass der Dorn im ausgehärteten Rohr stecken bleibt?“
A: Der Dorn besitzt eine präzise „Entformungskonizität“ und ist spiegelglatt poliert. In Verbindung mit hochwertigen inneren Trennmitteln sorgt das für ein leichtes Herausziehen.
F7: „Kann ich dieses Werkzeug sowohl für Polyester- als auch für Vinylesterharze verwenden?“
A: Ja. Die Hartchromoberfläche ist chemisch inert und gegenüber dem Styrol im Polyester sowie der aggressiven Chemie von Vinylestern hochbeständig.
F8: „Wie lang ist ein Rohrwerkzeug mit φ186 mm typischerweise?“
A: Bei einem Rohr dieser Größe legen wir die Werkzeuglänge in der Regel zwischen 900 mm und 1200 mm aus, damit auch bei hohen Abzugsgeschwindigkeiten vollständig ausgehärtet wird.
F9: „Stellen Sie vor der Fertigung eine technische Zeichnung zur Freigabe bereit?“
A: Jedes kundenspezifische Werkzeugprojekt umfasst eine umfassende 3D-CAD-Konstruktionsprüfung und eine technische 2D-Zeichnung zur abschließenden Unterschrift.
F10: „Wie reinigen wir das Werkzeug nach einem Produktionslauf?“
A: Das Werkzeug sollte im warmen Zustand mit einem Messingschaber und einem geeigneten Lösungsmittel gereinigt und anschließend mit einem schützenden Rostschutzöl eingesprüht werden.
Beratung durch Experten für großformatige Werkzeuge
Steigern Sie Ihre Verbundproduktion mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang ist unser Konstruktionsteam auf Entwurf und Fertigung hochwertiger GFK-Rundrohr-Pultrusionswerkzeuge spezialisiert.
Optimieren Sie noch heute Ihre Produktionslinie:
- Leitender Technikberater: Helena Wang
- E-Mail für technische Anfragen: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Rundrohr-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Rundrohr-Produktion in Standardmengen | Prototyping oder Probeläufe von Rundrohren in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-Rundrohr-Pultrusionswerkzeug φ186*6 mm entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-Rundrohr-Pultrusionswerkzeugs φ186*6 mm. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende φ186*6-mm-Rundrohr-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-Rundrohr-Pultrusionswerkzeug φ186*6 mm aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Rundrohr drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-Rundrohr-Pultrusionswerkzeug φ186*6 mm spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-Rundrohr-Pultrusionswerkzeug φ186*6 mm auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-Rundrohr-Pultrusionswerkzeug φ186*6 mm kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






