















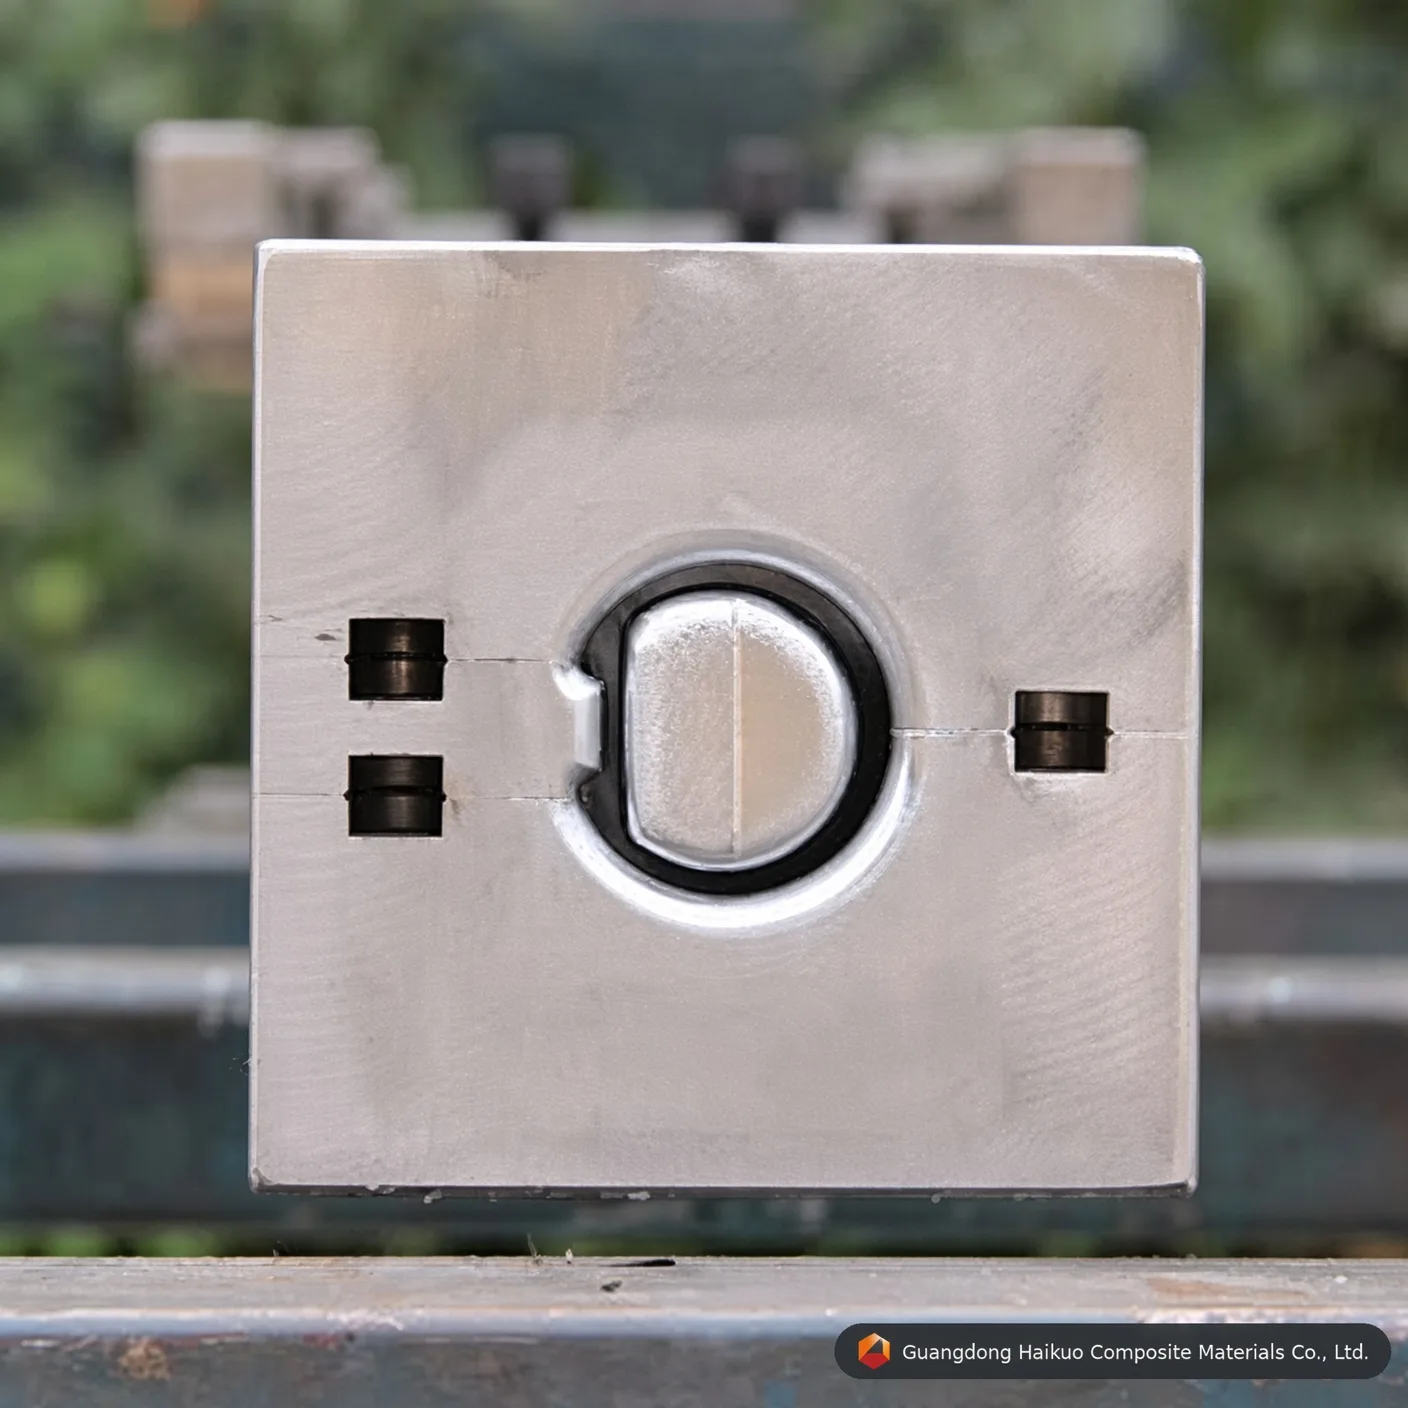
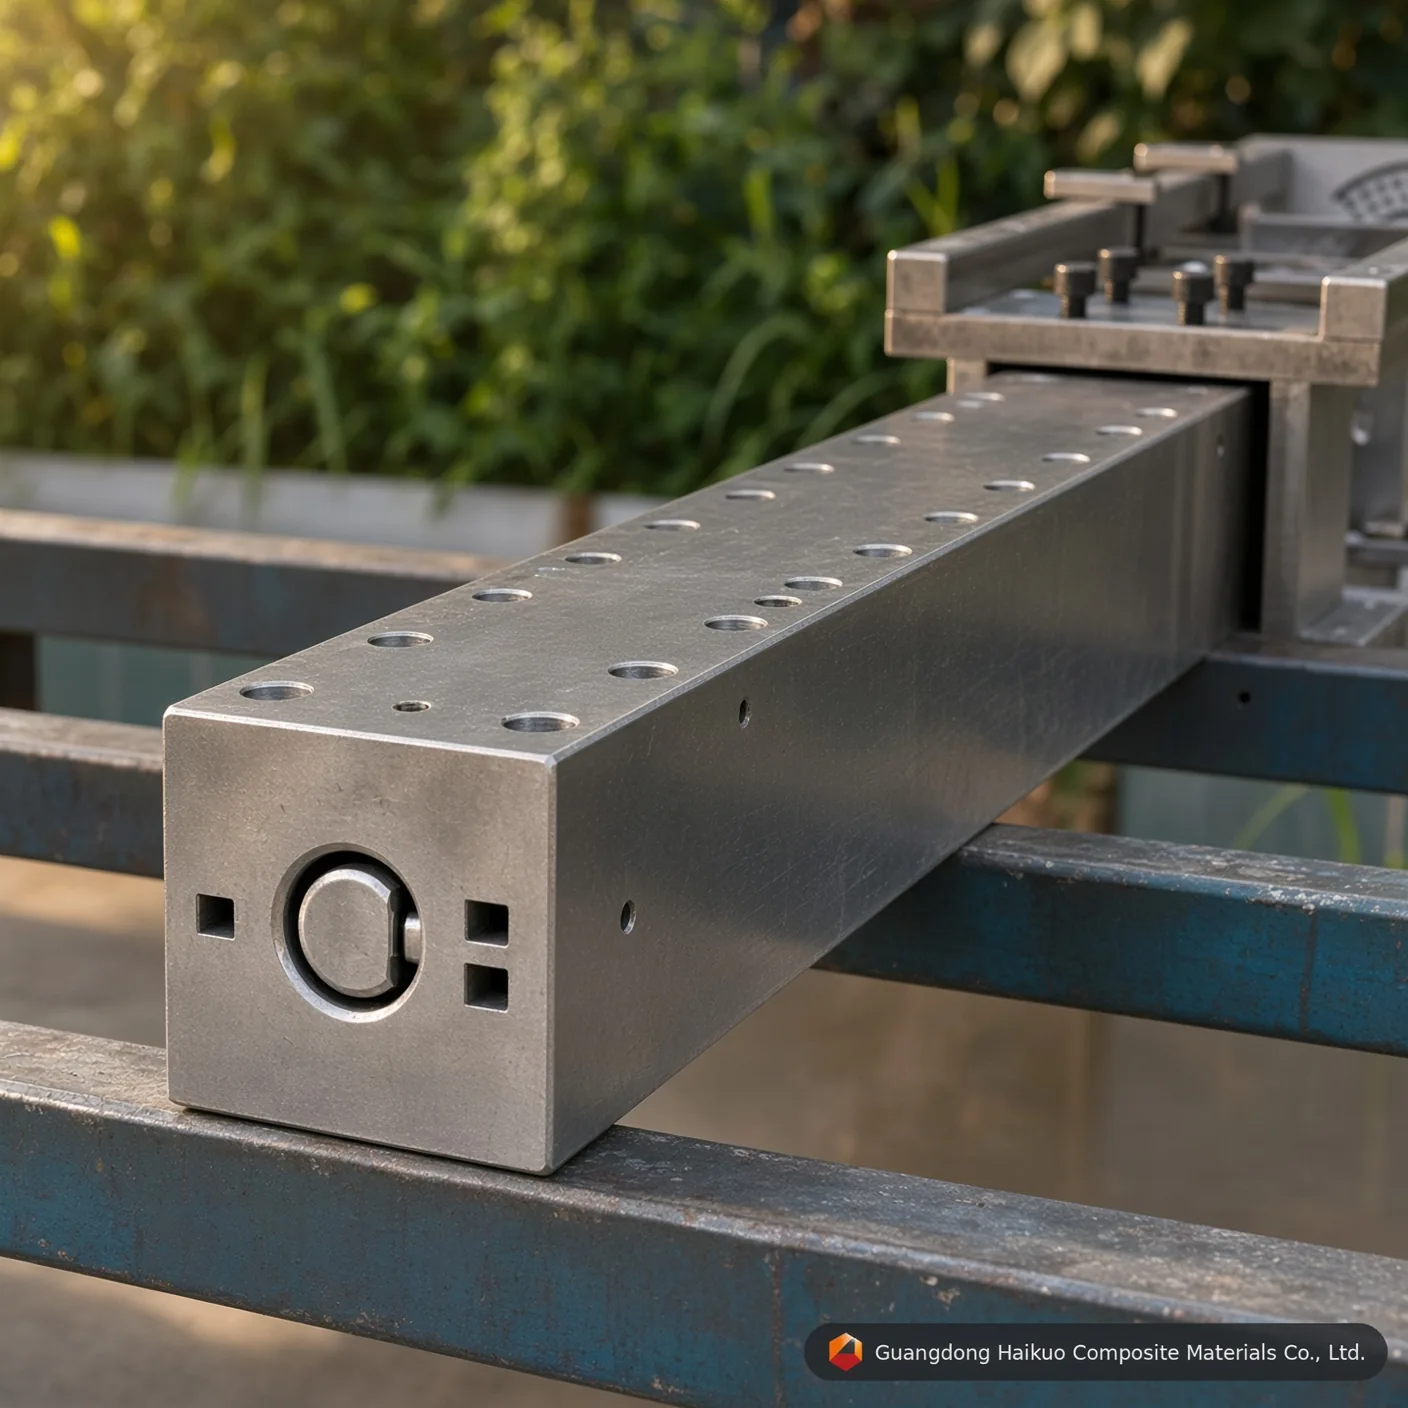
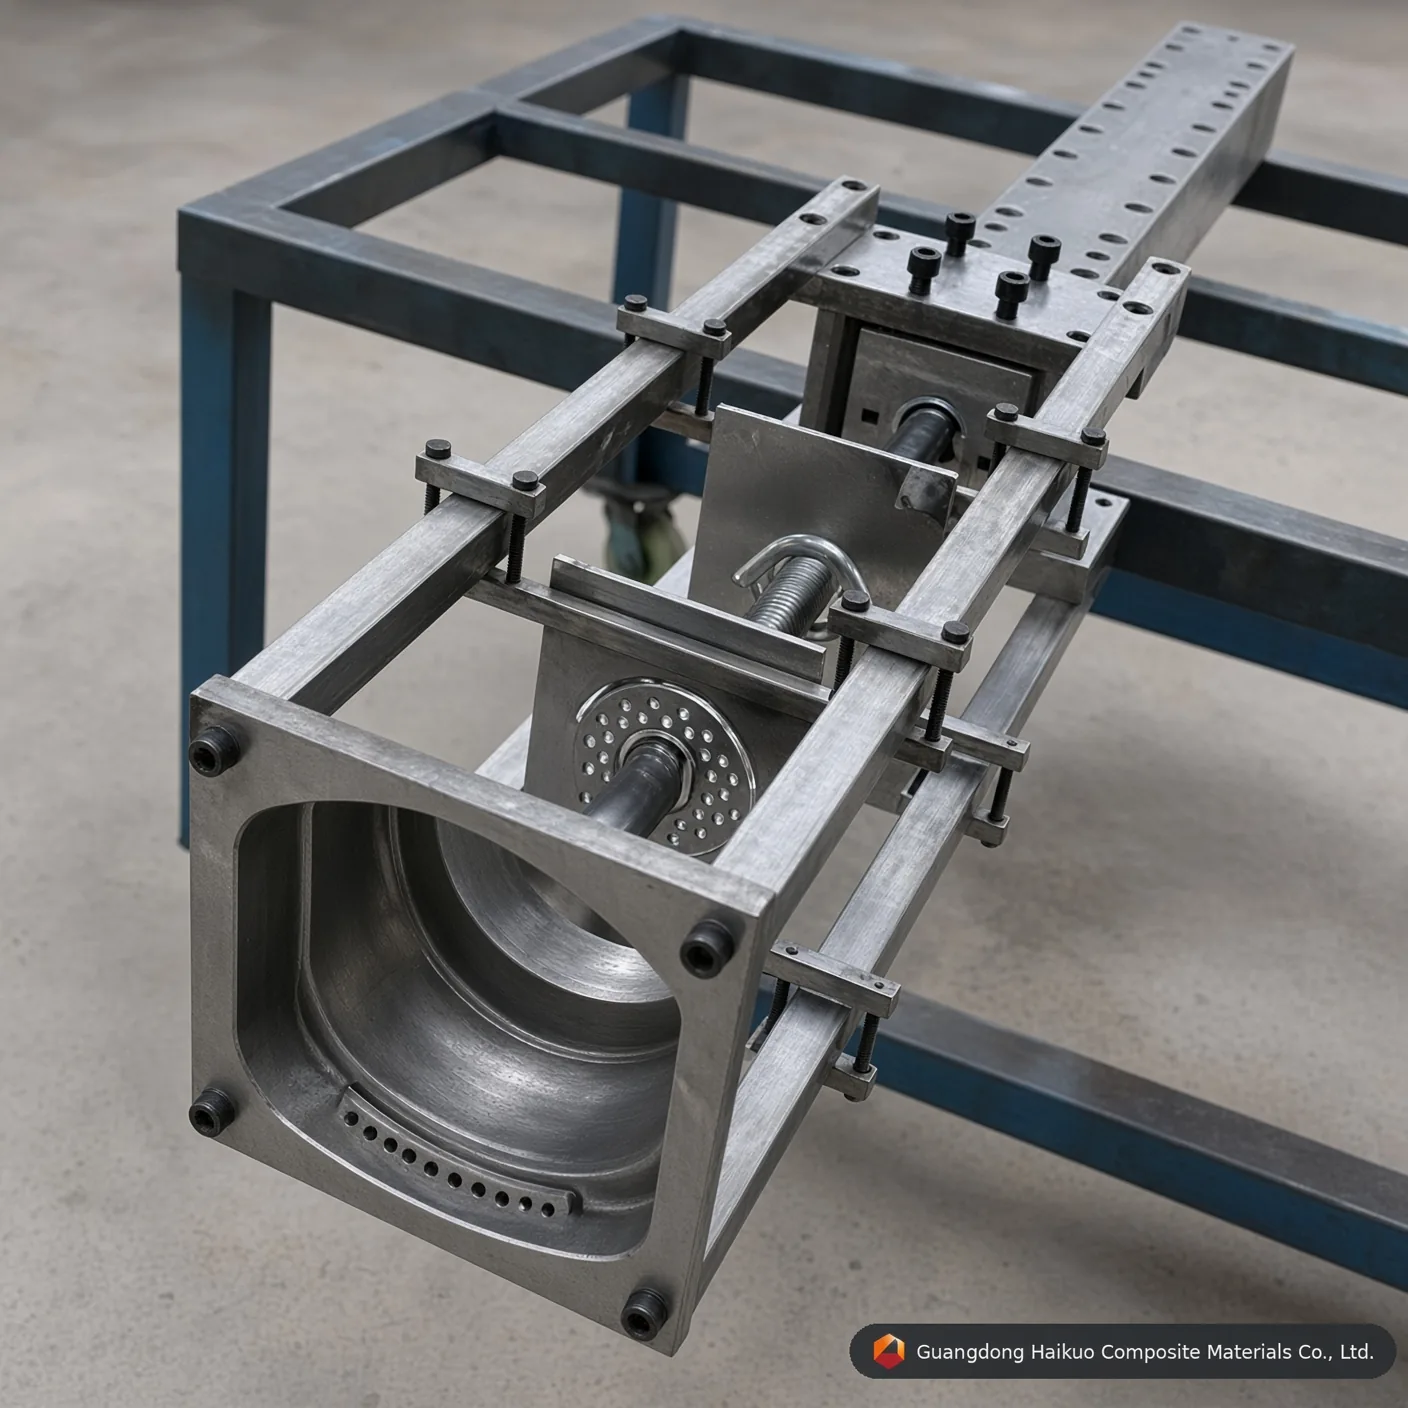
Filière de pultrusion de tube concave PRFV φ35 mm : outillage spécialisé pour profilés sur mesure
Modernisez votre ligne de production avec cette filière de pultrusion de tube concave PRFV φ35 mm, conçue pour des géométries complexes en acier Cr12 avec une empreinte chromée à finition miroir — bien adaptée aux usages architecturaux et industriels haut de gamme.
Norme d’exécution
Rectitude : 0,02 mm Lissé : Ra=0,025~0,012 Dureté de surface de l’empreinte : < 0,02 mm Tolérances limites : ±0,3 mm Épaisseur de placage : 0,04-0,05 mm Services sur mesure proposés
Ingénierie de précision pour profilés PRFV complexes
Alors que la conception architecturale et industrielle continue d’évoluer en 2026, les simples tubes ronds ne répondent pas toujours aux besoins esthétiques ou fonctionnels. Le moule de pultrusion de tube concave PRFV φ35 mm est conçu pour produire des profilés « concaves » ou « cannelés » spécialisés pour des brise-soleil haut de gamme, du mobilier haut de gamme et des isolateurs électriques spécialisés. Chez Guangdong Haikuo, nous savons que les sections concaves posent des défis particuliers d’écoulement de résine et de répartition des fibres ; nos moules sont donc conçus avec une thermodynamique interne optimisée pour que chaque cannelure reste nette, saine sur le plan structurel et sans couture.
1. Comment fonctionne la pultrusion concave
Un tube concave φ35 mm exige un degré de précision d’empreinte supérieur à celui d’un profilé circulaire standard, car les « creux » de la forme peuvent créer des zones riches en résine ou des vides de fibres s’ils ne sont pas maîtrisés :
- Dynamique d’écoulement : la zone d’entrée du moule est usinée en CNC pour acheminer en douceur les rovings et les mats dans les creux concaves sans accrochage ni tension irrégulière.
- Refroidissement/chauffe différenciés : l’épaisseur de paroi variant entre les crêtes et les creux concaves, nos moules placent stratégiquement les cartouches chauffantes pour garder une vitesse de durcissement constante sur toute la section.
- Alignement du mandrin : le mandrin interne est précisément claveté à la filière extérieure pour l’empêcher de tourner ou de dériver, maintenant l’épaisseur de paroi stable entre 2 mm et 4 mm selon la spécification du client.
2. Matériaux d’outillage et finition de surface
Les fibres de verre traînées en continu dans les angles concaves génèrent un frottement constant, ce qui explique pourquoi nous recourons à des aciers à outils ultra-durs :
- Cr12 / Cr12MoV : un acier à haute teneur en chrome offrant la résistance à l’abrasion nécessaire à des séries de production de plusieurs milliers de mètres.
- Acier à outils H13 : suggéré pour la pultrusion à grande vitesse avec des résines polyuréthane ou vinylester, où la stabilité thermique compte le plus.
- Polissage super-miroir : polir les creux concaves à Ra 0,012 donne une finition « de qualité optique » qui empêche la résine de s’accumuler dans les angles des cannelures — accumulation qui provoquerait sinon des défauts de surface et augmenterait l’effort de traction.
3. Paramètres techniques du moule concave φ35 mm
| Spécification technique | Valeur standard | Avantage technique |
|---|---|---|
| Diamètre du profilé | φ35,0 mm | Optimisé pour l’esthétique architecturale. |
| Matériau de l’empreinte | Cr12 / H13 / P20 | Résistance exceptionnelle à l’usure et à la chaleur. |
| Lissé de surface | Ra 0,025 ~ 0,012 | Finition décorative de classe A. |
| Dureté | HRC 55 – 60 | Insensible aux rayures de la fibre de verre. |
| Épaisseur de chrome | 0.04 – 0.06 mm | Couche à faible frottement de qualité industrielle. |
| Rectitude | 0.02 mm / m | Favorise un alignement précis dans les assemblages. |
4. Ingénierie propre à l’application
- Production résistante aux UV : pour les lames architecturales extérieures, nos moules sont conçus pour bien fonctionner avec des résines polyester stabilisées aux UV et des voiles de surface.
- Équilibre du renfort : la géométrie de l’empreinte du moule est optimisée pour accepter un plus grand volume de mat à filaments continus (CFM) près des cannelures concaves afin d’améliorer la résistance circonférentielle.
- Traction rapide : le chromage à finition miroir permet des vitesses de traction plus élevées (jusqu’à 1,2 m/min), augmentant la production quotidienne de votre ligne de pultrusion.
10 questions techniques : moulage de tubes concaves
Q1 : « La profondeur des cannelures concaves peut-elle être personnalisée ? »
R : Oui. Nous pouvons concevoir le moule pour produire un léger cannelage esthétique ou des rainures profondes pour un emboîtement mécanique.
Q2 : « Le chromage recouvre-t-il les angles concaves profonds ? »
R : Notre procédé d’électrodéposition spécialisé garantit une couche de chrome dur uniforme même dans les petits rayons, évitant l’usure des angles.
Q3 : « Quelle résine convient le mieux aux tubes concaves décoratifs φ35 mm ? »
R : Le polyester isophtalique est le standard pour la décoration, mais le vinylester est recommandé si le tube est utilisé en environnements chimiques corrosifs.
Q4 : « La forme concave fera-t-elle vriller le tube pendant la pultrusion ? »
R : Non. Nous concevons l’alignement interne des fibres et les guides de préformage pour équilibrer les contraintes internes, de sorte que le tube sort droit.
Q5 : « Combien de temps faut-il pour fabriquer une filière concave φ35 mm ? »
R : Un moule de forme spéciale de haute précision demande généralement 18 à 25 jours pour l’usinage CNC, le traitement thermique sous vide et le polissage miroir.
Q6 : « Est-il difficile de nettoyer les sections concaves du moule ? »
R : Pas avec notre finition miroir. La plupart des résidus s’enlèvent facilement lorsque le moule est chaud. Nous fournissons aussi des racloirs de nettoyage assortis aux formes cannelées spécifiques.
Q7 : « Puis-je utiliser le même moule pour la fibre de carbone et la fibre de verre ? »
R : Bien que ce soit possible, la fibre de carbone est plus abrasive. Pour la fibre de carbone, nous recommandons l’acier Cr12 à indice HRC plus élevé pour une durée de vie maximale.
Q8 : « Quelle est la durée de vie habituelle du moule ? »
R : Avec un entretien correct, nos moules Cr12 peuvent produire plus de 100 000 mètres de profilé avant de nécessiter un rafraîchissement de surface.
Q9 : « Pouvez-vous réaliser un essai de production du profilé avant d’expédier le moule ? »
R : Oui, nous proposons des essais en interne où nous pultrudons des échantillons de profilé avec la résine et le mélange de fibres que vous spécifiez pour approbation finale.
Q10 : « Comment évitez-vous que des bulles d’air ne restent piégées dans les rainures concaves ? »
R : L’entrée du moule comporte une « zone de compression conique » spécialement calculée qui chasse l’air à travers le bain de résine avant le durcissement du matériau.
Consultation en outillage de précision
Enrichissez votre gamme de produits avec Guangdong Haikuo Composite Materials Co., Ltd. Dirigée par Helena Wang, notre département d’ingénierie est spécialisé dans la conception et la fabrication de moules de pultrusion de tubes concaves PRFV complexes.
Associez-vous à nous pour votre prochain projet :
- Consultante principale en ingénierie : Helena Wang
- E-mail ingénierie technique : [email protected]
- WhatsApp international : +86 189 5198 8522
Spécifications d’outillage et enseignements d’ingénierie
| Nuance de matériau de la filière | Acier à outils H13 (premium) | Acier à outils Cr12MoV (standard) | Acier pour moules P20 (économique) |
|---|---|---|---|
| Durée de vie utile principale | Excellente (plus de 50 000 mètres avec de la fibre de verre) | Élevée (environ 30 000 à 40 000 mètres) | Modérée (adaptée au prototypage en petite série) |
| Résistance à la fatigue thermique | Très élevée (conserve la dureté HRC à haute température) | Modérée (convient aux matrices polyester) | Faible (sujette à l’usure dimensionnelle sous PU en continu) |
| Limite de polissage miroir interne | Excellente (atteint Ra 0,012 μm) | Très bonne (atteint Ra 0,025 μm) | Standard (atteint Ra 0,040 μm) |
| Profils d’application adaptés | séries de tube concave exigeant une durée de vie maximale de l’outillage et une stabilité dimensionnelle | Production de tube concave en volume standard | Prototypage en petit volume ou séries d’essai de tube concave |
Questions-réponses sur l’ingénierie des moules de précision
Q1 : Pourquoi une épaisseur de chromage dur de 0,04-0,05 mm est-elle critique pour le moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés ?
Réponse : les rovings et mats de fibre de verre sont très abrasifs. Lors de la pultrusion continue, la matrice renforcée crée un frottement de rayure important contre les parois de l’empreinte du moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés. Une couche de chrome dur précise de 0,04-0,05 mm augmente la microdureté de surface et protège l’acier à outils sous-jacent, prolongeant la durée de vie de la filière de plus de 40 % tout en maintenant une géométrie de tube concave φ35 mm constante d’une série à l’autre.
Q2 : Comment le polissage miroir interne jusqu’à Ra 0,012-0,025 μm influence-t-il l’effort de traction sur le moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés ?
Réponse : une empreinte polie miroir réduit considérablement le coefficient de frottement dynamique à l’intérieur du canal de formage de tube concave. Un frottement plus faible signifie que la machine de pultrusion a besoin de moins de force de serrage/traction pour faire avancer le composite en cours de durcissement, ce qui réduit le collage en ligne, évite l’efflorescence des fibres en surface et diminue la consommation d’énergie lors de longues séries de production.
Q3 : Quelle nuance d’acier faut-il spécifier pour une production en grande série avec le moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés ?
Réponse : pour une fabrication continue en grande série, l’acier à outils H13 ou l’acier pour moules Cr12MoV est recommandé. Le H13 offre la plus longue durée de vie utile et la meilleure résistance à la fatigue thermique, tandis que le Cr12MoV offre de bonnes performances à moindre coût pour des séries de volume standard — l’acier pour moules P20 reste une option économique pour le prototypage ou les courtes séries d’essai.
Q4 : Le moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés peut-il être personnalisé selon des dimensions non standard ou des spécifications OEM ?
Réponse : oui. Comme pour tout notre outillage de pultrusion, les dimensions, le nombre d’empreintes et le traitement de surface peuvent être conçus selon votre plan ou échantillon exact — nous prenons en charge aussi bien les dimensions standard du catalogue que les demandes d’outillage OEM entièrement sur mesure.
Q5 : Avec quels systèmes de résine le moule de pultrusion de tube concave PRFV φ35 mm : outillage de précision pour profilés spécialisés est-il compatible ?
Réponse : la filière est compatible avec toute la gamme de systèmes de résine utilisés en pultrusion PRFV, dont les résines polyester insaturé, vinylester, époxy et phénolique. Indiquez-nous la résine visée et le profil de durcissement et nous confirmerons la finition d’empreinte optimale et la configuration des zones de chauffe.
Processus de fabrication

Conception du moule par l’ingénieur

Mise au point du moule de profilé

Dégrossissage et mise à niveau de l’ébauche

Usinage CNC du moule

Poinçonnage du moule

Rectification de surface

Polissage de la paroi interne de l’empreinte

Chromage du moule
Certificat






