















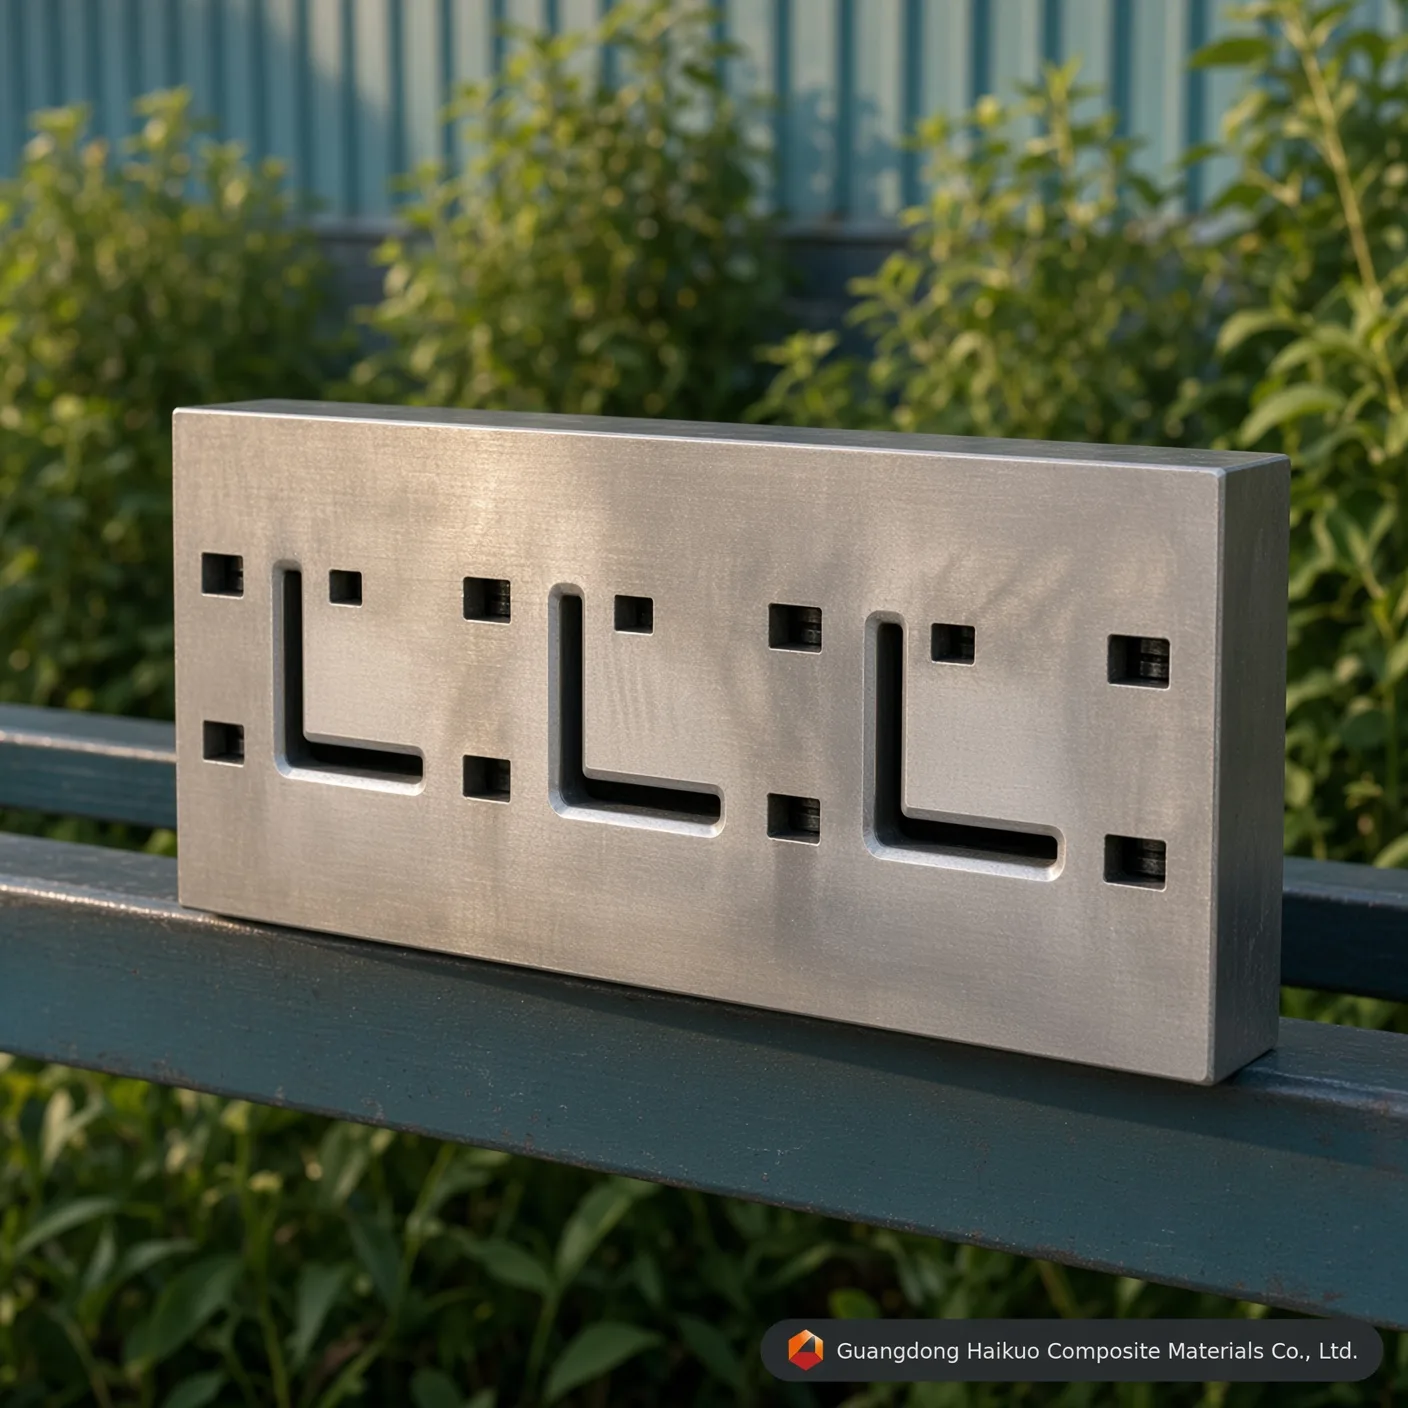
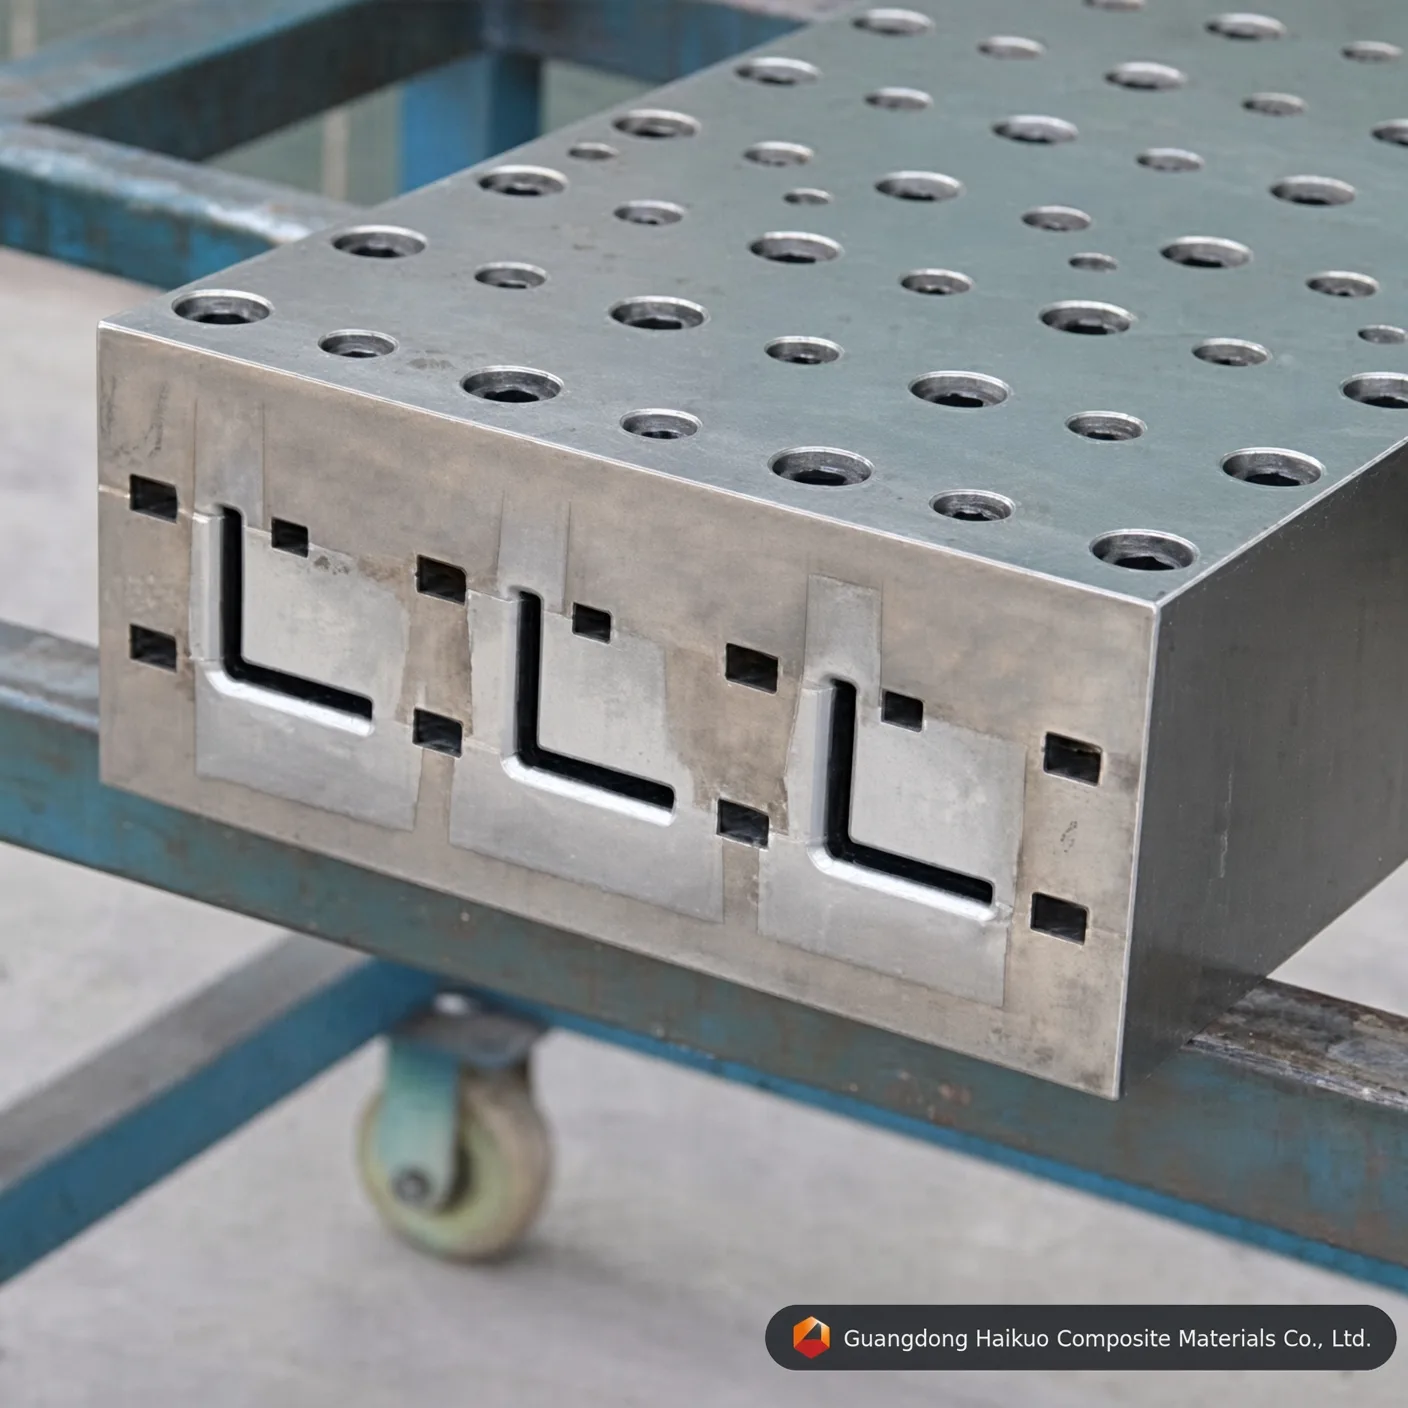
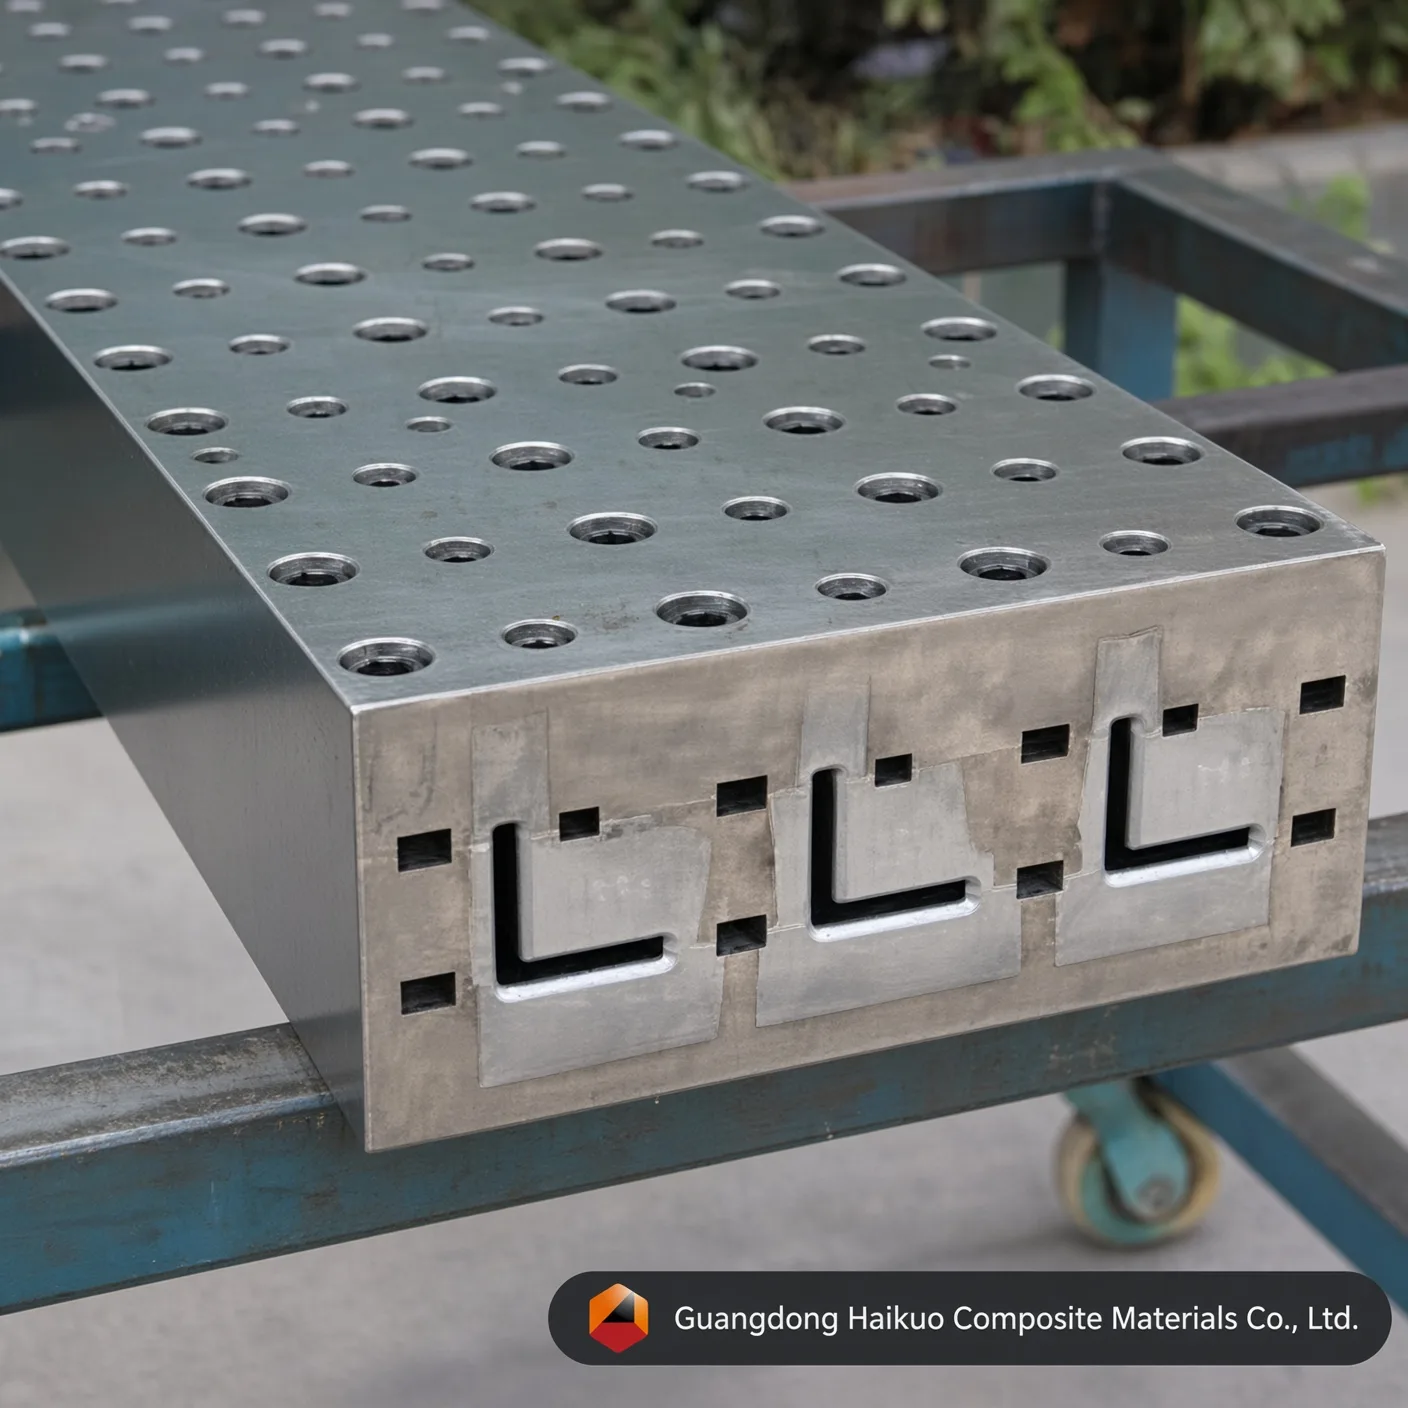
Пултрузионна форма за стъклопластови ъглови профили: високопрецизни матрици за здрави L-профили
Нашите високопрецизни пултрузионни форми за стъклопластови ъглови профили са създадени да повишат производството на конструктивни композити. Проектирани от стомана Cr12/H13 с огледално полирана кухина и висока термична стабилност, те произвеждат постоянни, високоякостни L-профили серия след серия.
Изпълнителен стандарт
Праволинейност: 0,02 mm Гладкост: Ra=0,025~0,012 Твърдост на повърхността на кухината: < 0,02 mm Гранични допуски: ±0,3 mm Дебелина на покритието: 0,04-0,05 mm Предлагаме услуги по поръчка
Прецизен инструмент за конструктивни FRP ъглови профили
На световния инфраструктурен пазар през 2026 г. стъклопластовите ъглови профили (L-профили) станаха незаменими в електрическите кабелни скари, рамките на охладителни кули и непроводимите предпазни стълби. Пултрузионната форма за стъклопластови ъглови профили е създадена специално, за да се справя със особеностите на охлаждането и втвърдяването при правоъгълна геометрия. В Guangdong Haikuo нашите матрици за ъглови профили използват оптимизирани термични зони, за да предотвратят изкривяването или огъването, които често измъчват несиметричните профили, така че всеки ъглов профил излиза от матрицата под точно 90 градуса.
1. Как работи пултрузията на ъглови профили
Производството на конструктивен FRP ъглов профил изисква повече от изрязване на L-образен улей — налага се строг контрол на съотношението влакно към смола точно във върха на ъгъла:
- Оптимизиране на напрежението в ъгъла: Вътрешният връх на формата е CNC-обработен до определен радиус, така че армировката от влакна да се натрупва плътно там и да се предотврати надлъжното напукване в ъгъла.
- Зонално температурно профилиране: Многозонално нагряване (входна, гелираща и втвърдяваща зона) поддържа равномерно омрежване на смолата по двете рамена на ъгъла и запазва размерната точност.
- Конусно уплътняване: Прогресивен конус на входа на формата повишава вътрешното налягане постепенно и изтласква задържания въздух за композит без кухини и с висока плътност.
2. Първокласни материали & повърхностно инженерство
За да издържи на непрекъснатото изтриване от армировката от стъклени влакна при производствена скорост, е необходима високоефективна металургия:
- Cr12 / Cr12MoV: Високовъглеродна, високохромна стомана с висока износоустойчивост (HRC 58-62) за стандартни серии с голям обем със стъклени влакна.
- Инструментална стомана H13: Предпочитаният клас за епоксидна или полиуретанова пултрузия, който предлага превъзходна жилавост и термична стабилност.
- Твърдо хромиране (Ra 0,012): Огледално полирана кухина, покрита с 0,05 mm промишлен твърд хром, осигурява повърхност с ултра ниско триене, която намалява силата на изтегляне, удължава живота на формата и придава на ъгловите профили гладко покритие „клас A“.
3. Технически параметри & изпълнителни стандарти
| Инженерно свойство | Стандартна стойност на Haikuo | Полза за производството |
|---|---|---|
| Спецификация на формата | Напълно по поръчка (напр. 50×50, 75×75) | Съобразена с конструктивните натоварвания на проекта. |
| Материал на кухината | Cr12 / H13 / P20 / 38CrMoAI | Превъзходна устойчивост на износване & топлина. |
| Твърдост на кухината | HRC 55 – 62 | Невъзприемчива към абразия от влакната. |
| Гладкост на повърхността | Ra 0,025 ~ 0,012 | Намалява силата на изтегляне и разходите за енергия. |
| Праволинейност | < 0,02 mm / метър | Подпомага прецизното подравняване в сглобките. |
| Допуск на ъгъла | ± 0.5° | Прецизно прилягане за конструктивни съединения. |
4. Фактори, влияещи върху качеството на ъгловите профили
- Баланс на армировката: Нашите форми са проектирани да работят със смес от ровинги за надлъжна здравина и постелки за напречна здравина, което гарантира, че ъгловият профил не се цепи под товар.
- Съвместимост със смоли: Съвместима със системи от полиестер, винилестер и полиуретан, формата понася широк диапазон химически екзотерми.
- Живот на инструмента: Хромирана матрица от Cr12 с огледално покритие може да произведе над 100 000 метра ъглов профил, преди да се нуждае от обновяване на повърхността.
10 професионални ЧЗВ: формоване на стъклопластови ъглови профили
В1: „Как да предотвратите „разтварянето“ на ъгъла (над 90 градуса) след излизане от матрицата?“
О: Това се причинява от небалансирано втвърдяване. Проектираме нагревателните зони и препоръките за състава на смолата така, че да осигурим равномерно свиване по двете рамена на ъгъла.
В2: „Коя е най-добрата стомана за производствена линия за ъглови профили с голям обем?“
О: Cr12MoV е често срещан избор за дълготрайност. За специализирани смоли като фенолни препоръчваме стомана H13 за по-добра корозионна устойчивост.
В3: „Мога ли да използвам една и съща матрица за ъглови профили с дебелина 3 mm и 5 mm?“
О: Не. Пултрузията е процес с фиксирана кухина. Дебелината на стената е обработена в матрицата, за да се осигури правилно уплътняване и конструктивна плътност.
В4: „Задължително ли е твърдото хромиране за L-профили?“
О: Да. Без него „фрикционното съпротивление“ в ъгъла на профила би било твърде високо, което води до разкъсване на повърхността и спиране на машината.
В5: „Защо допускът за праволинейност е толкова строг (0,02 mm)?“
О: FRP ъгловите профили често се използват като конструктивни опори. Дори леко огъване прави невъзможно болтовото им свързване към други конструктивни елементи в рамка.
В6: „Как се справяте с насочването на влакната в 90-градусовия ъгъл?“
О: Всяка матрица за ъглови профили включва комплект предформовъчни плочи от неръждаема стомана по специален дизайн, които сгъват постелките в L-образна форма, преди да влязат в загрятата зона.
В7: „Може ли матрицата да произвежда ъглови профили с равни и неравни рамена?“
О: Да. Изработваме кухината по поръчка за всяка геометрия, включително неравни рамена (напр. 100 mm x 50 mm) за конкретни инженерни решения.
В8: „Каква е типичната скорост на изтегляне за ъглов профил 50x50x5 mm?“
О: В зависимост от смолата скоростите на изтегляне обикновено са от 0,6 до 1,0 метра в минута.
В9: „Как се почиства „вътрешният ъгъл“ на матрицата?“
О: Нашето огледално покритие Ra 0,012 улеснява почистването. Предоставяме съответстващи месингови стъргалки, които пасват на вътрешния радиус за безопасно отстраняване на остатъци.
В10: „Предлагате ли техническа поддръжка за настройките на температурата на смолата?“
О: Да. Заедно с формата предоставяме препоръчителна „термична карта“ според вашия конкретен тип смола, за да осигурим незабавен производствен успех.
Експертна консултация по конструктивен инструмент
Оптимизирайте конструктивното си производство с Guangdong Haikuo Composite Materials Co., Ltd. Под ръководството на Хелена Уанг нашият инженерен екип е надеждният партньор за високопрецизни FRP пултрузионни форми по света.
Обсъдете с нас вашите конструктивни изисквания:
- Водещ инженерен консултант: Хелена Уанг
- Технически инженерен имейл: [email protected]
- Глобален WhatsApp: +86 189 5198 8522
Спецификации на инструмента & инженерни прозрения
| Клас на матричната стомана | Инструментална стомана H13 (премиум) | Матрична стомана Cr12MoV (стандартна) | Стомана за форми P20 (икономична) |
|---|---|---|---|
| Основен работен ресурс | Отличен (над 50 000+ метра със стъклопласт) | Висок (около 30 000 – 40 000 метра) | Умерен (подходящ за прототипиране на къси серии) |
| Устойчивост на термична умора | Свръхвисока (запазва твърдостта HRC при висока температура) | Умерена (добра за полиестерни матрици) | Слаба (склонна към размерно износване при непрекъснато работене с PU) |
| Вътрешна огледална полировка | Отлична (постига Ra 0,012 μm) | Много добра (постига Ra 0,025 μm) | Стандартна (постига Ra 0,040 μm) |
| Подходящи профили на приложение | серии L-образни ъглови профили, изискващи максимален живот на инструмента и размерна стабилност | Производство на L-образни ъглови профили със стандартен обем | Прототипиране или пробни серии на L-образни ъглови профили с малък обем |
Прецизно инженерство на форми: въпроси & отговори
В1: Защо дебелина на твърдото хромиране от 0,04-0,05 mm е критична за пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили?
Отговор: Стъклените ровинги и постелки са силно абразивни. По време на непрекъсната пултрузия армираната матрица създава значително драскащо триене по стените на кухината на пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили. Прецизен слой твърд хром от 0,04-0,05 mm повишава микротвърдостта на повърхността и защитава основната инструментална стомана, като удължава живота на матрицата с над 40 %, като същевременно запазва постоянна геометрия на ъгловия профил при всяка серия.
В2: Как вътрешното огледално полиране до Ra 0,012-0,025 μm влияе на силата на изтегляне при пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили?
Отговор: Огледално полираната кухина драстично намалява динамичния коефициент на триене в канала за оформяне на L-образни ъглови профили. По-малкото триене означава, че пултрузионната машина се нуждае от по-малка сила на захващане/тяга, за да придвижва втвърдяващия се композит, което намалява залепването по линията, предотвратява избиването на влакна по повърхността и намалява разхода на енергия при дълги производствени серии.
В3: Коя марка стомана трябва да се зададе за производство с голям обем с пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили?
Отговор: За производство с голям обем и непрекъснато производство се препоръчва инструментална стомана H13 или матрична стомана Cr12MoV. H13 осигурява най-дълъг работен ресурс и най-добра устойчивост на термична умора, докато Cr12MoV предлага висока производителност при по-ниска цена за серии със стандартен обем — стоманата за форми P20 остава икономичен вариант за прототипиране или кратки пробни партиди.
В4: Може ли пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили да се изработи по нестандартни размери или OEM спецификации?
Отговор: Да. Както при целия ни пултрузионен инструмент, размерите, броят на кухините и повърхностната обработка могат да се проектират по вашия точен чертеж или образец — поддържаме както стандартни каталожни размери, така и изцяло персонализирани OEM заявки за инструмент.
В5: С кои смолисти системи е съвместима пултрузионна форма за FRP ъглови профили: прецизни матрици за високоякостни L-профили?
Отговор: Матрицата е съвместима с пълната гама смолисти системи, използвани при FRP пултрузията, включително ненаситен полиестер, винилестер, епоксидни и фенолни смоли. Уведомете ни за целевата си смола и профил на втвърдяване и ще потвърдим оптималното покритие на кухината и конфигурацията на нагревателните зони.
Производствен процес

Проектиране на формата от инженер

Отстраняване на неизправности на профилната форма

Грубо подравняване на заготовката

CNC обработка на формата

Щанцоване на формата

Повърхностно шлайфане

Полиране на вътрешната стена на кухината

Хромиране на формата
Сертификат






