















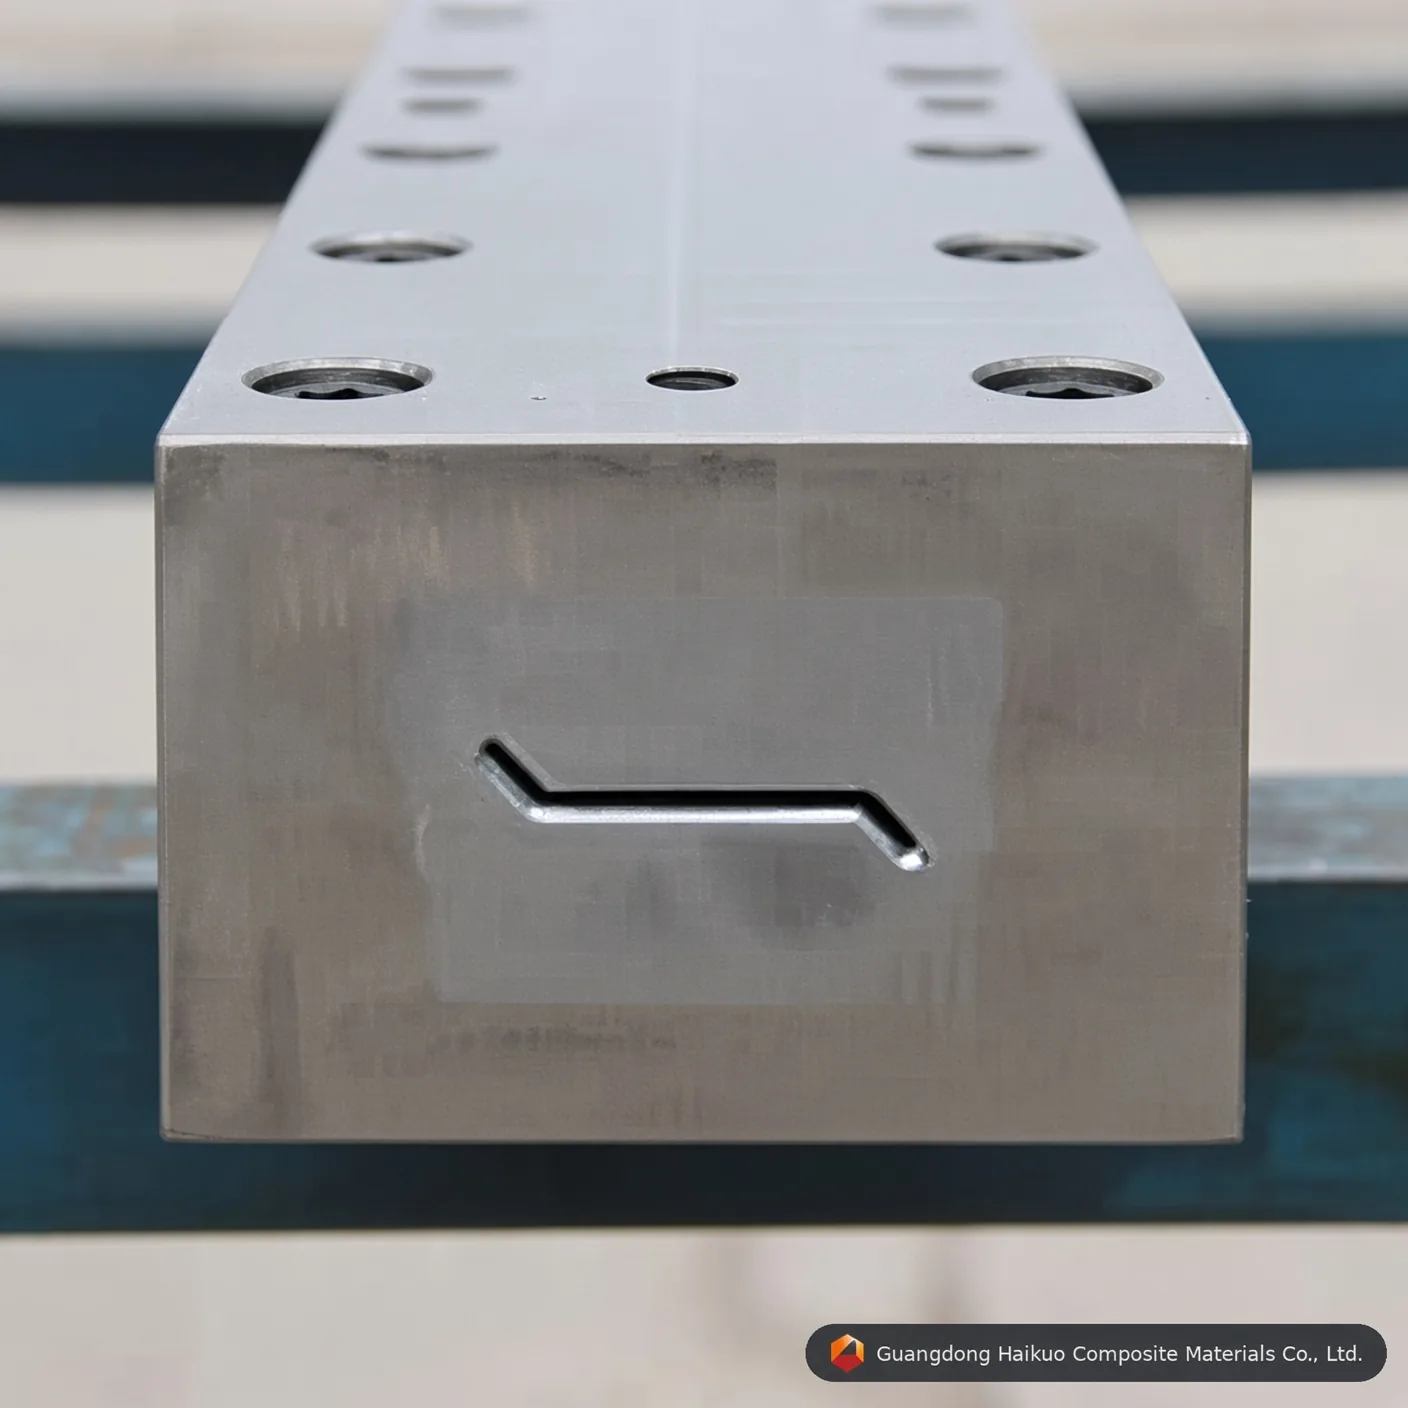
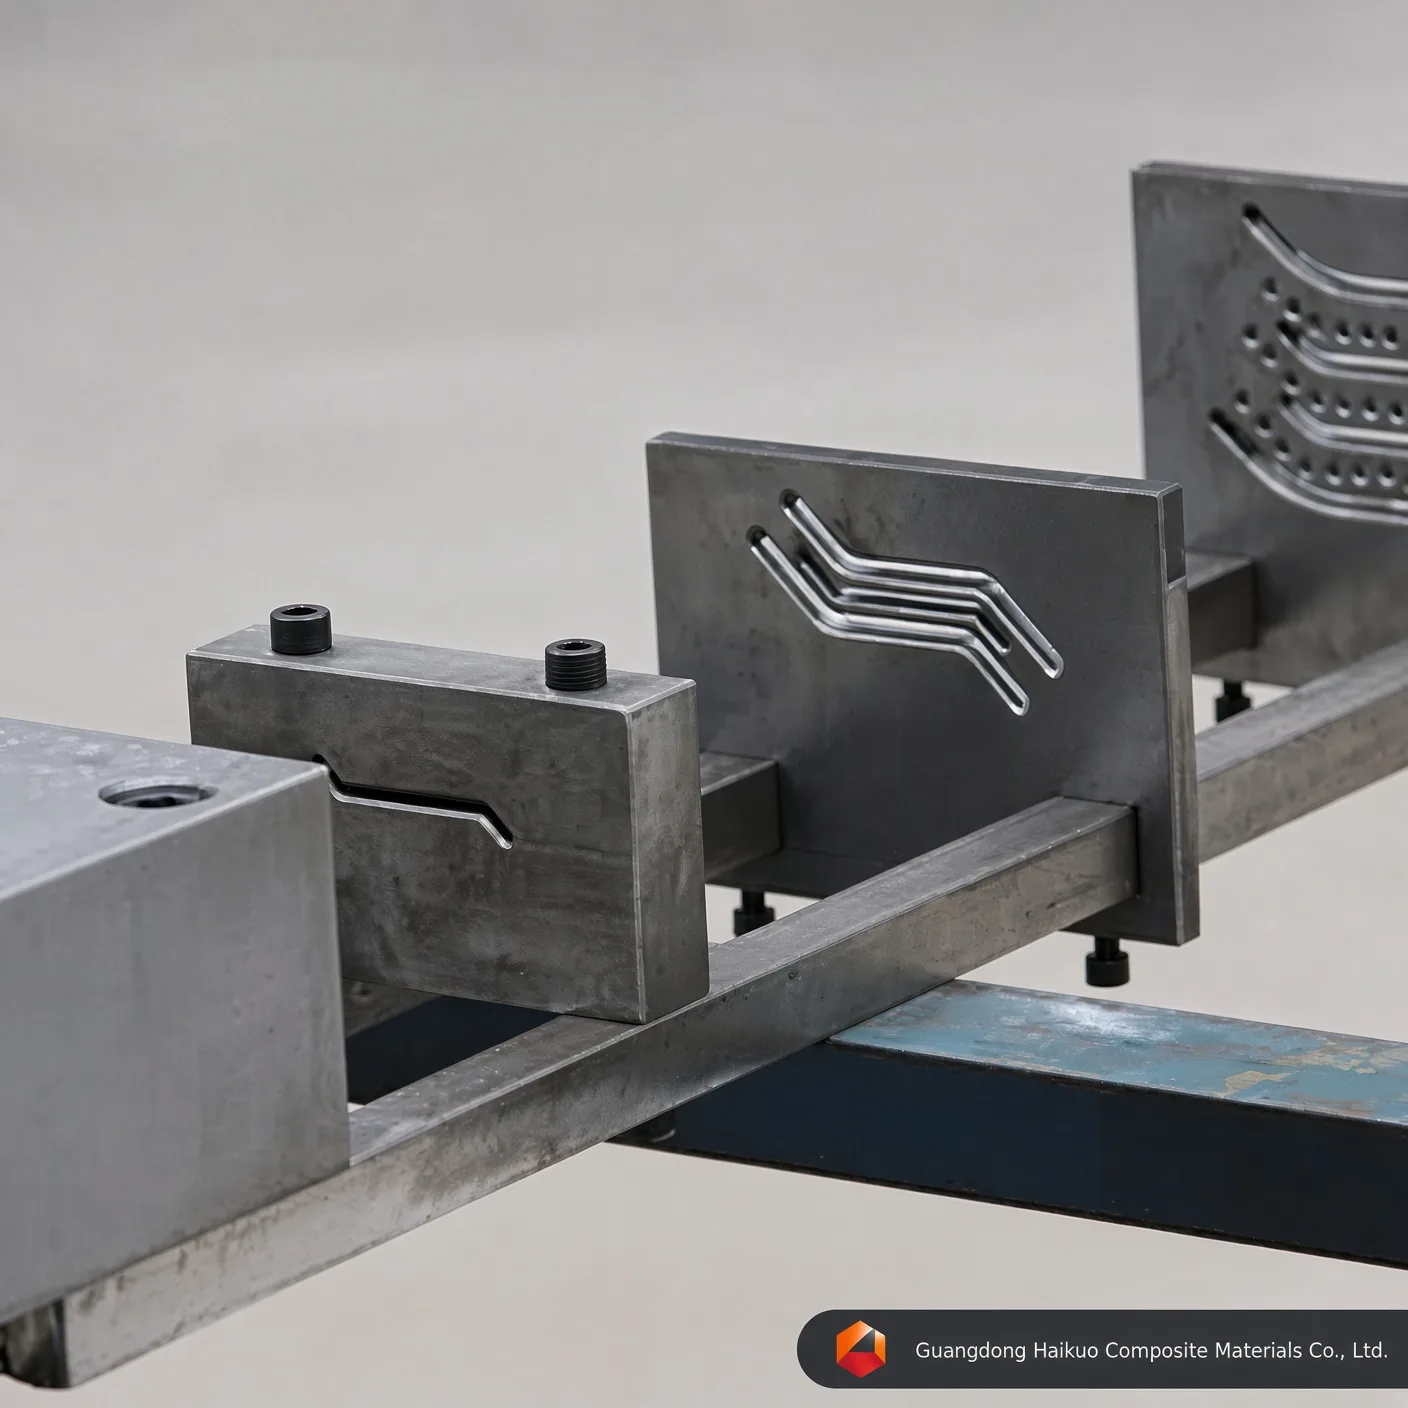
GRP-komposiittiluukun pultruusiosuulake: erittäin tarkka FRP-profiilityökalu
Paranna FRP-tuotantoasi tällä erittäin tarkalla GRP-komposiittikaihtimen pultruusiosuulakkeella, joka on rakennettu Cr12/H13-teräksestä peilipintaisella ontelolla ja erinomaisella lämpövakaudella monimutkaisille kaihdin- ja säleikköprofiileille.
Toteutusstandardi
Suoruus: 0,02 mm Sileys: Ra=0,025~0,012 Ontelon pinnan kovuus: < 0,02 mm Rajatoleranssit: ±0,3 mm Pinnoitteen paksuus: 0,04-0,05 mm Räätälöidyt palvelut saatavilla
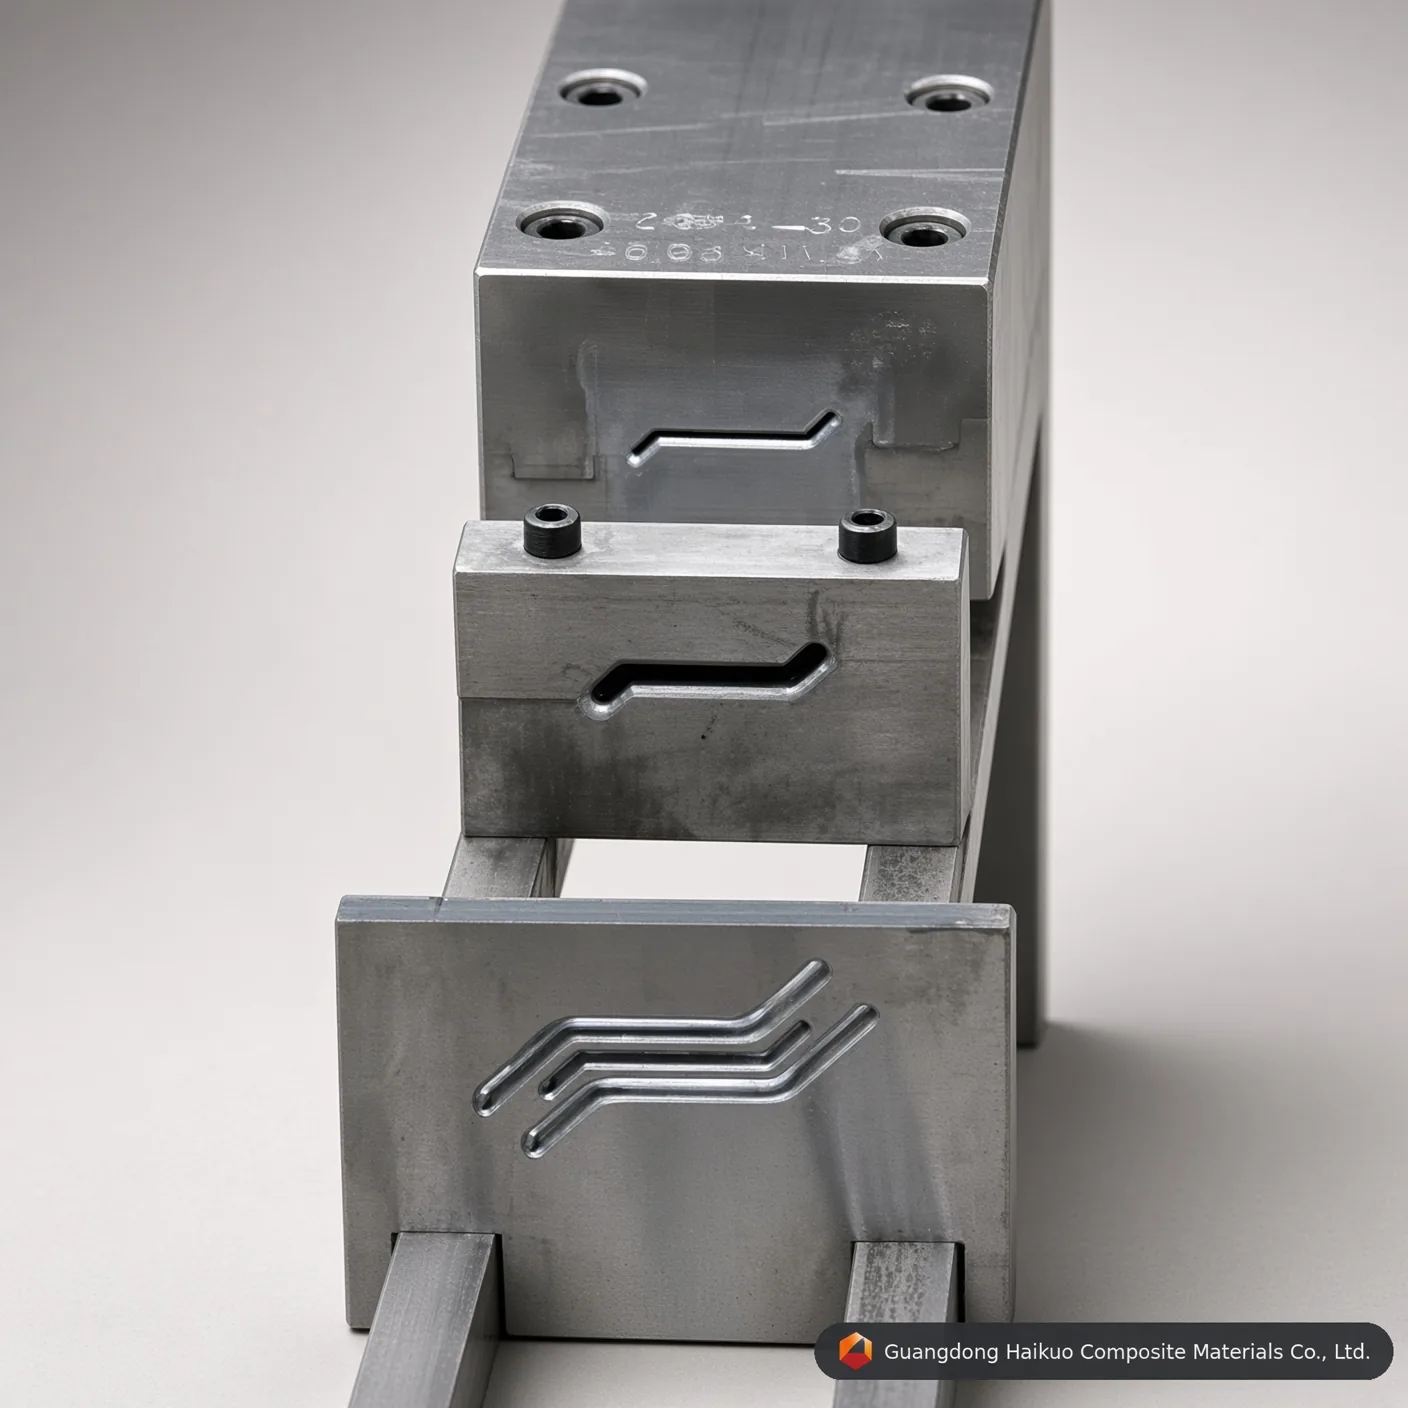
Tarkkuustyökalut huippuluokan komposiittikaihdinvalmistuksen ytimessä.
Pultruusiosuulakkeen suunnittelun tekninen huippuosaaminen
Komposiittialalla noin 90 % pultrudoidun profiilin laadusta palautuu suulakkeen tarkkuuteen. GRP-komposiittikaihtimen pultruusiomuotti on kehittynyt suunnittelutyökalu, joka on rakennettu hallitsemaan säleikköjen ja kaihdinkehysten monimutkaisia geometrioita. Tavallisiin putkimuotteihin verrattuna kaihdinmuotit vaativat paljon suurempaa tarkkuutta seinämävahvuudessa ja pinnanlaadussa toiminnallisen aerodynamiikan ja visuaalisen viehätyksen yhdistämiseksi. Yrityksessä Guangdong Haikuo jokaiseen muottiin käytetään ilmailuluokan terästä ja monivaiheista lämpökäsittelyä, jotta tulokset pysyvät tasaisina miljoonien tuotantometrien ajan.
1. Miten pultruusiomuotti toimii
GRP-kaihdinmuotti toimii samanaikaisesti kemiallisena reaktorina ja muovauspuristimena tasapainottaen lämpötilaa, painetta ja nopeutta jokaisessa vaiheessa:
- Kyllästys ja ohjaus: Lasi- tai hiilikuitulujitteet kyllästetään hartsikylvyssä ja kohdistetaan sitten tarkasti esimuotoiluohjainten läpi ennen muottiin menoa.
- Vyöhykelämmitys: Muotti on jaettu kolmeen tai useampaan lämmitysvyöhykkeeseen — sisääntulovyöhyke estää ennenaikaisen geeliytymisen, keskivyöhyke käynnistää eksotermisen reaktion ja ulostulovyöhyke viimeistelee rakenteellisen kovettumisen.
- Olomuodon muutos: Ontelon sisällä hartsi siirtyy nesteestä geeliksi ja lopulta kiinteäksi rakennekomposiitiksi, kun muotin sisäinen kavennus puristaa sitä.
- Jatkuva veto: Edestakaisin liikkuva vetäjä vetää jatkuvasti ulos kovettuneen kaihdinprofiilin, joka leikataan sitten pituuteen timanttikärkisillä sahoilla.
2. Materiaalitekniikka ja pintakäsittely
Pultruusiosuulakkeen sisäympäristö on erittäin hankaava, joten materiaalin valinta on kriittistä ”muotin likaantumisen” ja sisäisen naarmuuntumisen estämiseksi:
- Cr12 / Cr12MoV: Runsashiilinen, runsaskromiteräs, joka tarjoaa poikkeuksellisen kulutuskestävyyden suuren volyymin ajoihin.
- H13-työkaluteräs: Valittu epoksi- tai polyuretaanipultruusioon erinomaisen korkean lämpötilan sitkeytensä vuoksi.
- Kovakromipinnoitus (0,04-0,05 mm): Avain kitkan minimoimiseen — peilipintainen (Ra=0,012) ontelo pitää vetovoiman mahdollisimman pienenä ja pidentää koneen tarttujien käyttöikää.
3. Vuoden 2026 tekniset parametrit ja toteutusstandardit
| Parametri | Vakioarvo | Tekninen merkitys |
|---|---|---|
| Ontelon kovuus | HRC 55-62 | Estää lasikuitujen aiheuttaman hankauksen. |
| Pinnan sileys | Ra 0,025 ~ 0,012 | Takaa profiileille ”Class A” -pinnan. |
| Suoruus | < 0,02 mm metriä kohti | Estää valmiin profiilin vääntymisen. |
| Yhdensuuntaisuus | ± 0.01mm | Takaa tasaisen seinämävahvuuden. |
| Pinnoitteen kovuus | ≥ HV 900 | Pidentää muotin käyttöikää 300 %. |
4. Muotin suorituskykyyn vaikuttavat tekijät
- Kuitutilavuusosuus: Muotti on suunniteltava vastaamaan tiettyä kuitu-hartsisuhdetta sisäisten painepiikkien estämiseksi.
- Kutistuman kompensointi: Edistyneet kaihdinmuotit ovat hieman ylikokoisia hartsin kemiallisen kutistuman huomioimiseksi ristisitoutumisen aikana.
- Jäähdytyskanavan suunnittelu: Vaikka muotti on lämmitetty, sisääntulovyöhyke voi vaatia jäähdytystä hartsin kertymisen ja sisääntulossa ”roikkumisen” estämiseksi.
10 ammattimaista usein kysyttyä kysymystä: pultruusiomuottien hankinta
K1: ”Montako metriä kromipinnoitettu Cr12-muotti voi tuottaa ennen uudelleenpinnoitusta?”
V: Tyypillisesti 50 000-100 000 metriä hartsityypistä ja kuidun hankaavuudesta riippuen.
K2: ”Mikä teräs on paras polyuretaanin (PU) pultruusioon?”
V: Suosittelemme P20- tai H13-terästä erikoisnitrauskäsittelyllä, koska PU voi olla aggressiivisempaa tavalliselle kromipinnoitukselle.
K3: ”Voiko yksi muotti tuottaa eri kaihdinpaksuuksia?”
V: Yleensä ei. Jokainen suulake on työstetty tarkasti tiettyä poikkileikkausta varten. Paksuuden määrää ontelon geometria.
K4: ”Miksi muotin suoruus on niin kriittinen kaihtimille?”
V: Jo 0,1 mm:n poikkeama voi saada profiilin ’banaanille’ tai kiertymään, mikä tekee sen kokoamisen kaihdinkehykseen mahdottomaksi.
K5: ”Miten hallitsette muotin eksotermisen lämpöhuipun?”
V: Suunnittelemme lämmitysvyöhykkeet itsenäisillä PID-säätimillä kompensoimaan hartsin kovettumisreaktion tuottaman lämmön.
K6: ”Onko kovakromipinnoitus välttämätön kaikille muoteille?”
V: Kyllä. Ilman sitä lasikuidun ja teräksen välinen kitka johtaisi nopeaan kulumiseen ja suuriin vetovoimiin, jotka voisivat pysäyttää koneen.
K7: ”Voitteko toimittaa mittatilausmuotteja CAD-piirustustemme perusteella?”
V: Kyllä. Olemme erikoistuneet 1:1-tarkkuusvalmistukseen asiakkaan STEP- tai DWG-tiedostojen perusteella, mukaan lukien kutistumisasteen säädöt.
K8: ”Mikä on monimutkaisen kaihdinmuotin tyypillinen toimitusaika?”
V: Erittäin tarkka kaihdinsuulake vaatii yleensä 15-25 päivää työstöön, lämpökäsittelyyn ja viimeiseen kiillotukseen.
K9: ”Tarjoatteko esimuotoilumalleja muotin mukana?”
V: Kyllä, toimitamme yhteensopivat ruostumattomasta teräksestä tai nailonista valmistetut esimuotoiluohjaimet, jotka varmistavat, että kuitu tulee suulakkeeseen oikeassa suunnassa.
K10: ”Miten huollan muotin tuotantoajojen välillä?”
V: Ontelo tulee puhdistaa hartsijäämistä lämpimänä ja pinnoittaa kevyellä ruosteenestoöljyllä tai muotinsuojasuihkeella.
Tarkkuustyökalukonsultointi
Optimoi komposiittituotantosi Guangdong Haikuo Composite Materials Co., Ltd:n kanssa. Helena Wangin johdolla olemme erikoistuneet laadukkaisiin FRP/GRP-pultruusiomuotteihin.
Lähetä suunnitelmasi tekniseen katselmukseen:
- Työkaluprojektipäällikkö: Helena Wang
- Teknisen suunnittelun sähköposti: [email protected]
- Maailmanlaajuinen WhatsApp: +86 189 5198 8522
Työkaluvaatimukset & insinöörin huomioita
| Muottiteräksen laatu | H13-työkaluteräs (premium) | Cr12MoV-muottiteräs (vakio) | P20-muottiteräs (edullinen) |
|---|---|---|---|
| Ytimen työkäyttöikä | Erinomainen (yli 50 000 metriä lasikuidulla) | Korkea (noin 30 000 – 40 000 metriä) | Kohtalainen (sopii lyhyisiin prototyyppiajoihin) |
| Lämpöväsymiskestävyys | Erittäin korkea (säilyttää HRC-kovuuden korkeassa lämpötilassa) | Kohtalainen (sopii polyesterimatriiseille) | Heikko (alttiina mittakulumiselle jatkuvassa PU-ajossa) |
| Sisäinen peilikiillotuskerros | Erinomainen (saavuttaa Ra 0,012 μm) | Erittäin hyvä (saavuttaa Ra 0,025 μm) | Vakio (saavuttaa Ra 0,040 μm) |
| Soveltuvat sovellusprofiilit | kaihdin-/säleikköprofiiliajot vaativat maksimaalisen työkalun käyttöiän ja mittapysyvyyden | Vakiomääräinen kaihdin-/säleikköprofiilin tuotanto | Pienen volyymin prototyyppien valmistus tai kaihdin-/säleikköprofiilin koeajot |
Tarkkuusmuottitekniikan kysymykset & vastaukset
K1: Miksi 0,04-0,05 mm:n kovakromipinnoituksen paksuus on kriittinen tuotteelle GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille?
Vastaus: Lasikuitukierteet ja -matot ovat erittäin hankaavia. Jatkuvassa pultruusiossa lujitettu matriisi aiheuttaa merkittävää naarmuttavaa kitkaa tuotteen GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille ontelon seinämiä vasten. Tarkka 0,04-0,05 mm:n kovakromikerros nostaa pinnan mikrokovuutta ja suojaa alla olevaa työkaluterästä, pidentäen suulakkeen käyttöikää yli 40 % säilyttäen samalla yhdenmukaisen kaihdinprofiilin geometrian erästä toiseen.
K2: Miten sisäinen peilikiillotus tasoon Ra 0,012-0,025 μm vaikuttaa vetovoimaan tuotteella GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille?
Vastaus: Peilikiillotettu ontelo vähentää dramaattisesti dynaamista kitkakerrointa kaihdin-/säleikköprofiilin muotoilukanavan sisällä. Pienempi kitka tarkoittaa, että pultruusiokone tarvitsee vähemmän puristus-/vetovoimaa kovettuvan komposiitin eteenpäin viemiseksi, mikä vähentää linjan tarttumista, estää pintakuitujen esiintulon ja vähentää energiankulutusta pitkissä tuotantoajoissa.
K3: Mikä teräslaatu tulisi määrittää suuren volyymin tuotantoon tuotteella GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille?
Vastaus: Suuren volyymin jatkuvaan valmistukseen suositellaan H13-työkaluterästä tai Cr12MoV-muottiterästä. H13 tarjoaa pisimmän työkäyttöiän ja parhaan lämpöväsymiskestävyyden, kun taas Cr12MoV tarjoaa vahvan suorituskyvyn alhaisemmalla hinnalla vakiovolyymin ajoissa — P20-muottiteräs on edelleen kustannustehokas vaihtoehto prototyyppien valmistukseen tai lyhyisiin koe-eriin.
K4: Voiko tuotteen GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille räätälöidä epästandardeihin mittoihin tai OEM-määrityksiin?
Vastaus: Kyllä. Kuten kaikkien pultruusiotyökalujemme kohdalla, mitat, ontelomäärä ja pinnankäsittely voidaan suunnitella täsmälleen piirustuksesi tai näytteesi mukaan — tuemme sekä vakioluettelokokoja että täysin mittatilaus-OEM-työkalupyyntöjä.
K5: Minkä hartsijärjestelmien kanssa tuote GRP-komposiittikaihtimen pultruusiomuotti: erittäin tarkka työkalu FRP-profiileille on yhteensopiva?
Vastaus: Suulake on yhteensopiva kaikkien FRP-pultruusiossa käytettyjen hartsijärjestelmien kanssa, mukaan lukien tyydyttymätön polyesteri-, vinyyliesteri-, epoksi- ja fenolihartsit. Kerro kohdehartsisi ja kovetusprofiilisi, niin voimme vahvistaa optimaalisen ontelon pinnan ja lämmitysvyöhykkeen asetukset.
Tuotantoprosessi

Muotin suunnittelu (insinöörityö)

Profiilimuotin säätö

Karkea aihion tasaus

Muotin CNC-työstö

Muotin lävistys

Pintahionta

Muotin ontelon sisäseinän kiillotus

Muotin kromaus
Sertifikaatti






