















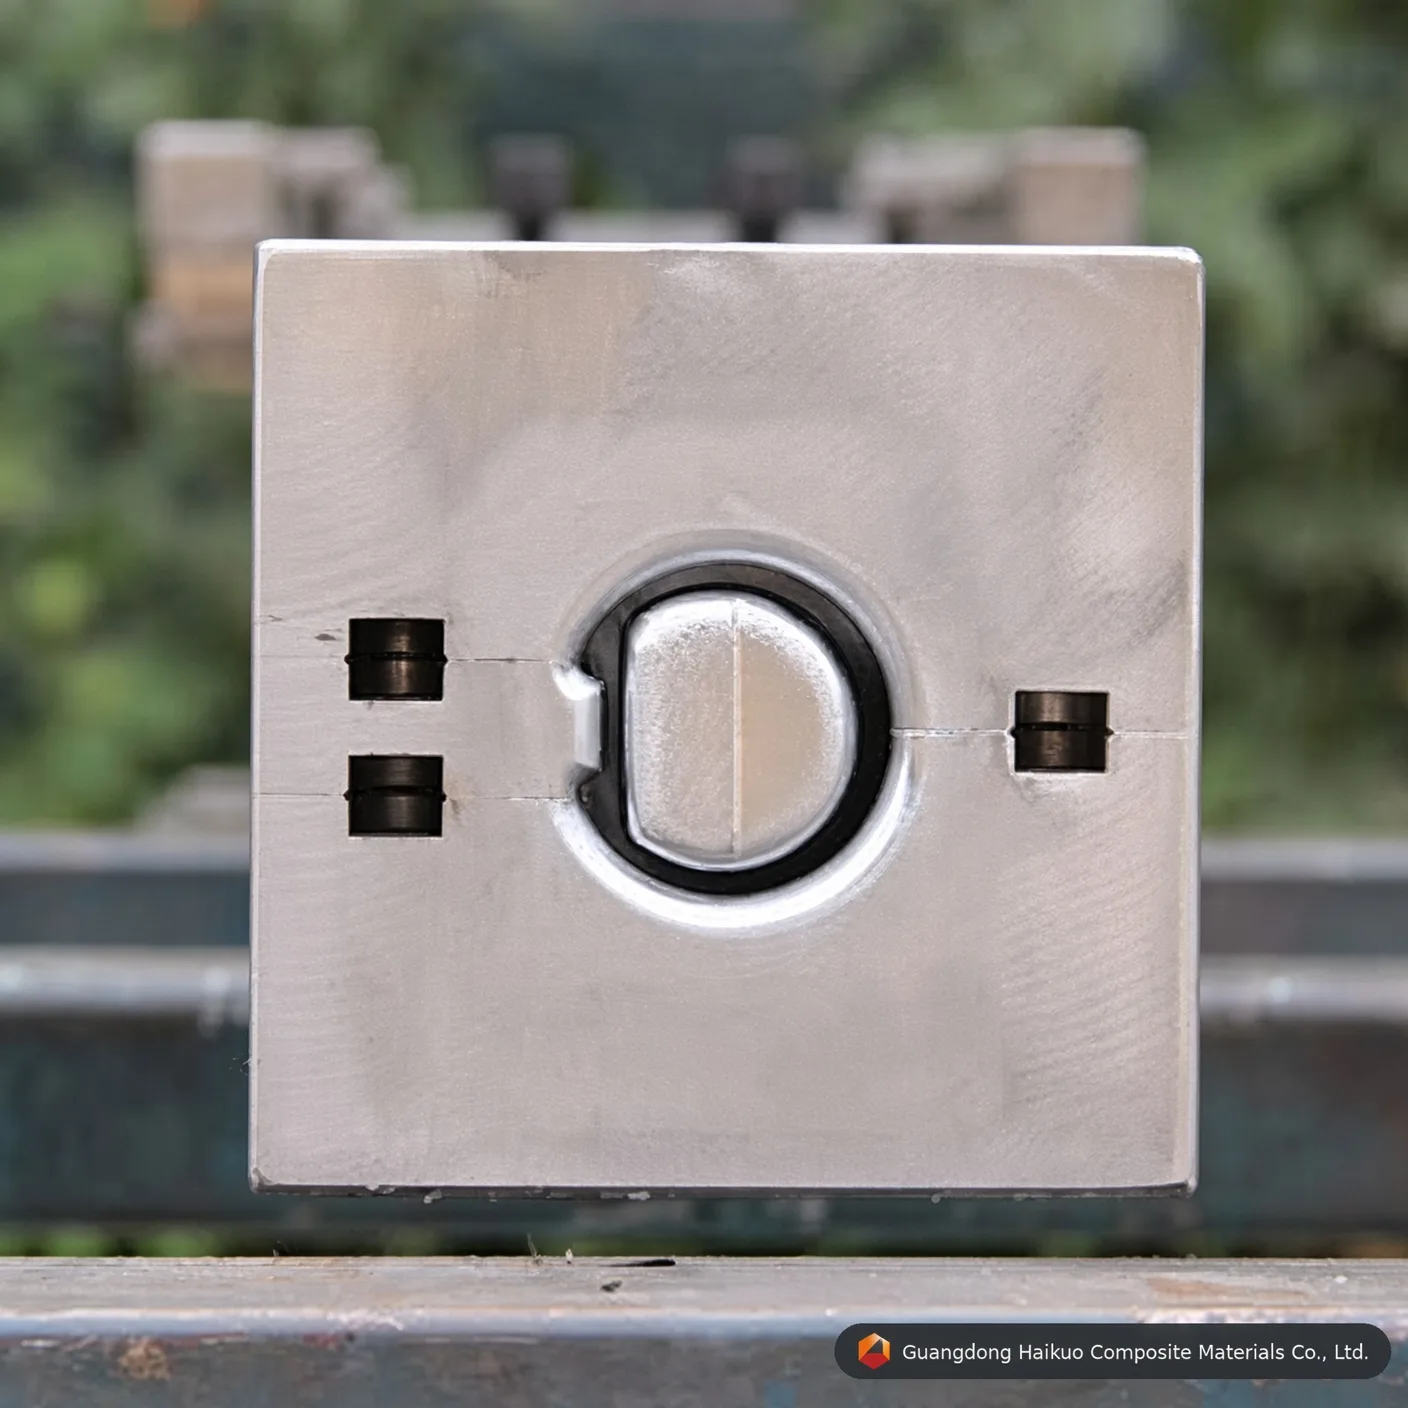
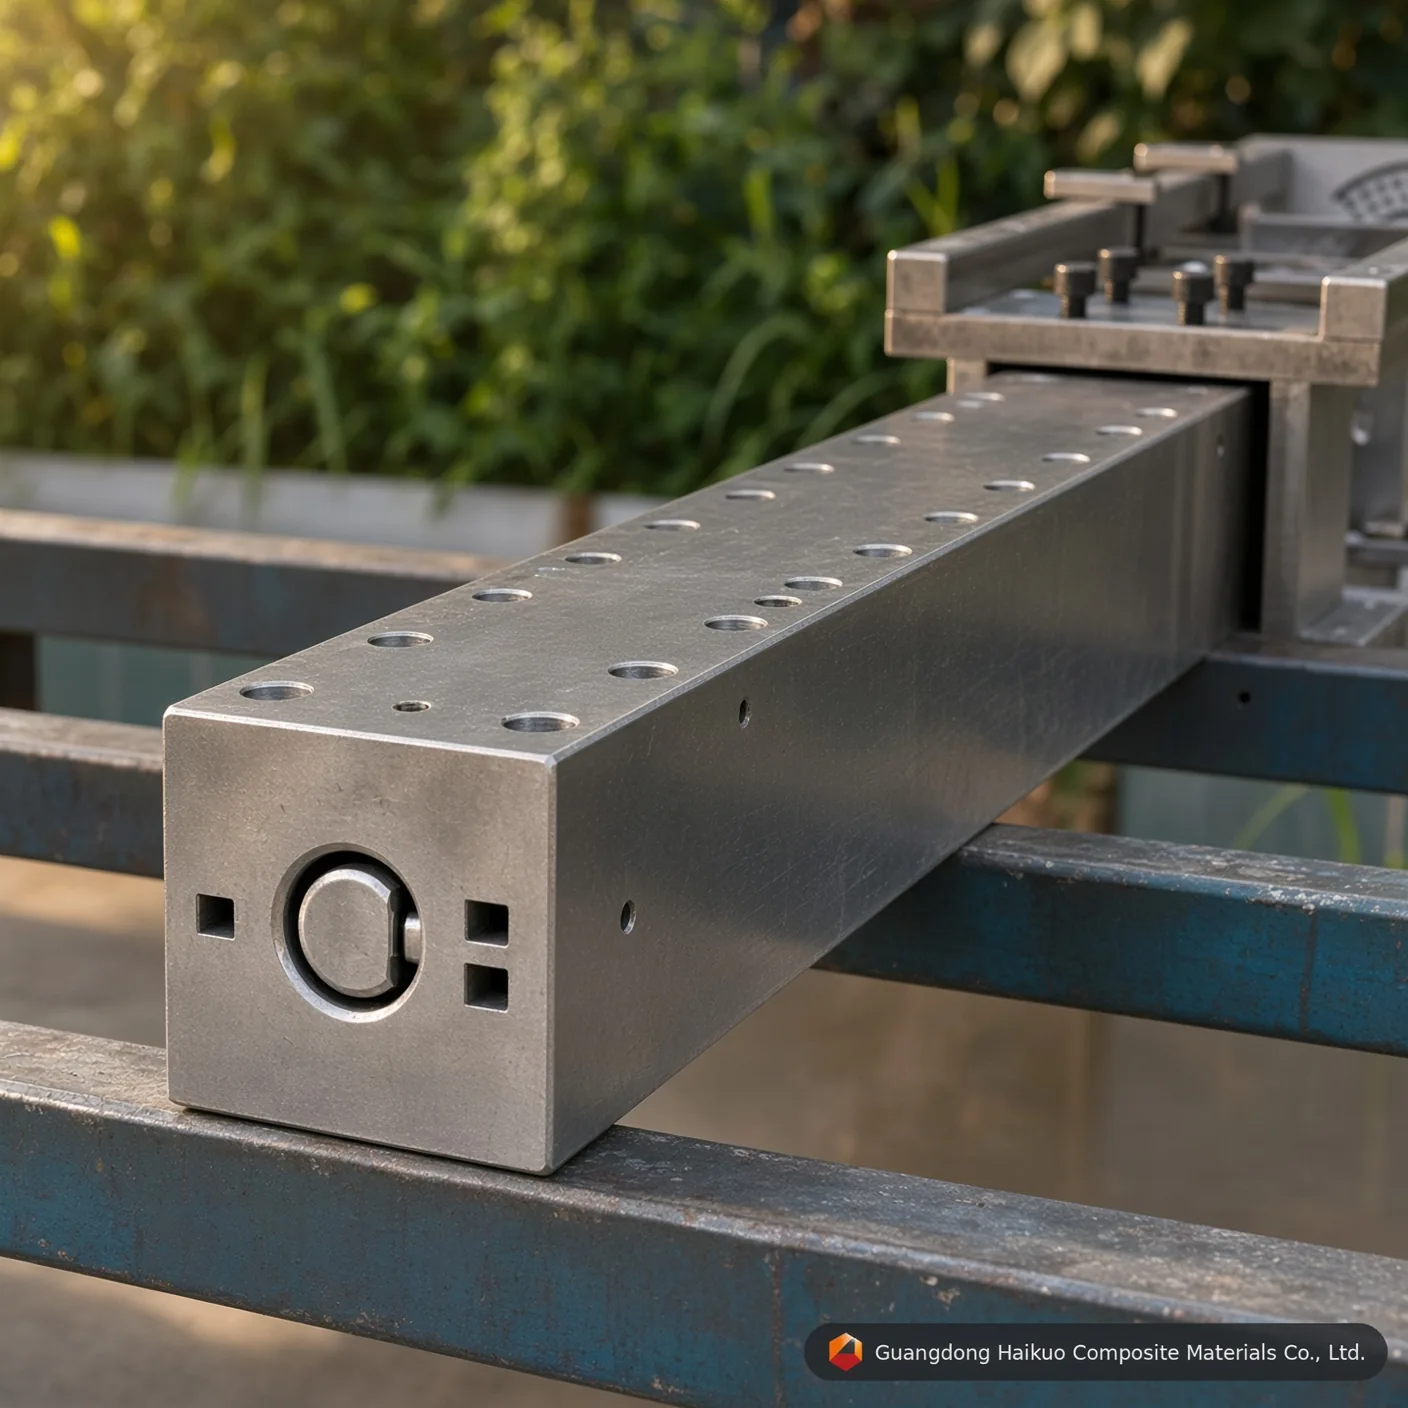
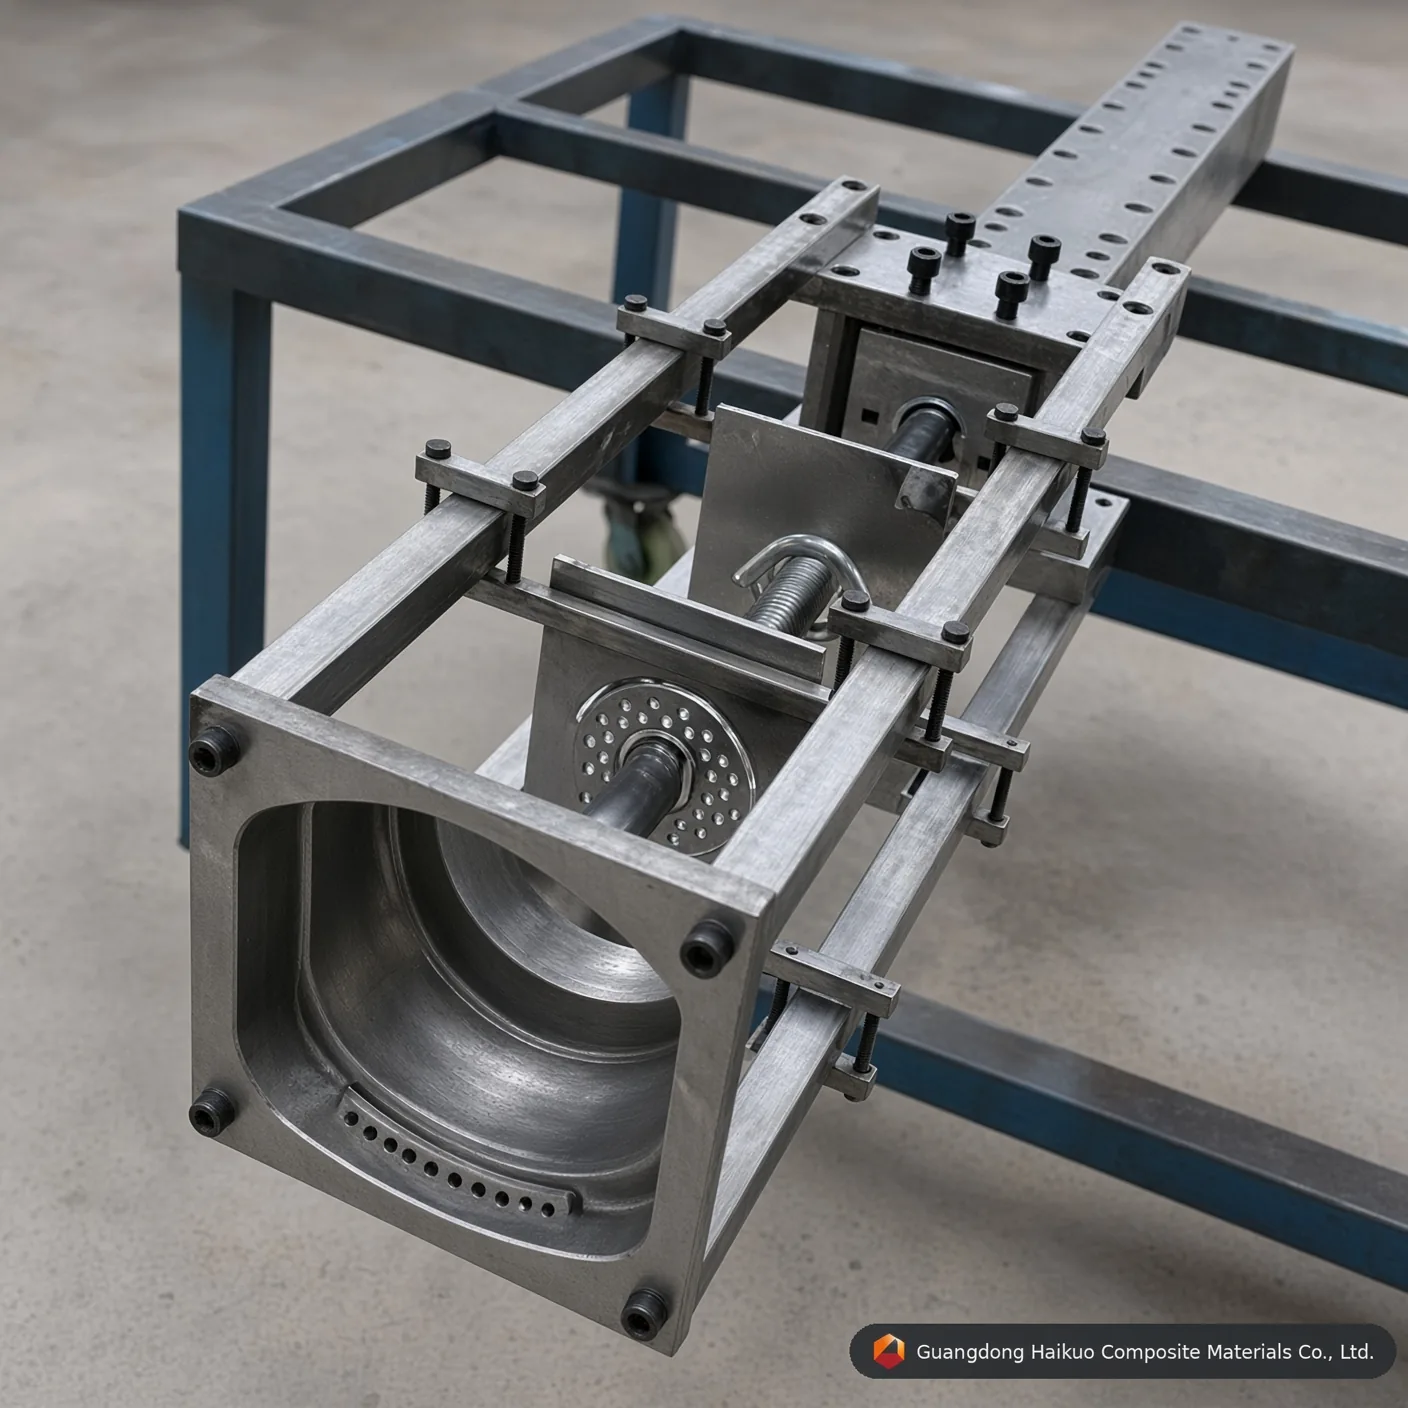
Pultrusionsverktyg för konkava FRP-rör φ35 mm: specialverktyg för kundanpassade profiler
Uppgradera din produktionslinje med det här pultrusionsverktyget för konkava FRP-rör φ35mm, utformat för invecklade geometrier med Cr12-stål och en kromplätterad kavitet med spegelfinish — väl lämpat för exklusiva arkitektoniska och industriella användningar.
Utförandestandard
Rakhet: 0,02 mm Jämnhet: Ra=0,025~0,012 Kavitetens ythårdhet: < 0,02 mm Gränstoleranser: ±0,3 mm Skikttjocklek: 0,04-0,05 mm Kundanpassade tjänster erbjuds
Precisionsteknik för invecklade FRP-profiler
När arkitektonisk och industriell design fortsätter att utvecklas 2026 kan vanliga runda rör inte alltid möta estetiska eller funktionella behov. Pultrusionsverktyget för konkava FRP-rör φ35mm är byggt för att tillverka särskilda “konkava” eller “räfflade” profiler för exklusiva solskydd, avancerade möbler och specialiserade elektriska isolatorer. Hos Guangdong Haikuo är vi medvetna om att konkava sektioner ger särskilda utmaningar för hartsflöde och fiberfördelning, så våra verktyg är utformade med optimerad intern termodynamik för att hålla varje räffla skarp, konstruktionsmässigt sund och sömlös.
1. Så fungerar pultrusion av konkava profiler
Ett konkavt rör φ35mm kräver en högre grad av precision i verktygskaviteten än en vanlig cirkulär profil, eftersom “fördjupningarna” i formen kan skapa hartsrika zoner eller fiberhålrum om de inte kontrolleras:
- Flödesdynamik: Verktygets inloppszon är CNC-bearbetad för att mata in rovingar och mattor jämnt i de konkava fördjupningarna utan att fastna eller få ojämn spänning.
- Differentierad kylning/uppvärmning: Eftersom väggtjockleken varierar mellan de konkava topparna och dalarna placerar våra verktyg värmepatroner strategiskt för att hålla härdningstakten jämn över hela tvärsnittet.
- Dornens uppriktning: Den inre dornen är exakt kilad mot det yttre verktyget för att hindra den från att rotera eller driva, och håller väggtjockleken stabil på 2mm till 4mm enligt kundens specifikation.
2. Verktygsmaterial & ytfinish
Glasfibrer som släpas kontinuerligt genom de konkava hörnen ger ständig friktion, vilket är anledningen till att vi förlitar oss på ultrahårda verktygsstål:
- Cr12 / Cr12MoV: Ett stål med hög kromhalt som ger den nötningsbeständighet som behövs för produktionsserier på tusentals meter.
- H13-verktygsstål: Föreslås för höghastighetspultrusion med polyuretan- eller vinylesterhartser, där värmestabiliteten är viktigast.
- Superspegelpolering: Polering av de konkava fördjupningarna till Ra 0,012 ger en “optisk kvalitet” som hindrar hartset från att ansamlas i räfflornas hörn — ansamling som annars skulle orsaka ytdefekter och höja dragkraften.
3. Tekniska parametrar för konkava verktyg φ35mm
| Teknisk specifikation | Standardvärde | Teknisk fördel |
|---|---|---|
| Profilens diameter | φ35,0 mm | Optimerat för arkitektonisk estetik. |
| Kavitetsmaterial | Cr12 / H13 / P20 | Exceptionell slitstyrka & värmetålighet. |
| Ytjämnhet | Ra 0,025 ~ 0,012 | Dekorativ finish i klass A. |
| Hårdhet | HRC 55 – 60 | Immun mot repor från glasfiber. |
| Kromtjocklek | 0.04 – 0.06 mm | Lågfriktionsskikt i industriklass. |
| Rakhet | 0.02 mm / m | Stöder exakt inriktning i aggregat. |
4. Tillämpningsspecifik teknik
- UV-beständig produktion: För arkitektoniska jalusier utomhus är våra verktyg utformade för att fungera väl med UV-stabiliserade polyesterhartser och ytvävar.
- Balans i armeringen: Verktygskavitetens geometri är optimerad för att rymma en större mängd kontinuerlig filamentmatta (CFM) nära de konkava räfflorna för ökad hållfasthet i ringriktningen.
- Snabb dragning: Den spegelfinishade krompläteringen tillåter högre draghastigheter (upp till 1,2m/min), vilket ökar den dagliga produktionen på din pultrusionslinje.
10 tekniska vanliga frågor: formning av konkava rör
F1: “Kan djupet på de konkava räfflorna anpassas?”
S: Ja. Vi kan konstruera verktyget för att tillverka subtila räfflor för estetiken eller djupa spår för mekanisk sammanlåsning.
F2: “Täcker krompläteringen de djupa konkava hörnen?”
S: Vår särskilda elektropläteringsprocess säkerställer ett jämnt hårdkromskikt även i snäva radier, vilket förhindrar slitage i hörnen.
F3: “Vilket harts är bäst för dekorativa konkava rör φ35mm?”
S: Isoftalpolyester är standard för dekoration, men vinylester rekommenderas om röret används i korrosiva kemiska miljöer.
F4: “Kommer den konkava formen att få röret att vrida sig under pultrusionen?”
S: Nej. Vi konstruerar den inre fiberinriktningen och förformarstyrningarna för att balansera de inre spänningarna, så att röret kommer ut rakt.
F5: “Hur lång tid tar det att tillverka ett konkavt verktyg φ35mm?”
S: Ett högprecist verktyg för specialformer kräver normalt 18-25 dagar för CNC-bearbetning, vakuumvärmebehandling och spegelpolering.
F6: “Är det svårt att rengöra de konkava delarna av verktyget?”
S: Inte med vår spegelfinish. De flesta rester avlägsnas lätt medan verktyget är varmt. Vi tillhandahåller också matchande rengöringsskrapor för specifika räfflade former.
F7: “Kan jag använda samma verktyg för både kolfiber och glasfiber?”
S: Det är möjligt, men kolfiber är mer slipande. För kolfiber rekommenderar vi Cr12-stål med högre HRC-klassning för maximal livslängd.
F8: “Vilken är verktygets normala livslängd?”
S: Med rätt underhåll kan våra Cr12-verktyg tillverka över 100,000 meter profil innan ytan behöver förnyas.
F9: “Kan ni göra en provkörning av profilen innan ni skickar verktyget?”
S: Ja, vi erbjuder interna provningstjänster där vi pultruderar provprofiler med ditt angivna harts och din fiberblandning för slutligt godkännande.
F10: “Hur förhindrar ni att luftbubblor fastnar i de konkava spåren?”
S: Verktygets inlopp har en särskilt beräknad ‘avsmalnande kompressionszon’ som tvingar ut luften genom hartsbadet innan materialet härdar.
Rådgivning om precisionsverktyg
Stärk din produktlinje med Guangdong Haikuo Composite Materials Co., Ltd. Under ledning av Helena Wang är vår konstruktionsavdelning specialiserad på konstruktion och tillverkning av komplexa pultrusionsverktyg för konkava FRP-rör.
Samarbeta med oss i ditt nästa projekt:
- Ledande teknisk konsult: Helena Wang
- Teknisk e-post: [email protected]
- Globalt WhatsApp-nummer: +86 189 5198 8522
Verktygsspecifikationer & ingenjörsinsikter
| Verktygsstålkvalitet | H13-verktygsstål (premium) | Cr12MoV-verktygsstål (standard) | P20-formstål (ekonomiskt) |
|---|---|---|---|
| Kärnans arbetslivslängd | Utmärkt (över 50 000 meter med glasfiber) | Hög (cirka 30 000–40 000 meter) | Måttlig (lämplig för prototyper i små serier) |
| Motstånd mot värmeutmattning | Mycket hög (behåller HRC-hårdheten vid hög temperatur) | Måttlig (bra för polyestermatriser) | Dålig (benägen för måttslitage vid kontinuerlig PU) |
| Invändig spegelpolerad kåpa | Utmärkt (uppnår Ra 0,012 μm) | Mycket bra (uppnår Ra 0,025 μm) | Standard (uppnår Ra 0,040 μm) |
| Lämpliga profiltyper | serier av konkava rör som kräver maximal verktygslivslängd och måttstabilitet | Standardvolym för tillverkning av konkava rör | Prototypframställning eller provserier av konkava rör i små volymer |
Frågor & svar om precisionsverktyg
F1: Varför är en tjocklek på 0,04-0,05mm hårdkromskikt avgörande för pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler?
Svar: Glasfiberrovingar och mattor är mycket slipande. Under kontinuerlig pultrusion skapar den armerade matrisen betydande repande friktion mot kavitetsväggarna i pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler. Ett exakt 0,04-0,05mm tjockt hårdkromskikt höjer ytans mikrohårdhet och skyddar det underliggande verktygsstålet, förlänger verktygets livslängd med över 40 % och bibehåller en jämn geometri för konkava rör φ35mm serie efter serie.
F2: Hur påverkar invändig spegelpolering till Ra 0,012-0,025 μm dragkraften i pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler?
Svar: En spegelpolerad kavitet minskar den dynamiska friktionskoefficienten i formningskanalen för konkava rör kraftigt. Lägre friktion innebär att pultrusionsmaskinen behöver mindre spänn-/dragkraft för att föra fram den härdande kompositen, vilket minskar fastklibbning på linjen, förhindrar fiberutblomning på ytan och minskar energiförbrukningen under långa produktionsserier.
F3: Vilken stålkvalitet ska specificeras för produktion i stora volymer med pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler?
Svar: För kontinuerlig tillverkning i stora volymer rekommenderas H13-verktygsstål eller Cr12MoV-verktygsstål. H13 ger den längsta arbetslivslängden och bästa motståndet mot värmeutmattning, medan Cr12MoV ger stark prestanda till lägre kostnad för standardvolymer — P20-formstål är fortfarande ett kostnadseffektivt alternativ för prototyper eller korta provserier.
F4: Kan pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler anpassas till icke-standardiserade mått eller OEM-specifikationer?
Svar: Ja. Som med alla våra pultrusionsverktyg kan mått, antal kaviteter och ytbehandling konstrueras efter din exakta ritning eller ditt prov — vi stöder både standardstorlekar ur katalogen och helt kundanpassade OEM-verktygsförfrågningar.
F5: Vilka hartssystem är pultrusionsverktyget för konkava FRP-rör φ35mm: precisionsverktyg för specialprofiler kompatibelt med?
Svar: Verktyget är kompatibelt med hela spektrumet av hartssystem som används vid FRP-pultrusion, bland annat omättad polyester, vinylester, epoxi och fenolharts. Berätta vilket harts och vilken härdningsprofil du siktar på så kan vi bekräfta den optimala kavitetsfinishen och uppsättningen av värmezoner.
Produktionsprocess

Verktygskonstruktion av ingenjörer

Justering av profilverktyg

Grovplanering av ämnet

CNC-bearbetning av verktyget

Stansning av verktyget

Planslipning

Polering av kavitetens innervägg

Hårdkromning av verktyget
Certifikat






