















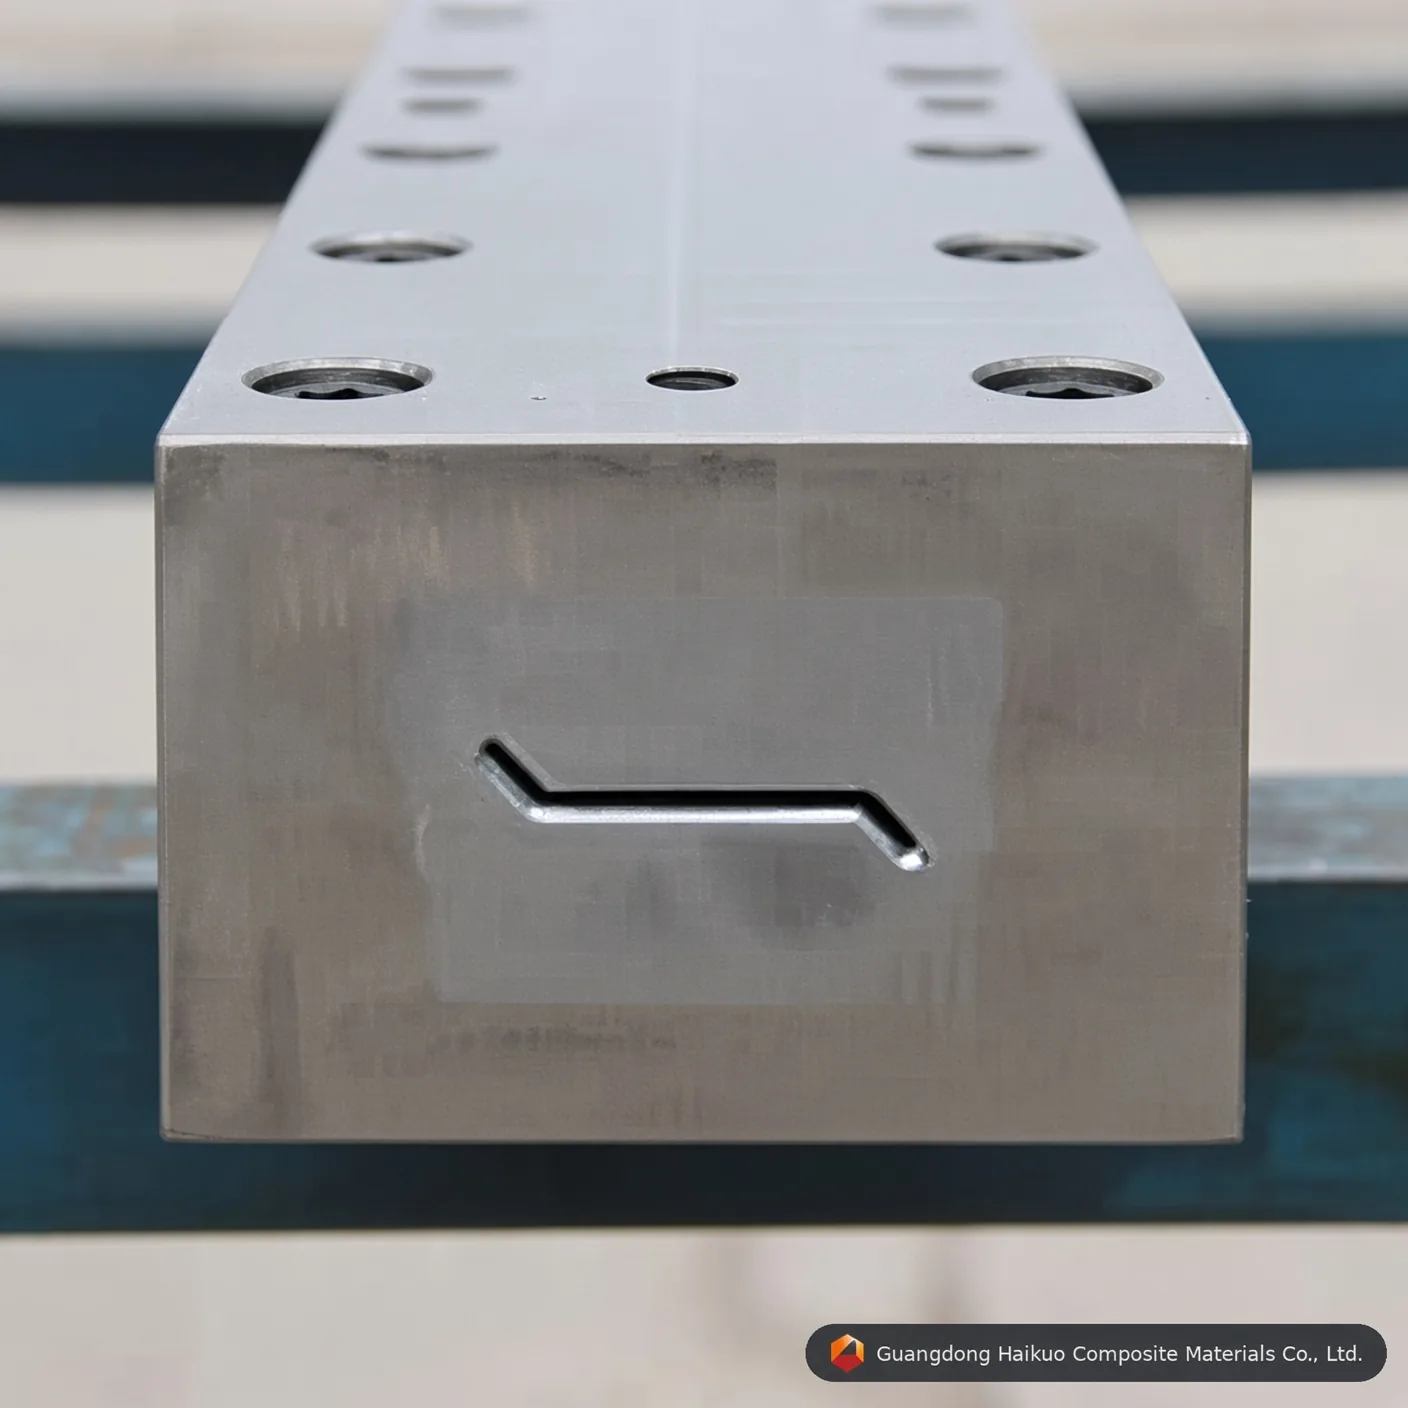
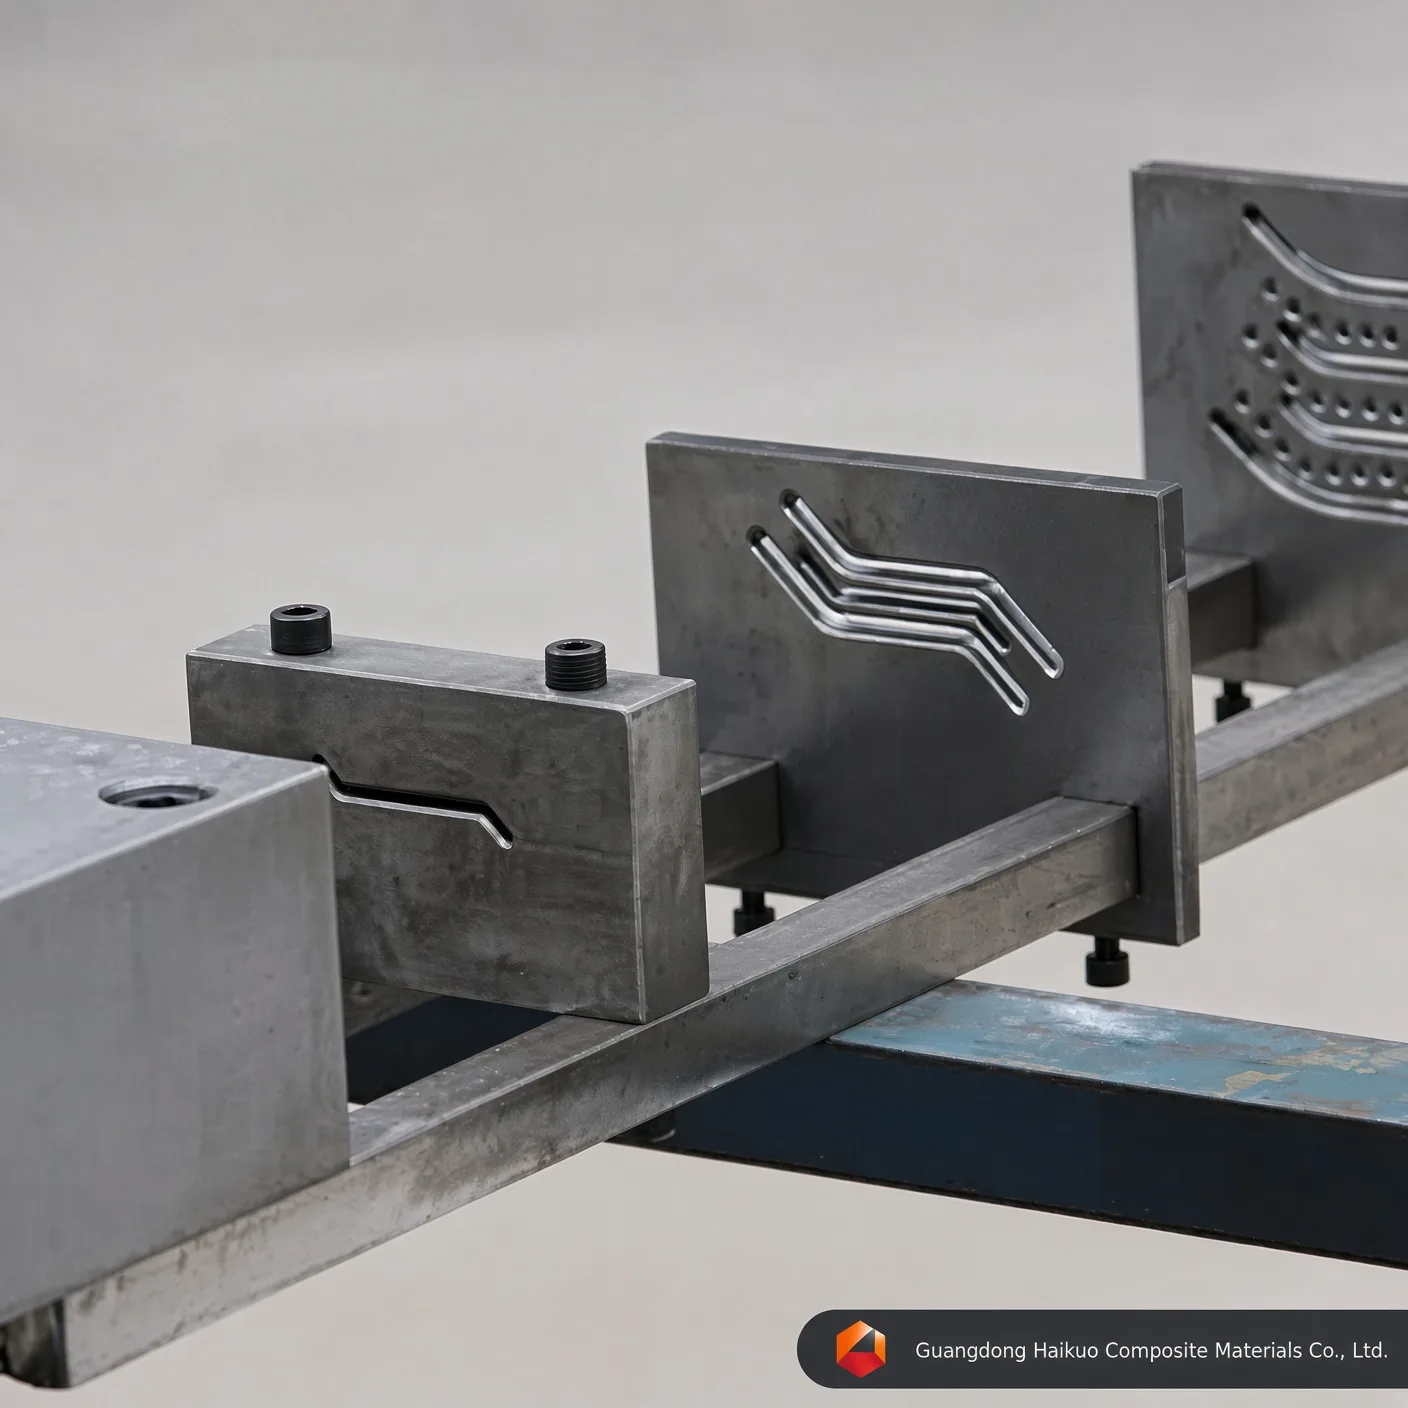
ดายพัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์โปรไฟล์ FRP ความแม่นยำสูง
ยกระดับผลผลิต FRP ของท่านด้วยดายพัลทรูชันบานเกล็ดคอมโพสิต GRP ความแม่นยำสูงนี้ สร้างจากเหล็ก Cr12/H13 พร้อมโพรงผิวเงาสะท้อนและเสถียรภาพทางความร้อนที่โดดเด่น สำหรับโปรไฟล์บานเกล็ดและบานระบายอากาศที่ซับซ้อน
มาตรฐานการปฏิบัติ
ความตรง: 0.02mm ความเรียบ: Ra=0.025~0.012 ความแข็งผิวโพรงแม่พิมพ์: < 0.02mm ค่าความคลาดเคลื่อนขอบเขต: ±0.3mm ความหนาชั้นชุบ: 0.04-0.05mm มีบริการสั่งทำ
คำอธิบายคำถามที่พบบ่อยติดต่อเรา
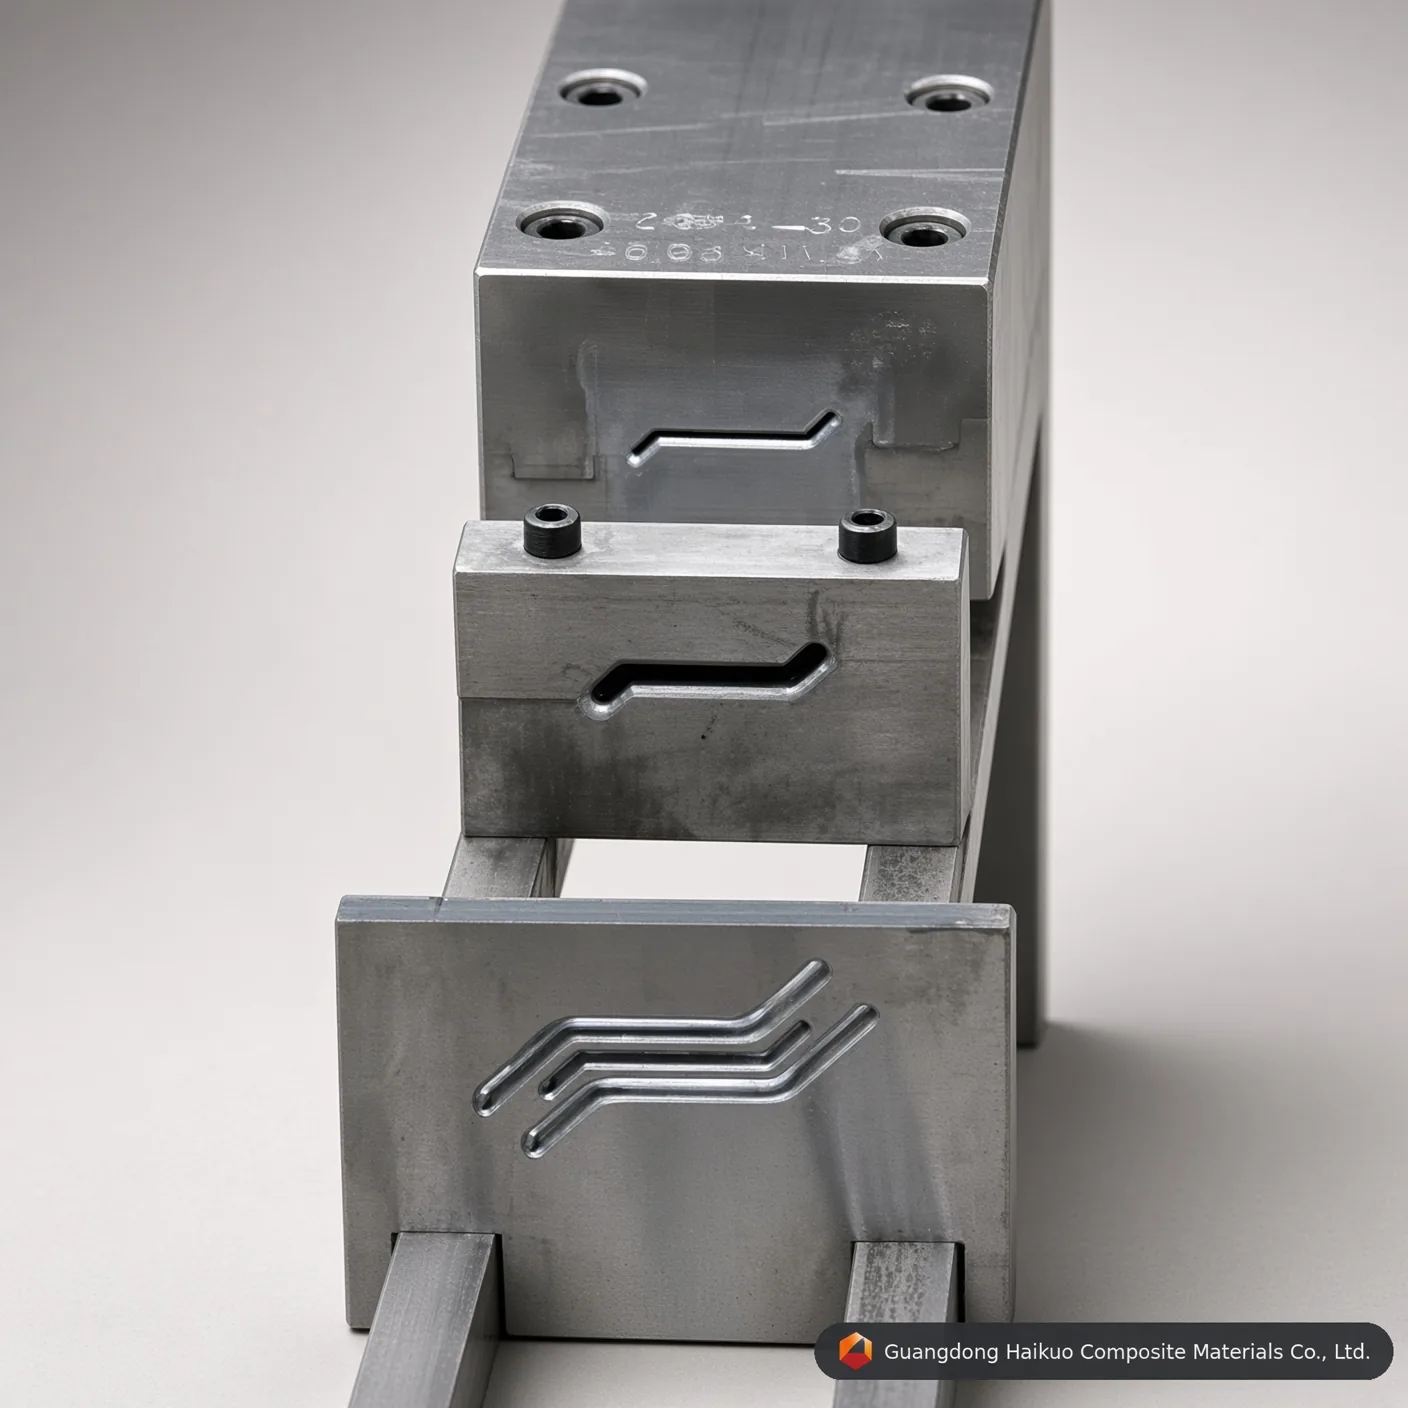
แม่พิมพ์ความแม่นยำเป็นหัวใจของการผลิตบานเกล็ดคอมโพสิตสมรรถนะสูง
ความเป็นเลิศทางวิศวกรรมในการออกแบบดายพัลทรูชัน
ในอุตสาหกรรมคอมโพสิต ประมาณ 90% ของคุณภาพโปรไฟล์พัลทรูชันมาจากความแม่นยำของดาย แม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP เป็นเครื่องมือทางวิศวกรรมที่ซับซ้อนซึ่งสร้างขึ้นเพื่อจัดการรูปทรงเรขาคณิตที่ซับซ้อนของบานเกล็ดและกรอบบานเกล็ด เมื่อเทียบกับแม่พิมพ์ท่อมาตรฐาน แม่พิมพ์บานเกล็ดต้องการความแม่นยำด้านความหนาผนังและพื้นผิวสำเร็จสูงกว่ามากเพื่อให้ได้อากาศพลศาสตร์ใช้งานได้ควบคู่กับความสวยงาม ที่ Guangdong Haikuo เหล็กเกรดการบินและอวกาศและการอบชุบด้วยความร้อนหลายขั้นอยู่ในแม่พิมพ์ทุกชุด ผลลัพธ์จึงสม่ำเสมอตลอดการผลิตนับล้านเมตร
1. แม่พิมพ์พัลทรูชันทำงานอย่างไร
แม่พิมพ์บานเกล็ด GRP ทำงานพร้อมกันเป็นทั้งเครื่องปฏิกรณ์เคมีและเครื่องอัดขึ้นรูป โดยสมดุลอุณหภูมิ ความดัน และความเร็วในทุกขั้นตอน:
- การชุบ & การนำทาง: วัสดุเสริมแรงใยแก้วหรือคาร์บอนไฟเบอร์อิ่มตัวในอ่างเรซิน จากนั้นจัดแนวอย่างแม่นยำผ่านตัวนำขึ้นรูปเบื้องต้นก่อนเข้าแม่พิมพ์
- การให้ความร้อนเป็นโซน: แม่พิมพ์แบ่งเป็นสามโซนให้ความร้อนขึ้นไป — โซนทางเข้าหยุดการเกิดเจลก่อนกำหนด โซนกลางเริ่มปฏิกิริยาคายความร้อน และโซนทางออกทำให้การบ่มเชิงโครงสร้างสมบูรณ์
- การเปลี่ยนวัฏภาค: ภายในโพรง เรซินเปลี่ยนจากของเหลวเป็นเจลและสุดท้ายเป็นคอมโพสิตโครงสร้างแข็งเมื่อความเรียวภายในแม่พิมพ์บีบอัด
- การดึงต่อเนื่อง: ชุดดึงแบบเคลื่อนที่กลับไปกลับมาดึงโปรไฟล์บานเกล็ดที่บ่มแล้วออกอย่างต่อเนื่อง จากนั้นตัดตามความยาวด้วยเลื่อยปลายเพชร
2. วิศวกรรมวัสดุ & การปรับสภาพผิว
สภาพแวดล้อมภายในของดายพัลทรูชันกัดสึกสูง การเลือกวัสดุจึงสำคัญเพื่อป้องกัน “แม่พิมพ์เปรอะเปื้อน” และรอยขีดข่วนภายใน:
- Cr12 / Cr12MoV: เหล็กคาร์บอนสูงโครเมียมสูงที่ให้ความต้านทานการสึกหรอที่ยอดเยี่ยมสำหรับการผลิตปริมาณมาก
- เหล็กแม่พิมพ์ H13: เลือกใช้สำหรับพัลทรูชันอีพอกซีหรือโพลียูรีเทนเพราะความเหนียวที่เหนือกว่าที่อุณหภูมิสูง
- การชุบโครเมียมแข็ง (0.04-0.05mm): สำคัญต่อการลดแรงเสียดทานให้น้อยที่สุด — โพรงผิวเงาสะท้อน (Ra=0.012) ทำให้แรงดึงต่ำที่สุดและยืดอายุตัวจับบนเครื่อง
3. พารามิเตอร์ทางเทคนิคปี 2026 & มาตรฐานการปฏิบัติ
| พารามิเตอร์ | ค่ามาตรฐาน | ความสำคัญทางวิศวกรรม |
|---|---|---|
| ความแข็งของโพรงแม่พิมพ์ | HRC 55-62 | ป้องกันการขัดสีจากเส้นใยแก้ว |
| ความเรียบของพื้นผิว | Ra 0.025 ~ 0.012 | รับประกันพื้นผิวสำเร็จ “เกรด A” บนโปรไฟล์ |
| ความตรง | < 0.02mm ต่อเมตร | ป้องกันการบิดงอของโปรไฟล์สุดท้าย |
| ความขนาน | ± 0.01mm | รับประกันความหนาผนังสม่ำเสมอ |
| ความแข็งชั้นชุบ | ≥ HV 900 | ยืดอายุแม่พิมพ์ได้ 300% |
4. ปัจจัยที่มีผลต่อสมรรถนะแม่พิมพ์
- สัดส่วนปริมาตรเส้นใย: ต้องออกแบบแม่พิมพ์ให้รองรับอัตราส่วนเส้นใยต่อเรซินเฉพาะเพื่อป้องกันความดันภายในพุ่งสูง
- การชดเชยการหดตัว: แม่พิมพ์บานเกล็ดขั้นสูงมีขนาดใหญ่กว่าเล็กน้อยเพื่อคำนึงถึงการหดตัวทางเคมีของเรซินระหว่างการเชื่อมขวาง
- การออกแบบช่องระบายความร้อน: ขณะที่แม่พิมพ์ให้ความร้อน โซนทางเข้าอาจต้องระบายความร้อนเพื่อป้องกันเรซินสะสมและ “ค้าง” ที่ทางเข้า
10 คำถามที่พบบ่อยระดับมืออาชีพ: การจัดซื้อแม่พิมพ์พัลทรูชัน
Q1: “แม่พิมพ์ Cr12 ชุบโครเมียมผลิตได้กี่เมตรก่อนต้องชุบใหม่”
A: โดยทั่วไประหว่าง 50,000 ถึง 100,000 เมตร ขึ้นอยู่กับประเภทเรซินและความกัดสึกของเส้นใย
Q2: “เหล็กชนิดใดดีที่สุดสำหรับพัลทรูชันโพลียูรีเทน (PU)”
A: เราแนะนำเหล็ก P20 หรือ H13 พร้อมการไนไตรดิงเฉพาะทาง เพราะ PU อาจรุนแรงต่อการชุบโครเมียมมาตรฐานมากกว่า
Q3: “แม่พิมพ์เดียวผลิตบานเกล็ดความหนาต่างกันได้หรือไม่”
A: โดยทั่วไปไม่ได้ ดายแต่ละชุดกลึงอย่างแม่นยำสำหรับหน้าตัดเฉพาะ ความหนากำหนดโดยเรขาคณิตโพรง
Q4: “เหตุใดความตรงของแม่พิมพ์จึงสำคัญมากสำหรับบานเกล็ด”
A: แม้เบี่ยงเบนเพียง 0.1mm ก็ทำให้โปรไฟล์ ‘โค้งเหมือนกล้วย’ หรือบิดเกลียวได้ ทำให้ประกอบเข้ากรอบบานเกล็ดไม่ได้
Q5: “จัดการจุดสูงสุดของความร้อนคายออกในแม่พิมพ์อย่างไร”
A: เราออกแบบโซนให้ความร้อนด้วยตัวควบคุม PID อิสระเพื่อชดเชยความร้อนที่เกิดจากปฏิกิริยาการบ่มของเรซิน
Q6: “การชุบโครเมียมแข็งจำเป็นสำหรับแม่พิมพ์ทุกชุดหรือไม่”
A: จำเป็น หากไม่มี แรงเสียดทานระหว่างเส้นใยแก้วกับเหล็กจะนำไปสู่การสึกหรอเร็วและแรงดึงสูงที่อาจทำให้เครื่องหยุด
Q7: “ผลิตแม่พิมพ์สั่งทำตามแบบ CAD ของเราได้หรือไม่”
A: ได้ เราเชี่ยวชาญการผลิตความแม่นยำ 1:1 ตามไฟล์ STEP หรือ DWG ของลูกค้า รวมถึงการปรับอัตราการหดตัว
Q8: “ระยะเวลาผลิตโดยทั่วไปของแม่พิมพ์บานเกล็ดที่ซับซ้อนเป็นเท่าใด”
A: ดายบานเกล็ดความแม่นยำสูงโดยทั่วไปใช้เวลา 15-25 วันสำหรับการกลึง การอบชุบด้วยความร้อน และการขัดขั้นสุดท้าย
Q9: “มีแม่แบบขึ้นรูปเบื้องต้นมาพร้อมแม่พิมพ์หรือไม่”
A: มี เรามอบตัวนำขึ้นรูปเบื้องต้นสแตนเลสหรือไนลอนที่เข้าชุดกัน เพื่อให้เส้นใยเข้าดายในทิศทางที่ถูกต้อง
Q10: “บำรุงรักษาแม่พิมพ์ระหว่างรอบการผลิตอย่างไร”
A: ควรทำความสะอาดเรซินตกค้างออกจากโพรงขณะอุ่น และเคลือบด้วยน้ำมันกันสนิมเบา ๆ หรือสเปรย์ป้องกันแม่พิมพ์
คำปรึกษาด้านแม่พิมพ์ความแม่นยำ
ปรับการผลิตคอมโพสิตของท่านให้เหมาะสมด้วย Guangdong Haikuo Composite Materials Co., Ltd. นำโดย Helena Wang เราเชี่ยวชาญแม่พิมพ์พัลทรูชัน FRP/GRPคุณภาพสูง
ส่งแบบของท่านเพื่อทบทวนทางเทคนิค:
- ผู้จัดการโครงการแม่พิมพ์: Helena Wang
- อีเมลวิศวกรรมเทคนิค: [email protected]
- WhatsApp ทั่วโลก: +86 189 5198 8522
ข้อกำหนดแม่พิมพ์และข้อมูลเชิงวิศวกรรม
| เกรดวัสดุเหล็กแม่พิมพ์ | เหล็กแม่พิมพ์ H13 (พรีเมียม) | เหล็กแม่พิมพ์ Cr12MoV (มาตรฐาน) | เหล็กแม่พิมพ์ P20 (ประหยัด) |
|---|---|---|---|
| อายุการทำงานหลัก | ยอดเยี่ยม (เกิน 50,000 เมตรกับไฟเบอร์กลาส) | สูง (ประมาณ 30,000 – 40,000 เมตร) | ปานกลาง (เหมาะกับการผลิตต้นแบบจำนวนน้อย) |
| ความต้านทานความล้าจากความร้อน | สูงมาก (คงความแข็ง HRC ที่อุณหภูมิสูง) | ปานกลาง (เหมาะกับเมทริกซ์โพลีเอสเตอร์) | ไม่ดี (สึกหรอด้านขนาดได้ง่ายเมื่อใช้กับ PU ต่อเนื่อง) |
| ขีดจำกัดการขัดเงาสะท้อนภายใน | ยอดเยี่ยม (ได้ค่า Ra 0.012 μm) | ดีมาก (ได้ค่า Ra 0.025 μm) | มาตรฐาน (ได้ค่า Ra 0.040 μm) |
| โปรไฟล์การใช้งานที่เหมาะสม | การผลิตโปรไฟล์บานเกล็ด/บานระบายอากาศที่ต้องการอายุแม่พิมพ์และเสถียรภาพด้านขนาดสูงสุด | การผลิตโปรไฟล์บานเกล็ด/บานระบายอากาศปริมาณมาตรฐาน | การสร้างต้นแบบปริมาณน้อยหรือการทดลองผลิตโปรไฟล์บานเกล็ด/บานระบายอากาศ |
ถาม-ตอบด้านวิศวกรรมแม่พิมพ์ความแม่นยำ
Q1: เหตุใดความหนาชั้นชุบโครเมียมแข็ง 0.04-0.05mm จึงสำคัญสำหรับแม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRP
คำตอบ: โรวิ่งและแผ่นใยแก้วกัดสึกสูง ระหว่างพัลทรูชันต่อเนื่อง เมทริกซ์เสริมแรงก่อให้เกิดแรงเสียดทานขีดข่วนอย่างมากกับผนังโพรงของแม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRP ชั้นโครเมียมแข็งที่แม่นยำ 0.04-0.05mm เพิ่มความแข็งจุลภาคของพื้นผิวและปกป้องเหล็กแม่พิมพ์ที่อยู่ใต้ ยืดอายุดายได้เกิน 40% พร้อมรักษารูปทรงโปรไฟล์บานเกล็ดให้สม่ำเสมอทุกรอบการผลิต
Q2: การขัดเงาสะท้อนภายในถึง Ra 0.012-0.025 μm ส่งผลต่อแรงดึงของแม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRP อย่างไร
คำตอบ: โพรงขัดเงาสะท้อนลดสัมประสิทธิ์แรงเสียดทานพลวัตภายในช่องขึ้นรูปโปรไฟล์บานเกล็ด/บานระบายอากาศอย่างมาก แรงเสียดทานต่ำหมายความว่าเครื่องพัลทรูชันต้องใช้แรงจับ/แรงดึงน้อยลงเพื่อเคลื่อนคอมโพสิตที่กำลังบ่ม ซึ่งลดการติดขัดของสายผลิต ป้องกันคราบเส้นใยบนผิว และลดการใช้พลังงานตลอดรอบการผลิตยาว
Q3: ควรกำหนดเหล็กเกรดใดสำหรับการผลิตปริมาณมากด้วยแม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRP
คำตอบ: สำหรับการผลิตต่อเนื่องปริมาณมาก แนะนำเหล็กแม่พิมพ์ H13 หรือเหล็กแม่พิมพ์ Cr12MoV H13 ให้อายุการทำงานยาวนานที่สุดและต้านทานความล้าจากความร้อนได้ดีที่สุด ขณะที่ Cr12MoV ให้สมรรถนะที่แข็งแกร่งในต้นทุนต่ำกว่าสำหรับการผลิตปริมาณมาตรฐาน — เหล็กแม่พิมพ์ P20 ยังเป็นตัวเลือกที่คุ้มค่าสำหรับการสร้างต้นแบบหรือล็อตทดลองสั้น
Q4: สั่งทำแม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRPตามขนาดที่ไม่เป็นมาตรฐานหรือข้อกำหนด OEM ได้หรือไม่
คำตอบ: ได้ เช่นเดียวกับแม่พิมพ์พัลทรูชันทั้งหมดของเรา ขนาด จำนวนโพรง และการปรับสภาพผิวออกแบบทางวิศวกรรมตามแบบหรือตัวอย่างที่แน่นอนของท่านได้ — เรารองรับทั้งขนาดตามแค็ตตาล็อกมาตรฐานและคำขอแม่พิมพ์ OEM สั่งทำเต็มรูปแบบ
Q5: แม่พิมพ์พัลทรูชันบานเกล็ดคอมโพสิต GRP: แม่พิมพ์ความแม่นยำสูงสำหรับโปรไฟล์ FRPเข้ากันได้กับระบบเรซินใดบ้าง
คำตอบ: ดายเข้ากันได้กับระบบเรซินทุกชนิดที่ใช้ในพัลทรูชัน FRP รวมถึงโพลีเอสเตอร์ไม่อิ่มตัว ไวนิลเอสเตอร์ อีพอกซี และเรซินฟีนอลิก แจ้งเรซินเป้าหมายและโปรไฟล์การบ่มของท่าน แล้วเราจะยืนยันพื้นผิวโพรงและการตั้งค่าโซนให้ความร้อนที่เหมาะสมที่สุด
กระบวนการผลิต

วิศวกรออกแบบแม่พิมพ์

การปรับแต่งแม่พิมพ์โปรไฟล์

การปรับระดับเนื้อชิ้นงานหยาบ

การกลึงแม่พิมพ์ด้วย CNC

การเจาะแม่พิมพ์

การเจียรผิว

การขัดผนังด้านในของโพรงแม่พิมพ์

การชุบโครเมียมแม่พิมพ์
ใบรับรอง






