















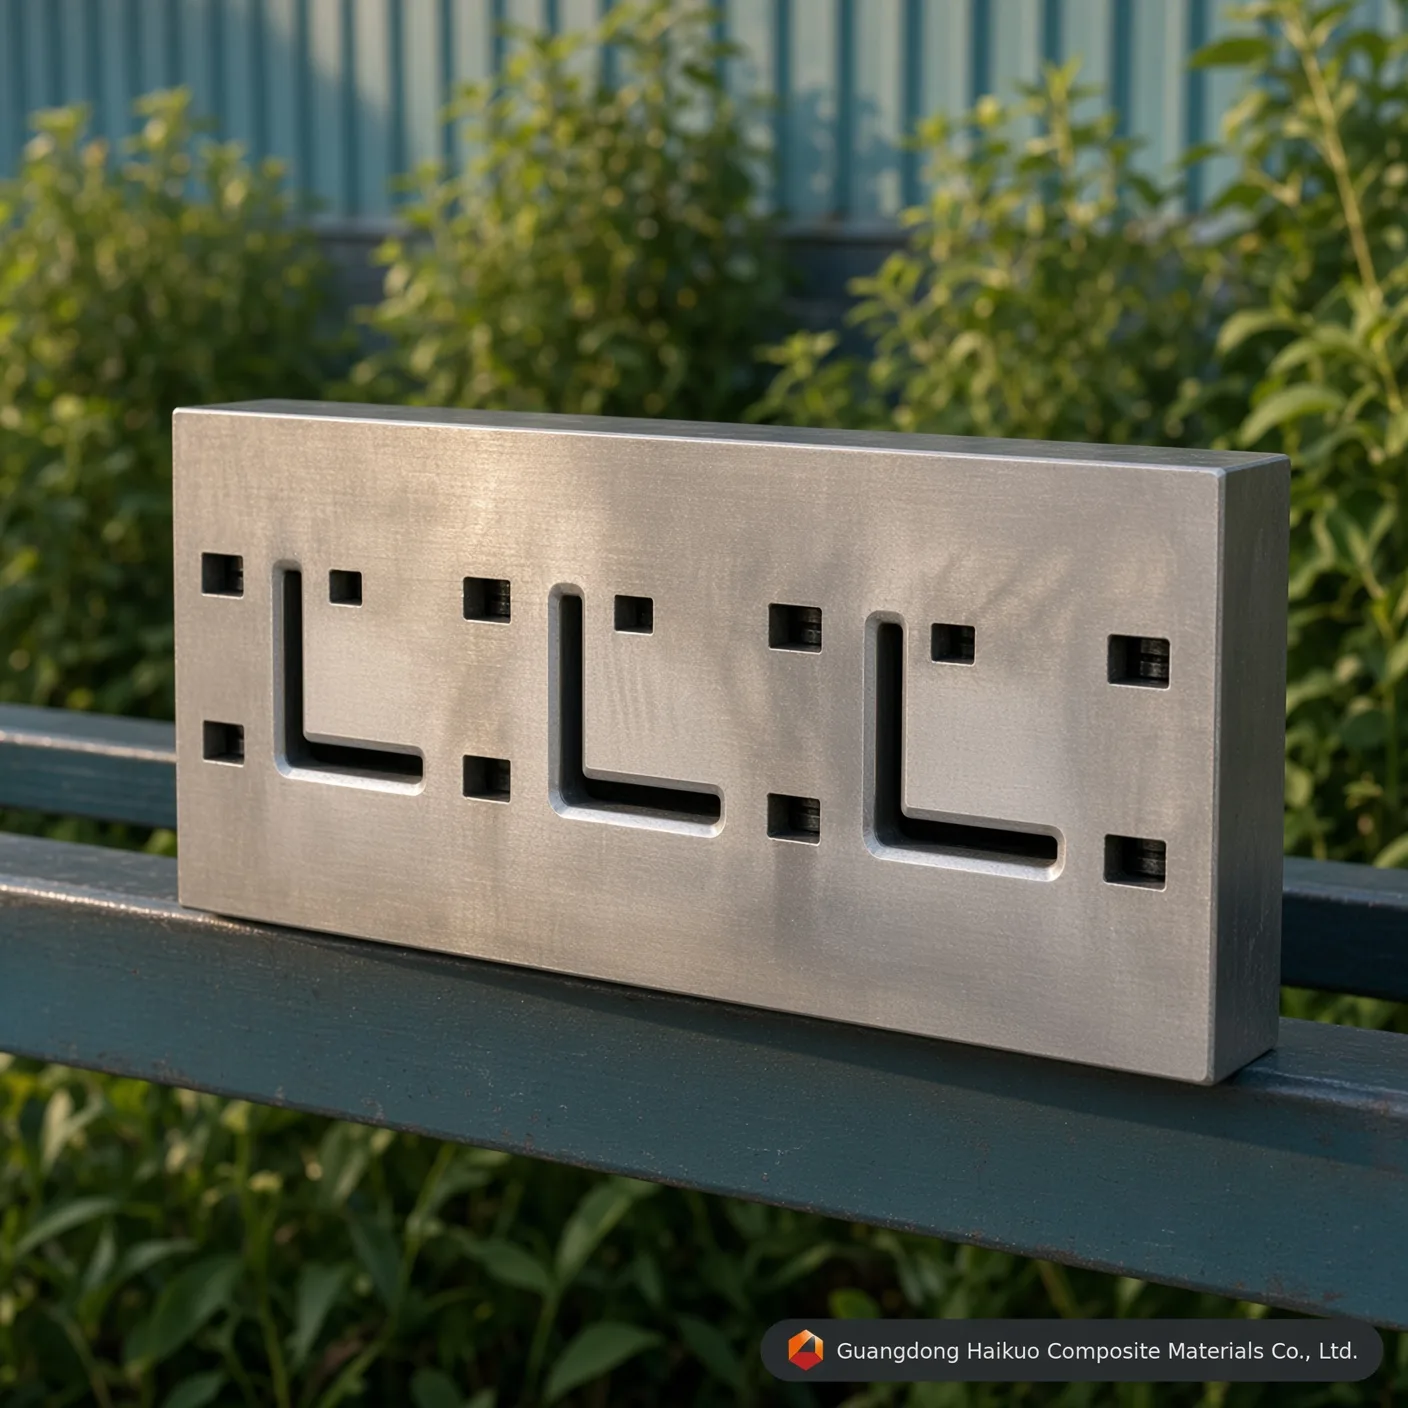
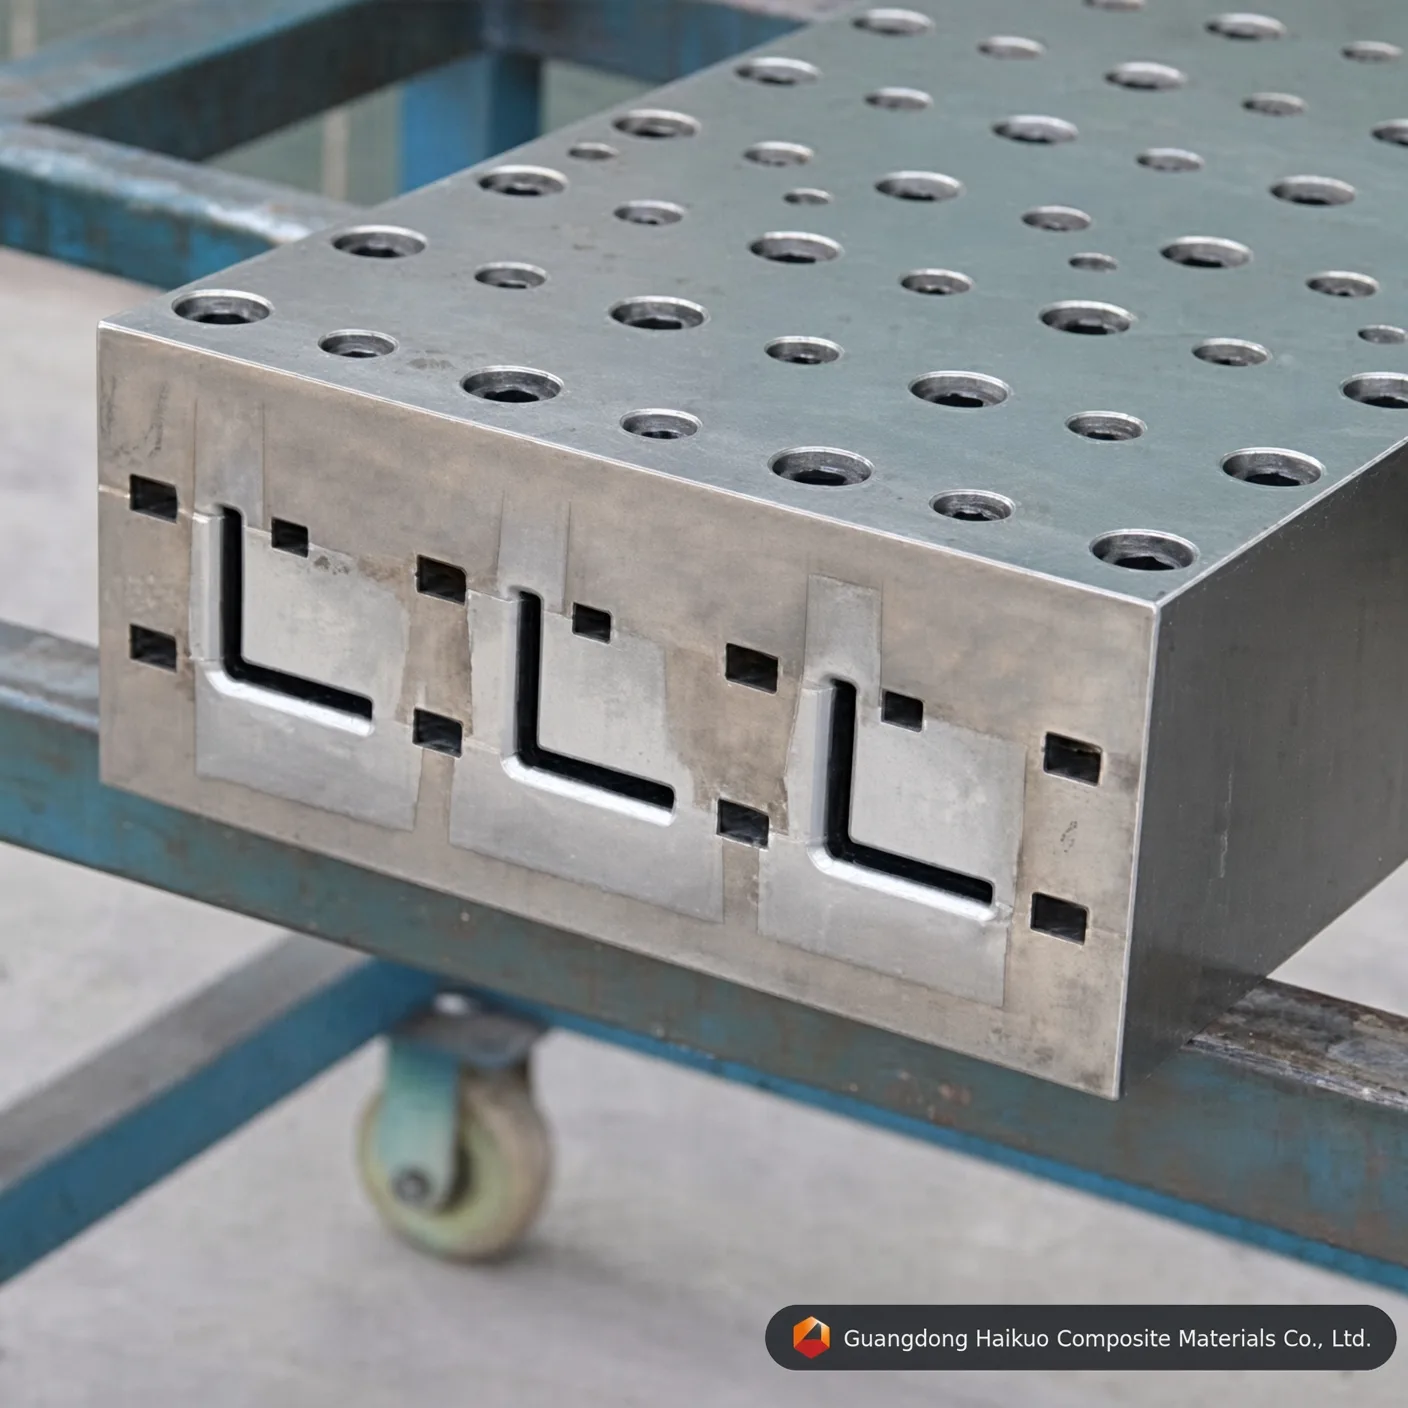
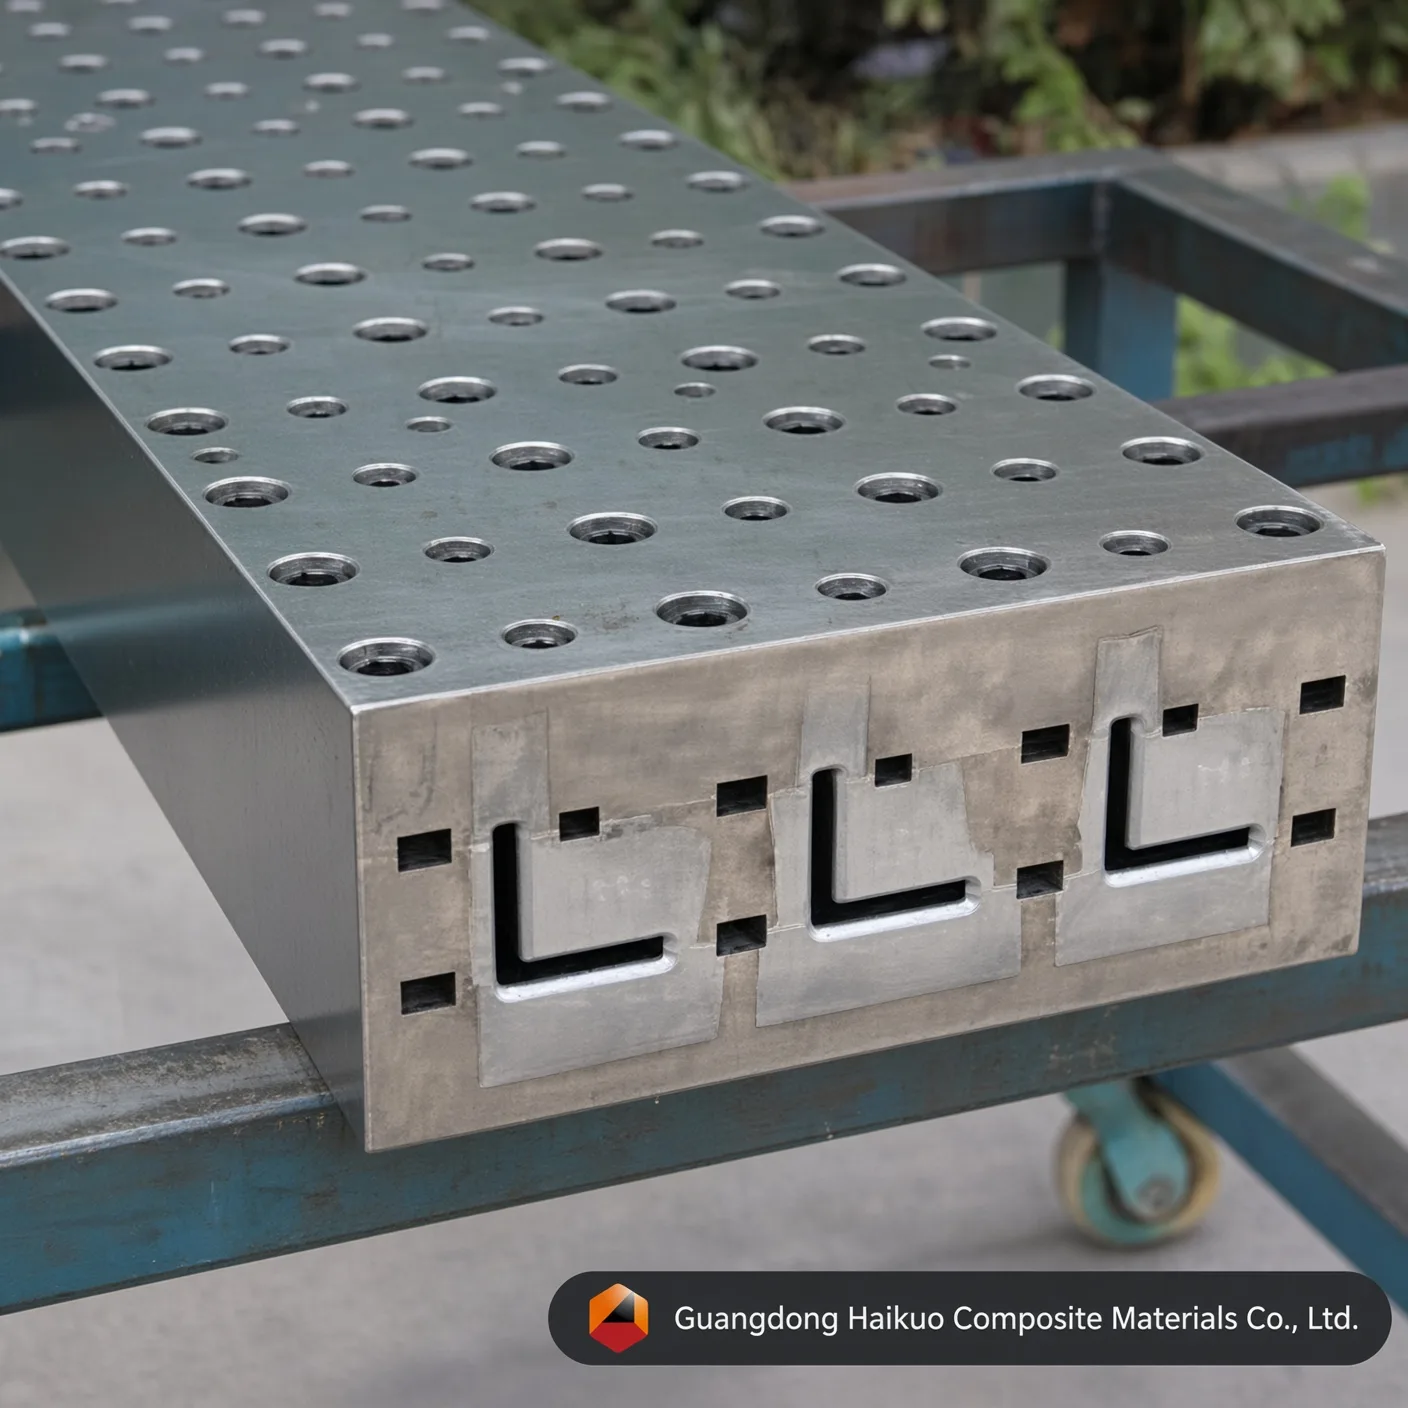
Pultrusionswerkzeug für GFK-Winkelprofile: Hochpräzise Werkzeuge für stabile L-Profile
Unsere hochpräzisen Pultrusionswerkzeuge für Glasfaserwinkel sind darauf ausgelegt, die Produktion von Konstruktions-Verbundprofilen zu steigern. Aus Cr12/H13-Stahl mit spiegelglatter Kavität und hoher thermischer Stabilität gefertigt, liefern sie Lauf für Lauf gleichbleibende, hochfeste L-Profile.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Präzisionswerkzeuge für tragende GFK-Winkel
Auf dem globalen Infrastrukturmarkt des Jahres 2026 sind Glasfaserwinkel (L-Profile) in elektrischen Kabelrinnen, Kühlturmgerüsten und nicht leitenden Sicherheitsleitern unverzichtbar geworden. Das Pultrusionswerkzeug für Glasfaserwinkel ist gezielt darauf ausgelegt, die Besonderheiten der Kühlung und Aushärtung bei rechtwinkliger Geometrie zu beherrschen. Bei Guangdong Haikuo nutzen unsere Winkelwerkzeuge optimierte Temperaturzonen, um Verzug oder Durchbiegung zu verhindern, die asymmetrische Profile häufig plagen, sodass jeder Winkel das Werkzeug mit exakt 90 Grad verlässt.
1. So funktioniert die Winkelpultrusion
Ein tragender GFK-Winkel entsteht nicht allein durch einen L-förmigen Schlitz — er verlangt eine genaue Kontrolle des Faser-Harz-Verhältnisses direkt am Eckscheitel:
- Optimierung der Eckspannung: Der innere Scheitel des Werkzeugs wird per CNC mit einem definierten Radius gefräst, damit sich die Faserverstärkung dort dicht packt und Längsrisse an der Ecke vermieden werden.
- Zonale Temperaturführung: Die Mehrzonenheizung (Einlauf-, Gelier- und Aushärtezone) hält die Harzvernetzung über beide Schenkel des Winkels gleichmäßig und sichert so die Maßgenauigkeit.
- Konische Verdichtung: Eine fortschreitende Verjüngung am Werkzeugeinlauf baut den Innendruck allmählich auf und drückt eingeschlossene Luft heraus, für einen lunkerfreien, hochdichten Verbundwerkstoff.
2. Hochwertige Werkstoffe & Oberflächentechnik
Um dem ständigen Abrieb der Glasfaserverstärkung bei Produktionsgeschwindigkeit standzuhalten, ist eine Hochleistungsmetallurgie nötig:
- Cr12 / Cr12MoV: Ein hochgekohlter, hochchromhaltiger Stahl mit starker Verschleißfestigkeit (HRC 58-62) für Standard-Serienläufe mit Glasfaser.
- H13-Werkzeugstahl: Die bevorzugte Güte für die Epoxid- oder Polyurethan-Pultrusion mit überlegener Zähigkeit und thermischer Stabilität.
- Hartverchromung (Ra 0,012): Eine spiegelpolierte Kavität mit 0,05 mm Industrie-Hartchrom bietet eine extrem reibungsarme Oberfläche, die die Abzugskraft senkt, die Werkzeugstandzeit verlängert und den Winkeln eine glatte „Class-A“-Oberfläche verleiht.
3. Technische Parameter & Ausführungsstandards
| Technische Eigenschaft | Haikuo-Standardwert | Nutzen für die Produktion |
|---|---|---|
| Werkzeugspezifikation | Vollständig individualisierbar (z. B. 50×50, 75×75) | Auf die Tragwerkslasten des Projekts zugeschnitten. |
| Kavitätenmaterial | Stahlgüten: Cr12 / H13 / P20 / 38CrMoAI | Überlegene Verschleiß- & Hitzebeständigkeit. |
| Kavitätenhärte | HRC 55 – 62 | Unempfindlich gegen faserbedingten Abrieb. |
| Oberflächenglätte | Ra 0,025 ~ 0,012 | Senkt Abzugskraft und Energiekosten. |
| Geradheit | < 0,02 mm / Meter | Ermöglicht eine präzise Ausrichtung in Baugruppen. |
| Winkeltoleranz | ± 0.5° | Präziser Sitz für tragende Verbindungen. |
4. Einflussfaktoren auf die Winkelqualität
- Ausgewogene Verstärkung: Unsere Werkzeuge sind auf eine Kombination aus Rovings für die Längsfestigkeit und Matten für die Querfestigkeit ausgelegt, damit der Winkel unter Last nicht aufspaltet.
- Harzkonsistenz: Kompatibel mit Polyester-, Vinylester- und Polyurethansystemen; das Werkzeug beherrscht ein breites Spektrum chemischer Exothermien.
- Werkzeugstandzeit: Ein spiegelglatt verchromtes Cr12-Werkzeug kann über 100.000 Meter Winkelprofil fertigen, bevor eine Oberflächenauffrischung nötig ist.
10 Experten-FAQs: Formgebung von Glasfaserwinkeln
F1: „Wie verhindern Sie, dass sich der Winkel nach dem Austritt aus dem Werkzeug ‚öffnet‘ (über 90 Grad hinausgeht)?“
A: Das wird durch ungleichmäßige Aushärtung verursacht. Wir konstruieren die Heizzonen und beraten zur Harzrezeptur so, dass beide Schenkel des Winkels gleich stark schrumpfen.
F2: „Welcher Stahl ist der beste für eine Winkelproduktionslinie mit hohem Volumen?“
A: Cr12MoV ist eine gängige Wahl für hohe Haltbarkeit. Für Spezialharze wie Phenolharze empfehlen wir H13-Stahl für bessere Korrosionsbeständigkeit.
F3: „Kann ich dasselbe Werkzeug für Winkel mit 3 mm und 5 mm Dicke verwenden?“
A: Nein. Die Pultrusion ist ein Verfahren mit fester Kavität. Die Wandstärke wird in das Werkzeug eingearbeitet, um eine richtige Verdichtung und Strukturdichte zu gewährleisten.
F4: „Ist eine Hartverchromung bei L-Profilen unverzichtbar?“
A: Ja. Ohne sie wäre der „Reibungswiderstand“ an der Winkelecke zu hoch, was zu Oberflächenrissen und Maschinenstillstand führen würde.
F5: „Warum ist die Geradheitstoleranz so eng (0,02 mm)?“
A: GFK-Winkel dienen häufig als tragende Stützen. Schon eine leichte Durchbiegung macht es unmöglich, sie mit anderen Tragelementen in einem Rahmen zu verschrauben.
F6: „Wie gehen Sie mit der Faserführung an der 90-Grad-Ecke um?“
A: Jedes Winkelwerkzeug enthält einen Satz speziell konstruierter Edelstahl-Vorformerplatten, die die Matten vor dem Eintritt in die beheizte Zone in die L-Form falten.
F7: „Kann das Werkzeug Winkel mit gleichen und ungleichen Schenkeln herstellen?“
A: Ja. Wir passen die Werkzeugkavität an jede Geometrie an, auch an ungleichschenklige Winkel (z. B. 100 mm x 50 mm) für bestimmte Konstruktionen.
F8: „Wie hoch ist die typische Abzugsgeschwindigkeit für einen Winkel von 50x50x5 mm?“
A: Je nach Harz liegen die Abzugsgeschwindigkeiten im Allgemeinen zwischen 0,6 und 1,0 Metern pro Minute.
F9: „Wie reinigen Sie die ‚Innenecke‘ des Werkzeugs?“
A: Unsere spiegelglatte Oberfläche mit Ra 0,012 erleichtert die Reinigung. Wir liefern passende Messingschaber, die zum Innenradius passen, für eine sichere Entfernung von Rückständen.
F10: „Bieten Sie technische Unterstützung bei den Harztemperatureinstellungen?“
A: Ja. Zusammen mit dem Werkzeug liefern wir eine empfohlene „Thermal Map“, abgestimmt auf Ihren Harztyp, damit die Produktion sofort erfolgreich anläuft.
Beratung durch Experten für Konstruktionswerkzeuge
Optimieren Sie Ihre Fertigung tragender Profile mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang ist unser Konstruktionsteam weltweit der verlässliche Partner für hochpräzise GFK-Pultrusionswerkzeuge.
Besprechen Sie Ihre konstruktiven Anforderungen mit uns:
- Leitender Technikberater: Helena Wang
- Technische Konstruktions-E-Mail: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Winkelprofil-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Winkelprofil-Produktion in Standardmengen | Prototyping oder Probeläufe von Winkelprofilen in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-Winkelprofil-Pultrusionswerkzeug entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-Winkelprofil-Pultrusionswerkzeugs. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende Winkelprofil-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-Winkelprofil-Pultrusionswerkzeug aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Winkelprofil drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-Winkelprofil-Pultrusionswerkzeug spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-Winkelprofil-Pultrusionswerkzeug auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-Winkelprofil-Pultrusionswerkzeug kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






