















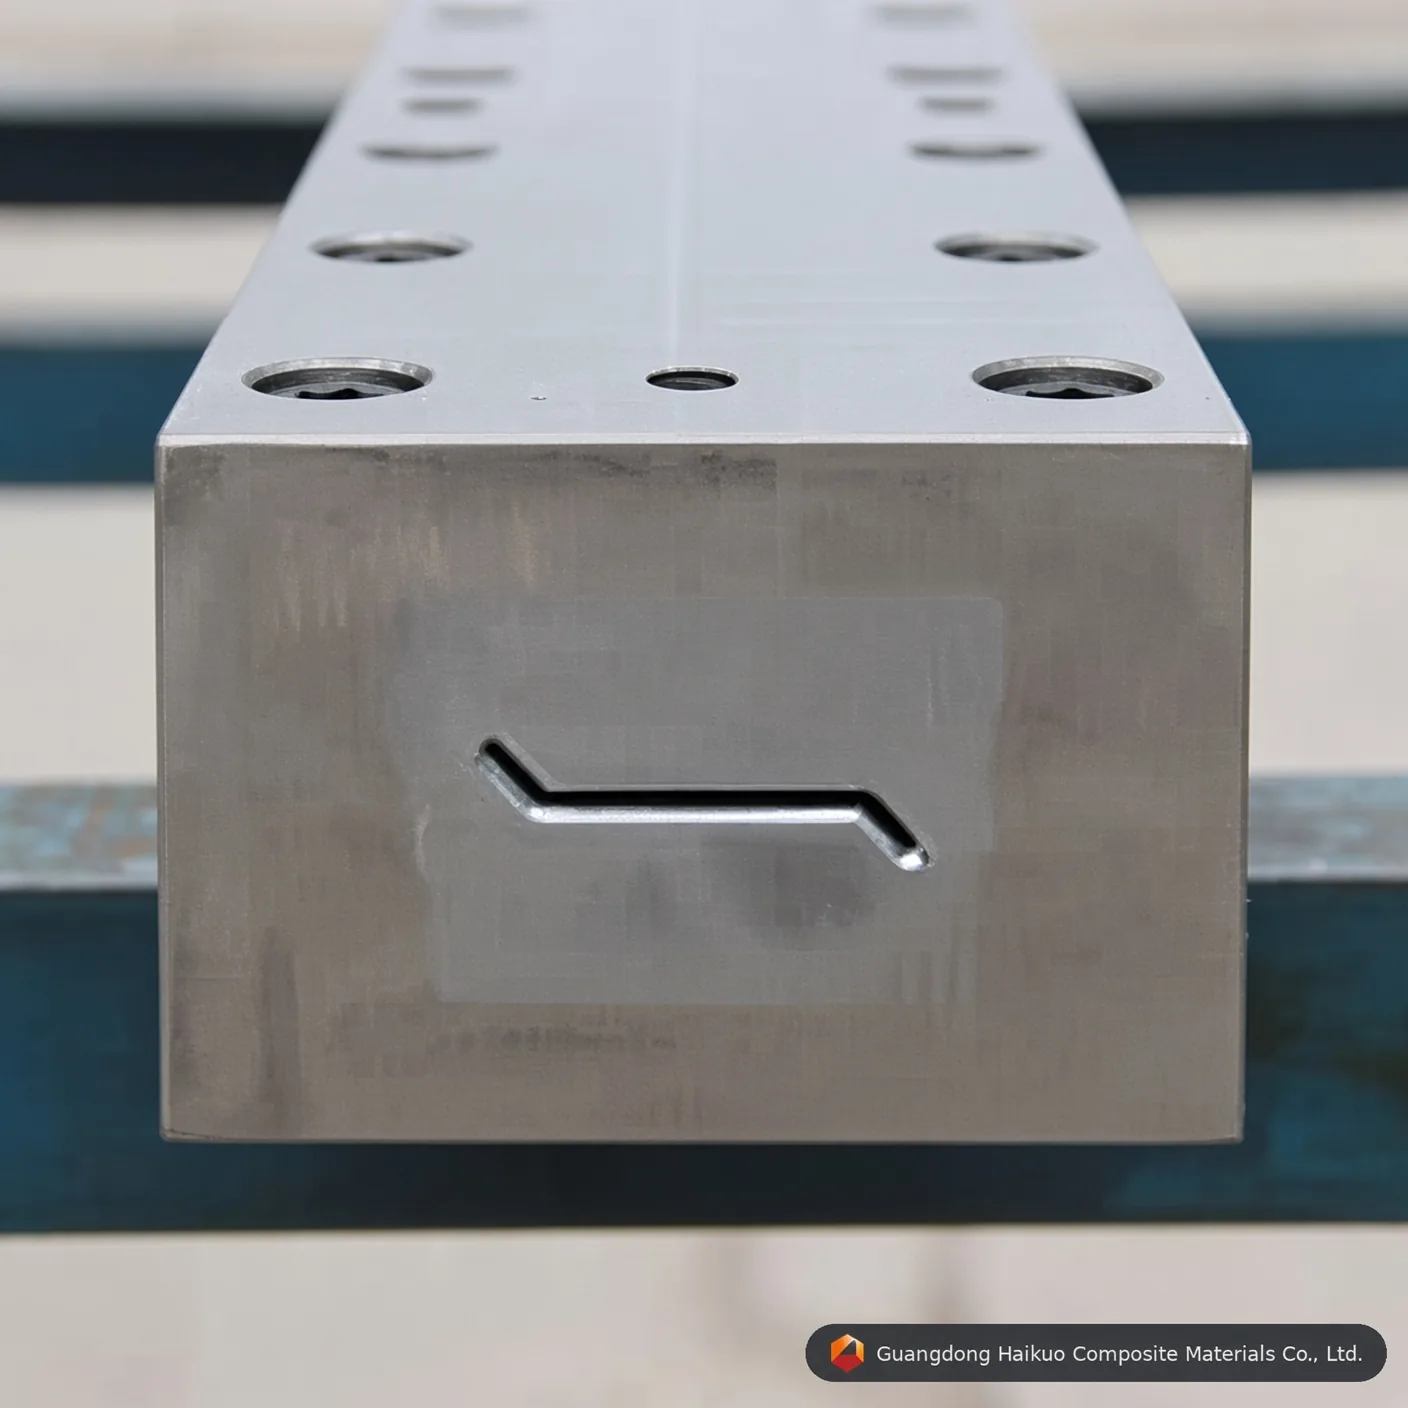
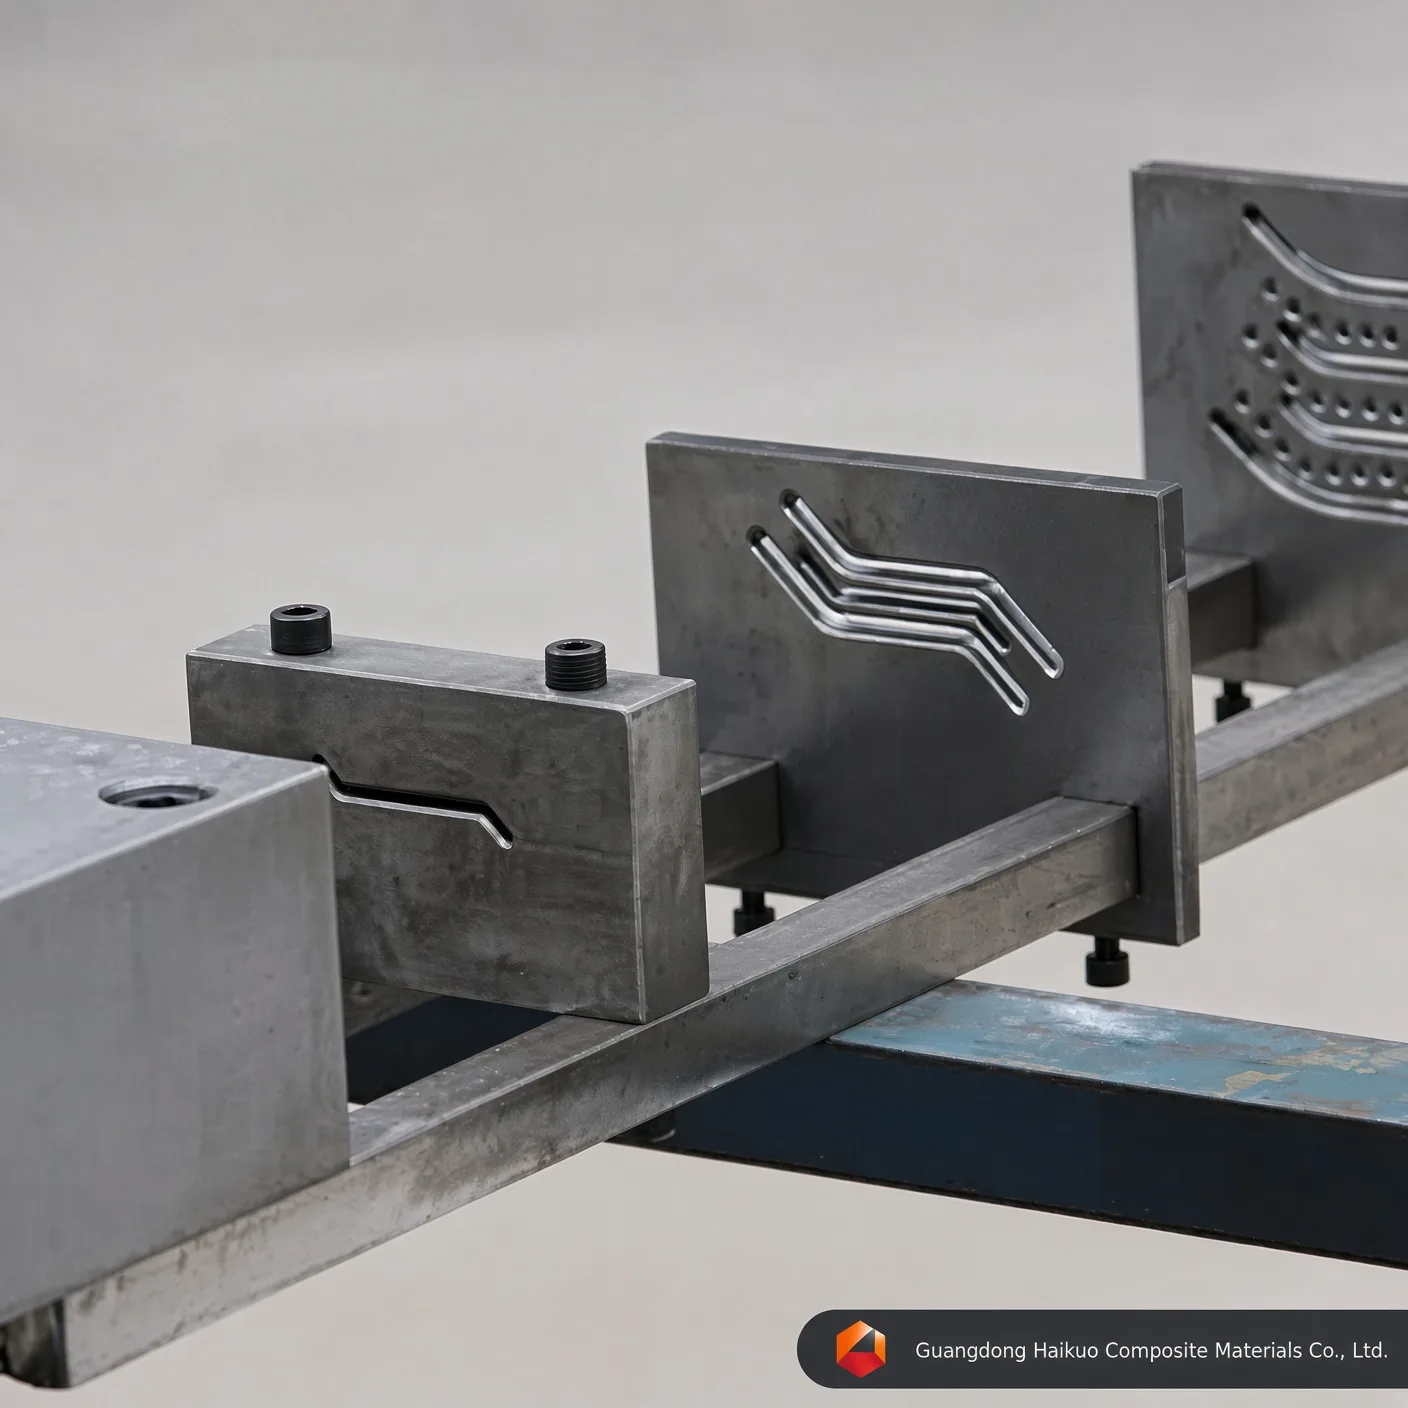
Matriz de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV
Melhore a sua produção de PRFV com esta matriz de pultrusão de alta precisão para forma composta de GRP, feita em aço Cr12/H13, com cavidade de acabamento espelhado e excelente estabilidade térmica, para perfis complexos de venezianas e de formas.
Norma de execução
Retilineidade: 0,02mm Acabamento liso: Ra=0,025~0,012 Dureza da superfície da cavidade: < 0,02mm Tolerâncias de contorno: ±0,3mm Espessura do revestimento: 0,04-0,05mm Serviços personalizados disponíveis
DescriçãoPerguntas frequentesFale connosco
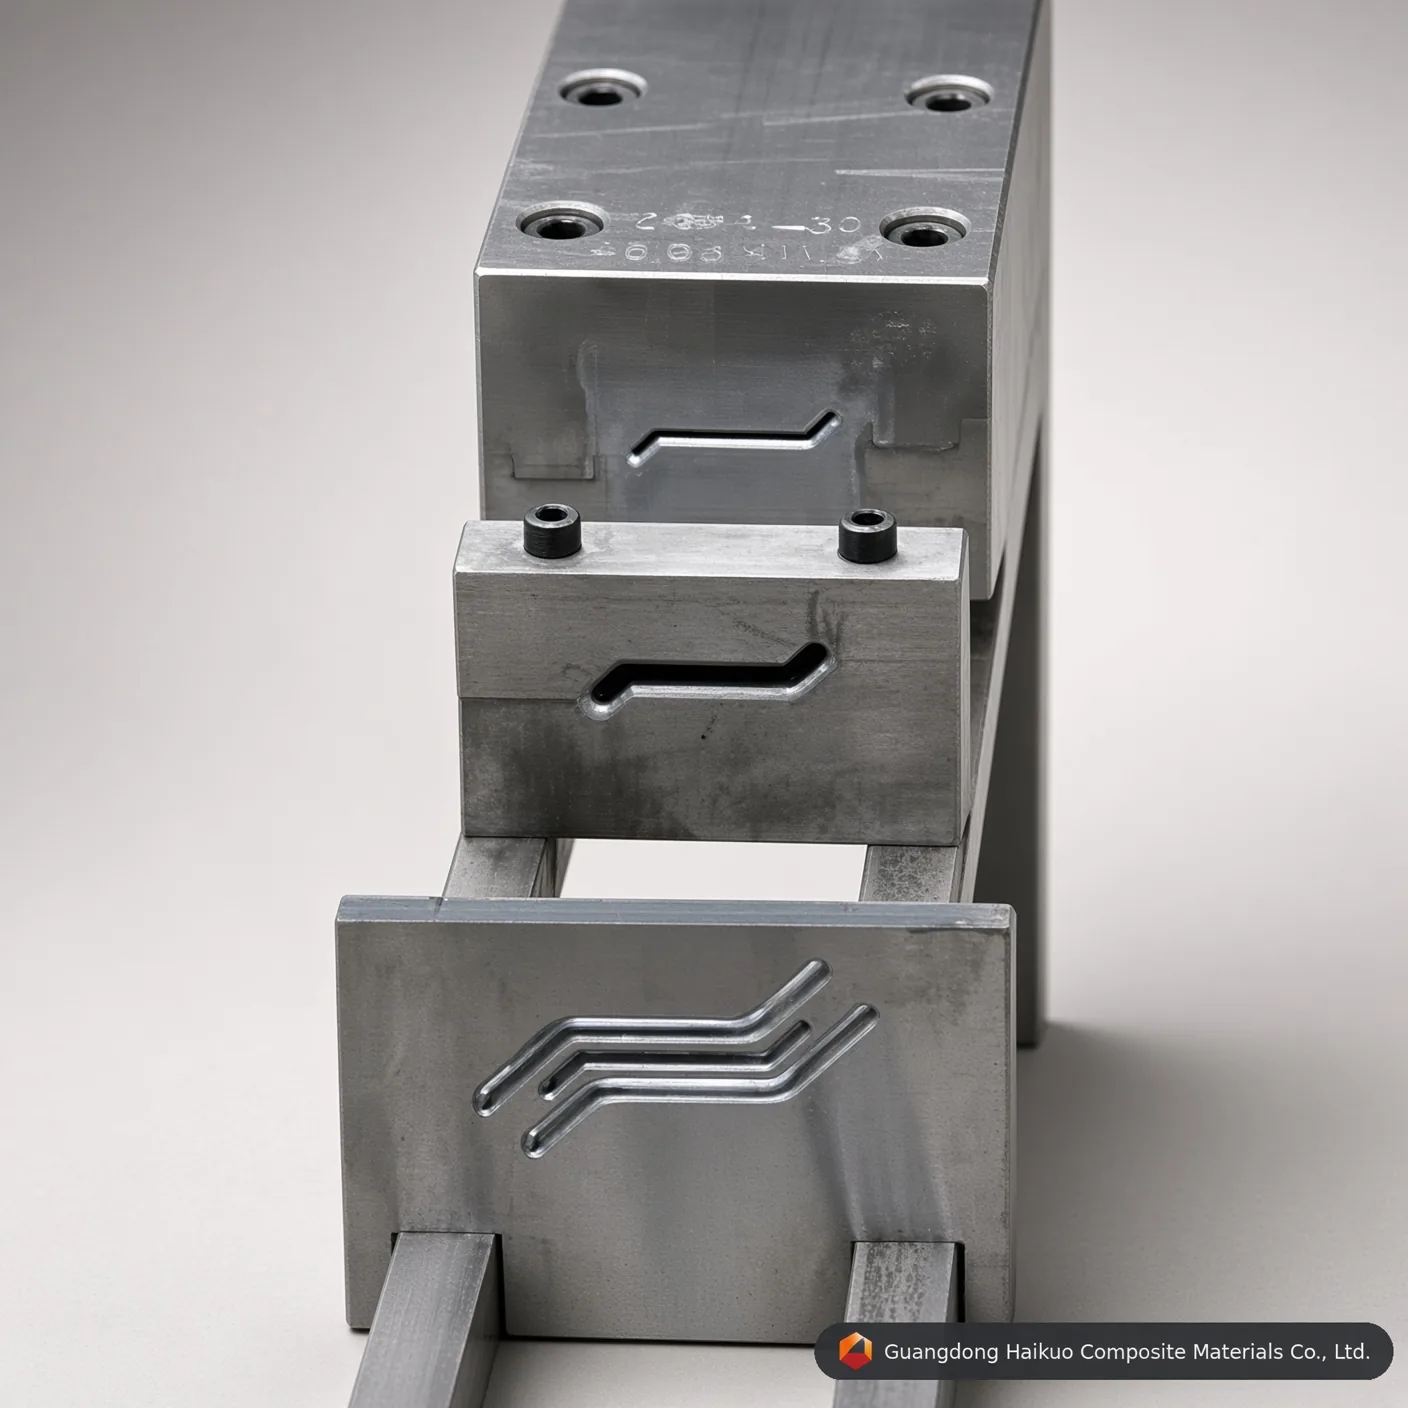
Ferramentas de precisão no centro do fabrico de formas compostas de elevado desempenho.
Excelência em engenharia no projeto de matrizes de pultrusão
Na indústria de compósitos, cerca de 90% da qualidade de um perfil pultrudido se deve à precisão da matriz. O molde de pultrusão para forma composta de GRP é uma ferramenta de engenharia sofisticada, feita para lidar com as geometrias complexas de venezianas e de estruturas de forma. Em comparação com os moldes de tubo comuns, os moldes para formas exigem uma precisão muito maior na espessura da parede e no acabamento de superfície, para entregar aerodinâmica funcional aliada ao apelo visual. Na Guangdong Haikuo, aço de grau aeroespacial e tratamento térmico em várias etapas entram em cada molde, de modo que os resultados se mantêm consistentes ao longo de milhões de metros de produção.
1. Como funciona o molde de pultrusão
Um molde para forma de GRP funciona ao mesmo tempo como reator químico e prensa de conformação, e equilibra temperatura, pressão e velocidade em cada etapa:
- Impregnação e condução: Os reforços de fibra de vidro ou de carbono são saturados num banho de resina e depois alinhados com precisão por guias de pré-conformação antes de entrar no molde.
- Aquecimento por zonas: O molde é dividido em três ou mais zonas de aquecimento: a zona de entrada impede a gelificação prematura, a zona intermediária inicia a reação exotérmica e a zona de saída completa a cura estrutural.
- Transformação de fase: Dentro da cavidade, a resina passa de líquida a gel e, por fim, a um compósito estrutural sólido, à medida que a conicidade interna do molde a comprime.
- Tração contínua: Um tracionador alternativo puxa continuamente o perfil de forma curado, que depois é cortado no comprimento com serras de ponta diamantada.
2. Engenharia de materiais e tratamento de superfície
O ambiente interno de uma matriz de pultrusão é muito abrasivo, por isso a escolha do material é crítica para evitar o “acumulação no molde” e os riscos internos:
- Cr12 / Cr12MoV: Um aço de alto carbono e alto cromo que oferece excecional resistência ao desgaste em produções de grande volume.
- Aço-ferramenta H13: Escolhido para a pultrusão com epóxi ou poliuretano, pela sua tenacidade superior em temperaturas elevadas.
- Cromagem dura (0,04-0,05mm): Essencial para minimizar o atrito: uma cavidade de acabamento espelhado (Ra=0,012) mantém a força de tração o mais baixa possível e prolonga a vida útil das garras da máquina.
3. Parâmetros técnicos de 2026 e normas de execução
| Parâmetro | Valor padrão | Significado de engenharia |
|---|---|---|
| Dureza da cavidade | HRC 55-62 | Evita a abrasão causada pelas fibras de vidro. |
| Acabamento liso da superfície | Ra 0,025 ~ 0,012 | Garante um acabamento de “classe A” nos perfis. |
| Retilineidade | < 0,02mm por metro | Evita o empeno do perfil final. |
| Paralelismo | ± 0.01mm | Garante espessura de parede uniforme. |
| Dureza do revestimento | ≥ HV 900 | Prolonga a vida útil do molde em 300%. |
4. Fatores que influenciam o desempenho do molde
- Fração volumétrica de fibras: O molde deve ser projetado para acomodar a relação fibra/resina específica, para evitar picos de pressão interna.
- Compensação da retração: Os moldes avançados para formas são ligeiramente superdimensionados, para compensar a retração química da resina durante a reticulação.
- Projeto dos canais de arrefecimento: Enquanto o molde é aquecido, a zona de entrada pode exigir arrefecimento, para evitar o acumulação de resina e o “enforcamento” na entrada.
10 perguntas frequentes profissionais: compra de moldes de pultrusão
P1: “Quantos metros um molde de Cr12 cromado produz antes de ser recromado?”
R: Normalmente, entre 50.000 e 100.000 metros, conforme o tipo de resina e a abrasividade da fibra.
P2: “Qual é o melhor aço para a pultrusão com poliuretano (PU)?”
R: Recomendamos o aço P20 ou H13 com um tratamento especial de nitretação, já que o PU pode ser mais agressivo com a cromagem padrão.
P3: “Um mesmo molde pode produzir formas de espessuras diferentes?”
R: Em geral, não. Cada matriz é maquinada com precisão para uma secção transversal específica. A espessura é determinada pela geometria da cavidade.
P4: “Porque é que a retilineidade do molde é tão crítica para formas?”
R: Até um desvio de 0,1mm pode fazer o perfil ‘arquear como uma banana’ ou torcer, o que impossibilita montá-lo numa estrutura de forma.
P5: “Como lidam com o pico de calor exotérmico no molde?”
R: Projetamos as zonas de aquecimento com controladores PID independentes, para compensar o calor gerado pela reação de cura da resina.
P6: “A cromagem dura é indispensável em todos os moldes?”
R: Sim. Sem ela, o atrito entre a fibra de vidro e o aço levaria a um desgaste rápido e a altas forças de tração, que poderiam travar a máquina.
P7: “Fornecem moldes à medida a partir dos nossos desenhos CAD?”
R: Sim. Somos especializados em fabrico de precisão 1:1 a partir de ficheiros STEP ou DWG do cliente, incluindo com ajustes da taxa de retração.
P8: “Qual é o prazo de entrega típico de um molde complexo para forma?”
R: Uma matriz de forma de alta precisão costuma levar de 15 a 25 dias para maquinagem, tratamento térmico e polimento final.
P9: “Oferecem gabaritos de pré-conformação junto com o molde?”
R: Sim, fornecemos guias de pré-conformação correspondentes, de aço inoxidável ou de náilon, para garantir que a fibra entre na matriz na orientação correta.
P10: “Como faço a manutenção do molde entre as produções?”
R: A cavidade deve ser limpa do resíduo de resina enquanto está aquecida e revestida com um óleo antiferrugem leve ou um spray protetor de moldes.
Consultoria em ferramentas de precisão
Otimize a sua produção de compósitos com a Guangdong Haikuo Composite Materials Co., Ltd. Liderada por Helena Wang, somos especializados em moldes de pultrusão de PRFV/GRP de elevada qualidade.
Envie o seu projeto para uma análise técnica:
- Gerente de projetos de ferramentas: Helena Wang
- E-mail de engenharia técnica: [email protected]
- WhatsApp global: +86 189 5198 8522
Especificações de ferramentas e informações de engenharia
| Material do aço da matriz | Aço-ferramenta H13 (premium) | Aço para matrizes Cr12MoV (padrão) | Aço para moldes P20 (económico) |
|---|---|---|---|
| Vida útil de trabalho principal | Excelente (mais de 50.000 metros com fibra de vidro) | Alta (cerca de 30.000 a 40.000 metros) | Moderada (adequada para protótipos de pequenas séries) |
| Resistência à fadiga térmica | Ultra-alta (mantém a dureza HRC em temperatura elevada) | Moderada (boa para matrizes de poliéster) | Fraca (sujeita a desgaste dimensional sob PU contínuo) |
| Limite de polimento espelhado interno | Excelente (atinge Ra 0,012 μm) | Muito boa (atinge Ra 0,025 μm) | Padrão (atinge Ra 0,040 μm) |
| Perfis de aplicação adequados | produções de perfis de formas/venezianas que exigem a máxima vida útil da ferramenta e estabilidade dimensional | Produção de perfis de formas/venezianas em volume padrão | Prototipagem em baixo volume ou produções de teste de perfis de formas/venezianas |
Perguntas e respostas sobre engenharia de moldes de precisão
P1: Porque é que uma espessura de cromagem dura de 0,04-0,05mm é crítica para o molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV?
Resposta: Os rovings e as mantas de fibra de vidro são muito abrasivos. Durante a pultrusão contínua, a matriz reforçada cria um atrito de riscamento significativo contra as paredes da cavidade do molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV. Uma camada de cromo duro precisa, de 0,04-0,05mm, aumenta a microdureza da superfície e protege o aço-ferramenta subjacente, o que prolonga a vida útil da matriz em mais de 40% e mantém uma geometria de perfil de forma constante, produção após produção.
P2: Como o polimento espelhado interno até Ra 0,012-0,025 μm afeta a força de tração no molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV?
Resposta: Uma cavidade polida como espelho reduz de forma drástica o coeficiente de atrito dinâmico dentro do canal de conformação do perfil de forma/veneziana. Menor atrito significa que a máquina de pultrusão precisa de menos força de fixação/tração para avançar o compósito em cura, o que reduz o atrito estático na linha, evita o afloramento das fibras na superfície e diminui o consumo de energia em produções longas.
P3: Qual classe de aço deve ser especificada para a produção em grande volume com o molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV?
Resposta: Para o fabrico contínuo em grande volume, recomenda-se o aço-ferramenta H13 ou o aço para matrizes Cr12MoV. O H13 oferece a maior vida útil e a melhor resistência à fadiga térmica, enquanto o Cr12MoV oferece bom desempenho a menor custo em produções de volume padrão; o aço para moldes P20 continua a ser uma opção económica para protótipos ou lotes de teste curtos.
P4: O molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV pode ser personalizado em dimensões fora do padrão ou em especificações OEM?
Resposta: Sim. Como em toda a nossa ferramenta de pultrusão, as dimensões, o número de cavidades e o tratamento de superfície podem ser projetados conforme o seu desenho ou amostra exatos: atendemos tanto a tamanhos padrão de catálogo quanto a pedidos de ferramentas OEM totalmente à medida.
P5: Com quais sistemas de resina o molde de pultrusão para forma composta de GRP: ferramentas de alta precisão para perfis de PRFV é compatível?
Resposta: A matriz é compatível com toda a gama de sistemas de resina usados na pultrusão de PRFV, incluindo resinas de poliéster insaturado, éster vinílico, epóxi e fenólicas. Informe a resina e o perfil de cura desejados, e confirmaremos o acabamento ideal da cavidade e a configuração das zonas de aquecimento.
Processo de produção

Projeto do molde pelo engenheiro

Ajuste do molde do perfil

Nivelamento do bloco bruto

Maquinagem CNC do molde

Puncionamento do molde

Retífica de superfície

Polimento da parede interna da cavidade

Cromagem do molde
Certificado






