















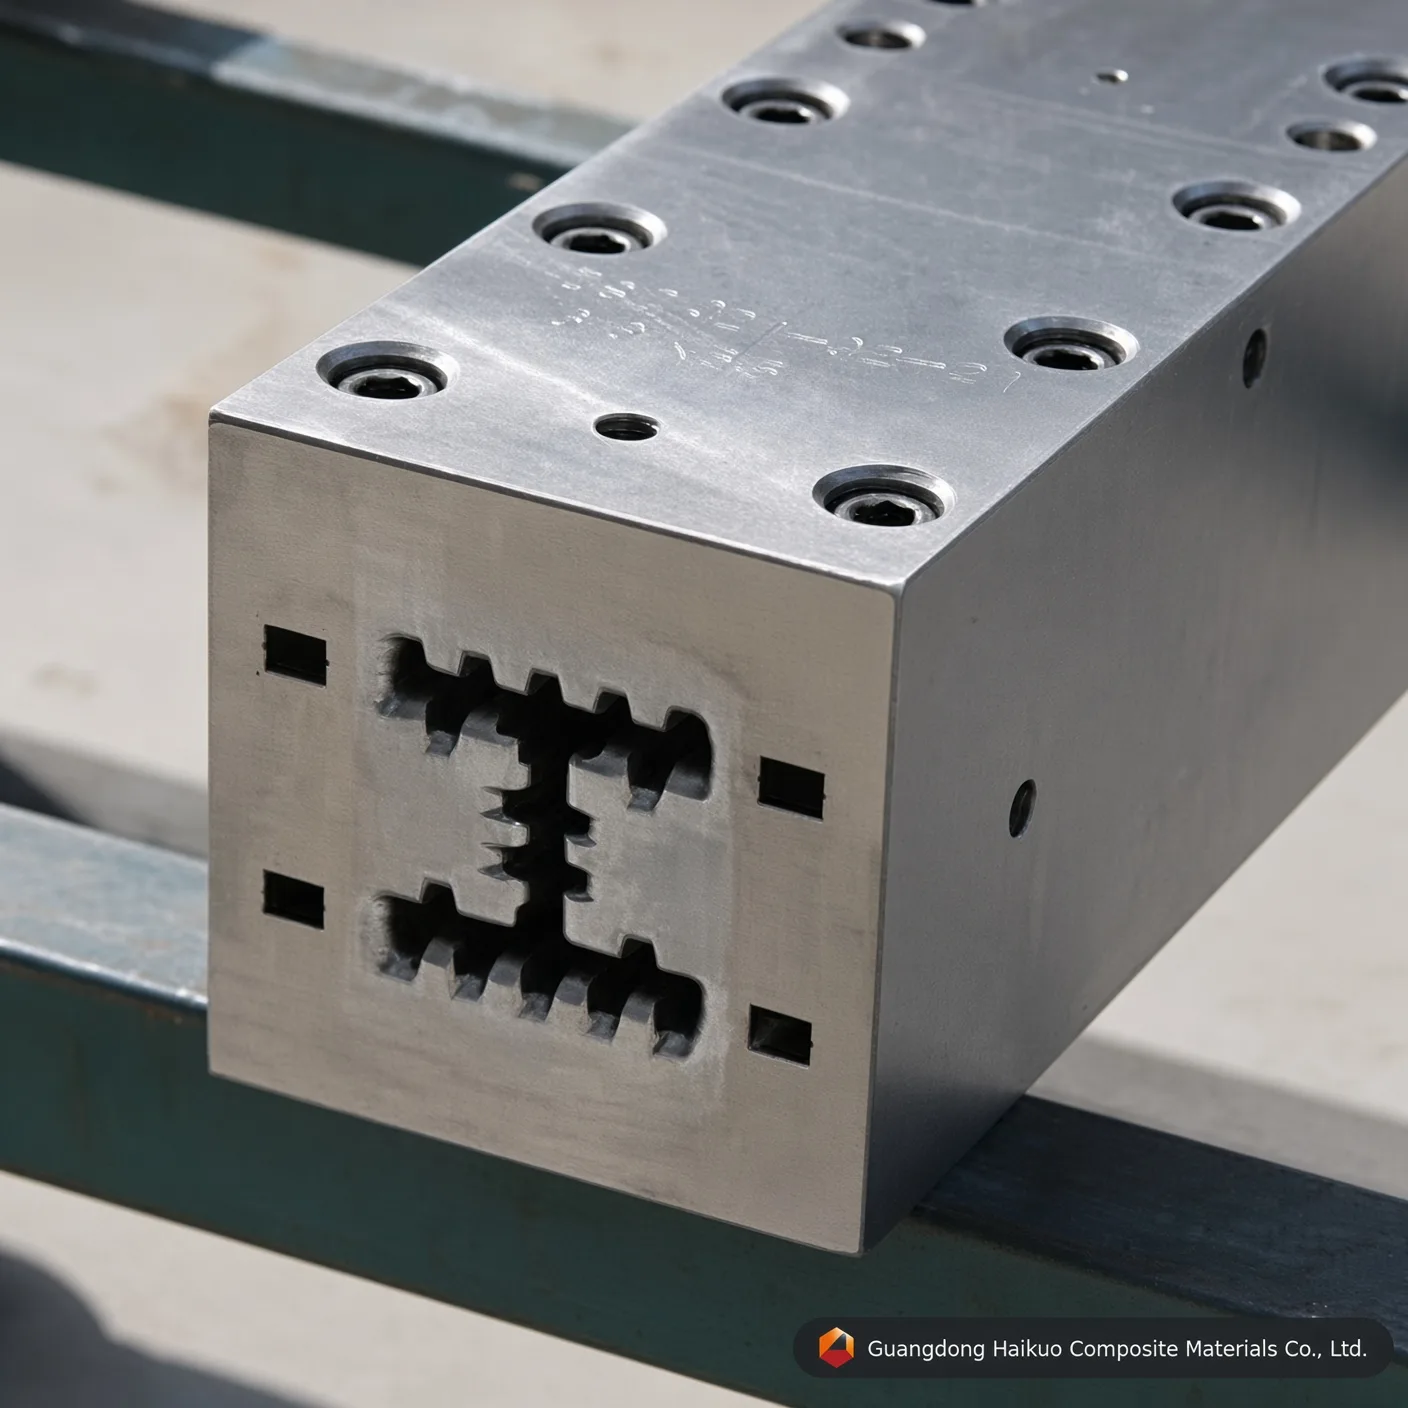
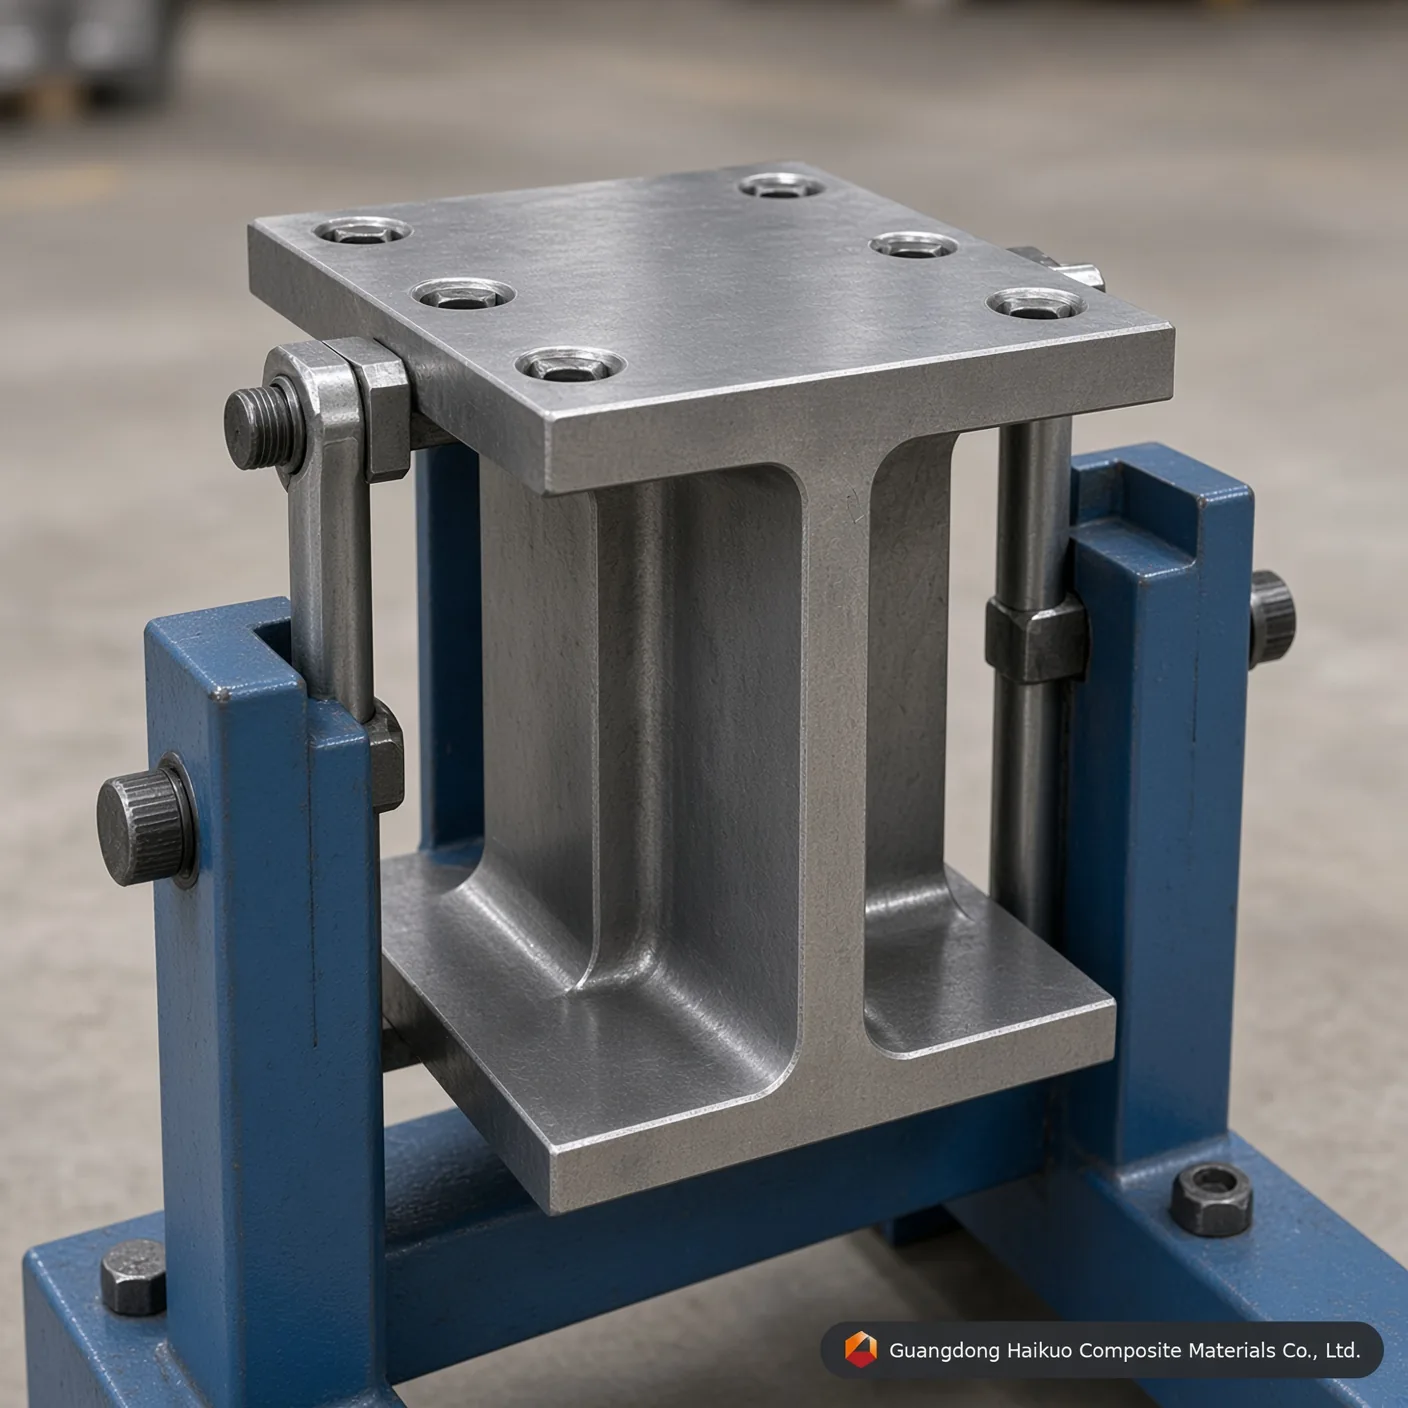
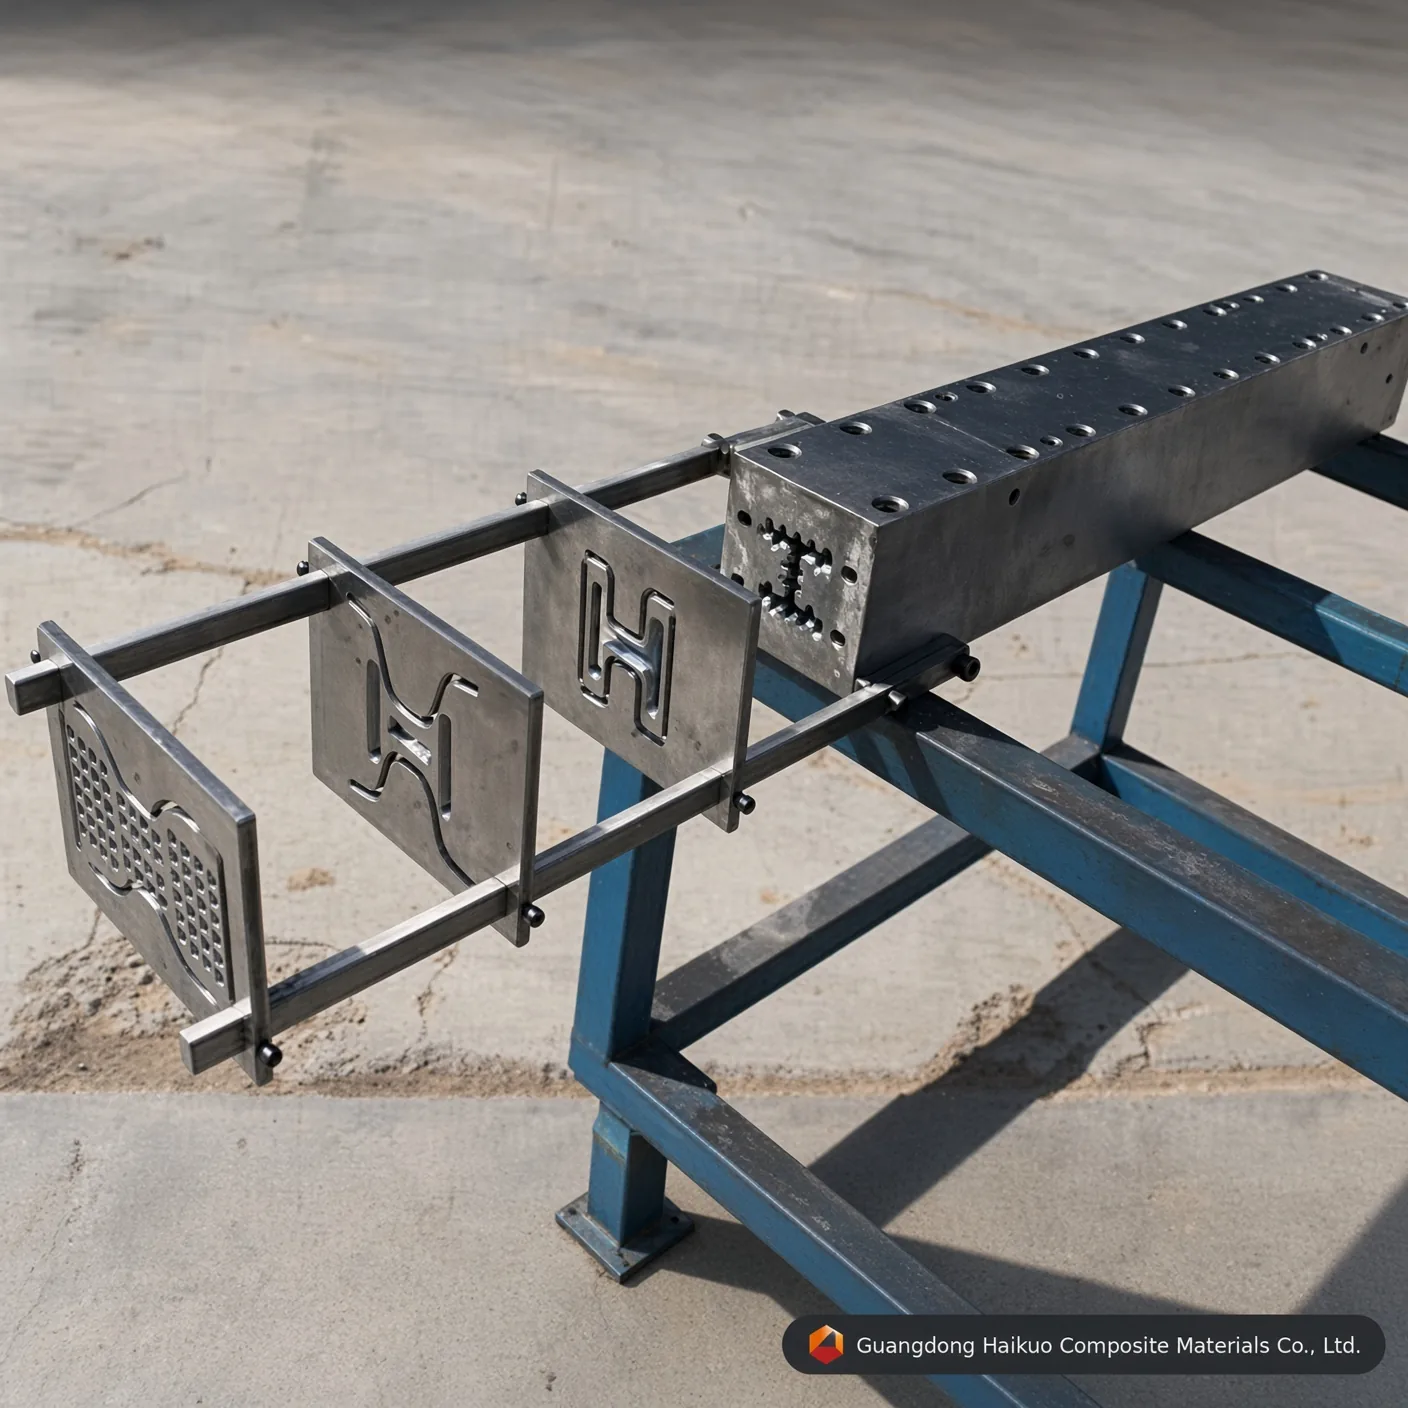
Molde de pultrusão para vigas I de PRFV
Este molde forma perfis de PRFV como tira plana, perfis U, vareta, tubo redondo, tubo retangular, viga I, estrutura etc., aparafusado à máquina de pultrusão de PRFV, onde um processo contínuo de pultrusão com roving e resina dá forma a cada secção.
Norma de execução
Retilineidade: 0,02mm Acabamento liso: Ra=0,025~0,012 Dureza da superfície da cavidade: < 0,02mm Tolerâncias de contorno: ±0,3mm Espessura do revestimento: 0,04-0,05mm Serviços personalizados disponíveis
DescriçãoPerguntas frequentesFale connosco
O molde de pultrusão para vigas I de PRFV é uma matriz usada para fabricar tubos de PRFV (plástico reforçado com fibra de vidro). O processo de pultrusão puxa o reforço de fibra saturado de resina por uma matriz aquecida para formar um tubo contínuo, de secção transversal e tamanho definidos. O tubo de PRFV oferece baixo peso, elevada resistência, resistência à corrosão, isolamento elétrico e resistência ao fogo, e por isso é muito usado nos setores de energia, química, construção e transporte.
Como funciona o molde de pultrusão para vigas I de PRFV
1. Fios contínuos de fibra (vidro, carbono ou reforço semelhante) saem da gaiola de bobinas e passam por um sistema de guias até ao banho de resina.
2. O feixe de fibras impregnado passa então por uma estação de pré-formação, que o reúne na secção transversal desejada antes de entrar na matriz.
3. Dentro da matriz aquecida, a pressão e a temperatura transformam a resina de líquida em gel e, por fim, num sólido rígido em torno do reforço.
4. Um mecanismo de tração puxa a secção de compósito curada para fora da matriz, e depois uma serra a apara no comprimento encomendado.
O que determina o desempenho e os parâmetros do molde de pultrusão para vigas I de PRFV
Reforço de fibra: o tipo e a carga de fibra usados influenciam diretamente a resistência, a rigidez e o peso; um teor de fibra maior costuma resultar numa peça mais resistente e mais leve. Fibra de vidro, fibra de carbono e fibra de aramida são os reforços mais especificados.
Matriz de resina: a química da resina e a proporção da mistura regem a resistência ao calor, a resistência química e o comportamento de envelhecimento a longo prazo, e um sistema de resina mais estável garante melhor durabilidade. As resinas de poliéster, éster vinílico e epóxi são os sistemas mais usados.
Projeto da matriz: a geometria e as dimensões da cavidade determinam a secção transversal e o tamanho finais, além da velocidade da linha e da qualidade da peça; uma matriz construída com mais precisão produz peças mais consistentes com maior produtividade.
Parâmetros técnicos do molde de pultrusão e normas de execução
| Nome do molde | Molde de pultrusão para viga I de PRFV |
| Especificação | Conforme a personalização do cliente |
| Material | 40Cr, P20, Cr12, 38CrMoAI, H13 (opcional) |
| Tratamento da superfície da cavidade | Têmpera e revenido, têmpera, cromagem dura, nitretação |
| Dureza da cavidade | HRC55-60 |
| Resina aplicável | Poliéster insaturado, resina vinílica, resina epóxi, resina fenólica, poliuretano |
| Retilineidade | 0.02mm |
| Acabamento liso | Ra=0,025~0,012 |
| Dureza da superfície da cavidade | < 0.02mm |
| Tolerâncias de contorno | ±0.3mm |
| Espessura do revestimento | 0.04-0.05mm |
Especificações de ferramentas e informações de engenharia
| Material do aço da matriz | Aço-ferramenta H13 (premium) | Aço para matrizes Cr12MoV (padrão) | Aço para moldes P20 (económico) |
|---|---|---|---|
| Vida útil de trabalho principal | Excelente (mais de 50.000 metros com fibra de vidro) | Alta (cerca de 30.000 a 40.000 metros) | Moderada (adequada para protótipos de pequenas séries) |
| Resistência à fadiga térmica | Ultra-alta (mantém a dureza HRC em temperatura elevada) | Moderada (boa para matrizes de poliéster) | Fraca (sujeita a desgaste dimensional sob PU contínuo) |
| Limite de polimento espelhado interno | Excelente (atinge Ra 0,012 μm) | Muito boa (atinge Ra 0,025 μm) | Padrão (atinge Ra 0,040 μm) |
| Perfis de aplicação adequados | produções de viga I que exigem a máxima vida útil da ferramenta e estabilidade dimensional | Produção de viga I em volume padrão | Prototipagem em baixo volume ou produções de teste de viga I |
Perguntas e respostas sobre engenharia de moldes de precisão
P1: Porque é que uma espessura de cromagem dura de 0,04-0,05mm é crítica para o molde de pultrusão para viga I de PRFV?
Resposta: Os rovings e as mantas de fibra de vidro são muito abrasivos. Durante a pultrusão contínua, a matriz reforçada cria um atrito de riscamento significativo contra as paredes da cavidade do molde de pultrusão para viga I de PRFV. Uma camada de cromo duro precisa, de 0,04-0,05mm, aumenta a microdureza da superfície e protege o aço-ferramenta subjacente, o que prolonga a vida útil da matriz em mais de 40% e mantém uma geometria de viga I constante, produção após produção.
P2: Como o polimento espelhado interno até Ra 0,012-0,025 μm afeta a força de tração no molde de pultrusão para viga I de PRFV?
Resposta: Uma cavidade polida como espelho reduz de forma drástica o coeficiente de atrito dinâmico dentro do canal de conformação da viga I. Menor atrito significa que a máquina de pultrusão precisa de menos força de fixação/tração para avançar o compósito em cura, o que reduz o atrito estático na linha, evita o afloramento das fibras na superfície e diminui o consumo de energia em produções longas.
P3: Qual classe de aço deve ser especificada para a produção em grande volume com o molde de pultrusão para viga I de PRFV?
Resposta: Para o fabrico contínuo em grande volume, recomenda-se o aço-ferramenta H13 ou o aço para matrizes Cr12MoV. O H13 oferece a maior vida útil e a melhor resistência à fadiga térmica, enquanto o Cr12MoV oferece bom desempenho a menor custo em produções de volume padrão; o aço para moldes P20 continua a ser uma opção económica para protótipos ou lotes de teste curtos.
P4: O molde de pultrusão para viga I de PRFV pode ser personalizado em dimensões fora do padrão ou em especificações OEM?
Resposta: Sim. Como em toda a nossa ferramenta de pultrusão, as dimensões, o número de cavidades e o tratamento de superfície podem ser projetados conforme o seu desenho ou amostra exatos: atendemos tanto a tamanhos padrão de catálogo quanto a pedidos de ferramentas OEM totalmente à medida.
P5: Com quais sistemas de resina o molde de pultrusão para viga I de PRFV é compatível?
Resposta: A matriz é compatível com toda a gama de sistemas de resina usados na pultrusão de PRFV, incluindo resinas de poliéster insaturado, éster vinílico, epóxi e fenólicas. Informe a resina e o perfil de cura desejados, e confirmaremos o acabamento ideal da cavidade e a configuração das zonas de aquecimento.
Processo de produção

Projeto do molde pelo engenheiro

Ajuste do molde do perfil

Nivelamento do bloco bruto

Maquinagem CNC do molde

Puncionamento do molde

Retífica de superfície

Polimento da parede interna da cavidade

Cromagem do molde
Certificado






