















120*50 mm FRP-suorakaideputken pultruusiosuulake & raskaan käytön rakennetyökalut
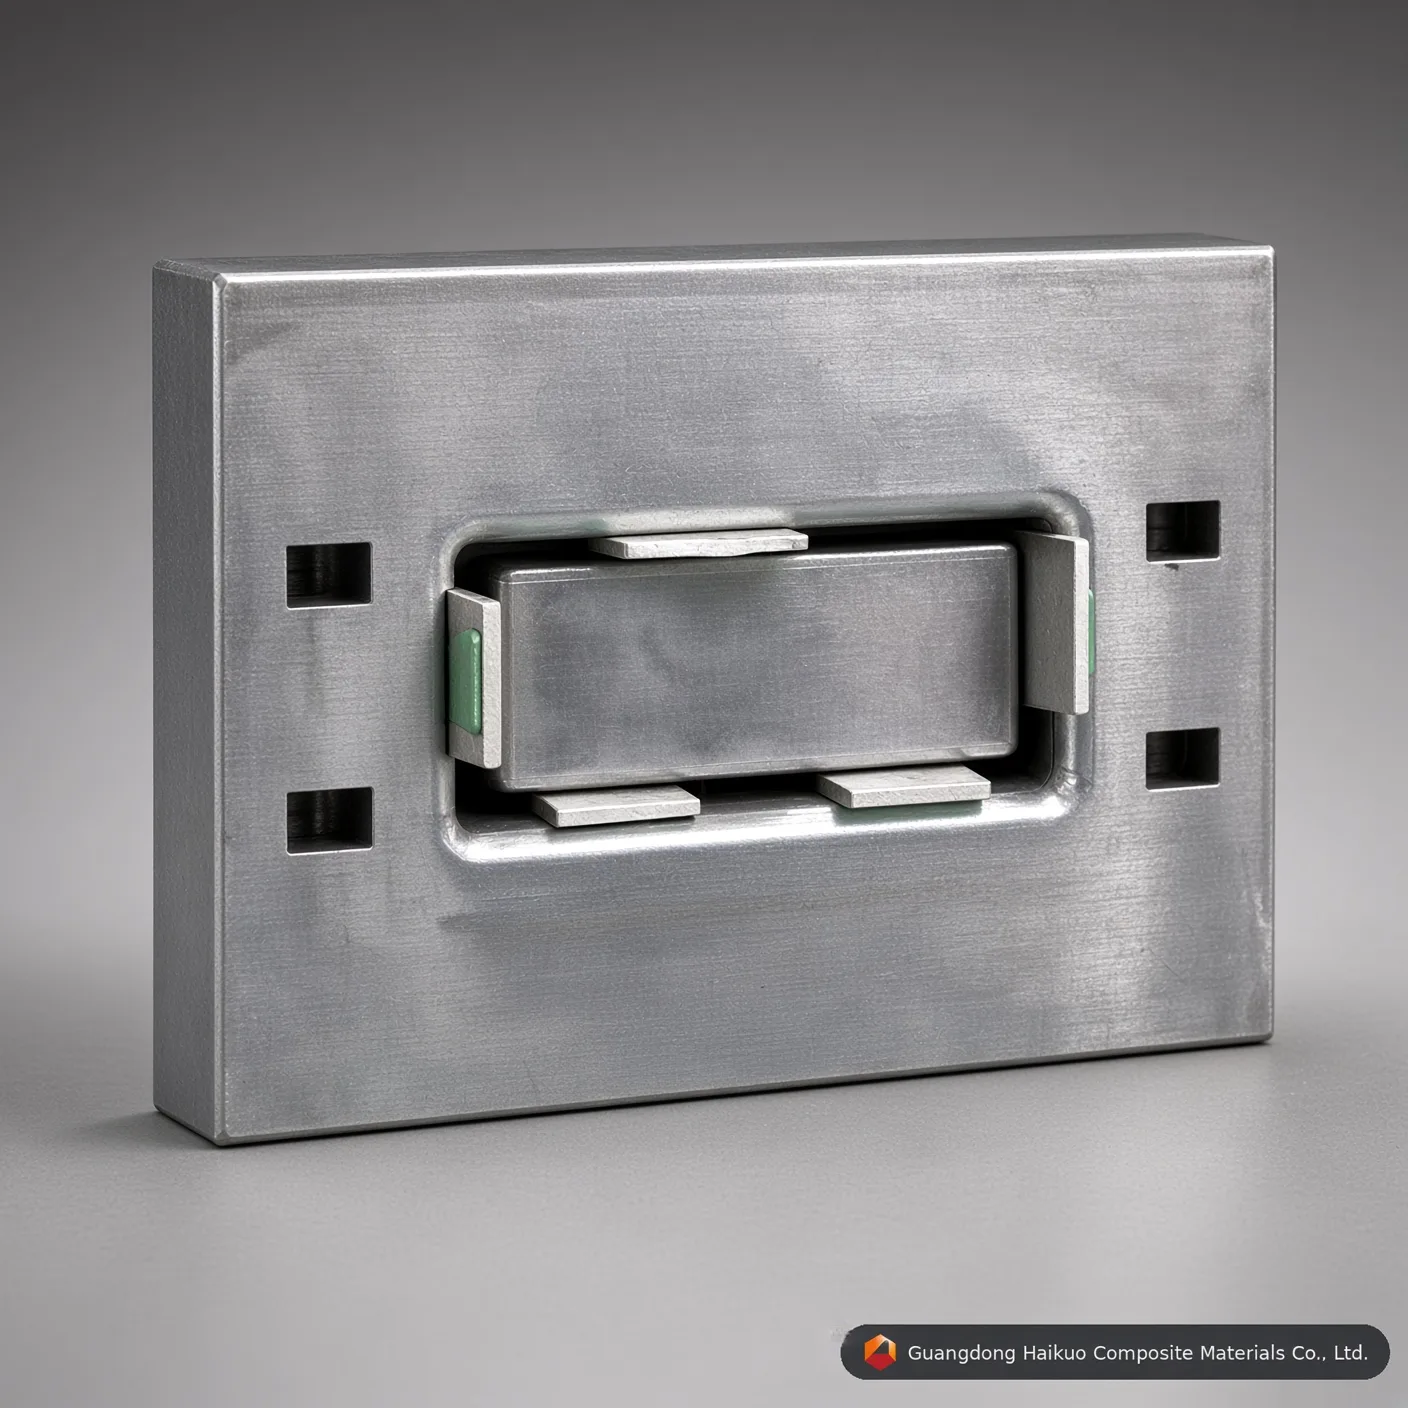
Sertifioidun valmistajan Haikuon tarkasti rakennettu 120*50 mm FRP-suorakaideputken pultruusiomuotti. Työstetty H13/Cr12-työkaluteräksestä 0,05 mm:n kovakromipinnoituksella ja Ra 0,012 peilipinnalla.
Toteutusstandardi
Suoruus: 0,02 mm Sileys: Ra=0,025~0,012 Ontelon pinnan kovuus: < 0,02 mm Rajatoleranssit: ±0,3 mm Pinnoitteen paksuus: 0,04-0,05 mm Räätälöidyt palvelut saatavilla
Mikä 120*50 mm FRP-suorakaideputken pultruusiomuotti on
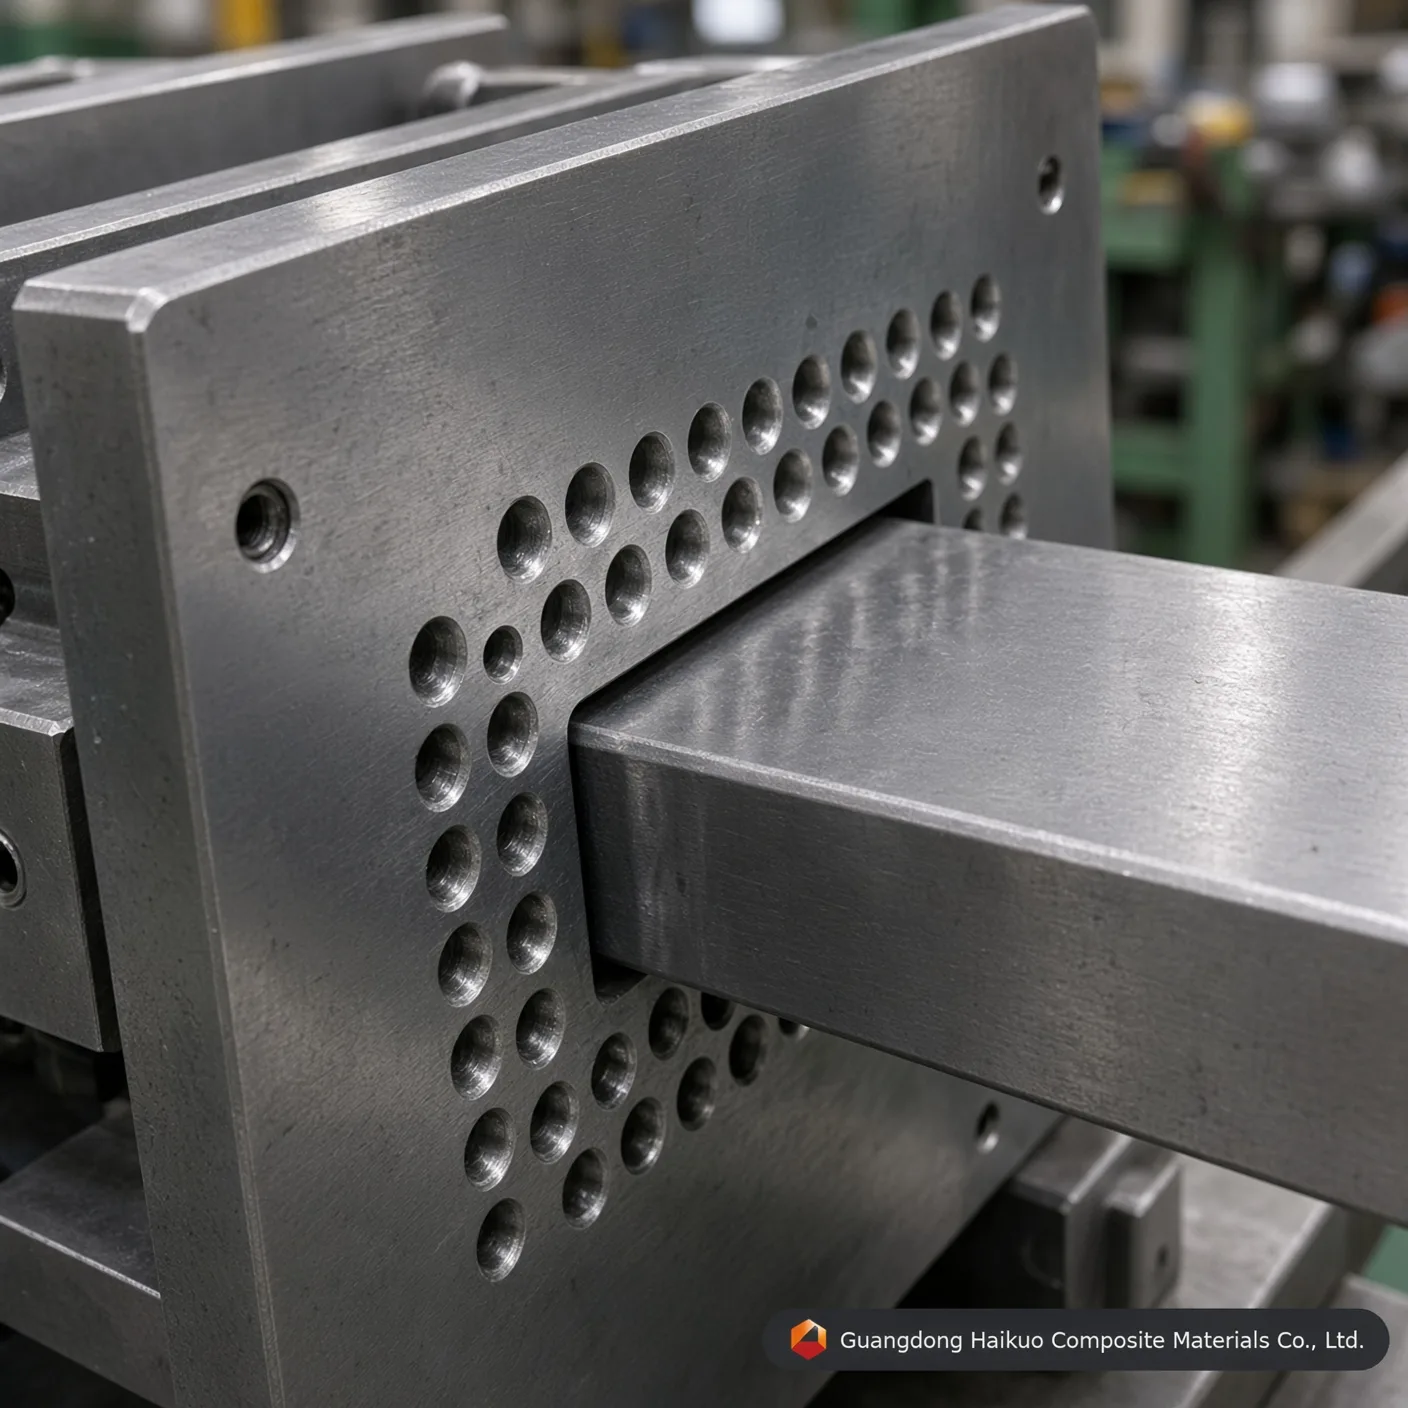
120*50 mm FRP-suorakaideputken pultruusiomuotti — jota kutsutaan myös pultruusiosuulakkeeksi tai mittatilausmuovausmatriisiksi — on raskaan käytön tarkkuustyökalu, joka on rakennettu kuitulujitettujen polymeerirakenneprofiilien jatkuvaan valmistukseen. Kertamuovihartsilla kyllästetyt korkealujuuksiset lasi- tai hiilikuidut vedetään tarkasti lämmitetyn työkaluteräsontelomme läpi, ja tämä työkaluratkaisu tuottaa tiukan mittatarkkuuden, korkean rakenteellisen lujuuden ja tasaisen hartsin jakautumisen koko suorakaiteen muotoisessa poikkileikkauksessa.
Miten Haikuon FRP-pultruusiotyökalut toimivat
Haikuo FRP-suorakaideputken pultruusiomuotin sisällä jatkuva muotoiluprosessi etenee neljän koordinoidun teknisen vaiheen läpi:
- Kuitukelojen purku ja kyllästys: Jatkuvat lasikuitukierteet tai hiilikuitumatot puretaan jännityssäädetyiltä keloilta ja syötetään tyydyttymättömän polyesterin, vinyyliesterin tai epoksihartsin kylpyyn.
- Tarkka esimuotoilu: Hartsilla kostutettu kuitumatriisi kulkee mittatilausesimuotoiluohjainten läpi, jotka järjestävät komposiitin kohteena olevaksi 120*50 mm:n rakenneprofiiliksi.
- Hallittu lämpökovettaminen: Monivyöhykelämmitetyn suulakkeen ontelossa hartsi käy läpi tasaisen eksotermisen ristisitoutumisreaktion, joka muuttaa nestemäisen polymeerin jäykäksi suorakaideputkeksi.
- Jatkuva veto ja sahaus: Hydraulinen tai ketjutyyppinen vetolaitteisto vetää kovettuneen FRP-suorakaideprofiilin suulakkeen ulostulosta, jossa lentävät sahat leikkaavat sen automaattisesti vaadittuihin työmaapituuksiin.
Työkalujen takana olevat materiaali- ja valmistusstandardit
Käyttöiän pidentämiseksi ja sisäisen kitkavastuksen vähentämiseksi Guangdong Haikuo rakentaa ja työstää pultruusiosuulakkeensa ensiluokkaisista sertifioiduista työkaluteräksistä edistyneellä pinnan kuvioinnilla:
| Tekniset määritysparametrit | Testatut tekniset mittarit ja vaatimustenmukaisuusstandardit |
|---|---|
| Työkalun nimi | Premium 120*50 mm FRP-suorakaideputken pultruusiomuotti |
| Poikkileikkauksen koko | 120 mm leveys × 50 mm korkeus (seinämävahvuus täysin räätälöitävissä) |
| Ytimen teräsmateriaali | Premium-luokan 40Cr-, P20-, Cr12MoV-, 38CrMoAl- tai H13-muottiteräs (valinnainen) |
| Ontelon pintakäsittely | Edistynyt karkaisu ja päästö, induktiokarkaisu, kaasunitraus, kovakromipinnoitus |
| Ontelon perusmateriaalin kovuus | HRC 55 – 60 |
| Sisäinen peilikiillotus | Erittäin sileä Ra = 0,025 ~ 0,012 μm (poistaa profiilin mikrohalkeilun) |
| Suoruustoleranssi | ≤ 0,02 mm 1000 mm:n jänteellä |
| Rajageometriset toleranssit | ±0,1 mm – ±0,3 mm (täyttää kansainväliset ilmailu-/5G-rakoodivertailuarvot) |
| Kovakromipinnoituksen paksuus | 0,04 mm – 0,05 mm (tarjoaa äärimmäisen kulutuskestävyyden hankaavaa lasikuitua vastaan) |
| Yhteensopiva kertamuovihartsi | Tyydyttymätön polyesteri (UP), vinyyliesteri, epoksi, fenoli, polyuretaani (PU) -matriisit |
Rakennetyökalujen laatuun vaikuttavat suorituskykytekijät
- Lujitteen optimointi: Kuitutilavuusosuuksien ja mattokokoonpanojen säätäminen 120*50 mm:n ikkunan sisällä muuttaa syntyvän FRP-suorakaideputken mekaanisia ominaisuuksia (jäykkyys, aksiaalinen taivutuskuorma).
- Hartsimatriisin kalibrointi: Valinta edullisen polyesterin, kemikaaliluokan vinyyliesterin tai korkean lämpötilan epoksin välillä määrittää lopullisen korroosioesteen ja lämpölaajenemisprofiilin.
- Työkalun tarkkuus: Erittäin sileä, peilikiillotettu muotin sisäpinta varmistaa pienemmän vetovastuksen, mikä vähentää pultruusiokoneesi energiantarvetta, lisää päivittäistä tuotantonopeutta ja tuottaa profiileja puhtaalla pinnalla.
Miksi valita Haikuon mittatilauspultruusiomuotit?
Guangdong Haikuo auttaa sovittamaan monivyöhykesuulakkeen lämpölaajenemismuuttujat tiettyihin hartsin ristisidosprofiileihin ja tukee nopeaa prototyyppien valmistusta maailmanlaajuisille teollisille toimitusketjuille.
Työkaluvaatimukset & insinöörin huomioita
| Muottiteräksen laatu | H13-työkaluteräs (premium) | Cr12MoV-muottiteräs (vakio) | P20-muottiteräs (edullinen) |
|---|---|---|---|
| Ytimen työkäyttöikä | Erinomainen (yli 50 000 metriä lasikuidulla) | Korkea (noin 30 000 – 40 000 metriä) | Kohtalainen (sopii lyhyisiin prototyyppiajoihin) |
| Lämpöväsymiskestävyys | Erittäin korkea (säilyttää HRC-kovuuden korkeassa lämpötilassa) | Kohtalainen (sopii polyesterimatriiseille) | Heikko (alttiina mittakulumiselle jatkuvassa PU-ajossa) |
| Sisäinen peilikiillotuskerros | Erinomainen (saavuttaa Ra 0,012 μm) | Erittäin hyvä (saavuttaa Ra 0,025 μm) | Vakio (saavuttaa Ra 0,040 μm) |
| Soveltuvat sovellusprofiilit | Massiiviset komposiittirakenneprofiilien ajot, polyuretaanipultruusio | Tavalliset FRP-suorakaideputket, suuren volyymin nelikulmaprofiilit | Pienen volyymin erikoistuneet mittatilauserikoisprofiilit |
Tarkkuusmuottitekniikan kysymykset & vastaukset
K1: Miksi 0,04-0,05 mm:n kovakromipinnoituksen paksuus on kriittinen FRP-suorakaideputken pultruusiomuotille?
Vastaus: Lasikuitukierteet ja -matot ovat erittäin hankaavia materiaaleja. Jatkuvassa komposiittiprofiloinnissa kuitulujitettu matriisi kohdistaa valtavaa naarmuttavaa kitkaa FRP-putken pultruusiomuotin ontelon seinämiin. Tarkan 0,04-0,05 mm:n kovakromipinnoituskerroksen levittäminen lisää pinnan mikrokovuutta ja suojaa alla olevaa työkaluterästä (kuten H13 tai Cr12). Tämä kulutusta kestävä este pidentää pultruusiosuulakkeen rakenteellista käyttöikää yli 40 % ja ylläpitää tasaista 120*50 mm:n ulkogeometriaa.
K2: Miten sisäinen peilikiillotus tasoon Ra 0,012 vaikuttaa pultruusiokoneesi vetovoimavastukseen?
Vastaus: Mikroskooppisen sisäisen peilikiillotuskarheuden Ra 0,012-0,025 μm saavuttaminen vähentää dramaattisesti dynaamista kitkakerrointa 120*50 mm:n mittatilausmuovausmatriisin sisällä. Pienempi kitkavastus tarkoittaa, että hydraulinen tai ketjutyyppinen pultruusiokone tarvitsee merkittävästi vähemmän puristusvetovoimaa kovettuvan komposiittiprofiilin eteenpäin viemiseksi. Tämä poistaa linjan tarttumisen, estää pintakuitujen esiintulon tai ryppyjen synnyn ja vähentää energiankulutusta massatuotantovuoroissa.
K3: Mikä ydinteräslaatu tulisi määrittää suuren volyymin mittatilaus-FRP-nelikulmaisille ja suorakaiteen muotoisille pultruusiotyökaluille?
Vastaus: Suuren volyymin, pitkäaikaiseen jatkuvaan mittatilaus-FRP-nelikulmaisten tai suorakaideputkien valmistukseen suositellaan vahvasti H13-työkaluterästä tai Cr12MoV-muottiterästä. H13-teräs tarjoaa erinomaisen lämpöväsymiskestävyyden ja säilyttää perusmateriaalin kovuutensa (HRC 55-60) vinyyliesteri- tai polyuretaanijärjestelmien korkean lämpötilan eksotermisten kovettumishuippujen aikana. Lyhyempiin, kustannusherkkiin prototyyppiprofiilien tuotantoajoihin voidaan tehokkaasti käyttää edullisia esikarkaistuja muottiteräksiä, kuten P20.
K4: Miten Haikuo estää mittavääntymisen 1000 mm:n suoruustoleranssilla suurilla suorakaideprofiileilla?
Vastaus: Mittavääntyminen poistetaan hallitsemalla tiukasti työstö- ja lämpöprofiloinnin kohdistusta. Haikuolla sisäinen työkaluverstaamme käyttää erittäin tarkkoja CNC-hiontakoneita ≤0,02 mm:n metriä kohti suoruustoleranssin kynnyksen valvomiseksi. Lisäksi insinöörimme optimoivat sähkölämmityspatruunoiden paikallisen jakauman 120*50 mm:n muottilevyjen varrella luoden tasapainoisen lämpögradientin, joka tasaa hartsin geeliytymisnopeudet ja kompensoi komposiitin sisäisen jännityksen kertymistä.
K5: Mikä on arvioitu toimitusaika mittatilaus 120*50 mm:n lasikuitusuulakepuristusmuotin valmistukselle?
Vastaus: Mittatilauslasikuitusuulakepuristusmuottien vakiotoimitusaika on 15-20 arkipäivää. Tämä sisältää piirustuksen varmennuksen, ensiluokkaisen työkaluteräksen hankinnan, monia akseleita käyttävän jyrsinnän, kaasunitrauksen, kovakromisähkösaostuksen ja ontelon sisäisen peilikäsinkiillotuksen tavoitteena olevien rakenteellisten komposiittiprofiilien määritysten täyttämiseksi.
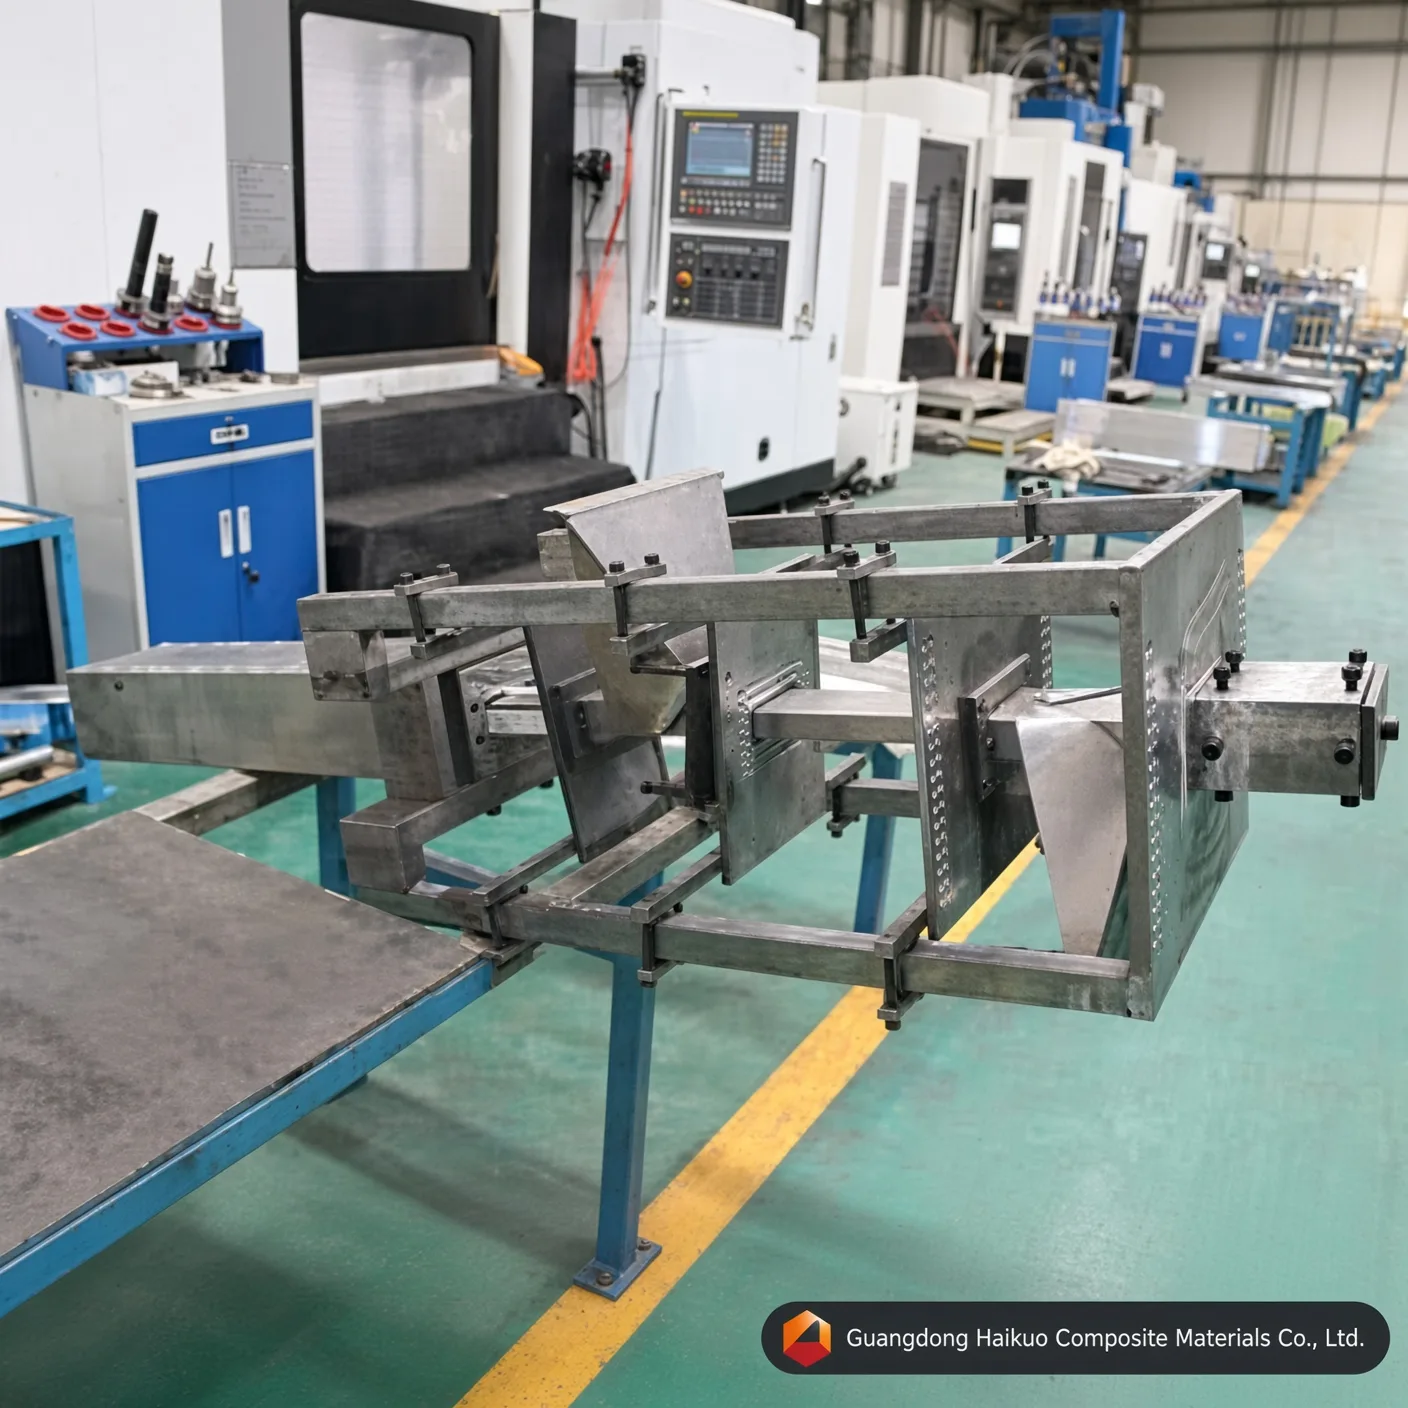
Tuotantoprosessi

Muotin suunnittelu (insinöörityö)

Profiilimuotin säätö

Karkea aihion tasaus

Muotin CNC-työstö

Muotin lävistys

Pintahionta

Muotin ontelon sisäseinän kiillotus

Muotin kromaus
Sertifikaatti






