















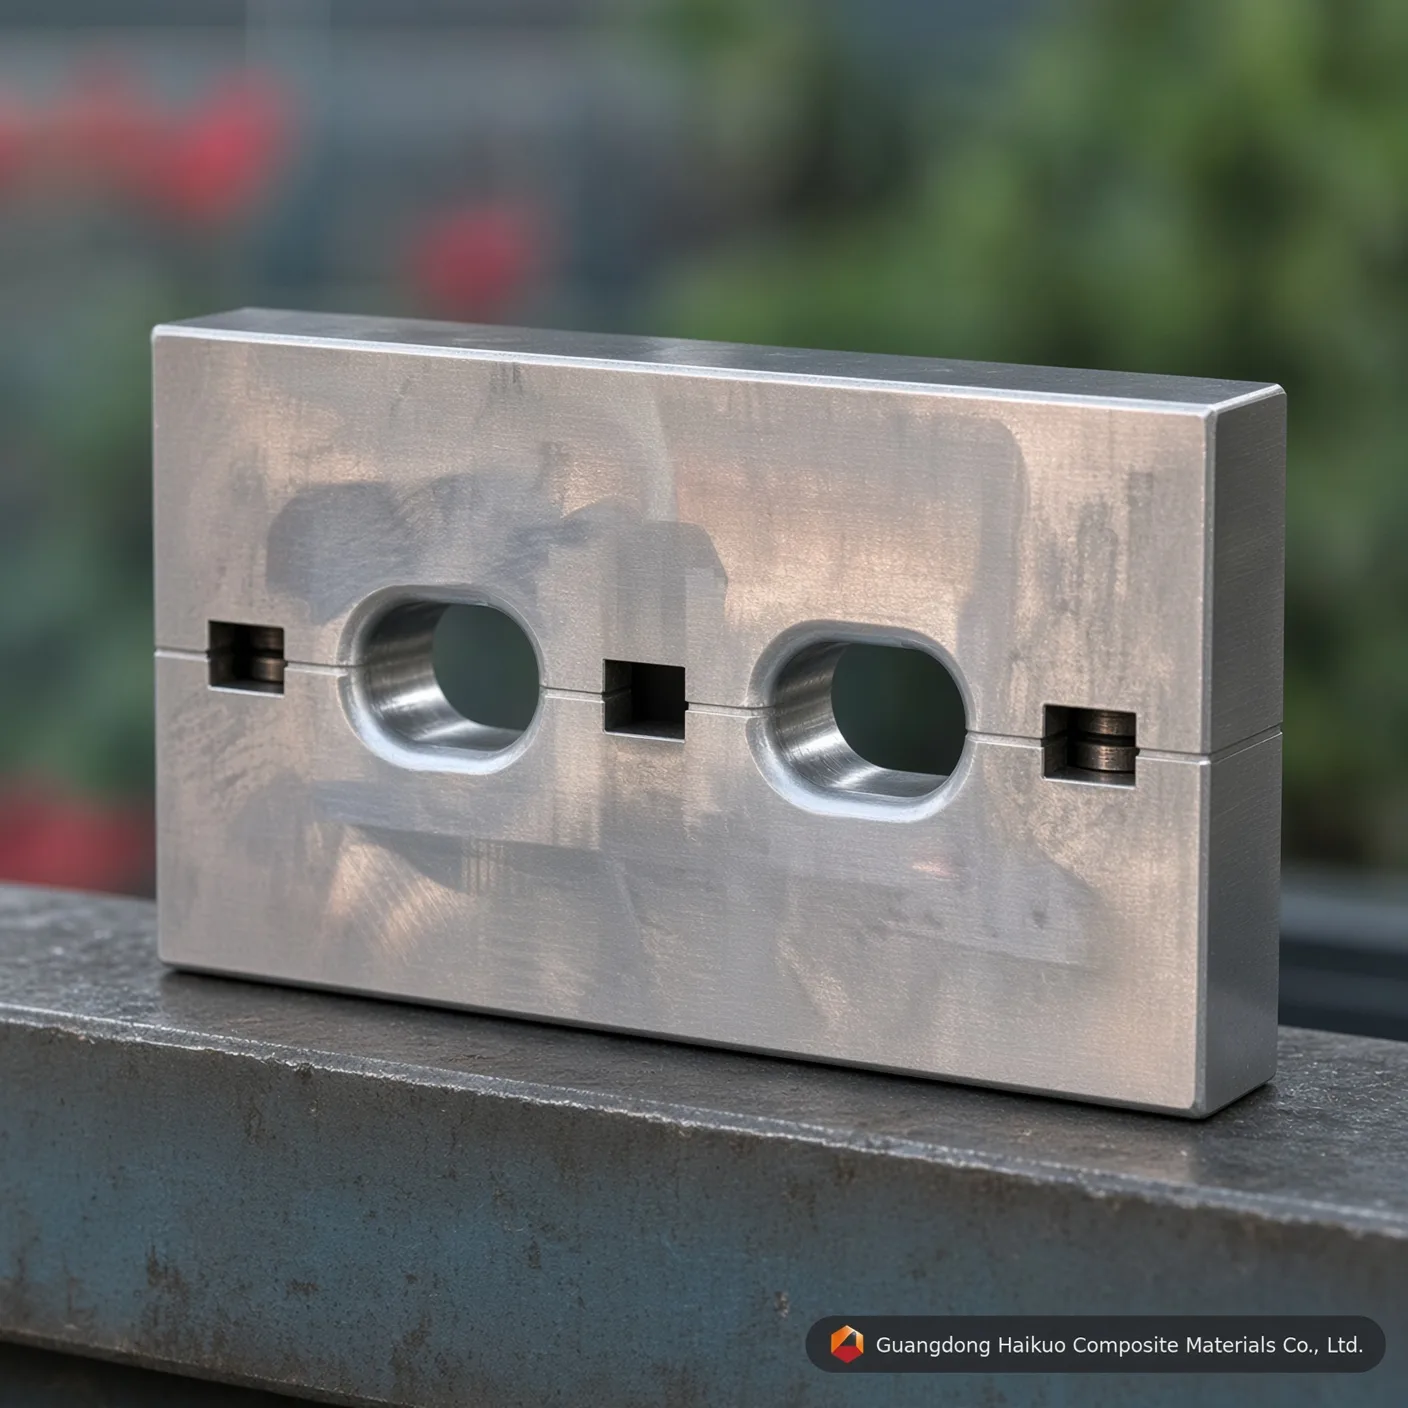
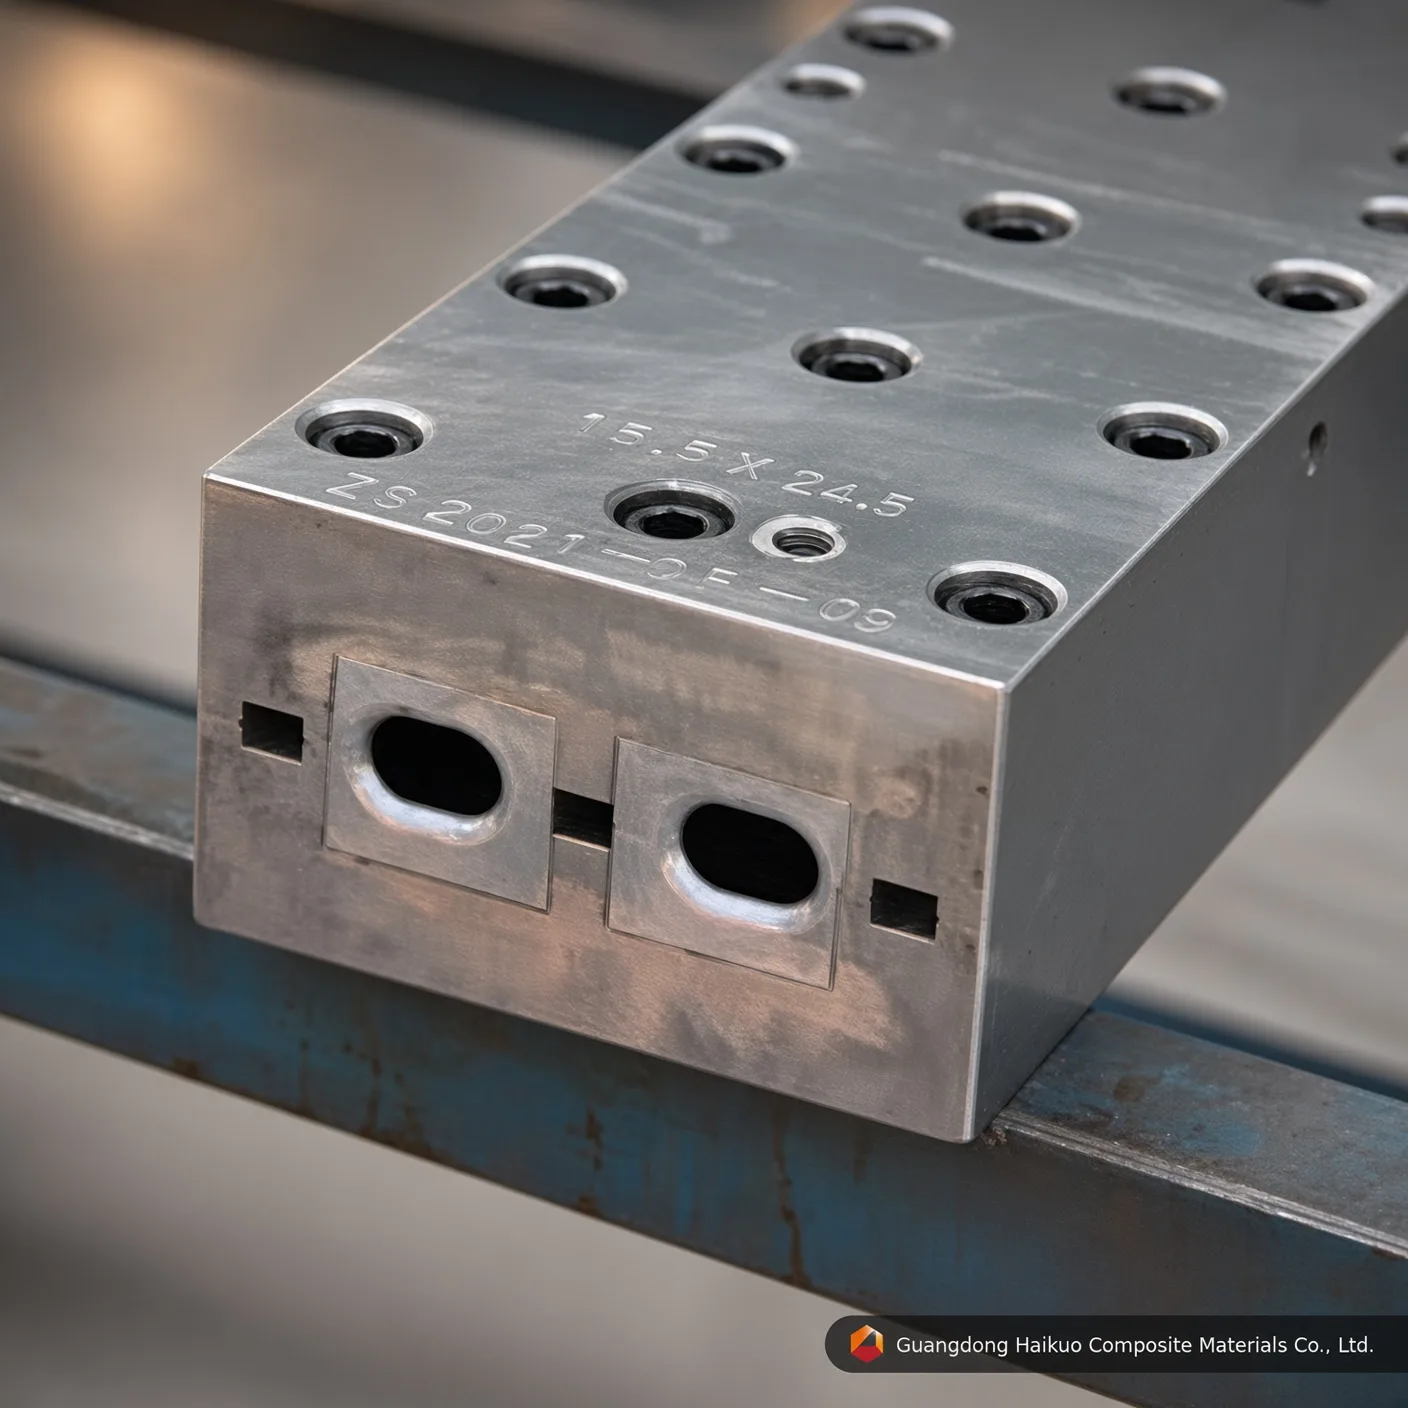
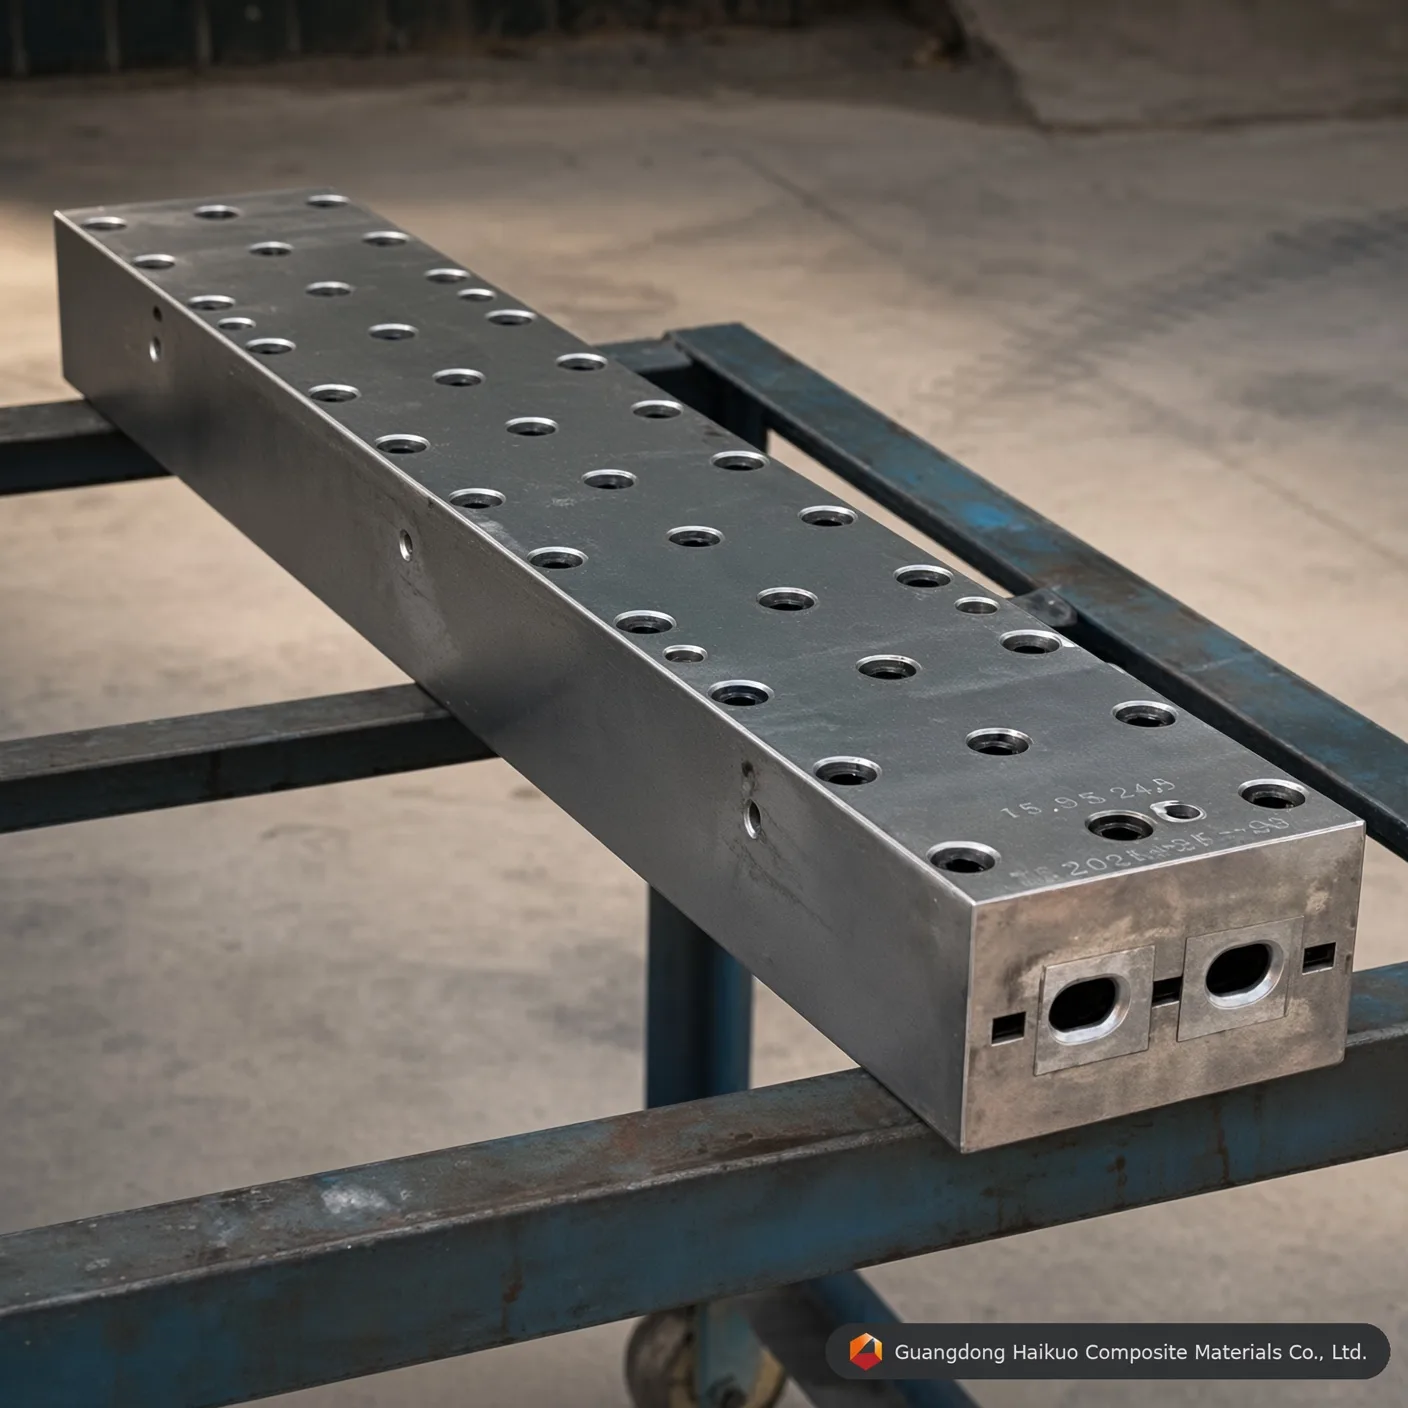
Pultrusjonsform for oval FRP-stang: høypresisjonsverktøy for høyfaste profiler
Oppgrader komposittproduksjonslinjen din med en presisjonsbygget pultrusjonsform for ovale FRP-stenger. Den er bygget av Cr12/H13-verktøystål med speilpolert hulrom og HRC 60 hardhet, og gir enestående slitasjemotstand for profiler til elektrisk og industriell bruk.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Konstruert verktøy for ovale stangprofiler av industriell kvalitet
Fra og med 2026 øker etterspørselen etter ovale FRP-stenger i spesialiserte bruksområder som høyspenningsisolatorer, verktøyskaft og ergonomiske konstruksjonsstøtter. Vår pultrusjonsform for ovale FRP-stenger er et høypresisjonsverktøy bygget for å håndtere den særegne harpiksstrømmen i ikke-sirkulære massive profiler. Hos Guangdong Haikuo er ovale verktøy utviklet med optimalisert intern termodynamikk for jevn herding og hulromsfrie kjerner, og gir profiler med utmerket bøyefasthet og overflatefinish.
1. Slik fungerer pultrusjon av ovale stenger
Å produsere en oval stang krever mer enn et elliptisk hulrom alene — det krever kontroll av tverrgående spenning mens harpiksen går fra væske til fast komposittmateriale:
- Logikk for fiberfordeling: Et ovalt tverrsnitt gir i seg selv ujevn spenning over rovingene. Verktøyene våre bruker egne forformerplater som holder glassfibertettheten jevn langs både hovedaksen og biaksen.
- Soneinndelt temperaturkontroll: Fordi den ovale stangen er massiv, må eksotermisk varme som frigjøres under herding håndteres nøye. Verktøyene våre bruker oppvarmingssoner i flere trinn for å beskytte mot «kjernesprekker» midt i stangen.
- Avsmalnende komprimering: Verktøyets innløp er CNC-fresd med en presis innløpskonus som bygger opp trykket gradvis, driver ut luftbobler og sikrer en tett, hulromsfri matrise.
2. Materialkvaliteter og overflatebehandling
Produksjon av massive stenger skjer i store volumer og er svært slipende for verktøyet, så vi bruker førsteklasses metallurgi for å sikre lang levetid:
- Cr12 / Cr12MoV: Et bransjestandardvalg for glassfiberproduksjon som gir utmerket hardhet (HRC 58-62) og slitasjemotstand.
- H13-verktøystål: Egnet for høyhastighetsproduksjon eller epoksybaserte harpikssystemer der motstand mot termisk utmatting og seighet betyr mest.
- Speilpolering (Ra 0.012): Hulrommets innside er speilpolert og belagt med 0.05mm hardkrom. Den ultraglatte overflaten reduserer trekkfriksjonen med 25 % og reduserer risikoen for «lodning» på overflaten kraftig.
3. Pultrusjonsform for ovale FRP-stenger — tekniske parametere
| Teknisk spesifikasjon | Haikuo standardverdi | Industriell betydning |
|---|---|---|
| Profilspesifikasjon | 15.5mm ~ 24.5mm (kan tilpasses) | Optimalisert for isolasjon og skaft. |
| Hulromsmateriale | Cr12 / H13 / 38CrMoAI | Eksepsjonell slitasje- og varmebestandighet. |
| Hulromshardhet | HRC 55 – 62 | Immun mot fiberindusert erosjon. |
| Overflateglatthet | Ra 0.025 ~ 0.012 | Sikrer en høyglans overflate med lav friksjon. |
| Rakhet | < 0.02 mm / meter | Kritisk for presise mekaniske deler. |
| Plateringstykkelse | 0.04 – 0.06 mm | Beskyttende kromsjikt av industriell kvalitet. |
4. Optimaliserte ytelsesfaktorer
- Harpiksjevnhet: Kompatibel med umettet polyester-, vinylester- og polyuretansystemer, og formen håndterer et bredt spekter av kjemiske eksotermer.
- Høye trekkhastigheter: Den ultralave friksjonen i våre kromplaterte hulrom tillater trekkhastigheter opptil 1.2 m/min, noe som maksimerer den daglige produksjonen.
- Konstruksjonsmessig balanse: Utviklet for å romme opptil 80 % langsgående rovinginnhold, som sikrer maksimal strekkfasthet i konstruksjonsbruk.
10 faglige vanlige spørsmål: teknikk for former til ovale stenger
Sp1: “Kan ovalitetsforholdet (hovedakse kontra biakse) tilpasses?”
Sv: Ja. Vi kan maskinere hulrommet til et hvilket som helst elliptisk forhold som kreves for din spesifikke ergonomiske eller mekaniske utforming.
Sp2: “Hva er forventet levetid for en Cr12-form for ovale stenger?”
Sv: Med riktig vedlikehold og speilfinish på kromplateringen kan du regne med mellom 100 000 og 150 000 meter produksjon.
Sp3: “Hvordan hindrer dere «kjernesprekker» i tykke ovale stenger?”
Sv: Dette håndteres med presis oppvarming i flere soner som styrer herdehastigheten fra ytre overflate til kjernen og hindrer oppbygging av termiske spenninger.
Sp4: “Er karbonfiber kompatibelt med denne formen?”
Sv: Ja, men til karbonfiber anbefaler vi H13-stål med spesialisert nitrering eller DLC-belegg for å håndtere fiberens spesifikke egenskaper.
Sp5: “Leveres formen med tilpassede forformerplater?”
Sv: Ja. Hver form for ovale stenger leveres med et sett forformere i rustfritt stål for å sikre at fibrene er riktig innrettet før de går inn i den oppvarmede sonen.
Sp6: “Hvorfor er rakhetstoleransen så stram (0.02mm)?”
Sv: Presisjon er avgjørende for stenger som brukes i elektriske koblingsanlegg eller automatisert maskineri, der enhver krumning kan gi mekanisk svikt.
Sp7: “Kan jeg bruke samme verktøy til både polyester- og vinylesterharpiks?”
Sv: Ja. Hardkromoverflaten er kjemisk inert og svært motstandsdyktig mot begge harpikssystemene.
Sp8: “Hva er vanlig trekkhastighet for en oval stang på 20mm?”
Sv: Avhengig av harpikssystemet varierer hastigheten vanligvis fra 0.5 til 1.0 meter per minutt.
Sp9: “Hvordan fjerner jeg harpiksrester fra det elliptiske hulrommet?”
Sv: Vår Ra 0.012-finish gjør rengjøring enkel. Vi anbefaler å bruke messingskrapere mens formen er varm, etterfulgt av en lett tørking med løsemiddel.
Sp10: “Tilbyr dere teknisk rådgivning om plassering av varmestaver?”
Sv: Ja. Sammen med formen leverer vi en anbefalt oppvarmingskonfigurasjon for å sikre optimal herding over hele den elliptiske profilen.
Ekspertrådgivning om presisjonsverktøy
Skaler opp profilproduksjonen din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang støtter ingeniørteamet vårt høypresisjons FRP-pultrusjonsformer.
Få et teknisk tilbud på verktøyet for ovale profiler:
- Leder for teknisk rådgivning: Helena Wang
- E-post for teknisk ingeniørstøtte: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | ovale stenger som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av ovale stenger i standardvolum | Prototyping eller testserier av ovale stenger i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri på ovale stenger serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for den ovale stangen dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er Pultrusjonsform for ovale FRP-stenger: presisjonsverktøy for høyfaste profiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






