















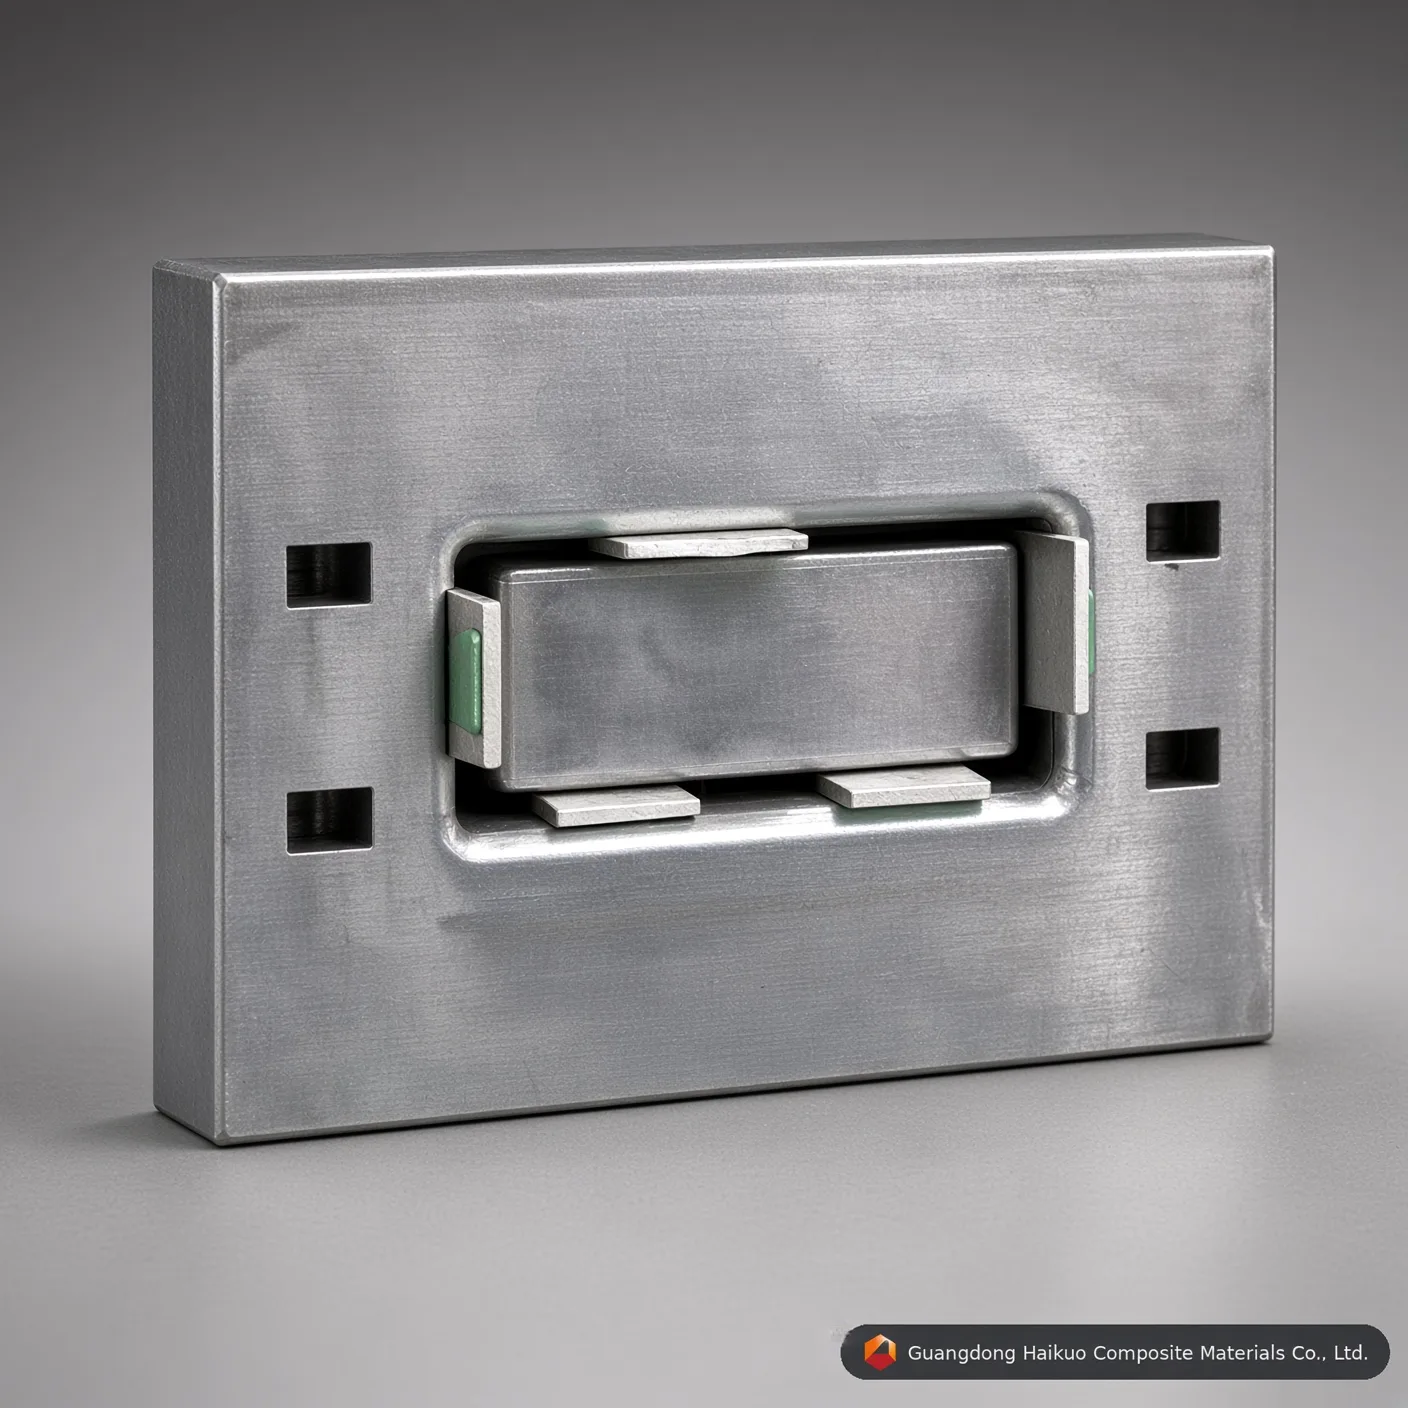
120*50 mm FRP 직사각 튜브 인발 성형 다이 & 중하중 구조용 금형
인증받은 제조업체 Haikuo의 정밀 120*50mm FRP 직사각 튜브 인발 성형 금형입니다. H13/Cr12 공구강으로 가공하고 0.05mm 경질 크롬 도금과 Ra 0.012 거울면 마감을 적용했습니다.
시행 기준
직진도: 0.02mm 평활도: Ra=0.025~0.012 캐비티 표면 경도: < 0.02mm 경계 공차: ±0.3mm 도금 두께: 0.04-0.05mm 맞춤 제작 서비스 제공
120*50mm FRP 직사각 튜브 인발 성형 금형이란
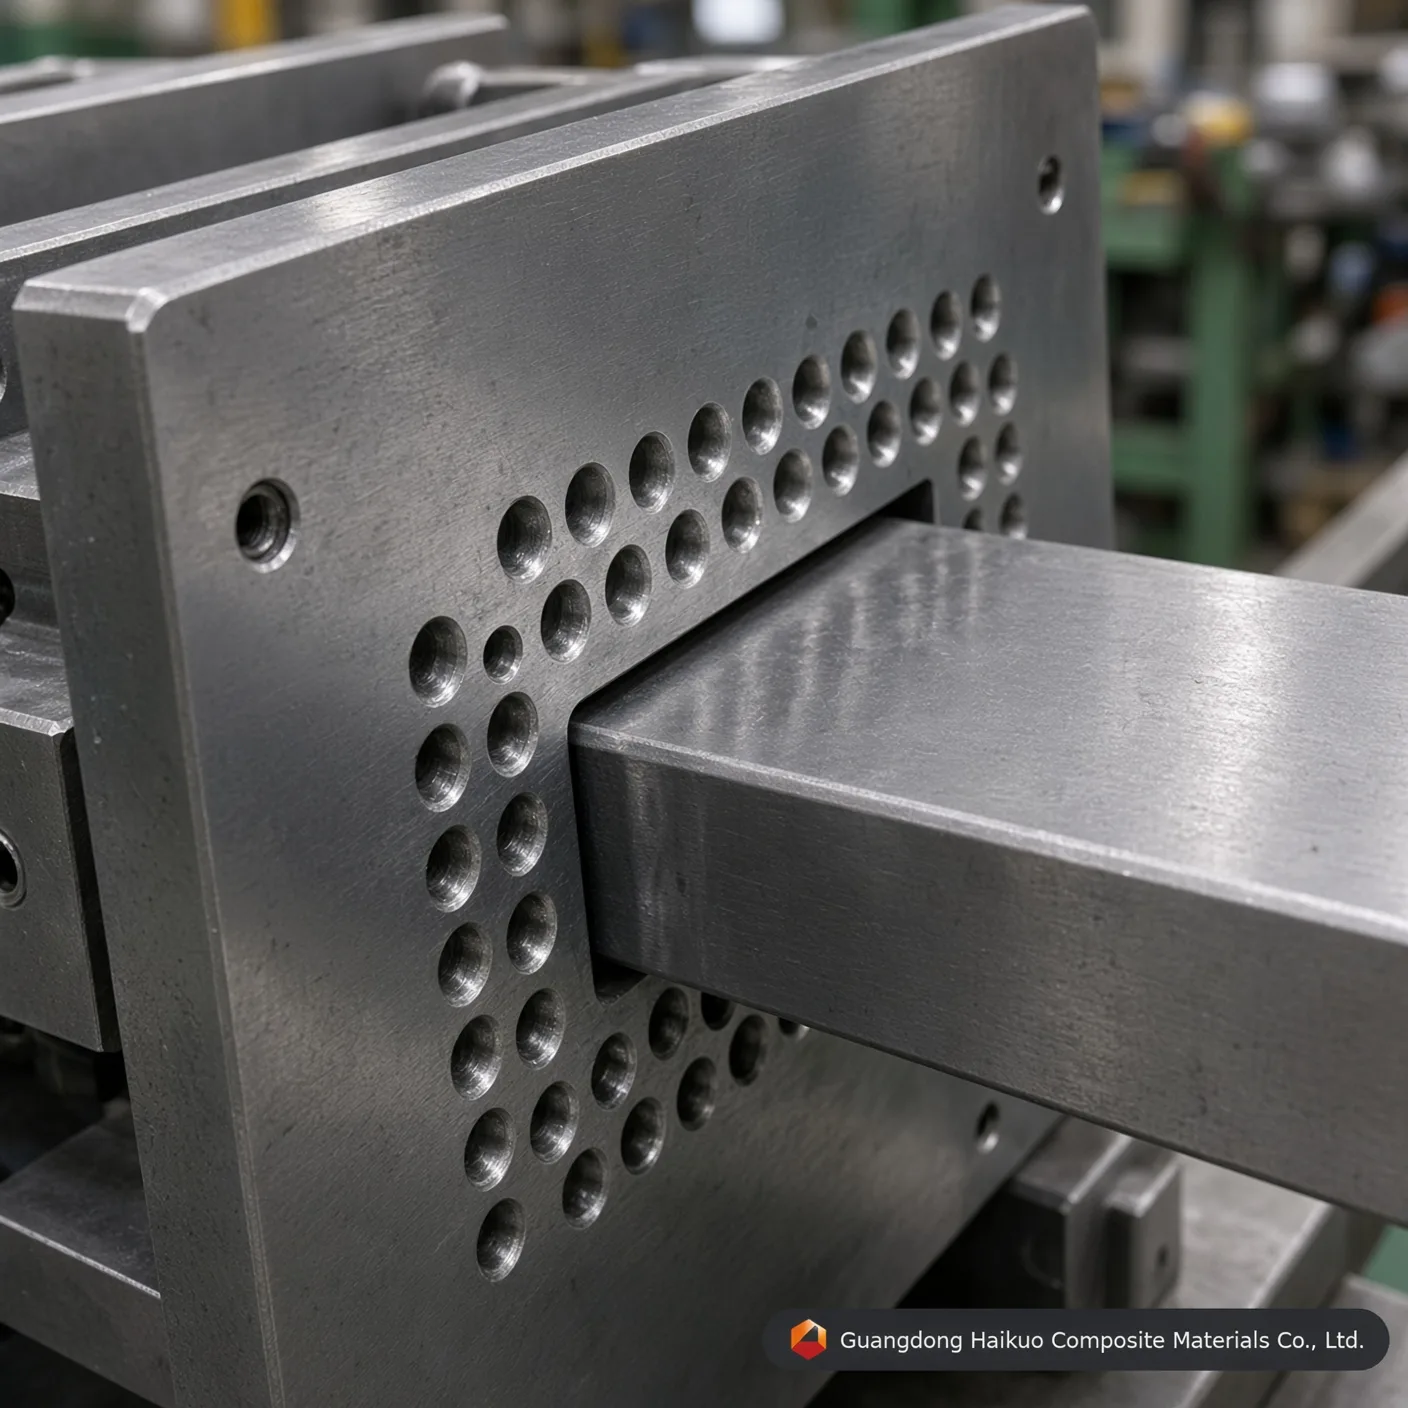
인발 성형 다이 또는 맞춤 성형 매트릭스라고도 하는 120*50mm FRP 직사각 튜브 인발 성형 금형은 섬유강화 폴리머 구조용 프로파일의 연속 제조를 위해 만든 중하중 정밀 공구입니다. 열경화성 수지를 함침한 고인장 유리섬유나 탄소섬유가 정밀하게 가열된 공구강 캐비티를 통해 인발되며, 이 금형 구성은 직사각 단면 전체에서 엄격한 치수 정확도, 높은 구조 강도, 고른 수지 분포를 제공합니다.
Haikuo FRP 인발 성형 금형의 작동 방식
Haikuo FRP 직사각 튜브 인발 성형 금형 내부에서 연속 성형 과정은 서로 조율된 네 가지 기술 단계로 진행됩니다:
- 섬유 크릴 풀기 & 함침: 연속 유리섬유 로빙이나 탄소섬유 매트가 장력 제어 크릴에서 풀려 불포화 폴리에스터, 비닐에스터 또는 에폭시 수지 욕조로 공급됩니다.
- 정밀 예비 성형: 수지에 젖은 섬유 매트릭스는 복합재를 목표 120*50mm 구조 프로파일로 배열하는 맞춤 예비 성형 가이드를 통과합니다.
- 제어된 열 경화: 다구역 가열 다이 캐비티 안에서 수지는 안정적인 발열 가교 반응을 거쳐 액체 폴리머가 단단한 직사각 튜브로 바뀝니다.
- 연속 인발 & 톱 절단: 유압식 또는 트랙식 인발 장비가 경화된 FRP 직사각 프로파일을 다이 출구에서 끌어내고, 플라잉 톱이 현장에 필요한 길이로 자동 절단합니다.
금형을 뒷받침하는 소재 & 제조 기준
사용 수명을 늘리고 내부 마찰 저항을 줄이기 위해 Guangdong Haikuo는 첨단 표면 질감 가공을 적용한 프리미엄 인증 공구강으로 인발 성형 다이를 제작하고 가공합니다:
| 엔지니어링 사양 매개변수 | 시험된 기술 지표 & 적합성 기준 |
|---|---|
| 금형 명칭 | 프리미엄 120*50mm FRP 직사각 튜브 인발 성형 금형 |
| 단면 크기 | 폭 120mm × 높이 50mm (벽 두께 완전 맞춤 제작 가능) |
| 핵심 강재 소재 | 프리미엄 등급 40Cr, P20, Cr12MoV, 38CrMoAl 또는 H13 금형강 (선택) |
| 캐비티 표면 처리 | 첨단 조질 & 담금질, 고주파 경화, 가스 질화, 경질 크롬 도금 |
| 기재 캐비티 경도 | HRC 55 – 60 |
| 내부 거울 연마 | 초평활 Ra = 0.025 ~ 0.012 μm (프로파일 미세 균열 방지) |
| 직진도 공차 | 1000 mm 구간에서 ≤ 0.02 mm |
| 경계 기하 공차 | ±0.1 mm ~ ±0.3 mm (국제 항공우주/5G 레이돔 기준 충족) |
| 경질 크롬 도금 두께 | 0.04 mm – 0.05 mm (마모성 유리섬유에 대한 극한의 내마모성 제공) |
| 호환 열경화성 수지 | 불포화 폴리에스터(UP), 비닐에스터, 에폭시, 페놀, 폴리우레탄(PU) 매트릭스 |
구조용 금형 품질을 좌우하는 성능 요소
- 보강 최적화: 120*50mm 창 안의 섬유 체적 분율과 매트 구성을 조정하면 완성된 FRP 직사각 튜빙의 기계적 특성(강성, 축방향 휨 하중)이 달라집니다.
- 수지 매트릭스 보정: 경제적인 폴리에스터, 화학 등급 비닐에스터, 고온 에폭시 중 무엇을 선택하느냐가 최종 부식 방벽과 열팽창 특성을 좌우합니다.
- 금형 정밀도: 초평활 거울 연마 금형 내부는 인발 저항을 낮춰 인발 성형기의 에너지 요구량을 줄이고, 일일 생산 속도를 높이며, 깨끗한 표면 마감의 프로파일을 만들어 냅니다.
Haikuo 맞춤 인발 성형 금형을 선택하는 이유
Guangdong Haikuo는 다구역 다이의 열팽창 변수를 특정 수지 가교 프로파일에 맞추도록 돕고 글로벌 산업 공급망을 위한 신속한 시제품 제작을 지원합니다.
금형 사양 & 엔지니어링 인사이트
| 금형 강재 등급 | H13 공구강 (프리미엄) | Cr12MoV 금형강 (표준) | P20 금형강 (경제형) |
|---|---|---|---|
| 핵심 작동 수명 | 우수 (유리섬유 기준 50,000m 이상) | 높음 (약 30,000 – 40,000m) | 보통 (소량 시제품 제작에 적합) |
| 열피로 저항성 | 매우 높음 (고온에서도 HRC 경도 유지) | 보통 (폴리에스터 매트릭스에 적합) | 불량 (PU 연속 가공 시 치수 마모 발생 쉬움) |
| 내부 거울 연마 한계 | 우수 (Ra 0.012 μm 달성) | 매우 양호 (Ra 0.025 μm 달성) | 표준 (Ra 0.040 μm 달성) |
| 적합한 적용 프로파일 | 대규모 복합재 구조 단면 생산, 폴리우레탄 인발 성형 | 표준 FRP 직사각 튜브, 대량 사각 채널 생산 | 소량 특수 맞춤 형상 프로파일 |
정밀 금형 엔지니어링 Q&A
Q1: 0.04-0.05 mm 경질 크롬 도금 두께가 FRP 직사각 튜브 인발 성형 금형에 왜 중요한가요?
답변: 유리섬유 로빙과 매트는 마모성이 매우 높은 소재입니다. 연속 복합재 프로파일링 중 섬유 강화 매트릭스는 FRP 튜브 인발 성형 금형의 캐비티 벽에 엄청난 긁힘 마찰을 일으킵니다. 정밀한 0.04-0.05mm 경질 크롬 도금층은 표면 미세 경도를 높이고 아래의 공구강(H13이나 Cr12 등)을 보호합니다. 이 내마모 방벽은 인발 성형 다이의 구조적 수명을 40% 넘게 늘리고 120*50mm 외부 형상을 일정하게 유지합니다.
Q2: Ra 0.012까지의 내부 거울 연마는 인발 성형기의 인발력 저항에 어떤 영향을 주나요?
답변: Ra 0.012에서 0.025 μm의 미세한 내부 거울 연마 거칠기를 달성하면 120*50mm 맞춤 성형 매트릭스 내부의 동적 마찰 계수가 크게 줄어듭니다. 마찰 저항이 낮으면 유압식 또는 트랙식 인발 성형기가 경화 중인 복합재 프로파일을 진행시키는 데 필요한 클램핑 인발력이 훨씬 줄어듭니다. 이는 라인 달라붙음을 없애고 표면 섬유 노출이나 주름을 막으며 대량 생산 교대 전반의 에너지 소비를 줄여 줍니다.
Q3: 대량 맞춤 FRP 사각 및 직사각 인발 성형 금형에는 어떤 핵심 강종을 지정해야 하나요?
답변: 맞춤 FRP 사각 또는 직사각 튜브의 대량 장기 연속 제조에는 H13 공구강 또는 Cr12MoV 금형강을 강력히 권장합니다. H13 강재는 열피로에 대한 우수한 저항성을 제공하며 비닐에스터나 폴리우레탄 시스템의 고온 발열 피크에서도 기본 경도(HRC 55-60)를 유지합니다. 더 짧고 비용에 민감한 시제품 프로파일 생산에는 P20 같은 경제적인 예비 경화 금형강을 효과적으로 활용할 수 있습니다.
Q4: Haikuo는 대형 직사각 프로파일에서 1000mm 직진도 공차에 걸친 치수 휨을 어떻게 방지하나요?
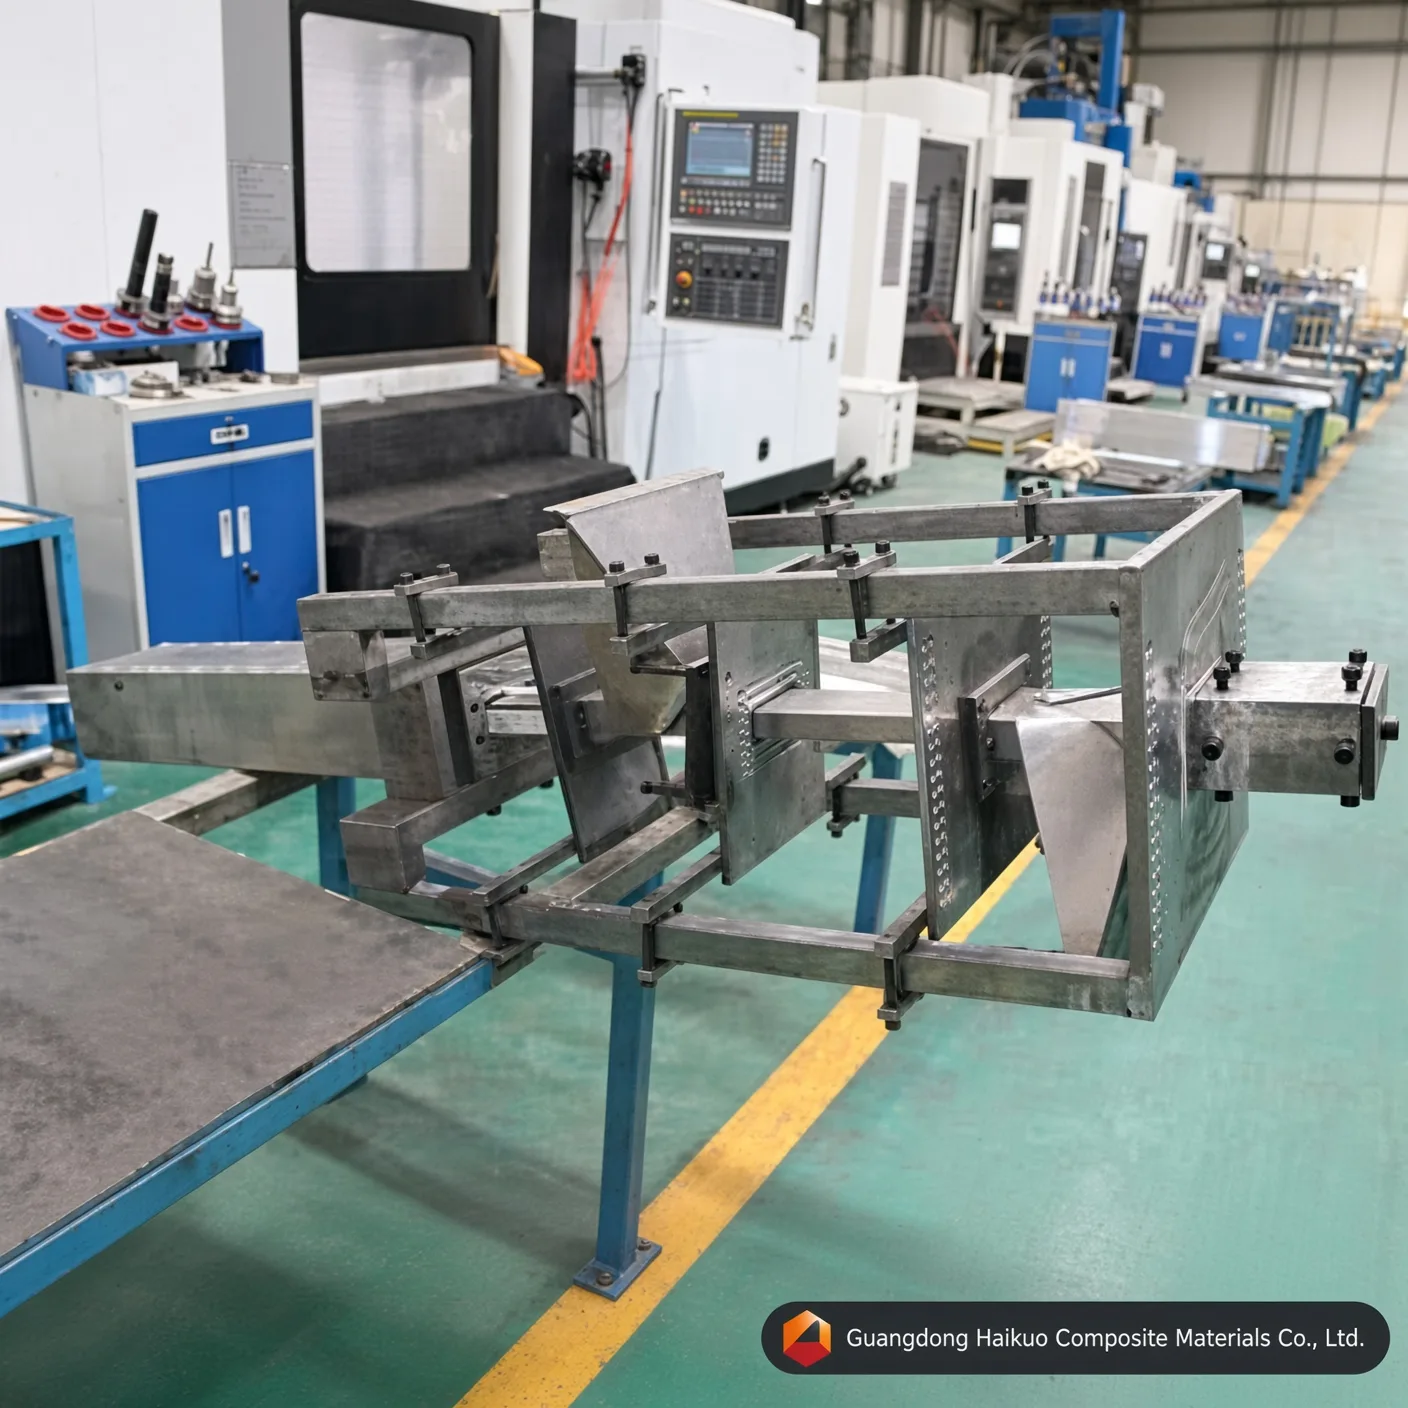
답변: 치수 휨은 가공과 열 프로파일링 정렬을 엄격히 제어하여 없앱니다. Haikuo의 사내 금형 공장은 고정밀 CNC 연삭기를 사용해 미터당 ≤0.02mm의 직진도 공차 기준을 적용합니다. 또한 엔지니어는 120*50mm 금형 플레이트를 따라 전기 가열 카트리지의 국부 분포를 최적화하여, 수지 겔화 속도를 균일하게 하고 복합재 내부 응력 축적을 상쇄하는 균형 잡힌 열 구배를 만듭니다.
Q5: 맞춤 120*50mm 유리섬유 압출 금형을 제작하는 데 예상 납기는 어떻게 되나요?
답변: 맞춤 유리섬유 압출 금형의 표준 소요 기간은 영업일 기준 15에서 20일입니다. 여기에는 도면 검증, 프리미엄 공구강 조달, 다축 밀링, 가스 질화, 경질 크롬 전기도금, 목표 구조용 복합재 단면 사양에 맞춘 내부 캐비티 거울 수작업 연마가 포함됩니다.
생산 공정

엔지니어 금형 설계

프로파일 금형 조정

황삭 정반 가공

금형 CNC 가공

금형 펀칭

표면 연삭

캐비티 내벽 연마

금형 크롬 도금
인증서






