















Pultrusjonsverktøy for glassfiberkanaler: presisjonsverktøy for C-kanalprofiler
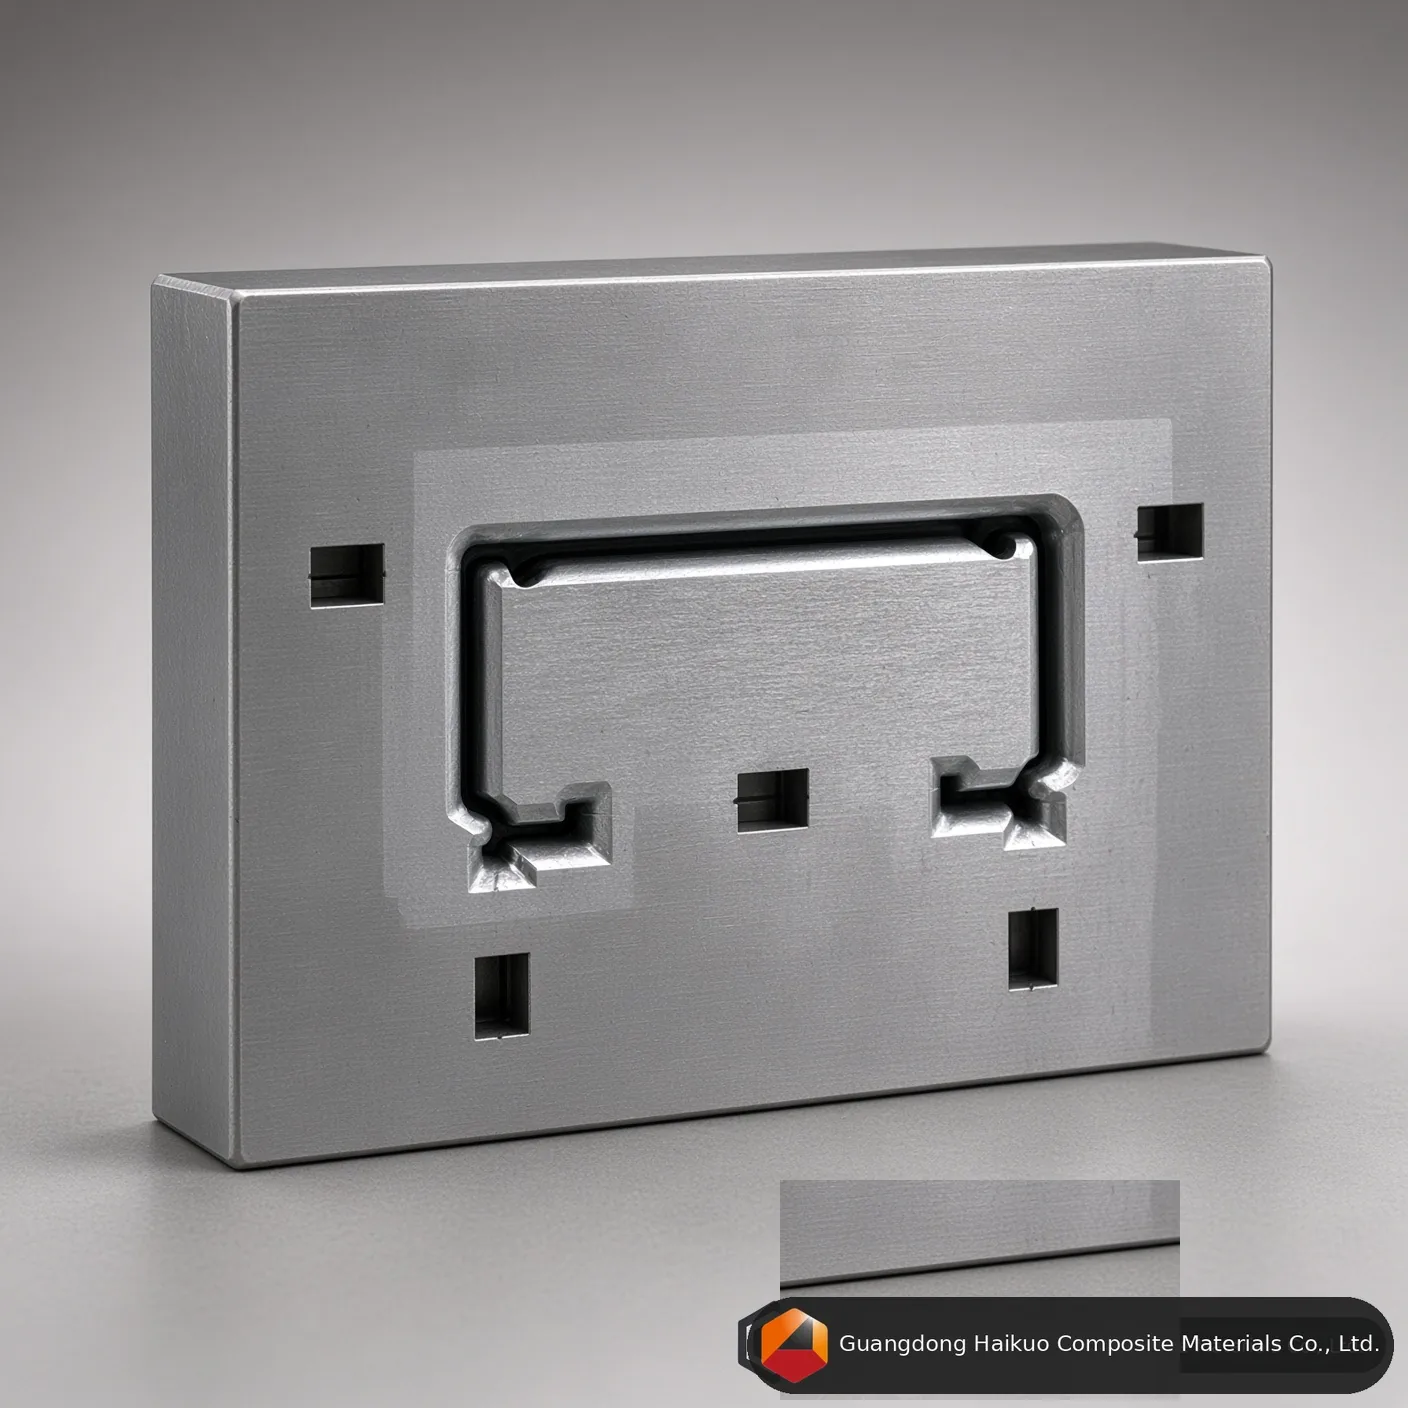
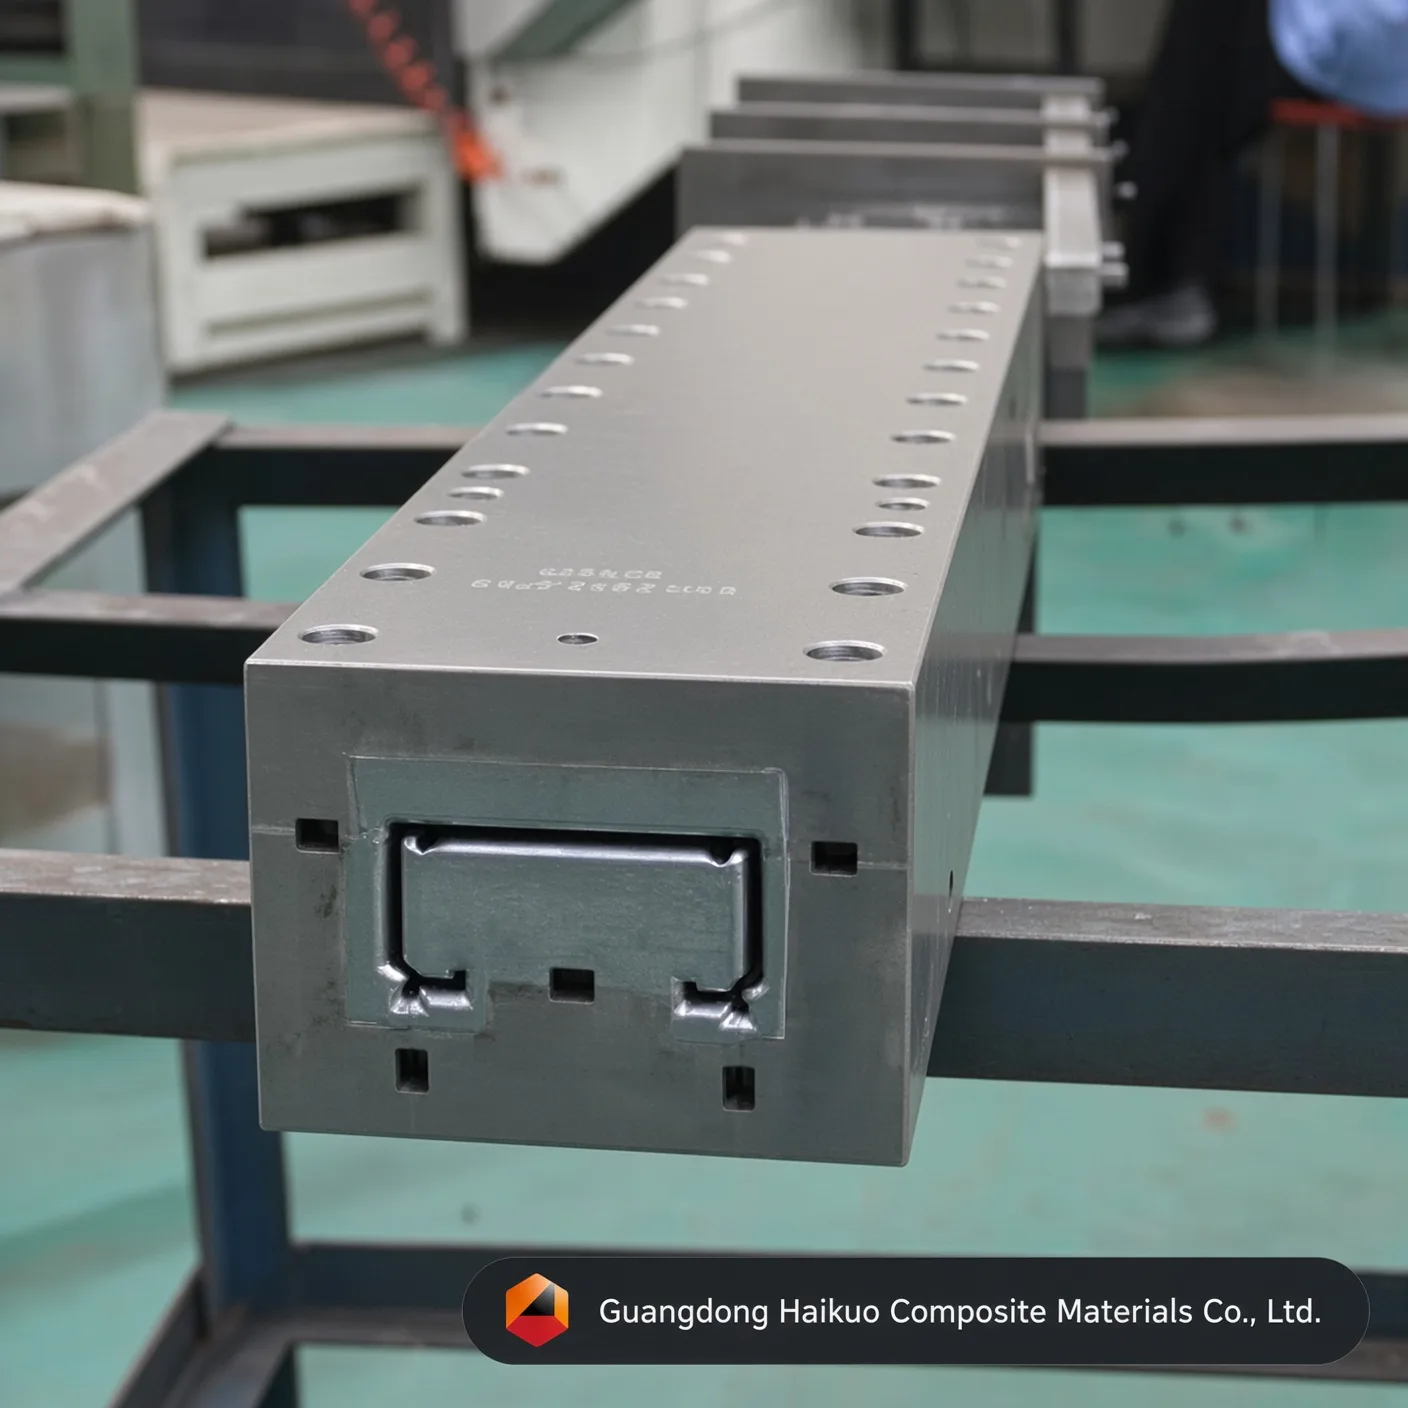
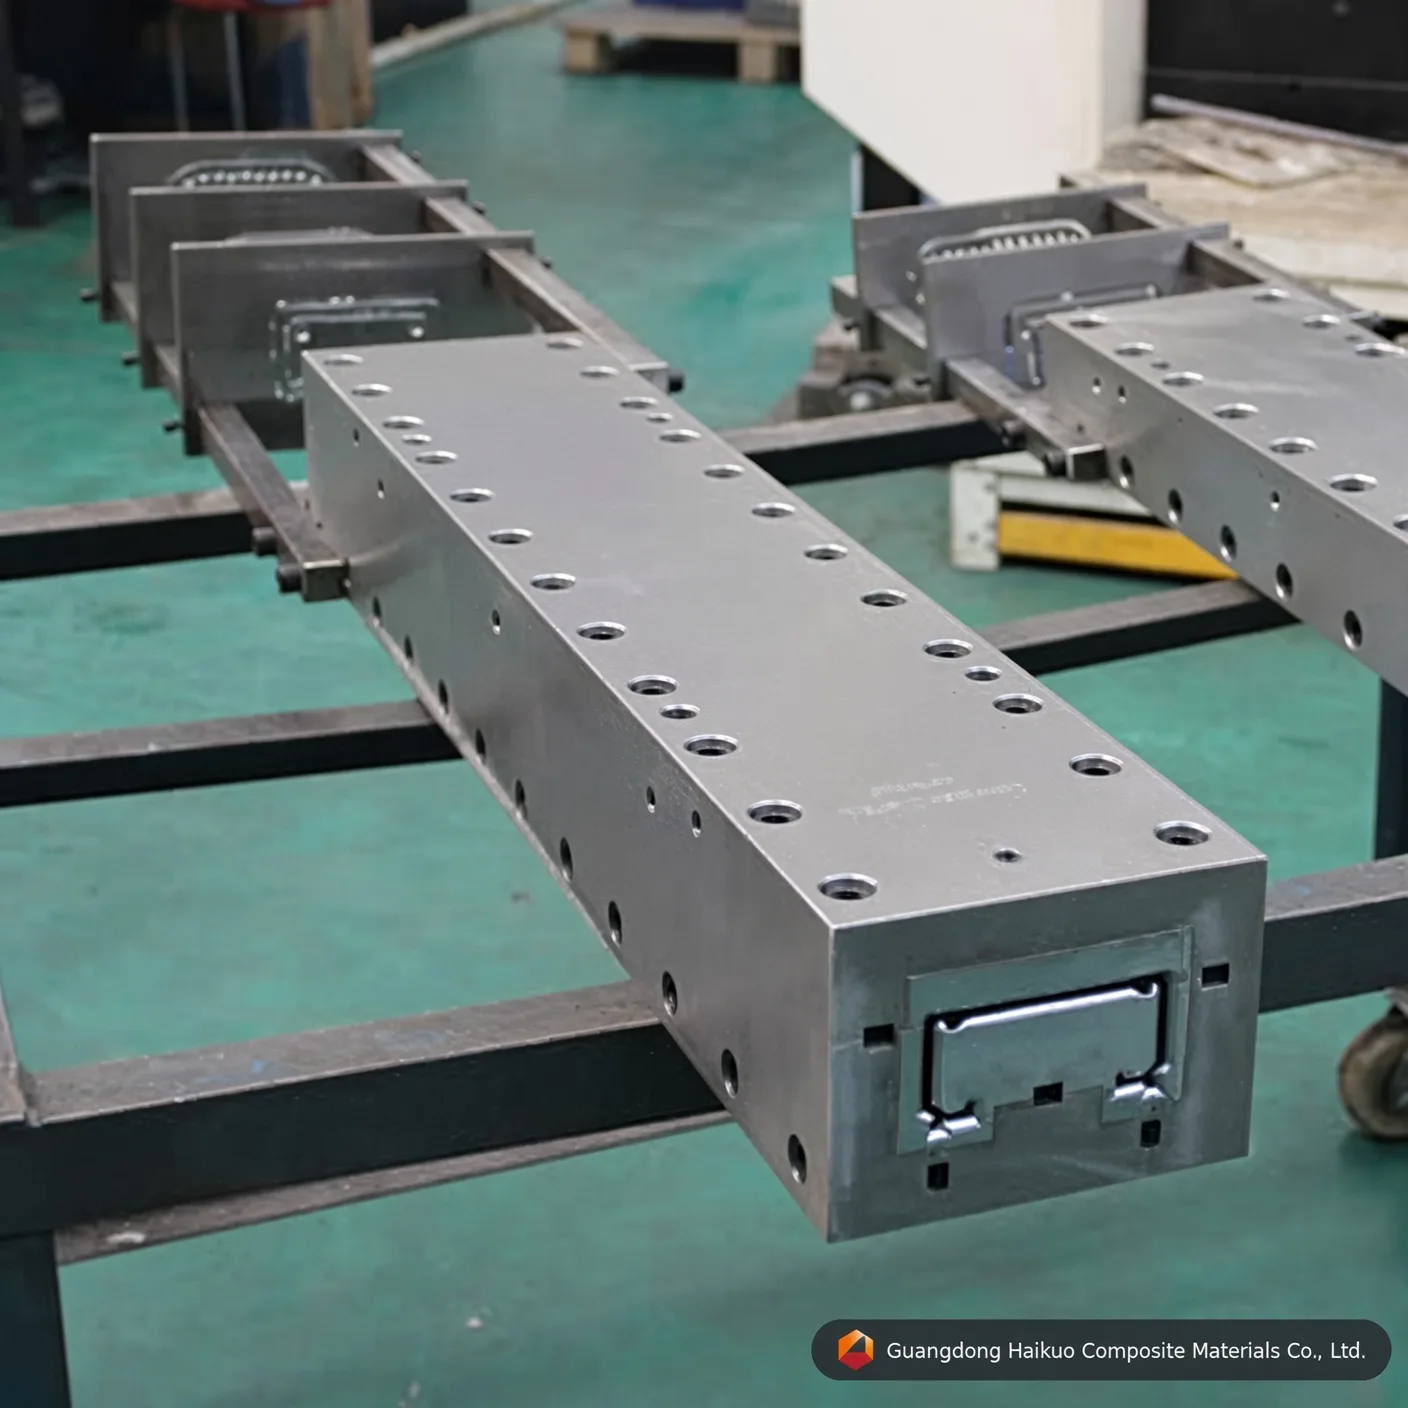
Vårt presisjons-pultrusjonsverktøy for glassfiber-U-profiler 100*47mm er bygget for å heve standarden for FRP-produksjon til konstruksjon. Det er maskinert av Cr12- / H13-stål av luftfartskvalitet, ferdigbehandlet med speilpolert kromplatering og herdet til HRC 60 for enestående slitasjemotstand.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Hvorfor C-profilverktøy er grunnlaget for konstruksjonskompositter
Tung industri og byggeprosjekter i 2026 vender seg stadig oftere til glassfiber-C-profiler som en ikke-korroderende erstatning for stålbjelker. Hvor godt disse profilene yter — dimensjonsstabilitet, bæreevne og overflate — avhenger nesten helt av presisjonen i pultrusjonsverktøyet som former dem. Et verktøy for 100*47mm-profil må håndtere en vanskelig fiberovergang i hjørnene der steg møter flens. Guangdong Haikuo utvikler verktøyene sine spesielt for å unngå «tørre flekker» og holde veggtykkelsen jevn, slik at de resulterende konstruksjonsprofilene med god margin oppfyller internasjonale sikkerhetsforskrifter.
1. Slik fungerer pultrusjon av U-profiler
Å produsere en pultrudert U-profil krever en nøye balanse mellom temperaturkontroll og mekanisk innretting. Våre 100*47mm-verktøy er bygget rundt tre kjerneprinsipper:
- Logikk for hjørneforsterkning: Et avsmalnende verktøyinnløp presser stoffmattene spesielt inn i 90-graders hjørnene på C-profilen og forebygger konstruksjonsmessig svakhet i disse høyspente sonene.
- Differensierte varmesoner: Fordi 47mm-flensene og 100mm-steget kan herde i ulik hastighet avhengig av orienteringen, har verktøyene lokale varmekontroller som hindrer at profilen slår seg eller vrir seg.
- Hydraulisk tetting: Presisjonsslipingen gjør at formen tåler det betydelige indre ekspansjonstrykket som oppstår når harpiksen går fra væske til fast stoff, slik at kompositten holder seg tett og hulromsfri.
2. Materialvalg og overflatebehandling
Kontinuerlige serier av FRP-konstruksjonsprofil er svært slipende for verktøyet. For å nå en levetid på over 50 000 meter bruker vi førsteklasses metallurgi:
- Cr12 / Cr12MoV: Et stål med høyt karboninnhold som etter vakuumvarmebehandling gir riktig balanse mellom seighet og overflatehardhet (HRC 58-62).
- H13-verktøystål: Standardvalget for høytytende pultrusjon, særlig når vinylester- eller polyuretanharpiks er involvert.
- Speilpolering (Ra 0.012): Et hulrom med speilfinish på innsiden reduserer trekkfriksjonen, hindrer at formen tilsmusses og gir profilen den høyglansfinishen arkitektoniske bruksområder krever.
3. Tekniske parametere og utførelsesstandarder
| Parameterspesifikasjon | Haikuo standardverdi | Industriell betydning |
|---|---|---|
| Profilmål | 100 mm x 47 mm | Standard dimensjonering av C-profil til konstruksjon. |
| Formmateriale | Cr12 / H13 / 38CrMoAI | Optimalisert for slitasje og varme. |
| Hulromshardhet | HRC 55 – 62 | Immun mot slitasje fra glassfiber. |
| Overflateglatthet | Ra 0.025 ~ 0.012 | Sikrer lav trekkraft (friksjonsreduksjon). |
| Rakhet | ≤ 0.02 mm / meter | Kritisk for innretting over lange spenn i konstruksjoner. |
| Plateringstykkelse | 0.04 – 0.05 mm | Hardkromsjikt for kjemikaliebestandighet. |
4. Optimaliserte ytelsesfaktorer
- Styring av fiberinnhold: Utviklet for å romme opptil 70 % glassinnhold for maksimal strekkfasthet i bærebjelker.
- Harpikskompatibilitet: Fullt kompatibel med polyester-, vinylester-, epoksy- og fenolsystemer, også med flammehemmende tilsetningsstoffer.
- Hastighetsoptimalisering: Det ultraglatte hulrommet tillater pultrusjonshastigheter på 0.5 – 1.2 m/min uten at overflatekvaliteten går ut over.
10 faglige vanlige spørsmål: teknikk for verktøy til glassfiber-U-profiler
Sp1: “Kan dette verktøyet tilpasses en bestemt flensvinkel?”
Sv: Ja. Selv om 90 grader er standard, kan vi tilpasse verktøyet til å produsere avsmalnende eller vinklede flenser til spesielle konstruksjonsskjøter.
Sp2: “Hva er fordelen med H13-stål framfor 40Cr til et U-profilverktøy?”
Sv: H13 har mye høyere varmehardhet og motstand mot termisk utmatting, noe som er avgjørende for høyhastighetsserier og harpikser med høye eksoterme topper.
Sp3: “Hvordan hindrer dere «harpiksoppbygging» i hjørnene på U-profilverktøyet?”
Sv: Gjennom speilpolering og ved å sørge for at hardkromplateringen er jevn i hjørnene, noe som hindrer harpiksen i å «feste seg» i metallet.
Sp4: “Inkluderer verktøyet forformerplater?”
Sv: Ja. Hvert konstruksjonsverktøy vi sender leveres med et egenutviklet sett forformerplater som leder mattene inn i C-profilformen før de går inn i verktøyet.
Sp5: “Kan jeg bruke samme verktøy til ulike veggtykkelser?”
Sv: For U-profiler er veggtykkelsen fastlagt av hulrommet. For å endre tykkelsen kreves et nytt verktøy eller et modifisert hulrom for å sikre konstruksjonsintegriteten.
Sp6: “Hvordan opprettholder dere rakhet i en profil som er 100mm bred?”
Sv: Vi bruker presisjonsslipte føringsskinner og oppvarming i 4 soner for å sikre balansert herding, noe som eliminerer indre spenninger som gir vridning.
Sp7: “Er kromplateringen motstandsdyktig mot sure harpikser?”
Sv: Ja. Vårt industrielle hardkrom er kjemisk inert og beskytter verktøystålet mot de korrosive komponentene i vinylester- og fenolharpikser.
Sp8: “Hva er vanlig leveringstid for et verktøy til U-profil 100*47mm?”
Sv: Produksjonen tar vanligvis 18-22 dager, inkludert CNC-maskinering, vakuumvarmebehandling og speilpolering.
Sp9: “Tilbyr dere ny kromplatering av slitte verktøy?”
Sv: Ja. Vi kan fjerne beleggene, polere på nytt og kromplatere dine eksisterende verktøy på nytt for å forlenge levetiden med ytterligere 50 000 meter.
Sp10: “Hvordan beregner jeg harpikskrympingen for en ny profilutforming?”
Sv: Vårt tekniske team bruker simuleringsprogramvare for å ta hensyn til krympingen på 1-3 % som er typisk for komposittharpikser, og justerer hulrommets mål deretter.
Rådgivning om konstruksjonsverktøy
Styrk infrastrukturprosjektene dine med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang er vi en profesjonell leverandør av høypresisjons FRP-pultrusjonsverktøy.
Få et teknisk tilbud på konstruksjonsverktøyet ditt:
- Verktøyspesialist: Helena Wang
- Direkte e-post til teknikk: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | C-profiler som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av C-profiler i standardvolum | Prototyping eller testserier av C-profiler i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for 100*47mm U-profiler serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for C-profilen dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er Pultrusjonsverktøy for glassfiber-U-profiler: høypresisjonsverktøy for C-profiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






