















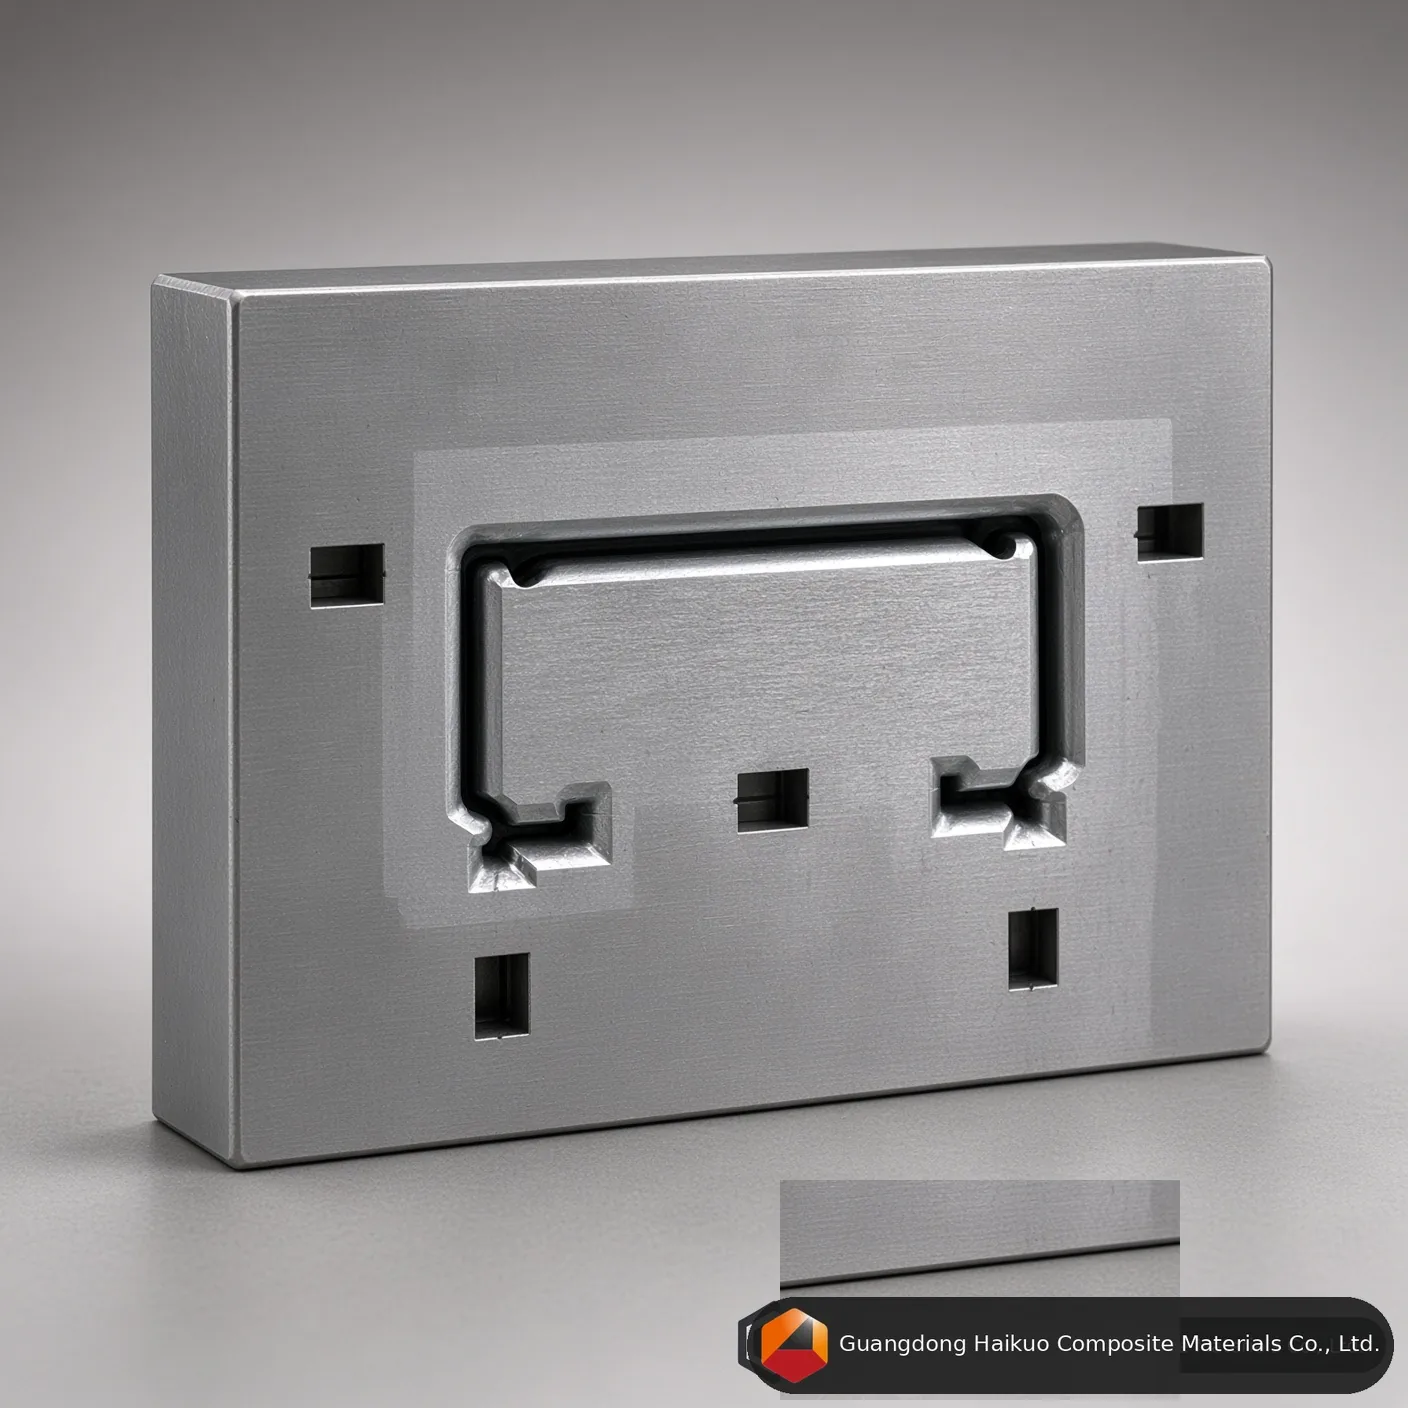
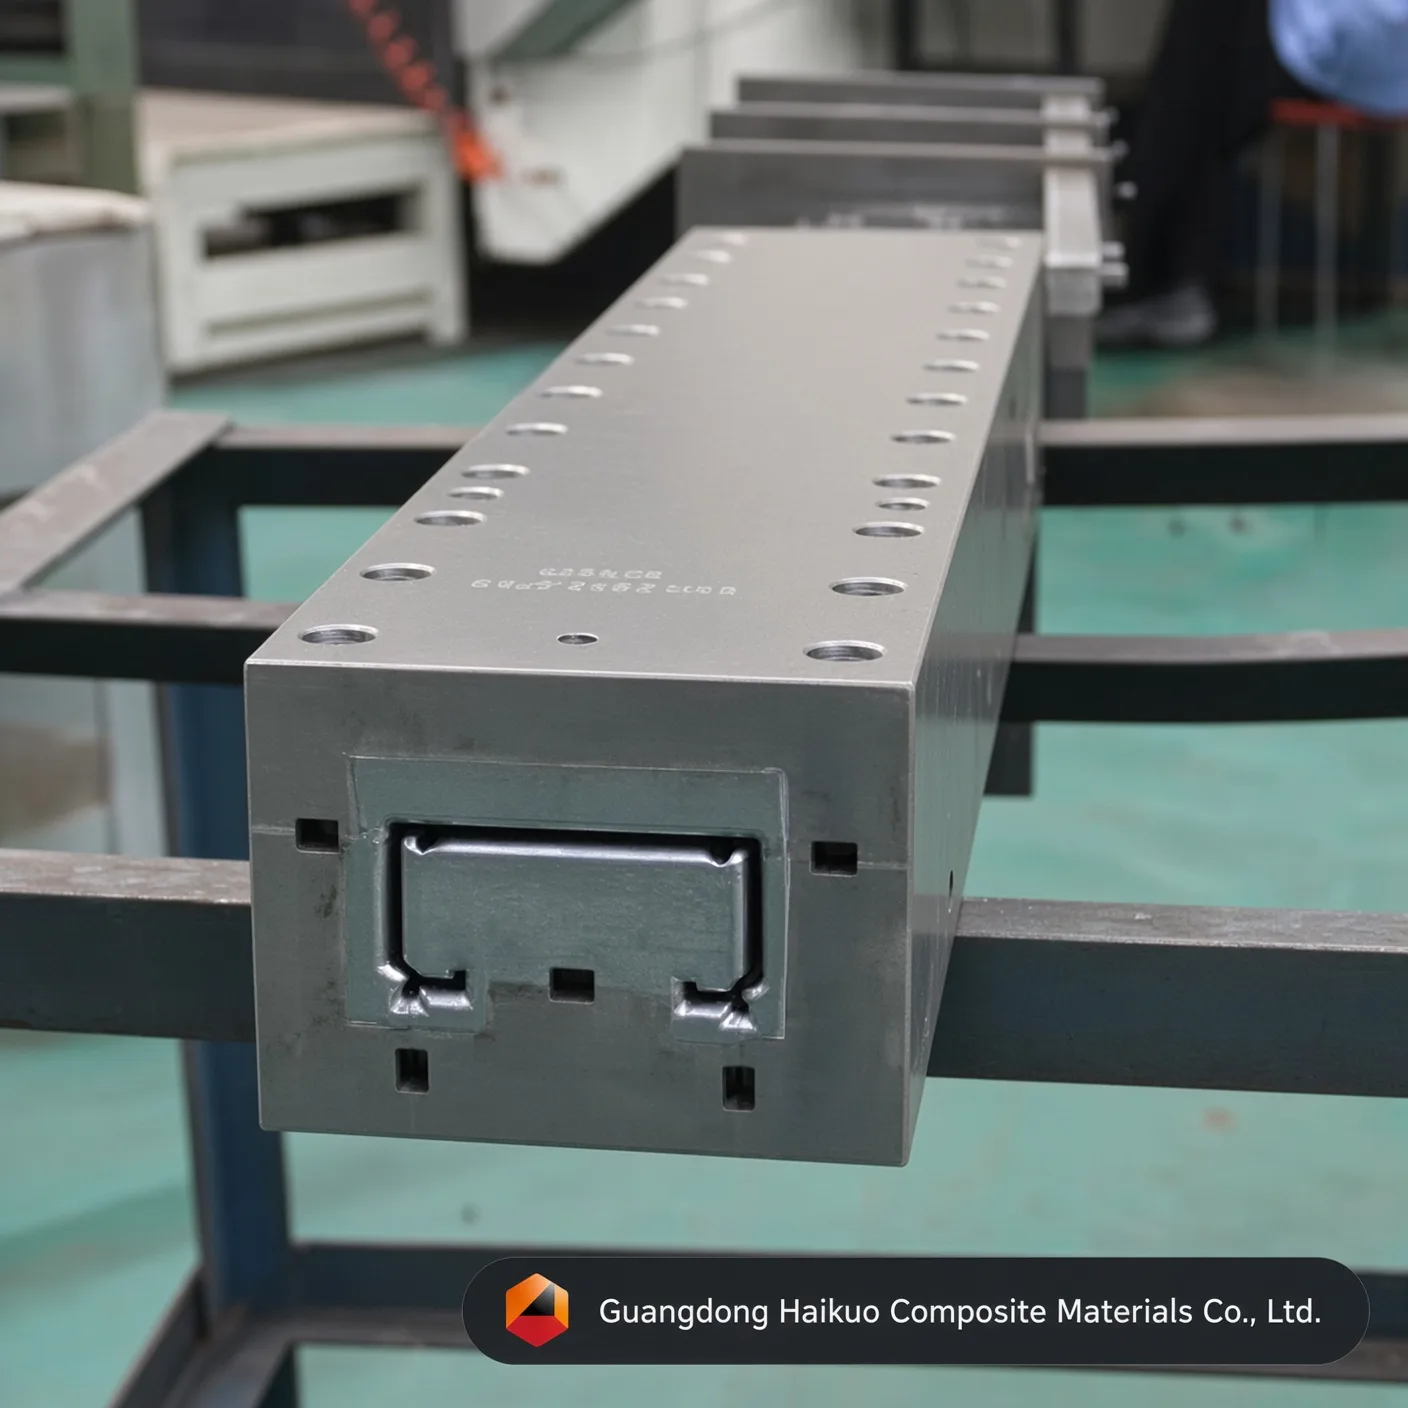
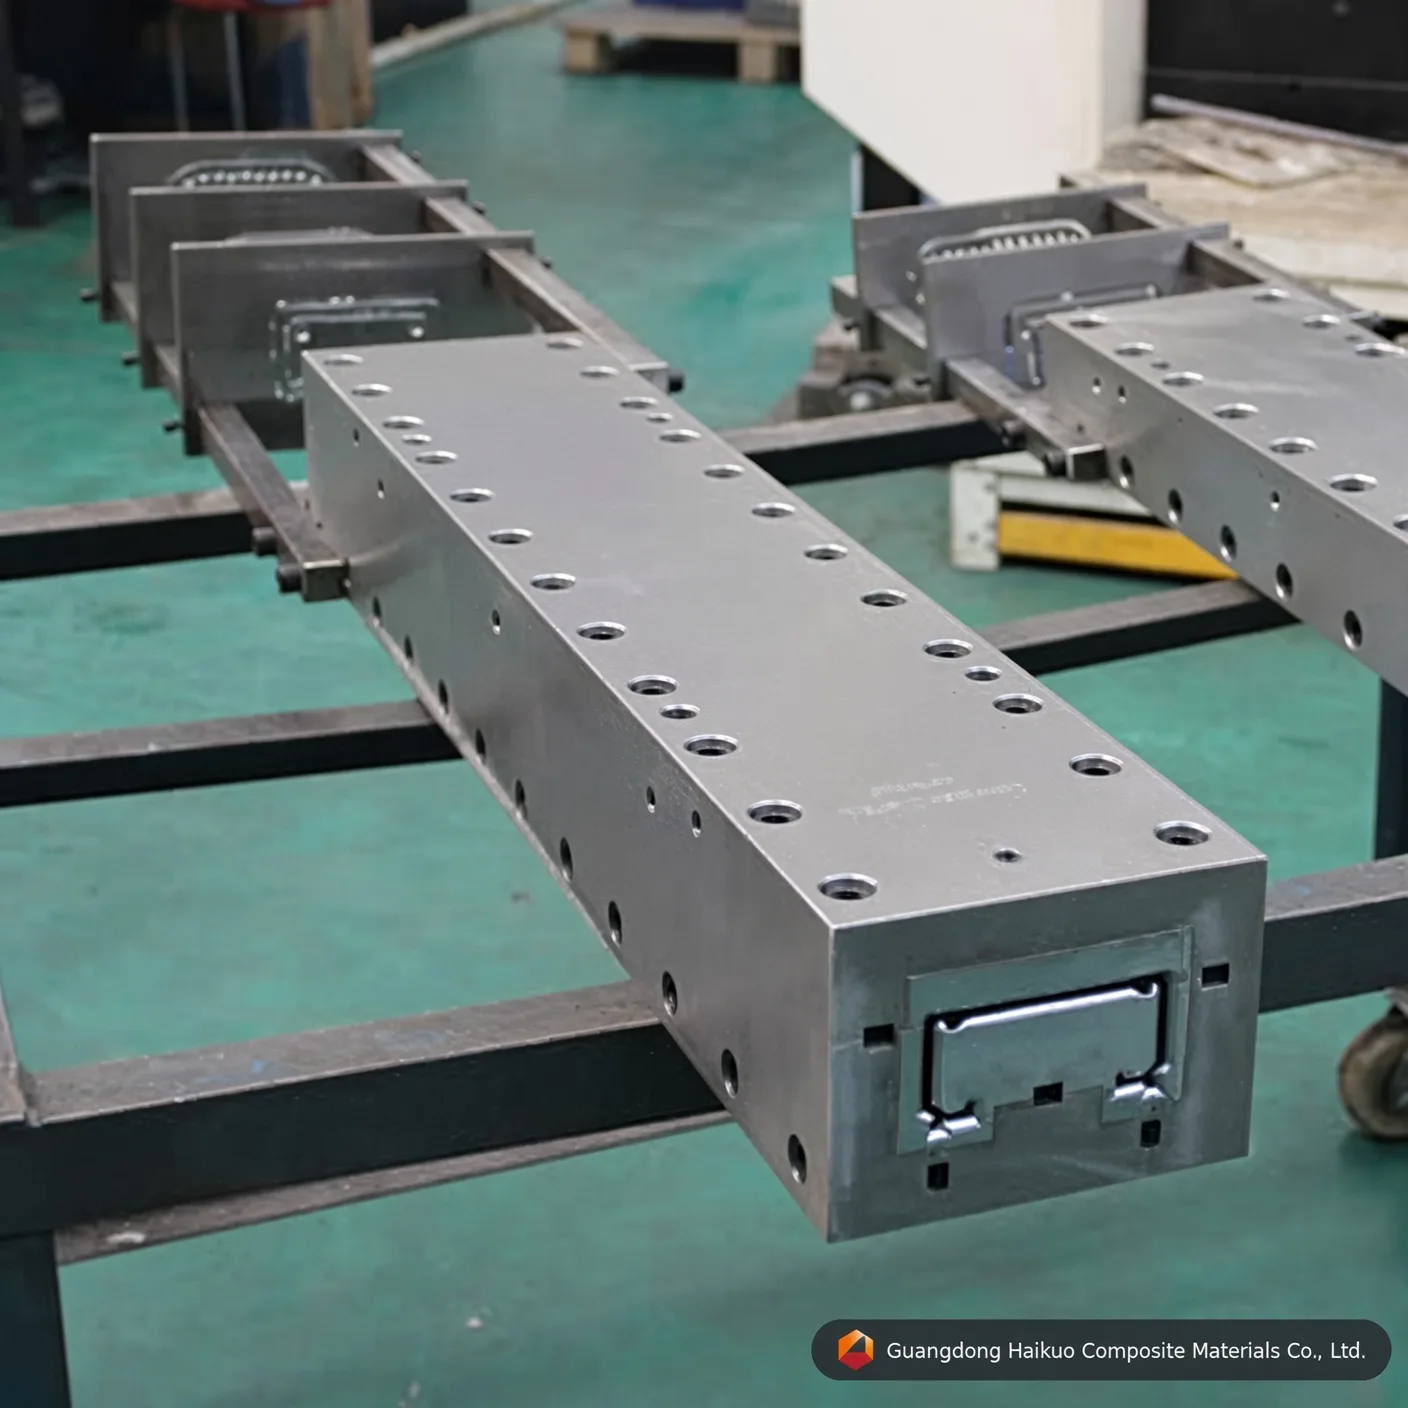
Pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler
Vores præcisions 100*47 mm pultrusionsværktøj til glasfiberkanaler er bygget til at hæve standarden for konstruktiv FRP-produktion. Det er bearbejdet af Cr12/H13-stål i luftfartskvalitet, færdigbehandlet med spejlpoleret forkromning og hærdet til HRC 60 for enestående slidstyrke.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Hvorfor C-kanalværktøjer er rygraden i konstruktive kompositter
Tung industri og byggeprojekter i 2026 vender sig i stigende grad mod C-kanaler af glasfiber som et ikke-korroderende alternativ til stålbjælker. Hvor godt disse kanaler yder — deres dimensionsstabilitet, bæreevne og finish — afhænger næsten udelukkende af den præcision, der er indbygget i det pultrusionsværktøj, der former dem. Et 100*47 mm kanalværktøj skal håndtere en vanskelig fiberovergang i hjørnerne, hvor web møder flange. Guangdong Haikuo konstruerer sine værktøjer specifikt til at undgå “tørre pletter” og holde godstykkelsen ensartet, så de resulterende konstruktive profiler overholder internationale sikkerhedsregler med god margin.
1. Sådan fungerer pultrusion af kanaler
At fremstille en pultruderet kanal kræver en omhyggelig balance mellem termisk kontrol og mekanisk justering. Vores 100*47 mm værktøjer er bygget op omkring tre kerneprincipper:
- Logik for hjørneforstærkning: Et konisk værktøjsindløb komprimerer stofmåtterne specifikt ind i C-kanalens 90-graders hjørner og forebygger konstruktiv svaghed i disse højt belastede zoner.
- Differentierede varmezoner: Fordi de 47 mm flanger og den 100 mm web kan hærde med forskellig hastighed på grund af deres orientering, har værktøjerne lokale varmestyringer, der forhindrer, at profilen slår sig eller vrider sig.
- Hydraulisk tætning: Præcisionsslibning gør det muligt for formen at modstå det betydelige indvendige udvidelsestryk, der opstår, når harpiksen går fra væske til fast stof, så kompositten forbliver tæt og hulrumsfri.
2. Materialevalg og overfladeteknik
Kontinuerlige serier af konstruktive FRP-profiler er meget slibende for værktøjet. For at nå en levetid på 50.000+ meter benytter vi metallurgi af førsteklasses kvalitet:
- Cr12 / Cr12MoV: Et stål med højt kulstofindhold, der efter vakuumvarmebehandling rammer den rette balance mellem sejhed og overfladehårdhed (HRC 58-62).
- H13-værktøjsstål: Standardvalget til højtydende pultrusion, især når vinylester- eller polyurethanharpikser er involveret.
- Spejlpolering (Ra 0,012): Et indvendigt hulrum med spejlfinish skærer ned på trækfriktionen, forhindrer, at formen tilsmudses, og efterlader profilen med den højglansfinish, som arkitektoniske anvendelser kræver.
3. Tekniske parametre og udførelsesstandarder
| Parameterspecifikation | Haikuo standardværdi | Industriel betydning |
|---|---|---|
| Kanaldimensioner | 100 mm x 47 mm | Standard dimensionering af konstruktive C-kanaler. |
| Formmateriale | Cr12 / H13 / 38CrMoAI | Optimeret til slid og varme. |
| Hulrummets hårdhed | HRC 55 – 62 | Immun over for slibning fra glasfibre. |
| Overfladeglathed | Ra 0,025 ~ 0,012 | Sikrer lav trækkraft (friktionsreduktion). |
| Retlinethed | ≤ 0,02 mm / meter | Afgørende for justering ved lange spænd. |
| Pletteringstykkelse | 0.04 – 0.05 mm | Hårdforkromet lag for kemisk modstandsdygtighed. |
4. Optimerede ydelsesfaktorer
- Styring af fiberindhold: Designet til at rumme op til 70 % glasindhold for maksimal trækstyrke i konstruktive bjælker.
- Harpikskompatibilitet: Fuldt kompatibel med polyester-, vinylester-, epoxy- og phenolsystemer, herunder brandhæmmende tilsætningsstoffer.
- Optimering af hastighed: Det ultraglatte hulrum tillader pultrusionshastigheder på 0,5 – 1,2 m/min uden at gå på kompromis med overfladekvaliteten.
10 professionelle FAQ: teknik for glasfiberkanalværktøj
Sp1: “Kan dette værktøj specialtilpasses til en bestemt flangevinkel?”
Sv: Ja. Selv om 90 grader er standard, kan vi tilpasse værktøjet til at producere koniske eller vinklede flanger til specialiserede konstruktive samlinger.
Sp2: “Hvad er fordelen ved H13-stål frem for 40Cr til et kanalværktøj?”
Sv: H13 har langt højere varmhårdhed og modstand mod termisk udmattelse, hvilket gør det afgørende ved højhastighedsserier og harpikser med høje eksoterme toppe.
Sp3: “Hvordan forhindrer I ‘harpiksopbygning’ i kanalværktøjets hjørner?”
Sv: Gennem spejlpolering og ved at sikre, at hårdforkromningen er ensartet i hjørnerne, hvilket forhindrer harpiksen i at ‘gribe fat’ i metallet.
Sp4: “Indeholder værktøjet præformerplader?”
Sv: Ja. Hvert konstruktivt værktøj, vi sender, leveres med et specialudviklet sæt præformerplader, der leder måtterne ind i C-kanalens form, før de går ind i værktøjet.
Sp5: “Kan jeg bruge det samme værktøj til forskellige godstykkelser?”
Sv: For kanaler er godstykkelsen fastlagt af hulrummet. For at ændre tykkelsen kræves et nyt værktøj eller et modificeret hulrum for at sikre den konstruktive integritet.
Sp6: “Hvordan bevarer I retlinetheden i en 100 mm bred kanal?”
Sv: Vi bruger præcisionsslebne styreskinner og 4-zone opvarmning for at sikre afbalanceret hærdning, hvilket eliminerer indre spændinger, der forårsager vridning.
Sp7: “Er forkromningen modstandsdygtig over for sure harpikser?”
Sv: Ja. Vores industrielle hårdforkromning er kemisk inert og beskytter værktøjsstålet mod de korrosive komponenter i vinylester- og phenolharpikser.
Sp8: “Hvad er den typiske leveringstid for et 100*47 mm kanalværktøj?”
Sv: Produktionen tager typisk 18-22 dage, inklusive CNC-bearbejdning, vakuumvarmebehandling og spejlpolering.
Sp9: “Tilbyder I genforkromning af slidte værktøjer?”
Sv: Ja. Vi kan afstrippe, genpolere og genforkrome dine eksisterende værktøjer for at forlænge deres levetid med yderligere 50.000 meter.
Sp10: “Hvordan beregner jeg harpiksens krympning for et nyt kanaldesign?”
Sv: Vores tekniske team bruger simuleringssoftware til at tage højde for den krympning på 1-3 %, der er typisk for kompositharpikser, og justerer værktøjets hulrumsdimensioner derefter.
Rådgivning om konstruktivt værktøj
Styrk dine infrastrukturprojekter med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang er vi en professionel leverandør af højpræcise FRP-pultrusionsværktøjer.
Få et teknisk tilbud på dit konstruktive værktøj:
- Værktøjsspecialist: Helena Wang
- Direkte e-mail til teknik: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med C-profiler, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af C-profiler | Prototyping eller prøveserier af C-profiler i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for kanalprofiler på 100*47 mm holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til C-profiler. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er pultrusionsværktøj til glasfiberkanaler: præcisionsværktøj til C-profiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






