















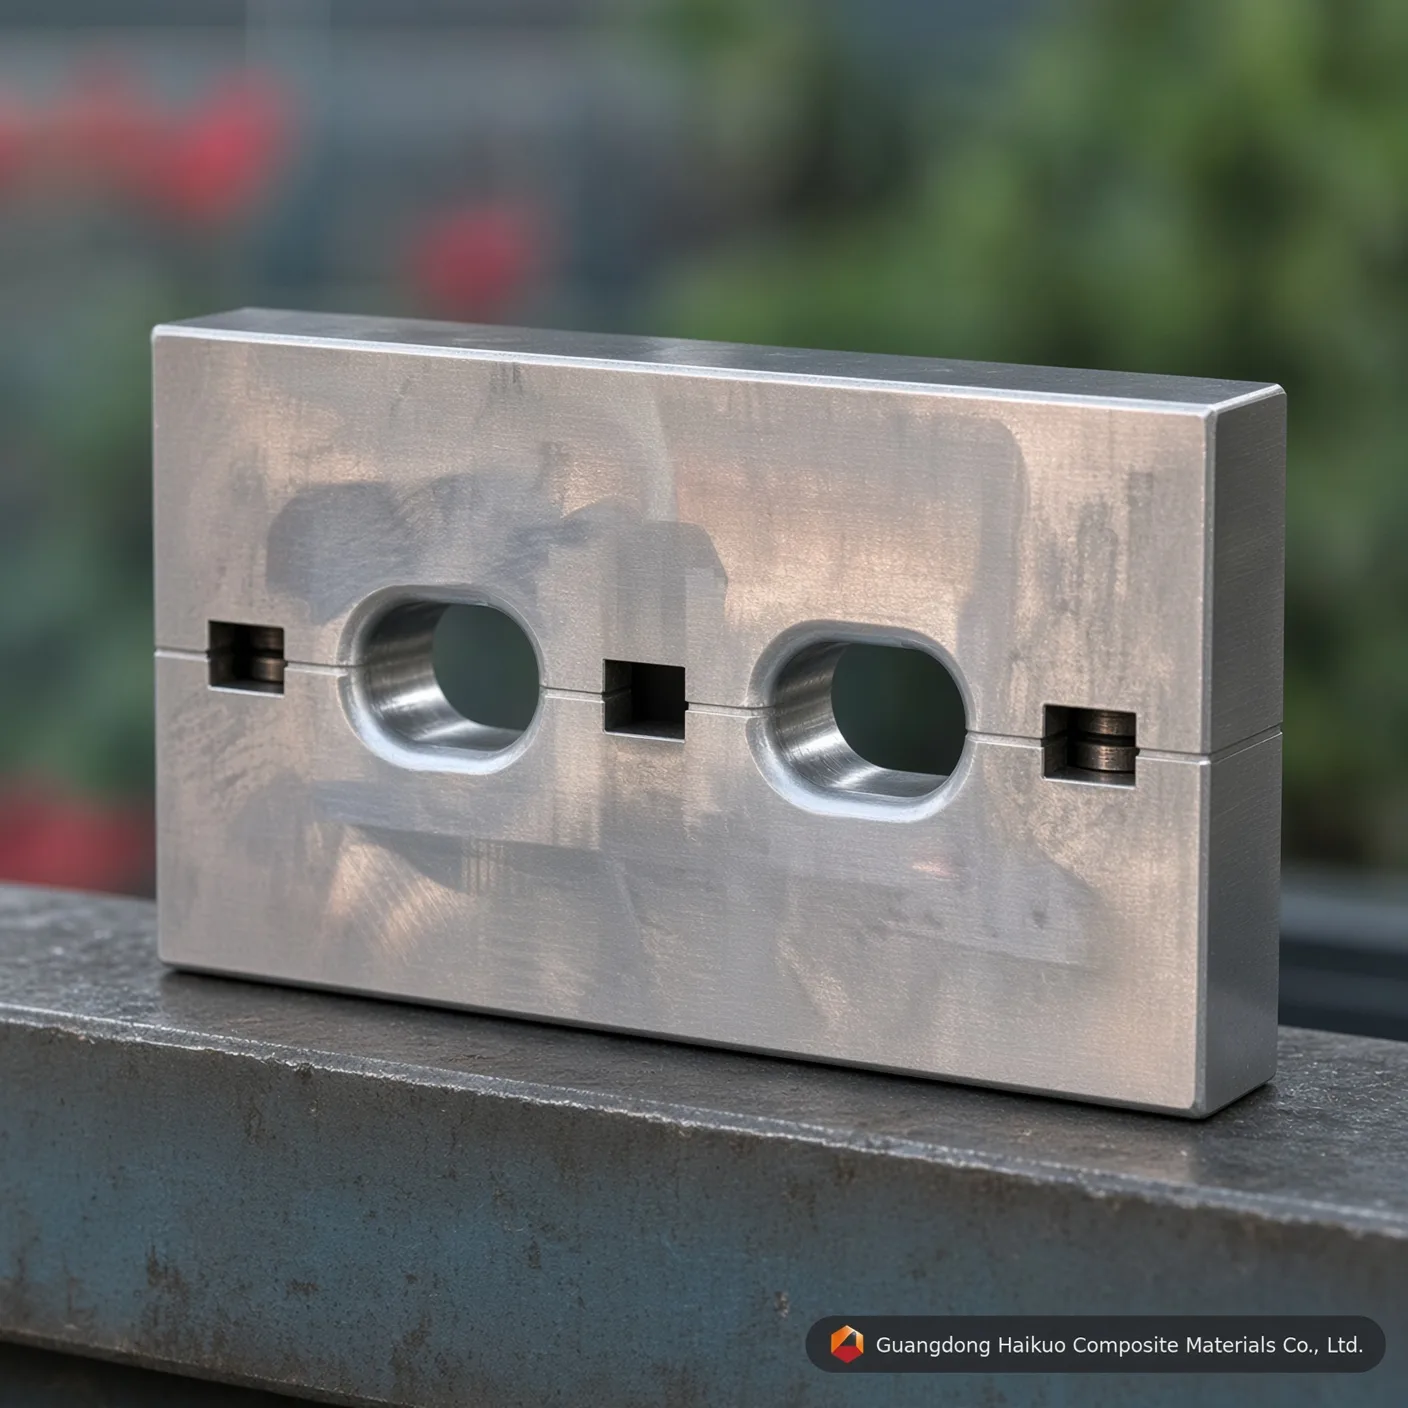
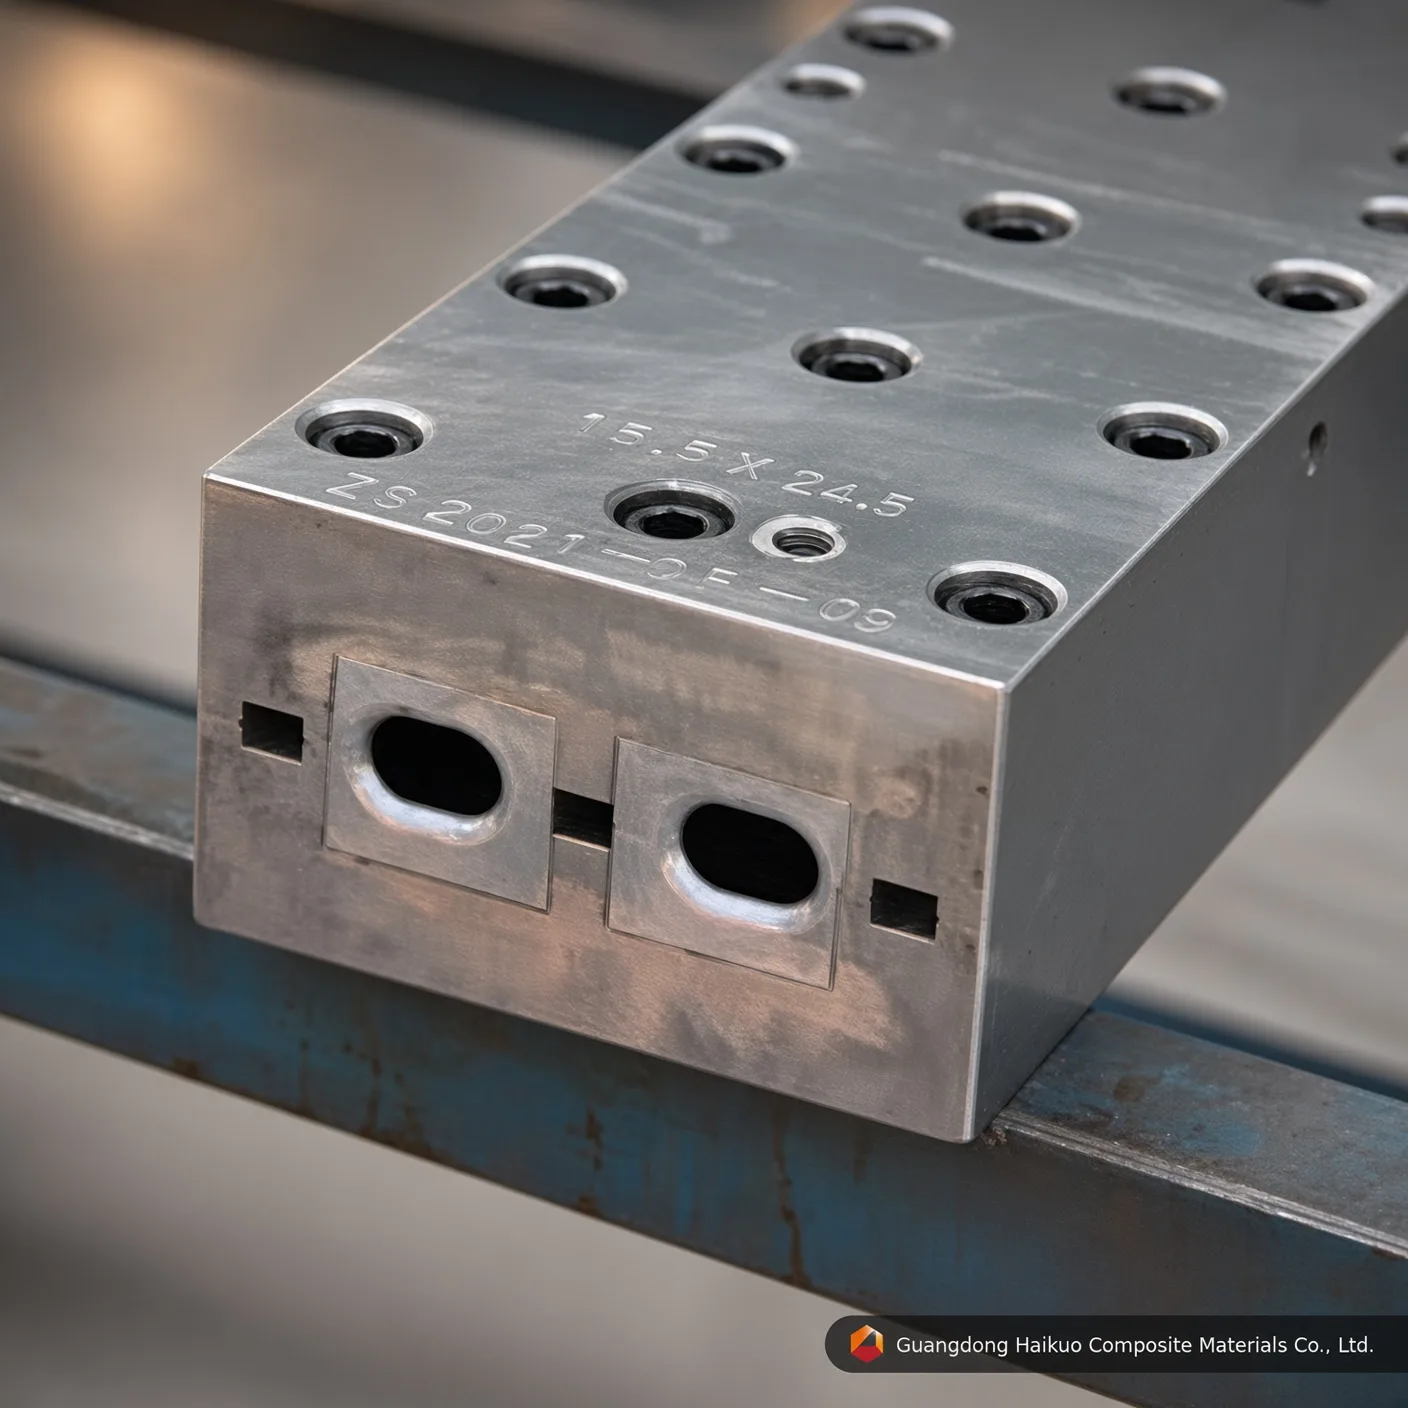
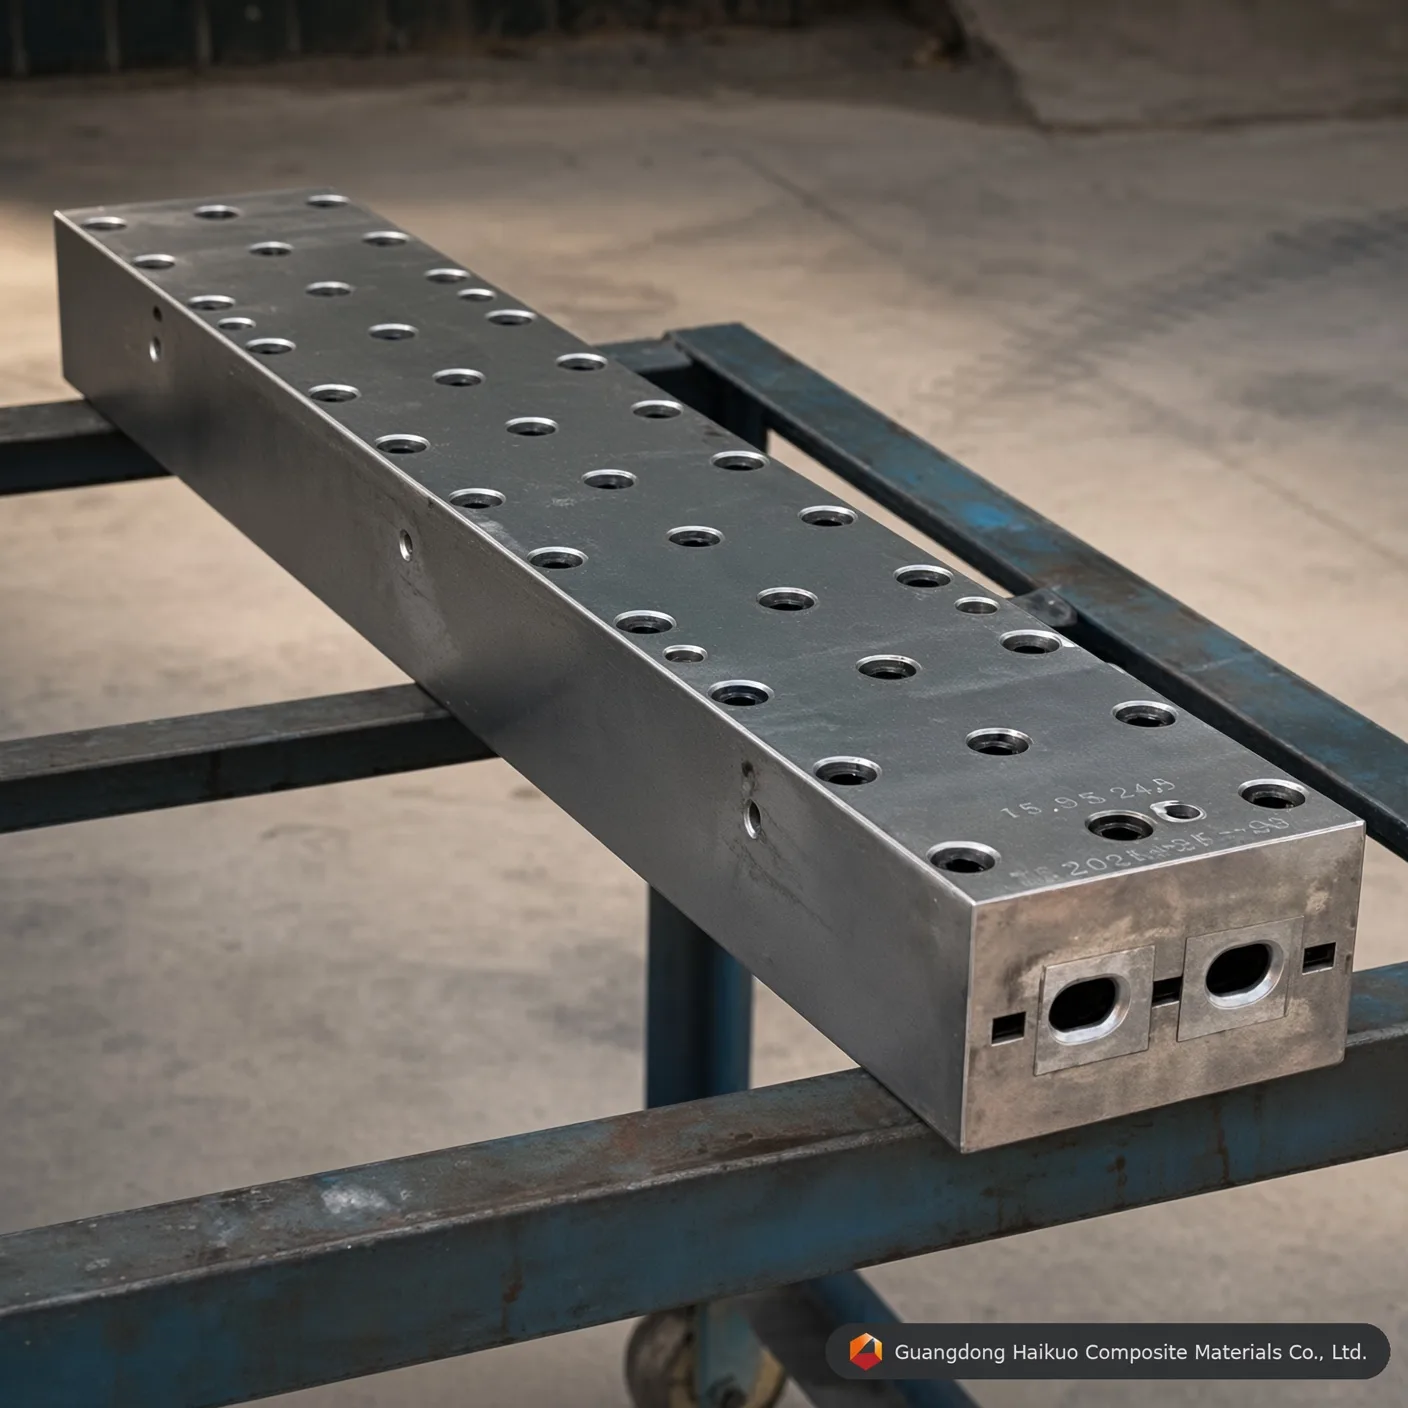
GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile
Rüsten Sie Ihre Verbundproduktionslinie mit einem präzise gebauten GFK-Pultrusionswerkzeug für Ovalstäbe auf. Aus Cr12/H13-Werkzeugstahl mit spiegelpolierter Kavität und HRC-60-Härte gefertigt, bietet es hervorragende Verschleißfestigkeit für Profile in elektrischer und industrieller Qualität.
Ausführungsstandard
Geradheit: 0,02 mm Glätte: Ra=0,025~0,012 Oberflächenhärte der Kavität: < 0,02 mm Grenztoleranzen: ±0,3 mm Schichtdicke: 0,04-0,05 mm Individuelle Leistungen auf Wunsch
Technisch ausgelegte Werkzeuge für ovale Stabprofile in Industriequalität
Seit 2026 verzeichnen ovale GFK-Stäbe wachsende Nachfrage in Spezialanwendungen wie Hochspannungsisolatoren, Werkzeugstielen und ergonomischen Tragelementen. Unser GFK-Pultrusionswerkzeug für Ovalstäbe ist ein hochpräzises Werkzeug, das das besondere Harzfließverhalten nicht kreisförmiger Massivprofile beherrscht. Bei Guangdong Haikuo werden Ovalwerkzeuge mit optimierter innerer Thermodynamik für gleichmäßiges Aushärten und lunkerfreie Kerne ausgelegt und liefern Profile mit hervorragender Biegefestigkeit und Oberflächenqualität.
1. So funktioniert die Ovalstab-Pultrusion
Einen Ovalstab zu fertigen erfordert mehr als nur eine elliptische Kavität — es verlangt die Kontrolle der Querspannung, während das Harz in den festen Verbund übergeht:
- Logik der Faserverteilung: Ein ovaler Querschnitt bringt ungleichmäßige Spannung auf die Rovings. Unsere Werkzeuge nutzen individuelle Vorformerplatten, die die Glasfaserdichte entlang der Haupt- wie der Nebenachse konstant halten.
- Zonale Temperaturkontrolle: Da der Ovalstab massiv ist, muss die beim Aushärten freiwerdende exotherme Wärme sorgfältig gesteuert werden. Unsere Werkzeuge nutzen mehrstufige Heizzonen, um „Kernrissen“ in der Stabmitte vorzubeugen.
- Konische Verdichtung: Der Werkzeugeinlauf ist CNC-gefräst mit einer präzisen Einlaufschräge, die den Druck allmählich aufbaut, Luftblasen austreibt und eine dichte, lunkerfreie Matrix sicherstellt.
2. Materialgüten und Oberflächenbehandlung
Die Massivstabfertigung läuft mit hohem Volumen und ist für Werkzeuge stark abrasiv, daher setzen wir auf hochwertige Metallurgie, um eine lange Nutzungsdauer sicherzustellen:
- Cr12 / Cr12MoV: Eine branchenübliche Wahl für die Glasfaserproduktion mit ausgezeichneter Härte (HRC 58-62) und Abriebfestigkeit.
- H13-Werkzeugstahl: Geeignet für die Hochgeschwindigkeitsfertigung oder Harzsysteme auf Epoxidbasis, bei denen thermische Ermüdungsbeständigkeit und Zähigkeit am wichtigsten sind.
- Spiegelpolitur (Ra 0,012): Das Kavitäteninnere ist spiegelpoliert und mit 0,05 mm Hartchrom beschichtet. Die entstehende ultraglatte Oberfläche senkt die Abzugsreibung um 25 % und verringert das Risiko von Oberflächen-„Flusen“ erheblich.
3. GFK-Ovalstab-Werkzeug — technische Parameter
| Technische Spezifikation | Haikuo-Standardwert | Industrielle Bedeutung |
|---|---|---|
| Profilspezifikation | 15,5 mm ~ 24,5 mm (individuell anpassbar) | Optimiert für Isolierungen und Griffe. |
| Kavitätenmaterial | Cr12 / H13 / 38CrMoAI | Außergewöhnliche Verschleiß- & Hitzebeständigkeit. |
| Kavitätenhärte | HRC 55 – 62 | Unempfindlich gegen faserbedingte Erosion. |
| Oberflächenglätte | Ra 0,025 ~ 0,012 | Sorgt für eine hochglänzende, reibungsarme Oberfläche. |
| Geradheit | < 0,02 mm / Meter | Entscheidend für mechanische Präzisionsteile. |
| Schichtdicke | 0.04 – 0.06 mm | Hartchrom-Schutzschicht in Industriequalität. |
4. Optimierte Leistungsfaktoren
- Harzkonsistenz: Kompatibel mit Systemen aus ungesättigtem Polyester, Vinylester und Polyurethan; das Werkzeug bewältigt eine breite Palette chemischer Exothermien.
- Hohe Abzugsgeschwindigkeiten: Die ultraniedrige Reibung unserer hartverchromten Kavitäten erlaubt Abzugsgeschwindigkeiten bis zu 1,2 m/min und maximiert die Tagesleistung.
- Konstruktive Ausgewogenheit: Ausgelegt für bis zu 80 % Längs-Roving-Anteil, was maximale Zugfestigkeit für konstruktive Anwendungen sicherstellt.
10 professionelle FAQs: Technik von Ovalstab-Werkzeugen
F1: „Kann das Ovalitätsverhältnis (Haupt- zu Nebenachse) individuell angepasst werden?“
A: Ja. Wir können die Kavität auf jedes elliptische Verhältnis fräsen, das Ihr ergonomisches oder mechanisches Design verlangt.
F2: „Wie hoch ist die zu erwartende Lebensdauer eines Cr12-Ovalstab-Werkzeugs?“
A: Bei richtiger Wartung und Spiegelglanz-Hartverchromung können Sie mit einer Produktionsleistung zwischen 100.000 und 150.000 Metern rechnen.
F3: „Wie verhindert man „Kernrisse“ bei dicken Ovalstäben?“
A: Das wird über eine präzise Mehrzonenheizung gesteuert, die die Aushärtegeschwindigkeit von der Außenfläche bis zum Kern regelt und den Aufbau thermischer Spannungen verhindert.
F4: „Ist Kohlenstofffaser mit diesem Werkzeug kompatibel?“
A: Ja, aber für Kohlenstofffaser empfehlen wir H13-Stahl mit spezieller Nitrierung oder DLC-Beschichtung, um den besonderen Fasereigenschaften gerecht zu werden.
F5: „Wird das Werkzeug mit passenden Vorformerplatten geliefert?“
A: Ja. Jedes Ovalstab-Werkzeug umfasst einen Satz Edelstahl-Vorformer, damit die Fasern vor dem Eintritt in die beheizte Zone richtig ausgerichtet sind.
F6: „Warum ist die Geradheitstoleranz so eng (0,02 mm)?“
A: Präzision ist entscheidend bei Stäben, die in elektrischen Schaltanlagen oder automatisierten Maschinen verwendet werden, wo jede Durchbiegung zu mechanischem Versagen führen kann.
F7: „Kann ich dasselbe Werkzeug für Polyester- und Vinylesterharze verwenden?“
A: Ja. Die Hartchromoberfläche ist chemisch inert und gegenüber beiden Harzsystemen hochbeständig.
F8: „Wie hoch ist die typische Abzugsgeschwindigkeit für einen 20-mm-Ovalstab?“
A: Je nach Harzsystem liegen die Geschwindigkeiten typischerweise zwischen 0,5 und 1,0 Metern pro Minute.
F9: „Wie entferne ich Harzrückstände aus der elliptischen Kavität?“
A: Unsere Ra-0,012-Oberfläche macht die Reinigung leicht. Wir empfehlen Messingschaber bei warmem Werkzeug, gefolgt von einem leichten Lösungsmittelwischer.
F10: „Bieten Sie technische Beratung zur Anordnung der Heizpatronen an?“
A: Ja. Zusammen mit dem Werkzeug liefern wir eine empfohlene Heizkonfiguration, um eine optimale Aushärtung über das elliptische Profil sicherzustellen.
Beratung durch Experten für Präzisionswerkzeugbau
Steigern Sie Ihre Profilproduktion mit der Guangdong Haikuo Composite Materials Co., Ltd. Unter der Leitung von Helena Wang unterstützt unser Konstruktionsteam hochpräzise GFK-Pultrusionswerkzeuge.
Fordern Sie ein technisches Angebot für Ihr Ovalwerkzeug an:
- Leitender Technikberater: Helena Wang
- Technische Konstruktions-E-Mail: [email protected]
- Globales WhatsApp: +86 189 5198 8522
Werkzeugspezifikationen & Ingenieur-Einblicke
| Werkzeugstahl-Güte | H13-Werkzeugstahl (Premium) | Cr12MoV-Werkzeugstahl (Standard) | P20-Formenstahl (wirtschaftlich) |
|---|---|---|---|
| Kern-Standzeit | Hervorragend (über 50.000 Meter mit Glasfaser) | Hoch (etwa 30.000 – 40.000 Meter) | Mäßig (geeignet für Prototypen in Kleinserie) |
| Thermische Ermüdungsbeständigkeit | Sehr hoch (behält die HRC-Härte bei hoher Temperatur) | Mäßig (gut für Polyestermatrizen) | Schwach (neigt bei dauerhaftem PU zu Maßverschleiß) |
| Innere Spiegelpolitur-Grenze | Hervorragend (erreicht Ra 0,012 μm) | Sehr gut (erreicht Ra 0,025 μm) | Standard (erreicht Ra 0,040 μm) |
| Geeignete Anwendungsprofile | Ovalstab-Läufe mit maximaler Werkzeugstandzeit und Maßstabilität | Ovalstab-Produktion in Standardmengen | Prototyping oder Probeläufe von Ovalstäben in Kleinserie |
Präzisionswerkzeugbau: Fragen & Antworten
F1: Warum ist eine Hartchromschicht von 0,04-0,05 mm Dicke für das GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile entscheidend?
Antwort: Glasfaser-Rovings und -Matten sind stark abrasiv. Beim kontinuierlichen Pultrusionsprozess erzeugt die verstärkte Matrix erhebliche Kratzreibung an den Kavitätenwänden des GFK-Pultrusionswerkzeugs für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile. Eine präzise Hartchromschicht von 0,04-0,05 mm erhöht die Oberflächenmikrohärte und schützt den darunterliegenden Werkzeugstahl, verlängert die Standzeit des Werkzeugs um über 40 % und erhält dabei Lauf um Lauf die gleichbleibende Ovalstab-Geometrie.
F2: Wie wirkt sich die Innenspiegelpolitur auf Ra 0,012-0,025 μm auf die Abzugskraft beim GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile aus?
Antwort: Eine spiegelpolierte Kavität senkt den dynamischen Reibungskoeffizienten im Formkanal für Ovalstab drastisch. Geringere Reibung bedeutet, dass die Pultrusionsmaschine weniger Klemm-/Zugkraft braucht, um den aushärtenden Verbund voranzubringen, was Haftreibung in der Linie verringert, Faserausblühen an der Oberfläche verhindert und den Energieverbrauch über lange Produktionsläufe senkt.
F3: Welche Stahlgüte sollte für die Serienfertigung mit dem GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile spezifiziert werden?
Antwort: Für die kontinuierliche Serienfertigung wird H13-Werkzeugstahl oder Cr12MoV-Werkzeugstahl empfohlen. H13 bietet die längste Standzeit und die beste thermische Ermüdungsbeständigkeit, während Cr12MoV bei Standardmengen starke Leistung zu geringeren Kosten liefert — P20-Formenstahl bleibt eine wirtschaftliche Option für Prototypen oder kurze Probechargen.
F4: Kann das GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile auf Sonderabmessungen oder OEM-Spezifikationen angepasst werden?
Antwort: Ja. Wie bei all unseren Pultrusionswerkzeugen können Abmessungen, Kavitätenanzahl und Oberflächenbehandlung nach Ihrer genauen Zeichnung oder Ihrem Muster ausgelegt werden — wir unterstützen sowohl Standard-Katalogmaße als auch vollständig kundenspezifische OEM-Werkzeuganfragen.
F5: Mit welchen Harzsystemen ist das GFK-Pultrusionswerkzeug für Ovalstäbe: Hochpräzise Werkzeuge für hochfeste Profile kompatibel?
Antwort: Das Werkzeug ist mit der gesamten Palette der in der FRP-Pultrusion verwendeten Harzsysteme kompatibel, darunter ungesättigtes Polyester, Vinylester, Epoxid- und Phenolharze. Nennen Sie uns Ihr Zielharz und Ihr Aushärteprofil, dann bestätigen wir die optimale Kavitätenoberfläche und Heizzonenauslegung.
Produktionsprozess

Konstruktion des Werkzeugs durch Ingenieure

Profilwerkzeug-Einstellung

Grobe Ausrichtung des Rohlings

CNC-Bearbeitung des Werkzeugs

Werkzeugstanzung

Flächenschleifen

Polieren der Kavitäteninnenwand

Hartverchromung des Werkzeugs
Zertifikat






