















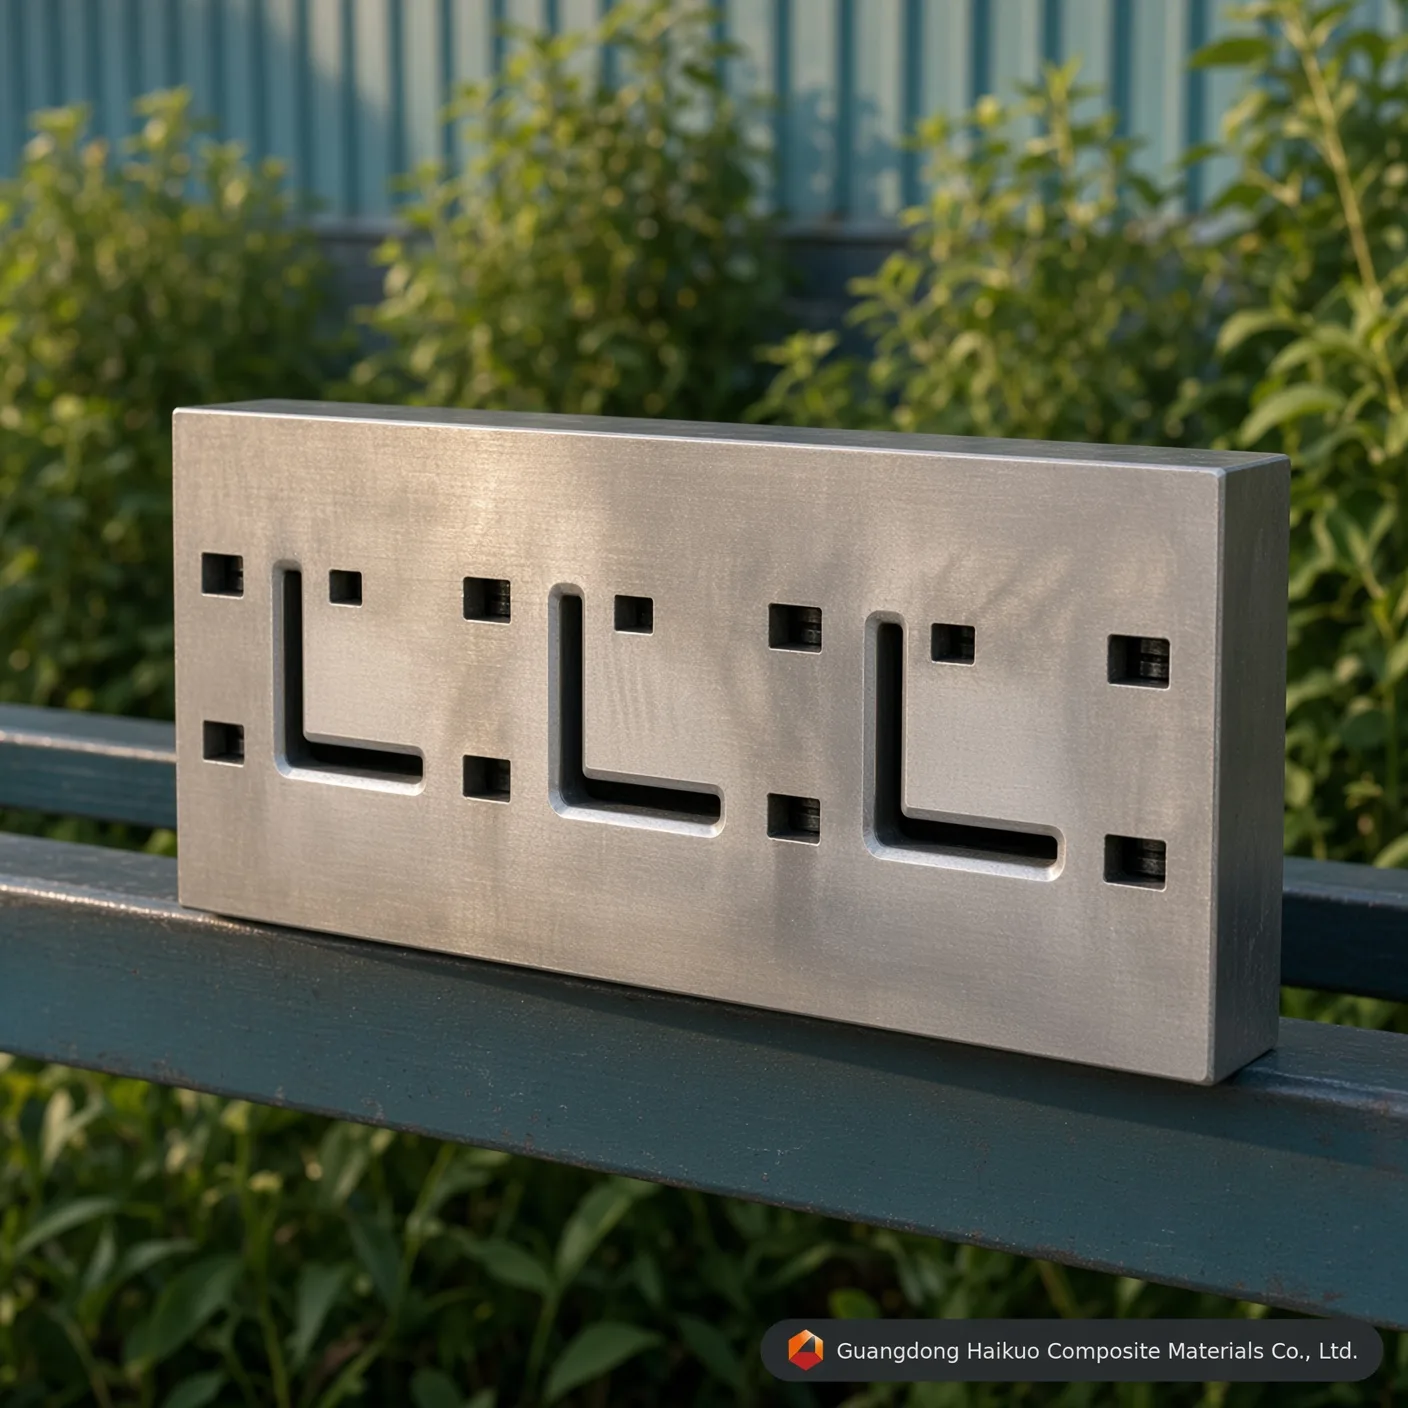
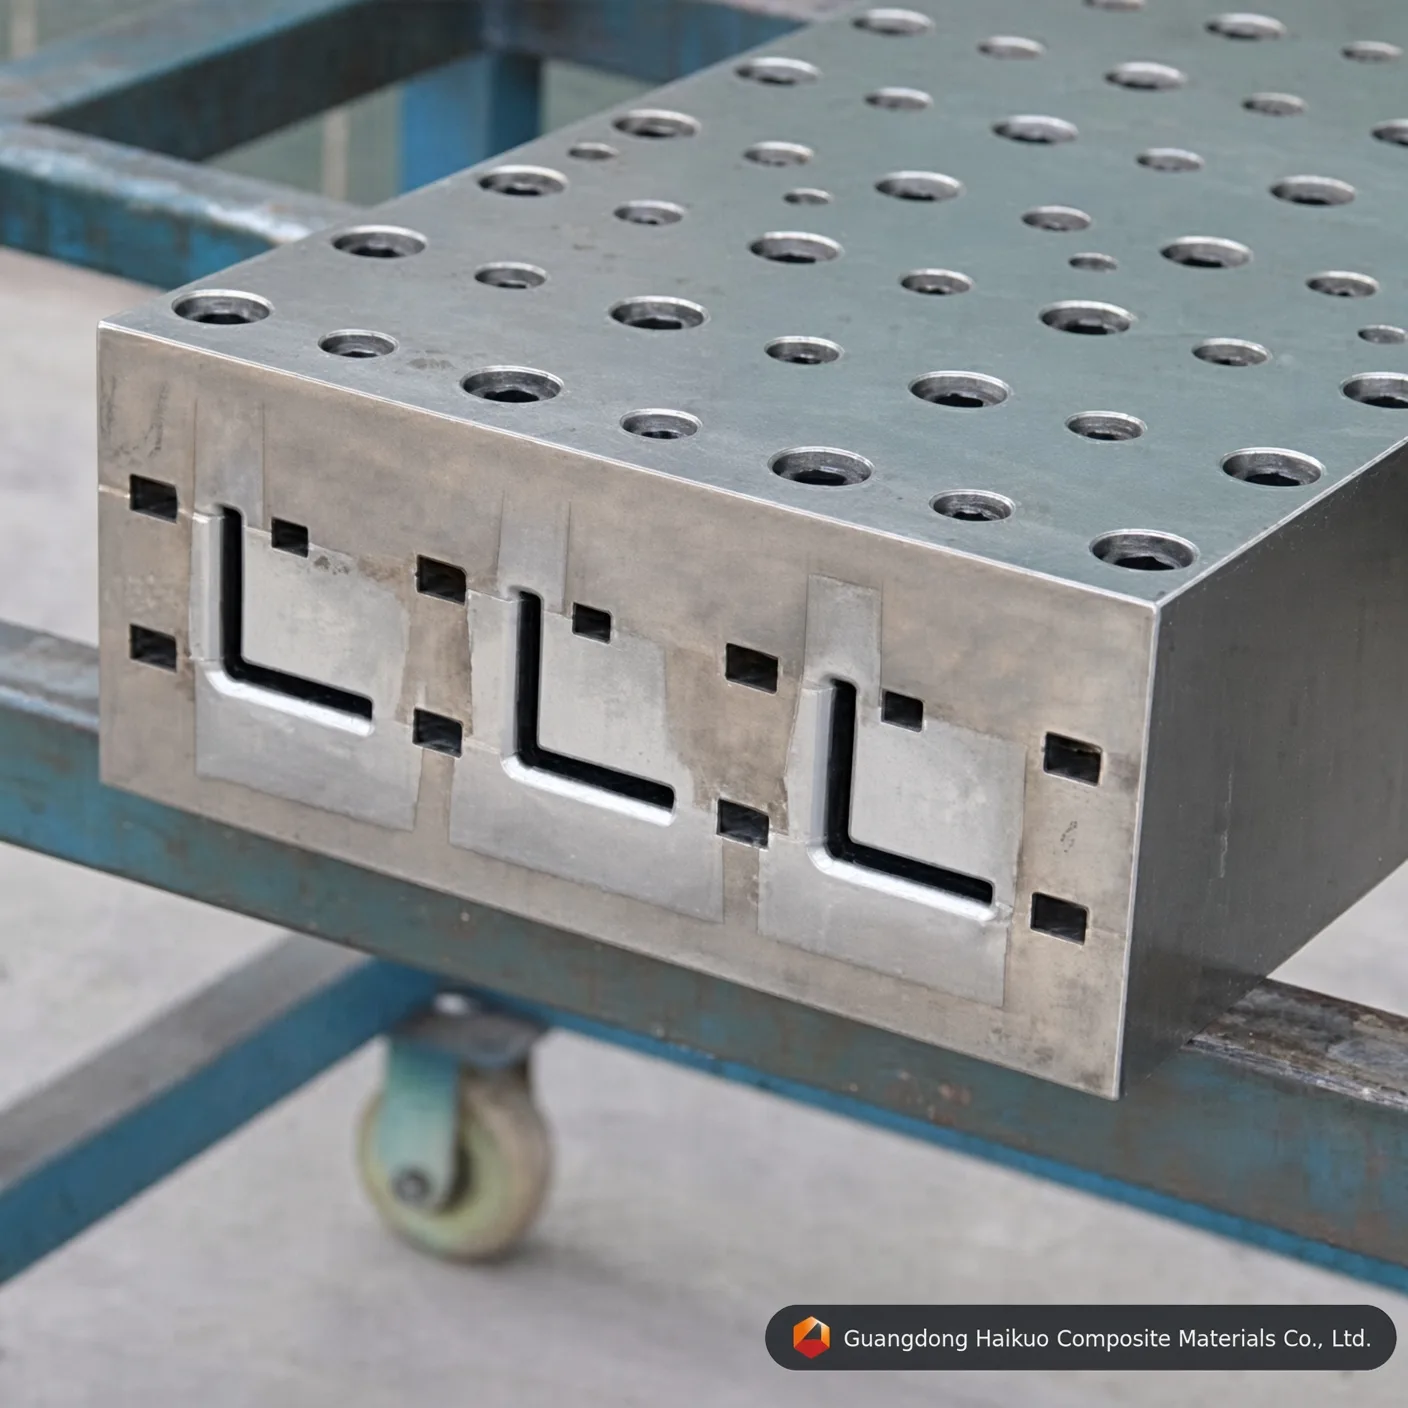
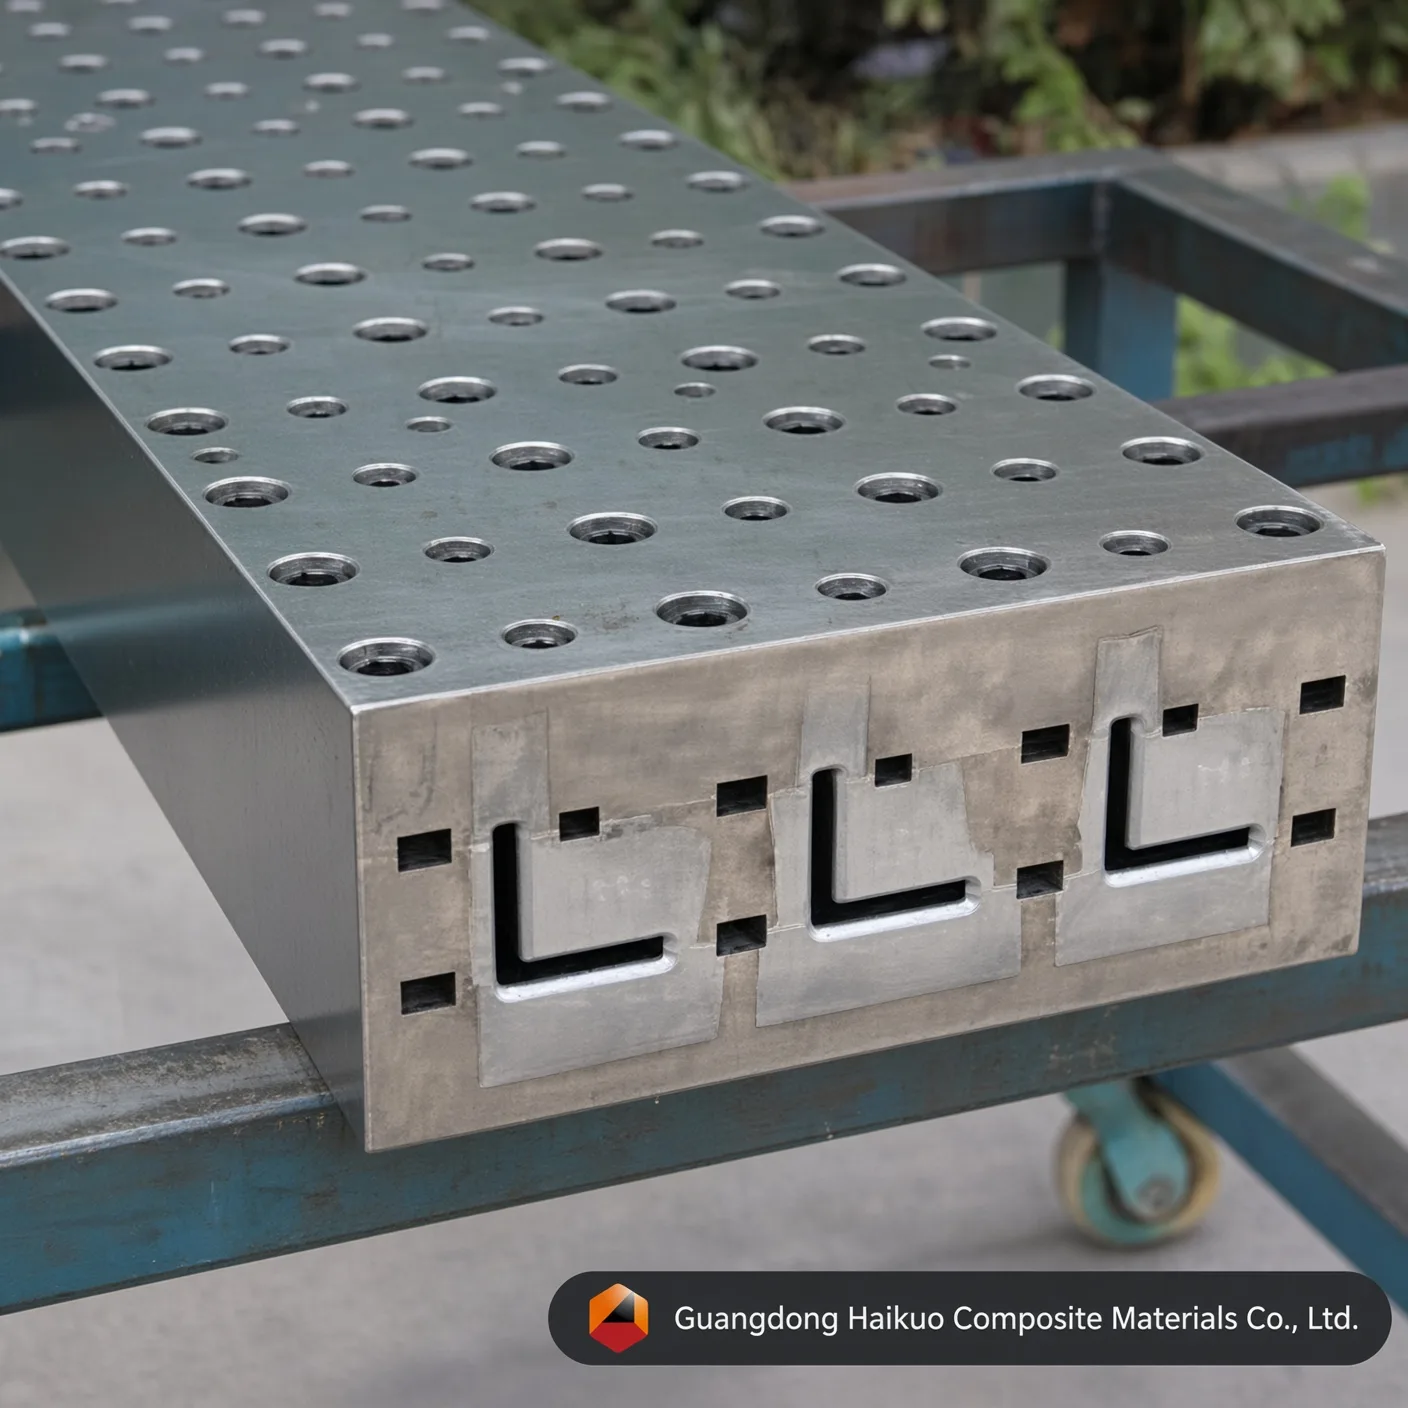
แม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรง
แม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาสความแม่นยำสูงของเราสร้างขึ้นเพื่อยกระดับผลผลิตคอมโพสิตเชิงโครงสร้าง ออกแบบทางวิศวกรรมจากเหล็ก Cr12/H13 พร้อมโพรงผิวเงาสะท้อนและเสถียรภาพทางความร้อนที่แข็งแกร่ง ผลิตโปรไฟล์ L ความแข็งแรงสูงที่สม่ำเสมอทุกรอบการผลิต
มาตรฐานการปฏิบัติ
ความตรง: 0.02mm ความเรียบ: Ra=0.025~0.012 ความแข็งผิวโพรงแม่พิมพ์: < 0.02mm ค่าความคลาดเคลื่อนขอบเขต: ±0.3mm ความหนาชั้นชุบ: 0.04-0.05mm มีบริการสั่งทำ
คำอธิบายคำถามที่พบบ่อยติดต่อเรา
เครื่องมือความแม่นยำสำหรับมุม FRP เชิงโครงสร้าง
ในตลาดโครงสร้างพื้นฐานระดับโลกปี 2026 มุมไฟเบอร์กลาส (โปรไฟล์ L) กลายเป็นสิ่งจำเป็นในรางเคเบิลไฟฟ้า โครงหอหล่อเย็น และบันไดนิรภัยที่ไม่นำไฟฟ้า แม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาสสร้างขึ้นเพื่อรับมือความแปลกของการระบายความร้อนและการบ่มที่มากับรูปทรงเรขาคณิตมุมฉากโดยเฉพาะ ที่ Guangdong Haikuo ดายมุมของเราใช้โซนความร้อนที่ปรับให้เหมาะสมเพื่อป้องกันการบิดงอหรือโก่งที่มักรบกวนโปรไฟล์ไม่สมมาตร ทุกมุมจึงออกจากดายที่ 90 องศาจริง
1. การทำงานของพัลทรูชันมุม
การผลิตมุม FRP เชิงโครงสร้างต้องการมากกว่าการเซาะช่องรูปตัว L — ต้องควบคุมอัตราส่วนเส้นใยต่อเรซินอย่างแม่นยำที่จุดยอดมุม:
- การปรับความเค้นที่มุมให้เหมาะสม: ยอดภายในของแม่พิมพ์กลึงด้วย CNC ให้มีรัศมีเฉพาะเพื่อให้การเสริมแรงด้วยเส้นใยอัดแน่นที่นั่น ป้องกันการแตกร้าวตามยาวที่มุม
- การกำหนดโปรไฟล์อุณหภูมิเป็นโซน: การให้ความร้อนหลายโซน (โซนทางเข้า โซนเจล และโซนบ่ม) รักษาการเชื่อมขวางของเรซินให้สม่ำเสมอทั้งสองขาของมุม รักษาความแม่นยำด้านขนาด
- การอัดแน่นแบบเรียว: ความเรียวแบบก้าวหน้าที่ทางเข้าแม่พิมพ์เพิ่มความดันภายในอย่างค่อยเป็นค่อยไป ขับอากาศที่ติดค้างออกเพื่อคอมโพสิตความหนาแน่นสูงไร้โพรง
2. วัสดุระดับพรีเมียม & วิศวกรรมพื้นผิว
การทนต่อการขัดสีต่อเนื่องของวัสดุเสริมแรงเส้นใยแก้วที่ความเร็วการผลิตต้องใช้โลหะวิทยาสมรรถนะสูง:
- Cr12 / Cr12MoV: เหล็กคาร์บอนสูงโครเมียมสูงที่ให้ความต้านทานการสึกหรอแข็งแกร่ง (HRC 58-62) สำหรับการผลิตเส้นใยแก้วปริมาณมากมาตรฐาน
- เหล็กแม่พิมพ์ H13: เกรดที่นิยมสำหรับพัลทรูชันอีพอกซีหรือโพลียูรีเทน ให้ความเหนียวและเสถียรภาพทางความร้อนที่เหนือกว่า
- การชุบโครเมียมแข็ง (Ra 0.012): โพรงขัดเงาสะท้อนชุบโครเมียมแข็งอุตสาหกรรม 0.05mm ให้พื้นผิวแรงเสียดทานต่ำพิเศษที่ลดแรงดึง ยืดอายุแม่พิมพ์ และให้มุมมีพื้นผิวเรียบ “เกรด A”
3. พารามิเตอร์ทางเทคนิค & มาตรฐานการปฏิบัติ
| คุณสมบัติทางวิศวกรรม | ค่ามาตรฐานของ Haikuo | ประโยชน์ต่อการผลิต |
|---|---|---|
| ข้อกำหนดแม่พิมพ์ | สั่งทำได้เต็มรูปแบบ (เช่น 50×50, 75×75) | ปรับตามน้ำหนักบรรทุกเชิงโครงสร้างของโครงการ |
| วัสดุโพรงแม่พิมพ์ | Cr12 / H13 / P20 / 38CrMoAI | ทนการสึกหรอ & ความร้อนเหนือกว่า |
| ความแข็งของโพรงแม่พิมพ์ | HRC 55 – 62 | ไม่ถูกขัดสีจากเส้นใย |
| ความเรียบของพื้นผิว | Ra 0.025 ~ 0.012 | ลดแรงดึงและต้นทุนพลังงาน |
| ความตรง | < 0.02 mm / เมตร | รองรับการจัดแนวที่แม่นยำในชุดประกอบ |
| ค่าความคลาดเคลื่อนของมุม | ± 0.5° | พอดีแม่นยำสำหรับรอยต่อเชิงโครงสร้าง |
4. ปัจจัยที่มีผลต่อคุณภาพมุม
- สมดุลของวัสดุเสริมแรง: แม่พิมพ์ของเราออกแบบให้ทำงานกับส่วนผสมของโรวิ่งเพื่อความแข็งแรงตามยาวและแผ่นเพื่อความแข็งแรงตามขวาง รับประกันว่ามุมจะไม่แตกแยกภายใต้น้ำหนัก
- ความสม่ำเสมอของเรซิน: เข้ากันได้กับระบบโพลีเอสเตอร์ ไวนิลเอสเตอร์ และโพลียูรีเทน แม่พิมพ์รองรับความร้อนคายออกทางเคมีได้หลากหลาย
- อายุการใช้งานของแม่พิมพ์: ดาย Cr12 ชุบโครเมียมผิวเงาสะท้อนผลิตโปรไฟล์มุมได้เกิน 100,000 เมตรก่อนต้องปรับผิวใหม่
10 คำถามที่พบบ่อยระดับมืออาชีพ: การขึ้นรูปมุมไฟเบอร์กลาส
Q1: “ป้องกันไม่ให้มุม ‘บานออก’ (เกิน 90 องศา) หลังออกจากดายได้อย่างไร”
A: สาเหตุคือการบ่มไม่สมดุล เราออกแบบโซนให้ความร้อนและให้คำแนะนำสูตรเรซินเพื่อให้ทั้งสองขาของมุมหดตัวเท่ากัน
Q2: “เหล็กชนิดใดดีที่สุดสำหรับสายผลิตมุมปริมาณมาก”
A: Cr12MoV เป็นตัวเลือกทั่วไปเพื่อความทนทาน สำหรับเรซินเฉพาะทาง เช่น ฟีนอลิก เราแนะนำเหล็ก H13 เพื่อความต้านทานการกัดกร่อนที่ดีกว่า
Q3: “ใช้ดายเดียวกันกับมุมหนา 3mm และ 5mm ได้หรือไม่”
A: ไม่ได้ พัลทรูชันเป็นกระบวนการโพรงคงที่ ความหนาผนังถูกกลึงลงในดายเพื่อให้การอัดแน่นและความหนาแน่นเชิงโครงสร้างเหมาะสม
Q4: “การชุบโครเมียมแข็งจำเป็นสำหรับโปรไฟล์ L หรือไม่”
A: จำเป็น หากไม่มี “แรงเสียดทานหน่วง” ที่มุมของมุมจะสูงเกินไป นำไปสู่ผิวฉีกขาดและเครื่องจักรหยุดชะงัก
Q5: “เหตุใดค่าความคลาดเคลื่อนความตรงจึงแคบมาก (0.02mm)”
A: มุม FRP มักใช้เป็นตัวรองรับเชิงโครงสร้าง แม้โก่งเพียงเล็กน้อยก็ทำให้ยึดสลักเกลียวกับชิ้นส่วนโครงสร้างอื่นในโครงไม่ได้
Q6: “จัดการการนำทางเส้นใยที่มุม 90 องศาอย่างไร”
A: ดายมุมทุกชุดมีชุดแผ่นขึ้นรูปเบื้องต้นสแตนเลสที่ออกแบบเฉพาะ ซึ่งพับแผ่นเส้นใยให้เป็นรูปตัว L ก่อนเข้าสู่โซนให้ความร้อน
Q7: “ดายผลิตมุมขาเท่าและขาไม่เท่าได้หรือไม่”
A: ได้ เราสั่งทำโพรงดายให้เป็นรูปทรงใดก็ได้ รวมถึงขาไม่เท่า (เช่น 100mm x 50mm) สำหรับการออกแบบทางวิศวกรรมเฉพาะ
Q8: “ความเร็วดึงโดยทั่วไปสำหรับมุม 50x50x5mm เป็นเท่าใด”
A: ขึ้นอยู่กับเรซิน ความเร็วดึงโดยทั่วไปอยู่ที่ 0.6 ถึง 1.0 เมตรต่อนาที
Q9: “ทำความสะอาด ‘มุมใน’ ของดายอย่างไร”
A: ผิวเงาสะท้อน Ra 0.012 ของเราทำให้ทำความสะอาดง่าย เรามีเครื่องขูดทองเหลืองที่เข้ากับรัศมีภายในสำหรับขจัดเรซินตกค้างอย่างปลอดภัย
Q10: “มีการสนับสนุนทางเทคนิคเรื่องการตั้งค่าอุณหภูมิเรซินหรือไม่”
A: มี พร้อมกับแม่พิมพ์ เรามอบ “แผนที่ความร้อน” ที่แนะนำตามประเภทเรซินเฉพาะของท่าน เพื่อให้การผลิตสำเร็จทันที
คำปรึกษาเรื่องแม่พิมพ์โครงสร้างจากผู้เชี่ยวชาญ
ปรับการผลิตเชิงโครงสร้างของท่านให้เหมาะสมด้วย Guangdong Haikuo Composite Materials Co., Ltd. นำโดย Helena Wang ทีมวิศวกรของเราเป็นพันธมิตรที่เชื่อถือได้สำหรับแม่พิมพ์พัลทรูชัน FRPความแม่นยำสูงทั่วโลก
หารือข้อกำหนดเชิงโครงสร้างของท่านกับเรา:
- ที่ปรึกษาวิศวกรรมอาวุโส: Helena Wang
- อีเมลวิศวกรรมเทคนิค: [email protected]
- WhatsApp ทั่วโลก: +86 189 5198 8522
ข้อกำหนดแม่พิมพ์และข้อมูลเชิงวิศวกรรม
| เกรดวัสดุเหล็กแม่พิมพ์ | เหล็กแม่พิมพ์ H13 (พรีเมียม) | เหล็กแม่พิมพ์ Cr12MoV (มาตรฐาน) | เหล็กแม่พิมพ์ P20 (ประหยัด) |
|---|---|---|---|
| อายุการทำงานหลัก | ยอดเยี่ยม (เกิน 50,000 เมตรกับไฟเบอร์กลาส) | สูง (ประมาณ 30,000 – 40,000 เมตร) | ปานกลาง (เหมาะกับการผลิตต้นแบบจำนวนน้อย) |
| ความต้านทานความล้าจากความร้อน | สูงมาก (คงความแข็ง HRC ที่อุณหภูมิสูง) | ปานกลาง (เหมาะกับเมทริกซ์โพลีเอสเตอร์) | ไม่ดี (สึกหรอด้านขนาดได้ง่ายเมื่อใช้กับ PU ต่อเนื่อง) |
| ขีดจำกัดการขัดเงาสะท้อนภายใน | ยอดเยี่ยม (ได้ค่า Ra 0.012 μm) | ดีมาก (ได้ค่า Ra 0.025 μm) | มาตรฐาน (ได้ค่า Ra 0.040 μm) |
| โปรไฟล์การใช้งานที่เหมาะสม | การผลิตมุมตัว L ที่ต้องการอายุแม่พิมพ์และเสถียรภาพด้านขนาดสูงสุด | การผลิตมุมตัว L ปริมาณมาตรฐาน | การสร้างต้นแบบปริมาณน้อยหรือการทดลองผลิตมุมตัว L |
ถาม-ตอบด้านวิศวกรรมแม่พิมพ์ความแม่นยำ
Q1: เหตุใดความหนาชั้นชุบโครเมียมแข็ง 0.04-0.05mm จึงสำคัญสำหรับแม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรง
คำตอบ: โรวิ่งและแผ่นใยแก้วกัดสึกสูง ระหว่างพัลทรูชันต่อเนื่อง เมทริกซ์เสริมแรงก่อให้เกิดแรงเสียดทานขีดข่วนอย่างมากกับผนังโพรงของแม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรง ชั้นโครเมียมแข็งที่แม่นยำ 0.04-0.05mm เพิ่มความแข็งจุลภาคของพื้นผิวและปกป้องเหล็กแม่พิมพ์ที่อยู่ใต้ ยืดอายุดายได้เกิน 40% พร้อมรักษารูปทรงมุมให้สม่ำเสมอทุกรอบการผลิต
Q2: การขัดเงาสะท้อนภายในถึง Ra 0.012-0.025 μm ส่งผลต่อแรงดึงของแม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรง อย่างไร
คำตอบ: โพรงขัดเงาสะท้อนลดสัมประสิทธิ์แรงเสียดทานพลวัตภายในช่องขึ้นรูปมุมตัว Lอย่างมาก แรงเสียดทานต่ำหมายความว่าเครื่องพัลทรูชันต้องใช้แรงจับ/แรงดึงน้อยลงเพื่อเคลื่อนคอมโพสิตที่กำลังบ่ม ซึ่งลดการติดขัดของสายผลิต ป้องกันคราบเส้นใยบนผิว และลดการใช้พลังงานตลอดรอบการผลิตยาว
Q3: ควรกำหนดเหล็กเกรดใดสำหรับการผลิตปริมาณมากด้วยแม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรง
คำตอบ: สำหรับการผลิตต่อเนื่องปริมาณมาก แนะนำเหล็กแม่พิมพ์ H13 หรือเหล็กแม่พิมพ์ Cr12MoV H13 ให้อายุการทำงานยาวนานที่สุดและต้านทานความล้าจากความร้อนได้ดีที่สุด ขณะที่ Cr12MoV ให้สมรรถนะที่แข็งแกร่งในต้นทุนต่ำกว่าสำหรับการผลิตปริมาณมาตรฐาน — เหล็กแม่พิมพ์ P20 ยังเป็นตัวเลือกที่คุ้มค่าสำหรับการสร้างต้นแบบหรือล็อตทดลองสั้น
Q4: สั่งทำแม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรงตามขนาดที่ไม่เป็นมาตรฐานหรือข้อกำหนด OEM ได้หรือไม่
คำตอบ: ได้ เช่นเดียวกับแม่พิมพ์พัลทรูชันทั้งหมดของเรา ขนาด จำนวนโพรง และการปรับสภาพผิวออกแบบทางวิศวกรรมตามแบบหรือตัวอย่างที่แน่นอนของท่านได้ — เรารองรับทั้งขนาดตามแค็ตตาล็อกมาตรฐานและคำขอแม่พิมพ์ OEM สั่งทำเต็มรูปแบบ
Q5: แม่พิมพ์พัลทรูชันมุมไฟเบอร์กลาส: ดายความแม่นยำสูงสำหรับโปรไฟล์ L ที่แข็งแรงเข้ากันได้กับระบบเรซินใดบ้าง
คำตอบ: ดายเข้ากันได้กับระบบเรซินทุกชนิดที่ใช้ในพัลทรูชัน FRP รวมถึงโพลีเอสเตอร์ไม่อิ่มตัว ไวนิลเอสเตอร์ อีพอกซี และเรซินฟีนอลิก แจ้งเรซินเป้าหมายและโปรไฟล์การบ่มของท่าน แล้วเราจะยืนยันพื้นผิวโพรงและการตั้งค่าโซนให้ความร้อนที่เหมาะสมที่สุด
กระบวนการผลิต

วิศวกรออกแบบแม่พิมพ์

การปรับแต่งแม่พิมพ์โปรไฟล์

การปรับระดับเนื้อชิ้นงานหยาบ

การกลึงแม่พิมพ์ด้วย CNC

การเจาะแม่พิมพ์

การเจียรผิว

การขัดผนังด้านในของโพรงแม่พิมพ์

การชุบโครเมียมแม่พิมพ์
ใบรับรอง






