Modern FRP betonacél gyártósor többsoros pultrúziós rendszerrel nagy volumenű gyártáshoz
Hogyan készül az FRP betonacél: a nyersanyagoktól a minőségi gyártásig
Az FRP (szálerősítésű polimer) betonacél gyártásának megértése fontos az ezt az erősítési technológiát értékelő mérnökök, projektvezetők és beszerzési szakemberek számára, mivel a gyártási folyamat közvetlenül alakítja a végtermék mechanikai tulajdonságait, tartósságát és egyenletességét. Ez az útmutató az FRP betonacél gyártását, a minőség-ellenőrzést és a gyártótól való beszerzéskor figyelembe veendő szempontokat tárgyalja.
A Guangdong Haikuo Composite Material Co., Ltd cégnél fejlett többsoros pultrúziós rendszereket működtetünk, amelyek évente több mint 3,000 tonna FRP betonacél előállítására képesek világszerte megvalósuló projektekhez.
1. Nyersanyagok: a minőség alapja
Az FRP betonacél minősége a nyersanyag-választással kezdődik. A három fő összetevő:
1.1 Üvegszál megerősítés
- E-üveg (E-CR üveg): a leggyakoribb, jó mechanikai tulajdonságokkal, ésszerű költséggel
- E-CR üveg: korrózióálló változat, lúgos környezetben kiváló tartóssággal
- S-üveg: nagyobb szilárdság (20-30%-kal több az E-üvegnél), nagy teljesítményű alkalmazásokhoz használják
- Roving: folytonos szálkötegek, az elsődleges teherviselő megerősítés
- Paplan/felületi fátyol: felületi megerősítés, amely javítja a tartósságot és a felületi minőséget
| Száltípus | Szakítószilárdság (MPa) | Modulus (GPa) | Nyúlás (%) | Költségindex |
|---|---|---|---|---|
| E-üveg | 3,100-3,800 | 72-76 | 4.5-5.5 | 1,0 (alap) |
| E-CR üveg | 3,300-4,000 | 78-82 | 4.5-5.0 | 1.2-1.4 |
| S-üveg | 4,800-5,500 | 86-90 | 5.0-5.5 | 2.5-3.0 |
1.2 Gyantamátrix
- Vinilészter: kiváló korrózióállóság, betonerősítéshez ajánlott
- Poliészter: költséghatékony, nem korrozív környezetekhez illő
- Epoxi: kiváló mechanikai tulajdonságok, a legmagasabb költséggel
1.3 Adalékok és töltőanyagok
- Töltőanyagok: kalcium-karbonát, kvarcliszt (csökkenti a költséget, javítja a feldolgozhatóságot)
- UV-stabilizátorok: védenek az ultraibolya lebomlás ellen
- Égéskésleltetők: tűzvédelmi besorolású alkalmazásokhoz
- Pigmentek: szín az azonosításhoz (szürke, fekete, piros)
2. A pultrúziós folyamat lépésről lépésre
A pultrúzió az FRP betonacél fő gyártási módszere, valódi egyenletességgel állítva elő folytonos, állandó keresztmetszetű profilokat.
2.1 A folyamat áttekintése
- Szálroving orsóállvány: több rovingcséve felszerelve az orsóállvány-keretre
- Gyantaátitatás: a szálak gyantafürdőn haladnak át az alapos átitatódásért
- Előformázó: vezeti és formálja a nedves szálköteget
- Fűtött szerszám: kikeményíti a gyantát (120-150°C vinilészternél)
- Húzórendszer: folyamatosan húz a szerszámon át (0,5-2,0 m/perc)
- Vágófűrész: a szükséges hosszra vág
2.2 Fő folyamatparaméterek
| Paraméter | Tipikus tartomány | Hatás |
|---|---|---|
| Szerszámhőmérséklet | 120-150°C | Kikeményedési minőség, felületi kikészítés |
| Húzási sebesség | 0.5-2.0 m/min | Gyártási sebesség, a kikeményedés teljessége |
| Gyantahőmérséklet | 20-25°C | Viszkozitás, a szálak átitatódása |
| Szálarány | 60-75% tömeg szerint | Mechanikai tulajdonságok |
| Szerszámnyomás | 2-5 bar | Tömörödés, üregtartalom |
3. FRP betonacél méretek és műszaki adatok
A szabványos FRP betonacél átmérők és műszaki adataik:
| Névleges átm. (mm) | Tényleges átm. (mm) | Keresztmetszet (mm²) | Szakítóterhelés (kN) | Szakítószilárdság (MPa) | Tömeg (kg/m) |
|---|---|---|---|---|---|
| 6 | 6 | 28 | 8-10 | 600-800 | 0.08 |
| 8 | 8 | 50 | 15-20 | 600-800 | 0.12 |
| 10 | 10 | 78 | 25-32 | 600-800 | 0.18 |
| 12 | 12 | 113 | 35-45 | 600-800 | 0.27 |
| 14 | 14 | 154 | 48-60 | 600-800 | 0.36 |
| 16 | 16 | 201 | 60-80 | 600-800 | 0.47 |
| 19 | 19 | 283 | 85-110 | 600-800 | 0.66 |
| 22 | 22 | 380 | 115-150 | 600-800 | 0.89 |
| 25 | 25 | 491 | 150-190 | 600-800 | 1.15 |
| 32 | 32 | 804 | 240-320 | 600-800 | 1.89 |
4. Minőség-ellenőrzés: amit a megbízható gyártók tesznek
A minőségi FRP betonacél szigorú vizsgálatot igényel a gyártás minden szakaszában:
4.1 Nyersanyag-ellenőrzés
- Elemzési bizonyítvány (CoA) a szálbeszállítóktól
- Gyantaviszkozitás- és kötési idő vizsgálat
- Szál szakítóvizsgálat (tételmintavétel)
4.2 Folyamatközi minőségellenőrzések
- A gyantafürdő hőmérsékletének figyelése
- A szerszám hőmérsékleti profiljának ellenőrzése
- A húzóerő figyelése (észleli a folyamatingadozásokat)
- Szemrevételezés felületi hibákra
4.3 Késztermék-vizsgálat
| Vizsgálat | Módszer | Gyakoriság | Elfogadási kritériumok |
|---|---|---|---|
| Szakítószilárdság | ASTM D7205 | Minden tétel | ≥ 600 MPa |
| Húzási rugalmassági modulus | ASTM D7205 | Minden tétel | 40-55 GPa |
| Szálarány | ASTM D2584 | Naponta | 65-75% |
| Üregtartalom | ASTM D2734 | Hetente | < 2% |
| Mérethelyesség-ellenőrzés | Tolómérők | Folyamatos | ± 0.2mm |
| Felületi minőség | Szemrevételezés | 100% | Nincs üreg, repedés |
5. Felületkezelések: homokbevonat és spirálisan tekercselt
Az FRP betonacélnak felületkezelésre van szüksége, hogy megfelelően kössön a betonhoz:
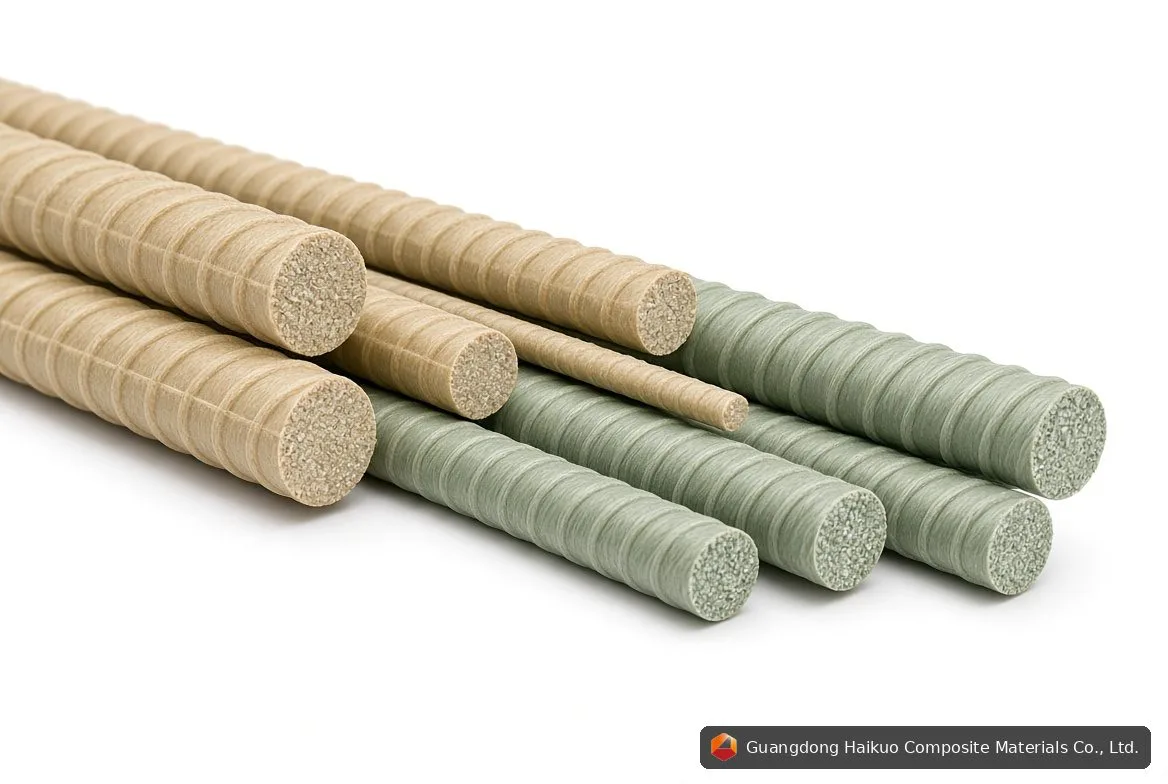
5.1 Homokbevonat (domborított)
- Finom kvarchomok kötve a felülethez a pultrúzió során
- Mechanikai kapcsolódást hoz létre a betonnal
- A szokásos választás a legtöbb alkalmazáshoz
5.2 Spirálisan tekercselt
- Spirálisan csévélt üvegszál vagy homokszál
- Nagyobb tapadási szilárdság a homokbevonatnál
- Nagy igénybevételű alkalmazásokhoz ajánlott
6. Gyártókapacitás és átfutási idők
| Gyártósor típusa | Éves kapacitás | Átmérőtartomány | Tipikus átfutási idő |
|---|---|---|---|
| Egysoros | 300-500 tonna | 6-16 mm | 2-4 hét |
| Többsoros (3 soros) | 800-1,200 tonna | 6-25 mm | 3-6 hét |
| Többsoros (5 soros) | 1,500-3,000 tonna | 6-32 mm | 4-8 hét |
7. Tanúsítványok és szabványok
Győződjön meg arról, hogy az FRP betonacél beszállítója megfelel a vonatkozó szabványoknak:
- ACI 440.6: Specifikáció FRP betonacél erősítéshez
- ASTM D7205: Vizsgálati módszer FRP betonacélok szakítási tulajdonságaira
- ASTM D7959: Specifikáció betonerősítéshez használt FRP rudakra
- CSA S807: Kanadai szabvány FRP erősítéshez
- ISO 9001: Minőségirányítási rendszer tanúsítvány
Mit kérdezzen a beszállítójától
- Tudnak vizsgálati bizonyítványt biztosítani minden tételhez?
- Mekkora a szálarányuk és az üregtartalmuk?
- Milyen gyantarendszert használnak?
- Végeznek szakítóvizsgálatot minden tételen?
- Milyen felületkezelést biztosítanak?
8. Miért számít a gyártási minőség
Az FRP betonacél teljesítménye teljes mértékben a gyártási minőségen múlik. A gyenge minőségű betonacél a következőket mutathatja:
- Alacsony szálarány: csökkenti a szakítószilárdságot
- Magas üregtartalom: veszélyezteti a tartósságot
- Egyenetlen méretek: befolyásolja a betonfedést és a tapadást
- Gyenge felületkezelés: csökkenti a betonnal való tapadási szilárdságot
- Elégtelen kikeményedés: idő előtti meghibásodáshoz vezet
„Az FRP betonacél nagy teljesítményű anyag, de csak akkor, ha szigorú szabványok szerint gyártják. A minőségi FRP betonacél és egy gyengébb termék közötti különbség szabad szemmel nem biztos, hogy látható – de megmutatkozik a szerkezet 75+ éves tervezett élettartama alatt.”
Minőségi FRP betonacélra van szüksége?
A Guangdong Haikuo szigorú minőségi szabványok szerint gyárt FRP betonacélt:
- Éves kapacitás: 3,000+ tonna
- Átmérők: 6mm-től 32mm+-ig
- Vinilészter gyanta a kiváló tartósságért
- Tételenkénti vizsgálat bizonyítványokkal
- Homokbevonatos és spirálisan tekercselt változatok
Termékek böngészése: FRP betonacél | Minden FRP profil
Kapcsolódó: Pultrúziós szerszámok
Gyakran ismételt kérdések (GYIK)
K: Mi a tipikus átfutási idő FRP betonacél rendeléseknél?
V: Szabványos méretek: 2-4 hét 50 tonnáig terjedő rendeléseknél. Nagyobb rendelések vagy egyedi méretek: 4-8 hét. A csúcsszezon (tavasz) extra átfutási időt igényelhet.
K: Mi a minimális rendelési mennyiség?
V: Szabványos méreteknél 1 tonnától fogadunk rendeléseket. Egyedi átmérőkhöz vagy nagy projektekhez mennyiségi árazást kínálunk.
K: Hogyan csomagolják az FRP betonacélt a szállításhoz?
V: Szabványos csomagolás: 100-200 rudas kötegek, raklapokhoz szíjazva. Egyedi csomagolás (meghatározott kötegméretek, arculati címkék) szintén elérhető.
K: Tudnak vizsgálati bizonyítványt biztosítani?
V: Igen, minden tétel teljes vizsgálati bizonyítvánnyal szállít, amely lefedi a szakítószilárdságot, a modulust, a szálarányt és a mérethelyesség-ellenőrzést.
K: Milyen felületkezelést ajánlanak?
V: A homokbevonat a legtöbb alkalmazáshoz megfelel. Nagy igénybevételű alkalmazásokhoz, vagy ahol a maximális tapadási szilárdság kritikus, a spirálisan tekercselt a jobb választás.