















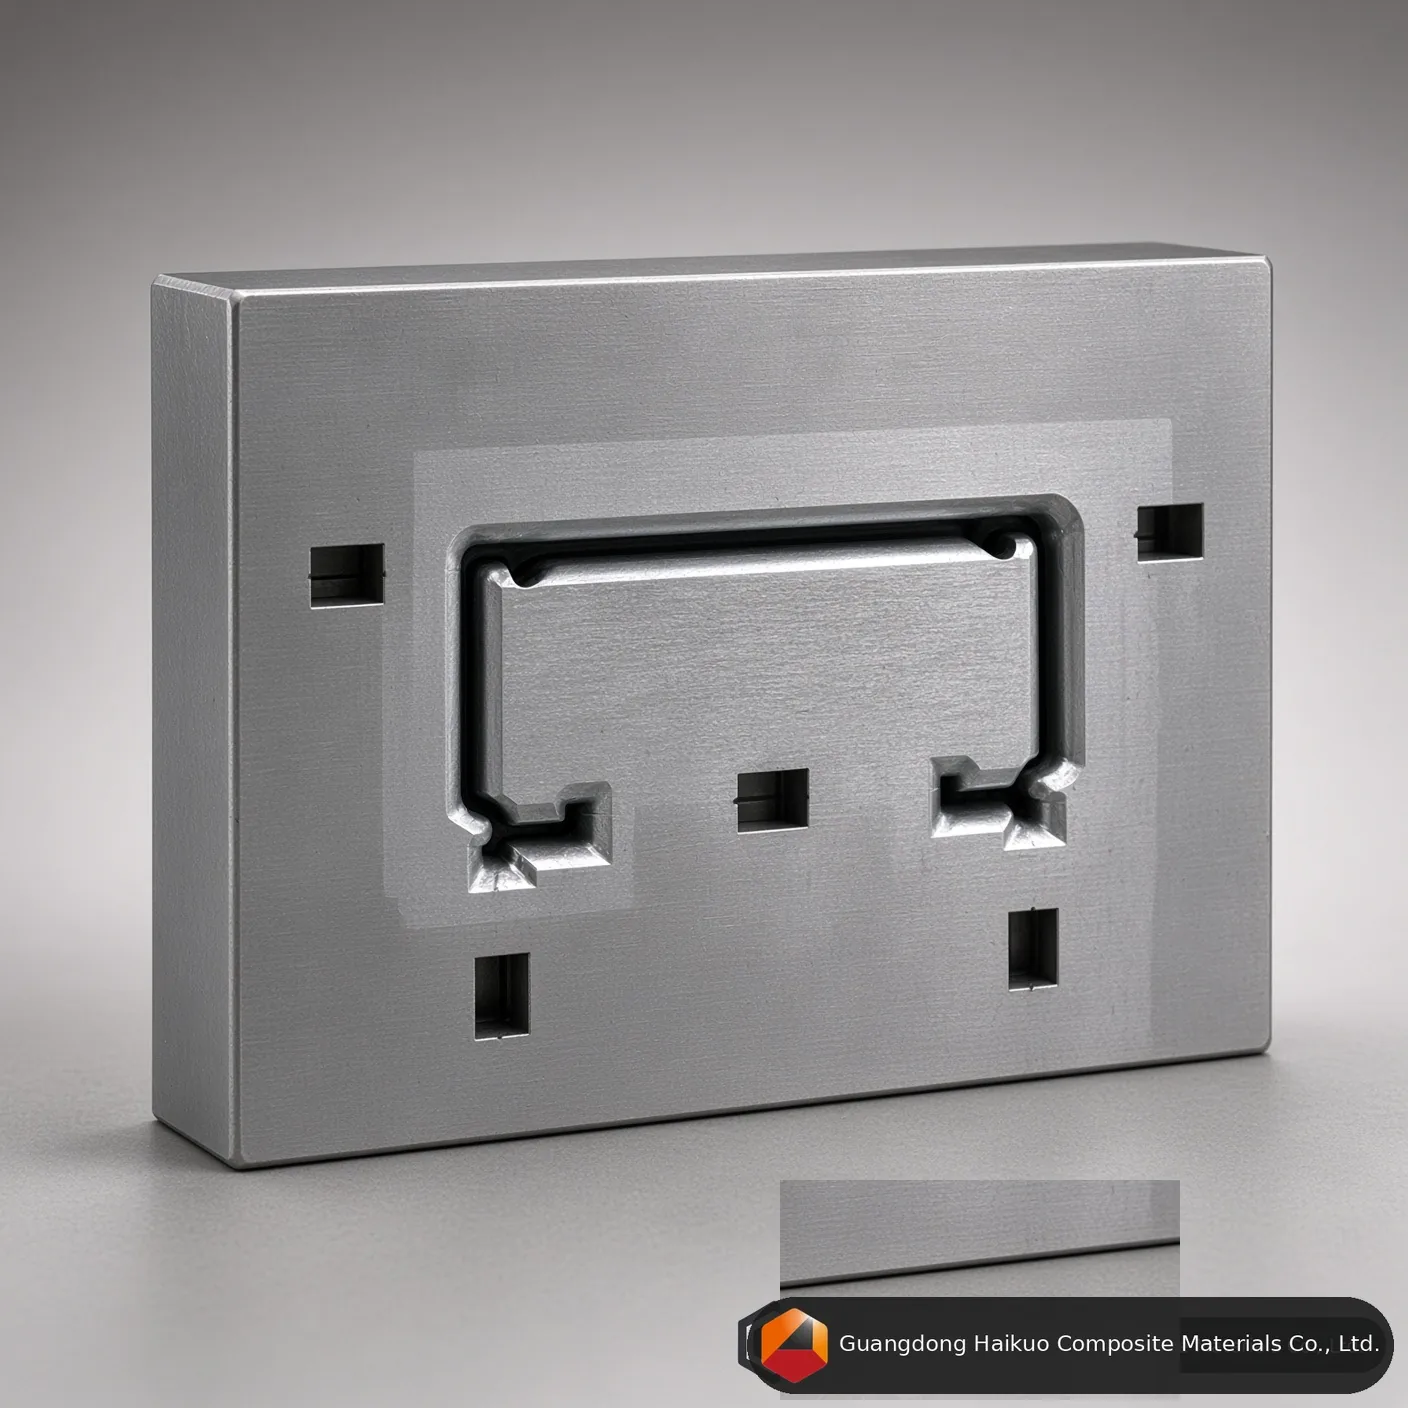
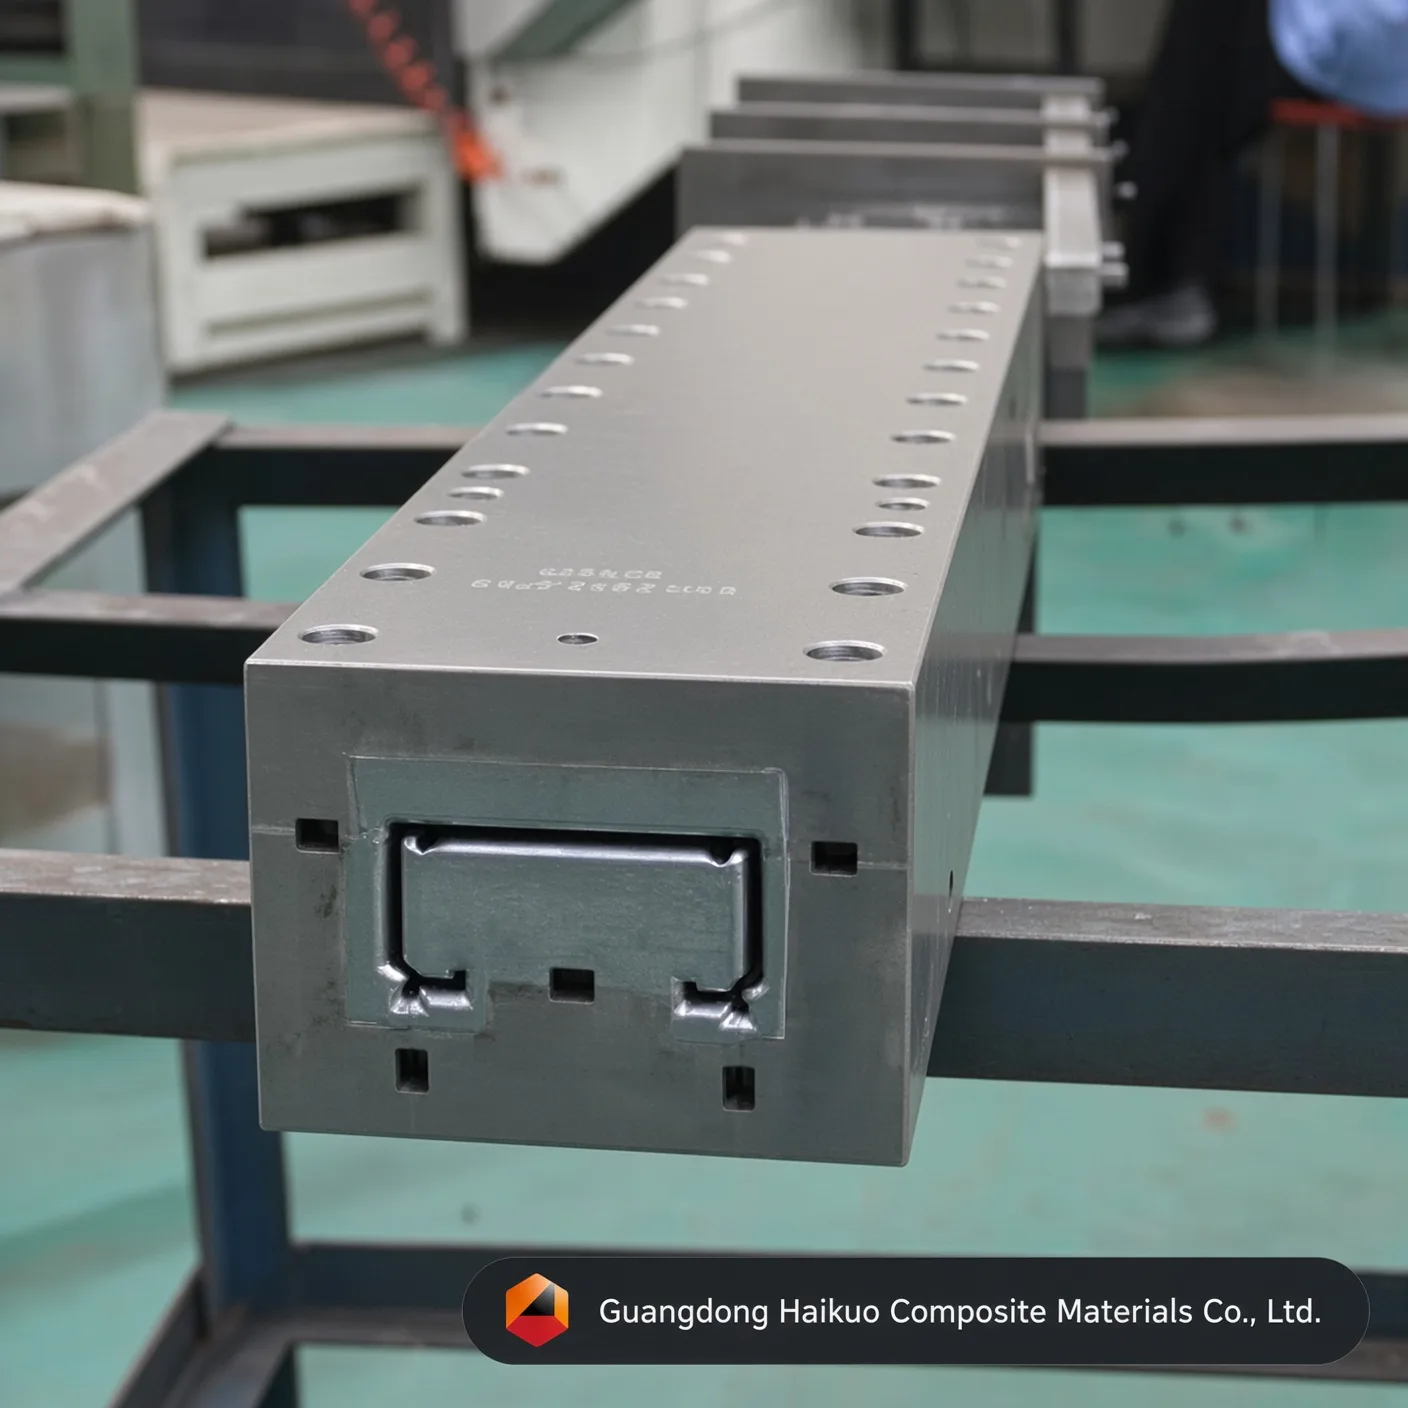
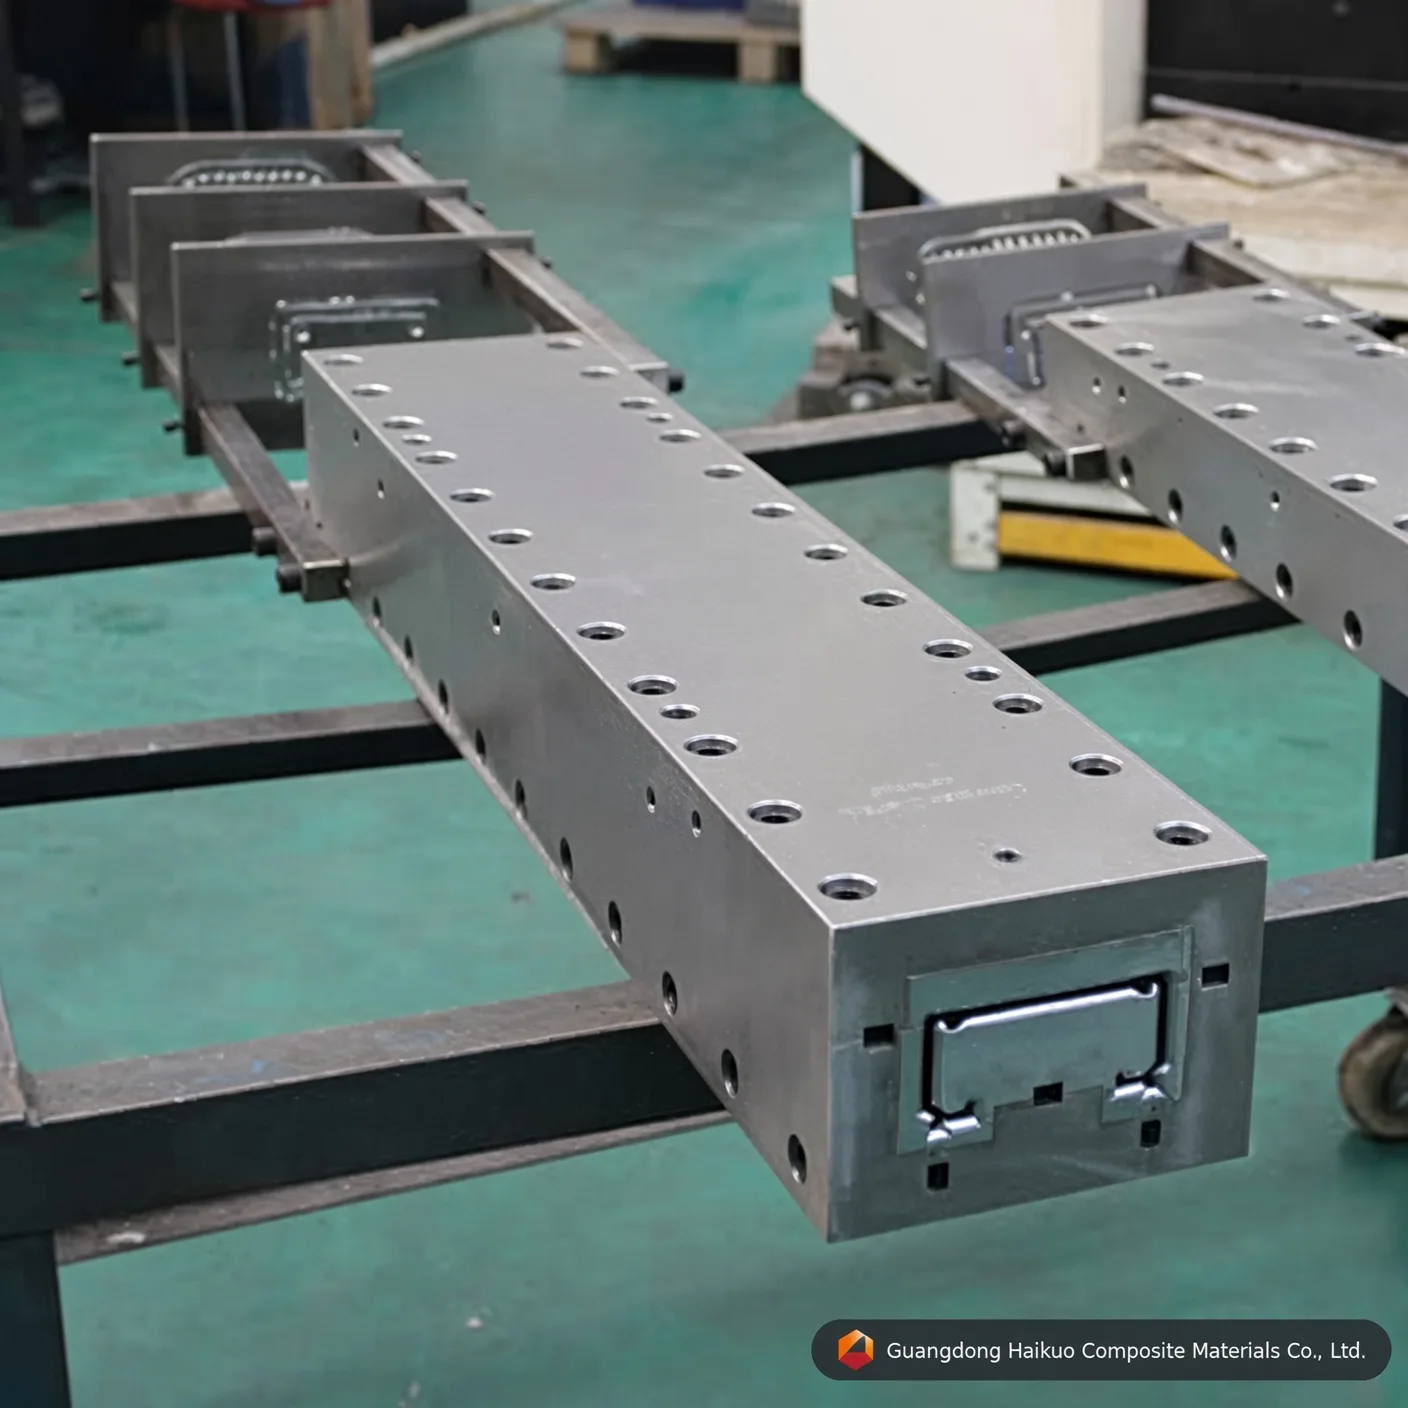
Üvegszálas U-profil pultrúziós szerszám: precíziós szerszámok C-szelvényekhez
Precíziós 100*47mm üvegszálas U-szelvény pultrúziós szerszámunkat a szerkezeti FRP kibocsátás mércéjének emelésére építettük. Repülőgépipari minőségű Cr12/H13 acélból megmunkált, tükörpolírozott krómozással befejezett, és HRC 60-ra edzett a kiemelkedő kopásállóságért.
Végrehajtási szabvány
Egyenesség: 0,02mm Simaság: Ra=0,025~0,012 Üreg felületi keménysége: < 0,02mm Határtűrések: ±0,3mm Bevonatvastagság: 0,04-0,05mm Egyedi szolgáltatások biztosítása
Miért az U-szelvény szerszámok alapozzák meg a szerkezeti kompozitokat
A nehézipari és építési projektek 2026-ban egyre inkább az üvegszálas C-szelvényekhez fordulnak az acélgerendák nem korrodáló helyettesítőjeként. Hogy ezek a szelvények mennyire teljesítenek — méretstabilitásuk, teherbírásuk és felületük — szinte teljesen a kialakításukat adó pultrúziós szerszámba épített pontosságon múlik. A 100*47mm-es szelvényszerszámnak bonyolult szálátmenetet kell kezelnie a sarkoknál, ahol a gerinc találkozik a pereméllel. A Guangdong Haikuo szerszámait kifejezetten a „száraz foltok” elkerülésére és az egyenletes falvastagság megtartására tervezi, így a kapott szerkezeti profilok bőven teljesítik a nemzetközi biztonsági előírásokat.
1. Hogyan működik a szelvény pultrúzió
A pultrudált szelvény előállítása gondos egyensúlyt kíván a hőszabályozás és a mechanikai igazítás között. 100*47mm-es szerszámainkat három alapelv köré építettük:
- Sarokerősítési logika: A kúpos szerszámbemenet a szövetmatókat kifejezetten a C-szelvény 90 fokos sarkaiba tömöríti, megelőzve a szerkezeti gyengeséget ezeken a nagy feszültségű zónákon.
- Differenciális fűtési zónák: Mivel a 47mm-es peremek és a 100mm-es gerinc tájolásuk miatt eltérő sebességgel keményedhetnek ki, a szerszámok helyi fűtésszabályozóval rendelkeznek, amely megakadályozza a profil vetemedését vagy csavarodását.
- Hidraulikus tömítés: A precíziós köszörülés lehetővé teszi, hogy a forma kibírja a gyanta folyékonyból szilárdba való átmenete során keletkező jelentős belső tágulási nyomást, a kompozitot sűrűn és üregmentesen tartva.
2. Anyagválasztás & felületi mérnöki munka
A szerkezeti FRP profil folyamatos gyártása erősen koptatja a szerszámot. Az 50 000+ méteres élettartam eléréséhez prémium kohászatra támaszkodunk:
- Cr12 / Cr12MoV: Nagy széntartalmú acél, amely vákuumos hőkezelés után megfelelő egyensúlyt ér el a szívósság és a felületi keménység (HRC 58-62) között.
- H13 szerszámacél: A nagy teljesítményű pultrúzió szokásos választása, különösen vinilészter vagy poliuretán gyanták esetén.
- Tükörpolírozás (Ra 0,012): A tükörfényű belső üreg csökkenti a húzási súrlódást, megakadályozza a forma szennyeződését, és a profilnak azt a magasfényű felületet adja, amelyet az építészeti alkalmazások megkövetelnek.
3. Műszaki paraméterek & végrehajtási szabványok
| Paraméter-specifikáció | Haikuo szabványos érték | Ipari jelentőség |
|---|---|---|
| Szelvényméretek | 100 mm x 47 mm | Szabványos szerkezeti C-szelvény méretezés. |
| Forma anyaga | Cr12 / H13 / 38CrMoAI | Kopásra & hőre optimalizálva. |
| Üreg keménysége | HRC 55 – 62 | Immunis az üvegszál okozta koptatásra. |
| Felületi simaság | Ra 0,025 ~ 0,012 | Alacsony húzóerőt biztosít (súrlódáscsökkentés). |
| Egyenesség | ≤ 0,02 mm / méter | Kritikus nagy fesztávú szerkezeti igazításhoz. |
| Bevonatvastagság | 0.04 – 0.05 mm | Kemény krómréteg a vegyállóságért. |
4. Optimalizált teljesítménytényezők
- Száltartalom-kezelés: Akár 70 % üvegtartalom befogadására tervezték a szerkezeti gerendák maximális szakítószilárdságáért.
- Gyanta-kompatibilitás: Teljesen kompatibilis a poliészter, vinilészter, epoxi és fenolgyanta rendszerekkel, beleértve az égésgátló adalékokat.
- Sebességoptimalizálás: Az ultrasima üreg 0,5 – 1,2 m/perc pultrúziós sebességet tesz lehetővé a felületi minőség feláldozása nélkül.
10 szakmai GYIK: üvegszálas szelvény szerszám mérnöki alkalmazása
K1: „Testre szabható-e ez a szerszám adott peremszögre?”
V: Igen. Bár a 90 fok a szabvány, a szerszámot testre szabhatjuk kúpos vagy szögben álló peremek előállítására speciális szerkezeti kötésekhez.
K2: „Mi a H13 acél előnye a 40Cr-rel szemben egy szelvényszerszámnál?”
V: A H13 jóval nagyobb vörösizzási keménységet és hőfáradás-állóságot kínál, ami elengedhetetlen a nagy sebességű sorozatokhoz és a magas exoterm csúcsú gyantákhoz.
K3: „Hogyan előzik meg a „gyantafelhalmozódást” a szelvényszerszám sarkaiban?”
V: Tükörpolírozással és a kemény krómozás sarkokban való egyenletességének biztosításával, ami megakadályozza, hogy a gyanta „beleékelődjön” a fémbe.
K4: „Tartalmaz-e a szerszám előformázó lemezeket?”
V: Igen. Minden szállított szerkezeti szerszámhoz egyedileg tervezett előformázó lemezkészlet tartozik, amely a szerszámba lépés előtt a C-szelvény alakba vezeti a matókat.
K5: „Használhatom ugyanazt a szerszámot különböző falvastagságokhoz?”
V: A szelvényeknél a falvastagságot az üreg rögzíti. A vastagság megváltoztatásához új szerszámra vagy módosított üregre van szükség a szerkezeti épség biztosításához.
K6: „Hogyan tartják az egyenességet egy 100mm széles szelvényben?”
V: Precízen köszörült vezetősíneket és 4 zónás fűtést használunk a kiegyensúlyozott kikeményedéshez, ami kiküszöböli a csavarodást okozó belső feszültségeket.
K7: „Ellenáll-e a krómozás a savas gyantáknak?”
V: Igen. Ipari kemény krómunk vegyileg közömbös, és védi a szerszámacélt a vinilészter és fenolgyanták korrozív összetevőitől.
K8: „Mi a tipikus szállítási határidő egy 100*47mm szelvényszerszámhoz?”
V: A gyártás jellemzően 18-22 napot vesz igénybe, beleértve a CNC megmunkálást, a vákuumos hőkezelést és a tükörpolírozást.
K9: „Kínálnak-e újrakrómozási szolgáltatást kopott szerszámokhoz?”
V: Igen. A meglévő szerszámokat lecsiszolhatjuk, újrapolírozhatjuk és újrakrómozhatjuk, hogy élettartamukat további 50 000 méterrel meghosszabbítsuk.
K10: „Hogyan számítom ki a gyanta zsugorodását egy új szelvénykialakításhoz?”
V: Mérnöki csapatunk szimulációs szoftvert használ a kompozitgyanták jellemző 1-3 %-os zsugorodásának figyelembevételére, ennek megfelelően igazítva a szerszámüreg méreteit.
Szerkezeti szerszám-konzultáció
Támogassa infrastrukturális projektjeit a Guangdong Haikuo Composite Materials Co., Ltd.-vel. Helena Wang vezetésével nagy pontosságú FRP pultrúziós szerszámok professzionális beszállítói vagyunk.
Kérjen műszaki árajánlatot szerkezeti szerszámához:
- Szerszámszakértő: Helena Wang
- Közvetlen mérnöki e-mail: [email protected]
- Globális WhatsApp: +86 189 5198 8522
Szerszámspecifikációk & mérnöki meglátások
| Szerszámacél minősége | H13 szerszámacél (prémium) | Cr12MoV szerszámacél (standard) | P20 formaacél (gazdaságos) |
|---|---|---|---|
| Alapvető üzemi élettartam | Kiváló (üvegszállal több mint 50 000 méter) | Magas (kb. 30 000 – 40 000 méter) | Mérsékelt (rövid szériás prototípusgyártáshoz) |
| Hőfáradás-állóság | Rendkívül magas (magas hőmérsékleten is megtartja a HRC-keménységet) | Mérsékelt (poliészter mátrixokhoz megfelelő) | Gyenge (folyamatos PU-feldolgozásnál hajlamos a méretbeli kopásra) |
| Belső tükörpolírozott kupak | Kiváló (Ra 0,012 μm érhető el) | Nagyon jó (Ra 0,025 μm érhető el) | Standard (Ra 0,040 μm érhető el) |
| Megfelelő alkalmazási profilok | maximális szerszámélettartamot és méretstabilitást igénylő C-szelvény sorozatok | Szabványos volumenű C-szelvény gyártás | Kis volumenű prototípusgyártás vagy próbasorozatok C-szelvény esetén |
Precíziós formatervezési kérdések és válaszok
K1: Miért kritikus a 0,04-0,05mm kemény krómozási vastagság a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz esetében?
Válasz: Az üvegszál rovingok és matók erősen koptatók. A folyamatos pultrúzió során az erősített mátrix jelentős karcoló súrlódást okoz a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz üregfalain. A pontos 0,04-0,05mm kemény krómréteg növeli a felületi mikrokeménységet és védi az alatta lévő szerszámacélt, a szerszám élettartamát több mint 40 %-kal meghosszabbítva, miközben sorozatról sorozatra egyenletesen megtartja a 100*47mm szelvény geometriát.
K2: Hogyan befolyásolja a Ra 0,012-0,025 μm belső tükörpolírozás a húzóerőt a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz esetében?
Válasz: A tükörpolírozott üreg drámaian csökkenti a dinamikus súrlódási együtthatót a C-szelvény alakító csatornában. Az alacsonyabb súrlódás azt jelenti, hogy a pultrúziós gépnek kisebb szorító-/húzóerőre van szüksége a kikeményedő kompozit előrehaladásához, ami csökkenti a soron belüli tapadást, megakadályozza a felületi szálkivirágzást, és csökkenti az energiafogyasztást hosszú gyártási sorozatokon.
K3: Melyik acélminőséget kell előírni nagy volumenű gyártáshoz a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz esetében?
Válasz: Nagy volumenű, folytonos gyártáshoz H13 szerszámacél vagy Cr12MoV szerszámacél ajánlott. A H13 a leghosszabb üzemi élettartamot és a legjobb hőfáradás-állóságot nyújtja, míg a Cr12MoV erős teljesítményt kínál alacsonyabb költséggel szabványos volumenű sorozatokhoz — a P20 formacél költséghatékony lehetőség marad prototípusgyártáshoz vagy rövid próbatételekhez.
K4: Testre szabható-e a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz nem szabványos méretekre vagy OEM specifikációkra?
Válasz: Igen. Minden pultrúziós szerszámunkhoz hasonlóan a méretek, az üregek száma és a felületkezelés az Ön pontos rajzához vagy mintájához tervezhető — mind a szabványos katalógusméreteket, mind a teljesen egyedi OEM szerszámkéréseket támogatjuk.
K5: Mely gyantarendszerekkel kompatibilis a(z) Üvegszálas U-szelvény pultrúziós szerszám: nagy pontosságú szerszám C-szelvény profilokhoz?
Válasz: A szerszám az FRP pultrúzióban használt gyantarendszerek teljes körével kompatibilis, beleértve a telítetlen poliészter, vinilészter, epoxi és fenolgyantákat. Közölje velünk célgyantáját és kikeményedési profilját, és megerősítjük az optimális üregfelületet és fűtési zóna kialakítást.
Gyártási folyamat

Formatervezés (mérnöki munka)

Profilforma beállítása

Nyersdarab durva egyengetése

Forma CNC-megmunkálása

Forma lyukasztása

Felületcsiszolás

Az üreg belső falának polírozása

Forma krómozása
Tanúsítvány






