















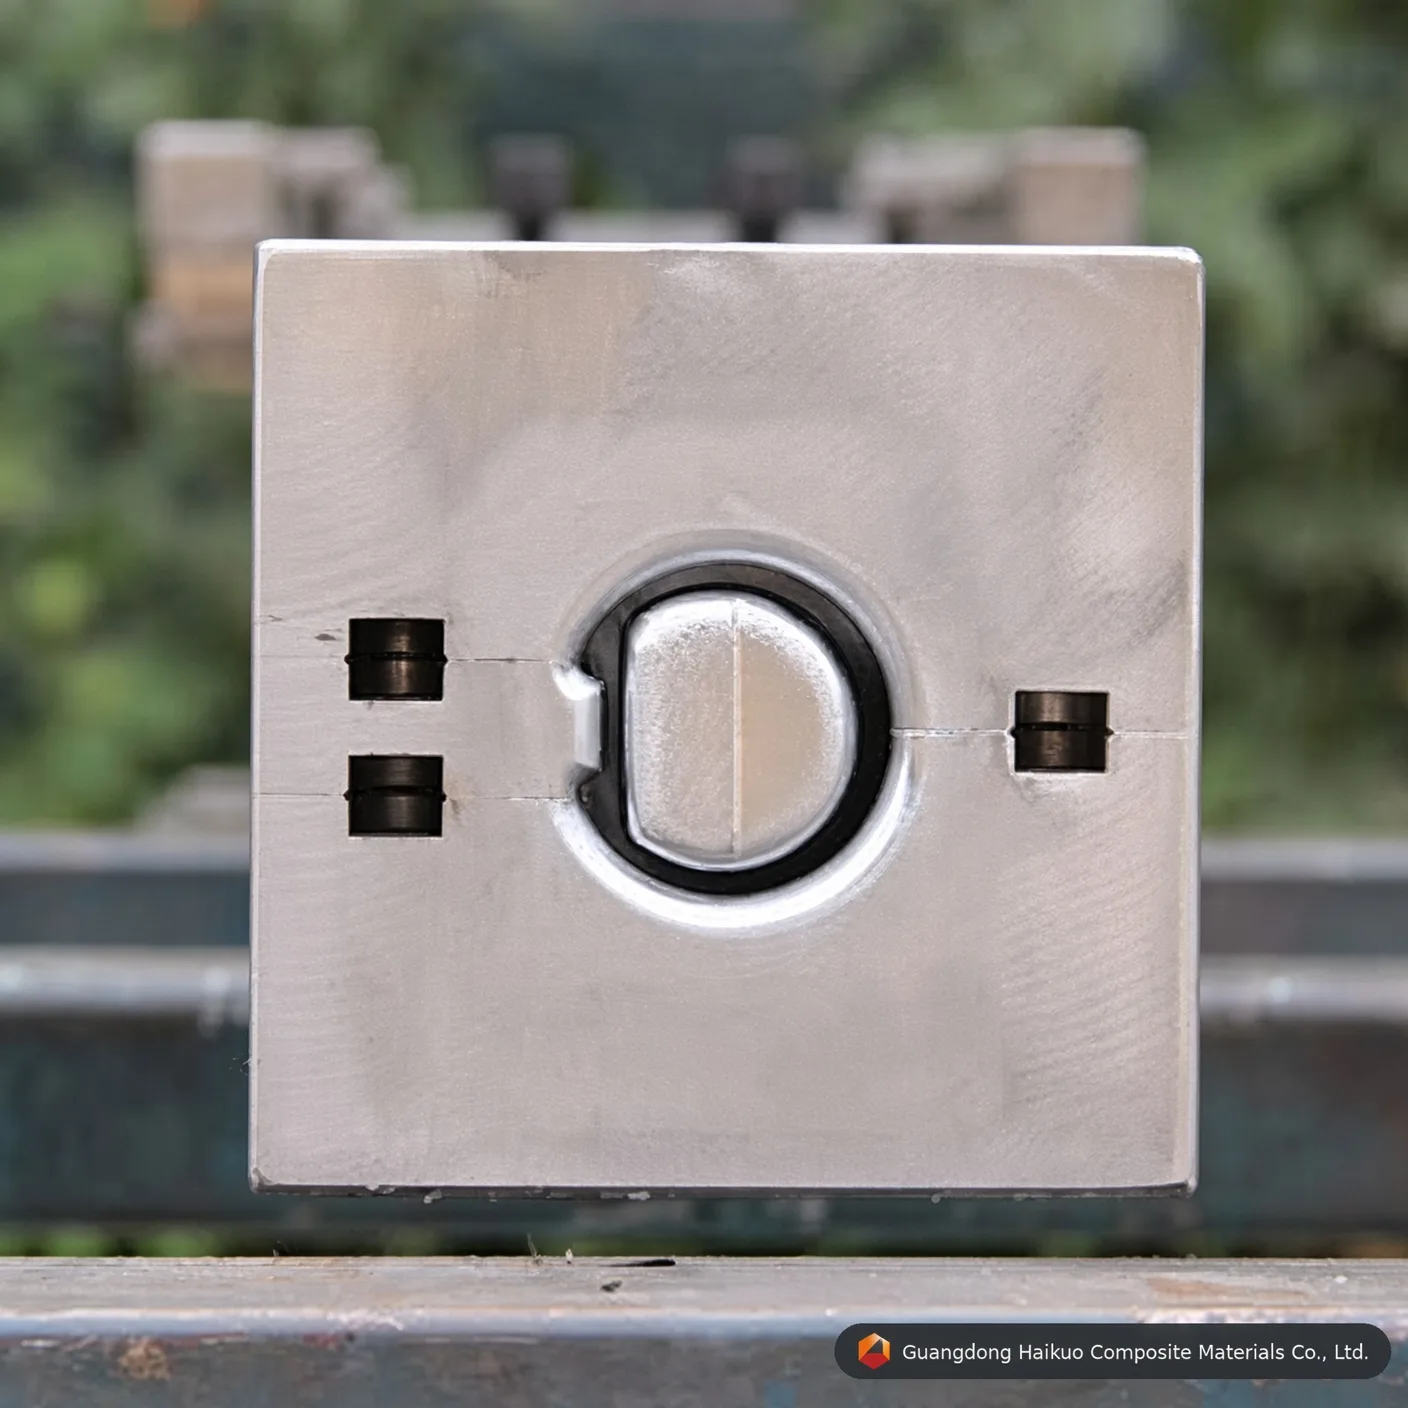
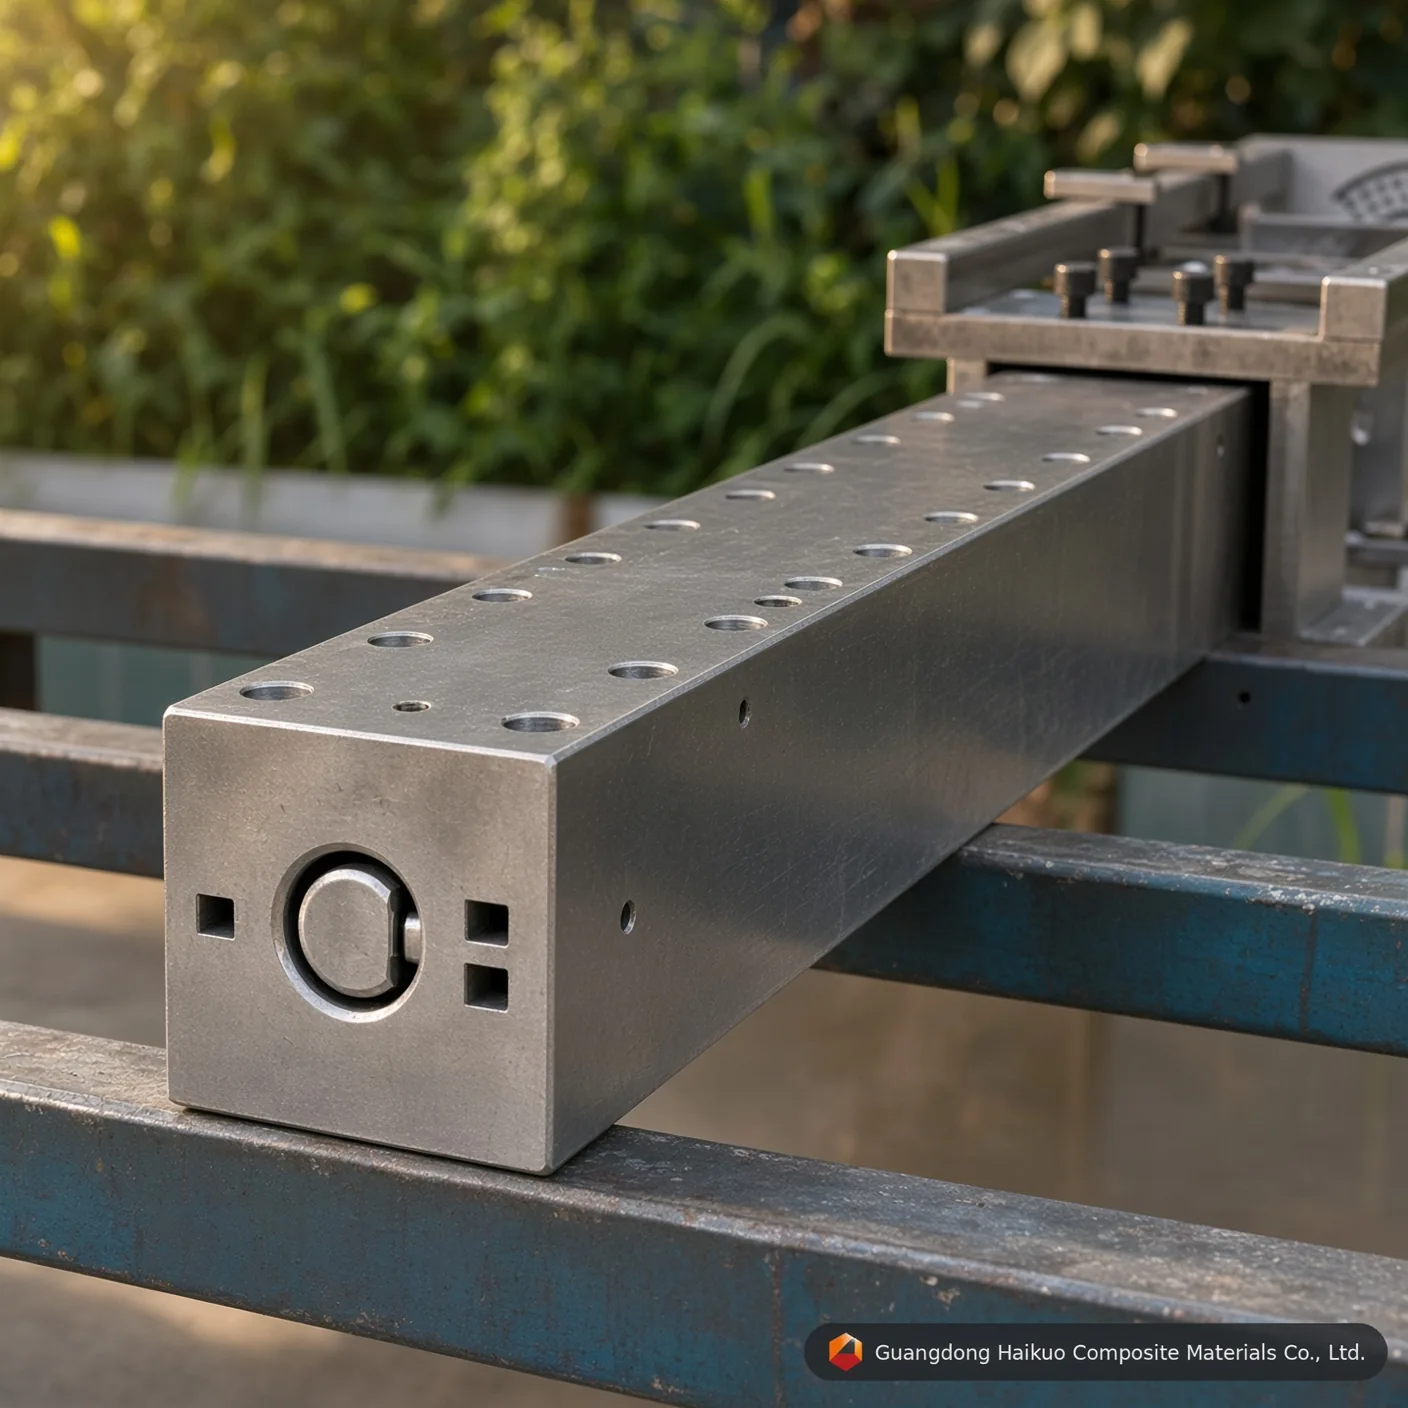
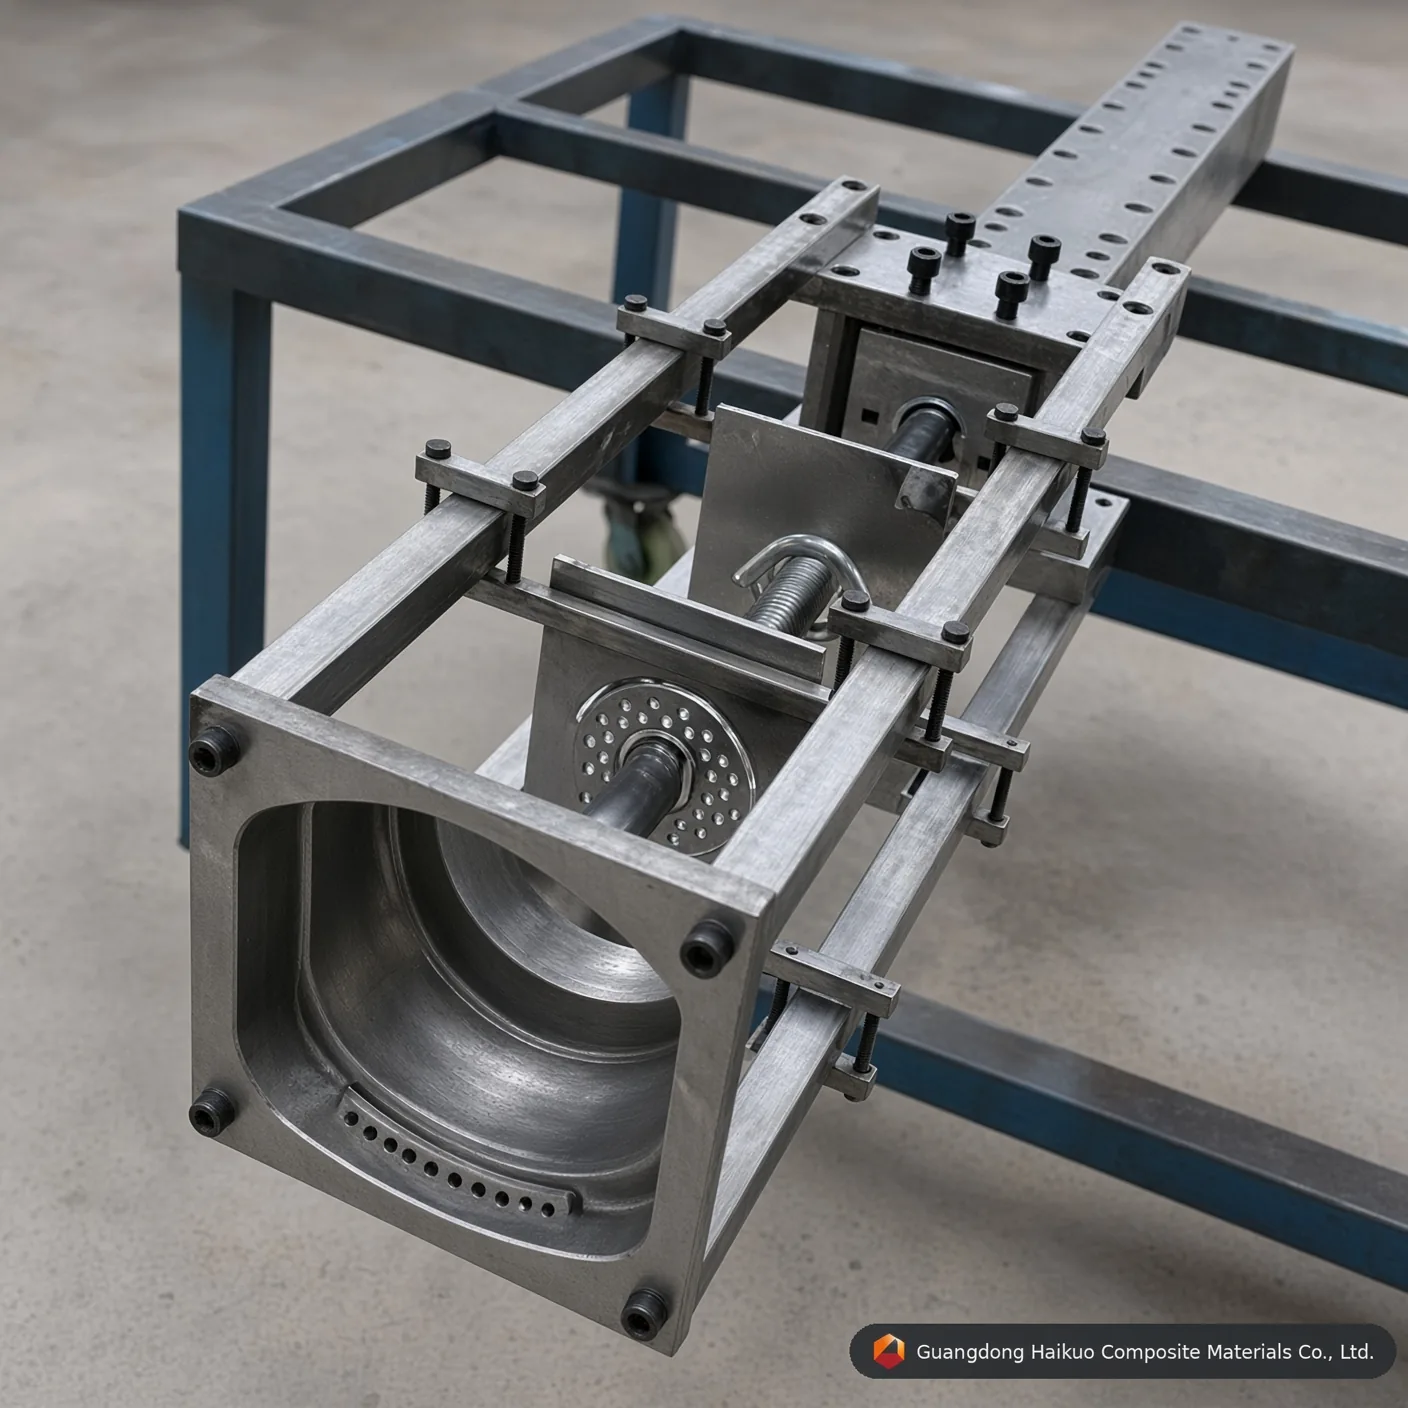
φ35 mm pultrusjonsverktøy for konkavt FRP-rør: spesialverktøy for spesialprofiler
Oppgrader produksjonslinjen din med dette φ35mm pultrusjonsverktøyet for konkave FRP-rør, utformet for intrikate geometrier i Cr12-stål med et kromplatert hulrom med speilfinish — godt egnet til førsteklasses arkitektoniske og industrielle bruksområder.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Presisjonsteknikk for intrikate FRP-profiler
Etter hvert som arkitektur og industridesign fortsetter å utvikle seg i 2026, kan vanlige runde rør ikke alltid dekke estetiske eller funksjonelle behov. φ35mm pultrusjonsform for konkave FRP-rør er bygget for å produsere spesialiserte «konkave» eller «riflede» profiler til førsteklasses solskjermer, eksklusive møbler og spesialiserte elektriske isolatorer. Hos Guangdong Haikuo vet vi at konkave tverrsnitt gir særegne utfordringer med harpiksstrøm og fiberfordeling, så formene våre er utformet med optimalisert intern termodynamikk for å holde hver rifle skarp, konstruksjonsmessig solid og sømløs.
1. Slik fungerer konkav pultrusjon
Et konkavt rør på φ35mm krever høyere presisjon i verktøyhulrommet enn en vanlig sirkulær profil, siden «fordypningene» i formen kan skape harpiksrike soner eller fiberhulrom hvis de ikke kontrolleres:
- Strømningsdynamikk: Formens innløpssone er CNC-fresd for å mate rovingene og mattene jevnt inn i de konkave fordypningene uten å hekte seg fast eller gi ujevn spenning.
- Differensiert kjøling / oppvarming: Fordi veggtykkelsen varierer mellom de konkave toppene og dalene, plasserer formene våre varmepatroner strategisk for å holde herdehastigheten jevn over hele tverrsnittet.
- Doroppretting: Den indre doren er presist festet med kile til det ytre verktøyet for å hindre at den roterer eller driver, og holder veggtykkelsen stabil på 2mm til 4mm etter kundens spesifikasjon.
2. Verktøymaterialer og overflatebehandling
Glassfibre som kontinuerlig dras gjennom de konkave hjørnene skaper konstant friksjon, og derfor bruker vi ultraharde verktøystål:
- Cr12 / Cr12MoV: Et stål med høyt krominnhold som gir den slitasjemotstanden som trengs for produksjonsserier på flere tusen meter.
- H13-verktøystål: Anbefalt til høyhastighets pultrusjon med polyuretan- eller vinylesterharpiks, der termisk stabilitet betyr mest.
- Supermirror-polering: Polering av de konkave fordypningene til Ra 0.012 gir en «optisk kvalitet» som hindrer at harpiks bygger seg opp i riflenes hjørner — en oppbygging som ellers ville gitt overflatefeil og økt trekkraften.
3. Tekniske parametere for φ35mm konkav form
| Teknisk spesifikasjon | Standardverdi | Teknisk fordel |
|---|---|---|
| Profildiameter | φ35.0 mm | Optimalisert for arkitektonisk estetikk. |
| Hulromsmateriale | Cr12 / H13 / P20 | Eksepsjonell slitasje- og varmebestandighet. |
| Overflateglatthet | Ra 0.025 ~ 0.012 | Dekorativ finish i klasse A. |
| Hardhet | HRC 55 – 60 | Immun mot riper fra glassfiber. |
| Krom tykkelse | 0.04 – 0.06 mm | Lavfriksjonssjikt av industriell kvalitet. |
| Rakhet | 0.02 mm / m | Støtter presis innretting i sammenstillinger. |
4. Bruksspesifikk teknikk
- UV-bestandig produksjon: Til arkitektoniske lameller utendørs er formene våre utviklet for å fungere godt med UV-stabiliserte polyesterharpikser og overflatevev.
- Armeringsbalanse: Formhulrommets geometri er optimalisert for å romme et større volum kontinuerlig filamentmatte (CFM) nær de konkave riflene for økt styrke i omkretsretningen.
- Rask trekking: Kromplateringen med speilfinish tillater høyere trekkhastigheter (opptil 1.2m/min), noe som øker den daglige produksjonen på pultrusjonslinjen din.
10 tekniske vanlige spørsmål: forming av konkave rør
Sp1: “Kan dybden på de konkave riflene tilpasses?”
Sv: Ja. Vi kan utforme formen til å produsere subtil rifling av estetiske hensyn eller dype spor for mekanisk sammenlåsing.
Sp2: “Dekker kromplateringen de dype konkave hjørnene?”
Sv: Vår spesialiserte galvaniske prosess sikrer et jevnt hardkromsjikt selv i trange radier, og hindrer slitasje i hjørnene.
Sp3: “Hvilken harpiks er best til dekorative konkave rør på φ35mm?”
Sv: Isoftalsyre-polyester er standard til dekorasjon, men vinylester anbefales hvis røret brukes i korrosive kjemiske miljøer.
Sp4: “Vil den konkave formen få røret til å vri seg under pultrusjon?”
Sv: Nei. Vi utvikler den interne fiberinnrettingen og forformerføringene for å balansere de indre spenningene, slik at røret kommer rett ut.
Sp5: “Hvor lang tid tar det å produsere et konkavt verktøy på φ35mm?”
Sv: En høypresisjonsform med spesialprofil krever vanligvis 18-25 dager til CNC-maskinering, vakuumvarmebehandling og speilpolering.
Sp6: “Er det vanskelig å rengjøre de konkave delene av formen?”
Sv: Ikke med speilfinishen vår. De fleste rester fjernes lett mens formen er varm. Vi leverer også tilpassede rengjøringsskrapere til bestemte riflede former.
Sp7: “Kan jeg bruke samme form til både karbonfiber og glassfiber?”
Sv: Selv om det er mulig, er karbonfiber mer slipende. Til karbonfiber anbefaler vi Cr12-stål med høyere HRC-verdi for maksimal levetid.
Sp8: “Hva er vanlig levetid for formen?”
Sv: Med riktig vedlikehold kan Cr12-formene våre produsere over 100 000 meter profil før overflaten må fornyes.
Sp9: “Kan dere gjøre en prøveserie av profilen før formen sendes?”
Sv: Ja, vi tilbyr intern testing der vi pultruderer prøveprofiler med den harpiks- og fiberblandingen du spesifiserer til endelig godkjenning.
Sp10: “Hvordan hindrer dere at luftbobler setter seg fast i de konkave sporene?”
Sv: Formens innløp har en nøyaktig beregnet «avsmalnende kompresjonssone» som presser luften ut gjennom harpiksbadet før materialet herder.
Rådgivning om presisjonsverktøy
Styrk produktlinjen din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang spesialiserer ingeniøravdelingen vår seg på utforming og produksjon av komplekse FRP-pultrusjonsformer for konkave rør.
Samarbeid med oss om ditt neste prosjekt:
- Leder for teknisk rådgivning: Helena Wang
- E-post for teknisk ingeniørstøtte: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | konkave rør som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av konkave rør i standardvolum | Prototyping eller testserier av konkave rør i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for konkave rør på φ35mm serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for det konkave røret dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er φ35mm pultrusjonsform for konkave FRP-rør: presisjonsverktøy for spesialprofiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






