















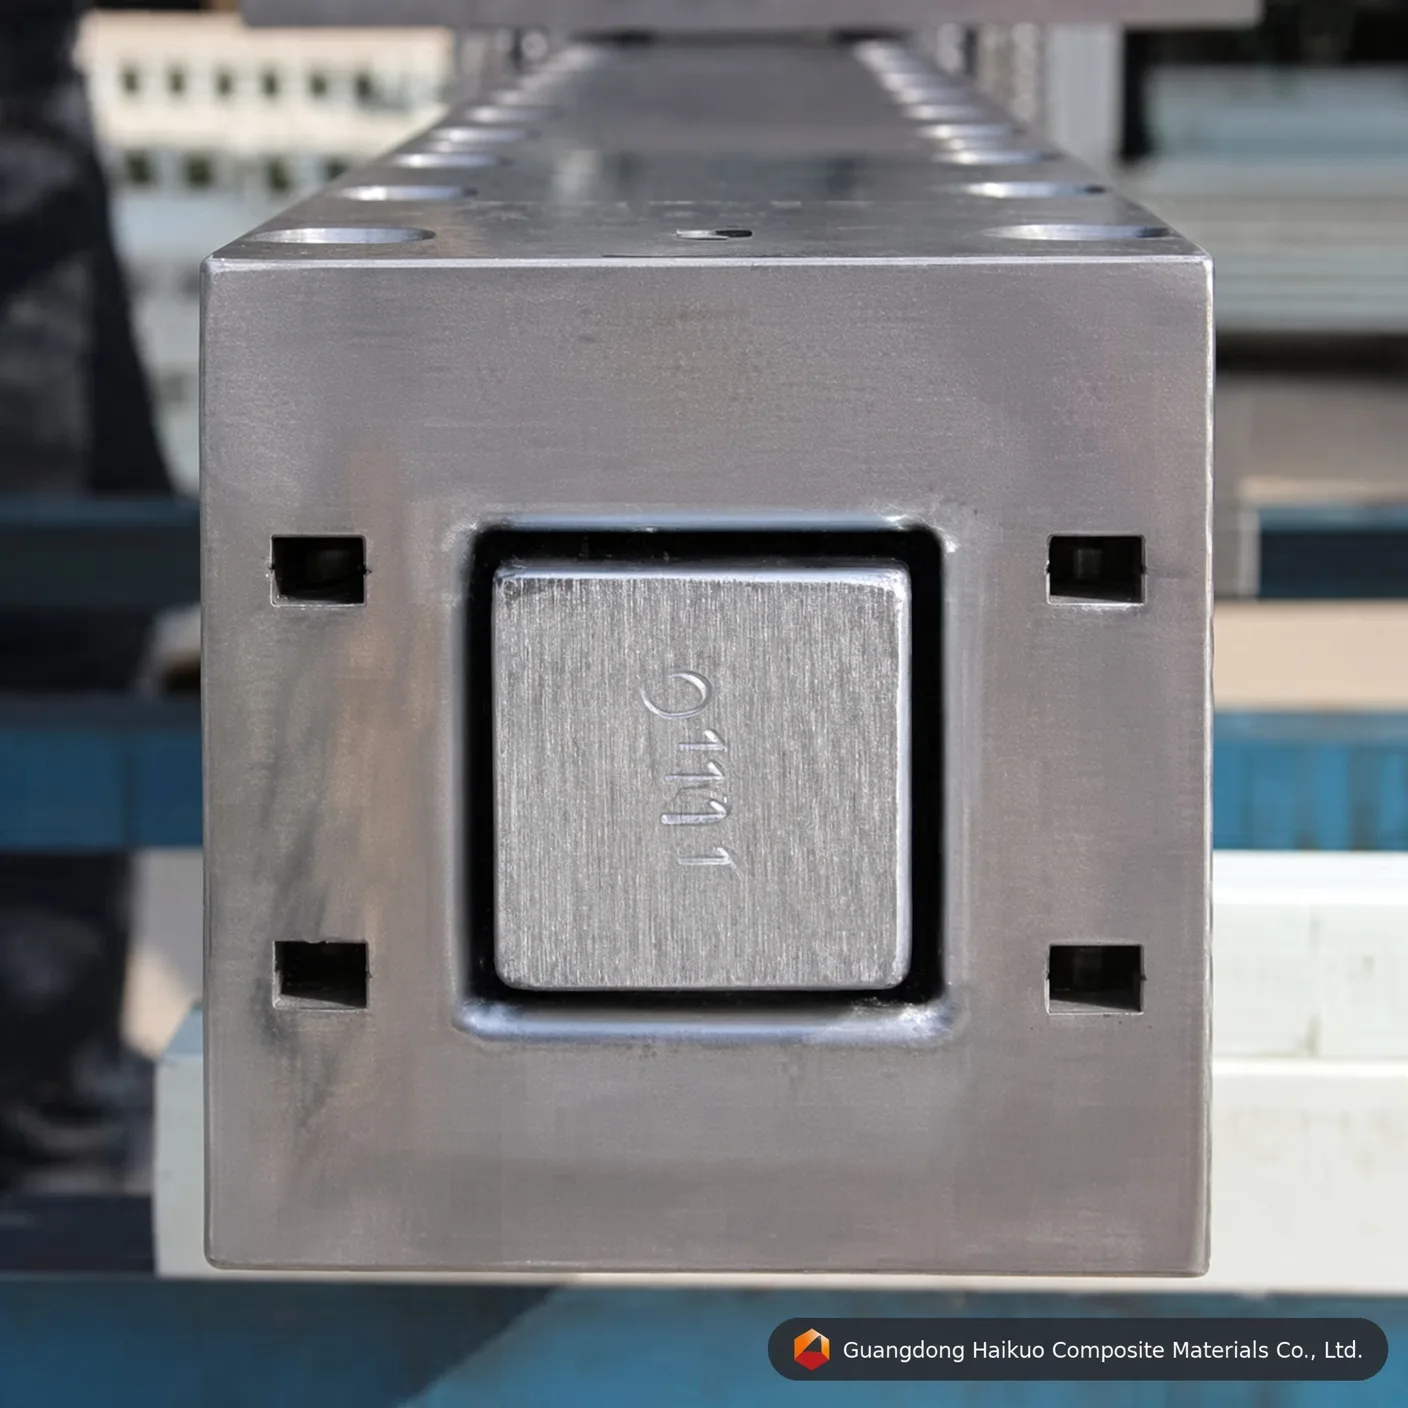
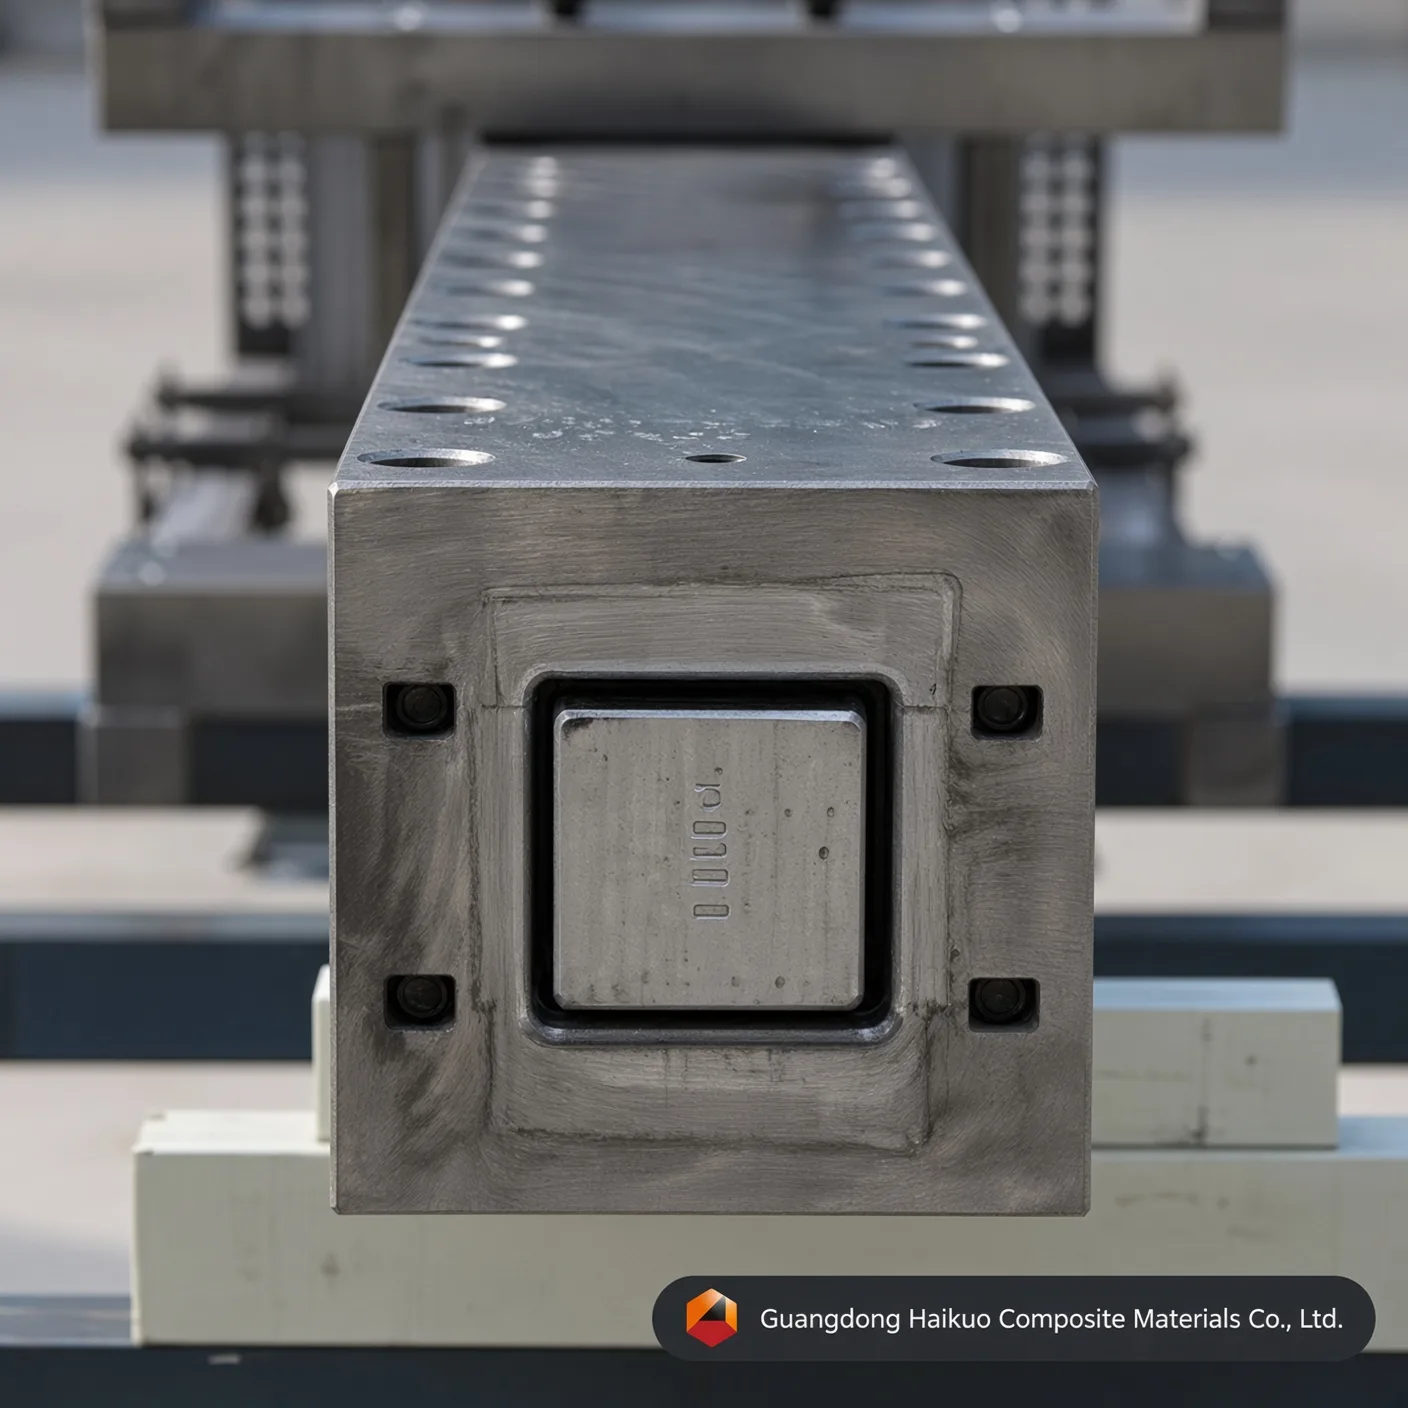
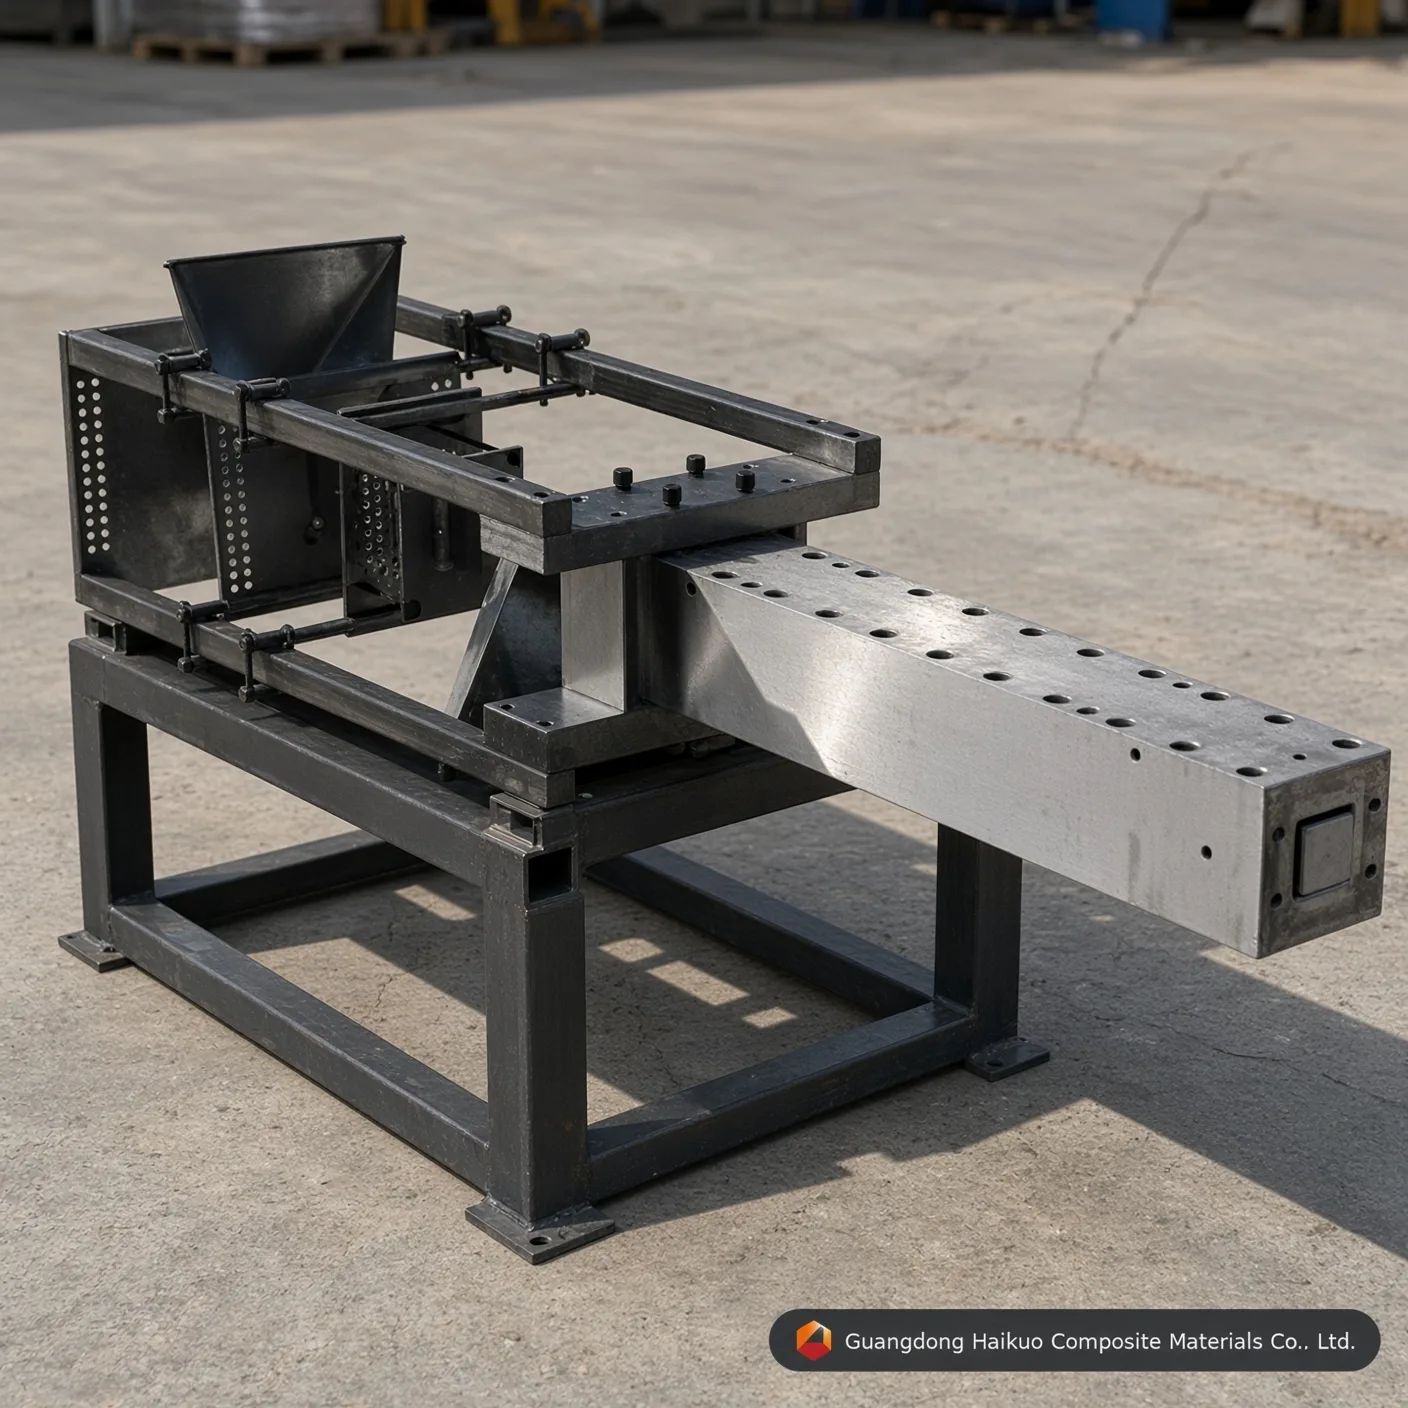
60*60 mm pultrusjonsverktøy for firkantet FRP-rør: høypresisjonsverktøy for konstruksjonsprofiler
Oppnå jevn produksjon av FRP til konstruksjon med dette høypresisjons pultrusjonsverktøyet for firkantrør 60*60mm, bygget av Cr12- / H13-stål med speilfinish i hulrommet og HRC 60 hardhet for utmerket slitasjemotstand og dimensjonsstabilitet.
Utførelsesstandard
Rakhet: 0.02mm Glatthet: Ra=0.025~0.012 Hardhet på hulromsoverflate: < 0.02mm Grensetoleranser: ±0.3mm Plateringstykkelse: 0.04-0.05mm Tilpasset service tilbys
BeskrivOfte stilte spørsmålKontakt oss
Presisjonsverktøy bygget for FRP-profiler til konstruksjon
I bygge- og industriprosjekter i 2026 fungerer firkantrør på 60*60mm som en konstruksjonsmessig «arbeidshest», og finnes vanligvis i kjøletårn, modulboliger og gangbaner. Vår 60*60mm pultrusjonsform for firkantede FRP-rør er bygget for å tåle de krevende kravene til disse bærende bruksområdene. Hos Guangdong Haikuo sørger nøye oppmerksomhet på geometrien i innvendige hjørner og de termiske egenskapene til verktøystålet for at hvert firkantrør holder seg innenfor ISO-toleranser for konstruksjon og er fritt for delaminering.
1. Slik fungerer pultrusjon av firkantrør
Å lage et firkantrør på 60mm av høy kvalitet betyr å kontrollere «krympespenningen» som har en tendens til å bygge seg opp i hjørnene på en rektangulær profil. Formene våre tar tak i dette gjennom tre kritiske soner:
- Komprimeringsinnløp: En nøyaktig beregnet innløpskonus ved formåpningen komprimerer glassfibermattene og rovingene slik at hjørnene på den firkantede profilen blir fullt armert.
- Dynamikk i soneoppvarming: Et oppvarmingssystem i flere trinn kompenserer for at midten av et firkantrør på 60mm herder i en annen hastighet enn hjørnene, og hindrer «indre sprekker», eller termisk sprekkdannelse.
- Dorpresisjon: En indre dor på 50mm-54mm (dimensjonert etter veggtykkelsen) holdes på plass med høyfaste bolter og sentreringsjigger slik at veggtykkelsen holder seg jevn innenfor ±0.1mm.
2. Materialvalg og overflatebehandling av hulrommet
Kontinuerlig glassfiberbevegelse ved høye trekkhastigheter er svært slipende, så våre 60*60mm-former er bygget av førsteklasses verktøystål:
- Cr12 / Cr12MoV: Et stål med høyt krominnhold som brukes som standard i volumproduksjon og når HRC 58-62 etter vakuumvarmebehandling.
- H13-verktøystål: Foretrukket til epoksybasert pultrusjon takket være seighet og motstand mot termisk utmatting.
- Speilpolering og plattering: Hulrommet poleres til Ra 0.012 og får et 0.05mm hardkrombelegg, en ultraglatt kombinasjon som reduserer trekkfriksjonen med 30 % og reduserer både energibruk og slitasje på gripere.
3. Tekniske parametere og utførelsesstandarder
| Teknisk egenskap | Haikuo standardverdi | Fordel for produksjonen |
|---|---|---|
| Formspesifikasjon | 60.0 x 60.0 mm | Veggtykkelse som kan tilpasses (3mm-6mm). |
| Hulromshardhet | HRC 55 – 62 | Ekstrem motstand mot erosjon fra glassfiber. |
| Rakhetstoleranse | < 0.02 mm / meter | Hjelper rør å passe godt i koblinger. |
| Glatthet (Ra) | 0.025 ~ 0.012 | Overflatebehandling i klasse A for utendørs bruk. |
| Hjørneradius (R) | 1.0 – 3.0 mm (tilpasset) | Reduserer spenningskonsentrasjon i skjøter. |
4. Industrielle bruksområder for firkantrør på 60mm
- Kjøletårn: Korrosjonssikre rammeelementer som tåler konstant kjemikalie- og fuktighetspåkjenning.
- Elektriske forsyningsselskaper: Ikke-ledende støttekonstruksjoner til høyspente transformatorstasjoner.
- Modulbygging: Lette bjelker og søyler til hurtigmonterte boliger og nødhjelpsboliger ved katastrofer.
- Rammer til landbruk: Holdbare, råtesikre rammer til drivhuskonstruksjoner og støtter til gulv i husdyrrom.
10 faglige vanlige spørsmål: teknikk for former til firkantrør
Sp1: “Kan én form produsere firkantrør med ulike veggtykkelser?”
Sv: Nei. Veggtykkelsen bestemmes av avstanden mellom det ytre hulrommet og den indre doren. Doren kan imidlertid byttes ut hvis verktøykroppen er utformet for det.
Sp2: “Hva er vanlig trekkhastighet for en profil på 60*60mm?”
Sv: Avhengig av harpikssystemet (polyester kontra polyuretan) varierer hastigheten vanligvis fra 0.4 til 1.0 meter per minutt.
Sp3: “Hvordan hindrer dere at firkantrøret vrir seg?”
Sv: Vridning hindres ved presis innretting av forformingsmalene og rakhet inne i formhulrommet (toleranse 0.02mm).
Sp4: “Kreves hardkromplatering for pultrusjon av karbonfiber?”
Sv: Ja. Karbonfiber er svært slipende. Vi anbefaler et tykkere kromsjikt eller spesialisert nitrering for serier med karbonfiber.
Sp5: “Hvor mange varmesoner anbefales for et verktøy på 60mm?”
Sv: Vi anbefaler et oppvarmingssystem med 3 eller 4 soner for å håndtere herdetoppen effektivt ved konstruksjonstykkelser.
Sp6: “Hva forårsaker «lo» eller ruhet på overflaten av firkantrøret?”
Sv: Dette skyldes vanligvis tilsmussing av formen eller utslitt kromplatering. Vår Ra 0.012-finish er utviklet for å forhindre dette i opptil 100 000 meter.
Sp7: “Kan dere utforme formen med en bestemt hjørneradius for koblingene mine?”
Sv: Ja. Vi kan tilpasse «R»-vinkelen slik at den passer nøye til kravene til konstruksjonsskjøten.
Sp8: “Hva er forventet levetid for en Cr12 60*60mm-form?”
Sv: Med riktig vedlikehold og ikke-slipende harpikser kan et Cr12-verktøy produsere mellom 50 000 og 150 000 meter profil.
Sp9: “Gir dere teknisk støtte til den første produksjonsserien?”
Sv: Ja, vi leverer full teknisk dokumentasjon og kan tilby videorådgivning for maskinoppsett og innstilling av harpikstemperatur.
Sp10: “Hvordan rengjør jeg harpiksoppbygging inne i det firkantede hulrommet?”
Sv: Bruk en skraper av messing eller kobber mens formen fortsatt er varm for å unngå riper i kromplateringen, etterfulgt av et rengjøringsløsemiddel.
Strategisk rådgivning om verktøy
Øk produksjonseffektiviteten din med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse av Helena Wang leverer teamet vårt FRP-pultrusjonsformløsninger av høy kvalitet til global infrastruktur.
Diskuter prosjektspesifikasjonene dine med oss:
- Prosjektdirektør: Helena Wang
- E-post for teknisk ingeniørstøtte: [email protected]
- WhatsApp (internasjonalt): +86 189 5198 8522
Verktøyspesifikasjoner og tekniske innsikter
| Kvalitet på verktøystål | H13-verktøystål (premium) | Cr12MoV-verktøystål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kjernelevetid | Utmerket (over 50 000+ meter med glassfiber) | Høy (rundt 30 000 – 40 000 meter) | Moderat (egnet for prototyper i små serier) |
| Motstand mot termisk utmatting | Svært høy (beholder HRC-hardhet ved høy temperatur) | Moderat (god for polyestermatriser) | Dårlig (utsatt for dimensjonsslitasje ved vedvarende PU) |
| Innvendig speilpolert overflate | Utmerket (oppnår Ra 0,012 μm) | Svært god (oppnår Ra 0,025 μm) | Standard (oppnår Ra 0,040 μm) |
| Egnede profiltyper | firkantrør som krever maksimal verktøylevetid og dimensjonsstabilitet | Produksjon av firkantrør i standardvolum | Prototyping eller testserier av firkantrør i lavt volum |
Spørsmål og svar om presisjonsformkonstruksjon
Sp1: Hvorfor er en tykkelse på 0.04-0.05mm på hardkromplateringen kritisk for 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler?
Svar: Glassfiberrovinger og -matter er svært slipende. Under kontinuerlig pultrusjon skaper den armerte matrisen betydelig ripefriksjon mot hulromsveggene i 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler. Et presist 0.04-0.05mm hardkromsjikt øker overflatens mikrohardhet og beskytter verktøystålet under, forlenger verktøyets levetid med over 40 % og opprettholder jevn geometri for firkantrør på 60*60mm serie etter serie.
Sp2: Hvordan påvirker innvendig speilpolering til Ra 0.012-0.025 μm trekkraften på 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler?
Svar: Et speilpolert hulrom reduserer den dynamiske friksjonskoeffisienten i forminngangen for firkantrøret dramatisk. Lavere friksjon betyr at pultrusjonsmaskinen trenger mindre klemme- / trekkraft for å føre den herdende kompositten framover, noe som reduserer klebing i linjen, hindrer fiberblomstring på overflaten og reduserer energiforbruket over lange produksjonsserier.
Sp3: Hvilken stålkvalitet bør spesifiseres for produksjon i store volumer med 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler?
Svar: Til kontinuerlig produksjon i store volumer anbefales H13-verktøystål eller Cr12MoV-formstål. H13 gir lengst driftslevetid og best motstand mot termisk utmatting, mens Cr12MoV gir sterk ytelse til lavere kostnad ved serier i standardvolum — P20-formstål er fortsatt et kostnadseffektivt alternativ til prototyping eller korte testbatcher.
Sp4: Kan 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler tilpasses ikke-standard mål eller OEM-spesifikasjoner?
Svar: Ja. Som med alt pultrusjonsverktøyet vårt kan mål, antall hulrom og overflatebehandling utvikles etter din nøyaktige tegning eller prøve — vi støtter både standardstørrelser fra katalogen og fullt tilpassede OEM-verktøyforespørsler.
Sp5: Hvilke harpikssystemer er 60*60mm pultrusjonsform for firkantede FRP-rør: presisjonsverktøy for konstruksjonsprofiler kompatibel med?
Svar: Verktøyet er kompatibelt med hele spekteret av harpikssystemer som brukes i FRP-pultrusjon, blant annet umettet polyester-, vinylester-, epoksy- og fenolharpiks. Fortell oss hvilken harpiks og herdeprofil du bruker, så kan vi bekrefte optimal hulromsfinish og oppsett av varmesoner.
Produksjonsprosess

Ingeniørens formdesign

Justering av profilform

Planing av råemne

CNC-bearbeiding av form

Stansing av form

Overflateslipning

Polering av hulrommets innervegg

Forkroming av form
Sertifikat






