















φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler
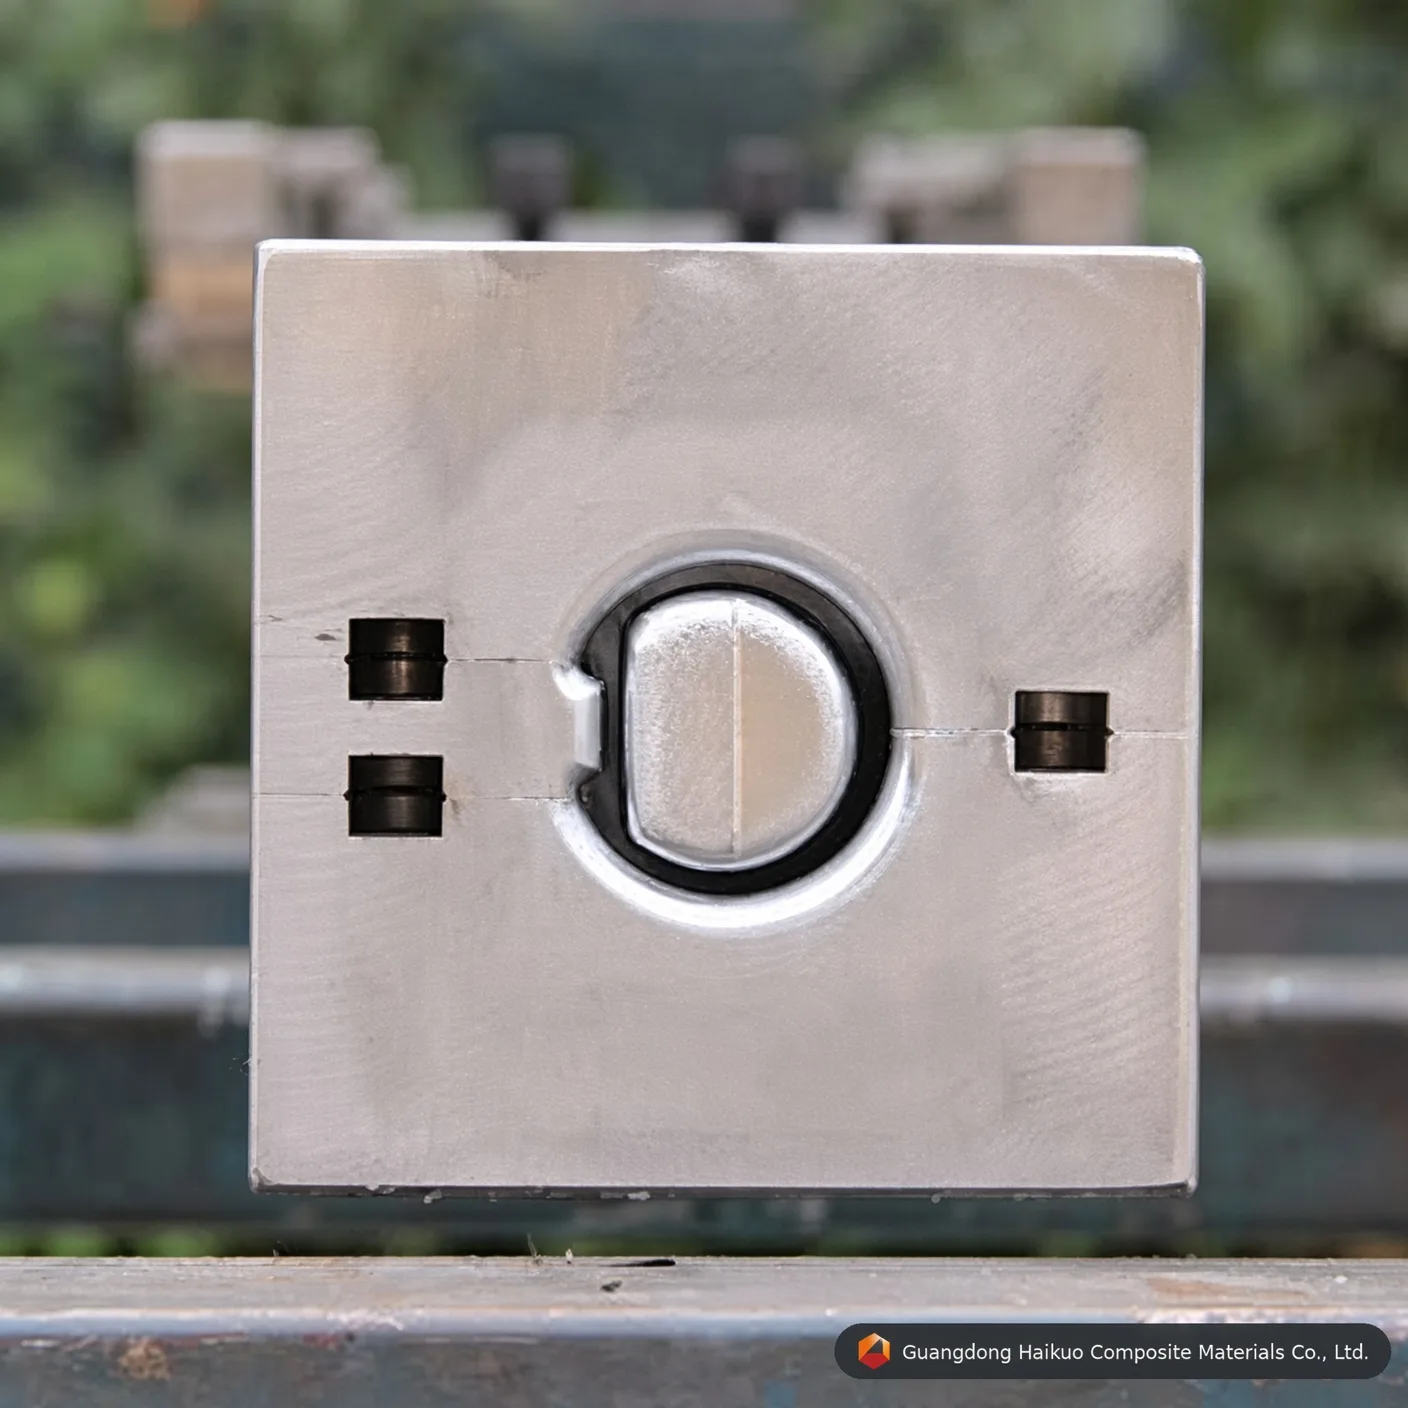
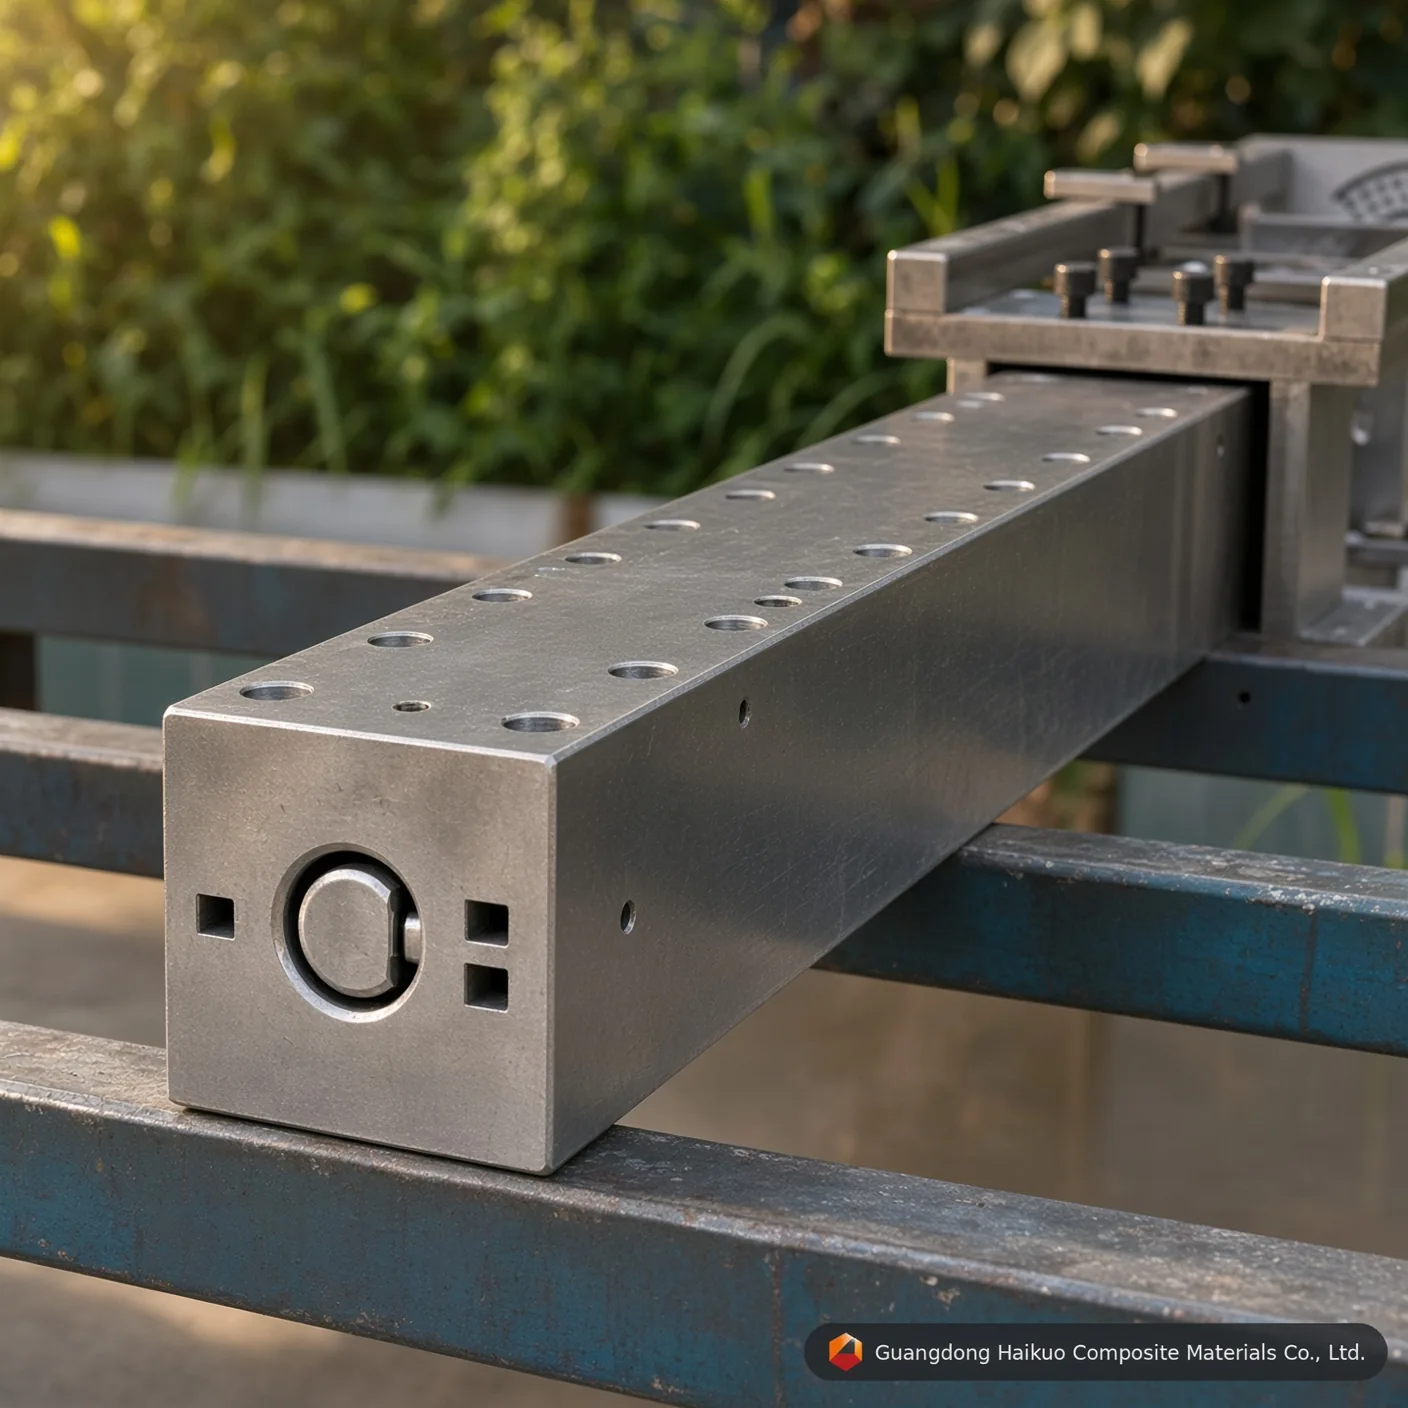
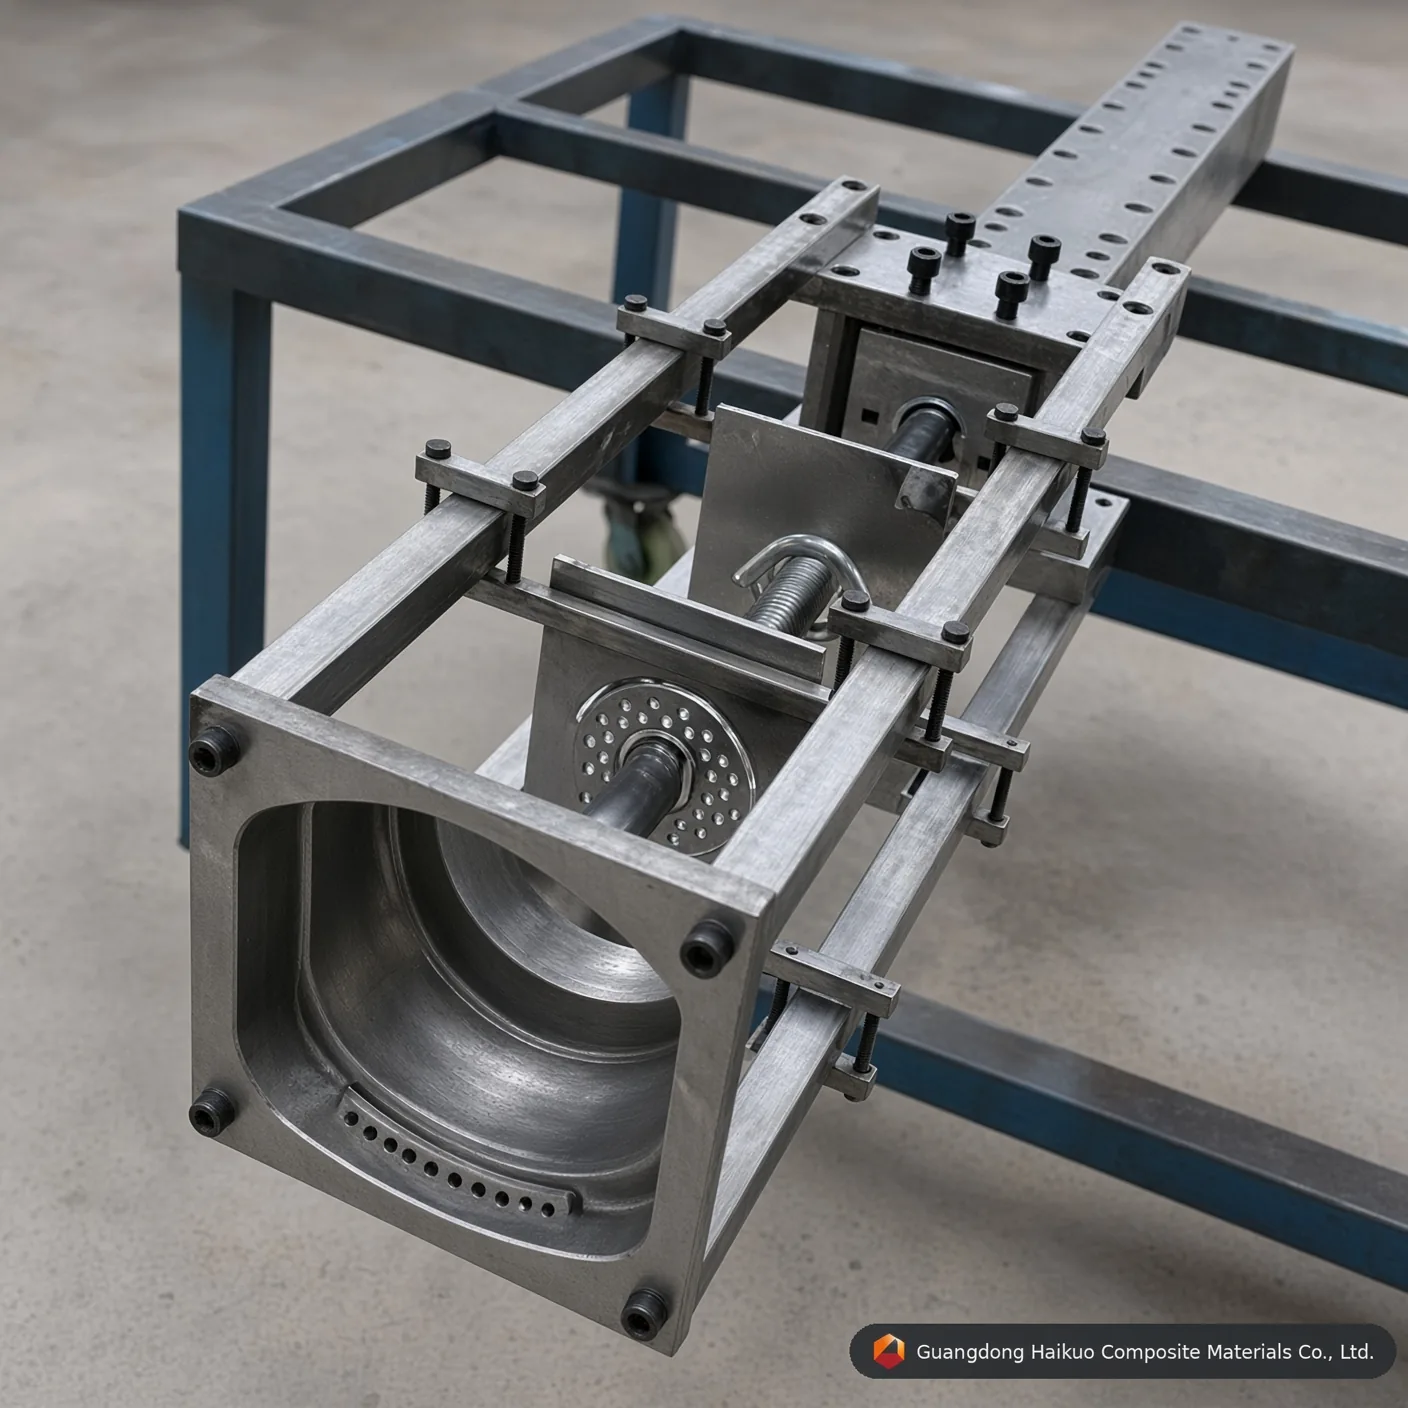
Opgradér din produktionslinje med dette φ35 mm pultrusionsværktøj til konkavt FRP-rør, designet til indviklede geometrier ved hjælp af Cr12-stål og et forkromet hulrum med spejlfinish — velegnet til førsteklasses arkitektoniske og industrielle anvendelser.
Udførelsesstandard
Retlinethed: 0,02 mm Glathed: Ra=0,025~0,012 Hårdhed af hulrummets overflade: < 0,02 mm Grænsetolerancer: ±0,3 mm Pletteringstykkelse: 0,04-0,05 mm Skræddersyet service tilbydes
Præcisionsteknik til indviklede FRP-profiler
Efterhånden som arkitektonisk og industrielt design fortsat udvikler sig i 2026, kan almindelige runde rør ikke altid opfylde æstetiske eller funktionelle behov. φ35 mm pultrusionsformen til konkave FRP-rør er bygget til at producere specialiserede “konkave” eller “riflede” profiler til førsteklasses solafskærmning, eksklusive møbler og specialiserede elektriske isolatorer. Hos Guangdong Haikuo ved vi, at konkave profiler giver særlige udfordringer med harpiksstrømning og fiberfordeling, så vores forme er designet med optimeret intern termodynamik for at holde hver rille skarp, konstruktivt sund og sømløs.
1. Sådan fungerer pultrusion af konkave profiler
Et konkavt rør på φ35 mm kræver en højere grad af præcision i værktøjshulrummet end en almindelig cirkulær profil, da “indhakkene” i formen kan skabe harpiksrige zoner eller fiberhuller, hvis de ikke kontrolleres:
- Strømningsdynamik: Formens indløbszone er CNC-bearbejdet, så den fører rovings og måtter jævnt ind i de konkave fordybninger uden at hænge fast eller give ujævn spænding.
- Differentieret køling/opvarmning: Fordi godstykkelsen varierer mellem de konkave toppe og dale, placerer vores forme varmepatroner strategisk, så hærdehastigheden er ensartet over hele tværsnittet.
- Dornjustering: Den indvendige dorn er præcist kilet fast til det ydre værktøj for at forhindre, at den roterer eller driver, så godstykkelsen holdes stabil på 2 mm til 4 mm efter kundens specifikation.
2. Værktøjsmaterialer og overfladefinish
Glasfibre, der trækkes kontinuerligt gennem de konkave hjørner, skaber konstant friktion, hvorfor vi benytter ekstra hårde værktøjsstål:
- Cr12 / Cr12MoV: Et stål med højt kromindhold, der giver den slidstyrke, som er nødvendig til produktionsserier på tusindvis af meter.
- H13-værktøjsstål: Anbefales til højhastighedspultrusion med polyurethan- eller vinylesterharpikser, hvor termisk stabilitet betyder mest.
- Superspejlpolering: Polering af de konkave fordybninger til Ra 0,012 giver en finish i “optisk kvalitet”, der forhindrer harpiksopbygning i rillernes hjørner — opbygning, der ellers ville give overfladefejl og øge trækkraften.
3. φ35 mm konkav form — tekniske parametre
| Teknisk specifikation | Standardværdi | Teknisk fordel |
|---|---|---|
| Profildiameter | φ35,0 mm | Optimeret til arkitektonisk æstetik. |
| Hulrummets materiale | Cr12 / H13 / P20 | Enestående slid- og varmebestandighed. |
| Overfladeglathed | Ra 0,025 ~ 0,012 | Dekorativ finish i klasse A. |
| Hårdhed | HRC 55 – 60 | Immun over for ridser fra glasfibre. |
| Kromtykkelse | 0.04 – 0.06 mm | Lag med lav friktion i industriel kvalitet. |
| Retlinethed | 0.02 mm / m | Understøtter præcis justering i samlinger. |
4. Anvendelsesspecifik teknik
- UV-bestandigt output: Til udendørs arkitektoniske lameller er vores forme designet til at fungere godt sammen med UV-stabiliserede polyesterharpikser og overfladesløer.
- Armeringsbalance: Formhulrummets geometri er optimeret til at rumme en større mængde kontinuerlig filamentmåtte (CFM) nær de konkave riller for øget ringstyrke.
- Hurtig trækning: Den spejlpolerede forkromning giver mulighed for højere trækhastigheder (op til 1,2 m/min), hvilket øger den daglige produktion på din pultrusionslinje.
10 tekniske FAQ: formstøbning af konkave rør
Sp1: “Kan de konkave rillers dybde specialtilpasses?”
Sv: Ja. Vi kan designe formen til at producere diskrete riller af æstetiske hensyn eller dybe riller til mekanisk sammenlåsning.
Sp2: “Dækker forkromningen de dybe konkave hjørner?”
Sv: Vores specialiserede galvaniske proces sikrer et ensartet hårdkromlag, selv i snævre radier, hvilket forhindrer slid i hjørnerne.
Sp3: “Hvilken harpiks er bedst til dekorative konkave rør på φ35 mm?”
Sv: Isoftalpolyester er standard til dekoration, men vinylester anbefales, hvis røret bruges i korrosive kemiske miljøer.
Sp4: “Får den konkave form røret til at vride sig under pultrusion?”
Sv: Nej. Vi konstruerer den indre fiberjustering og præformerstyrene, så de balancerer de indre spændinger, og røret kommer lige ud.
Sp5: “Hvor lang tid tager det at fremstille et konkavt værktøj på φ35 mm?”
Sv: En højpræcis specialformet form kræver typisk 18-25 dage til CNC-bearbejdning, vakuumvarmebehandling og spejlpolering.
Sp6: “Er det svært at rengøre formens konkave sektioner?”
Sv: Ikke med vores spejlfinish. De fleste rester fjernes let, mens formen er varm. Vi leverer også matchende rengøringsskrabere til specifikke riflede former.
Sp7: “Kan jeg bruge den samme form til både kulfiber og glasfiber?”
Sv: Selv om det er muligt, er kulfiber mere slibende. Til kulfiber anbefaler vi Cr12-stål med en højere HRC-klassificering for maksimal levetid.
Sp8: “Hvad er formens typiske levetid?”
Sv: Med korrekt vedligeholdelse kan vores Cr12-forme producere over 100.000 meter profil, før de kræver en overfladeopfriskning.
Sp9: “Kan I levere en prøveserie af profilen, før formen sendes?”
Sv: Ja, vi tilbyder interne testservices, hvor vi pultruderer prøveprofiler med din specificerede harpiks- og fiberblanding til endelig godkendelse.
Sp10: “Hvordan forhindrer I, at luftbobler fanges i de konkave riller?”
Sv: Formens indløb har en specifikt beregnet ‘konisk kompressionszone’, der presser luft ud gennem harpiksbadet, før materialet hærder.
Rådgivning om præcisionsværktøj
Styrk din produktlinje med Guangdong Haikuo Composite Materials Co., Ltd. Under ledelse af Helena Wang er vores tekniske afdeling specialiseret i design og fremstilling af komplekse pultrusionsformer til konkave FRP-rør.
Samarbejd med os om dit næste projekt:
- Ledende teknisk konsulent: Helena Wang
- Teknisk e-mail: [email protected]
- WhatsApp (globalt): +86 189 5198 8522
Værktøjsspecifikationer og tekniske indsigter
| Værktøjsstålkvalitet | H13-værktøjsstål (premium) | Cr12MoV-værktøjsstål (standard) | P20-formstål (økonomisk) |
|---|---|---|---|
| Kernens arbejdslevetid | Fremragende (over 50.000+ meter med glasfiber) | Høj (omkring 30.000 – 40.000 meter) | Moderat (egnet til prototyper i små serier) |
| Modstand mod termisk udmattelse | Ultrahøj (bevarer HRC-hårdhed ved høj temperatur) | Moderat (god til polyestermatricer) | Dårlig (tilbøjelig til dimensionsslid ved vedvarende PU) |
| Indvendig spejlpoleret afslutning | Fremragende (opnår Ra 0,012 μm) | Meget god (opnår Ra 0,025 μm) | Standard (opnår Ra 0,040 μm) |
| Egnede anvendelsesprofiler | serier med konkave rør, der kræver maksimal værktøjslevetid og dimensionsstabilitet | Standardvolumen i produktion af konkave rør | Prototyping eller prøveserier af konkave rør i små mængder |
Spørgsmål og svar om præcisionsformkonstruktion
Sp1: Hvorfor er en tykkelse på 0,04-0,05 mm hårdforkromning afgørende for φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler?
Svar: Glasfiberrovings og -måtter er meget slibende. Under kontinuerlig pultrusion skaber den armerede matrix betydelig ridsende friktion mod hulrummets vægge i φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler. Et præcist 0,04-0,05 mm hårdforkromet lag hæver overfladens mikrohårdhed og beskytter det underliggende værktøjsstål, hvilket forlænger værktøjets levetid med over 40 %, samtidig med at geometrien for konkave rørprofiler på φ35 mm holdes ensartet serie efter serie.
Sp2: Hvordan påvirker indvendig spejlpolering til Ra 0,012-0,025 μm trækkraften i φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler?
Svar: Et spejlpoleret hulrum reducerer den dynamiske friktionskoefficient dramatisk inde i formningskanalen til konkave rør. Lavere friktion betyder, at pultrusionsmaskinen har brug for mindre fastspændings-/trækkraft for at føre den hærdende komposit frem, hvilket skærer ned på hæftning i linjen, forhindrer fiberudblomstring på overfladen og reducerer energiforbruget over lange produktionsserier.
Sp3: Hvilken stålkvalitet bør specificeres til produktion af store mængder med φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler?
Svar: Til kontinuerlig produktion i store mængder anbefales H13-værktøjsstål eller Cr12MoV-formstål. H13 giver den længste arbejdslevetid og bedste modstand mod termisk udmattelse, mens Cr12MoV yder stærkt til en lavere pris ved serier i standardvolumen — P20-formstål er fortsat en omkostningseffektiv mulighed til prototyper eller korte prøvebatches.
Sp4: Kan φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler tilpasses til ikke-standarddimensioner eller OEM-specifikationer?
Svar: Ja. Som med alt vores pultrusionsværktøj kan dimensioner, antal hulrum og overfladebehandling konstrueres efter din nøjagtige tegning eller prøve — vi understøtter både standardstørrelser fra kataloget og fuldt specialtilpassede OEM-værktøjsønsker.
Sp5: Hvilke harpikssystemer er φ35 mm pultrusionsværktøj til konkavt FRP-rør: specialværktøj til specialprofiler kompatibel med?
Svar: Værktøjet er kompatibelt med hele udvalget af harpikssystemer, der bruges ved FRP-pultrusion, herunder umættede polyester-, vinylester-, epoxy- og phenolharpikser. Oplys din ønskede harpiks og hærdeprofil, så kan vi bekræfte den optimale finish i hulrummet og opsætning af varmezoner.
Produktionsproces

Ingeniørens formdesign

Justering af profilform

Planering af råemne

CNC-bearbejdning af form

Stansning af form

Overfladeslibning

Polering af hulrummets indervæg

Forkromning af form
Certifikat






